
Герметик вместо прокладки: когда анаэробный состав замещает фланцевую прокладку
Анаэробный герметик - это эффективная альтернатива вырубным прокладкам при соединении жестких обработанных фланцев. Однако прямо заменять им любую прокладку нельзя: для каждого типа соединения есть свои условия применения, и выбор зависит от материала фланца, зазора, температуры, давления и вибрации. Статья расскажет, в каких ситуациях герметик полностью вытесняет необходимость в прокладке, а когда классическое решение остается предпочтительнее. Статья полезна техническим специалистам, инженерам и снабженцам промышленного сектора, которые подбирают герметики для уплотнения фланцевых соединений и хотят избежать ошибок при замене прокладок.
Когда анаэробный герметик действительно заменяет прокладку
Анаэробные фланцевые герметики разработаны специально для жестких, точно обработанных металлических фланцев, где геометрия соединения стабильна и не меняется под нагрузкой.
Такие условия типичны для систем с малыми зазорами - от 0,15 до 0,5 мм в зависимости от состава и обработки поверхности. Если фланец отвечает этим критериям, герметик полностью вытесняет необходимость в вырубной прокладке из бумаги, резины, пробки или иного материала.
Главное преимущество герметика перед прокладкой в том, что он не требует предварительного заказа и хранения запасов вырубных деталей, снижает время простоя при сборке-разборке и исключает риск неправильного подбора прокладки по материалу или толщине. На производстве это означает упрощение логистики и снижение затрат на содержание склада спецпрокладок.
Однако такая замена имеет жесткие границы. Если фланец тонкий, мягкий, деформируется под затяжкой болтов или работает в условиях высокой вибрации, герметик может не обеспечить надежного уплотнения. В таких случаях классическая прокладка остается инженерно верным выбором.
Выбор герметика в зависимости от условий работы
Выбор анаэробного герметика начинается с анализа четырех параметров: материал и жесткость фланца, рабочий зазор, температура среды и давление в системе.
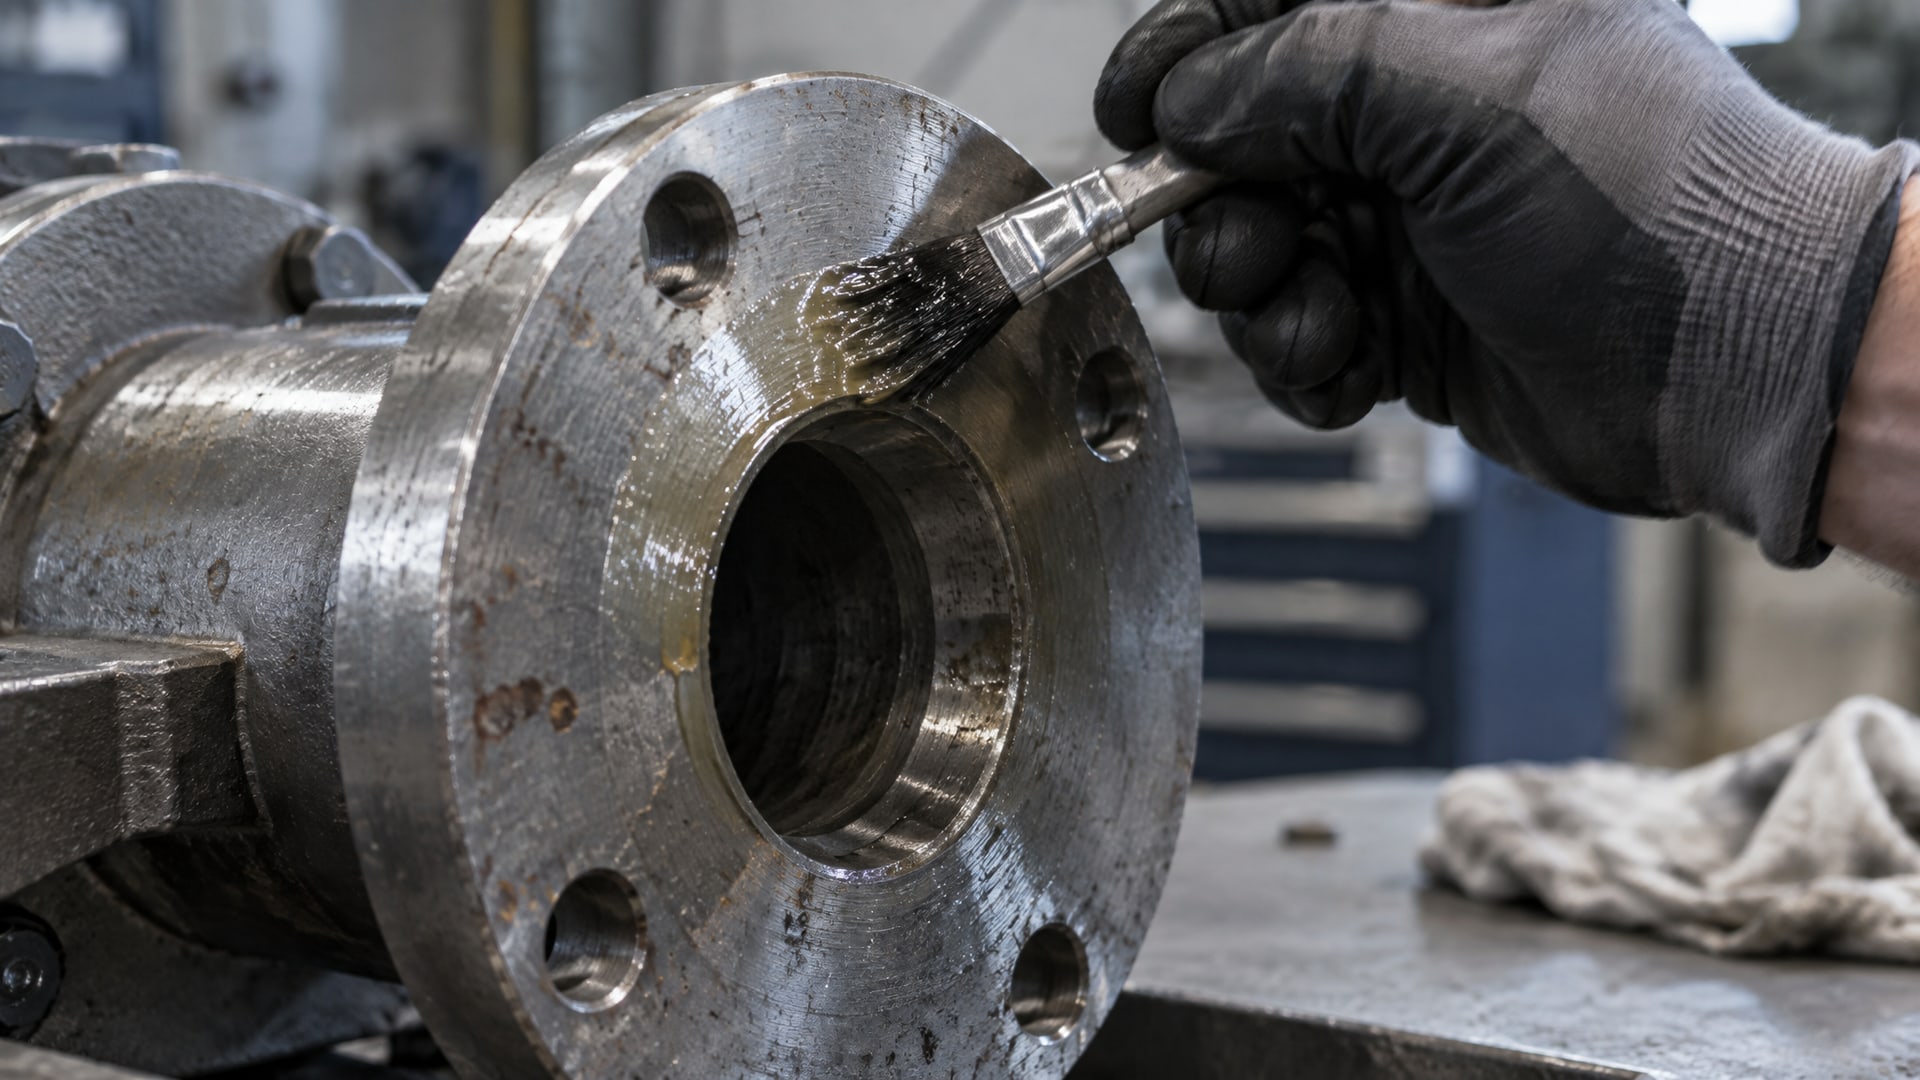
Материал и поверхность фланца
Герметик работает только на металлических фланцах с высокой степенью обработки. Если поверхность грубая, с царапинами от абразива, следами коррозии или деформирована, отверждение герметика в глубине шва замедлится или не произойдет вообще. Перед нанесением герметика поверхность нужно осмотреть визуально: фланец должен быть гладким, без видимых неровностей.
Для проверки плоскостности фланца используют лупу или штангенциркуль: допустимое отклонение - не более нескольких десятых миллиметра. Если фланец явно коробит или имеет локальные вмятины, герметик не даст нужного результата, и следует вернуться к прокладке.
Рабочий зазор
Анаэробный герметик может заполнить зазор в диапазоне от 0,15 до 0,5 мм без специальных активаторов. В источниках указано, что для ряда универсальных составов оптимальный диапазон - до 0,25 мм. Если зазор больше, герметик может не полностью отвердеть в толще и остаться липким или подтекать. Если зазор слишком мал (менее 0,1 мм), герметик может вообще не попасть в щель и не создать герметичного слоя.
При работе с высокотемпературными составами некоторые производители указывают, что с использованием активатора/праймера допустимый зазор увеличивается примерно до 0,5 мм. Активатор ускоряет отверждение и позволяет герметику работать в условиях, когда металл пассивен или поверхность очень гладкая.
Температурный диапазон
Универсальные анаэробные герметики рассчитаны на работу при температурах от минус 40°C до плюс 100–120°C. Для систем с более высокой температурой среды нужны специальные high-temperature grades, которые выдерживают температуру до 204°C. Такие составы содержат добавки, улучшающие термостойкость, но стоят дороже и требуют более аккуратного подбора.
Выбор high-temperature состава критичен для фланцевых соединений в системах охлаждения, масляных магистралях и паропроводах. Обычный герметик в таких условиях будет постепенно размягчаться, теряя адгезию к поверхности фланца.
Давление и вибрация
Анаэробные герметики хорошо работают в системах с умеренным и повышенным давлением, но при высокой вибрации фланцевое соединение может разгерметизироваться. Это происходит потому, что герметик - материал хрупкий после отверждения, и он может треснуть при циклическом смещении поверхностей.
Для вибронагруженных узлов (например, фланцев на вентиляторах, насосах, компрессорах) лучше использовать комбинированное решение: наносить герметик под эластичную прокладку или выбирать специальные полуэластичные анаэробные составы, которые сохраняют небольшую гибкость после отверждения.
Подготовка поверхности и нанесение герметика
Качество уплотнения на 70% зависит от подготовки поверхности.
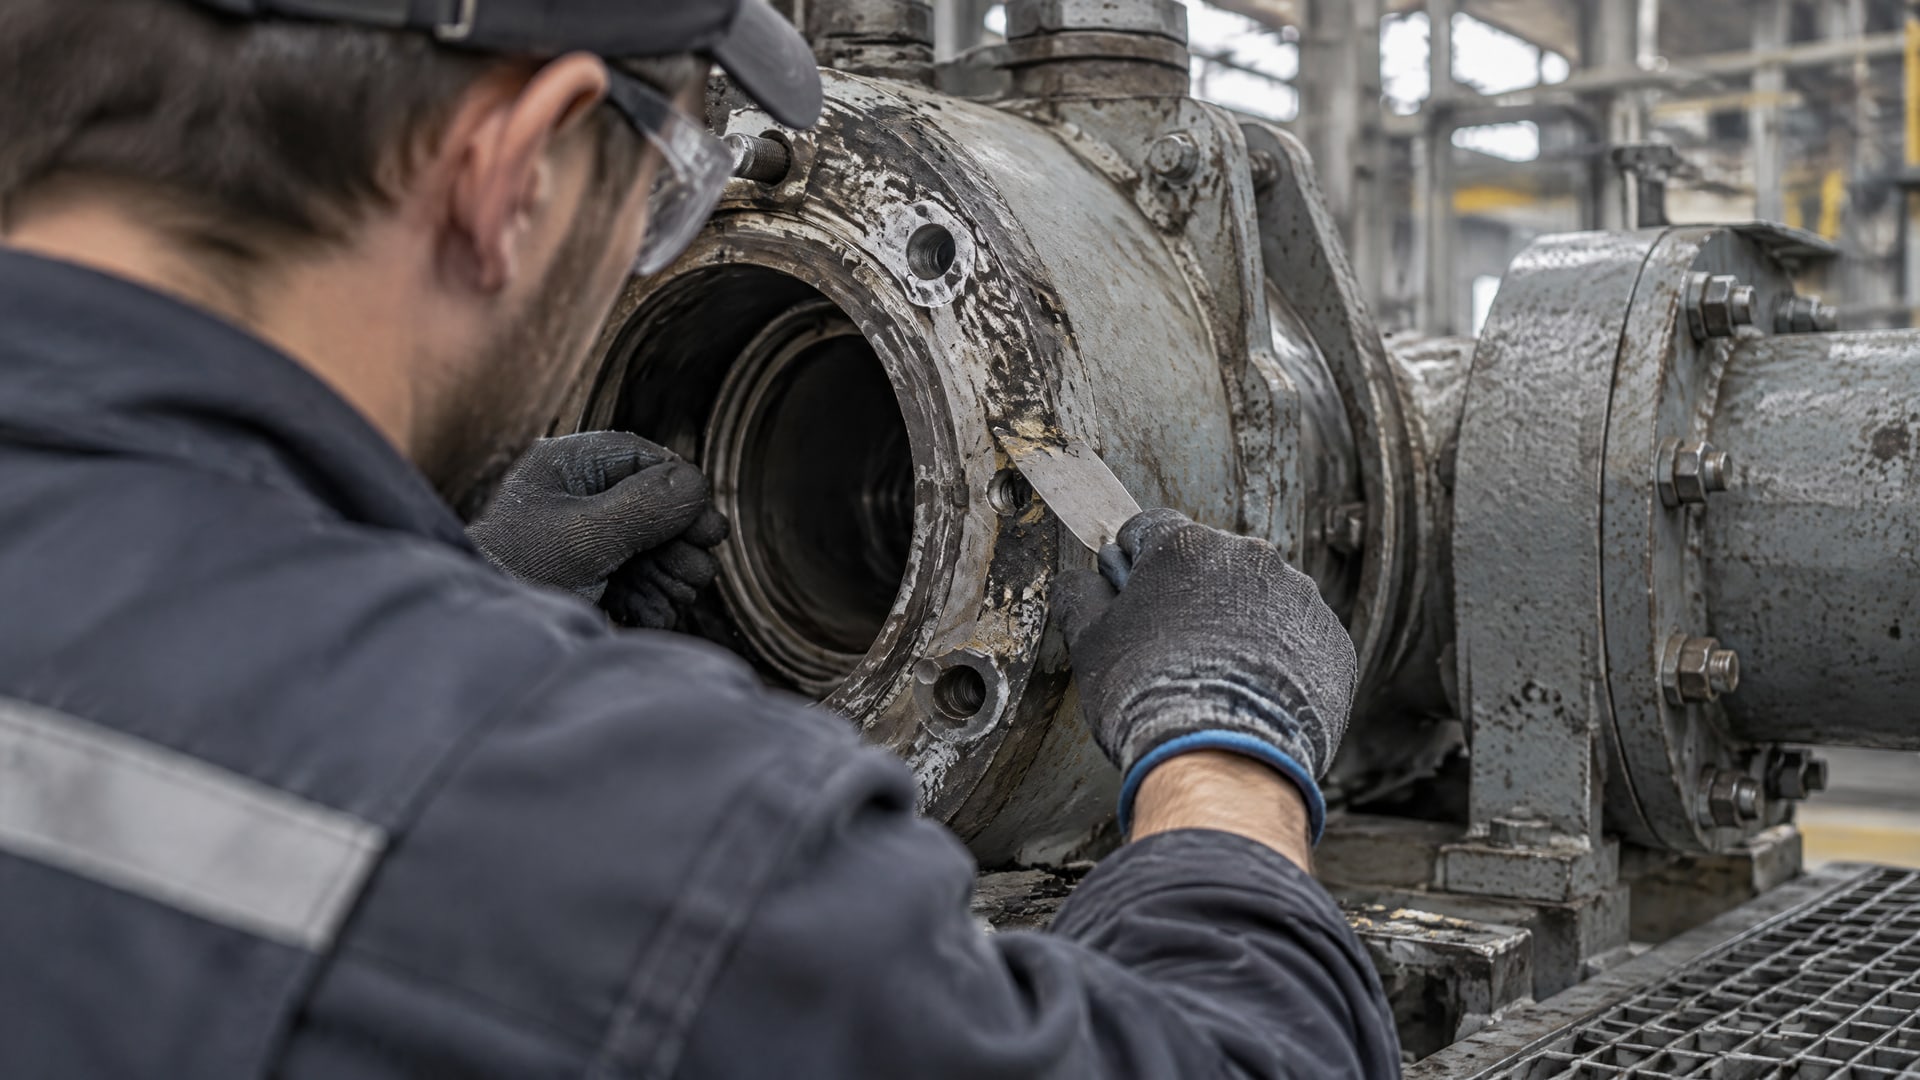
Даже небольшие остатки старого герметика, прокладки или масла создадут прямой путь для утечки жидкости или газа.
Очистка фланца
Сначала нужно удалить всю старую прокладку, герметик и загрязнения. Используются механические способы (скребок, щетка) и растворители. Если старая прокладка приклеилась намертво, ее смачивают специальным растворителем и оставляют на 15–30 минут, затем соскабливают.
После удаления механически видимых частиц поверхность протирают чистой ветошью, смоченной в спирте или ацетоне, чтобы обезжирить металл. Нужно убедиться, что фланец полностью сухой перед нанесением герметика.
Нанесение герметика
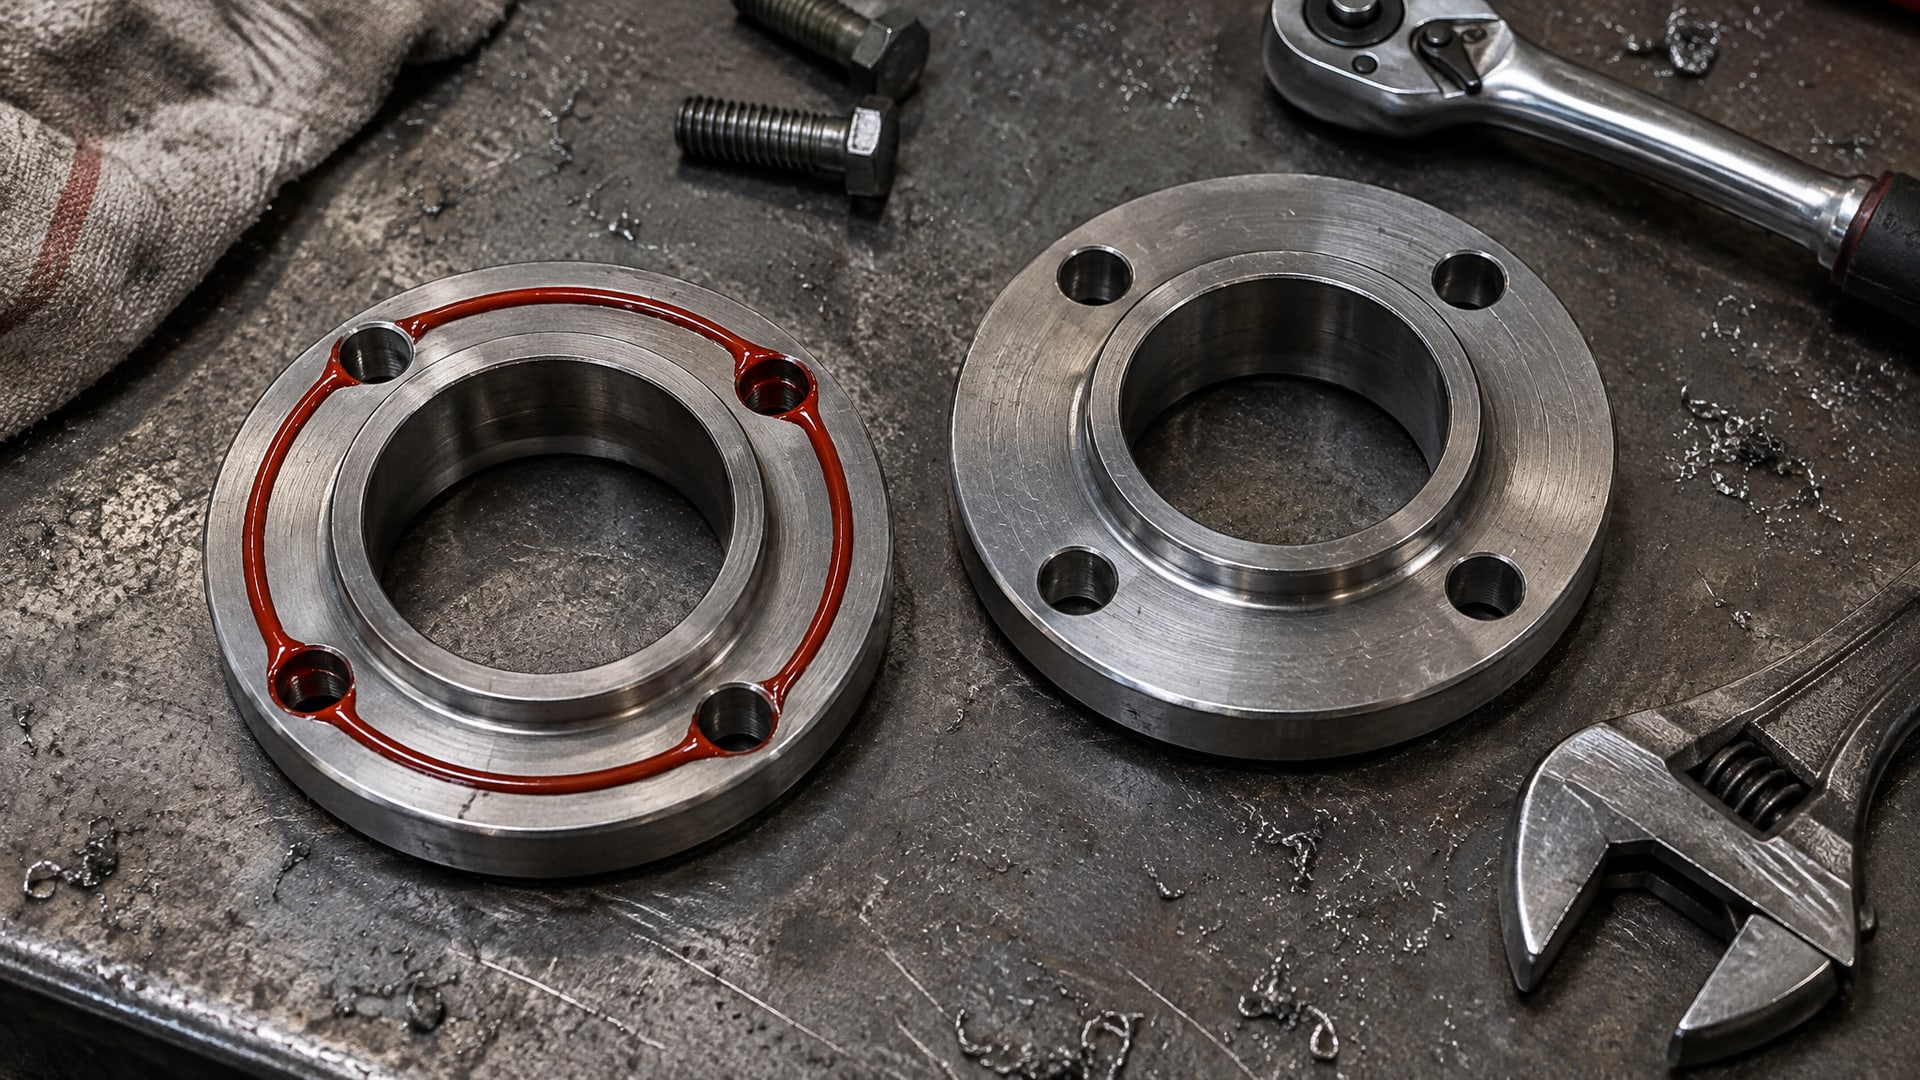
Герметик наносят непрерывным валиком вдоль оси фланца. Для типичного соединения валик располагают ближе к внутреннему краю фланца и обходят все отверстия под болты, не прерывая линию. Разрывы в валике - это будущие пути утечки.
Толщина валика должна быть примерно 2–3 мм; слишком толстый слой ухудшает отверждение в глубине шва, слишком тонкий может не обеспечить герметичность. Если зазор совсем мал (менее 0,2 мм), валик можно сделать чуть тоньше.
Сборка и затягивание
Фланцы собирают сразу после нанесения герметика - он должен быть еще влажным. При сборке нужно избегать бокового смещения; даже небольшой сдвиг нарушит герметичность. Болты затягивают крест-накрест, поэтапно, начиная с малых усилий. Такая схема обеспечивает равномерное распределение герметика по плоскости фланца.
Излишки герметика, выступившие между фланцами, убирают до отверждения мягкой тряпкой или щеткой. Нельзя оставлять герметик на внешней поверхности - он затвердеет в виде наплыва и будет сложен в удалении.
Время отверждения и эксплуатация
Анаэробный герметик отверждается благодаря отсутствию кислорода и контакту с ионами металла.
В щели между фланцами кислорода мало, поэтому отверждение происходит относительно быстро. В источниках указано, что типичное время до полной прочности составляет около 24 часов при комнатной температуре.
До полного отверждения соединение нельзя нагружать: в систему не должна подаваться жидкость, не должно быть давления и вибрации. Даже частичная нагрузка может привести к сдвигу фланцев и разрушению герметичного слоя.
Скорость отверждения зависит от температуры окружающей среды и влажности металла. На холоде процесс замедляется; в неотапливаемых цехах или на улице время может увеличиться до 36–48 часов. Для ускорения отверждения в неблагоприятных условиях используют активаторы, которые наносят на поверхность фланца перед герметиком.
После отверждения герметик образует твердый, химически стойкий слой. Он хорошо переносит воздействие масел, топлива, воды и большинства растворителей, но не рассчитан на воздействие концентрированных кислот и щелочей.
Когда герметик неэффективен - остаемся на прокладке
Несмотря на удобство анаэробного герметика, есть ситуации, когда прокладка остается лучшим выбором.
Правильная оценка этих ограничений критична для надежности оборудования.
Коробленые и мягкие фланцы
Если фланец тонкий, тонкостенный, недостаточно жесткий или деформируется под затяжкой болтов, герметик не даст надежного уплотнения. Геометрия соединения будет меняться, герметик потеряет адгезию, и произойдет утечка. В таких случаях эластичная прокладка (резиновая, пробковая) лучше приспосабливается к неровностям и сохраняет герметичность при деформации.
Высокая вибрация
Фланцевые соединения, работающие в условиях высокой вибрации, требуют материала, который может «дышать» с поверхностью. Герметик после отверждения становится хрупким и может треснуть при циклическом смещении. Прокладка из эластомера (резина, силикон, PTFE) лучше переносит вибрационные нагрузки благодаря своей гибкости.
Агрессивные среды и растворители
Анаэробный герметик может деградировать под воздействием концентрированных щелочей, кислот или отдельных органических растворителей. Если среда в системе агрессивна, нужно проверить совместимость герметика со средой перед применением. Для высокоагрессивных сред часто безопаснее использовать специальную прокладку (например, из PTFE или синтетического каучука).
Система с частыми разборками
Если фланцевое соединение часто разбирается (для профилактики, замены фильтров, регулировок), герметик требует повторной очистки и нанесения при каждой сборке. Это трудозатратно и может привести к ошибкам в подготовке. Для таких узлов проще использовать многоразовую прокладку, которая разбирается, осматривается и устанавливается обратно.
Как герметик повышает надежность фланцевого соединения
Анаэробные герметики работают с помощью механизма, который невозможен для сухих прокладок.
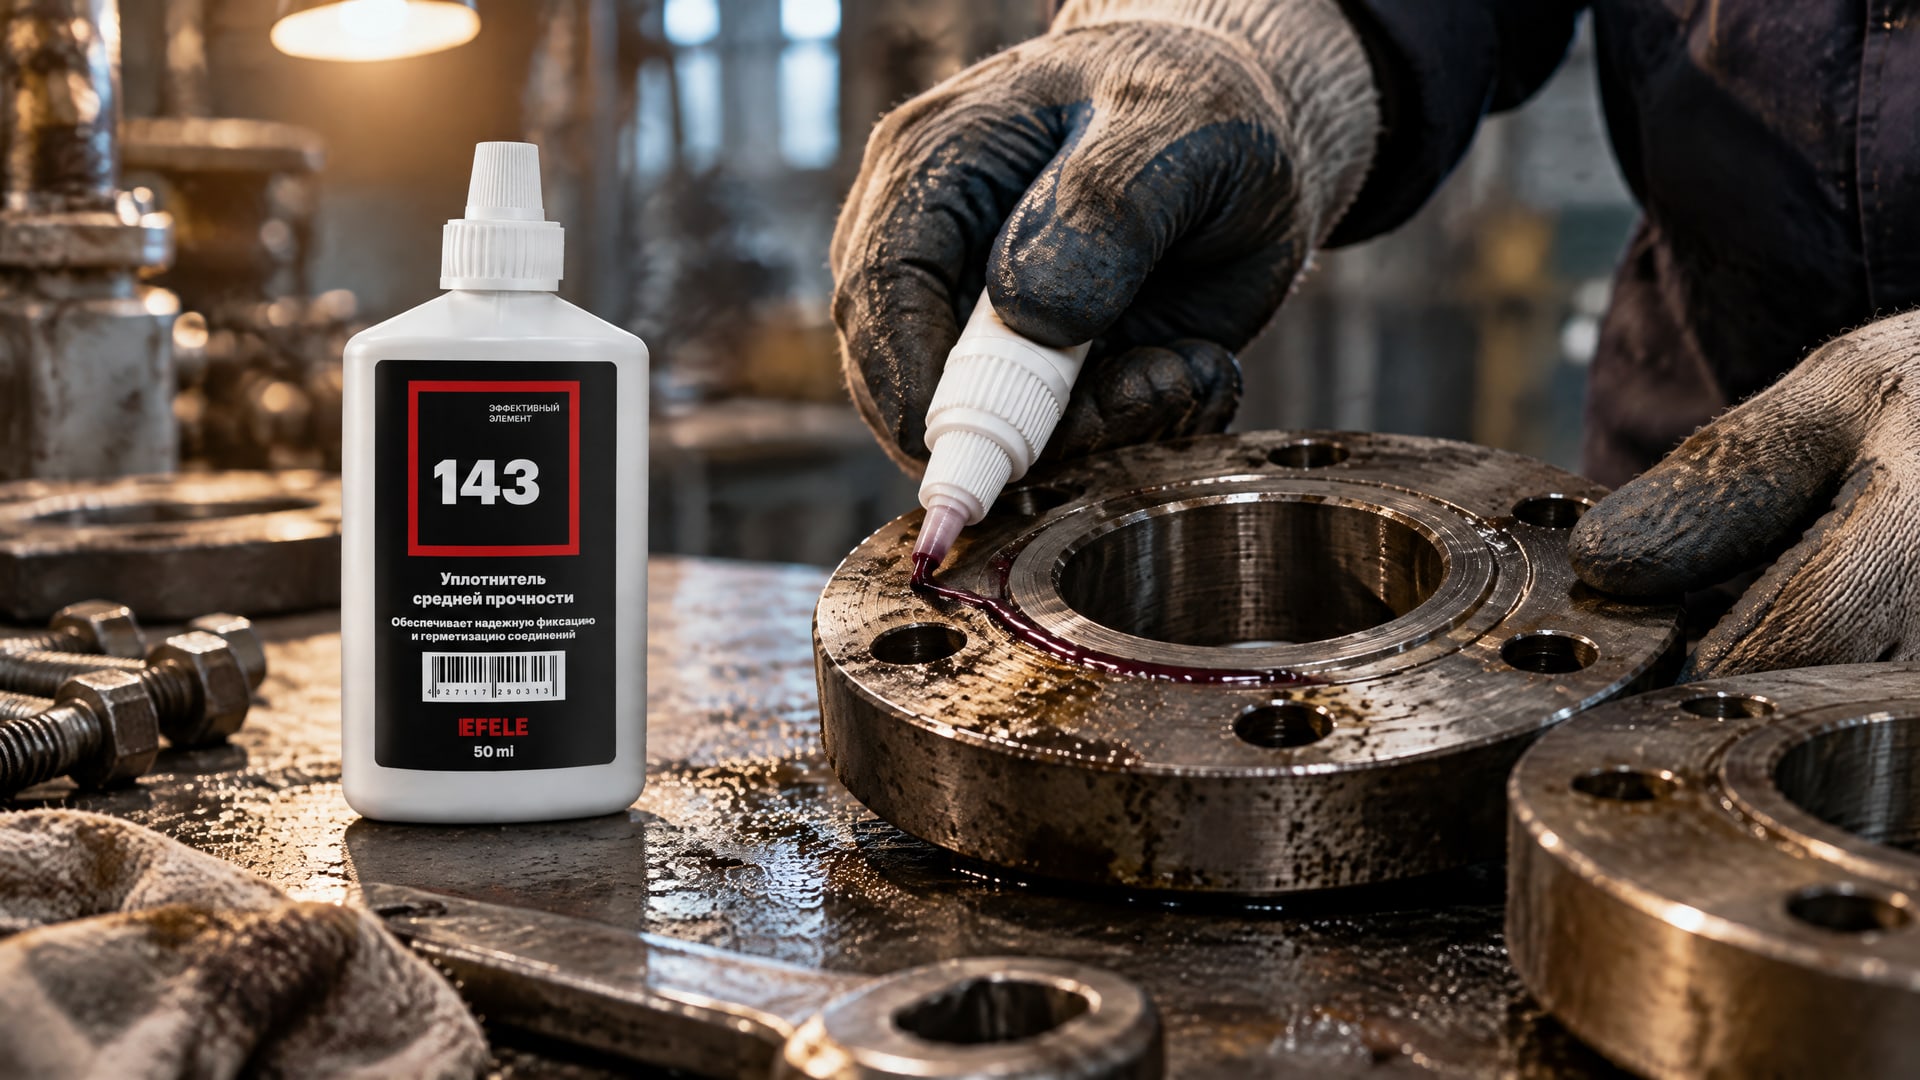
После нанесения герметик проникает в микронеровности поверхности металла и, отверждаясь, создает молекулярное сцепление. Адгезия герметика к металлу часто выше, чем сцепление прокладки, благодаря чему герметик не выдавливается из зазора даже при повышенном давлении.
На фланцах с чистой и гладкой поверхностью герметик работает особенно надежно. Например, в системах гидравлики и смазки, где требуется высокая степень герметичности, применение анаэробного герметика снижает вероятность утечки до минимума. Герметик также исключает попадание частиц старой прокладки в жидкость - это особенно важно для масляных систем, где даже малые загрязнения ускоряют износ насосов и гидроцилиндров.
Для герметизации фланцевых соединений в системах, где требуется высокая надежность и устойчивость к агрессивным средам, инженеры на производстве часто выбирают анаэробный жидкий уплотнитель EFELE 143. Такой состав обеспечивает надежную адгезию, быстрое отверждение и хорошую стойкость к вымыванию и фреттингу, что позволяет избежать повторных разгерметизаций и внеплановых остановок оборудования.
Анаэробный герметик или классическая прокладка: таблица выбора
| Параметр | Анаэробный герметик | Классическая прокладка |
|---|---|---|
| Тип фланца | Жесткие, обработанные | Любые, в том числе тонкие и мягкие |
| Зазор | 0,15–0,5 мм | Не критичен; подбирается по толщине |
| Вибрация | Низкая–средняя | Хорошо переносит высокую |
| Частые разборки | Требует повторной очистки | Многоразовая, просто снимается |
| Температура | До 120°C (универсальные), до 204°C (high-temp) | Зависит от материала (резина, пробка, PTFE) |
| Агрессивные среды | Может деградировать | Материал подбирается к среде |
| Время подготовки | ~30 мин на очистку + 24 ч отверждение | ~15 мин на снятие старой и установку новой |
| Надежность при малом зазоре | Высокая | Может быть недостаточной |
| Стоимость владения | Низкая за счет отсутствия запасов прокладок | Средняя, требуются запасы |
Частые ошибки при замене прокладки на герметик
Опыт показывает, что ошибки при переходе с прокладки на герметик приводят к утечкам в течение первых дней-недель после сборки.
Вот самые распространенные.
Неполная очистка поверхности. Остатки старой прокладки или герметика, даже если они кажутся незначительными, - это каналы для утечки. Герметик герметизирует чистый металл, а не загрязнения. Нужна полная механическая очистка и обезжиривание.
Нанесение герметика по старому материалу. Иногда спешат и наносят новый герметик прямо на остатки старого. Это ошибка: слои герметика не сцепляются между собой, и верхний слой просто сдвигается при затяжке болтов.
Слишком толстый слой. Если валик герметика толще 4–5 мм, внутренняя часть может не отвердеть полностью, остаться липкой и выдавиться под давлением.
Боковое смещение при сборке. Когда фланцы сдвигают относительно друг друга (даже на миллиметр) после нанесения герметика, слой нарушается, и герметичность теряется.
Нагрузка до полного отверждения. Если в систему подано давление или жидкость раньше, чем пройдены 24 часа, герметик может отвердеть неправильно или вообще не отвердеть, и произойдет утечка.
Выбор универсального герметика для высокотемпературного применения. Обычный анаэробный герметик при 150°C начинает размягчаться и теряет адгезию. Для высоких температур нужен специальный high-temperature grade.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки на любом фланце?
Нет. Герметик работает только на жестких, точно обработанных металлических фланцах с зазором 0,15–0,5 мм. Для тонких, мягких, коробленых фланцев или соединений с высокой вибрацией классическая прокладка остается приоритетом.
Вместо прокладки герметик можно ли использовать, если фланец ржавый или грязный?
Нет. Ржавчина, грязь, масло и остатки старой прокладки - это препятствия для адгезии герметика. Поверхность нужна чистая, сухая и обезжиренная. Если фланец покрыт ржавчиной, ее удаляют механически (щетка, скребок) или абразивом.
Какой герметик использовать вместо прокладки при высокой температуре?
Для работы при температурах выше 120°C нужны специальные high-temperature grades, выдерживающие до 204°C. Универсальные составы в таких условиях теряют адгезию и размягчаются. Выбор конкретного состава зависит от температурного диапазона системы.
Если герметик вытекает при сборке, это нормально?
Да, излишки герметика часто выступают между фланцами при затяжке болтов - это нормально. Их нужно убрать мягкой тряпкой или щеткой до отверждения. Нельзя оставлять герметик на внешней поверхности, иначе он затвердеет в виде наплыва.
Прокладка поддона вместо герметика - всегда ли герметик лучше?
Не всегда. Для поддонов двигателя, коробки передач и других узлов выбор зависит от материала поддона (чугун, алюминий, сталь), жесткости конструкции и условий работы. Если поддон тонкостенный и гибкий, прокладка может быть надежнее. При возможности нужно сверяться с рекомендациями производителя узла.
Заключение
Анаэробный герметик - это современное решение для замены вырубных прокладок на жестких обработанных фланцах с малыми зазорами. Он упрощает логистику, исключает ошибки при подборе прокладок и повышает надежность соединения благодаря молекулярной адгезии к металлу. Однако это не универсальное решение: для коробленых, мягких, вибронагруженных фланцев или в условиях высокой агрессивности среды классическая прокладка остается приоритетом.
Ключ к успешной замене - это тщательная подготовка поверхности, правильное нанесение герметика непрерывным валиком, минимальное смещение при сборке и соблюдение времени отверждения. Если вы выбираете герметик для конкретного фланцевого соединения, оцените жесткость фланца, зазор, температуру и давление в системе, а также частоту разборок. При сомнениях консультируйтесь с инженером производителя оборудования - правильный выбор герметика или прокладки на этапе проектирования сэкономит затраты на переделки и внеплановые остановки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.