
Как пищевая смазка H1 спасает оборудование от ржавчины во влажной среде
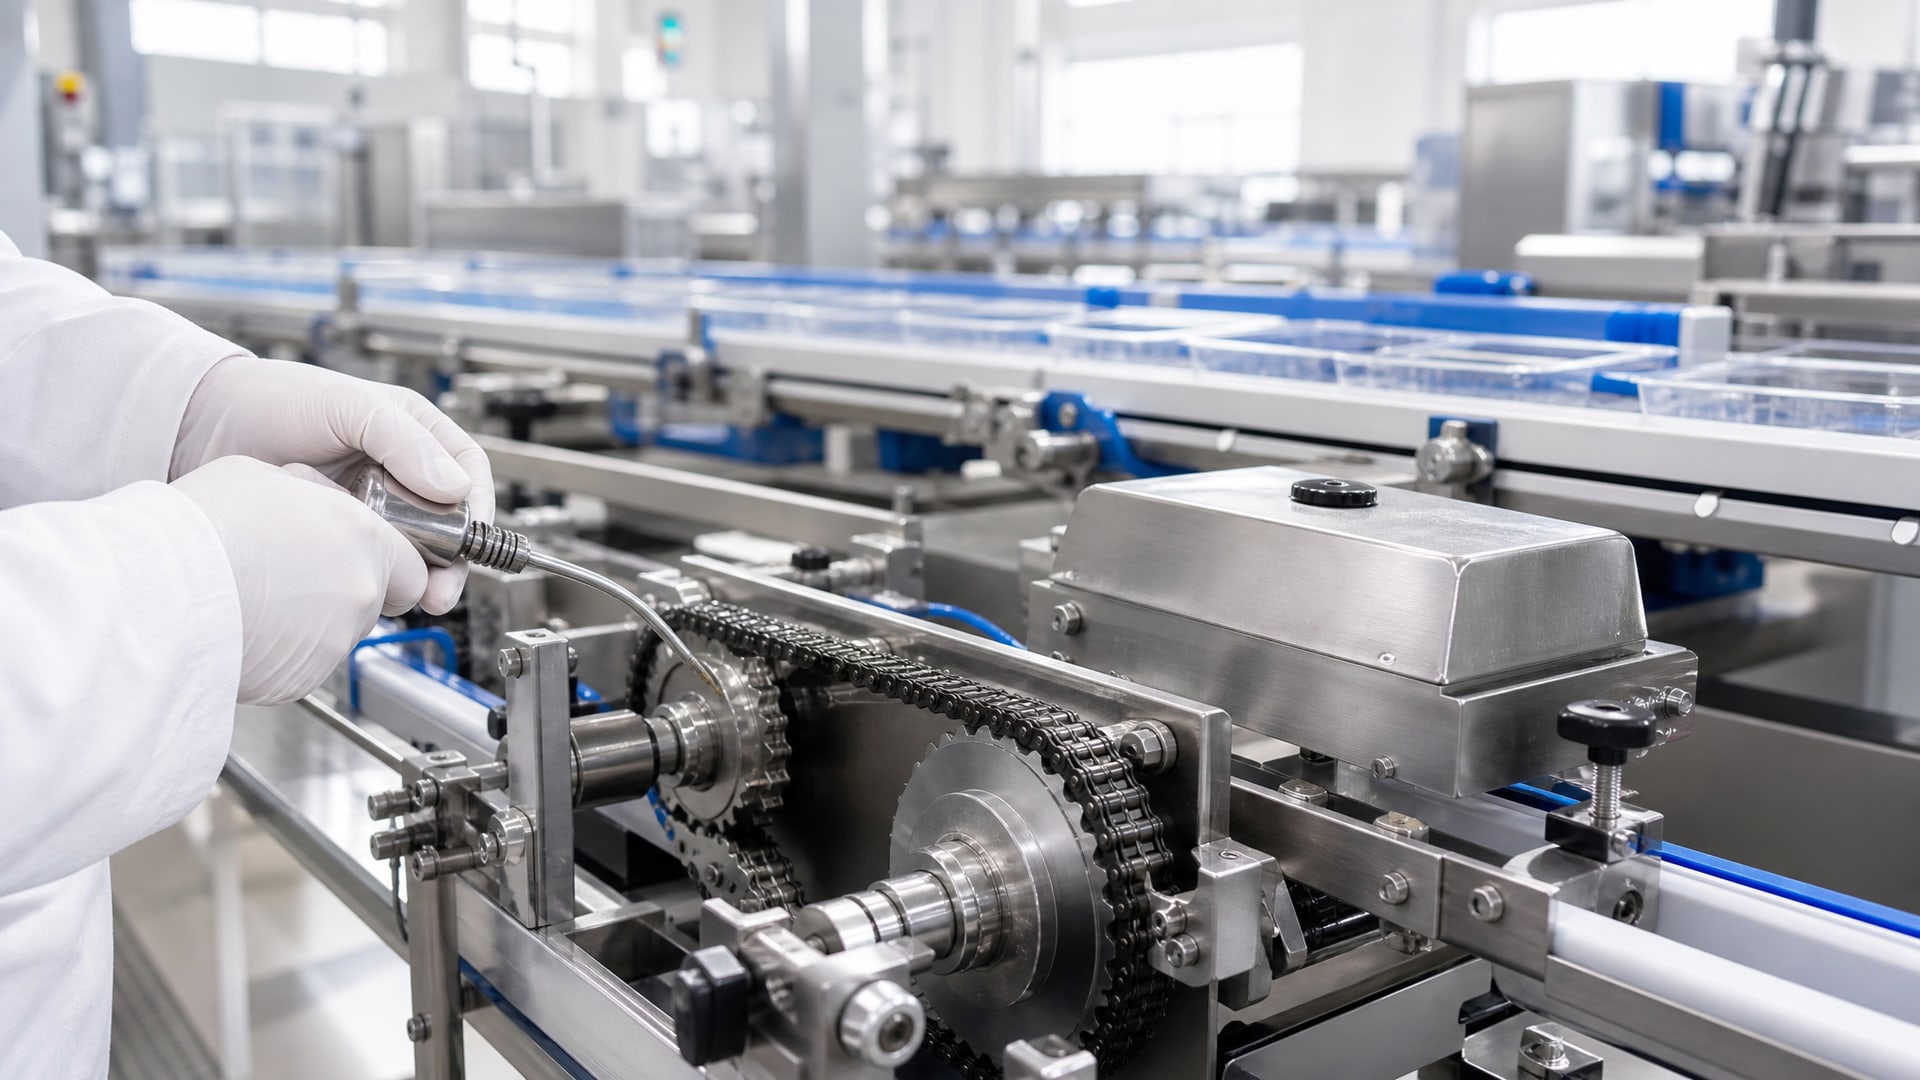
Ржавчина на пищевом производстве - не косметическая проблема, а риск остановки линии и потери продукции. Во влажной среде, при частых мойках и конденсации, незащищенные детали оборудования окисляются за недели. Стандартные смазки здесь бессильны: они либо вымываются водой, либо содержат токсины, несовместимые с пищевым циклом. Именно для таких условий разработаны смазки категории NSF H1 - материалы, которые одновременно защищают детали от коррозии и безопасны при случайном контакте с продуктом. Статья объясняет, как работает эта защита, почему H1 отличается от обычных пищевых смазок, и какие технические параметры решают задачу именно в сыром цехе.
Что такое NSF H1 и почему она подходит для влажных условий
NSF H1 - это не название смазки, а санитарный допуск, присваиваемый Национальным фондом санитарии (NSF International).
Он означает, что состав допустим для смазывания деталей в зонах, где возможен случайный, технически неизбежный контакт с пищей. Полный стандарт охватывает и подразумевает использование такого материала как антикоррозионной защиты для наружных поверхностей оборудования.
Разница между обычной смазкой и H1 заключается в составе: исключены токсичные присадки, тяжелые металлы и соединения, которые переходили бы в пищу даже в микроскопических количествах. При этом H1-смазка может работать в условиях повышенной влажности благодаря специальным формулам загустителя и базовых масел, которые не эмульгируют с водой и держат адгезию к металлу.
По международному стандарту ISO 21469 такие материалы классифицируются как смазочные вещества для пищевой, косметической, фармацевтической, табачной и кормовой промышленности, способные защищать машины от коррозии и одновременно отвечать гигиеническим требованиям. NSF прямо указывает в регистрационных документах: H1-состав может применяться как антикоррозионная пленка, если после нанесения удалить лишнее с поверхностей, где вероятен переход в продукт.
Механизм защиты от ржавчины во влажной среде
Коррозия на пищевых линиях происходит быстро, потому что металлические детали постоянно подвергаются воздействию влаги, моющих растворов и иногда мягких кислот.
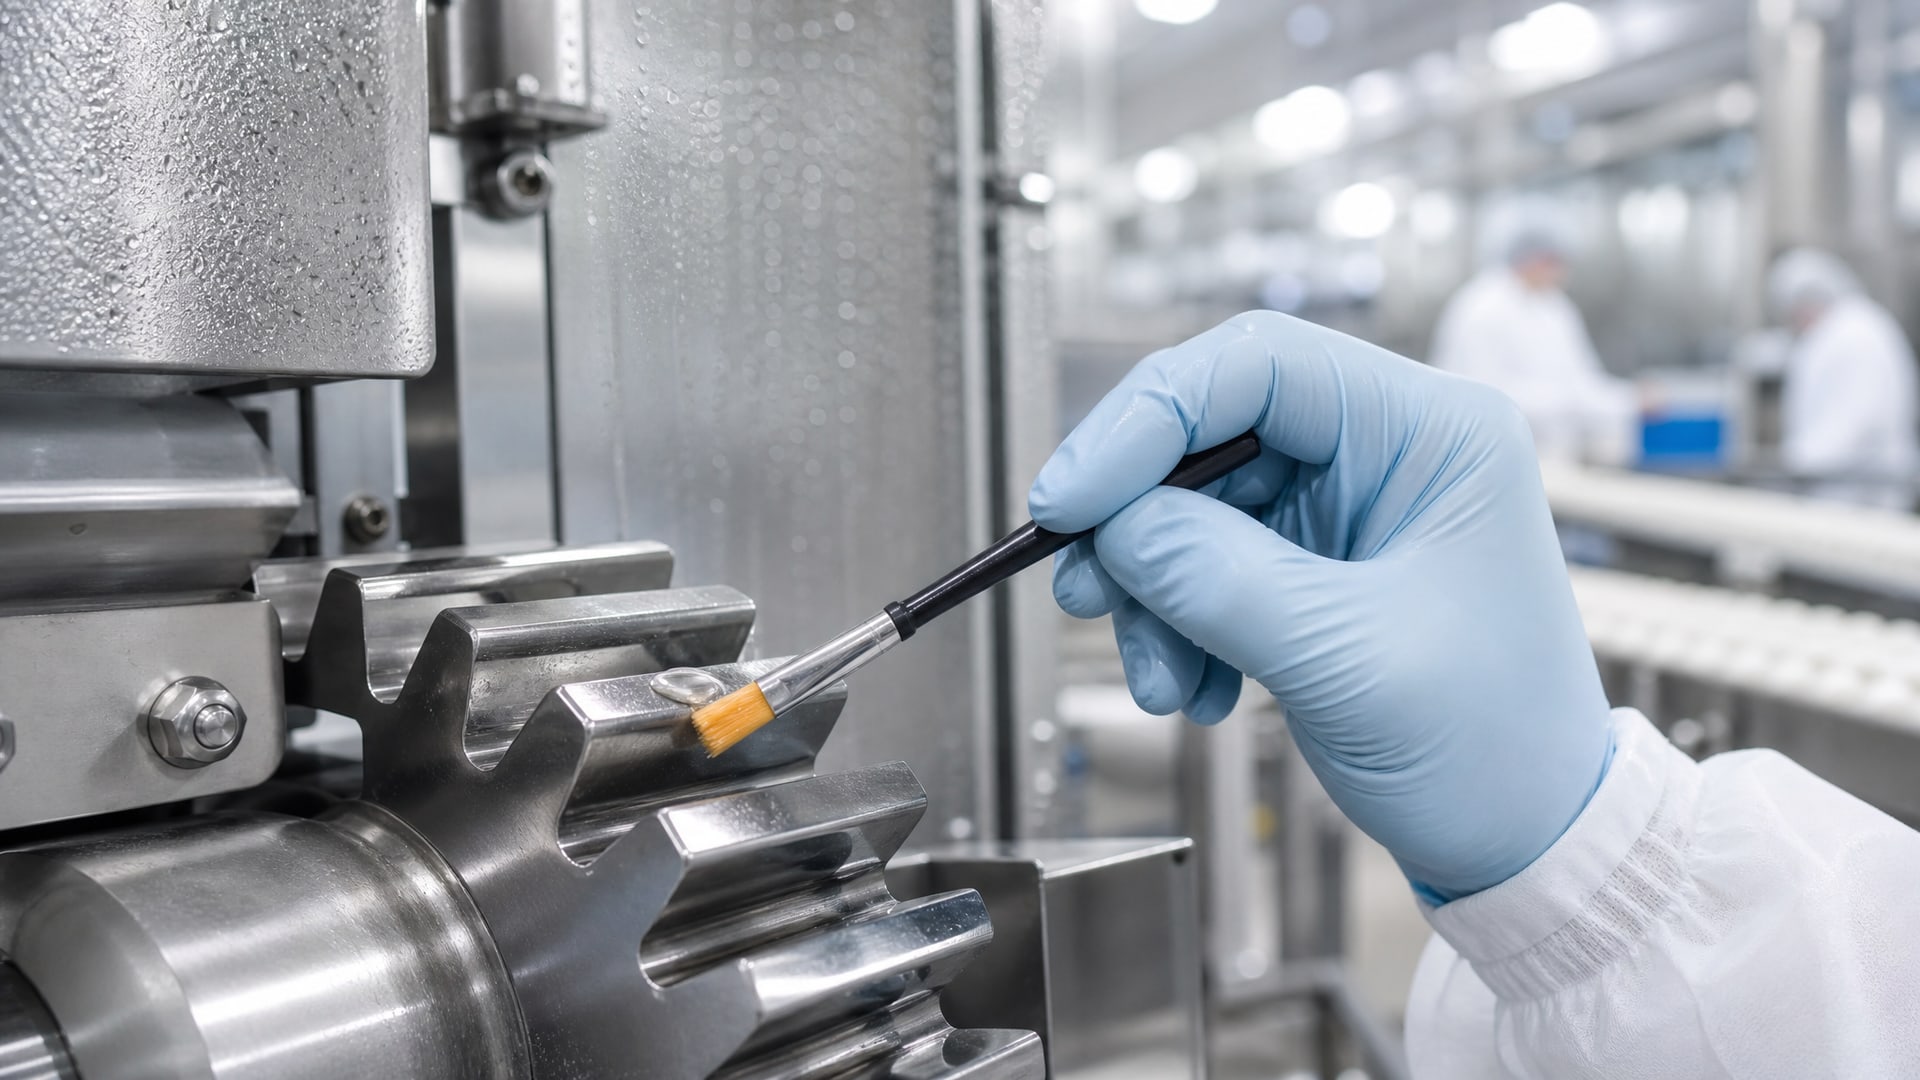
Незащищенная поверхность окисляется за 7-14 дней в условиях высокой влажности и регулярных мойк. Ржавчина не только портит вид оборудования, но и может попасть в продукт, заблокировать подвижные части и привести к остановке производства.
Правильно подобранная H1-смазка работает как физический барьер: она создает тонкую липкую пленку, которая прилипает к металлу и не позволяет влаге контактировать с поверхностью. Ключевой параметр здесь - адгезия, то есть способность смазки удерживаться на детали после воздействия воды, пара и механического воздействия при мойке. Обычная смазка смывается и стекает; H1-смазка с высокой адгезией остается.
Для влажной среды производители указывают водостойкость по тесту DIN 51807 часть 1, при 90 °C в течение 3 часов. Результаты 1-90 означают, что смазка практически не впитывает влагу и сохраняет защитные свойства. Дополнительно важна устойчивость к горячей и холодной воде, пару, щелочам и кислотам - это перечисляется в технических описаниях H1-составов для тяжелых условий.
Адгезия смазки к металлу особенно важна потому, что она определяет, останется ли защита после конденсации влаги на холодных поверхностях или дождевого распыла. Если загуститель смазки неустойчив к влаге, адгезия теряется за 1-2 цикла мойки. Если загуститель качественный (например, водостойкий синтетический), защита держится неделями, даже при ежедневной мойке.
Отличие H1 от других категорий пищевых смазок
На рынке встречаются и другие пищевые допуски, которые часто путают между собой.
H1 предназначена для случайного контакта с пищей - это минимальное соприкосновение, которое невозможно исключить технически. H2, напротив, используется в зонах, полностью исключенных от контакта с продуктом, например внутри редуктора, закрытого от посторонних взглядов. Третья категория, 3H, применяется при прямом постоянном контакте, например как разделительный агент для кондитерских изделий.
Для защиты оборудования от коррозии во влажной среде выбирают именно H1, потому что она - единственная среди пищевых смазок, которая безопасна при минимальном переносе в пищу и при этом обладает нужной водостойкостью. H2 часто дешевле и может быть стабильнее, но при случайном переносе в продукт она создает санитарный риск. Поэтому для открытых участков, подвергаемых мойке, правило ясно: только H1.
Также важно не путать NSF H1 с ISO 21469. ISO 21469 - это стандарт гигиенических требований к производству, составу и обращению смазками в пищевой отрасли. H1 - это конкретный допуск NSF, который подтверждает соответствие ISO 21469. На практике закупщики ищут продукты с двойной маркировкой: NSF H1 + ISO 21469, это упрощает аудит и подтверждает полный комплайнс.
Выбор смазки для конкретных условий: как не ошибиться
Выбрать H1-смазку для влажного цеха недостаточно - нужно проверить технические параметры конкретного продукта.
Многие начинающие закупщики берут первую попавшуюся смазку с пищевым допуском и удивляются, когда она смывается после первой мойки или на металле через неделю появляется ржавчина.
Вот на что обратить внимание при подборе:
Водостойкость (water resistance). В технических описаниях это указано тестом DIN 51807 или упоминанием extreme water resistance. Если параметр не указан, смазка вероятно впитывает влагу и теряет консистенцию.
Адгезия (adhesion). Нужна устойчивость к смыванию при механическом воздействии и конденсации. На практике это означает, что смазка остается на детали после горячей мойки и на холодных поверхностях при конденсации пара.
Тип загустителя. Для влажной среды предпочитают влагоустойчивые загустители: синтетические, полиуретановые или литиевые с добавками. Простые натриевые смазки в сырости разрушаются за дни.
Температурный диапазон. На пищевых линиях фасовки температура варьируется: от холодильной камеры (-5 °C) до зоны горячего розлива (+60...+80 °C). Смазка должна работать по всему этому диапазону, иначе она либо загустеет на холоде, либо стечет при нагреве.
Совместимость с уплотнениями. На практике часто используются резиновые O-ring и уплотнители. Проверьте, не набухает ли резина от данной смазки - это тоже прописано в TDS.
Устойчивость к санитарным средам. Смазка должна сохранять свойства при контакте с горячей водой, щелочными моющими растворами и дезинфицирующими средствами.
Для защиты конструкции оборудования от коррозии во влажной среде на линиях фасовки берут обычно многоцелевые водостойкие H1-смазки. EFELE SG-392 - пример такого состава, предназначенного для подшипников, цепей, направляющих и шарниров в условиях высокой влажности и частых мойк. Смазка обеспечивает адгезию к металлу, устойчива к воде и щелочам, работает в диапазоне -10…+80 °C и может минимизировать риск коррозии на критичных участках.
Практическое применение и нормы расхода
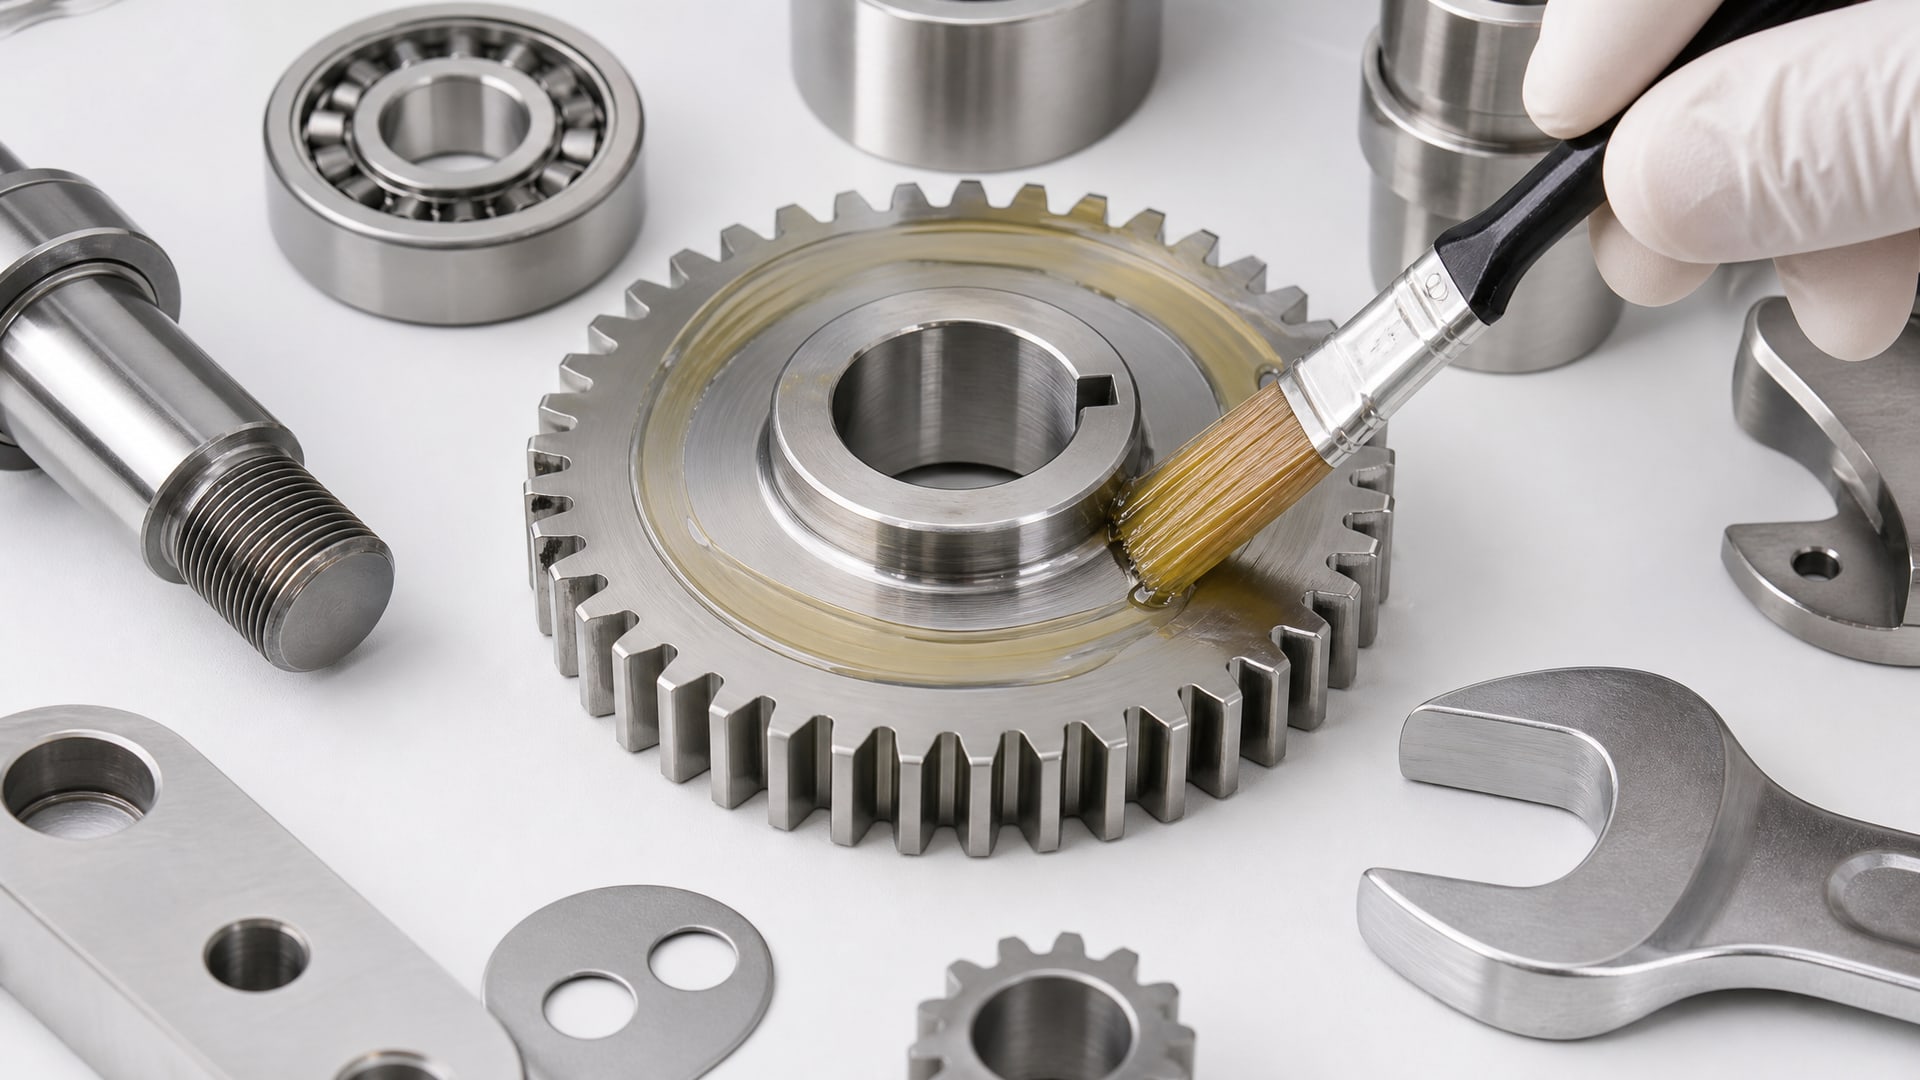
На практике смазку наносят после мойки и сушки оборудования, когда поверхность относительно сухая.
Это важно, потому что смазка не может адгезировать к мокрому металлу. Наносят тонкой пленкой - буквально столько, чтобы покрыть поверхность блестящим слоем. На подшипниках это может быть несколько капель на внешнее кольцо; на направляющих - тонкая полоса вдоль всей длины.
NSF в своих регистрационных письмах прямо рекомендует использовать минимально необходимое количество. Слишком много смазки создает два риска: во-первых, скопление пыли и частиц, которые потом попадают в продукт; во-вторых, если смазка используется как антикоррозионная пленка на наружных поверхностях, избыток нужно удалять промывкой или вытиранием перед фасовкой продукта.
Типичный расход зависит от размера узла:
Подшипник скольжения: 0,5-1 мл на 100 часов работы.
Цепь конвейера: 5-10 мл на час при постоянной работе (для смазки капельной системы).
Направляющая линейного движения: 1-2 мл на 10 метров длины.
Наружные поверхности трубопровода и оборудования (антикоррозионное покрытие): точечное нанесение 1-3 раза в месяц в зависимости от интенсивности мойки.
После нанесения смазка не протирается чистой тряпкой - это сотрет защиту. Излишки убираются только в момент сборки или в точках, где возможен прямой контакт с пищей.
Защита от коррозии оборудования в нефтегазовом секторе и других агрессивных средах
Хотя NSF H1 разработана для пищевой промышленности, ее антикоррозионные свойства применяются и в других отраслях, где требуется защита во влажной среде при минимальном риске загрязнения продукта.
В нефтегазовом секторе, например, на объектах с частыми мойками и высокой коррозионной активностью, используют аналогичные водостойкие многоцелевые смазки.
Главное отличие - в нефтегазовом секторе, как правило, не требуется NSF H1, но требуется наджежность и долгоживучесть защиты. Здесь выбирают смазки с еще более высокой адгезией и устойчивостью к экстремальным условиям: морской воздух, постоянная влажность, температурные перепады, соленая вода.
Для защиты трубопровода и оборудования от коррозии в таких условиях применяют долгоживущие синтетические смазки, часто аэрозольные, которые проникают в зазоры и создают защитную пленку сроком на месяцы. Принцип тот же, что и в пищевой промышленности: минимальное количество, максимальная адгезия, устойчивость к влаге и кислороду.
Часто задаваемые вопросы
Чем H1-смазка отличается от обычной смазки для защиты от коррозии?
H1 - это прежде всего пищевой допуск безопасности, а не гарантия коррозионной защиты. Обычная смазка может быть чрезвычайно эффективной против ржавчины, но токсична для пищевых производств. H1 безопаснее, но требует проверки конкретной водостойкости и адгезии. Выбирают H1 не потому, что она лучше защищает от ржавчины, а потому, что она безопасна и может защищать одновременно.
Можно ли наносить H1-смазку толстым слоем для лучшей защиты?
Нет. NSF рекомендует минимально необходимое количество. Избыток смазки не улучшает защиту (адгезия работает одинаково), но создает пыльное облако, задерживает грязь и при антикоррозионном применении может перейти в продукт. На влажное оборудование наносят тонкую пленку: одного блеска на металле достаточно.
Как часто нужно наносить H1-смазку во влажной среде?
Частота зависит от режима мойки и температуры. На открытом пищевом оборудовании с ежедневной горячей мойкой смазку наносят 1-2 раза в неделю. На закрытых узлах, например подшипниках, интервал может быть до месяца. Контрольный признак: если на металле появился блеск ржавчины, смазку пора наносить заново.
Почему смазка смывается, хотя на банке написано "водостойкая"?
Часто причина в качестве загустителя или нанесении на мокрую поверхность. Если наносить H1-смазку на влажный металл, адгезия будет слабой. Вторая причина - в самой мойке: если использовать органический растворитель или абразивный материал, защита будет повреждена. Проверьте условия нанесения и проведите короткий тест на конкретном оборудовании.
Является ли NSF H1 гарантией отсутствия ржавчины?
Нет. H1 - это допуск, а не гарантия. Защита от ржавчины зависит от водостойкости, адгезии и регулярности нанесения. Даже лучшая H1-смазка не защитит, если наносить редко или неправильно. Это инструмент, а не волшебство.
Заключение
Защита оборудования от коррозии во влажной среде - это не выбор между пищевой безопасностью и надежностью. Правильно подобранная H1-смазка решает обе задачи одновременно: она держится на металле после мойки, не впитывает влагу, устойчива к щелочам и при случайном контакте с пищей безопасна. Главное - не опираться только на допуск NSF H1, а проверить конкретные параметры: водостойкость по DIN 51807, адгезию, тип загустителя и совместимость с уплотнениями.
На практике закупщики ищут H1-смазки с заявленной водостойкостью и применяют их минимально необходимым количеством, регулярно, после сушки оборудования. Это требует дисциплины и понимания механизма защиты, но спасает оборудование от ржавчины на месяцы и позволяет не беспокоиться о санитарных проверках. Следующий шаг - подобрать конкретный продукт для вашего оборудования, проверить его TDS на совместимость с материалами и режимом мойки, и провести пробное нанесение на некритичной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.