
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и их исправление
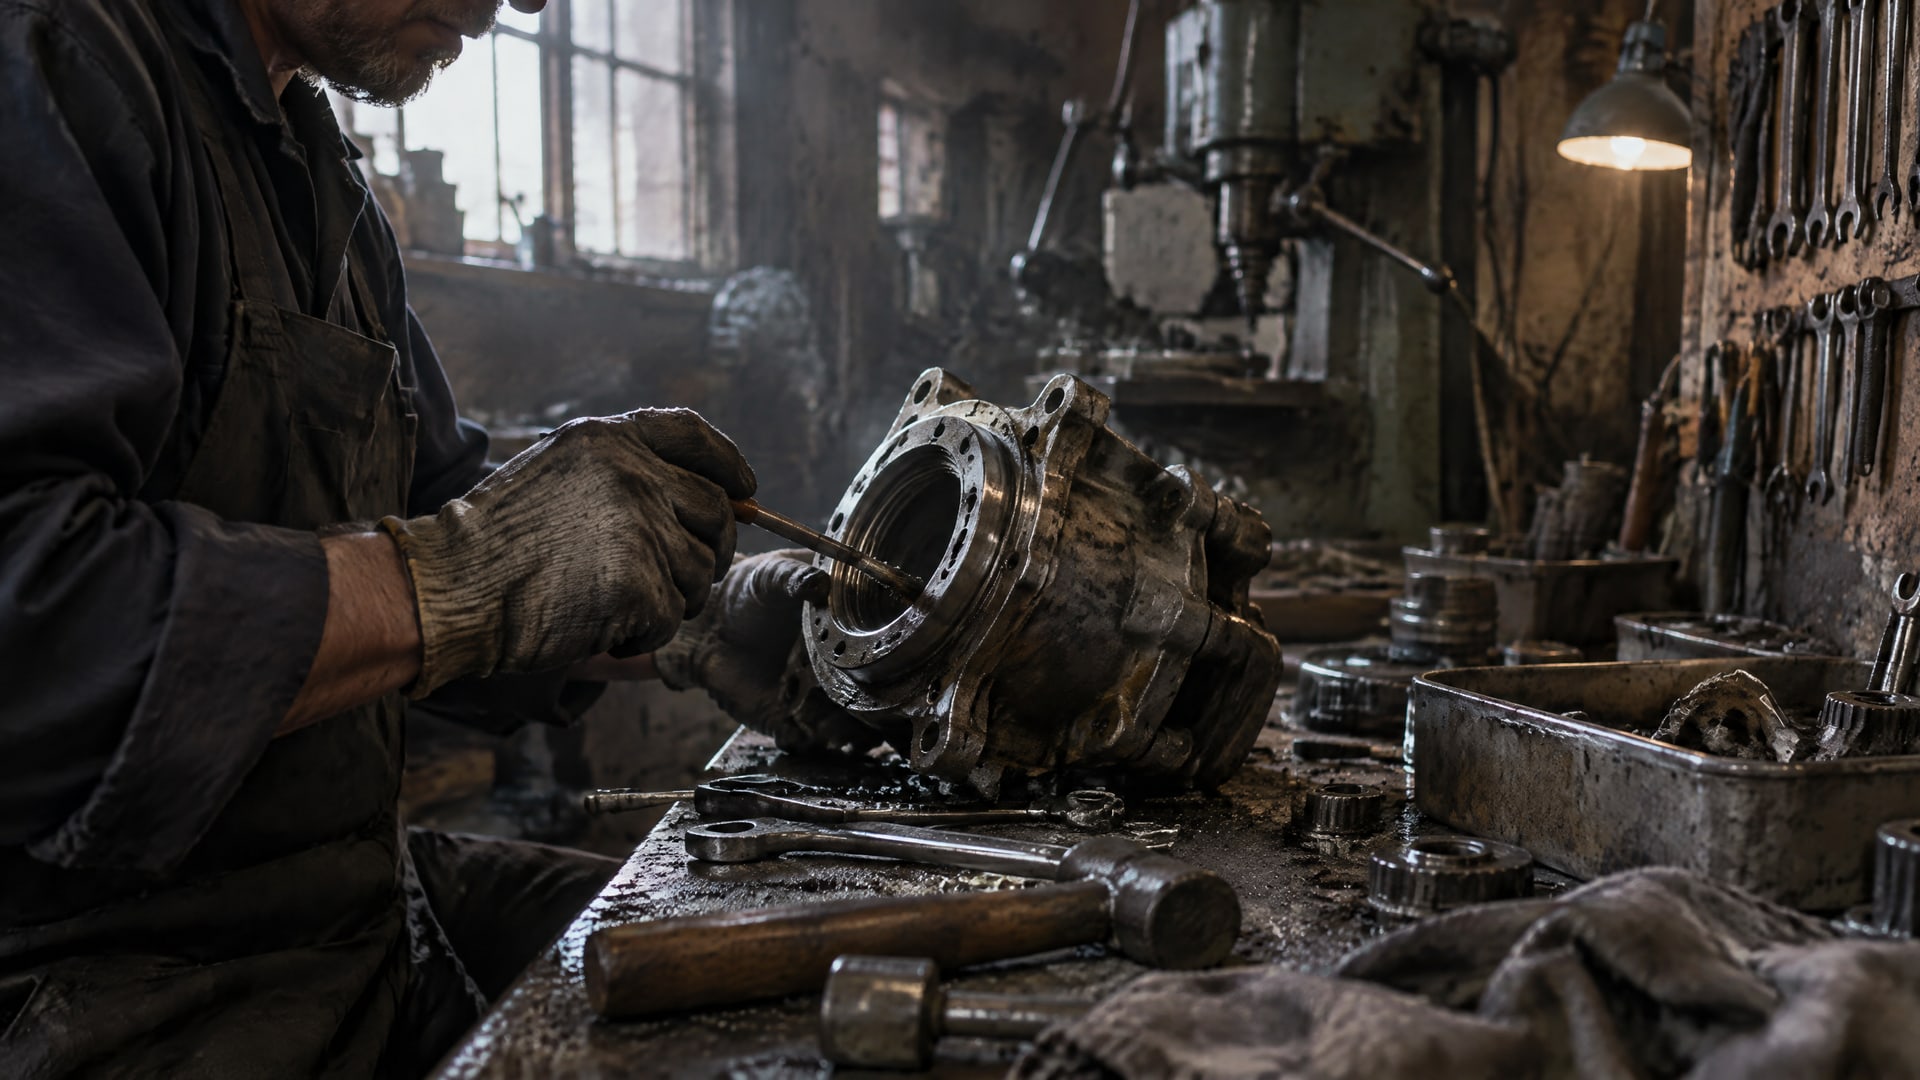
Анаэробные фиксаторы и герметики полимеризуются в отсутствие кислорода при контакте с активными металлами, но только если соблюдены несколько ключевых условий подготовки и нанесения. Большинство случаев, когда резьбовое соединение выходит из строя или герметик не срабатывает, связаны не с самим составом, а с нарушением технологии его применения. Статья поможет техническим специалистам и инженерам разобраться, почему фиксатор не держит нагрузку, как правильно подготовить поверхность и на каких этапах обычно допускаются ошибки, приводящие к потере герметичности или непредсказуемому поведению соединения.
Грязь и жир на резьбе: главный враг полимеризации
Анаэробные составы требуют чистой, сухой и обезжиренной поверхности для предсказуемой работы.
На практике многие специалисты пренебрегают этой подготовкой, считая ее излишней, и затем сталкиваются с замедленным отверждением или его полным отсутствием.
Когда резьба загрязнена производственной грязью, маслом от предыдущей обработки или коррозией, анаэробный фиксатор не может получить прямой контакт с металлом. Это тормозит химическую реакцию полимеризации и приводит к тому, что состав остается липким часами вместо минут. В худшем случае фиксатор вообще не схватывается или схватывается неполностью, оставляя зазоры внутри соединения.
Вот пошаговая процедура подготовки:
Очистить резьбу жесткой щеткой или ветошью, удалив видимые загрязнения и остатки старого герметика.
Протереть тряпкой, смоченной в обезжиривающем растворе (спирт, ацетон или специальный дегризер), и дать высохнуть полностью.
Для уверенности на инертных поверхностях или при использовании чугуна и некоторых пластиков рекомендуется дополнительно нанести активатор или праймер перед нанесением основного состава.
Исключение из правила: если резьба изготавливается автоматом в условиях чистого производства и сразу попадает в упаковку, предварительная очистка может быть минимальной. Однако на любой резьбе со склада, из старого узла или после хранения в открытом виде подготовка обязательна.
Ошибка нанесения: куда и как подавать состав
Вторая часта ошибка - неправильное место и способ нанесения анаэробного фиксатора.
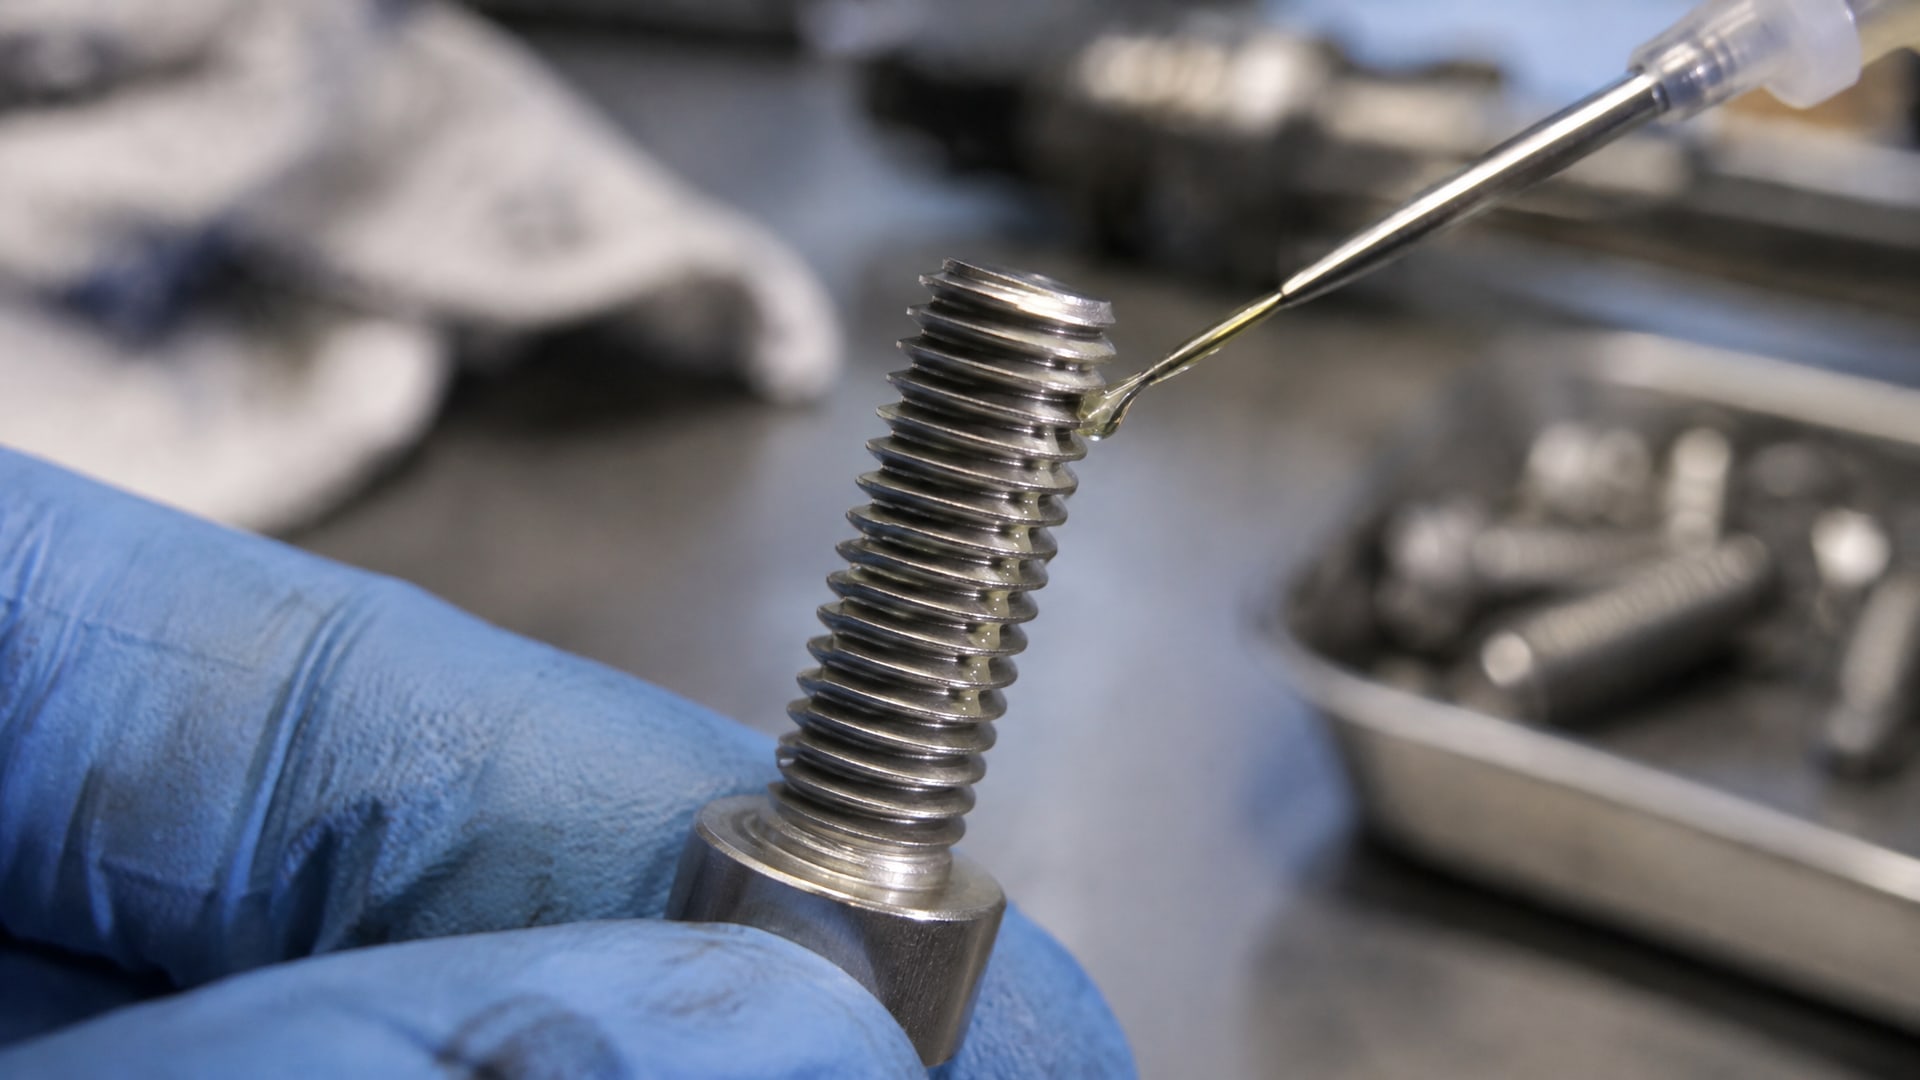
Многие операторы либо наносят состав непосредственно на конец винта, либо заливают его в резьбовое отверстие полностью, либо касаются носиком флакона самой резьбой.
Все три подхода приводят к проблемам. Прямой контакт носика с металлом инициирует преждевременную полимеризацию внутри флакона и может забить дозатор. Избыток состава вызывает его выдавливание при сборке, после чего соединение теряет герметичность или работает непредсказуемо.
Правильная техника нанесения различается для сквозных и глухих отверстий:
Для сквозных отверстий (гайка с болтом): - Нанести 2–3 капли состава на участок резьбы болта в зоне будущего зацепления с внутренней резьбой гайки. - Состав должен лежать тонкой пленкой на витках, а не заполнять все пространство.
Для глухих отверстий (винт в расточке): - Нанести 2–3 капли внутрь отверстия по внутренней резьбе, но не до самого дна; состав должен оставить зазор в несколько миллиметров. - При избытке состав будет выдавливаться при сборке, и давление вокруг соединения нарушится.
Касаться флакона к резьбе нельзя: нужно дозировать состав над поверхностью и дать ему стечь на витки при горизонтальном положении детали.
Сборка и затяжка: сроки и последовательность
После нанесения анаэробного состава необходимо собрать соединение сразу же, не оставляя состав на воздухе в ожидании.
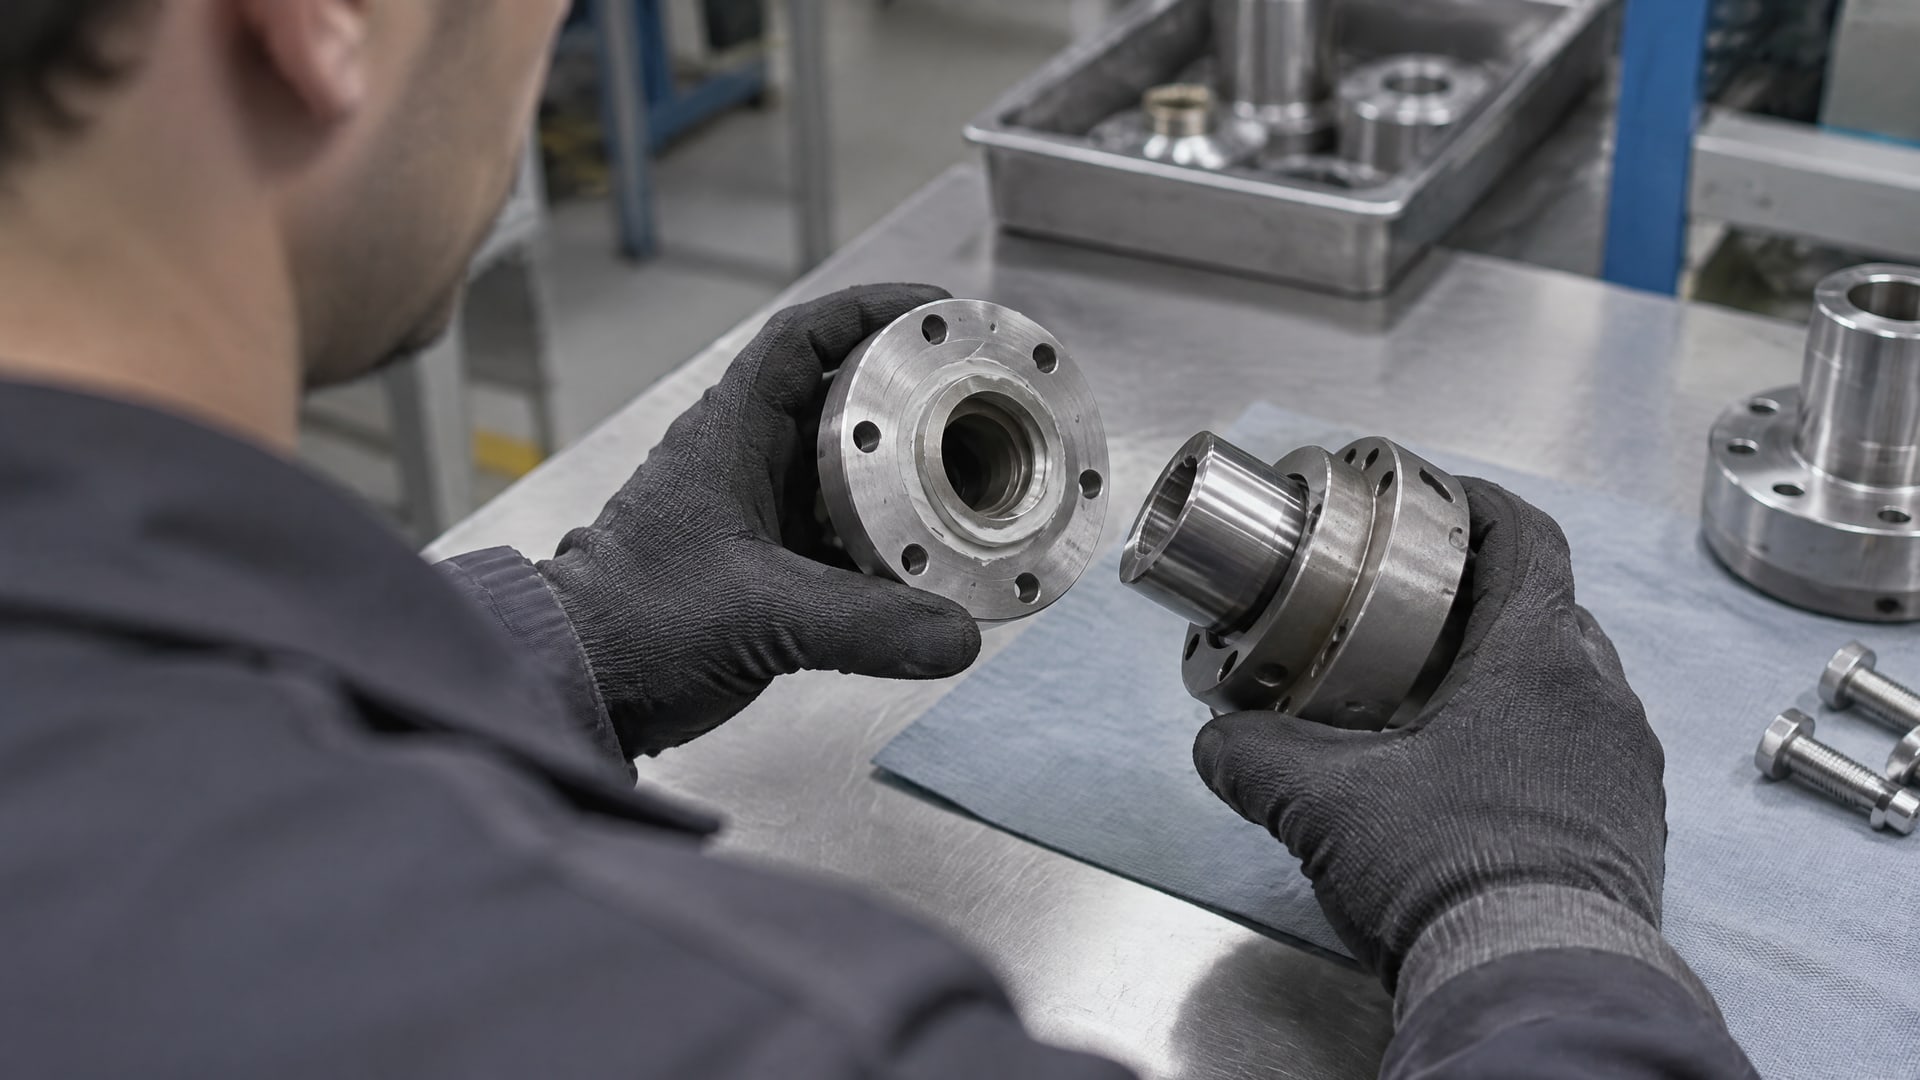
Полимеризация начинается именно после того, как состав попадет в зазор между металлическими поверхностями и кислород перестанет иметь к нему доступ.
Типичная ошибка: нанести состав, отложить деталь в сторону на 5–10 минут, ожидая, когда он «просохнет», а затем собрать соединение. За эти минуты поверхностный слой состава может окислиться на воздухе, после чего полимеризация внутри замедляется или протекает неравномерно.
Правильный порядок: нанести состав → сразу же собрать соединение → затянуть до требуемого момента затяжки. Состав должен полимеризоваться в герметичной среде между витками, где он и работает.
Время схватывания (время полу-отверждения) для большинства анаэробных фиксаторов составляет 10–30 минут, но полная нагрузка на соединение допускается только после полного отверждения, которое может занять 24 часа в зависимости от состава и температуры окружающей среды. Нагружать соединение раньше этого времени опасно: внутренняя пленка еще не набрала полную прочность, и под нагрузкой она может разорваться, вызвав микротечи или даже разъединение.
Касание флакона к поверхности и загрязнение содержимого
Одна из часто упускаемых деталей - правила обращения с самим флакончиком во время работы.
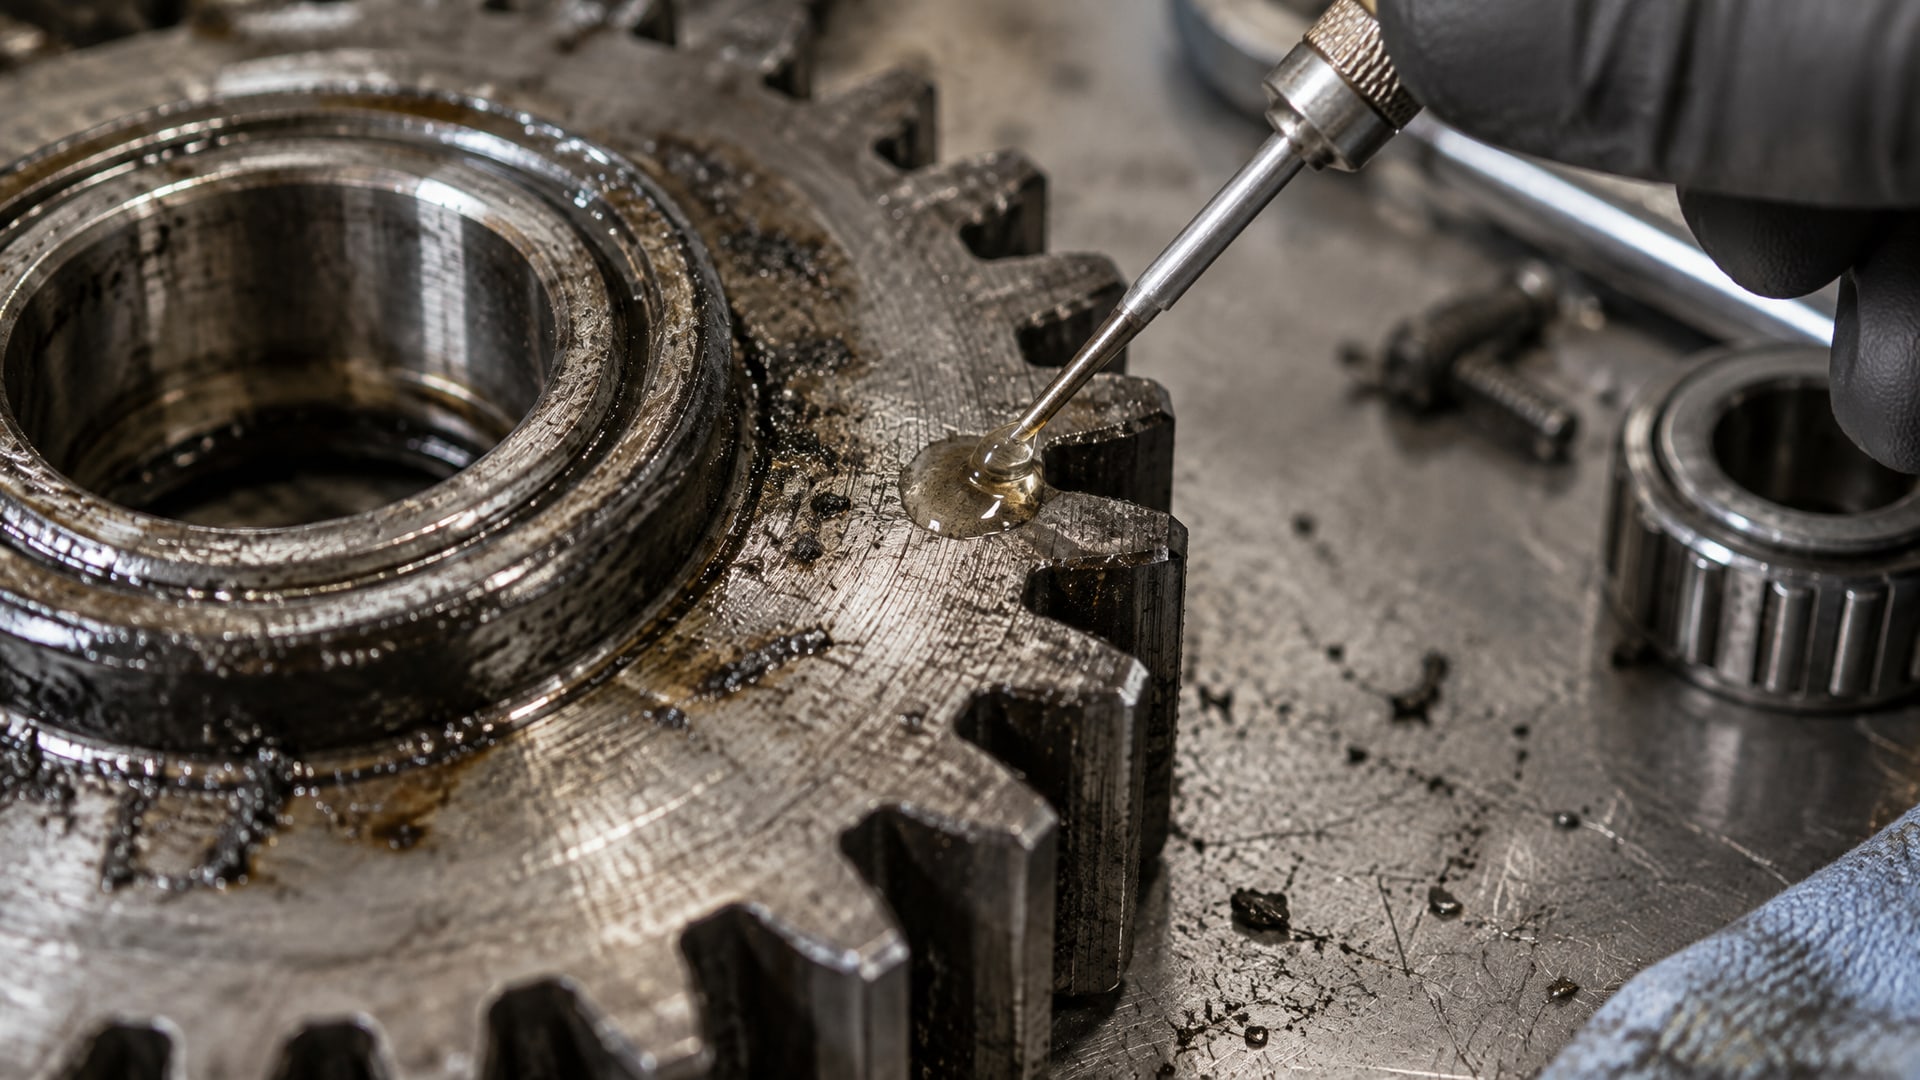
Если носик флакона коснулся грязной или жирной поверхности, содержимое может быть загрязнено микрочастицами металла или окисными образованиями.
При контакте с активным металлом происходит микроскопическая реакция, которая может привести к тому, что дозирующий наконечник заблокируется остатками полимеризованного состава. Результат: в следующий раз флакон перестанет дозировать равномерно, и работник не сможет нанести состав ни на одно соединение.
Профилактика проста: перед использованием протереть носик чистой сухой тряпкой, и ни в коем случае не давать ему касаться грязных или масляных поверхностей. Если это все же произойдет, флакон лучше закрыть плотно завинчиваемой крышкой и оставить в прохладном месте, чтобы остановить реакцию; позже можно попробовать очистить наконечник.
Неправильный выбор типа и прочности фиксатора
Анаэробные фиксаторы выпускаются в разных вариантах по прочности и удобству демонтажа.
Одна из распространенных ошибок - выбрать «самый сильный» состав, когда нужен более слабый, или наоборот.
Например, для временного крепежа винтов в электронных устройствах требуется низкопрочный фиксатор, который позволит переделать соединение обычным инструментом. Применение высокопрочного состава приведет к тому, что при разборке винт сломается или его потребуется нагревать до 200+ °C, что недопустимо для этого типа оборудования.
Наоборот, для критичного соединения двигателя под вибрацией и тряской нужна высокопрочная фиксация, которая гарантирует, что резьба не раскрутится под воздействием инерционных сил.
Выбор должен учитывать: - Размер и тип резьбы (метрическая, трубная, стандартная). - Требуемую прочность соединения и допустимость его разборки. - Температурные условия работы и возможность теплового демонтажа при необходимости разборки.
Окружающая среда и условия полимеризации
Анаэробные составы чувствительны к температуре окружающего воздуха и типу металла, на котором они наносятся.
При низких температурах (ниже 10 °C) скорость полимеризации значительно замедляется, а при высокой влажности может образоваться конденсат, который ускорит схватывание в нежелательных местах.
Для трубных соединений, работающих с агрессивными химическими средами (щелочи, кислоты, углеводороды), выбор герметика критичен. Обычный универсальный фиксатор может быть несовместим со средой и потерять адгезию со временем. Нужно ориентироваться на среду (жидкая, газовая, сухая), рабочую температуру и давление в системе.
Инертные металлы (алюминий, нержавеющая сталь, латунь) требуют предварительного нанесения активатора, чтобы обеспечить быструю и полную полимеризацию. Обычная сталь и чугун активируют соединение естественно, но даже для них при очень низких температурах или в условиях повышенной влажности активатор желателен.
На производственных участках, где разнообразие условий велико (температура +5…+40 °C, влажность 30–90%, разные металлы и среды), рекомендуется сначала протестировать выбранный состав на небольших соединениях, чтобы убедиться в его совместимости и сроках отверждения в локальных условиях.
Разборка переуплотненного или старого соединения
Когда нужно разобрать резьбовое соединение, скрепленное анаэробным фиксатором длительное время, может потребоваться локальный нагрев.
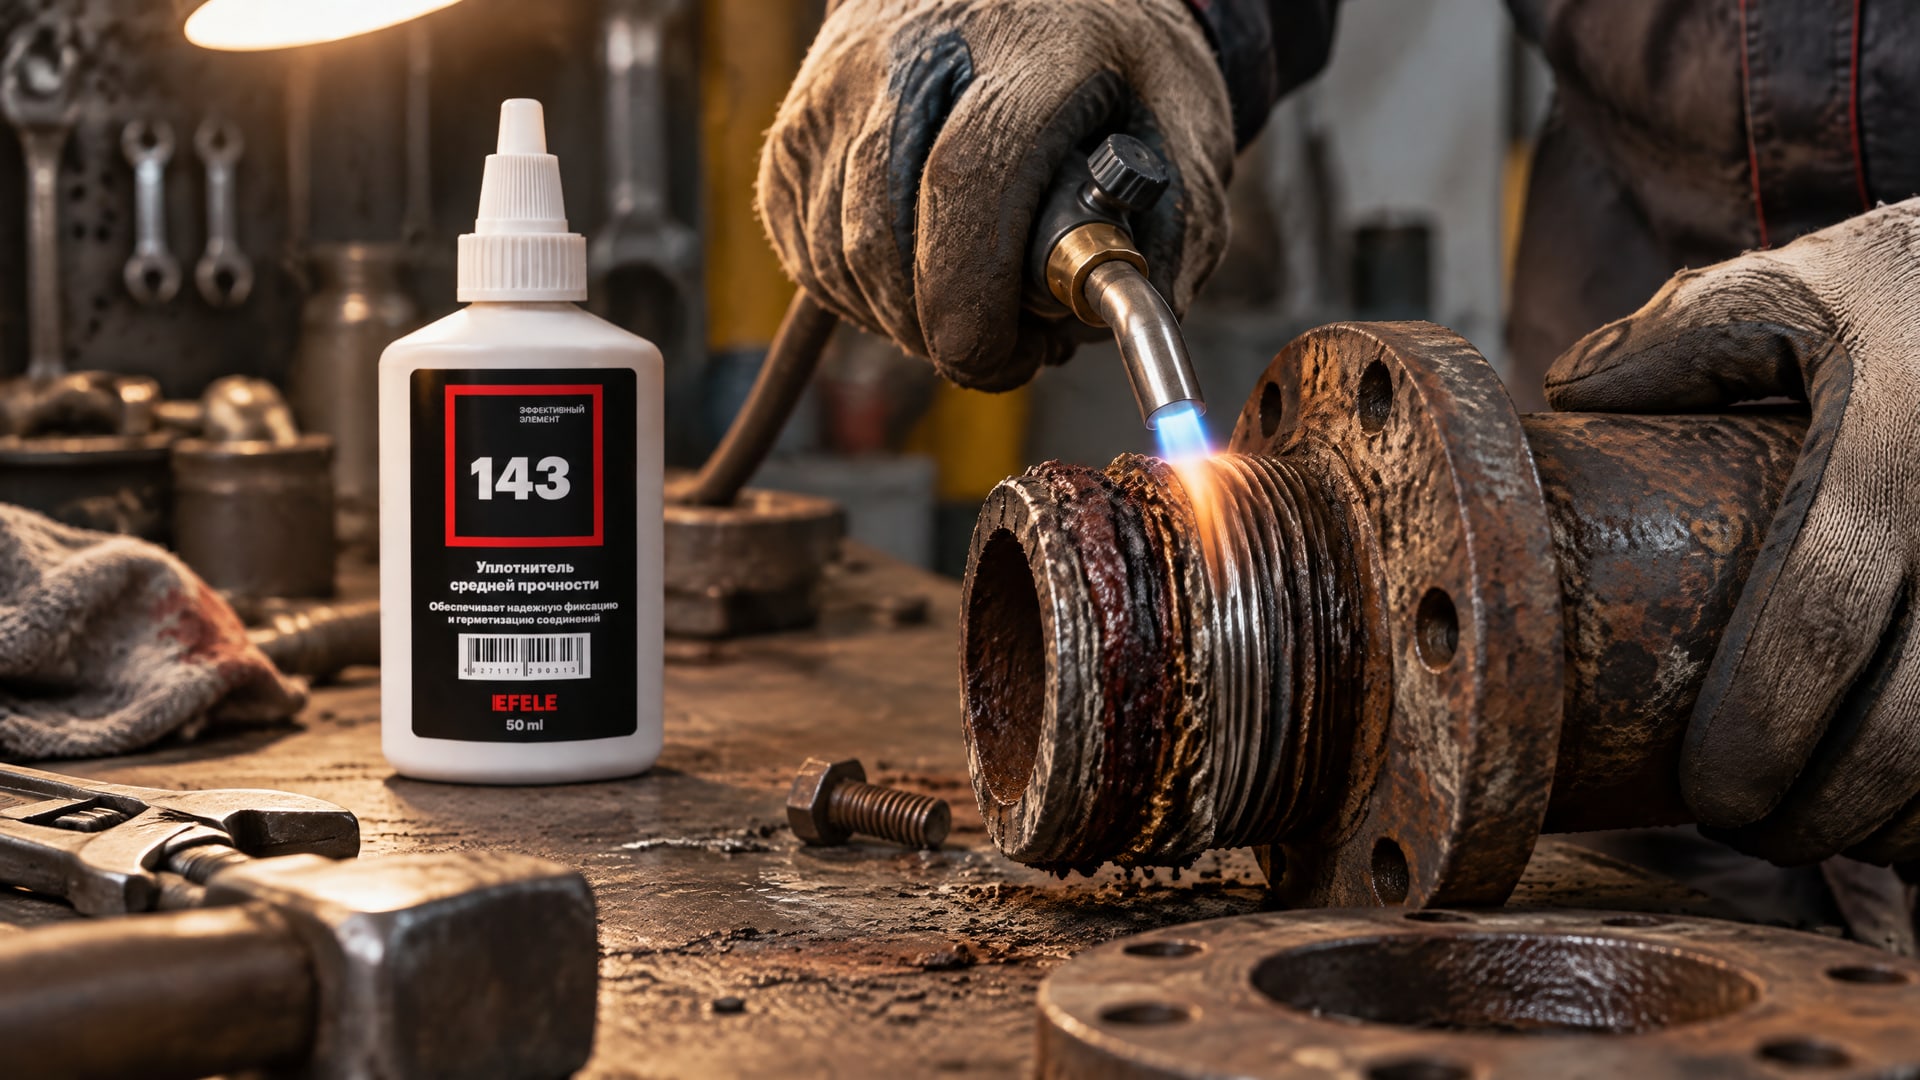
При температуре около 254 °C связь между металлом и полимеризованным составом ослабляется, и соединение становится разъемным.
Нагрев должен быть локальным (не более 254 °C), и разборка должна выполняться сразу же, пока узел горячий. Если позволить ему остыть, фиксатор снова схватится на холоде.
Ошибка многих операторов: попытка разобрать холодное переуплотненное соединение без нагрева, при котором велик риск сломать винт или повредить резьбу. Использование смазки или проникающих жидкостей при этом помогает ненадолго, так как анаэробный фиксатор гидрофобен и отталкивает воду и масло.
EFELE 143 применяется в ситуациях, когда необходима надежная герметизация фланцевых соединений без риска вымывания или проникновения влаги в зазор. Благодаря своей консистенции и адгезивным свойствам, этот уплотнитель сохраняет герметичность при вибрации и циклических нагрузках, что особенно важно для оборудования, работающего в условиях фреттинга и нестабильных температур.
Часто задаваемые вопросы
Что означает, если анаэробный герметик не отвердевает после нанесения?
Недостаточное отвердевание почти всегда указывает на загрязнение поверхности. Проверьте, была ли резьба очищена и обезжирена перед нанесением. Если поверхность была жирной, состав не получит контакт с металлом, и полимеризация замедлится или не произойдет вообще. Попробуйте разобрать соединение, тщательно очистить резьбу спиртом и повторить нанесение на чистую, сухую поверхность.
Можно ли наносить анаэробный фиксатор толстым слоем для надежности?
Нет. Избыток состава выдавливается при затяжке и нарушает герметичность соединения. Достаточно 2–3 капель, которые равномерно покроют витки резьбы тонкой пленкой. Большее количество не улучшает прочность, а усугубляет ситуацию.
Нужно ли использовать активатор для обычной стали?
Для чистой стали активатор требуется редко, но при низких температурах (ниже 10 °C), высокой влажности или сильно загрязненной поверхности активатор ускорит полимеризацию и обеспечит ее полноту. На инертных металлах (алюминий, нержавеющая сталь) активатор почти всегда необходим.
Как долго нужно ждать перед нагружением соединения после сборки?
Большинство анаэробных фиксаторов достигают рабочей прочности за 10–30 минут, но полная нагрузка допускается не ранее 24 часов. Раньше этого времени внутренняя структура полимера еще незрелая, и под нагрузкой пленка может разорваться. При производственной необходимости минимальное время ограничивается инструкциями производителя конкретного состава.
Какой анаэробный герметик выбрать для трубопровода с горячей водой и давлением?
Для такого применения нужен герметик, совместимый с температурой (обычно до 100–120 °C) и давлением системы. Важно сверить спецификацию выбранного состава с параметрами вашей системы. Для трубной резьбы стандарт EN 751-1 определяет основные требования, и состав должен соответствовать этому стандарту. Консультируйтесь с техподдержкой производителя, если параметры вашей системы находятся на границе допусков.
Заключение
Правильное использование анаэробных фиксаторов и герметиков требует внимания к деталям: чистота поверхности, точное дозирование в нужное место, сборка сразу после нанесения и терпение при ожидании полного отверждения. Большинство случаев неудачи связаны не с качеством самого состава, а с нарушением этих базовых правил. Если соединение не держит нагрузку или герметик вытекает, первым шагом проверьте подготовку поверхности и правильность нанесения, а не спешите менять сам состав.
Начните с того, что пересмотрите свою процедуру подготовки и нанесения на небольшом тестовом образце: очистьте резьбу, обезжирьте, нанесите состав точно в зону контакта, соберите сразу и дождитесь полного отверждения. Это позволит быстро выявить, какая именно ошибка допускается в вашем процессе, и исправить ее до работы с критичными соединениями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.