
Как предотвратить ржавчину после обработки водосмешиваемой СОЖ
Ржавчина после металлообработки - результат не только свойств самой смазочно-охлаждающей жидкости, но и совокупности факторов: концентрации раствора, качества воды, уровня pH, чистоты системы и условий хранения деталей. Водосмешиваемые СОЖ требуют активного контроля, потому что вода в их составе одновременно охлаждает инструмент и создает среду для коррозии, если ингибиторы ослаблены или условия нарушены. Техническим специалистам и закупщикам важно понимать, что выбор СОЖ с подтвержденными антикоррозионными свойствами - только начало; остальное зависит от соблюдения рабочих параметров и подготовки деталей к хранению или окраске.
Статья разбирает главные причины коррозии при использовании водных СОЖ, показывает, как правильно подбирать и применять жидкости, и объясняет процесс подготовки деталей после преобразователя ржавчины перед окраской.
Почему вода в СОЖ повышает риск коррозии
Парадокс водосмешиваемых жидкостей в том, что охлаждающая вода одновременно способствует ржавлению.
Вода поднимает точку кипения, обеспечивает теплоотвод и позволяет дешевле производить СОЖ, но она же впитывает углекислый газ из воздуха, создает кислую среду и разносит соли с деталей. Защиту обеспечивает пакет химических ингибиторов - нитритов и аминов, которые образуют тонкую защитную пленку на поверхности металла. Однако эта пленка действует только при условии, что концентрация жидкости в норме, pH остается щелочным, а микрофлора не начала разлагать ингибиторы.
Разложение микроорганизмов может понизить pH воды в составе СОЖ, делая среду кислой и вызывая коррозию многих металлов. Это происходит быстрее при загрязнении системы стружкой, остатками пищи (если оборудование стоит рядом с пищевым цехом) или плавающим маслом, которое питает бактерий. По этой причине обычная водопроводная вода с хлоридами и минеральными примесями ухудшает антикоррозионный контроль.
Стандарты оценки антикоррозионных свойств
При выборе водосмешиваемой СОЖ обращайте внимание на лабораторные методы, по которым производитель подтвердил защиту от коррозии.
Три основных стандарта покрывают разные сценарии:
ASTM D4627-22 - тест железной стружки, оценивает коррозионную стойкость черных металлов в контролируемых условиях. Это наиболее распространенный метод для проверки эффективности ингибиторов в водных СОЖ.
DIN 51360-1 и DIN 51360-2 - немецкий стандарт, где второй метод использует фильтровальную бумагу и стружку для сравнения противоржавейных свойств. DIN 51360-2 лучше имитирует условия реальной работы в станке.
ISO/TS 12927:1999 - методика оценки антикоррозионных свойств для цветных металлов и их сплавов (медь, алюминий, латунь). Необходима, если вы обрабатываете не только сталь и чугун.
Производители СОЖ должны предоставить данные тестирования или выписку из технического паспорта. Если информации нет или она туманна - это сигнал выбрать другую марку. На производствах, где коррозия особенно критична (например, при длительном хранении деталей), требуйте от поставщика полный пакет сертификатов и данных стойкости.
Рабочие параметры: концентрация и pH
Защита от коррозии у водосмешиваемой СОЖ обычно снижается по мере уменьшения степени разбавления.
Слишком «бедная» концентрация ослабляет пакет ингибиторов, и эмульсия перестает держать защитную пленку. Для разных типов СОЖ рекомендуемые диапазоны различаются:
| Тип СОЖ | Минимальная концентрация |
|---|---|
| Эмульсии | выше 5% |
| Полусинтетики | выше 5% |
| Синтетики для шлифования | выше 3% |
Ниже этих уровней антикоррозионная защита существенно падает, а риск ржавчины растет. Проверяйте концентрацию регулярно - минимум раз в смену при интенсивной работе, используя рефрактометр или лабораторный анализ.
Уровень pH не менее важен. Для подавления коррозии и микробиологического роста pH должен быть 8,9 и выше. Падение pH сигнализирует о начале биопоражения: микроорганизмы разлагают ингибиторы, среда становится кислой, и металл ржавеет. Если pH упал ниже 8,5, проверьте систему на загрязнение, произведите очистку (удалите стружку, шлам, плавающее масло) и при необходимости замените часть раствора. Контролировать pH нужно еженедельно или перед критичными операциями.
Качество воды подпитки как фактор коррозии
Многие закупщики и инженеры недооценивают роль воды, которой разбавляют концентрат.
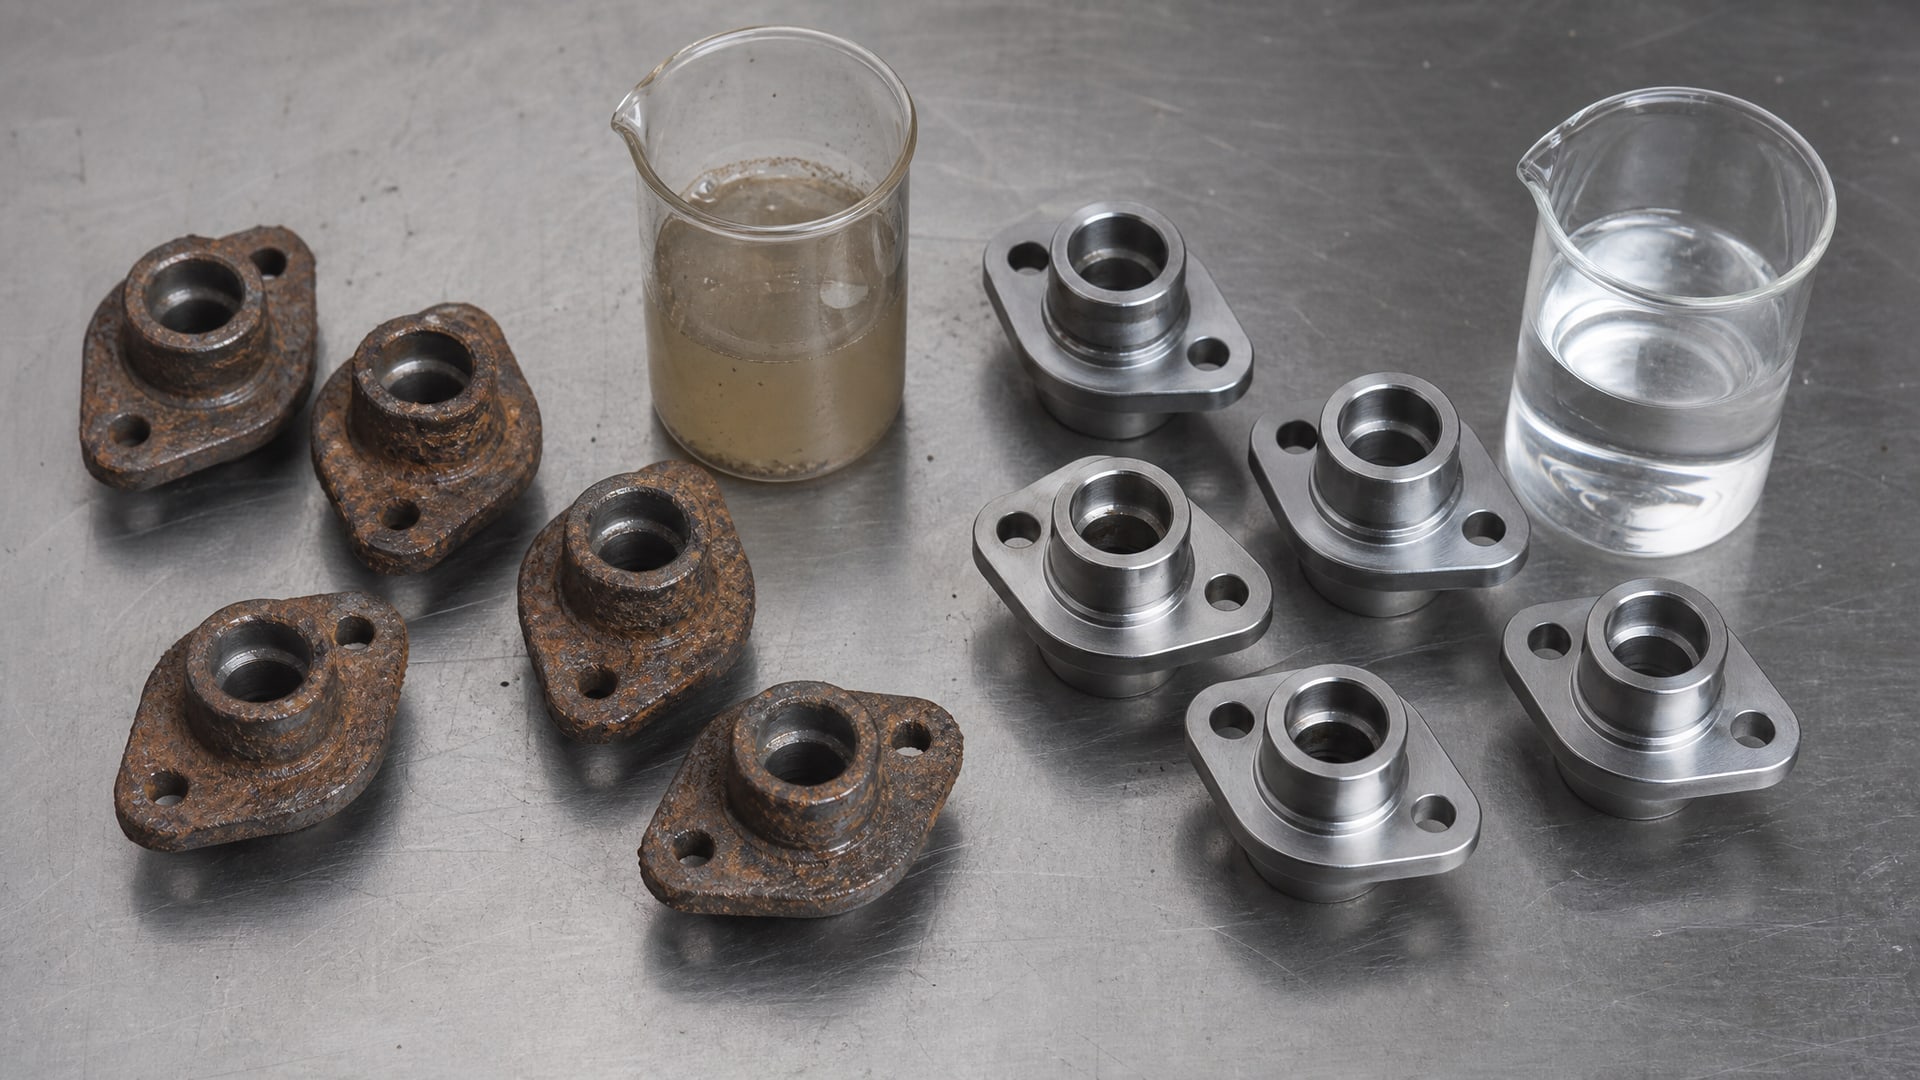
Жесткая водопроводная вода с высокой минерализацией и хлоридами ухудшает эмульсию, снижает стабильность раствора и прямо влияет на коррозионный контроль. Умягченная вода - лучше, но далеко не идеальна для целей антикоррозионной защиты.
Деионизированная (DI) или обратноосмотическая (RO) вода обеспечивает стабильнее и предсказуемее результат. Если система используется для критичных операций или для деталей с длительным хранением, инвестируйте в DI- или RO-установку. Это окупится через снижение брака и исключение претензий к внешнему виду деталей.
При доливке проверяйте источник воды. Если на производстве используется скважина или техническая вода, проведите анализ на хлориды, железо, кальций и магний. Если концентрация солей выше нормы, смешивайте техническую воду с DI-водой в соотношении 1:1 или добавьте больше DI-воды.
Чистота системы как профилактика ржавчины
Система циркуляции СОЖ - не закрытая емкость, а живой организм, где живут микробы, размножаются бактерии, скапливаются стружка и плавающее масло.
Именно загрязнения поддерживают биопоражение и ускоряют коррозию.
Регулярный контроль включает:
Удаление стружки - минимум раз в неделю, в зависимости от интенсивности. Стружка - питательная среда для микробов и площадь для локальной коррозии.
Удаление шлама - скопления окисленных частиц металла, конденсата и разложившихся ингибиторов. Шлам понижает pH и вызывает коррозию.
Удаление плавающего масла (tramp oil) - смазка с веретена станка или направляющих. Масло образует пленку на поверхности раствора, блокирует доступ кислорода, создает анаэробные условия для роста вредных микробов.
Контроль запаха - кислый, гнилостный запах указывает на биопоражение. Срочно проведите анализ и, если нужно, замените часть раствора.
Эффективная система фильтрации (сетка 150–200 микрон) работает постоянно, но механическая фильтрация не решает проблему биопоражения и химического загрязнения. Для этого нужна лаборатория или портативный тестер, который проверяет pH, концентрацию, количество железа и наличие бактерий.
Обработка металла после преобразователя ржавчины: подготовка к окраске
Преобразователь ржавчины - это не альтернатива грунту и не универсальное решение для коррозии.
Его задача - остановить существующую ржавчину, превратив оксид железа в защитный слой, обычно фосфатно-таннинный или железо-органический комплекс. Но после такой обработки деталь не готова сразу к окраске.
Основная ошибка в производстве: нанести краску прямо по преобразователю. Это приводит к расслаиванию, отслоению краски и возобновлению коррозии под покрытием. Вместо этого выполняйте три обязательных шага:
Шаг 1: Полная реакция и выдержка
После нанесения преобразователя дайте ему полностью прореагировать. Время зависит от типа состава: от 30 минут до 24 часов. Проверьте рекомендации производителя преобразователя - это критично для надежности защиты.
Шаг 2: Удаление рыхлых остатков
После выдержки удалите непрореагировавшие или слабо связанные частицы. Используйте жесткую щетку, сухую тряпку или сжатый воздух. Эта операция предотвращает попадание рыхлого слоя под краску. Затем протрите деталь чистой тряпкой - остатки преобразователя должны быть минимальны.
Шаг 3: Обезжиривание и сушка
Перед окраской обезжирьте поверхность растворителем или универсальным очистителем, удалив масло, грязь и остатки влаги. После обработки деталь СОЖ часто требуется именно этот шаг: растворитель вытеснит воду, и краска ляжет ровнее. Для эффективного обезжиривания на производстве часто применяют универсальные аэрозольные очистители, которые одновременно очищают и ускоряют сушку.
Только после этих трех шагов наносите грунт или краску. Совместимость между преобразователем и лакокрасочной системой обязательна: спросите у производителя краски, подходит ли она для поверхности, обработанной преобразователем, или требуется промежуточный грунт.
Хранение деталей: дополнительная временная защита
Даже если вы выбрали правильную СОЖ и держите ее в норме, одна только жидкость не гарантирует защиту деталей во время хранения, транспортировки или в ожидании сборки.
Вода испаряется, пленка СОЖ истончается, а тонкая граница между защитой и ржавчиной быстро преодолевается в условиях высокой влажности или температурных колебаний.
Если деталь хранится более нескольких часов, нужна отдельная операция нанесения временного антикоррозионного состава. Это не замена СОЖ, а дополнительный слой - обычно масляный, жировой или синтетический состав, который вытесняет воду и создает прочную, долгоживущую пленку. Временный антикоррозионный состав может держать защиту от нескольких месяцев до года, в зависимости от типа и условий хранения.
Процесс применения прост: после обработки в СОЖ деталь окунают в антикоррозионный состав или обрабатывают им аэрозолем. Состав вытесняет остатки воды, высыхает (если нужна сухая пленка) или остается масляной пленкой (если допускается влажное хранение).
Часто задаваемые вопросы
Что делать после обработки преобразователем ржавчины?
После преобразователя выждите время, рекомендованное производителем (обычно 0,5–24 часа), удалите рыхлые остатки жесткой щеткой, протрите чистой тряпкой, обезжирьте растворителем, высушите. Только потом наносите грунт или краску. Пропуск этих этапов приведет к отслоению покрытия и возобновлению коррозии под краской.
Можно ли красить сразу после преобразователя ржавчины?
Нет, нельзя. Преобразователь нужно полностью просушить, очистить от непрореагировавших остатков и проверить совместимость с краской. Если покрасить «сразу», краска не пристанет к поверхности, будет отслаиваться и пузыриться. Точные требования ищите на упаковке преобразователя.
Почему ржавеет деталь после обработки водосмешиваемой СОЖ?
Основные причины: концентрация упала ниже рабочего окна, pH снизился из-за биопоражения, система загрязнена стружкой и плавающим маслом, использована жесткая вода подпитки, или деталь хранилась без дополнительной антикоррозионной защиты. Проверьте все эти параметры: концентрацию, pH, чистоту системы и качество воды.
Как выбрать водосмешиваемую СОЖ с хорошей защитой от коррозии?
Требуйте от производителя данные тестирования по ASTM D4627-22 (для стали и чугуна) или DIN 51360-2. Для цветных металлов смотрите результаты ISO/TS 12927:1999. Выбирайте СОЖ, которая держит защиту при разбавлении выше рекомендованного минимума и подтверждает стабильность pH в диапазоне 8,9 и выше.
Смывать ли преобразователь ржавчины после обработки перед покраской?
Часть преобразователя остается на поверхности - это задумано. Но рыхлые, непрореагировавшие частицы нужно удалить щеткой и тряпкой. Затем обезжирьте поверхность растворителем. Полная смывка водой нежелательна, потому что она оставляет влагу, которая может вызвать повторную коррозию до высыхания.
Заключение
Ржавчина после обработки водосмешиваемой СОЖ - результат не одного фактора, а совокупности ошибок: неправильной концентрации, падения pH, загрязнения системы, плохого качества воды подпитки и отсутствия дополнительной защиты при хранении. Предотвращение начинается с выбора СОЖ, подтвержденной независимыми тестами (ASTM D4627-22, DIN 51360-2), и продолжается тщательным контролем всех параметров работающей системы.
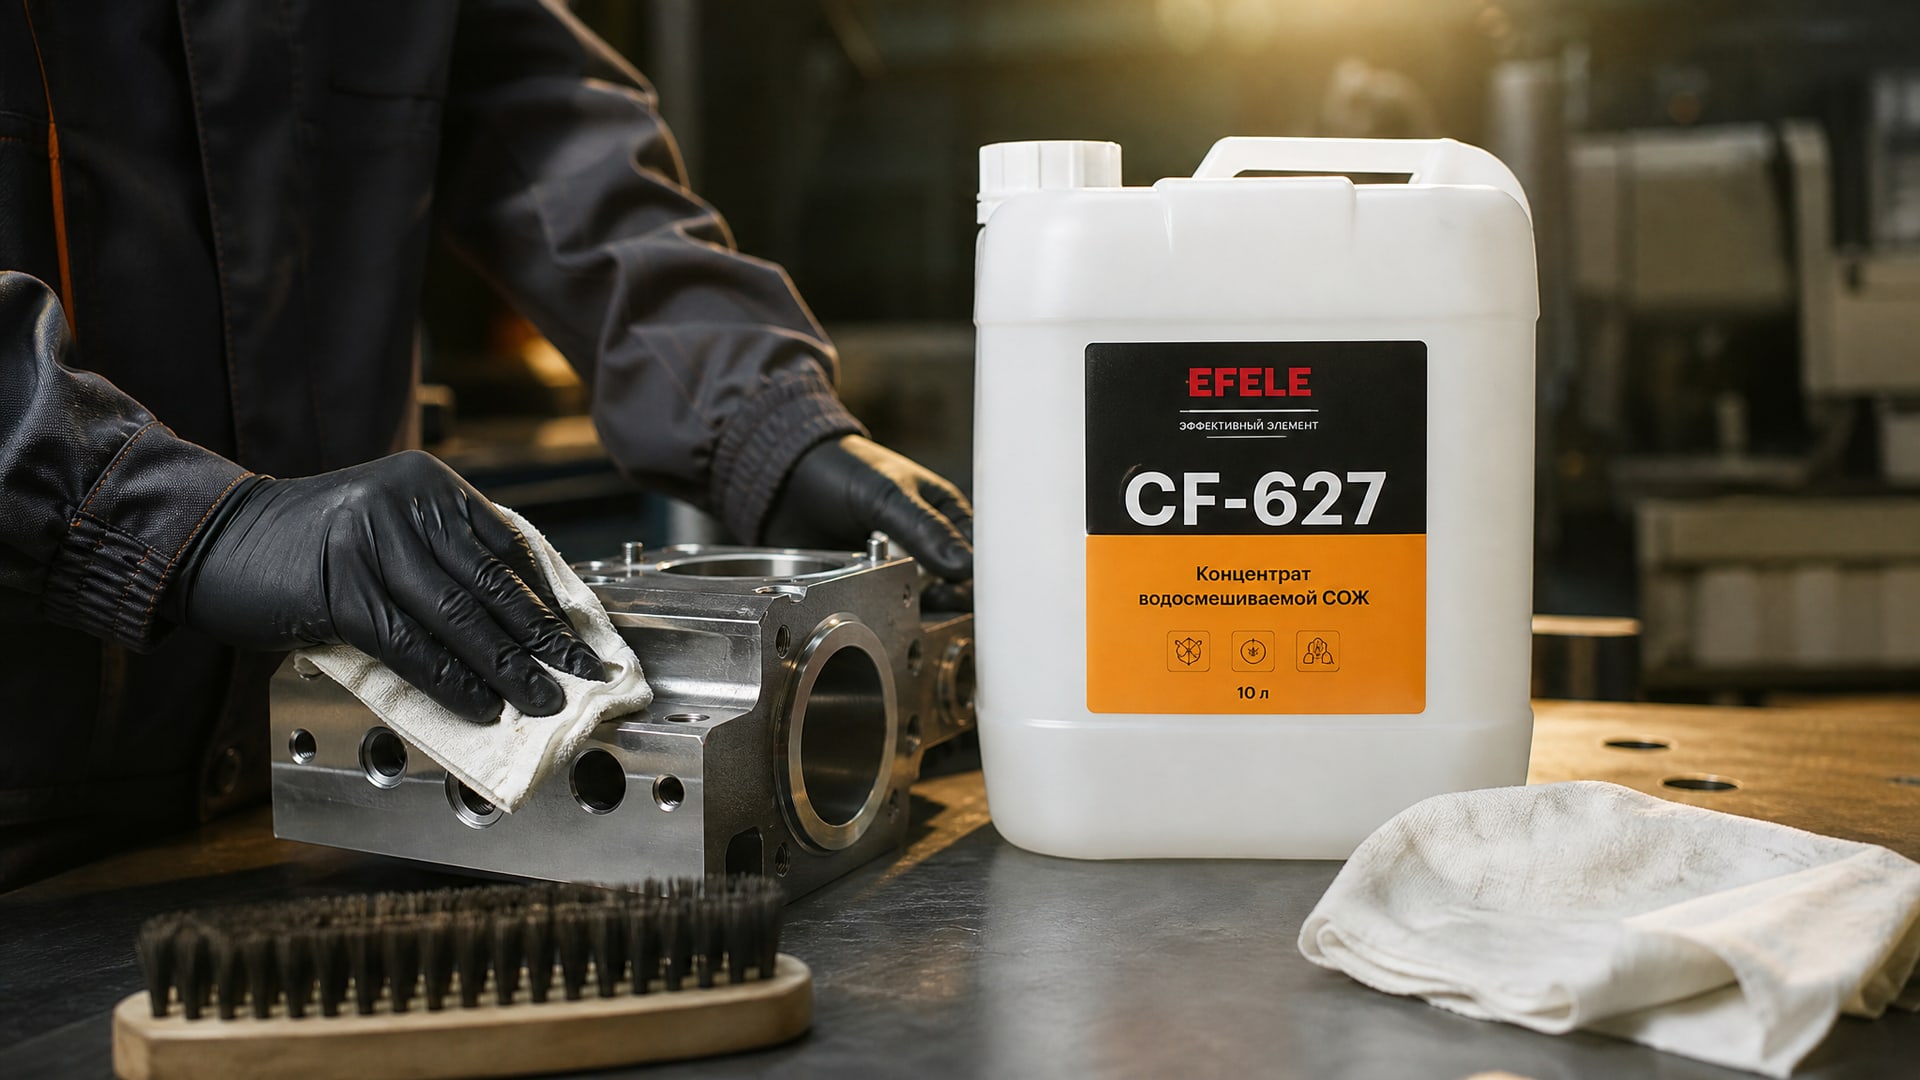
Для предотвращения коррозии при использовании водосмешиваемых СОЖ рекомендуется применять проверенные решения: концентрат EFELE CF-627 содержит ингибиторы коррозии и подходит для различных видов металлообработки, обеспечивая стабильную защиту при соблюдении рабочих параметров. Держите концентрацию выше минимума (5% для эмульсий, 3% для синтетик шлифования), pH на уровне 8,9 и выше, используйте деионизированную воду подпитки и регулярно чистите систему. После обработки деталей предусмотрите промывку, сушку и нанесение временного антикоррозионного состава для длительного хранения. Если применяется преобразователь ржавчины, выполните полную реакцию, удалите рыхлые остатки и обезжирьте поверхность перед окраской - это гарантирует адгезию покрытия и долгосрочную защиту от коррозии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.