
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Самоотвинчивание крепежа под действием вибрации, ударных нагрузок и температурных перепадов приводит к потере герметичности соединений, утечкам рабочих жидкостей и серьезным отказам оборудования. Анаэробные фиксаторы резьбы решают эту проблему: они полимеризуются в отсутствие воздуха между плотно подогнанными металлическими поверхностями, создавая надежную блокировку витков от раскручивания.
Выбор подходящего фиксатора резьбы зависит не от цвета упаковки, а от конкретных условий применения: требуемой разборности соединения, размера резьбы, рабочей температуры и способности состава затекать в уже собранные узлы. Инженеры и закупщики часто ориентируются на стандарт ISO 10964, который определяет удерживающую способность через значения breakaway torque и prevailing torque на стальных образцах. Статья разберет систему выбора по техническим параметрам, научит читать техдокументацию и избежать типичных ошибок при подборе.
Принцип работы анаэробных фиксаторов и их отличие от герметиков
Анаэробный фиксатор резьбы и герметик работают по одному принципу, но предназначены для разных задач.
Оба состава полимеризуются в отсутствие кислорода, однако фиксатор сфокусирован на предотвращении самоотвинчивания и ослабления соединения, а герметик - на герметизации и предупреждении протечек. На практике разница проявляется в консистенции, адгезии к металлу и способности заполнять зазоры.
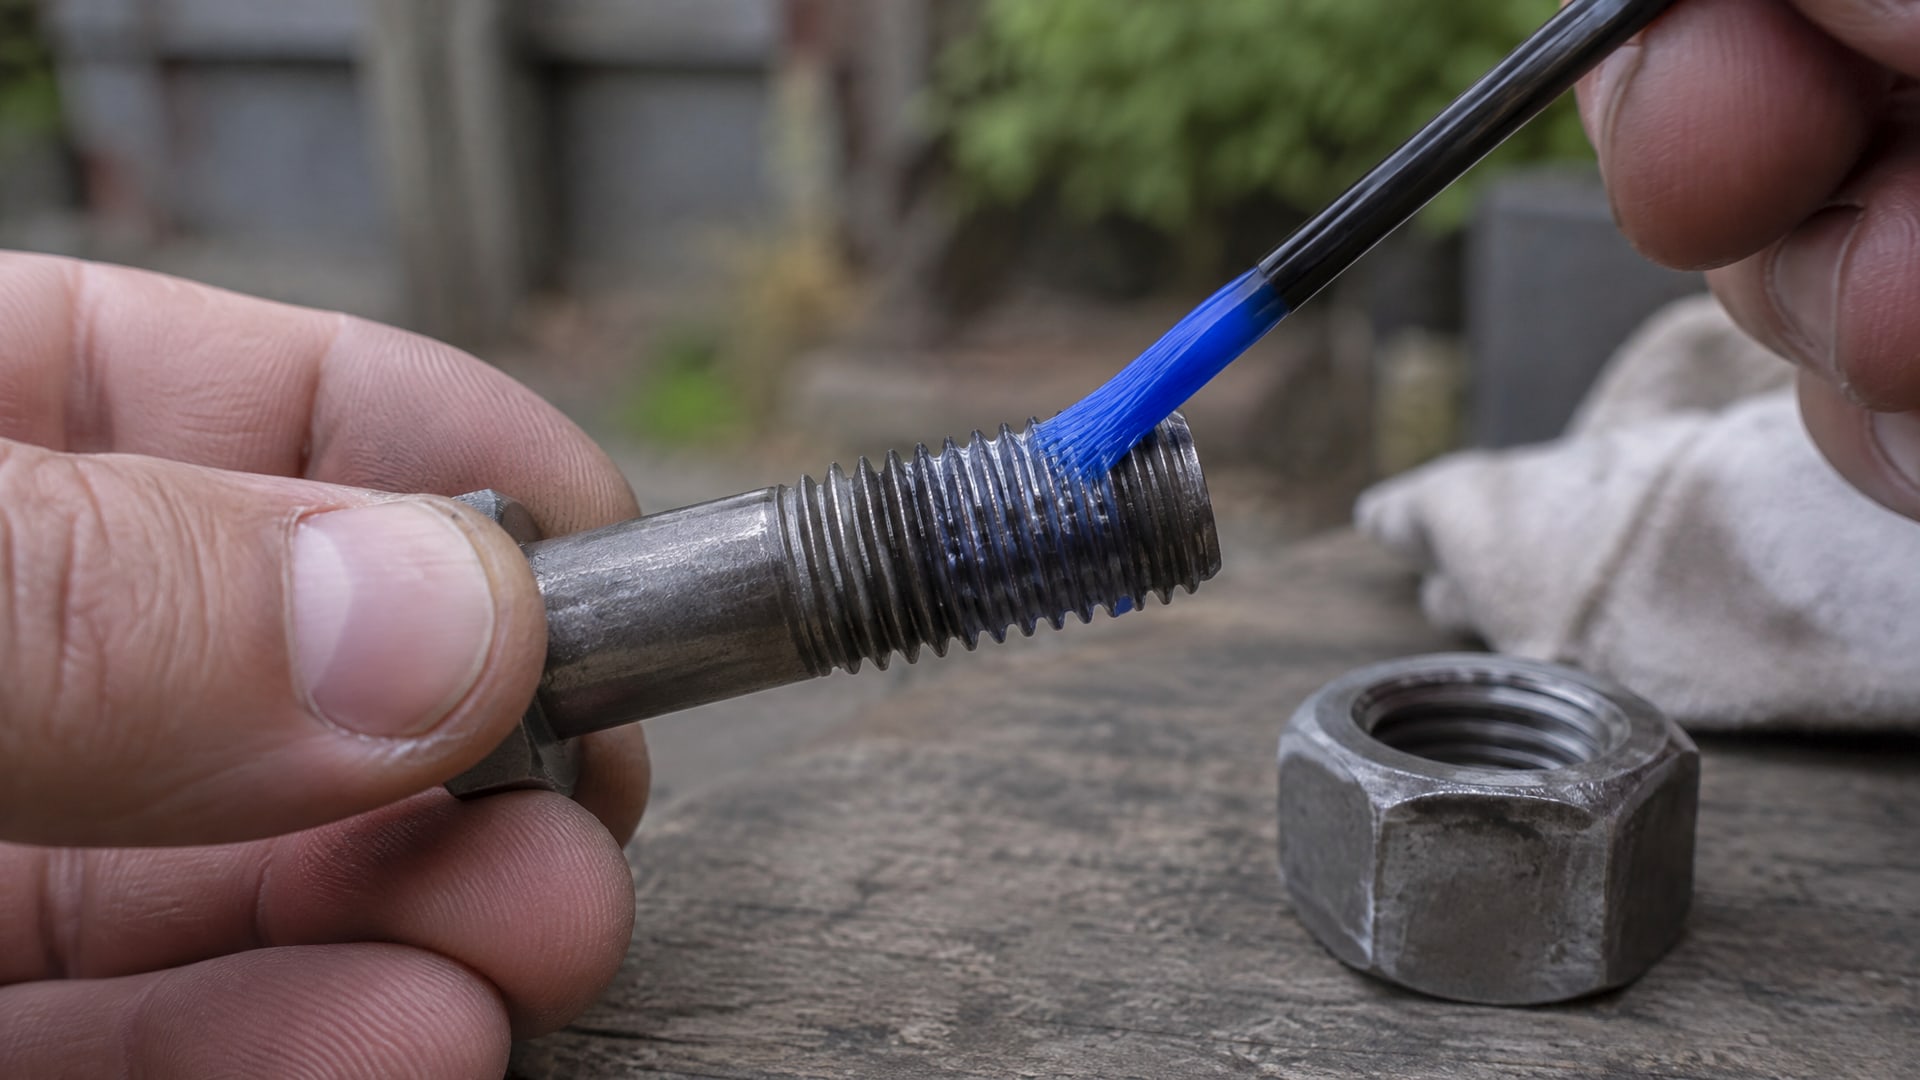
Фиксатор резьбы наносят тонкой пленкой на витки крепежа или предварительно на отверстие в корпусе. После сборки состав затекает в микрощели между витками, затвердевает в течение 24 часов при комнатной температуре и образует прочную связь, которая механически блокирует относительное движение крепежа. Герметик, напротив, часто применяют на резьбовых соединениях водопровода или в системах с технической жидкостью, где важнее предотвратить утечку, чем зафиксировать болт от раскручивания.
При выборе между фиксатором резьбы и герметиком учитывают главный критерий: будет ли соединение работать в вибрирующей среде или подвергаться вибрационным нагрузкам. Если главная угроза - саморазвинчивание из-за вибрации, ударов и температурных циклов, то нужен именно фиксатор резьбы. Если соединение спокойное, но требует герметичности, герметик может быть достаточным. На производстве часто применяют оба, нанося тонкий фиксатор резьбы на витки, а герметик - на верхние витки под гайку для полной защиты.
Классификация по прочности фиксации и выбор для разных задач
Выбор анаэробного фиксатора начинается с определения требуемой разборности соединения.
Стандарт ISO 10964 устанавливает измерение момента отвинчивания (breakaway torque) и момента затвора (prevailing torque) после полного отверждения состава. На основе этих значений все фиксаторы делят на три класса.
Низкопрочные составы (removable grade) удерживают болт на уровне 44 lb·in (примерно 5 Н·м) на M10 стальных болтах после 24 часов отверждения при комнатной температуре. Они предназначены для регулярной разборки и обслуживания - достаточно обычного ручного инструмента, чтобы открутить болт без повреждения крепежа или резьбы. Такие составы используют в приборах, датчиках и узлах, которые переконфигурируют несколько раз в год.
Среднепрочные фиксаторы показывают момент отвинчивания 12 Н·м и выше по ISO 10964 и считаются универсальным вариантом для промышленного машиностроения. Они предотвращают самоотвинчивание от вибрации и тепловых циклов, но позволяют разобрать соединение при необходимости специальным или силовым инструментом. Для резьб M6–M20 это наиболее частый выбор - баланс между защитой и практичностью.
Высокопрочные составы создают момент отвинчивания 25–35 Н·м на M10 болтах и предназначены для постоянной или долгосрочной фиксации. Такие соединения требуют специального демонтажа: нагрева, виброинструмента или химического размягчителя. Их применяют на критичных узлах: крепежи турбокомпрессоров, головок двигателя, редукторов, где любое ослабление недопустимо и разборка планируется один раз за весь срок службы.
Практическое правило экспертов - выбирать минимально достаточную прочность для конкретной задачи. Чрезмерная фиксация усложняет ремонт, увеличивает риск срыва шлица болта при демонтаже и может привести к поломке хрупкого крепежа (особенно латунных или пластмассовых деталей).
Выбор вязкости и формы подачи в зависимости от размера резьбы и условий монтажа
Консистенция фиксатора резьбы выбирается в зависимости от размера резьбы и способности состава затекать в зазоры.
Для мелких резьб (M2–M6) подходят низковязкие жидкие составы, которые хорошо проникают в узкие щели между витками. Для средних резьб (M6–M20) выбирают среднюю вязкость, которая позволяет наносить состав точечно на несколько витков без растекания. Для крупных резьб (M20+) и соединений с большими зазорами используют более вязкие гели и пасты, чтобы состав не вытекал и не теряется в щелях.
Форма подачи критична при вертикальном или потолочном монтаже. Жидкий состав будет стекать, если нанести его на верхнюю часть болта перед вкручиванием в вертикальное отверстие, поэтому в таких случаях выбирают пасту или гель, которые удерживаются на месте под действием гравитации. Для горизонтальных или наклонных соединений жидкие составы работают хорошо и глубже проникают в резьбу.
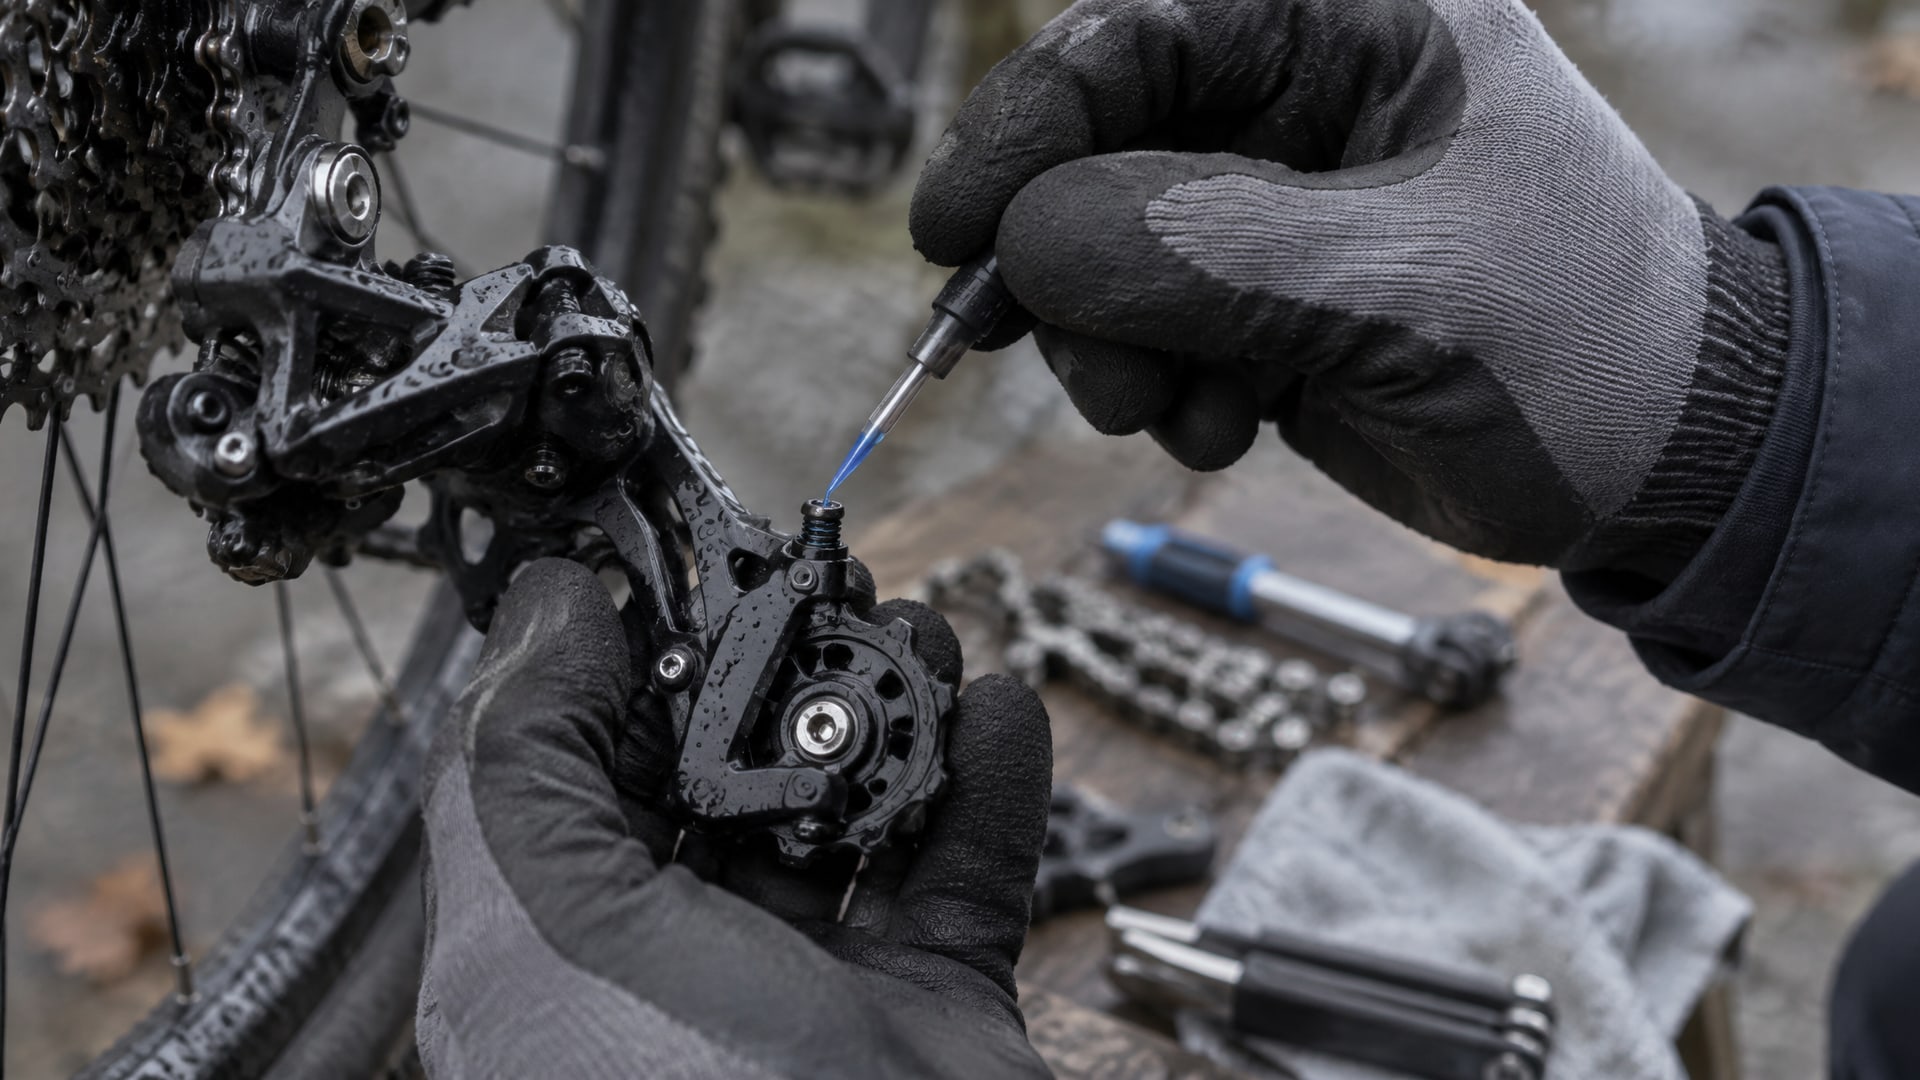
Для уже собранных или предварительно затянутых соединений (например, при техническом обслуживании машины без полной разборки) используют проникающие или wicking-grade составы. Они имеют очень низкую вязкость и специальные смачивающие добавки, благодаря которым затекают капиллярно в щели между уже плотно сидящими витками резьбы. После нанесения на стык болта и отверстия такой состав постепенно распределяется по всей резьбе в течение нескольких часов, обеспечивая фиксацию без разборки узла.
Влияние рабочей температуры и подготовка поверхности
Каждый анаэробный фиксатор резьбы имеет рабочий температурный диапазон, который отличается от максимальной прочности фиксации при комнатной температуре.
Стандартные составы работают от -60 до +150 °C, специальные расширенные варианты - до +180 °C или кратковременно до +200 °C. При превышении температурного предела полимер теряет жесткость, фиксация ослабляется, и болт может начать раскручиваться.
При выборе фиксатора для высокотемпературных приложений (например, для головок цилиндров, выхлопных систем, турбокомпрессоров) необходимо сверить техдокументацию продукта именно по температурному пределу, а не только по прочности фиксации. Низкопрочный, но температурностойкий состав предпочтительнее высокопрочного, но с ограничением по температуре. На практике это означает, что для горячих узлов часто берут специальную серию фиксаторов, разработанную производителем именно для высоких температур.
Качество подготовки поверхности напрямую влияет на эффективность фиксации. Поверхности перед нанесением должны быть чистыми, обезжиренными и сухими. Масло, грязь, окислы и влага препятствуют полимеризации состава и снижают удерживающую способность на 30–50%. Большинство производителей рекомендуют механическую или химическую очистку (проволочной щеткой, пескоструйной обработкой, или спиртом). Однако для некоторых составов указана толерантность к легким маслам (light oils) на поверхности, что упрощает применение в условиях, где полная очистка затруднена. В техдокументации это обычно обозначено как «oil-tolerant» или «for lightly oiled surfaces». При выборе фиксатора в условиях производства с постоянной смазкой оборудования стоит отдать предпочтение именно таким составам.
Рекомендации по нанесению и времени отверждения
Правильное нанесение анаэробного фиксатора резьбы определяет качество фиксации не менее, чем химический состав.
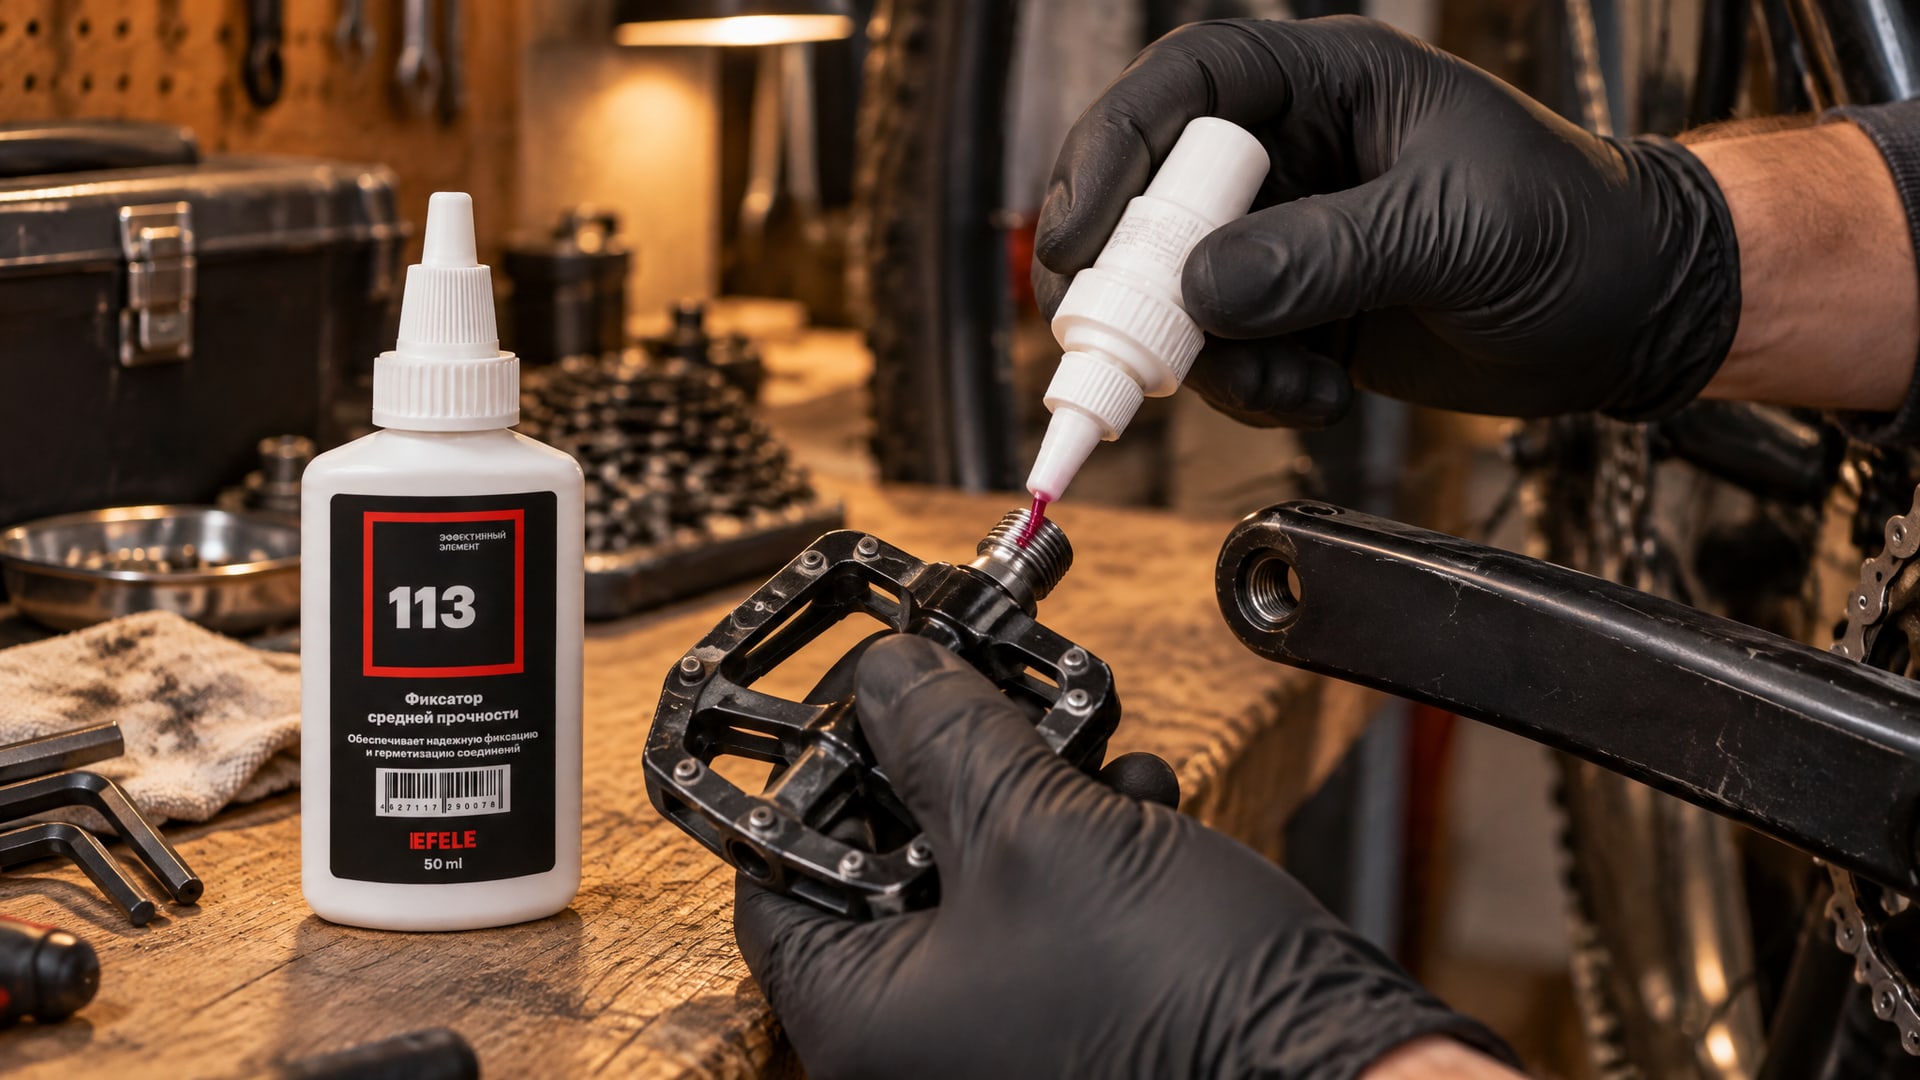
На очищенную и сухую резьбу наносят тонкую пленку состава: обычно 2–3 витка болта или щелевую линию в отверстии корпуса. Не нужно щедро промазывать всю резьбу - избыточное количество не улучшит фиксацию, а только усложнит последующий демонтаж и может создать грязные потеки.
После нанесения болт вкручивают и затягивают согласно спецификации соединения. Анаэробные составы начинают полимеризацию в течение нескольких минут, достаточно для фиксации болта на месте, однако полная прочность достигается за 24 часа при комнатной температуре. Это время указано в техдокументации как «time to handling strength» и «time to full strength». Если соединение загружают раньше, фиксация может быть неполной, и болт при вибрации может ослабиться.
Для ускорения отверждения в конструкцию иногда добавляют активаторы - вещества, которые инициируют полимеризацию еще до достижения полной анаэробности. Активаторы нарушают анаэробный принцип, поэтому применяются только в специальных случаях, когда скорость критична. В стандартных промышленных приложениях активаторы не используют - предпочитают дождаться 24-часового отверждения.
Для часто разбираемых соединений, где требуется средняя прочность фиксации и возможность регулярного обслуживания, подойдет анаэробный фиксатор резьбы EFELE 113. Этот состав набирает достаточную удерживающую способность за 24 часа при комнатной температуре, позволяя при этом разобрать болт в полевых условиях обычным инструментом без перегрева и специальных приспособлений.
Специальные варианты и совместимость с материалами
На рынке помимо стандартных фиксаторов существуют специализированные составы для конкретных применений.
Высокотемпературные варианты рассчитаны на дополнительные присадки, которые стабилизируют полимер при температурах до 200 °C. Низкотемпературные составы разработаны для применения в холодном климате и сохраняют эластичность при морозах до -60 °C.
Анаэробные фиксаторы резьбы хорошо совместимы с большинством черных металлов - сталью, чугуном, медью и латунью. На цветных металлах (алюминий, магний) фиксация может быть слабее из-за особенностей поверхности, поэтому для таких материалов следует выбирать составы с повышенной адгезией. С пластмассовыми резьбами (полиэстер, нейлон) стандартные фиксаторы могут быть несовместимы, так как полимеризующийся состав может взаимодействовать с пластиком или вызвать его размягчение. Для пластмассовых деталей нужны специальные низкоэкзотермические составы, которые отверждаются с минимальным выделением тепла.
Совместимость с уплотнительными резинами - еще один важный параметр. Некоторые составы содержат растворители, которые набухают резиновые уплотнения, расположенные рядом с фиксируемой резьбой. При выборе фиксатора для узлов с гидравлическими или пневматическими уплотнениями стоит проверить в техдокументации совместимость с эластомерами NBR, FKM или другими используемыми материалами.
Таблица выбора анаэробного фиксатора по параметрам
| Параметр | Низкопрочные (removable) | Среднепрочные | Высокопрочные |
|---|---|---|---|
| Момент отвинчивания (ISO 10964) | ~44 lb·in (5 Н·м) | ≥12 Н·м | 25–35 Н·м |
| Размер резьбы | M2–M8 | M6–M20 | M20+ |
| Возможность разборки | Ручной инструмент, регулярно | Специнструмент, периодически | Демонтаж затруднен, редко |
| Вязкость | Низкая (жидкая) | Средняя | Средняя-высокая (гель) |
| Рабочая температура | -60 до +150 °C | -60 до +180 °C | -60 до +200 °C |
| Время до полной прочности | 24 ч при 20 °C | 24 ч при 20 °C | 24–48 ч при 20 °C |
| Типовое применение | Датчики, приборы, сборка | Машиностроение, редукторы | Двигатели, турбины, критичные узлы |
Частые ошибки при выборе и применении
Ошибка первая - ориентация только на цвет упаковки.
Синий фиксатор резьбы часто позиционируют как разъемный, а красный - как постоянный. На практике цвет служит лишь визуальной подсказкой: реальная разборность зависит от конкретной формулы, протестированных значений breakaway torque и условий ее применения. Два разных производителя могут выпустить синий фиксатор с совершенно разными характеристиками прочности. Правильный выбор основан на сравнении численных параметров по ISO 10964, а не по цвету.
Ошибка вторая - убежденность, что при уже собранном соединении фиксатор не поможет. На самом деле для таких случаев производители разработали проникающие (wicking-grade) составы, которые затекают капиллярно в щели между затянутыми витками. Такие фиксаторы наносят на стык болта и отверстия, и они постепенно распределяются по всей резьбе без необходимости разборки узла.
Ошибка третья - применение без очистки поверхности. Грязь, масло и окислы снижают удерживающую способность на 30–50%. Даже если в спецификации допускается нанесение на слегка замасленную поверхность, тщательная очистка улучшит результат. Эконом на этапе подготовки оборачивается потерей эффективности фиксации.
Ошибка четвертая - выбор избыточной прочности. Фиксатор высокой прочности, где нужна средняя, усложняет ремонт, увеличивает риск срыва шлица болта и требует виброинструмента для демонтажа. Эксперты советуют выбирать минимально достаточную прочность, которая обеспечивает надежную фиксацию в конкретных условиях, но не перегруженную.
Ошибка пятая - игнорирование температурного предела состава. На бумаге прочность может быть высокой, но при превышении рабочей температуры полимер теряет жесткость, и фиксация становится неэффективной. Для горячих узлов (двигатели, выхлопные системы) нужны специальные температурностойкие составы, даже если они прочнее стандартных вариантов.
Часто задаваемые вопросы
Чем отличается анаэробный фиксатор резьбы от герметика?
Оба работают по анаэробному принципу, но предназначены для разных целей. Фиксатор блокирует раскручивание болта от вибрации и ударов, герметик - предотвращает протечки жидкостей. На практике фиксатор имеет более высокую адгезию к металлу и прочность фиксации, герметик - лучшую текучесть для заполнения больших зазоров. В многих случаях используют оба состава: тонкий фиксатор на витках под эпюром, герметик под гайку для полной герметизации.
Какой фиксатор резьбы выбрать для разборного соединения?
Для регулярной разборки подходят низкопрочные removable-grade составы с момент отвинчивания около 44 lb·in (5 Н·м) на M10 болтах. Они позволяют открутить болт ручным инструментом без повреждения. Для частичной разборки (несколько раз в год) выбирают среднепрочные варианты, которые требуют специнструмента, но все еще управляемы в полевых условиях.
Как ускорить отверждение анаэробного фиксатора?
Стандартное отверждение при комнатной температуре занимает 24 часа. Для ускорения производители выпускают составы с активаторами, которые инициируют полимеризацию без воздуха за 1–2 часа. Активаторы нарушают строгий анаэробный принцип, поэтому их используют только в спецслучаях, когда скорость критична. Нагрев соединения до 50–60 °C тоже ускоряет процесс, но требует специального оборудования.
Какой анаэробный фиксатор резьбы синий и разъемный одновременно?
Синий цвет обычно указывает на низко- или среднепрочный состав, удобный для разборки. Однако цвет - это условность, а разборность определяется числовыми показателями ISO 10964. Нужно смотреть на техдокументацию конкретного продукта: если момент отвинчивания 12–20 Н·м на M10 болтах, соединение будет разборным специнструментом. Синие составы с высокой прочностью существуют - разборность у них будет затруднена.
Можно ли применять анаэробный фиксатор на уже собранном узле?
Да, но нужна правильная форма состава. Проникающие (wicking-grade) фиксаторы имеют низкую вязкость и смачивающие добавки, которые позволяют затекать капиллярно в щели между затянутыми витками. Такие составы наносят на стык болта и отверстия, и они постепенно распределяются по всей резьбе без разборки. Обычные жидкие фиксаторы тоже проникают в собранную резьбу, но медленнее.
Заключение
Выбор анаэробного фиксатора резьбы - это не выбор цвета, а выбор технических параметров в соответствии с требованиями конкретной задачи. Начните с определения требуемой разборности соединения: будет ли оно часто разбираться, периодически или планируется как постоянное. Затем проверьте размер резьбы и подберите вязкость состава так, чтобы он хорошо затекал в зазоры. Не забудьте сверить рабочую температуру фиксатора с условиями эксплуатации узла - температурный предел часто критичнее, чем прочность при комнатной температуре.
Для максимальной эффективности подготовьте поверхности: очистите их от грязи, масла и окислов, высушите и наносите тонкую пленку состава на несколько витков. Выбирайте минимально достаточную прочность, чтобы упростить последующий ремонт. Если соединение уже собрано, используйте проникающие (wicking-grade) составы, которые затекают без разборки. В случае часто разбираемых узлов, где требуется средняя прочность фиксации и долгосрочная надежность работы в вибрирующей среде, на производстве зарекомендовал себя анаэробный фиксатор резьбы EFELE 113 - состав набирает полную удерживающую способность за 24 часа и остается управляемым при демонтаже обычным инструментом. Для критичных соединений, которые не планируется разбирать, ищите высокопрочные варианты, но убедитесь, что их температурный предел соответствует условиям работы оборудования.
Следующий шаг - запросить техдокументацию по интересующему вас составу, сравнить численные значения breakaway torque по ISO 10964, температурные диапазоны и совместимость с материалами крепежа и соседних деталей. Протестируйте выбранный фиксатор на малой партии узлов перед массовым внедрением, чтобы убедиться, что он надежно работает в ваших условиях эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.