
Как выбрать пищевую смазку H1 для подшипников на фасовочном оборудовании
Пищевая смазка для подшипников - это не просто масло белого цвета, а специальный состав с допуском NSF H1, который разрешает случайный контакт с продуктом в производственных условиях. На фасовочном оборудовании подшипники работают в жестких условиях: частые мойки горячей водой, воздействие моющих и дезинфицирующих средств, перепады температур, высокие скорости вращения. Выбрать подходящую смазку означает не только найти состав с пищевым допуском, но и учесть конкретный режим работы узла, герметизацию подшипника, совместимость с материалами уплотнений и реальные условия санитарной обработки. В этой статье разберем, как правильно ориентироваться в параметрах H1-смазок и не ошибиться при закупке для своего производства.
Статья предназначена для технических специалистов, инженеров и закупщиков, которые отвечают за подбор смазочных материалов для пищевого оборудования. Вы узнаете, чем H1 отличается от H2, какие характеристики смазки действительно важны, и как проверить соответствие стандартам перед заказом.
Что такое H1: правильное понимание пищевого допуска
H1 - это категория смазок, установленная стандартом ISO 21469, которая допускает случайный, технически неизбежный контакт смазки с пищевым продуктом.
Ключевое слово здесь - «случайный». Это не означает, что смазка пригодна для прямого намешивания в пищу или для смазки деталей, которые касаются продукта. H1 применяется там, где контакт может произойти неумышленно: микроскопическое количество смазки попало с подшипника фасовочного станка на упаковку или поверхность пищевого продукта. При этом предельная концентрация загрязнения для большинства минеральных и синтетических H1-смазок составляет 10 ppm (частей на миллион), а для силиконовых составов -1 ppm.
Существует распространенное заблуждение: что H1 и H2 отличаются лишь степенью безопасности, и H1 - это просто «более пищевой» вариант H2. На самом деле это две разные категории. H1 требует соответствия NSF (National Sanitation Foundation) и допускает случайный контакт. H2 - это смазки, которые не предназначены для контакта с пищей вообще и используются в зонах пищевого производства, которые не соприкасаются с продуктом: например, в редукторах под полом цеха или в приводах, полностью отделенных от конвейера. Путать H1 и H2 - значит либо переплатить за ненужную смазку, либо поставить не то, что требуется регламентом.
На фасовочном оборудовании H1 применяется потому, что статистически вероятен контакт смазки с продуктом: изнашиваются уплотнения, вода при мойке попадает в зазоры подшипника, смазка медленно миграирует на поверхность. Закрытый подшипник не гарантирует полной изоляции в условиях washdown (влажная мойка) и санитарной обработки, поэтому именно из соображений гигиены, а не технических, выбирают H1.
Допуск NSF H1 и стандарт ISO 21469: документы, которые нужно требовать
Когда вы выбираете смазку для фасовочного оборудования, недостаточно услышать от продавца: «Это пищевая смазка».
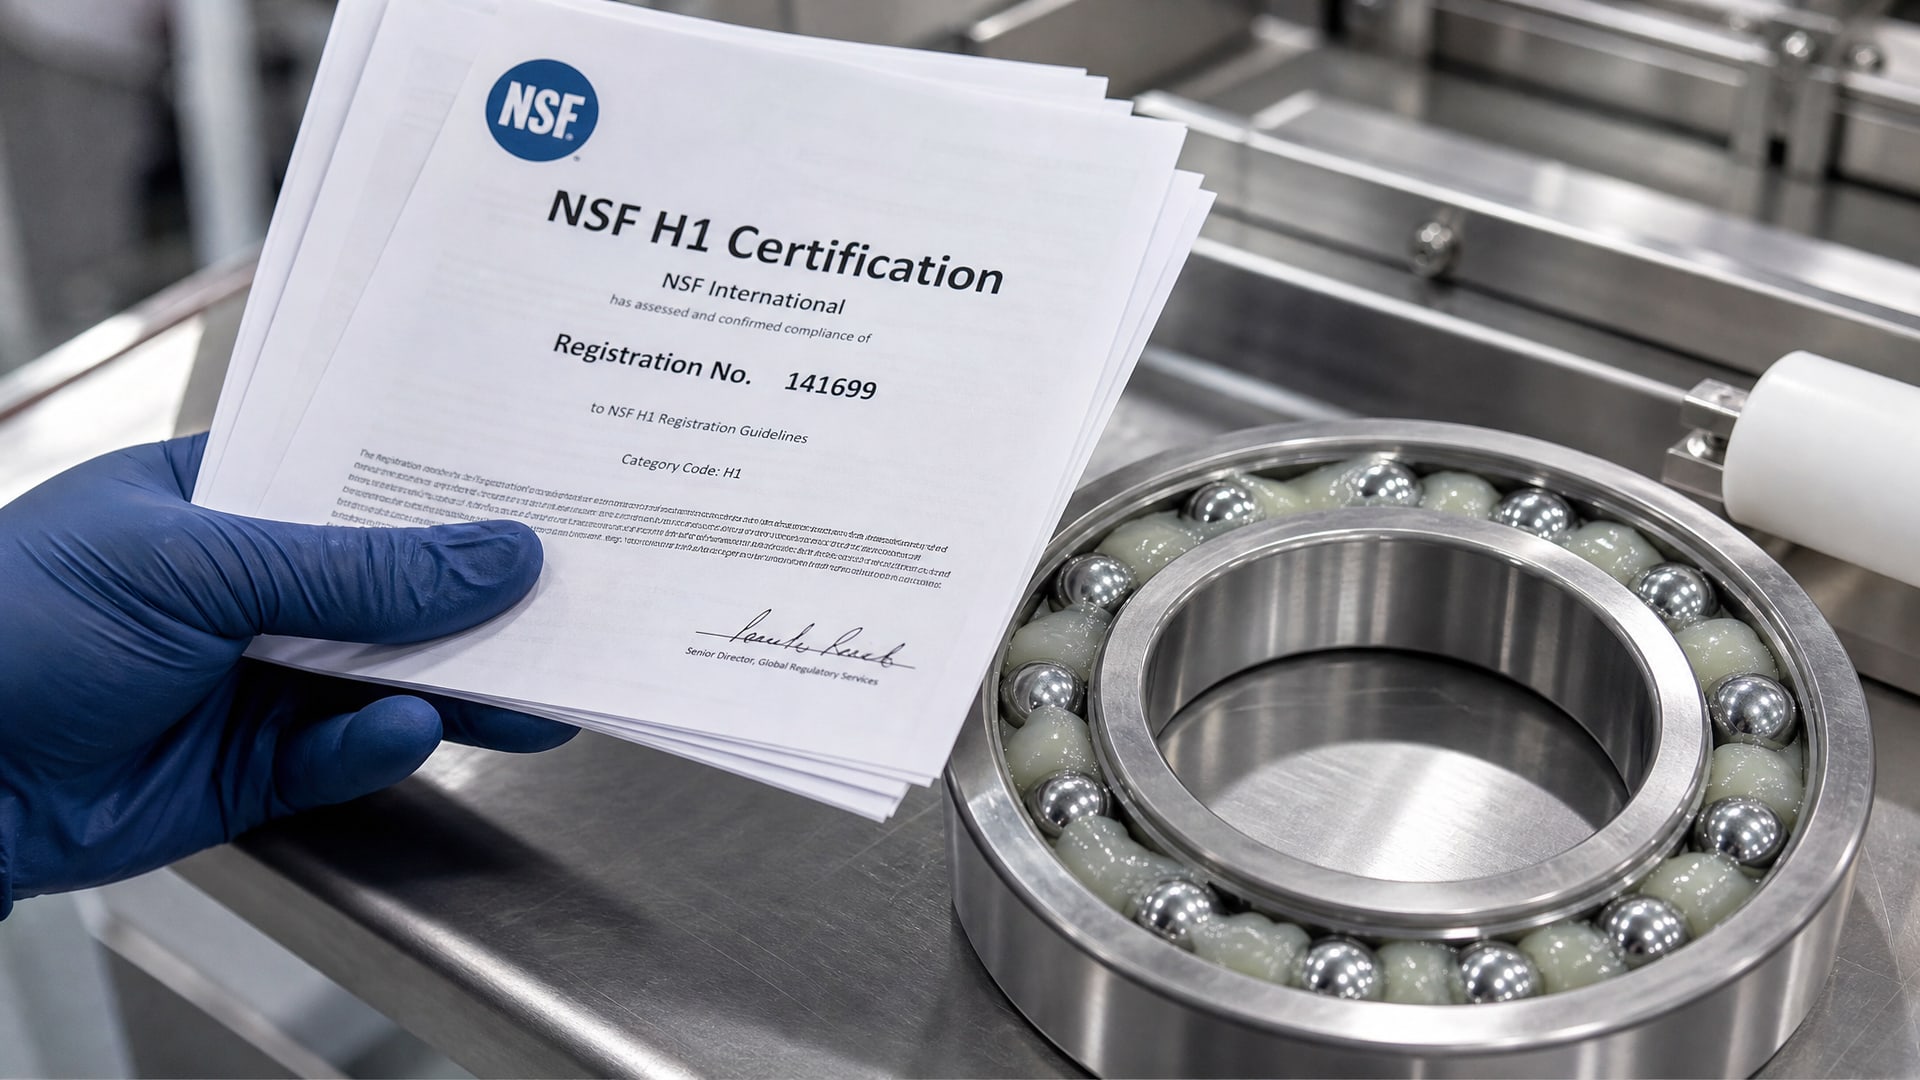
Нужно требовать конкретные документы, которые подтверждают соответствие.
Основной документ - сертификат NSF H1. NSF (National Sanitation Foundation) в США и признанные аналогичные организации в других странах выдают регистрационные номера для смазок, прошедших испытания. Смазка должна содержать базовое масло, разрешенное FDA (например, минеральное пищевое масло или определенные синтетические основы), и не содержать токсичные присадки.
Второй важный документ - подтверждение соответствия ISO 21469. Это международный стандарт, описывающий гигиенические требования к смазкам, используемым в пищевой промышленности. ISO 21469 затрагивает не только сам состав смазки, но и процесс ее производства, упаковки и хранения. Если смазка производится в условиях, не отвечающих ISO 21469, то даже качественная формулировка не гарантирует безопасность.
Когда вы запрашиваете у поставщика информацию о смазке, просите: - Номер регистрации NSF H1 (если есть), - Копию технического паспорта (TDS) с указанием допусков, - Сведения о соответствии ISO 21469, - Результаты испытаний на вымываемость и адгезию.
Белый цвет и приятный запах - не доказательства. Название «пищевая» или «food grade» - не доказательства. Только официальные документы и номера регистрации подтверждают, что перед вами действительно H1-смазка, отвечающая международным стандартам.
Параметры выбора: температура, консистенция и водостойкость
После того как вы убедились в наличии допуска H1, нужно проверить, подходит ли смазка под конкретные условия работы подшипника.
Температурный диапазон
Каждая пищевая смазка имеет минимальную и максимальную рабочую температуру. На фасовочном оборудовании подшипники могут работать в диапазоне от +5 °C (если линия в холодильной камере) до +60 °C и выше (при работе в цехе рядом с печами или при фрикционном выделении тепла). Если смазка рассчитана на диапазон от +10 до +50 °C, а подшипник в вашем оборудовании достигает +55 °C, то смазка будет окисляться быстрее, потеряет адгезию и будет часто нуждаться в переподсмазке.
Консистенция (класс NLGI)
NLGI 2 - стандартный класс для большинства пищевых смазок и подшипников общего назначения. Это не маркер качества, а просто мера твердости смазки. На фасовочном оборудовании с быстровращающимися подшипниками иногда используют NLGI 1 (более жидкая), чтобы снизить сопротивление и нагрев. NLGI не определяет вязкость базового масла и не гарантирует водостойкость - это разные параметры. Путать консистенцию с качеством смазки ошибочно.
Водостойкость и стойкость к моющим средствам
На фасовочных линиях происходит регулярная мойка: горячей водой под давлением, с использованием щелочных или кислотных растворов, а затем дезинфекции. Если смазка плохо держится на подшипнике при контакте с водой (высокая вымываемость), то она будет быстро вымываться, и подшипник останется без защиты. Смазка должна обладать хорошей адгезией - способностью держаться на металлических поверхностях несмотря на воздействие воды и моющих средств.
В технических паспортах пищевых смазок этот параметр часто называют oil separation (маслоотделение) или washability (вымываемость). Хорошая пищевая смазка должна иметь вымываемость не выше 20–30 % при определенном тесте. Это означает, что даже при испытании в воде и моющем растворе смазка теряет не более трети своей массы и остается на подшипнике.
Для зон с частой влажной мойкой рекомендуется обращать особое внимание именно на этот параметр, а не ограничиваться только отметкой H1. На линиях фасовки пищевых продуктов берут смазку с повышенной водостойкостью, которая надежно держится на подшипнике даже при washdown, так как переподсмазка может быть затруднена из-за гигиенических требований.
Герметизация подшипника и конструкция узла: технический контекст
Выбор смазки H1 - это только половина решения.
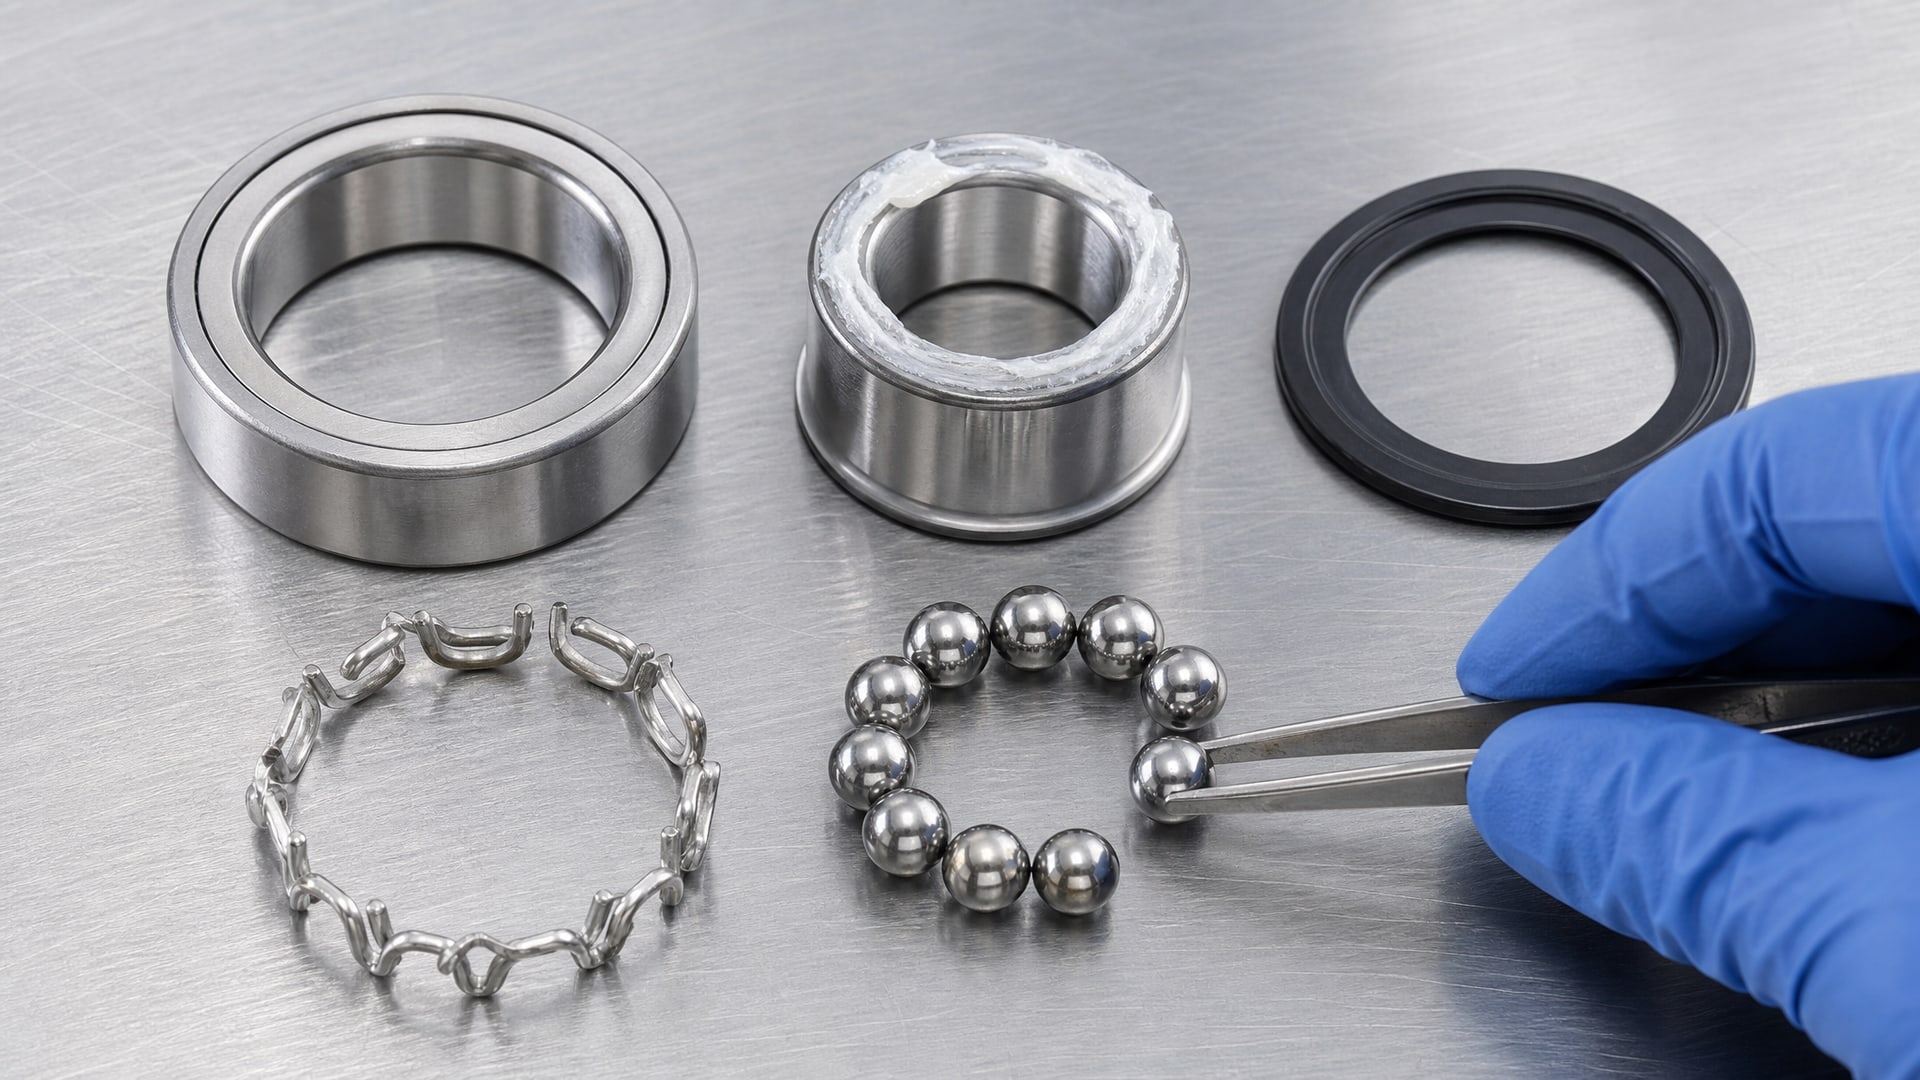
Даже лучшая пищевая смазка не защитит подшипник, если узел спроектирован неправильно.
Роль уплотнений
Подшипник фасовочного оборудования, работающий в условиях washdown, должен иметь адекватное уплотнение. Если вал поднимается и опускается без защиты, или если резиновое кольцо высохло и потеряло эластичность, то вода и моющие средства будут постоянно проникать внутрь. При этом даже H1-смазка будет вымываться или смешиваться с загрязнениями, и подшипник начнет ржаветь и изнашиваться.
Проверьте состояние уплотнительных колец вокруг подшипника. Если они деформированы, высохшие или имеют трещины, их нужно заменить перед тем, как переходить на новую смазку. Резина может разбухать под влиянием некоторых смазок, если материал уплотнения несовместим, поэтому при выборе смазки убедитесь в ее совместимости с материалом уплотнений вашего подшипника.
Конструкция посадки и дренажные отверстия
На фасовочном оборудовании подшипники часто монтируются в корпусах, где возможно скопление влаги и моющих средств. Корпус должен иметь дренажные отверстия, чтобы вода стекала, а не накапливалась. Если конструкция узла не предусматривает дренирования, то смазка будет эмульгироваться (смешиваться) с водой и потеряет защитные свойства.
Перед заказом новой смазки проведите визуальный осмотр подшипникового узла: есть ли окисление, следы воды, старая смазка трансформировалась в пасту? Это признаки того, что либо герметизация слаба, либо смазка неподходящая. Если узел конструктивно слаб, переход на H1 не поможет; нужно сначала улучшить конструкцию, а потом выбрать смазку.
Как проверить смазку перед закупкой: практический чек-лист
Перед тем как разместить заказ на крупную партию пищевой смазки, сделайте следующее:
Получите технический паспорт (TDS) с указанием: температурного диапазона, NLGI-класса, типа загустителя, вязкости базового масла, данных по вымываемости, адгезии, окислительной стабильности и EP-характеристик.
Запросите номер NSF H1 и попросите копию регистрационного свидетельства.
Проверьте, указан ли стандарт ISO 21469 в документации поставщика.
Уточните совместимость с материалами уплотнений, которые стоят в вашем оборудовании (NBR, FKM, EPDM и др.).
Запросите результаты испытаний на вымываемость - убедитесь, что смазка удерживается на подшипнике при контакте с водой и моющими средствами.
Проведите пробный заказ небольшого количества и протестируйте на одном из подшипников оборудования перед закупкой больших объемов. Наблюдайте за изменением консистенции смазки через неделю работы.
Сверьте параметры с рекомендациями производителя подшипника. Некоторые производители (например, SKF, NTN, Schaeffler) выпускают каталоги для пищевого оборудования и указывают допустимые смазки.
Многие закупщики совершают ошибку, выбирая смазку только по цене или по рекомендации соседнего цеха. На производстве, где условия washdown и санитарные требования, экономия на смазке часто оборачивается внеплановыми простоями оборудования и заменой подшипников. Лучше потратить время на правильный выбор один раз, чем потом устранять последствия.
Пищевая смазка для фасовочного оборудования: рекомендации по эксплуатации
Правильно выбранная смазка H1 для подшипников требует и правильного применения.
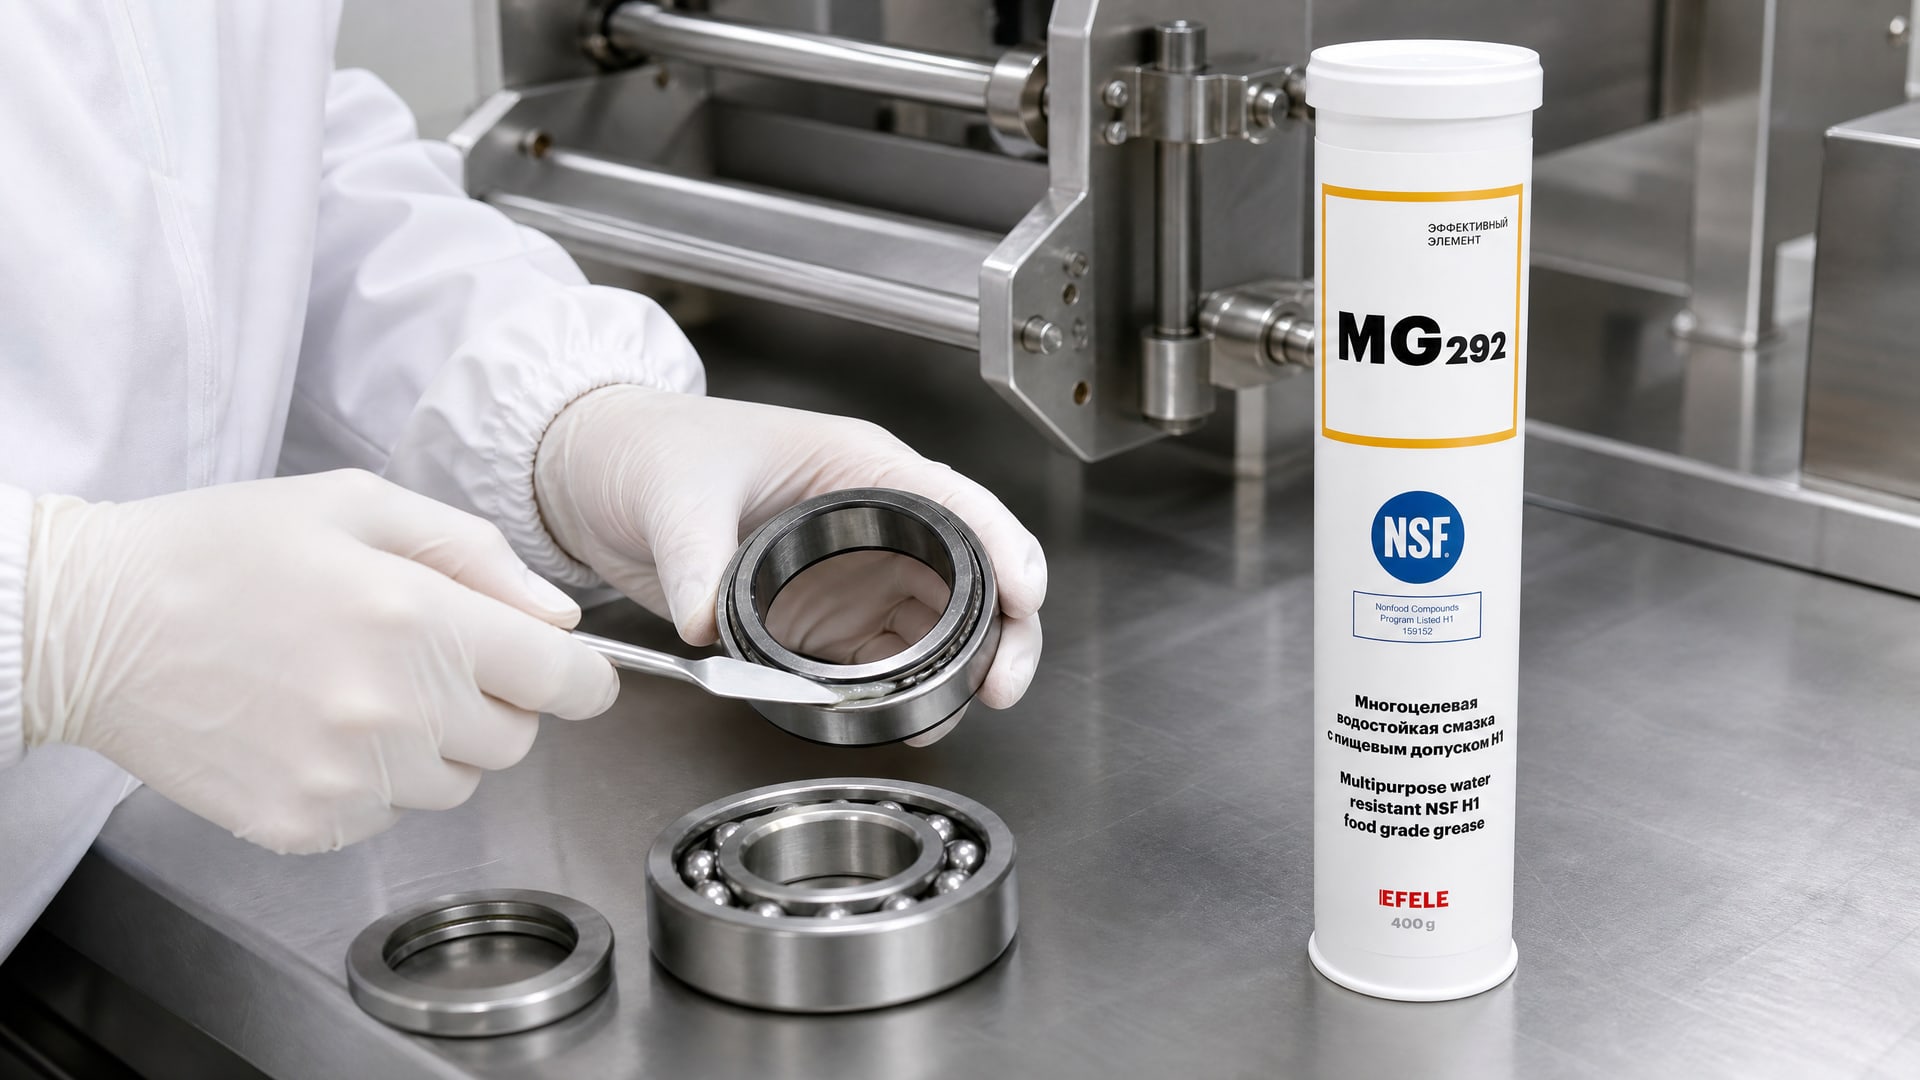
Нанесение и переподсмазка
Смазку наносят тонкой пленкой на поверхность подшипника, а не толстым слоем в несколько миллиметров. Излишки смазки после сборки узла можно аккуратно убрать мягкой тканью, чтобы она не попадала на продукт. На фасовочном оборудовании с централизованной системой смазки частота переподсмазки зависит от скорости вращения, температуры и типа подшипника. Для быстровращающихся подшипников она может быть раз в неделю или реже, в зависимости от объема утечек.
Важно: после влажной мойки оборудования (washdown) не проводите переподсмазку сразу же. Дайте узлу время на просыхание или убедитесь, что в подшипник не попала вода. Если вода проникла в подшипник вместе с новой порцией смазки, произойдет эмульгирование, и смазка потеряет свои свойства.
Мониторинг состояния
Раз в месяц проводите визуальный осмотр подшипников на предмет утечек, изменения цвета смазки, коррозии. Если смазка стала черной, это может означать окисление или примесь грязи. Если появилась характерная ржавчина, это признак проникновения влаги. При обнаружении таких признаков остановите оборудование, очистите подшипник и замените смазку на свежую порцию.
Совместимость при замене
Если вы переходите с одной марки пищевой смазки на другую, сначала полностью удалите старую смазку из подшипника. Смешивание разных смазок с разными типами загустителей (например, литиевого и полиуреевого) может привести к потере консистенции и быстрому окислению. На фасовочных линиях, где требуется надежность, при смене поставщика смазки проводят промывку подшипников и замену перед вводом оборудования в работу.
Для подшипников фасовочного оборудования, где возможен контакт с пищевыми продуктами, рекомендуется использовать смазку EFELE MG-292 с допуском NSF H1, обладающую высокой водостойкостью и широким диапазоном рабочих температур. Эта смазка прижилась на линиях фасовки благодаря сочетанию стойкости к мойке и предсказуемому расходу, что облегчает планирование переподсмазки и снижает риск внеплановых простоев.
Часто задаваемые вопросы
Чем смазать подшипники пищевого производства, если стоит закрытый подшипник?
Даже закрытый подшипник в условиях washdown требует H1-смазки, так как уплотнения изнашиваются и пропускают влагу. Закрытость конструкции не гарантирует изоляцию от воды и моющих средств в течение времени. Выбирайте H1 с высокой водостойкостью и регулярно проверяйте состояние уплотнений. При замене подшипника убедитесь, что конструкция узла имеет адекватную герметизацию и дренаж.
Можно ли использовать одну и ту же смазку для фасовки и для редуктора в пищевом цехе?
Нет. Для редуктора под полом цеха, где нет контакта с пищей, допустима H2-смазка или даже обычная смазка общего назначения. Для подшипников на фасовочной линии требуется H1. Использование H1 везде приведет к необоснованной переплате, а использование H2 на фасовке нарушит санитарные требования. Правильный выбор зависит от зоны применения и риска контакта с продуктом.
Что означает 10 ppm в описании пищевой смазки?
Это предельная концентрация загрязнения: если смазка случайно попала в пищу, ее доля не должна превышать 10 частей на миллион. Для H1-смазок на основе минерального или большинства синтетических масел - это 10 ppm, для силиконовых -1 ppm. Это не означает, что смазка абсолютно безвредна; это значит, что в ничтожных количествах она не вызывает неблагоприятного воздействия.
Отличается ли H1 для подшипников от H1 для редуктора?
И подшипниковая, и редукторная H1-смазка должны иметь допуск NSF H1 и соответствовать ISO 21469. Но параметры могут отличаться: подшипниковая часто имеет NLGI 2, редукторная может быть NLGI 1 (для жидких редукторных смазок) или даже маслом ISO VG 46. При выборе смотрите на NLGI-класс и вязкость, а не только на допуск H1.
Почему при мойке смазка вымывается, если я использую H1?
Причин несколько: либо уплотнение пропускает воду, либо давление мойки слишком высокое и подходит прямо в зазоры подшипника, либо смазка была выбрана неправильно и имеет слабую адгезию. Проверьте герметизацию узла, используйте умеренное давление при мойке (не более 80 бар в зоне подшипников) и выбирайте смазку с подтвержденной водостойкостью по стандартам.
Заключение
Выбор пищевой смазки для подшипников фасовочного оборудования - это задача, которая требует понимания не только маркировки H1, но и конкретных условий работы узла. H1 означает допуск на случайный контакт с пищей, а не универсальную безопасность или высокое качество. Важно требовать документы: номер NSF H1, соответствие ISO 21469, результаты испытаний на водостойкость и адгезию. Параметры, которые действительно влияют на долговечность подшипника, - это температурный диапазон смазки, ее консистенция (NLGI), вымываемость, совместимость с уплотнениями и конструкция самого узла.
Перед закупкой проведите аудит вашего оборудования: проверьте герметизацию подшипников, состояние уплотнений, наличие дренажных отверстий в корпусе. Если узел спроектирован с недостатками, никакая смазка не спасет. После этого запросите у поставщика полный технический паспорт, проведите пробный заказ и протестируйте на реальном оборудовании перед разворачиванием крупного тиража. Правильно выбранная и корректно применяемая H1-смазка обеспечит надежную работу подшипников в течение установленного ресурса и снизит риск гигиенических нарушений на вашем производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.