
Контроль концентрации СОЖ без рефрактометра: рабочие способы и стандарты
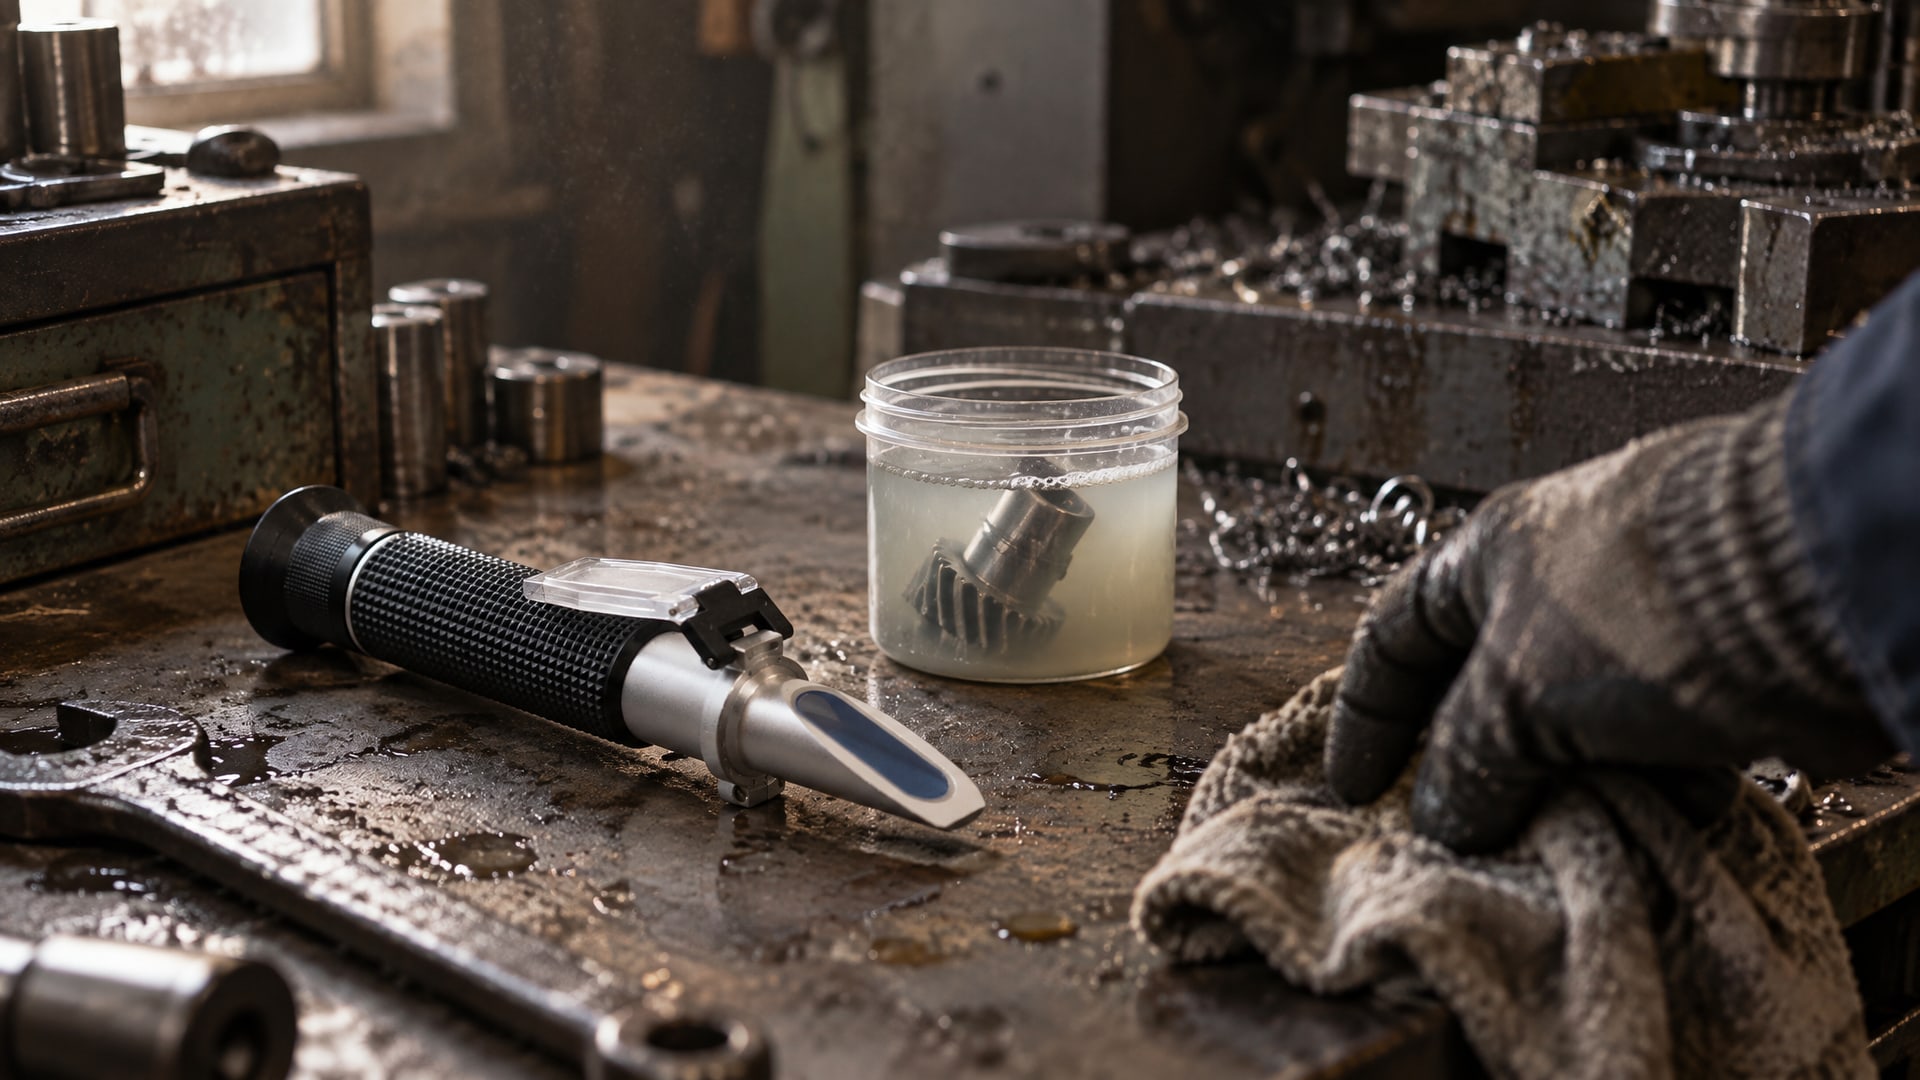
Поддерживать стабильную концентрацию охлаждающе-смазывающей жидкости в системе станка - задача, от которой зависит качество обработки, стойкость инструмента и срок службы оборудования. Однако не на каждом производстве есть рефрактометр, а полагаться только на визуальную оценку или случайные проверки рискованно. На практике существуют проверенные способы контроля: от титрования до регулярных наблюдений за pH, жесткостью воды и состоянием эмульсии. Статья рассказывает, как инженер или закупщик может построить процесс контроля СОЖ без постоянной зависимости от приборного анализа, но при этом сохранив надежность результата.
Узнав из материала основные методы, сроки проверок и факторы, влияющие на стабильность концентрации, вы сможете предотвратить коррозию, пену, биопоражение и расслоение эмульсии - состояния, которые обычно обходятся дороже, чем регулярное обслуживание ванны.
Рефрактометр и его ограничения: когда можно работать без прибора
Рефрактометр измеряет показатель преломления жидкости, а не «чистую» концентрацию.
Это означает, что результат зависит от оптических свойств конкретной эмульсии и от качества воды, использованной при разбавлении. Если в ванну попадет постороннее масло, показатель преломления возрастет и рефрактометр покажет завышенное значение концентрации - хотя фактически рабочая эмульсия станет нестабильной. Таким образом, прибор показывает суммарный эффект, а не саму концентрацию.
Главное ограничение: без поправочного коэффициента, указанного в паспорте конкретной СОЖ, значение рефрактометра можно легко неправильно интерпретировать. Например, при факторе 2 показание 6% на шкале прибора означает фактическую концентрацию 12% - ошибка вдвое. Проверить калибровку можно только на воде, которой разбавляют саму жидкость; использование другой воды приведет к систематическому сдвигу результатов.
Для малых и средних производств, где рефрактометр недоступен или сломался, существует проверенная промышленная альтернатива - титрование. Этот метод используется как контрольный во многих лабораториях и не требует дорогого оборудования.
Титрование как альтернатива рефрактометру
Кислотное титрование по стандарту DIN 51368 - формализованный способ определения концентрации режущей или охлаждающей жидкости.
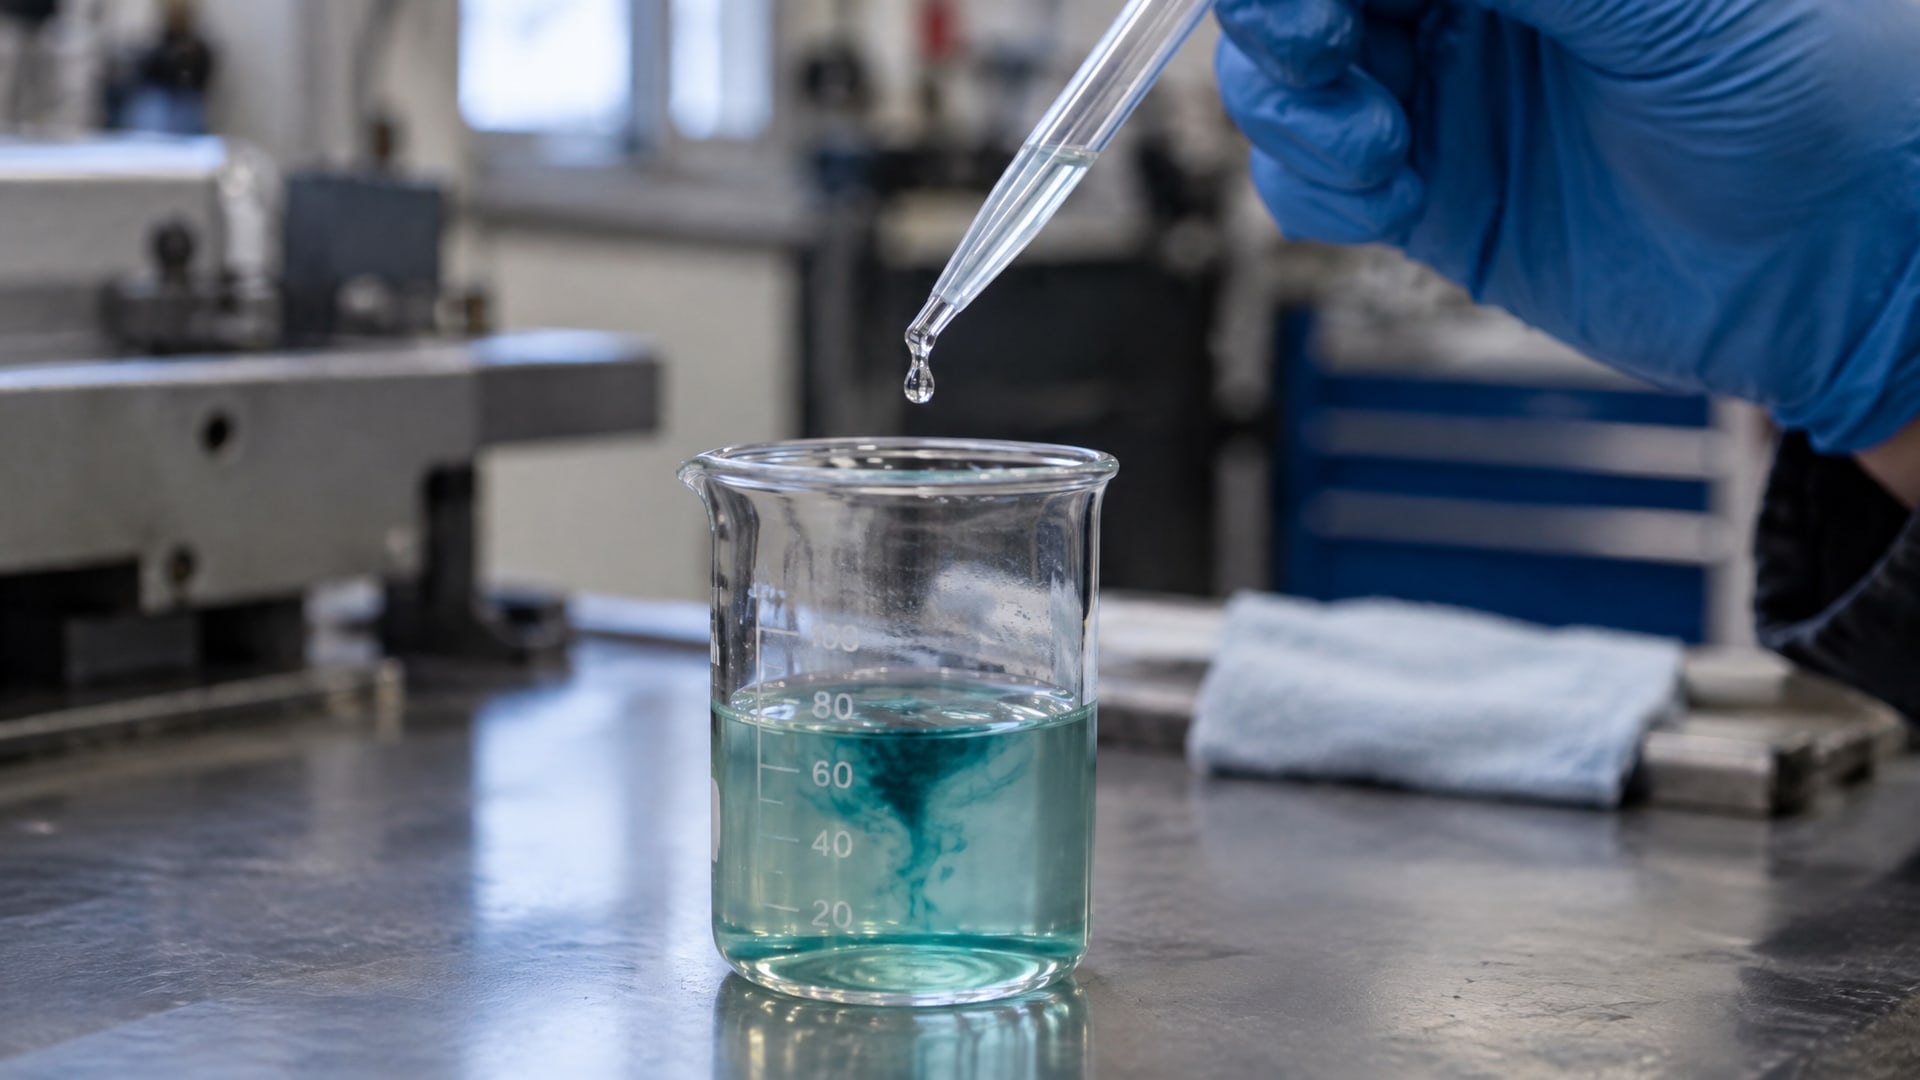
Суть простая: из циркулирующей ванны берут пробу, ее разбавляют дистиллированной водой в известной пропорции, а затем с помощью кислоты (обычно соляной или уксусной) и индикатора определяют содержание щелочных компонентов эмульсии. По количеству затраченной кислоты пересчитывают концентрацию в процентах.
Преимущества титрования: - не зависит от оптических свойств конкретной СОЖ; - не требует приборной калибровки; - дешевле закупки рефрактометра; - может быть проведено прямо на рабочем месте или отправлено в лабораторию.
Недостатки: - требует аккуратности при отборе пробы и выполнении процедуры; - дает результат дольше, чем рефрактометр (несколько минут вместо нескольких секунд); - нужны материалы: дистиллированная вода, реактив (кислота) и индикатор.
На практике закупщики и инженеры часто договариваются с поставщиком СОЖ о том, чтобы тот проводил титрование при доставке сменяемой ванны или при плановом техническом обслуживании. Это позволяет избежать содержания титровального оборудования на месте и при этом получить точное значение концентрации.
Контроль без приборов: визуальные признаки и косвенные показатели
Если доступа ни к рефрактометру, ни к титрованию нет, можно опираться на комплекс косвенных признаков, которые укажут на отклонение концентрации или нарушение стабильности эмульсии.
Однако важно понимать: эти способы дают только качественную оценку, а не численный результат, и используются как вспомогательные, а не как основной контроль.
Визуальные признаки нарушения концентрации
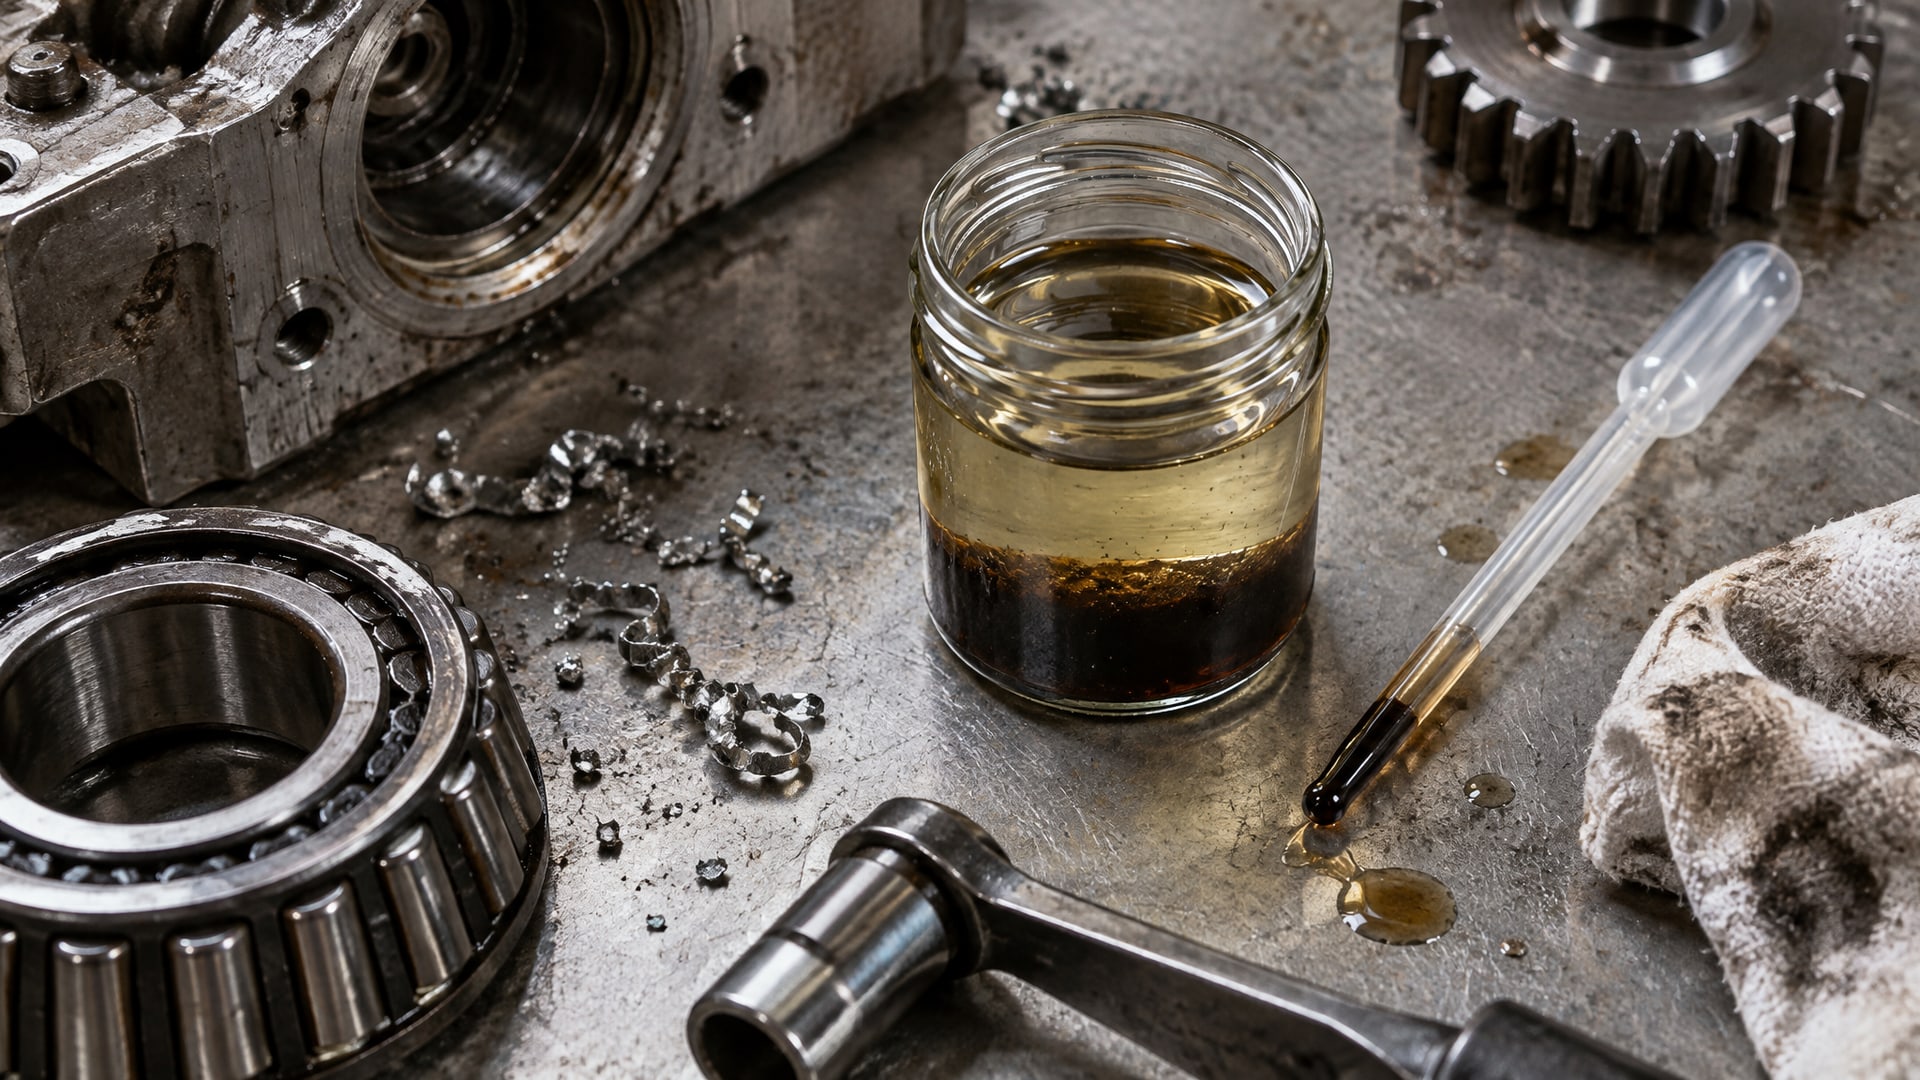
Расслоение (отделение масла от воды). Если на поверхности ванны появился видимый слой масла, концентрация отрегулирована неправильно: либо она слишком низка и масло не держится в эмульсии, либо ванна загрязнена посторонним маслом. В обоих случаях эмульсия теряет охлаждающие и смазывающие свойства неравномерно, инструмент работает нестабильно.
Помутнение без причины. Мутная жидкость при нормальной концентрации может указывать на рост микроорганизмов (бактерии, грибки) - явный признак того, что pH понизился ниже 8,0 или присутствуют мертвые зоны в ванне без циркуляции. Такая эмульсия начинает пахнуть и теряет смазывающие добавки.
Излишняя пена. Если при работе станка над ванной постоянно появляется пена, это может говорить о низкой концентрации (слишком много воды), о повышенном pH (более 9,5) или о попадании загрязнений. Пена ухудшает теплоотвод и может привести к перегреву инструмента.
Запах. Кислый, затхлый или гнилостный запах - признак развития микроорганизмов, что связано с нарушением pH или жесткости воды. Это не только дискомфорт для оператора, но и сигнал о необходимости немедленной проверки и возможной замены эмульсии.
Целевые диапазоны pH и жесткости воды
Опытные инженеры и техники на производстве поддерживают несколько параметров одновременно, потому что они взаимосвязаны.
| Параметр | Целевой диапазон | Что происходит при отклонении |
|---|---|---|
| Концентрация | 6–9% | Ниже 6%: плохая смазка, коррозия. Выше 9%: расслоение, маслоотделение. |
| pH | 8,5–9,5 | Ниже 8,5: биопоражение, запах, нестабильность. Выше 9,5: коррозия алюминия. |
| Жесткость воды | 50–60 ppm | Ниже 50 ppm: нестабильность эмульсии. Выше 80 ppm: отложения, закупорка фильтра. |
Именно поэтому контроль «на глаз» недостаточен: один визуальный признак (например, пена) может быть вызван тремя разными причинами, и правильное решение зависит от того, какой именно параметр нарушен.
Правильный отбор пробы и частота проверок
Даже если вы пользуетесь рефрактометром или титрованием, ошибки при отборе пробы могут исказить результат.
На практике это одна из главных причин того, что результаты контроля не совпадают с реальным состоянием ванны.
Как взять пробу правильно
Берите пробу из работающей циркулирующей системы, а не из застойных зон ванны. Если в системе есть отводной кран для отбора, используйте его; если нет, возьмите пробу из сливного желоба фильтра.
Дайте системе поработать не менее 15–20 минут перед отбором, чтобы эмульсия хорошо перемешалась и достигла рабочей температуры.
Используйте чистую емкость (стеклянную или пластиковую, без следов старой эмульсии).
Охладите пробу до комнатной температуры перед анализом, если она горячая, потому что температура влияет на показатель преломления.
Не берите пробу сразу после добавления масла или воды в ванну; дождитесь равномерного перемешивания.
График проверок
Промышленные рекомендации расходятся в зависимости от условий:
При нормальных нагрузках и объеме ванны более 500 литров: контроль концентрации 1–2 раза в неделю.
При высоких нагрузках, частой смене программ или малом объеме ванны (менее 500 литров): ежедневная проверка концентрации.
После крупного ремонта или замены фильтра: дополнительная проверка в течение дня.
При признаках расслоения, пены или запаха: внеплановая проверка перед началом работ.
Контроль pH и жесткости воды проводят реже - один-два раза в месяц, если нет явных проблем. Но если визуально видны признаки нестабильности, pH проверяют сразу же.
Регулировка концентрации: долив и разбавление
Поддерживать концентрацию в целевом диапазоне помогает правильная стратегия долива.
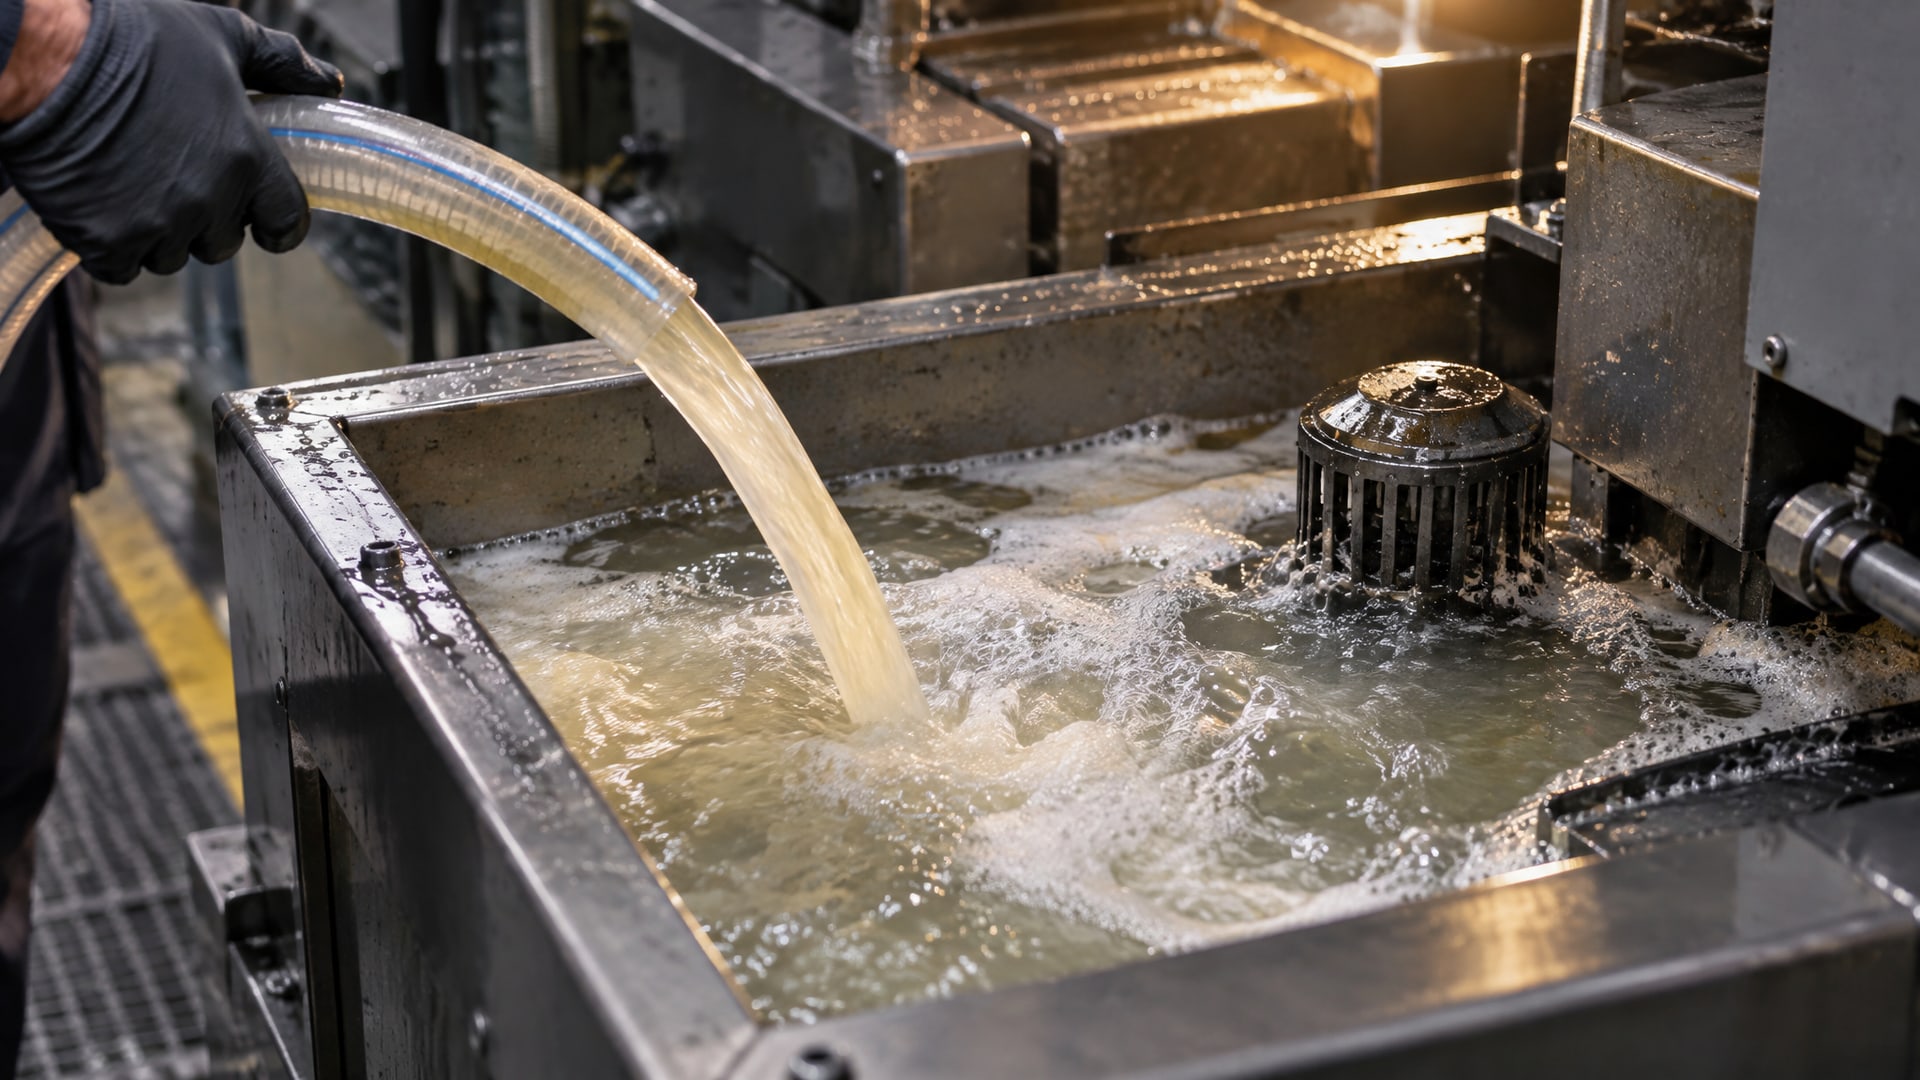
На производстве эмульсия уходит тремя путями: испарение, унос со стружкой и выброс при очистке. Каждый из этих потерь требует пополнения ванны.
Долив свежей смеси вместо чистой воды
Наиболее распространенная ошибка - доливать в ванну одну только воду для восполнения потерь объема. Это приводит к постоянному падению концентрации и требует компенсирующего добавления концентрата, что в итоге дороже и нестабильнее.
Вместо этого рекомендуется готовить подпиточную смесь концентрацией 1–2% (в два раза слабее рабочей) и добавлять ее небольшими порциями, по 2–5 литров за раз, при работающей циркуляции. Это позволяет:
избежать локального перенасыщения и последующего расслоения;
держать концентрацию близкой к целевому значению без рывков;
снизить количество компонентов, которые выходят из баланса.
Если по какой-то причине концентрация поднялась выше 9%, ее снижают постепенным добавлением дистиллированной воды при перемешивании, но не разовой заливкой.
Учет потерь по причинам
На сроки между проверками влияет интенсивность производства. Если станок работает в одну смену три дня в неделю, убыль эмульсии медленнее, чем на станке, работающем круглосуточно. Опытные закупщики и снабженцы фиксируют в техкарте станка ориентировочный расход: например, «Станок 1: ~10 литров в неделю при стандартной нагрузке». Это помогает заранее подготовить подпиточную смесь и не допустить критических отклонений.
Роль фильтрации и загрязнения в контроле концентрации
Одна из скрытых причин неправильных показаний концентрации - загрязнение эмульсии посторонним маслом.
Если в ванну попадает гидравлическое масло со станка, машинное масло с подшипников или остатки старой жидкости, это сдвигает показатель преломления и маскирует истинное состояние эмульсии.
При отборе пробы для анализа визуально проверьте, нет ли на поверхности тонкого слоя масла. Если есть - это признак того, что фильтр не справляется с выделением масла, и перед контролем концентрации нужно в первую очередь отремонтировать или заменить фильтр. Контролировать концентрацию в загрязненной ванне бессмысленно; сначала очистите.
На практике многие производства устанавливают сепаратор для отделения масла от эмульсии. Это заметно улучшает чистоту пробы и надежность показаний рефрактометра или титрования. Для точного контроля концентрации СОЖ, когда косвенные методы недостаточны, рекомендуется использовать портативный прибор, такой как EFELE Рефрактометр для СОЖ (Brix 0-20%), который дает результат за несколько секунд и не требует реактивов. Однако если прибор недоступен, чистая циркулирующая ванна с регулярным титрованием дает не менее надежный результат.
Частые ошибки при контроле концентрации без рефрактометра
Практика показывает, что на производствах, где нет приборного контроля, часто допускают систематические ошибки, которые приводят к проблемам.
Ошибка 1: путаница между водой и жесткостью
Многие думают, что «добавить воды» и «разбавить эмульсию» - одно и то же. На самом деле жесткая вода (с высоким содержанием солей кальция и магния) ведет себя в эмульсии не как обычная вода. При жесткости выше 80 ppm в ванне начинают откладываться соли, которые закупоривают фильтр и ухудшают теплоотвод. Поэтому для подпиточной смеси используйте либо дистиллированную воду, либо водопроводную воду, предварительно проверив ее жесткость. На производствах с проблемной водой часто устанавливают фильтр умягчения.
Ошибка 2: редкие крупные доливы вместо частых малых
Если вы проверяете концентрацию раз в месяц и обнаружили падение с 8% до 5%, искушение велико сразу добавить большой объем концентрата. Но при резком добавлении возникает локальное перенасыщение, которое может привести к расслоению или пене. Правильнее добавить половину нужного объема, дать системе поработать час-два, затем проверить и добавить остаток.
Ошибка 3: проверка на застойной пробе
Если вы берете образец из неподвижной ванны или из застойного уголка резервуара, результат может отличаться от реальной циркулирующей эмульсии на 1–2 процента. Это особенно заметно, если в ванне идет процесс отделения масла.
Ошибка 4: игнорирование pH при анализе концентрации
Концентрация и pH - не независимые параметры. Если pH упал ниже 8,5 при нормальной концентрации, эмульсия все равно будет нестабильна: начнет пахнуть и подвергнется биопоражению. Между тем, многие при видении этих симптомов думают, что проблема в концентрации, и добавляют еще эмульсии вместо коррекции pH.
Ошибка 5: вера только в «на глаз»
Визуальная оценка полезна для обнаружения проблем, но не заменяет контроль. Эмульсия может выглядеть прозрачной и стабильной, а концентрация при этом быть вне целевого диапазона - с вытекающими последствиями для инструмента и качества детали.
Часто задаваемые вопросы
Можно ли контролировать концентрацию СОЖ только визуально?
Визуально можно заметить грубые проблемы: расслоение, помутнение, пену, запах, масло на поверхности. Но численное значение концентрации - нельзя. Для рабочего контроля нужно хотя бы раз в неделю проверить концентрацию рефрактометром, титрованием или отправить пробу в лабораторию. Одного визуального осмотра недостаточно.
Чем отличается титрование от рефрактометра?
Рефрактометр измеряет показатель преломления за несколько секунд; титрование определяет концентрацию по химической реакции и занимает 5–10 минут. Рефрактометр зависит от коэффициента пересчета конкретной СОЖ и может дать ошибку при загрязнении маслом. Титрование по DIN 51368 более универсально и точно, но требует реактивов и аккуратности при выполнении.
Как часто нужно контролировать концентрацию при малом объеме ванны?
При объеме менее 500 литров и высоких нагрузках рекомендуется ежедневный контроль. Если нагрузки стандартные, достаточно 1–2 раз в неделю. Главное - заметить тренд: если концентрация падает на 0,5–1% в день, значит, потери велики и нужно либо улучшить фильтрацию, либо проверить герметичность системы.
Что делать, если концентрация выше целевого диапазона?
Концентрацию выше 9% снижают добавлением дистиллированной воды, но не разовой заливкой, а постепенно: по 1–2 литра при циркуляции, затем ждут 30 минут и проверяют снова. Если вода жесткая, используйте дистиллированную. Быстрое разбавление рискует вызвать локальное расслоение.
Почему концентрация часто падает, несмотря на регулярный долив?
Причины: унос эмульсии со стружкой, испарение, утечки через уплотнения. Если доливаете только воду (без подпиточной смеси), концентрация гарантированно будет падать. Переходите на долив смеси 1–2% концентрации малыми порциями. Также проверьте герметичность фильтра и сепаратора масла.
Заключение
Контроль концентрации СОЖ без рефрактометра - полностью решаемая задача, если придерживаться системы: регулярные проверки (минимум раз в неделю), титрование или отправка пробы в лабораторию для анализа, поддержание целевых диапазонов pH и жесткости воды, малые частые доливы подпиточной смеси и визуальный надзор за состоянием эмульсии. Инженер и закупщик, вооруженные этими знаниями, смогут избежать большинства проблем нестабильности, которые приводят к коррозии, пене, биопоражению и потере качества обработки. Первый практический шаг: договоритесь с поставщиком СОЖ о том, чтобы при доставке свежей жидкости или при плановом техническом обслуживании проводилось титрование; параллельно организуйте еженедельный визуальный контроль ванны и ведение простого журнала наблюдений. Это даст вам достаточно информации для принятия решений по коррекции концентрации и своевременного обнаружения проблем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.