
Пищевая смазка высокие температуры: как выбрать состав для оборудования с непрерывным нагревом
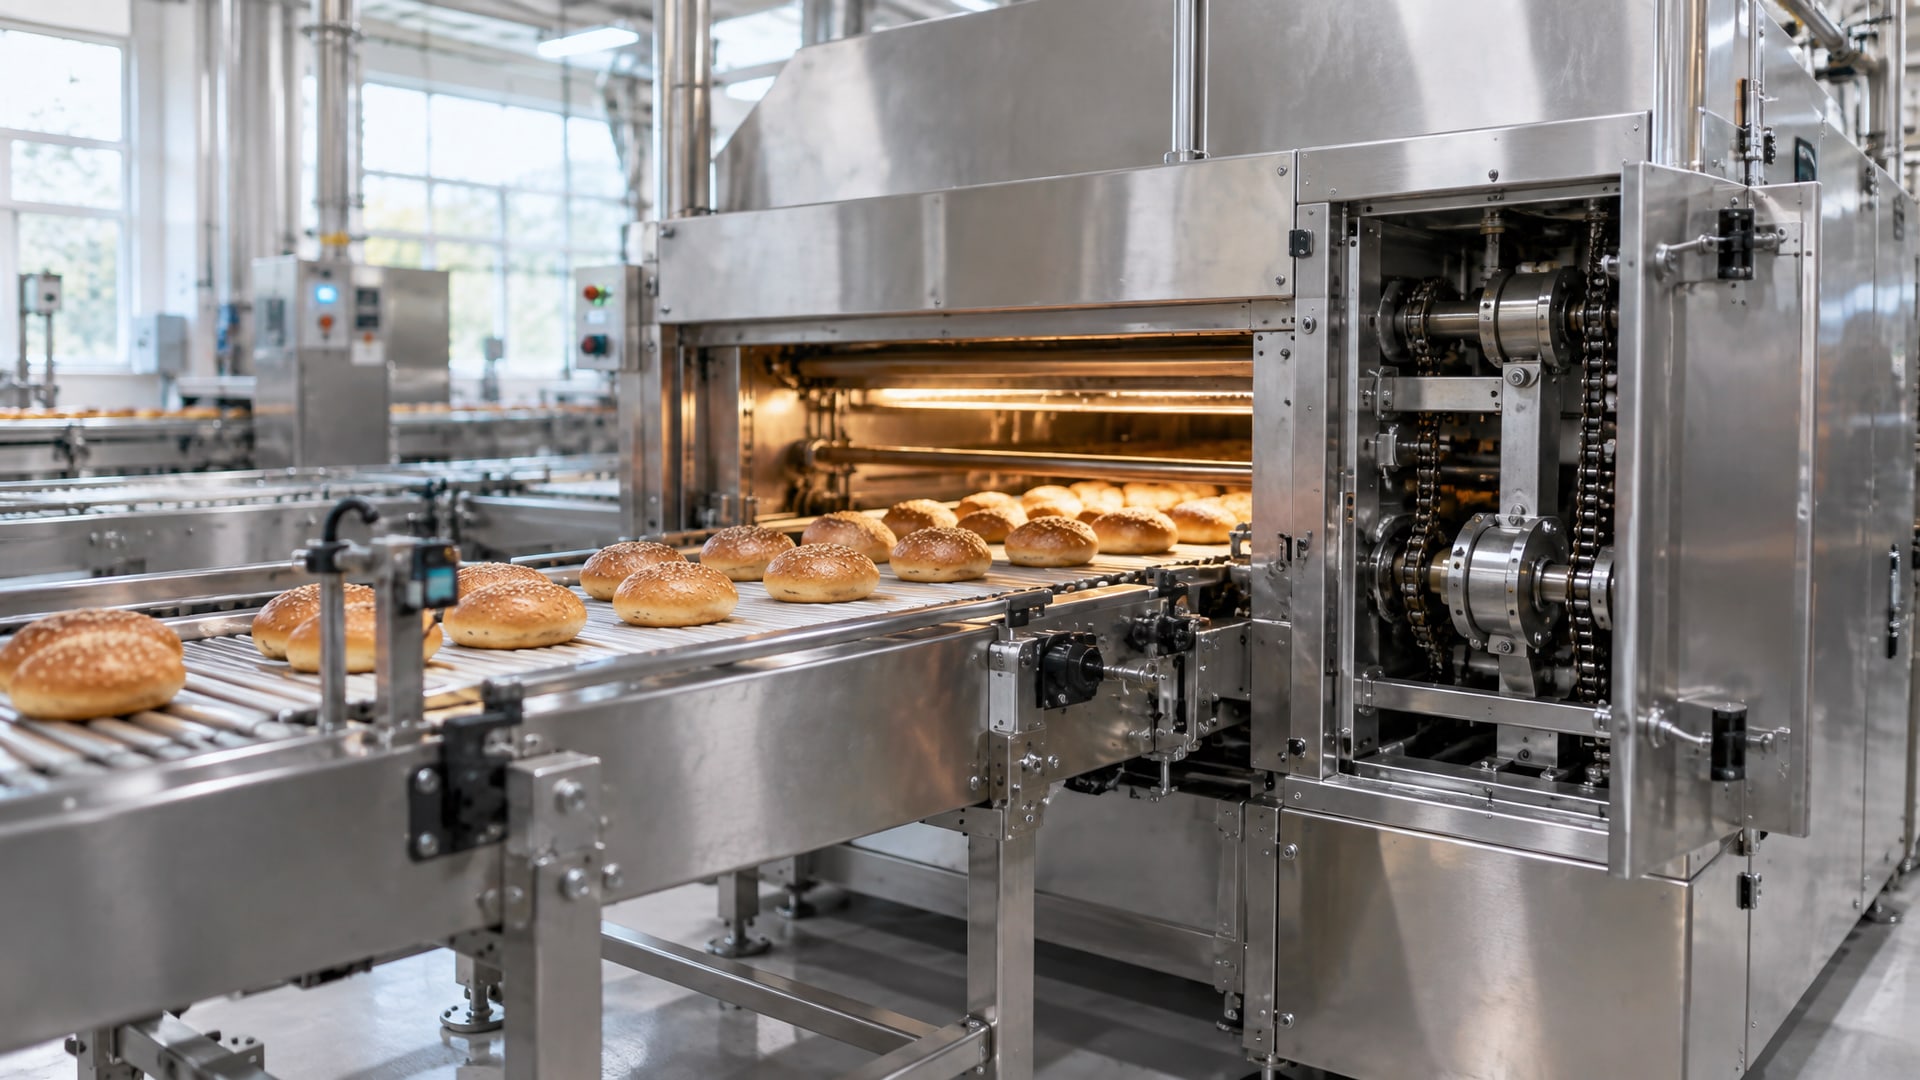
Категория H1 в пищевом оборудовании - это не гарантия термостойкости, а допуск по безопасности. H1 означает, что смазка предназначена для случайного контакта с пищей на уровне 10 ppm (0,001%), но это никак не связано с ее поведением при высоких температурах. Для печей, конвейеров и горячих узлов нужны совсем другие параметры: синтетическая база, окислительная стабильность, правильная вязкость при рабочей температуре и соответствующий тип загустителя. В этой статье разберемся, как отличить по-настоящему термостойкую пищевую смазку от универсального состава, который быстро деградирует в жаре, и какие критерии смотреть при выборе для конкретного узла.
Статья адресована техническим специалистам, инженерам и закупщикам предприятий пищевой промышленности, которые сталкиваются с подбором смазок для пекарного оборудования, запаечных машин, конвейеров и других агрегатов, работающих при повышенных температурах.
Различие между H1-маркировкой и термостойкостью
Главное заблуждение закупщиков: если на канистре написано H1 и указана высокая максимальная температура, смазка автоматически подойдет для печи.
На практике H1 - это регуляторная классификация по пищевой безопасности (соответствие 21 CFR 178.3570 в США и аналогичным нормам в России), которая определяет только допустимость случайного попадания в продукт. Термостойкость зависит от совсем других параметров: химической природы базового масла, типа и концентрации загустителя, а также пакета присадок против окисления.
Минеральные и универсальные пищевые смазки быстрее деградируют в жаре, потому что их молекулярная структура менее стабильна. Синтетические составы на основе PAO (полиальфаолефины) или синтетических эфиров держат температурный стресс намного лучше: они медленнее окисляются, не образуют коксовые отложения, остаются жидкими при холодном пуске и сохраняют вязкость при нагреве. Для того чтобы выбрать смазку, нужно один раз внимательно прочитать техпаспорт и найти три ключевых пункта: рабочий диапазон температур, тип базового масла и класс NLGI (для густых смазок).
Типовые температурные диапазоны и классы вязкости
На рынке пищевых смазок есть несколько условных типов для высокотемпературных применений.
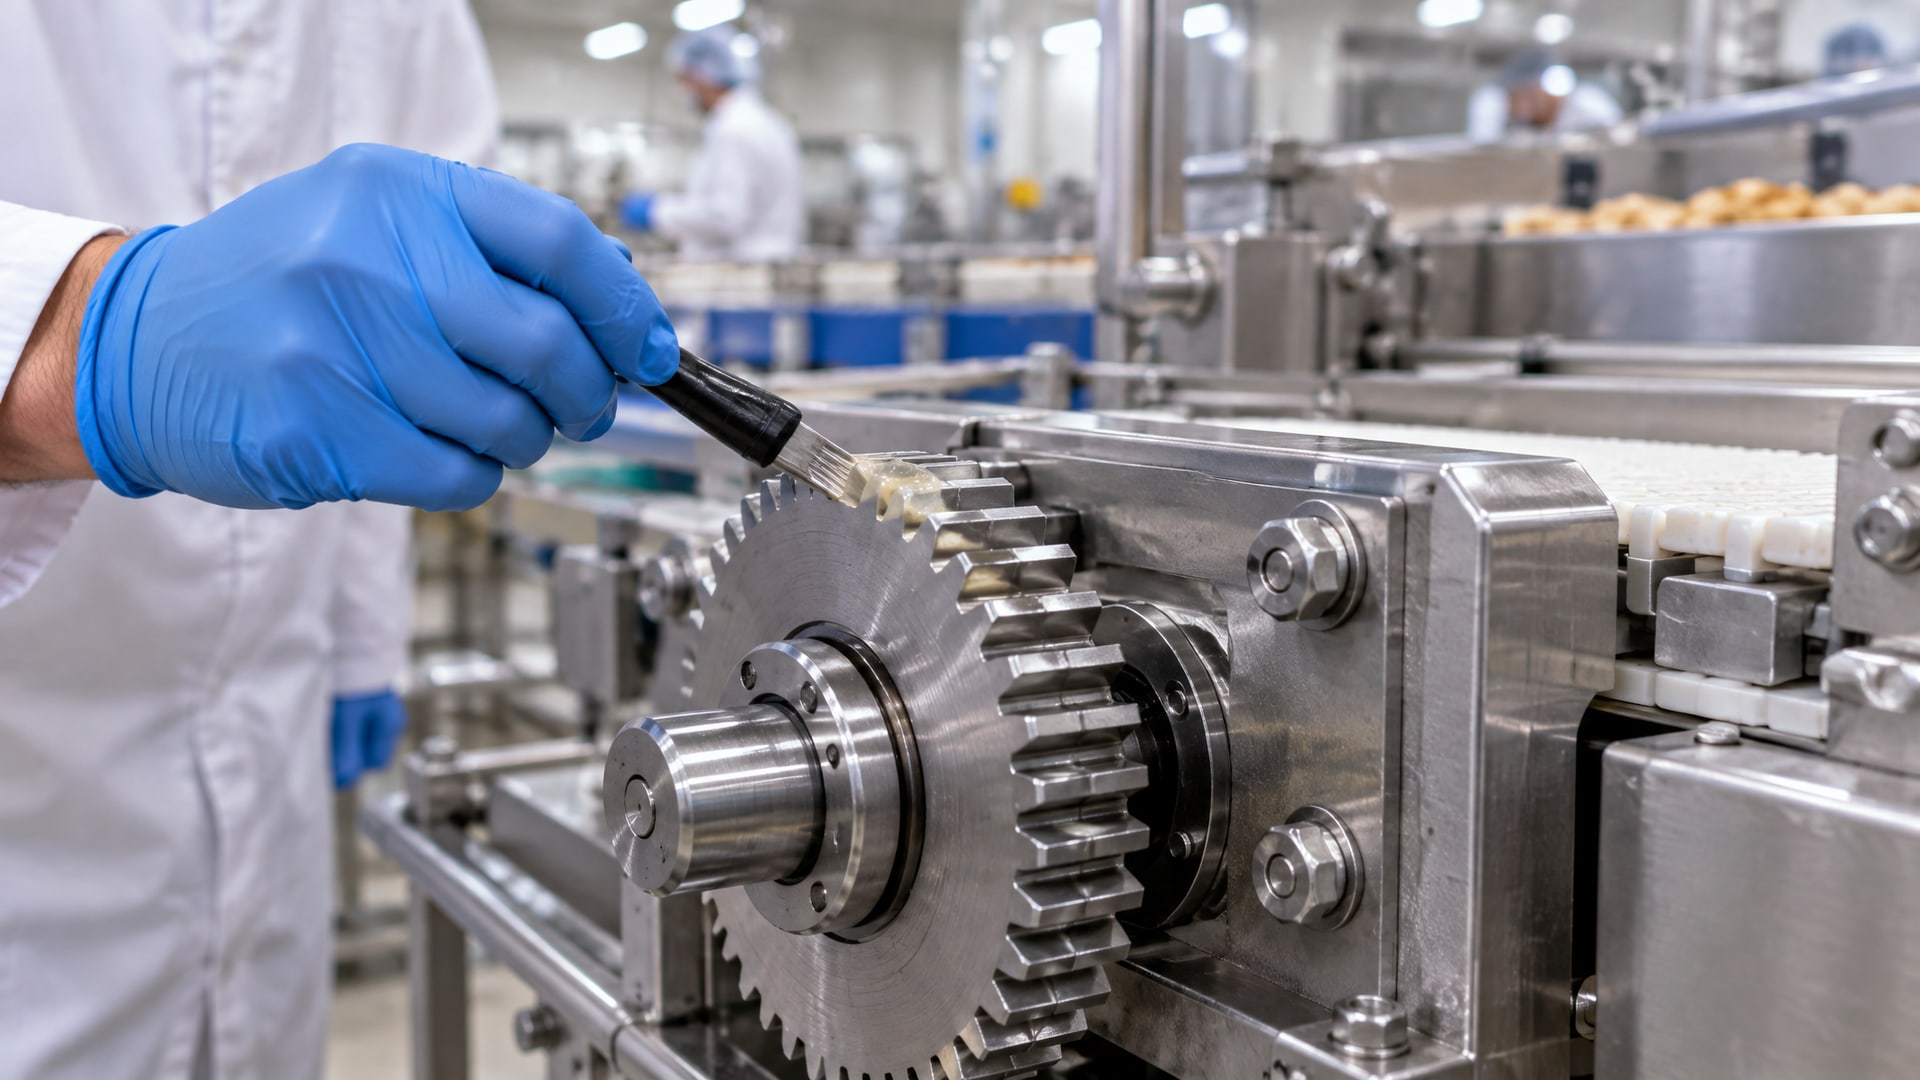
Универсальные H1-смазки NLGI 2 на минеральной основе обычно работают до 100-120°C в непрерывном режиме. Синтетические H1-смазки NLGI 2 на PAO-основе держат 150-180°C. Специальные высокотемпературные составы с фторированным маслом и PTFE-загустителем работают вплоть до 240°C, но это уже узкоспециальные решения.
Для цепных передач в печах и на конвейерах используют масла, а не густые смазки. Здесь применяют цепные масла ISO VG 100-320: вязкость VG 100 подходит для горячих цепей в печах (работают вплоть до 230°C), VG 220 и выше - для более холодных режимов или повышенных нагрузок. Синтетические цепные масла лучше держат стабильность вязкости и не забивают цепь нагаром, как минеральные масла при длительном нагреве.
Для направляющих, подшипников и узлов общего назначения пекарного оборудования (миксеры, тестомесы, конвейеры) остается стандартная категория - группа NLGI 2. Но здесь критично различие между обычной и синтетической базой: синтетическая группа NLGI 2 работает стабильнее в диапазоне от −10 до +100°C (с пиками до 150°C), не теряет консистенцию при тепле и лучше держит рабочую пленку.
Синтетические базы: PAO, эфиры и фторированные масла
Подавляющее большинство современных высокотемпературных пищевых смазок строят на трех химических основах.
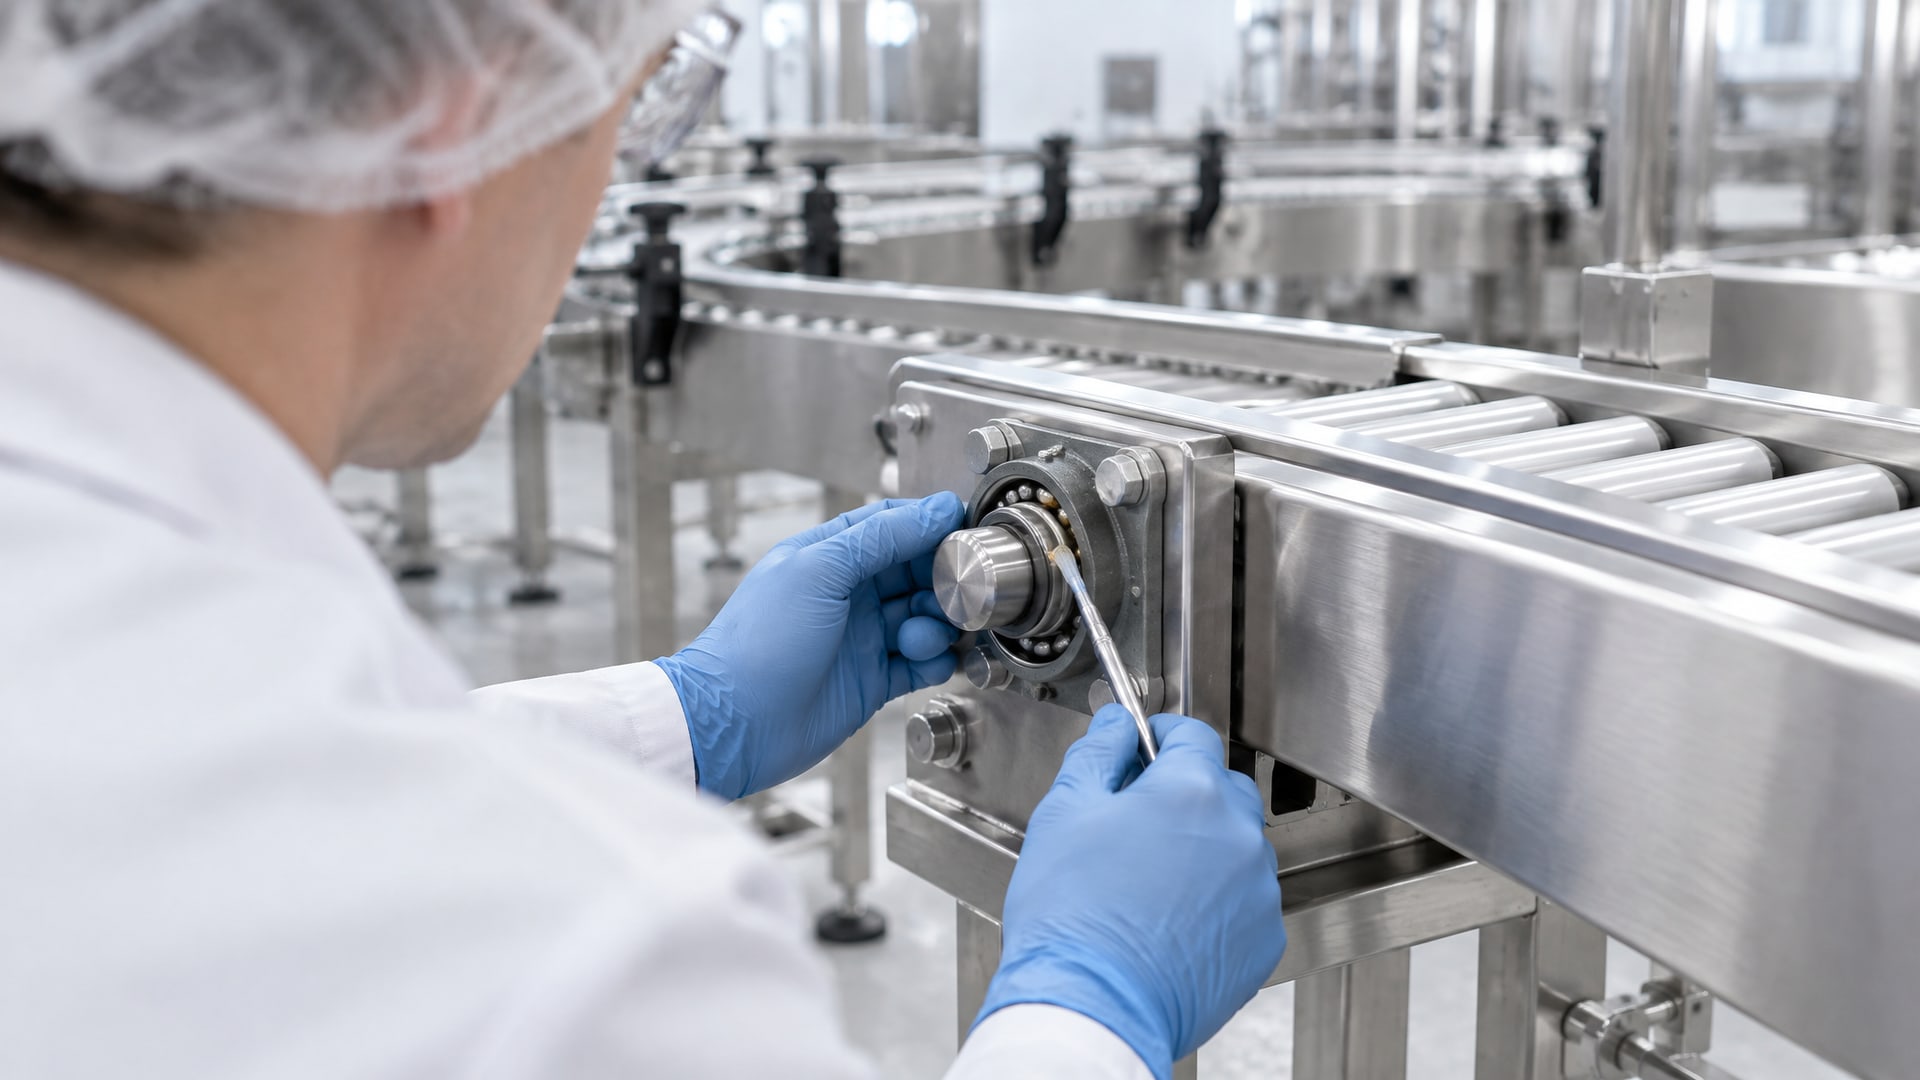
Полиальфаолефины (PAO). Это синтетические углеводородные масла, которые создаются из газообразного этилена. Они хорошо смешиваются с минеральными маслами, дешевле эфиров, имеют низкую летучесть и отличную окислительную стабильность. PAO-смазки выдерживают температуры до 150-180°C в непрерывном режиме и популярны в пищевой отрасли именно потому, что сочетают приемлемую цену и предсказуемое поведение при нагреве.
Синтетические эфиры. Это более полярные молекулы, которые лучше «прилипают» к металлу и образуют устойчивую пленку даже при высоких температурах. Эфирные смазки работают до 230-240°C и имеют лучшую несущую способность. Их минусы: они дороже PAO, быстрее впитывают влагу, могут быть несовместимы с некоторыми резинами и требуют более аккуратной перестановки, если раньше использовалось минеральное масло.
Фторированные синтетические масла. Это самые экстремальные составы, где углеводородную цепь частично заменяют на фторокарбоны. Они переносят температуры до 240°C и выше, имеют рекордную окислительную стабильность, но используются только в специальных применениях, когда других вариантов нет. Для обычного пищевого оборудования они не требуются.
Выбор базы зависит от реальной температуры узла. Если печь или конвейер работает при 80-120°C - хороший PAO NLGI 2 справится. Если температура 150°C и выше, или если узел подвергается перепадам (холодный пуск и резкий нагрев) - нужна синтетическая эфирная смазка.
Окислительная стабильность и лакообразование при высоких температурах
Главная проблема, из-за которой смазка в печи быстро портится и образует нагар, - это окисление.
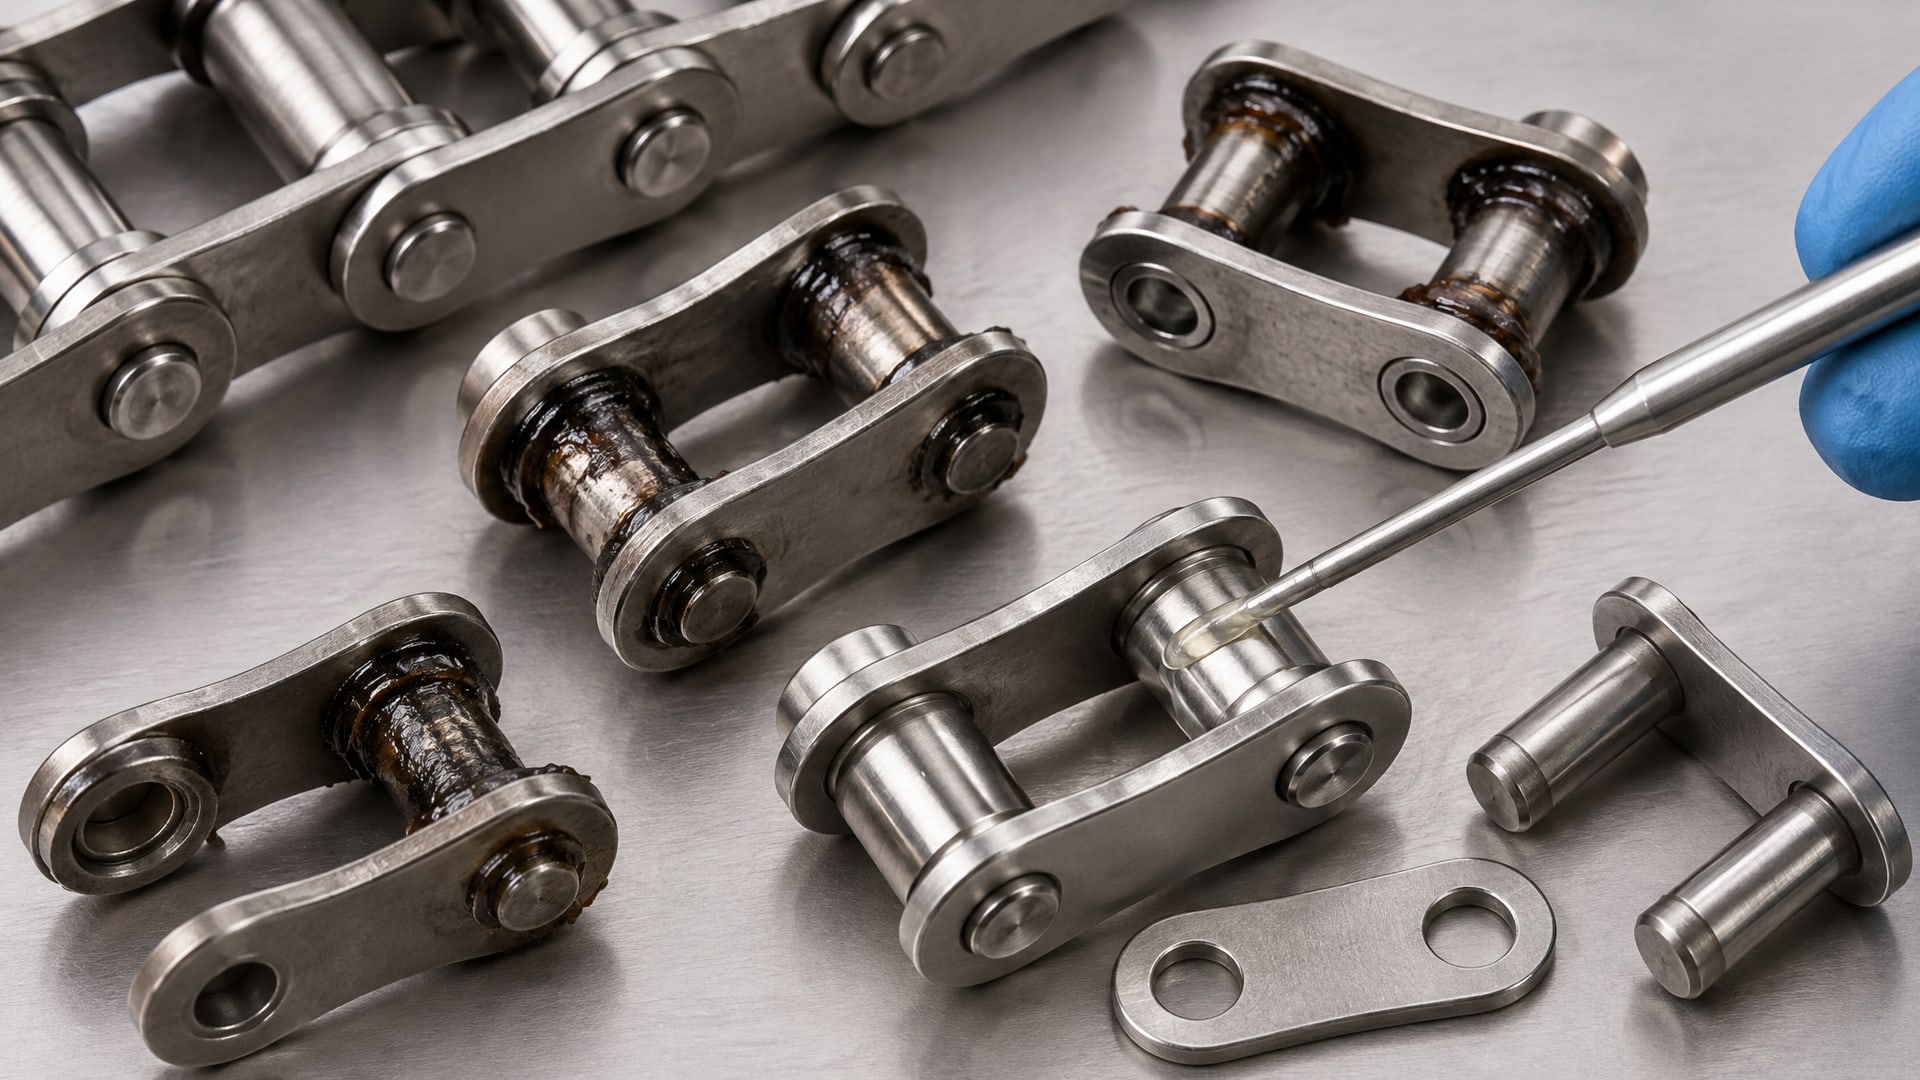
Когда смазка нагревается, ее молекулы вступают в реакцию с кислородом из воздуха, образуя кислородсодержащие соединения. Со временем эти соединения полимеризуются и превращаются в лак - темное вязкое вещество, которое забивает каналы питания, забивает подшипник и портит качество продукции. Минеральные масла окисляются значительно быстрее, чем синтетические, поэтому при длительном нагреве их срок жизни сокращается в 2-3 раза.
Скорость окисления зависит от наличия в смазке антиоксидантов - это специальные химические вещества, которые "ловят" образующиеся при окислении радикалы и останавливают цепную реакцию. Высокотемпературные пищевые смазки обязательно содержат усиленный пакет антиоксидантов, чтобы выдержать рабочую температуру в течение многих месяцев. Когда вы выбираете смазку, нужно спросить поставщика, какой пакет присадок используется и какова окислительная стабильность по стандартам (например, ASTM D2272 - тест на индукционный период, чем больше часов - тем лучше).
Для печей, где температура поднимается выше 150°C, особенно важна также низкая температура дымовой точки (flash point): если смазка начнет испаряться, она будет попадать в готовый продукт и портить его вкус. Синтетические эфиры и PAO с хорошим пакетом антиоксидантов дают стабильное время работы до замены, тогда как универсальные минеральные смазки требуют замены чуть ли не каждый месяц.
Вымывание, фреттинг и требования к влажным средам
В пищевой промышленности смазка часто подвергается не только высокой температуре, но и влажности: брызги воды, пар, влажная уборка (CIP/SIP-системы с горячей водой и щелочными растворами).
Обычная смазка просто вымывается водой и не защищает узел от коррозии.
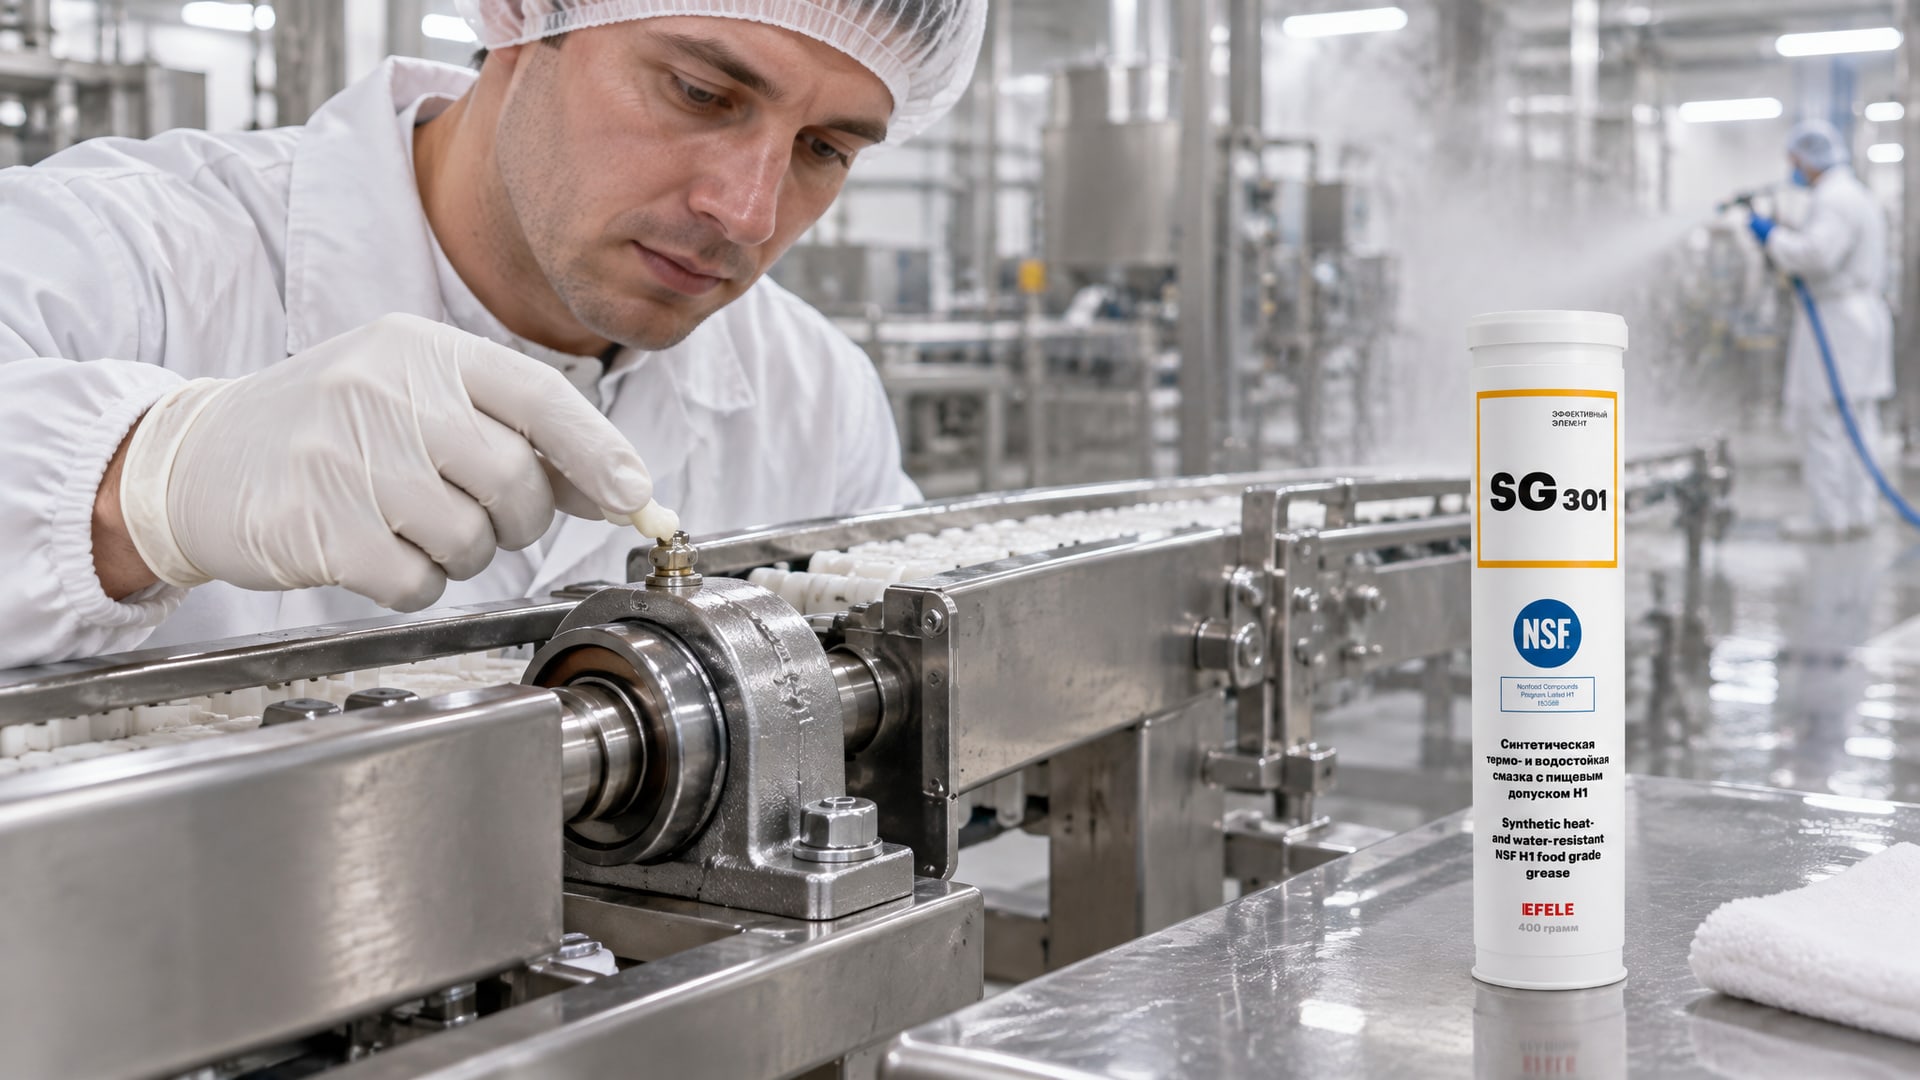
Для таких условий нужна смазка с высокой адгезией (способностью "прилипать" к металлу даже в присутствии воды). Здесь хорошо работают синтетические эфиры, потому что их полярные молекулы электростатически притягиваются к металлической поверхности. Такая смазка держится на узле даже после промывки. Для узлов трения пищевого оборудования - миксеров, тестомесов, конвейеров - которые одновременно испытывают высокую температуру и влажность, рекомендуют использовать термо-водостойкие H1-смазки на синтетической основе. Один из таких составов, EFELE SG-301, предназначен именно для этого: работает в условиях высоких температур и влажности, содержит усиленный пакет ингибиторов коррозии и держит адгезию при влажной мойке.
Также важен параметр "вымываемость по ASTM D1264". Чем ниже процент вымытого масла, тем стойче смазка. Для высокотемпературных пищевых смазок обычно указывают, что при стандартном тесте теряется не более 5-15% состава.
Подбор по типу узла: цепи, подшипники, направляющие
Одна и та же H1-маркировка не означает универсальность.
У цепей, подшипников и направляющих совершенно разные требования к консистенции, вязкости и способу нанесения.
Для цепных передач. Используют масла, не группы. Для горячих печных цепей подходят цепные масла ISO VG 100 на синтетической основе, которые работают до 230°C. Такие масла имеют хорошую прилипаемость, не образуют нагара, медленно испаряются и долго не требуют замены. Типовое применение: цепи в туннельных печах, цепи для выпечки хлеба. При выборе смотрите, указано ли в паспорте, что масло рассчитано именно на печные цепи (oven chain oils), потому что есть и универсальные цепные масла, которые не выдержат 230°C. Для цепей в условиях высоких температур до 230°C можно рассмотреть термостойкое эфирное цепное масло EFELE SO-881, которое специально разработано для печных цепей и долго сохраняет свое качество при непрерывном нагреве.
Для подшипников и направляющих. Берут группы консистенции NLGI 2 на синтетической основе. Группа должна быть достаточно густой, чтобы не вытечь при нагреве, но достаточно мягкой, чтобы нормально подаваться при холодном пуске. NLGI 2 - это универсальный класс для подшипников пищевого оборудования; более мягкие консистенции (NLGI 1, NLGI 0) используют только для специальных систем с принудительной подачей. При наличии высоких температур (выше 100°C) и влажности (мойка, пар) предпочитают синтетические водостойкие группы, потому что они дольше держат защитную пленку.
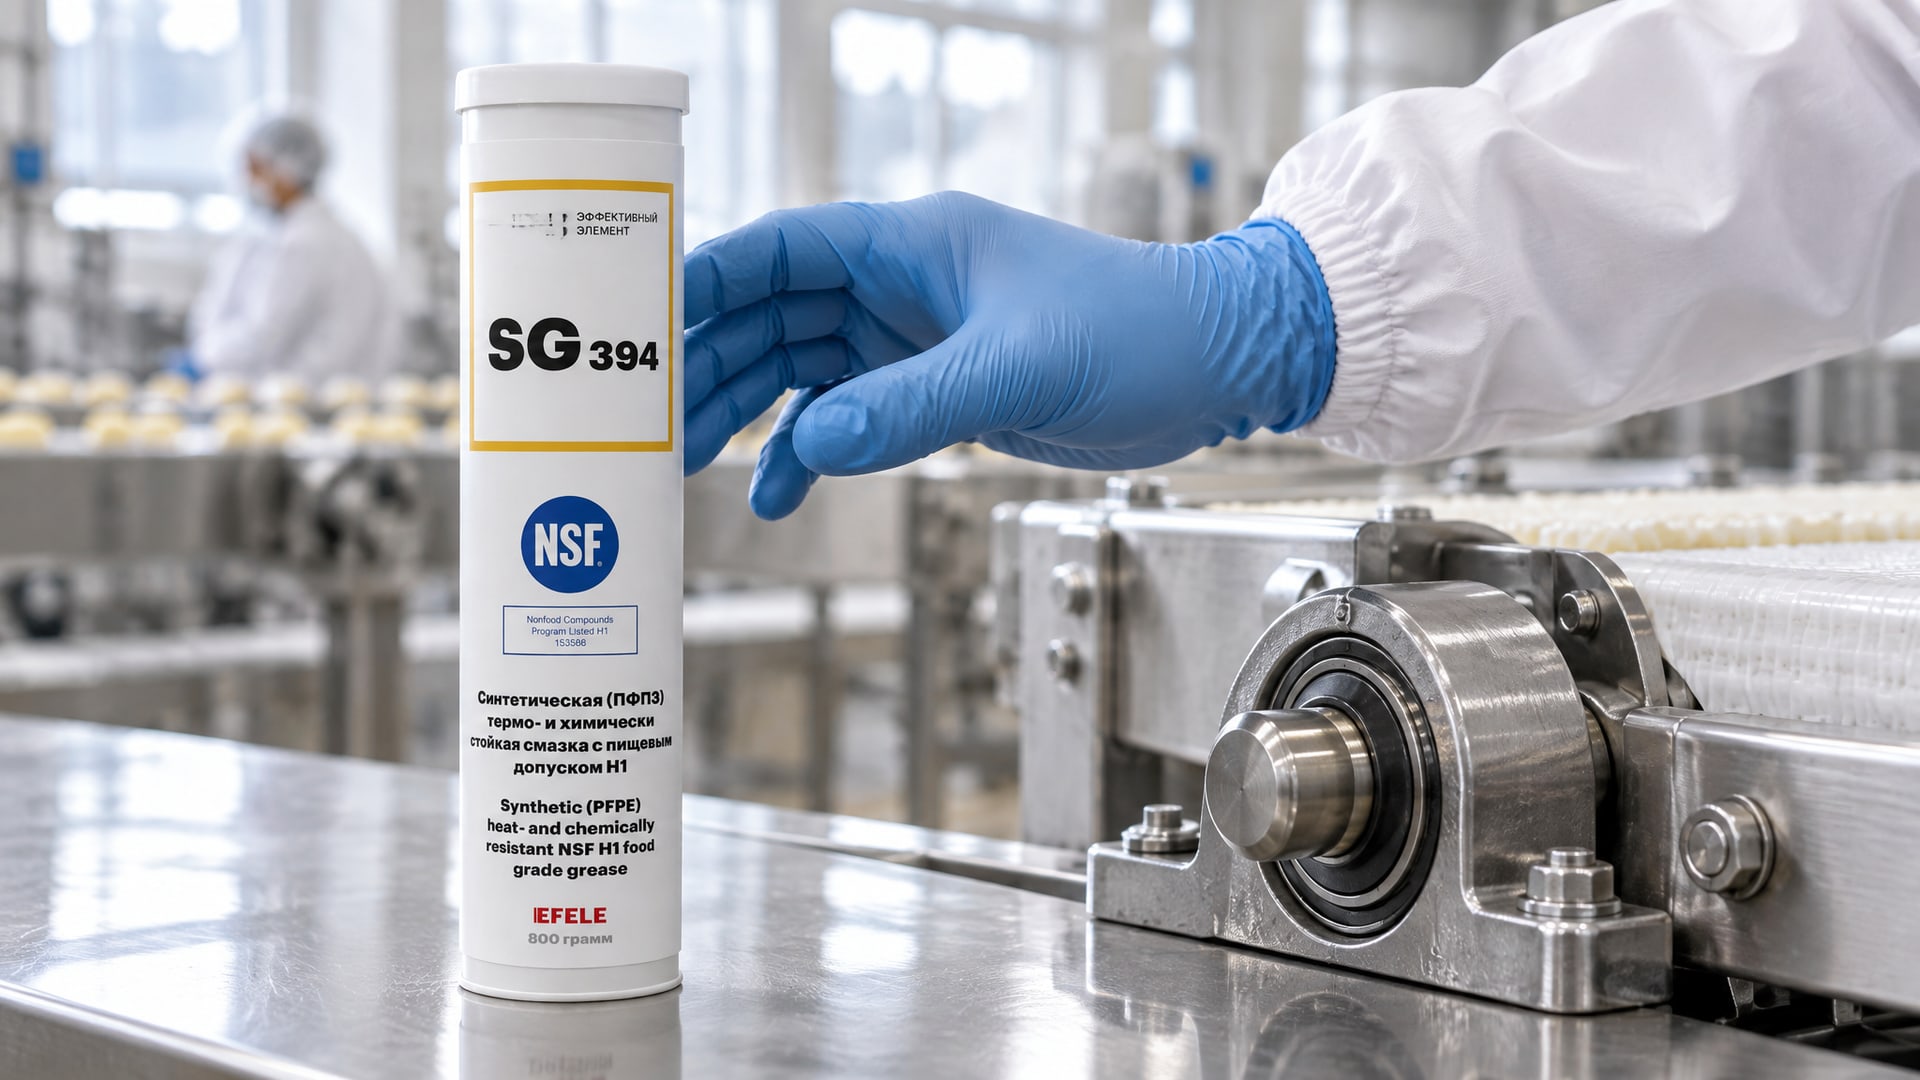
Для печных узлов общего назначения. Если это подшипники, направляющие и узлы скольжения, работающие в печи при температурах до 260°C, подходят специальные термо-химстойкие смазки NLGI 2. Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при высоких температурах, применяют EFELE SG-394, которая обеспечивает надежную защиту при непрерывном нагреве до 260°C и устойчива к контакту с маслами, жирами и органическими веществами.
Практические рекомендации при выборе и замене
Когда вы подбираете высокотемпературную пищевую смазку, проходите по чек-листу.
Шаг 1: уточните реальную температуру узла. Не максимальную, которая указана в технической документации оборудования, а ту, при которой смазка реально работает день за днем. Попросите у технолога или механика, при какой температуре работает печь, цепь или подшипник.
Шаг 2: определите тип узла и требования по консистенции. Цепь - масло, подшипник - группа NLGI 2, направляющая - группа NLGI 1-2 в зависимости от способа подачи.
Шаг 3: выясните, есть ли контакт с влагой, паром, влажной мойкой. Если да - нужна синтетическая водостойкая смазка, а не обычная минеральная. Если узел в сухой печи без влажности - можно обойтись обычной синтетической.
Шаг 4: проверьте рабочий диапазон в паспорте. Убедитесь, что смазка работает при вашей температуре в режиме "continuous" (непрерывный), а не "intermittent" (прерывистый). "Кратковременно выдерживает 180°C" - это не то же самое, что "работает при 180°C все время".
Шаг 5: уточните окислительную стабильность. Спросите у поставщика, какой пакет антиоксидантов в смазке и каков индукционный период (ASTM D2272). Для печей лучше выбирать смазки с индукционным периодом не менее 500 часов.
Шаг 6: проверьте совместимость по 21 CFR 178.3570 и локальным нормам. H1-допуск в паспорте - обязательно.
После замены смазки можно оценить эффект по состоянию узла через 2-4 недели: меньше нагара на цепи, чище подшипник, лучше качество продукции (отсутствие посторонних запахов и привкусов).
Частые ошибки при выборе
Ошибка 1: выбор по максимальной температуре, а не по реальному режиму.
Вы видите на канистре "до 240°C" и думаете, что смазка подойдет для печи при 160°C. На деле такие смазки часто дороже, а их пакет присадок рассчитан на экстремум, а не на средние условия.
Ошибка 2: путаница между NLGI и температурным диапазоном. NLGI - это только консистенция группы (NLGI 2 - густая, NLGI 1 - мягче, NLGI 0 - жидкая). Высокотемпературные свойства зависят от базы и присадок, а не от NLGI. Группа NLGI 2 может быть и холодной универсальной, и высокотемпературной синтетической.
Ошибка 3: использование одной смазки для всех узлов в печи. Цепь требует масла, направляющие - группы, редуктор - специального редукторного масла. Покупатель часто пытается сэкономить и берет одну "универсальную" смазку, которая не подходит ни для одного узла оптимально.
Ошибка 4: игнорирование фактора влажности. Если в цехе работают CIP-системы и идет влажная уборка, обычная минеральная смазка быстро вымывается и теряет защитные свойства. Нужна специальная водостойкая синтетическая смазка.
Ошибка 5: отсутствие проверки совместимости с существующей смазкой. При переводе узла с минерального масла на синтетическое нужно очистить старую смазку. Если смешать минеральное и синтетическое масло, получится нестабильная смесь, которая не будет ни тем, ни другим.
Часто задаваемые вопросы
Может ли смазка NLGI 2 работать при температуре выше 100°C?
Да, если это синтетическая NLGI 2. Синтетические группы на основе PAO или эфиров держат температуры до 150-180°C, а специальные составы - до 240°C. Минеральные NLGI 2 обычно работают до 100-120°C. Важно проверить тип базового масла в паспорте.
В чем отличие между H1 и H2?
H1 допускает случайный контакт с пищей (10 ppm), H2 используется для узлов, где контакт с пищей полностью исключен. H2 не требует такого строгого контроля по токсичности, поэтому там часто используют универсальные смазки. Для печей, миксеров и конвейеров, где возможно попадание смазки в продукт, нужен именно H1.
Нужно ли менять смазку на синтетическую, если работаю при 150°C?
Да. При 150°C минеральная смазка быстро окисляется, образует нагар и теряет вязкость. Синтетическая смазка прослужит в 2-3 раза дольше и не забьет узел отложениями. Рентабельность замены обычно окупается за счет снижения частоты ремонтов.
Может ли одна H1-смазка подойти для цепи и подшипников?
Теоретически может, если это масло класса ISO VG 100 с присадками и допуском H1, но на практике для цепи нужна именно цепная смазка (специальный пакет присадок), а для подшипников - группа NLGI 2. Используя одно для обоих узлов, вы компромиссите: цепь будет плохо смазана, подшипник будет вытекать.
Как понять, что смазка начала портиться при нагреве?
Признаки: почернение смазки, запах жженого, нагар на цепи или подшипнике, грязь в масленке, изменение консистенции (загустение или разжижение). При появлении этих признаков смазку нужно срочно заменить, а узел - промыть.
Заключение
Высокотемпературная пищевая смазка - это не просто H1-маркировка, а комплекс свойств: синтетическая база (PAO или эфир), окислительная стабильность, правильная вязкость при рабочей температуре и усиленный пакет антиоксидантов. Для печей, пекарного оборудования и горячих цепей нужно один раз потратить время на анализ: уточнить реальную температуру, тип узла, наличие влажности и требования к допускам. После этого выбор смазки станет простым и предсказуемым.
Практический совет: начните с аудита вашего оборудования. Перечислите все узлы, которые нужно смазывать (цепи, подшипники, направляющие), запишите их рабочие температуры и условия (влажность, мойка). Затем обратитесь к поставщику с этим списком и запросите техпаспорта на рекомендуемые смазки. Проверьте в паспорте температурный диапазон, тип базового масла, NLGI (если группа) и наличие H1-допуска. После первой замены отслеживайте состояние узлов в течение месяца: меньше отложений, чище подшипник, дольше сохраняется эффективность смазки - вы выбрали правильно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.