
Ремонт посадочного места подшипника без пресса и нагрева
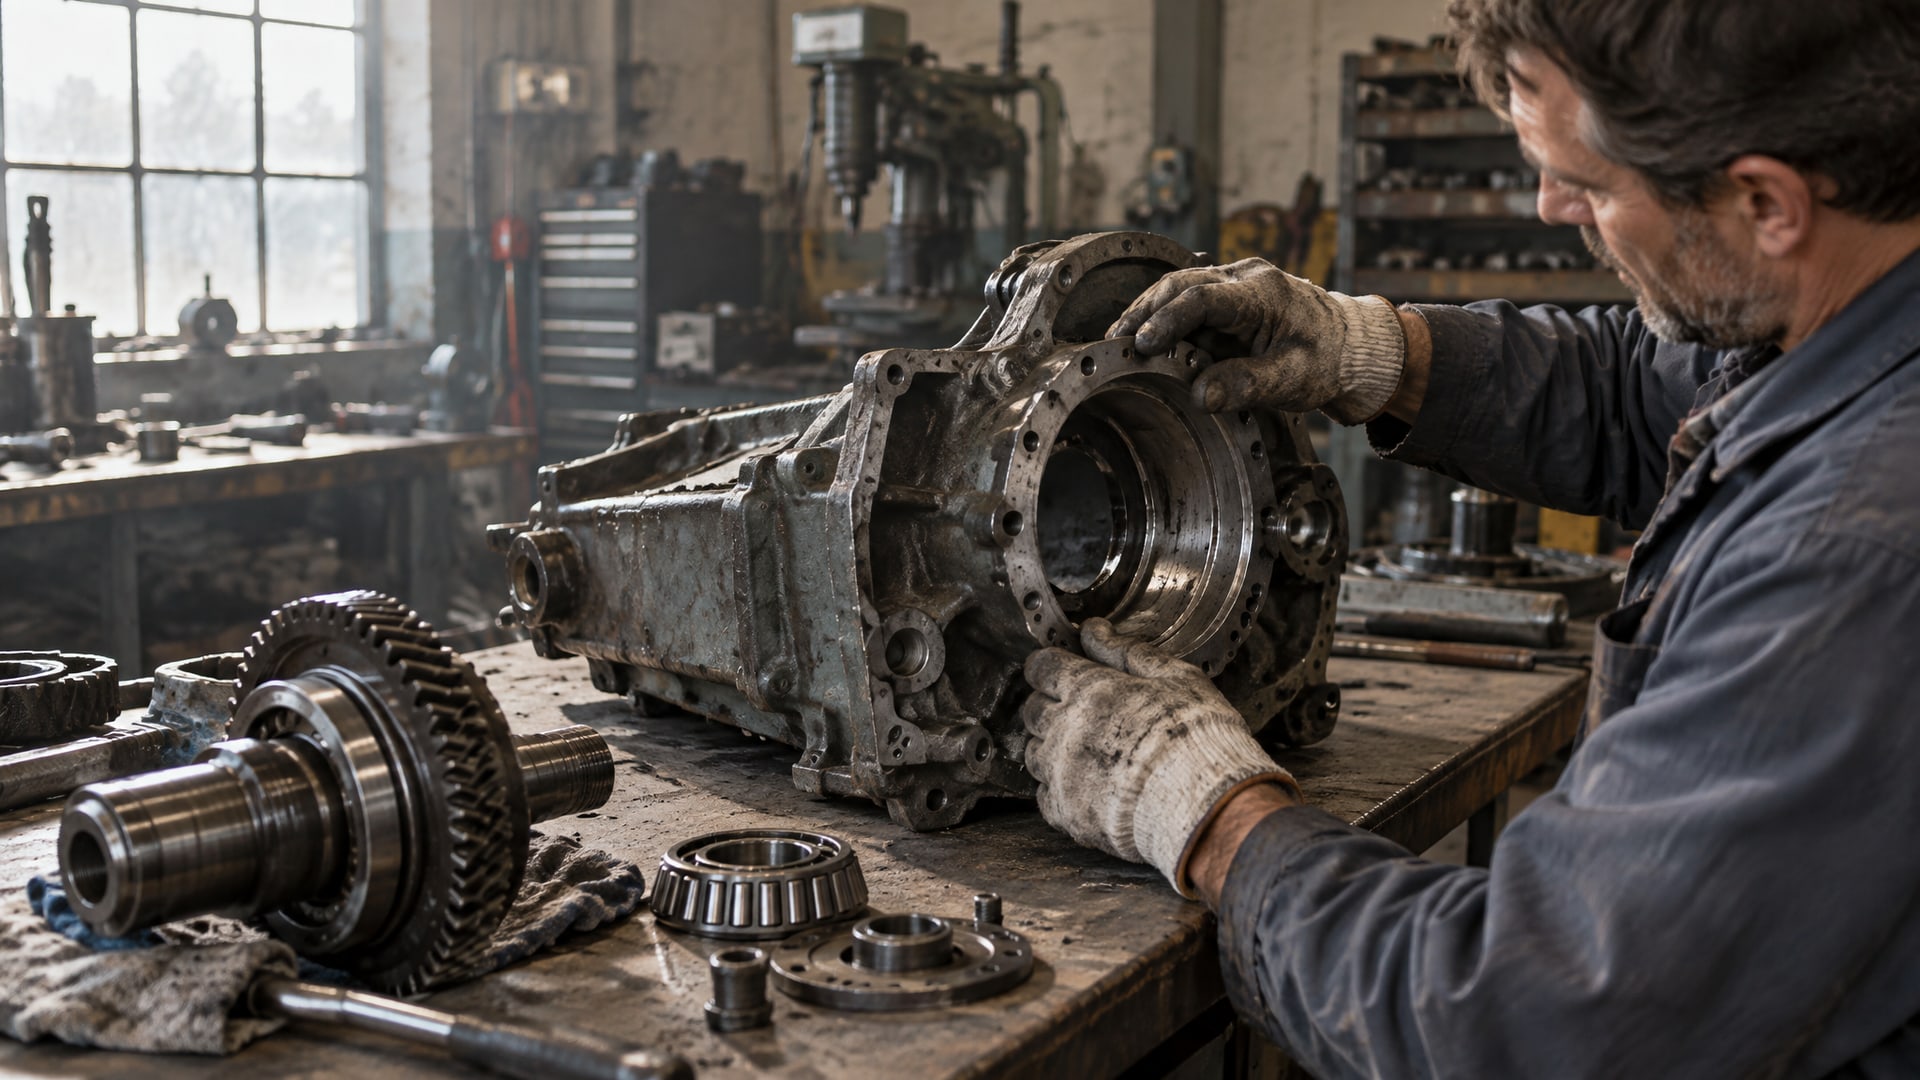
Износ посадочного места подшипника - частая проблема на производстве и при ремонте оборудования. Когда подшипник начинает проворачиваться на валу или в корпусе, традиционные методы восстановления (замена детали, горячая посадка, механический пресс) требуют времени и средств. Однако при малых зазорах есть более экономичный способ: анаэробная фиксация, которая восстанавливает удержание без разборки узла на производстве и без специального оборудования.
В этой статье разберем, когда анаэробный фиксатор решает проблему, как правильно его применить, какой диапазон износа считается приемлемым и в каких ситуациях нужны другие технологии ремонта. Если закупщику, инженеру или слесарю требуется быстро восстановить посадку подшипника без пресса, эта информация поможет принять верное решение.
Когда анаэробный фиксатор решает проблему проворота
Подшипник начинает проворачиваться, когда зазор между валом и внутренним кольцом (или между корпусом и наружным кольцом) превышает допустимое значение.
Нормальные посадки регламентированы ГОСТ 3325-85 для российских производств и ISO 286 для международных стандартов. Эти документы определяют поля допусков вала и отверстия, которые обеспечивают надежное удержание подшипника при нормальной сборке.
Когда длительная эксплуатация или неправильная разборка приводят к износу, посадка выходит за пределы допуска. Фреттинг (колебательное истирание), вибрация и механический износ создают щель между сопрягаемыми поверхностями. В результате подшипник теряет сцепление и начинает вращаться вместе с нагрузкой вместо того, чтобы оставаться неподвижным.
Анаэробный фиксатор заполняет этот зазор и образует полимерную связь между металлом и подшипником. Состав полимеризуется без доступа воздуха, контактируя с металлом и окисляясь на его поверхности. Его назначение - распределить нагрузку по большей площади контакта, а не просто склеить две детали в одной точке. Это работает эффективно при небольших износах, но имеет четкие пределы.
Диапазон зазоров и пределы применения фиксаторов
Эффективность анаэробного фиксатора зависит от величины зазора между валом (или корпусом) и подшипником.
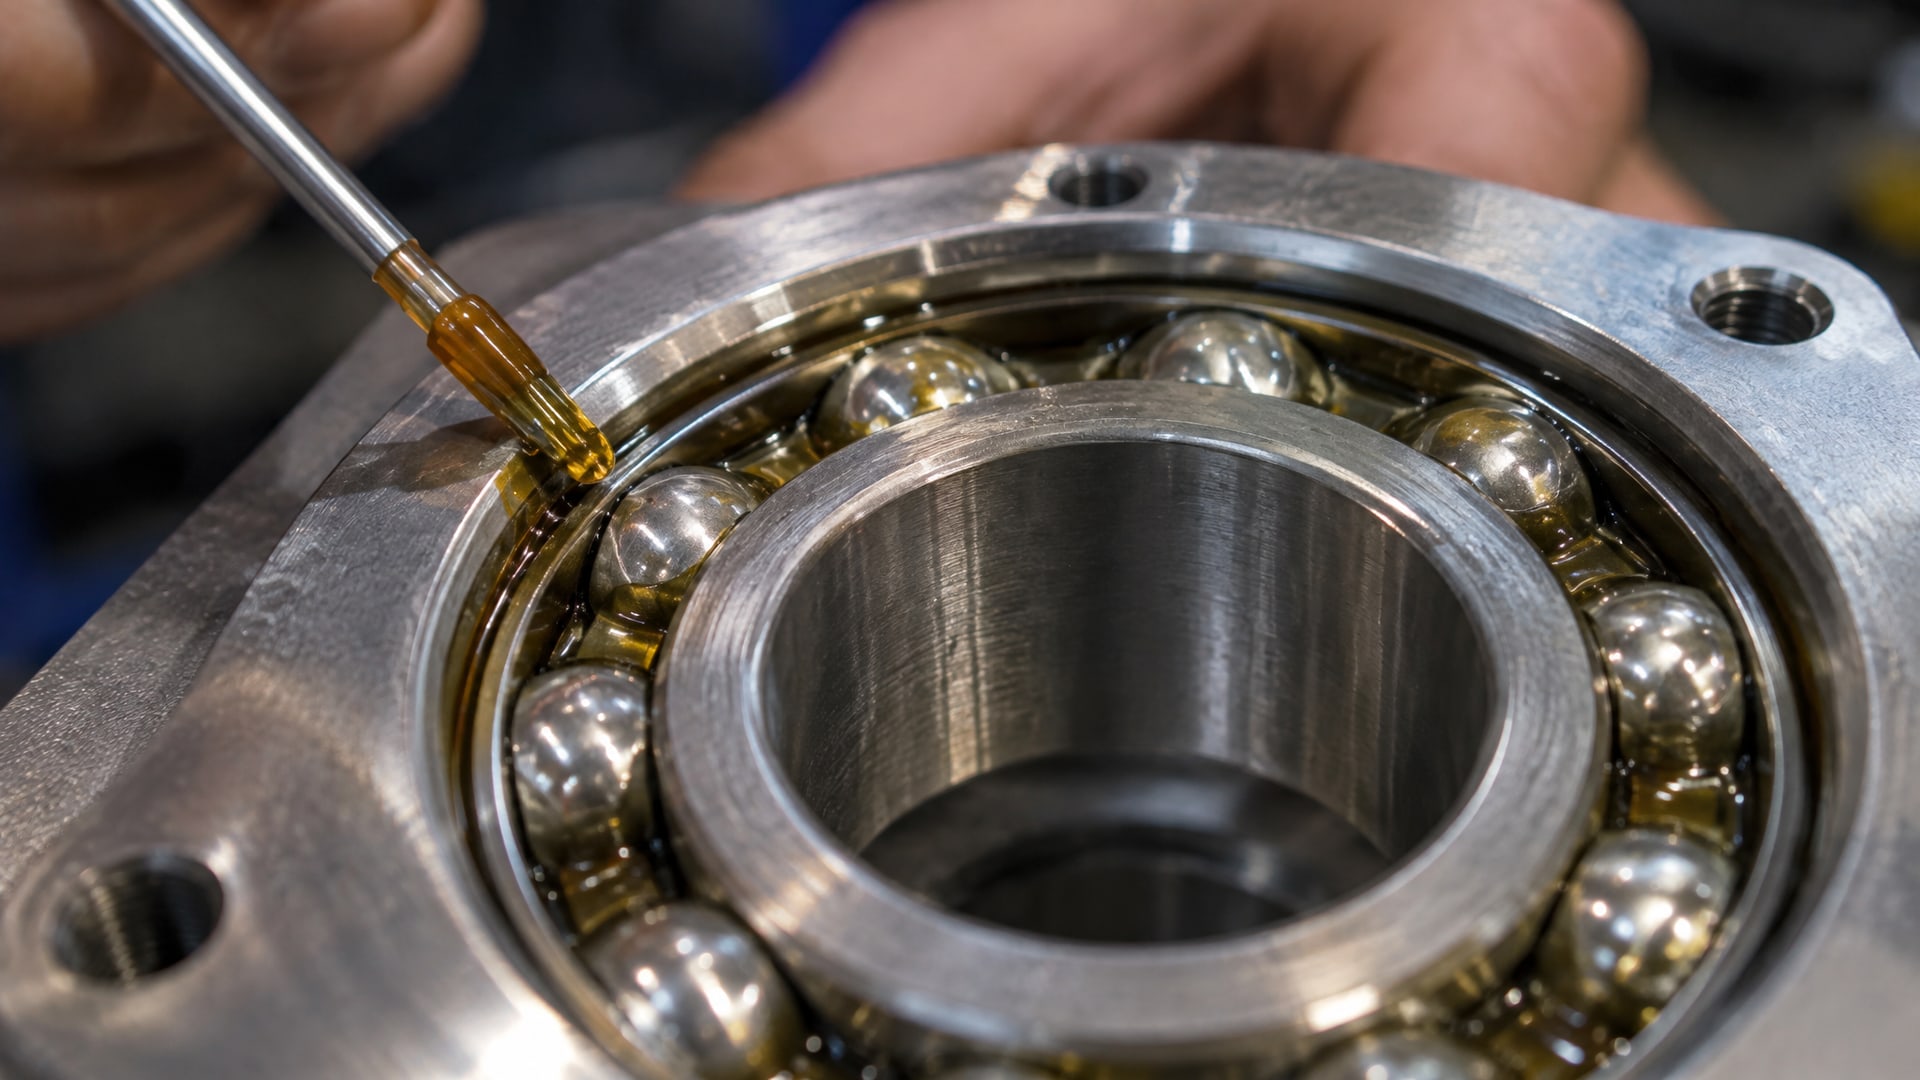
Низковязкие составы заполняют зазоры от нескольких микрометров до 0,15 мм на сторону, средневязкие работают в диапазоне 0,15–0,25 мм, а высоковязкие могут заполнить щель до 0,5 мм.
Практический рабочий диапазон для восстановления посадочного места подшипника устанавливается от нуля до минус 0,5 мм на сторону от номинального размера. Если припуск носит поверхностный характер и вызван только окислением или тонким слоем коррозии, фиксатор справляется за счет вытеснения этих наслоений. Однако если посадочное место разбито, появились вмятины, задиры или выработка глубже 0,5 мм, анаэробная фиксация перестает быть достаточной.
В таких случаях требуется предварительная подготовка: полировка или шлифовка посадочной поверхности для выравнивания микронеровностей, гальваническое напыление для восстановления размера или механическая вставка ремонтной втулки. После такой подготовки уже используют фиксатор для окончательной фиксации.
Для определения фактического износа посадки нужно измерить зазор между валом (или корпусом) и подшипником в нескольких местах. Лучше всего использовать щупы или микрометр. Если все замеры не превышают 0,15 мм, анаэробный фиксатор - оптимальное решение.
Подготовка поверхности перед нанесением фиксатора
Успех фиксации на 80% зависит от подготовки поверхности.
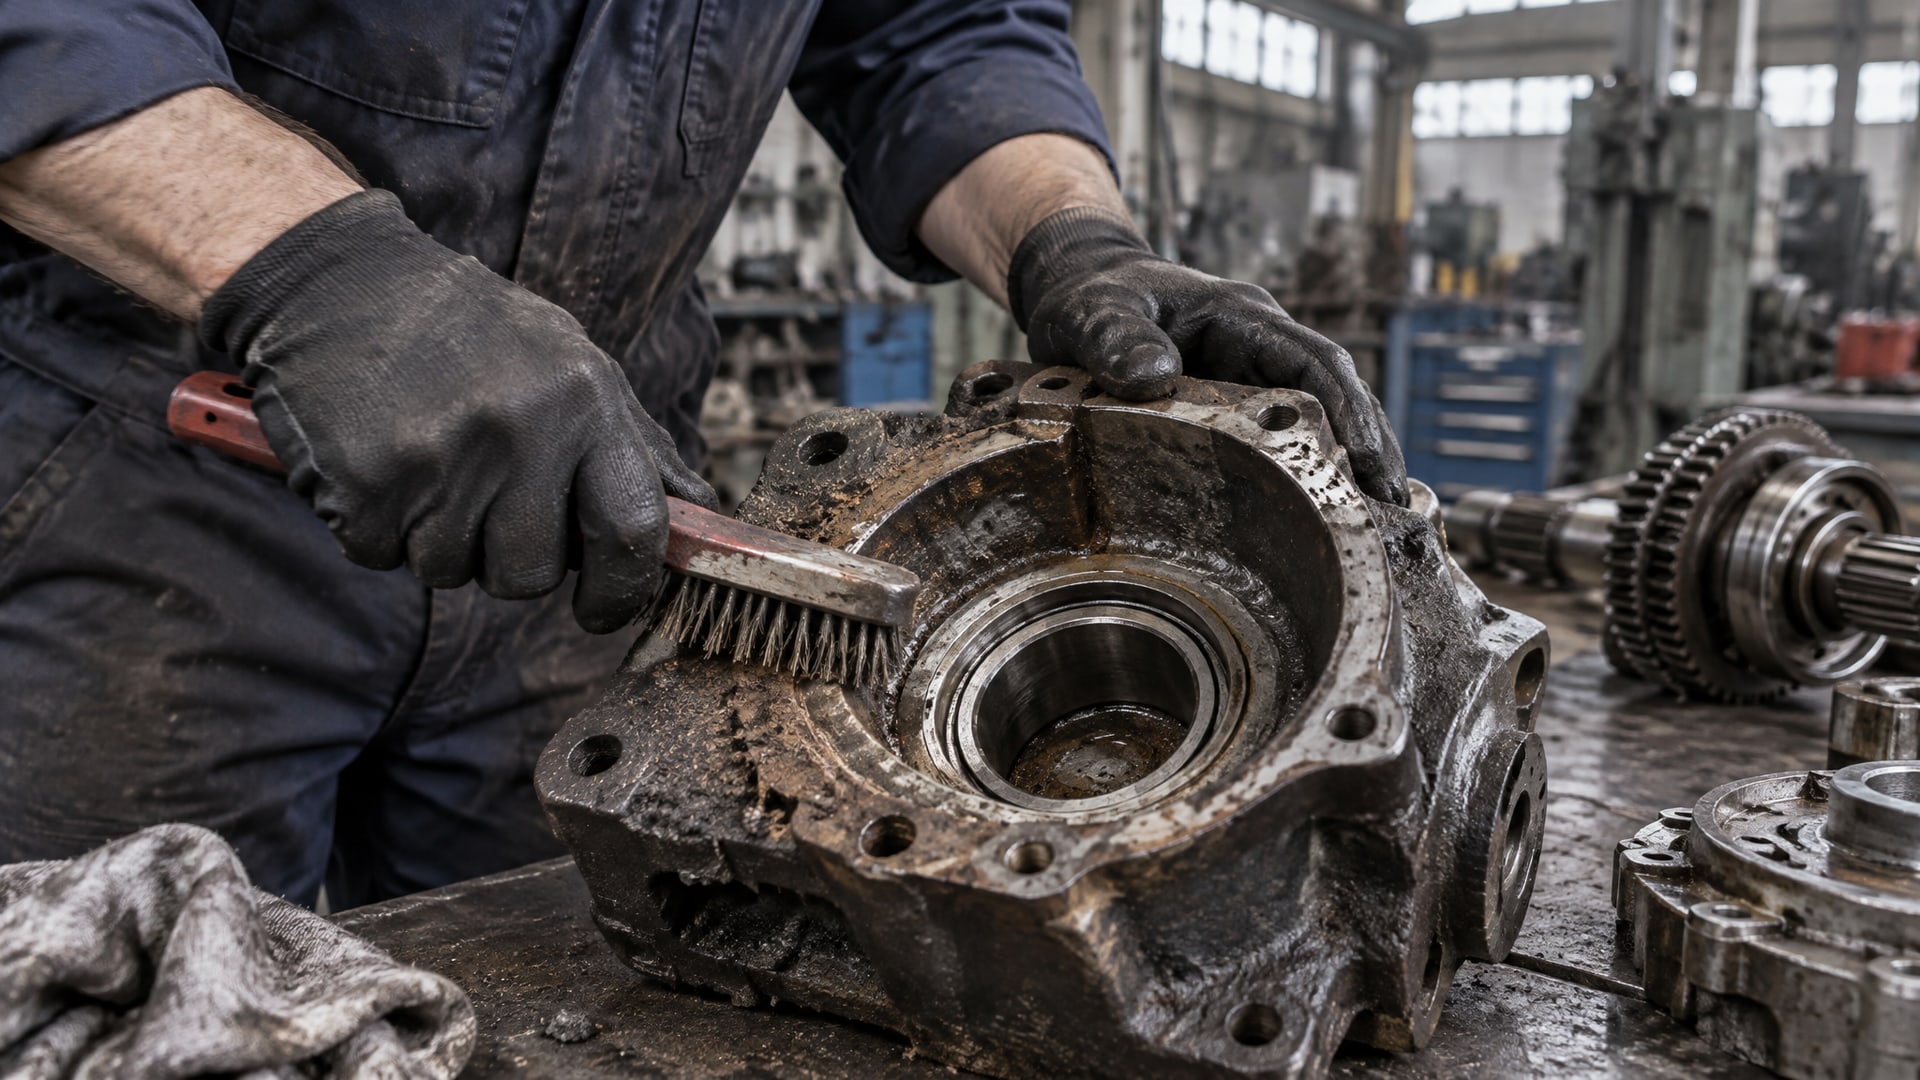
Многие ошибки при восстановлении посадочного места подшипника связаны именно с пропуском или поверхностным выполнением этапа очистки.
Перед нанесением материала нужно полностью разобрать узел и удалить старую смазку, грязь, окалину и ржавчину. Если подшипник сидел долгое время, скопившаяся пыль и окислы значительно снижают адгезию (сцепление фиксатора с металлом). Используй мягкую щетку, тряпку и при необходимости - механическую полировку с мелкой наждачной бумагой (не крупнозернистой, чтобы не создать глубокие канавки).
После механической очистки обязательно обезжирить поверхность ацетоном или техническим спиртом. Даже тонкий слой жира, невидимый глазом, может стать барьером для полимеризации. Протри поверхность ватным диском, смоченным в ацетоне, дай ему испариться полностью. Это займет 5–10 минут при комнатной температуре.
Если сборка откладывается более чем на 30 минут после обезжиривания, поверхность может снова загрязниться - пересчисти ее перед нанесением фиксатора. Некоторые производства используют перед нанесением фиксатора специальный активатор, который усиливает полимеризацию на медленно отверждаемых составах. Но в большинстве случаев при хорошей очистке активатор не требуется.
Техника нанесения анаэробного фиксатора
После подготовки поверхности наносят фиксатор тонким равномерным слоем.
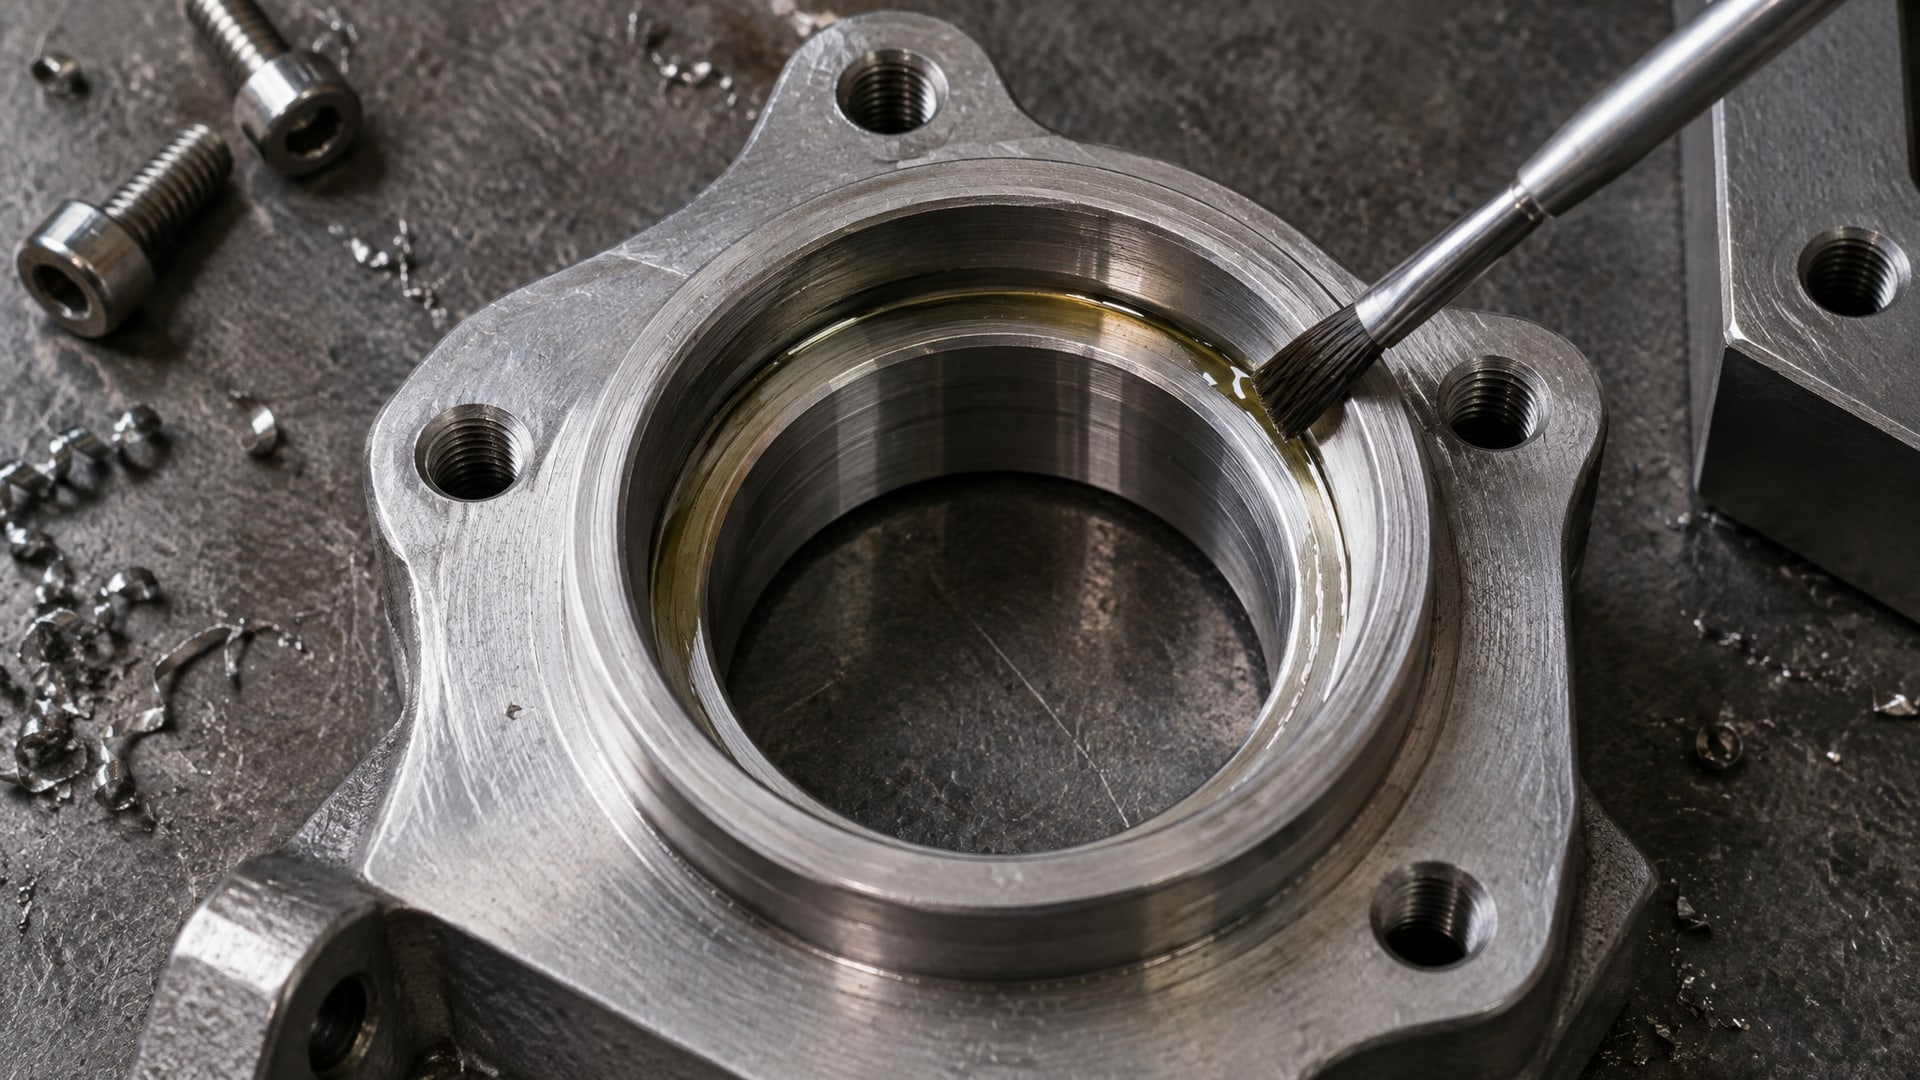
Оптимальная толщина -0,1–0,2 мм по всей окружности посадки. Это не означает, что нужно покрыть поверхность толстым слоем «с запасом» - избыток материала создает неконтролируемую зону отверждения и может даже ослабить соединение.
Наносить состав лучше всего узким наконечником, который позволяет дозировать количество. Если используешь флакон с дозатором, сделай несколько продольных линий вдоль оси вала (или по периметру отверстия корпуса), а затем немного разотри материал кистью или салфеткой так, чтобы слой был ровным.
После нанесения сборка выполняется сразу же, без долгой выдержки на воздухе. При длительном контакте с атмосферой фиксатор может начать отверждаться еще до сборки, что нарушит его консистенцию и снизит проникновение в зазор. Собери узел аккуратно, без резких ударов и избыточных усилий. Если при вставке подшипника на вал или в корпус ощущается сопротивление, не форсируй - это нормально, так как слой фиксатора частично заполняет зазор.
Тонкий слой означает, что часть материала будет выжата из зазора при прижатии. Это предусмотрено конструкцией фиксатора - излишки обычно выдавливаются наружу. Их можно аккуратно удалить мягкой тряпкой сразу после сборки, но лучше дождаться частичного отверждения (10–15 минут) и только потом убрать выпуски.
Не рекомендуется интенсивно проворачивать деталь при посадке подшипника после нанесения фиксатора. Это может срезать тонкую пленку материала и создать сухие участки без фиксации. Если требуется проверить свободное вращение вала, сделай это очень плавно и осторожно.
Время полимеризации и условия хранения узла после сборки
Анаэробные фиксаторы отверждаются в отсутствие воздуха, поэтому время полимеризации зависит от того, насколько герметично собран узел.
Ориентировочно при комнатной температуре (20–25 °C) фиксатор схватывается за 12 часов и достигает полной прочности за 24 часа.
В течение первых 12 часов узел должен оставаться неподвижным. Если сразу же нагрузить подшипник вращением или применить механическое усилие, полимеризация может быть нарушена, и связь окажется недостаточно прочной. На практике в цехах часто выдерживают узел неподвижным всю ночь, а затем утром начинают эксплуатацию.
Температура окружающей среды влияет на скорость отверждения. При холоде (ниже 15 °C) время полимеризации увеличивается, и может потребоваться дополнительная выдержка. При повышенной температуре (выше 30 °C) процесс ускоряется, но слишком высокая температура (свыше 60 °C) может привести к преждевременному отверждению в закупленном флаконе и непригодности состава.
Хранить анаэробные фиксаторы нужно в герметичной таре при комнатной температуре, вдали от влаги и окислителей. При правильном хранении срок годности составляет 18–24 месяца. Если флакон открывали неоднократно, воздух мог попасть внутрь, что ускорит отверждение оставшегося материала.
Выбор между ремонтом посадочного места и заменой детали
Перед тем как применять анаэробный фиксатор, нужно оценить экономическую целесообразность ремонта.
Если корпус подшипника или вал стоит дорого и редко выходит из строя, замена может быть дешевле, чем диагностика и ремонт посадочного места.
Однако на массовом производстве, где такие узлы встречаются часто, или при срочном необходимо восстановить оборудование, анаэробная фиксация оказывается выгодной альтернативой. Она позволяет избежать длительного простоя, связанного с заказом новой детали, ее доставкой и установкой.
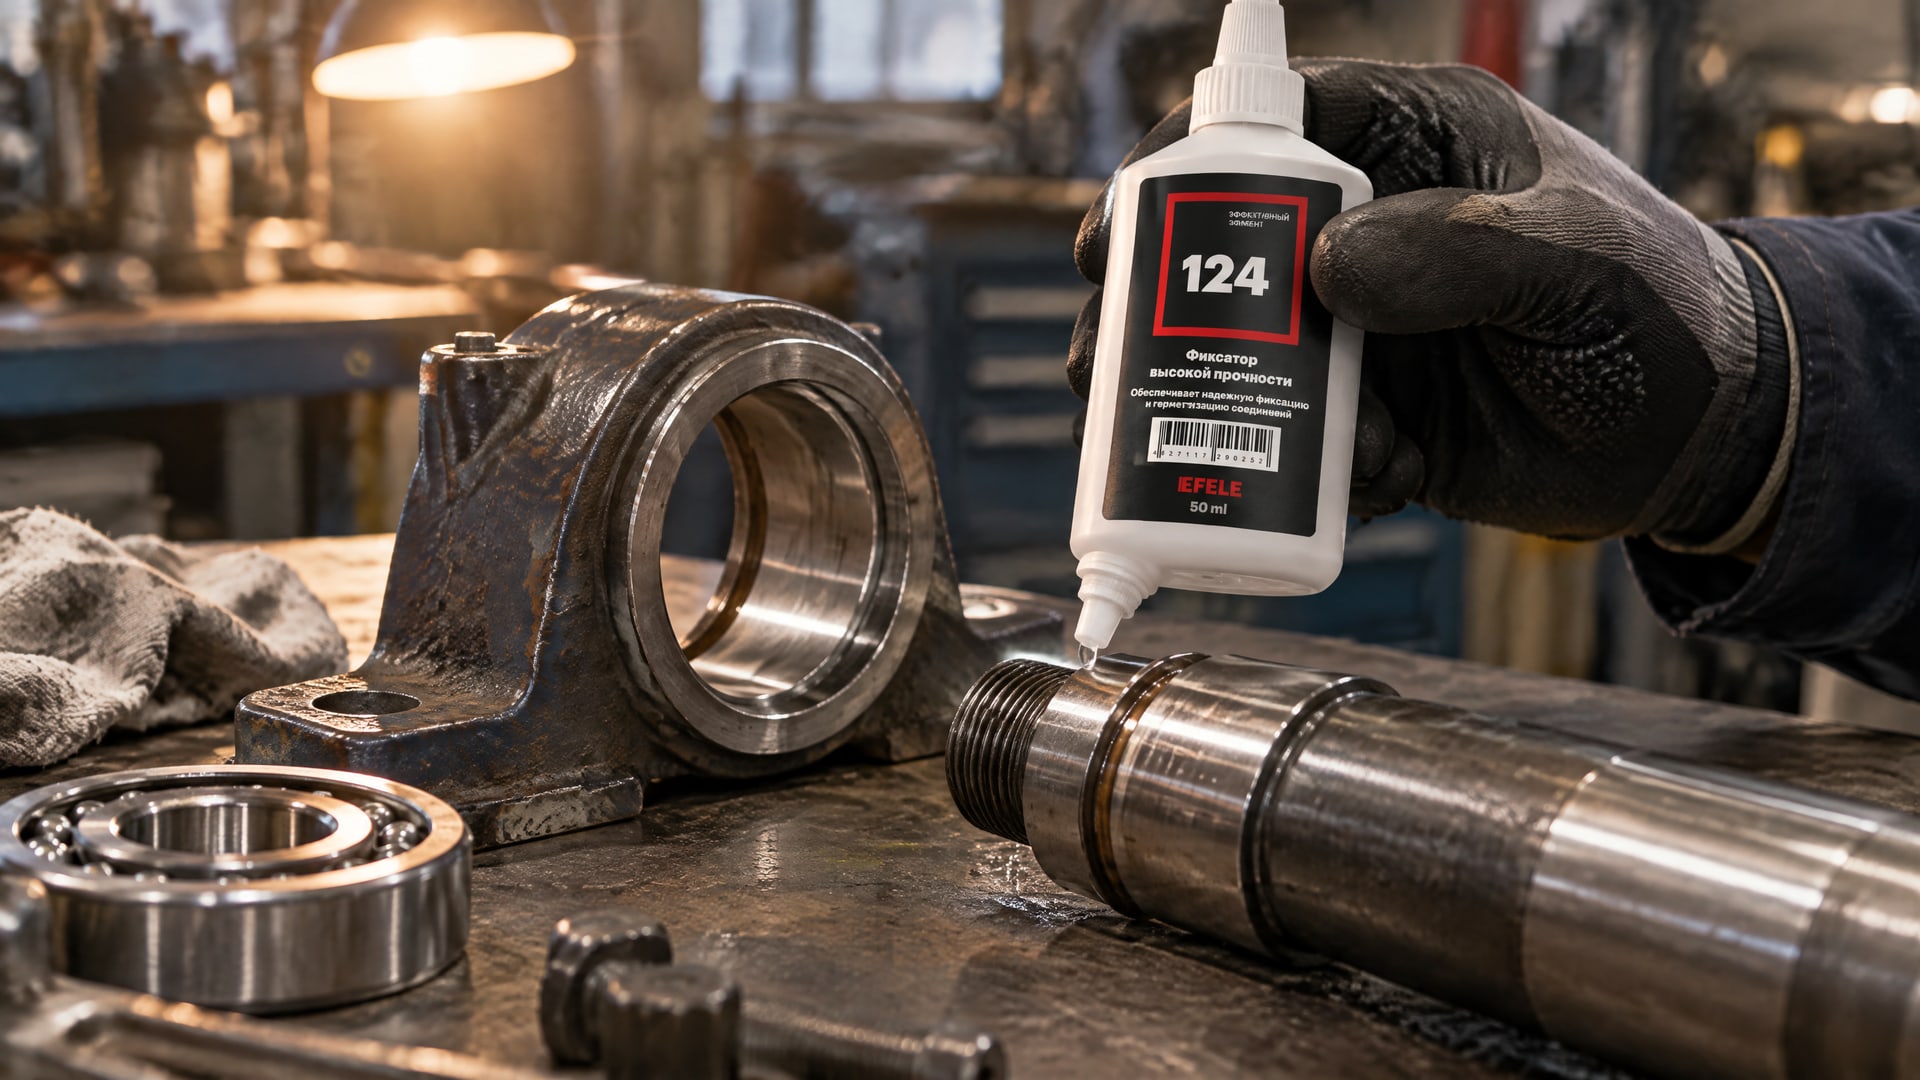
Для фиксации подшипников на валу без пресса и нагрева идеально подходит анаэробный клей EFELE 124, который обеспечивает высокую прочность соединения при зазорах до 0,15 мм и не требует специального оборудования для монтажа. Материал заполняет зазор полностью, распределяя нагрузку равномерно, и допускает сборку прямо на месте установки, без извлечения узла из оборудования.
Если же посадочное место разбито настолько, что износ превышает 0,5 мм, или если подшипник используется в условиях высокой вибрации и циклических нагрузок, может потребоваться предварительная восстановительная обработка: гальваническое напыление, полировка или установка ремонтной втулки.
Частые ошибки при ремонте посадочного места подшипника
Опытные слесари и закупщики часто встречаются со следующими ошибками:
Нанесение фиксатора на грязную или жирную поверхность. Даже если поверхность выглядит чистой, ее нужно обезжирить. Тонкий слой жира остается невидимым, но он полностью блокирует адгезию фиксатора.
Избыточное нанесение материала. Думая, что больше - значит лучше, некоторые наносят фиксатор толстым слоем. В результате материал высыхает неравномерно, образуя полусухие зоны с низкой прочностью.
Попытка ускорить полимеризацию нагревом. Повышенная температура во время отверждения может привести к некачественной полимеризации. Фиксатор полимеризуется без доступа воздуха, а нагрев может нарушить этот процесс.
Проворачивание подшипника сразу после сборки. Это срезает пленку фиксатора и нарушает связь. Нужно дождаться схватывания материала.
Применение фиксатора при износе свыше 0,5 мм. Материал просто не сможет заполнить слишком большой зазор и обеспечить надежную фиксацию.
Использование универсального клея вместо специализированного фиксатора. Универсальные составы не предназначены для металлических цилиндрических соединений и дают худший результат.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор, если подшипник болтается на валу?
Если зазор небольшой (до 0,15 мм), фиксатор справится. Но если подшипник явно ходит туда-сюда и звенит при ударе, зазор превышает рабочий диапазон. Предварительно измери щупом, насколько велик люфт. Если больше 0,5 мм на сторону, нужна механическая подготовка или замена детали.
Сколько времени нужно ждать после нанесения фиксатора перед запуском узла?
При комнатной температуре (20–25 °C) выдержи узел неподвижным минимум 12 часов, а лучше -24 часа. Если температура ниже 15 °C, добавь еще несколько часов. За это время фиксатор полимеризуется и достигнет рабочей прочности.
Нужен ли активатор при нанесении анаэробного фиксатора?
При хорошей очистке и обезжиривании поверхности активатор обычно не требуется. Однако на медленно отверждаемых составах или при низкой температуре активатор ускорит полимеризацию. Проверь инструкцию производителя фиксатора.
Можно ли повторно использовать подшипник после ремонта посадочного места?
Да, если подшипник сам не поврежден (нет трещин в беговых дорожках, люфта между кольцами). Ремонтируется именно посадочное место - вал или корпус. Сам подшипник обычно остается пригодным.
Отличается ли методика для вала и для корпуса подшипника?
Нет, методика одинаковая: подготовка, обезжиривание, нанесение фиксатора тонким слоем, выдержка без нагрузки. Работает и для вала-втулочных соединений, и для посадки подшипника в корпус. Главное - правильно определить величину зазора и выбрать вязкость состава.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева возможен благодаря анаэробным фиксаторам, которые работают в диапазоне зазоров от нескольких микрометров до 0,15 мм на сторону. Успех процесса зависит от трех критически важных моментов: тщательной очистки и обезжиривания поверхности ацетоном, нанесения тонкого равномерного слоя (0,1–0,2 мм) и выдержки узла без нагрузки 12–24 часа при комнатной температуре.
Если текущие размеры посадочного места соответствуют допускам ГОСТ 3325-85 или ISO 286, узел прослужит долго. Если же износ превысит 0,5 мм или посадка сильно разбита, потребуется предварительная восстановительная обработка. Определи фактический зазор, выбери подходящий по вязкости фиксатор, соблюдай технологию сборки - и подшипник вернет надежность без дорогостоящего оборудования и длительного простоя оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.