
Сравнение марок графита для самосмазывающихся порошковых деталей
Для порошковой детали недостаточно выбрать графит только по названию марки или происхождению. Сравнивать материалы нужно по чистоте, размеру и форме частиц, их распределению в матрице, а затем проверять готовый состав на трение, износ и прочность в условиях эксплуатации. Высокая чистота помогает ограничить влияние примесей, но сама по себе не гарантирует нужных свойств.
Статья пригодится инженерам, техническим специалистам и закупщикам, которые подбирают графит для самосмазывающихся деталей или формируют требования к поставке. Разберем, как читать данные о графитовом порошке, учитывать его происхождение и долю в композиции, а также какие проверки помогают сопоставить лабораторные показатели с работой детали.
Как проводить сравнение марок графита
Сравнение марок графита для порошковой детали начинают с параметров, которые можно проверить в спецификации поставщика.
К ним относятся чистота, размер и распределение частиц, форма зерна, влажность, зольность и сведения о происхождении сырья. Если в документации указана только чистота, данных для оценки пригодности материала недостаточно: одинаковый показатель чистоты не означает одинаковую морфологию или поведение порошка при смешивании.
Размер частиц приводят разными способами, поэтому значения нужно сопоставлять в одной системе. В одном исследовании для композита выбрали натуральный пластинчатый графит 600 mesh с чистотой более 99,9%. В работе с высокотемпературным самосмазывающимся материалом Fe-Mo-Ni-Cu-Graphite использовали графит -325 mesh; чистота порошков в составе составляла 99,5%. Эти примеры показывают, что конкретные параметры выбирают под состав и задачу, а не по принципу «чем мельче, тем лучше».
Происхождение тоже не задает однозначного рейтинга. В применении встречаются натуральный пластинчатый, высокочистый натуральный, аморфный, жильный, расширяемый и синтетический графит. Подходящий вариант определяется требованиями к трибологическим свойствам, способом введения порошка в металлическую матрицу и условиями работы детали. Поэтому тезис «натуральный графит всегда хуже синтетического» нельзя использовать как критерий закупки.
Для сопоставления предложений удобно свести параметры в таблицу и запросить методы контроля каждого показателя.
| Параметр | Что уточнить |
|---|---|
| Чистота | Массовую долю основного вещества и метод контроля |
| Размер частиц | Mesh или другой способ представления гранулометрии |
| Морфология | Форму частиц и однородность партии |
| Примеси | Зольность и состав значимых примесей |
| Происхождение | Тип сырья и способ его получения |
| Контроль партии | Методы измерений и документы на конкретную поставку |
Такой формат помогает закупщику сравнивать предложения по техническим характеристикам, а не только по обозначению марки. Для инженера он задает основу для проверки партии и последующего испытания готовой композиции.
Чистота графита и размер частиц: что влияет на свойства
Высокая чистота важна для повторяемости состава: нежелательные примеси и нестабильная морфология могут менять трение и износ.
Для трибологических применений обычно выбирают графит с контролируемой дисперсностью и составом. Однако чистота не работает отдельно от размера частиц, их формы, равномерности распределения и свойств матрицы. Поэтому сравнение графита только по проценту чистоты упрощает задачу и может привести к неверному выбору.
Разброс параметров хорошо виден на примерах исследований. Для одной порошковой композиции применили натуральный пластинчатый графит 600 mesh чистотой более 99,9%. Для другого материала выбрали графит -325 mesh с чистотой 99,5%. Эти значения относятся к разным составам и условиям исследования, поэтому их нельзя напрямую трактовать как рейтинг материалов или универсальные требования к закупке. Они показывают, какие характеристики фиксируют при разработке композиции.
На практике важно понимать, как порошок распределяется в смеси. Неравномерная дисперсия может привести к отличиям свойств между участками детали, даже если средняя доля графита соответствует рецептуре. Кроме того, результаты анализа графита могут искажаться остаточной внешней смазкой в порошковой смеси. Для определения содержания смазки применяют ISO 13944:2012, предусматривающий метод Сокслета. Стандарт также используют при подготовке проб к определению элементов, включая графит и кислород, если наличие смазки мешает анализу.
Для технического задания полезно отдельно указать требуемые показатели и способ их подтверждения. Если поставщик указывает чистоту, но не раскрывает размер частиц или метод контроля, сопоставить такую позицию с другими предложениями сложно. Запросите документы на партию и зафиксируйте, какие параметры проверяют входным контролем. Для ответственного узла лабораторные характеристики порошка стоит дополнить испытаниями композиции: поведение графита определяется не только его свойствами, но и взаимодействием с матрицей и режимом нагрузки.
Доля графита и пористость самосмазывающихся деталей
Графит в самосмазывающейся порошковой детали работает как твердая смазка.
При увеличении его доли коэффициент трения и износ обычно снижаются, но зависимость не безусловная: после оптимума может уменьшиться прочность, а при превышении рабочей нагрузки износ способен резко вырасти. Следовательно, принцип «чем больше графита, тем лучше» не подходит для проектирования и закупки.
Для железографитовых самосмазывающихся подшипников приводят ориентир 3-6% графита в металлической матрице и пористость 15-25%. Поры в такой конструкции выполняют функцию резервуара для масла, а графит обеспечивает твердосмазочное действие. Эти параметры нельзя считать готовой рецептурой для любой детали: они описывают типовые решения и требуют проверки под конкретный состав, нагрузку и условия эксплуатации.
Для таких материалов также приводят технологические ориентиры: компактирование при 250-400 MPa и синтеринг при 1050-1120°C в защитной атмосфере, после которого проводят маслонасыщение пор. Технологический маршрут влияет на структуру и свойства изделия, поэтому сравнивать порошки вне процесса изготовления недостаточно. При закупке важно согласовать не только характеристики графита, но и требования к готовой детали.
Оценки коэффициента трения зависят от режима. Для железографитовых подшипников сухое трение после приработки может снижаться до µ = 0,15-0,20, а при штатной масляной работе указывают µ = 0,05-0,12. Эти диапазоны показывают, почему результаты испытаний нужно связывать с условиями теста: наличие масла меняет поведение узла. При выборе материала проверяют не отдельное число, а сочетание трения, износа, прочности и способности удерживать масло.
Триботестирование смазки и проверка готовой композиции
Свойства графита оценивают не только по паспорту порошка.
Для инженерного выбора важны испытания композита, поскольку результат зависит от доли графита, металлической матрицы, пористости, наличия масла и нагрузки. Если материал испытывают в режиме, не соответствующем реальной работе детали, выводы о пригодности могут оказаться нерелевантными.
В одном исследовании добавка 5% графита в алюминиевый композит дала минимальный износ 0,01062 г и коэффициент трения 0,1278 при заданных условиях испытания. Этот результат подтверждает, что зависимость свойств от доли графита нелинейна, но не устанавливает универсальную оптимальную концентрацию для других матриц и конструкций. Числа можно использовать как ориентир для понимания подхода, а не как готовые нормативы для спецификации.
План испытаний стоит строить вокруг рабочих условий детали. Фиксируют состав образца, режим трения, нагрузку и наличие масла, затем сопоставляют коэффициент трения и износ с требованиями к изделию. Одновременно проверяют, сохраняет ли материал необходимую прочность. Для пористых деталей отдельно учитывают роль маслоемкости: пористость может быть функциональной частью самосмазывания, а не дефектом.
Контроль порошковой смеси дополняет триботестирование. ISO 13944:2012 помогает определить содержание смазки методом Сокслета и подготовить пробу для анализа графита или кислорода, когда остаток смазки мешает измерениям. Это особенно важно при сравнении партий: без контроля внешней смазки результаты химического анализа могут не отражать фактический состав порошка. Итоговую оценку строят по нескольким данным, а не по одному показателю чистоты или трения.
Как происхождение графита учитывать при закупке
Происхождение графита помогает понять тип сырья и особенности его получения, но само по себе не подтверждает качество партии.
Натуральный пластинчатый, аморфный, жильный и синтетический графит различаются по форме и характеристикам; для применения в порошковой детали важны также чистота, размер частиц и совместимость с матрицей. Поэтому закупочную позицию следует описывать измеряемыми параметрами, а не только словами «натуральный» или «синтетический».
Для закупщика полезно запросить у поставщика сведения о чистоте, гранулометрии, морфологии, влажности, зольности и методах контроля. Отдельно уточняют происхождение сырья и прослеживаемость партии. Такой набор требований помогает сравнить предложения и выявить, где за одинаковым обозначением скрываются разные характеристики. Если важный параметр не указан, его лучше включить в техническое задание и согласовать метод проверки до поставки.
Для порошковой металлургии применяют MPIF 35: для маслонасыщенных втулок стандарт нормирует химический состав, плотность, маслоемкость и прочность на раздавливание. В сводке по отдельным обозначениям приведен диапазон графита 0-0,3%. Это не универсальная доля для всех самосмазывающихся деталей, а параметр, связанный с конкретными обозначениями материала. Спецификацию следует сверять с конструкцией и назначением изделия.
Полезно отдельно фиксировать допуски по партиям и порядок действий при отклонении от них. Если поставщик меняет сырье или технологию подготовки порошка, повторно проверяют характеристики и свойства готового композита. Такой подход позволяет оценивать происхождение графита как один из факторов стабильности поставки, но не подменять им испытания материала.
Совет инженера
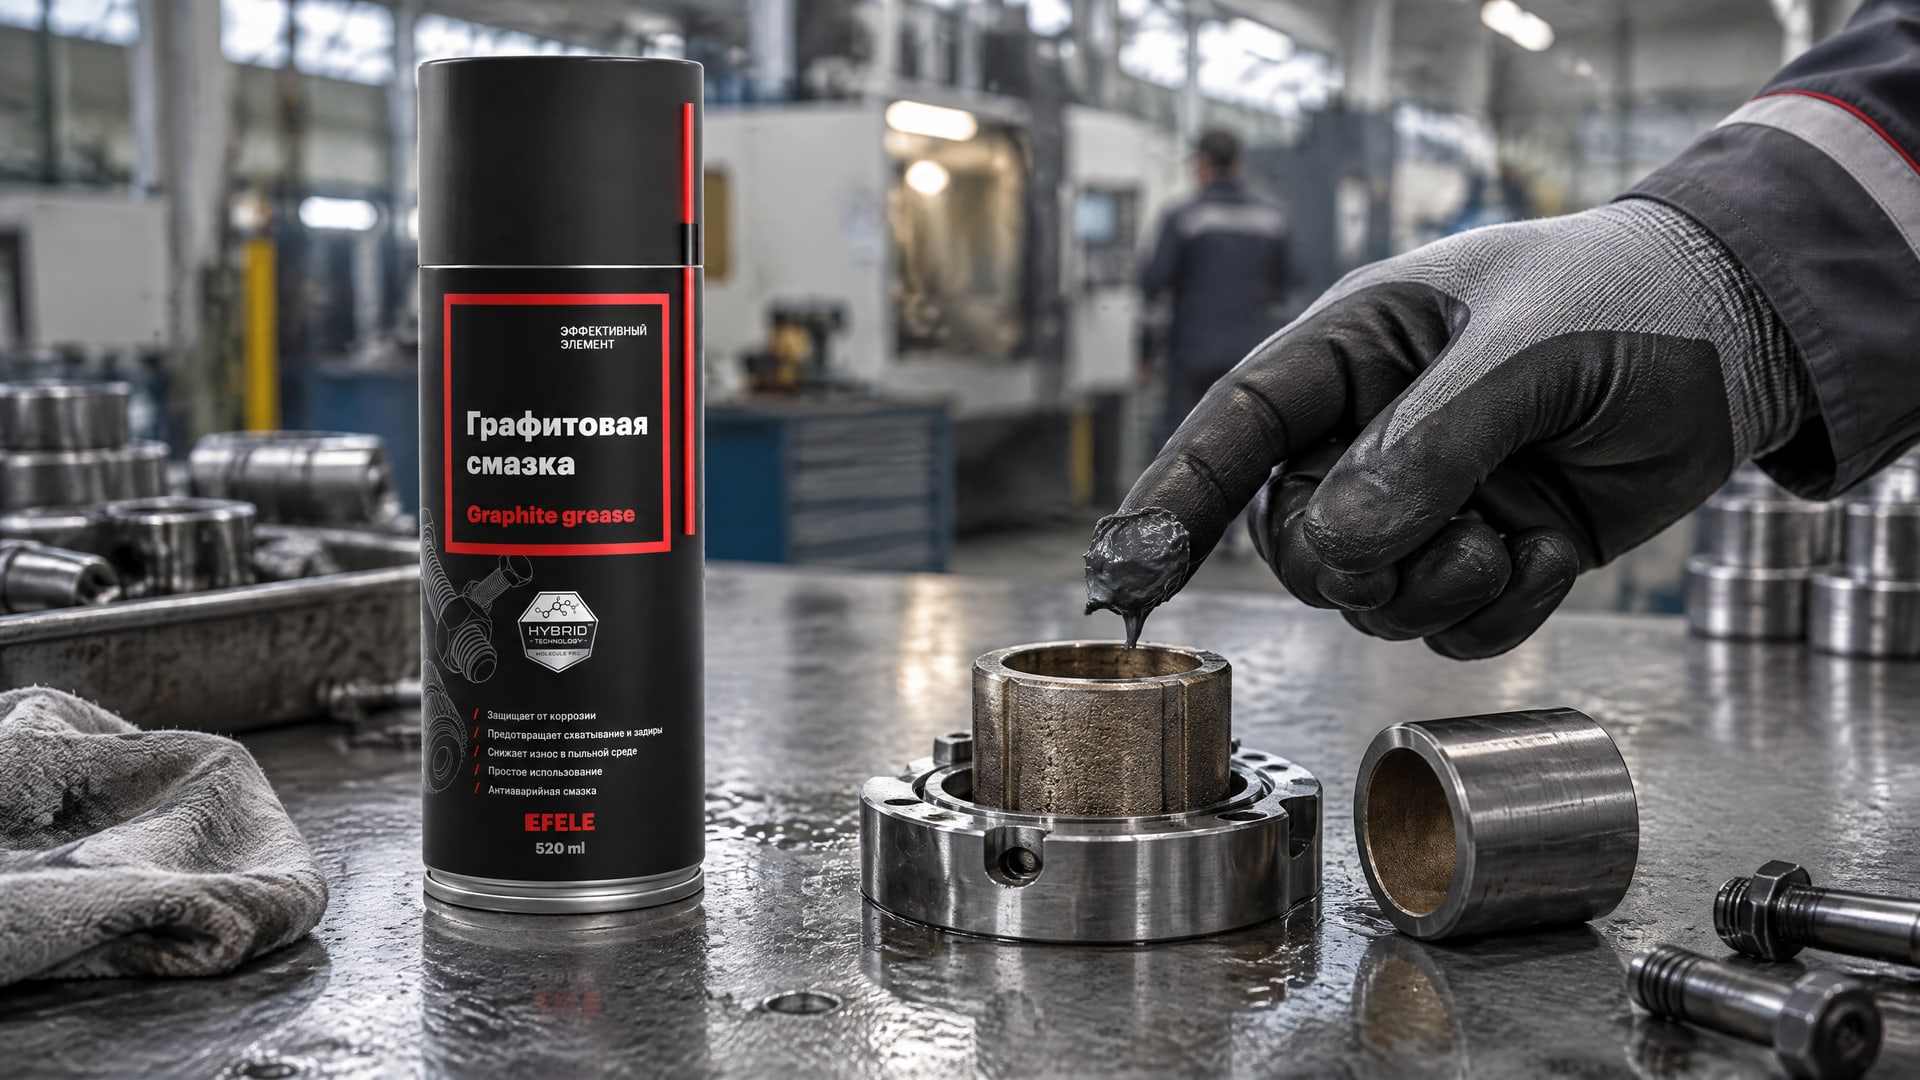
Сценарий: в металлической детали нужно снизить риск схватывания и заедания. Решение: для этой задачи применяют EFELE Графитовую смазку, в которой графит используется как твердая смазка. Итог: такой смазочный материал решает задачу в узле контакта, но не заменяет подбор графитового порошка и проверку состава самосмазывающейся детали.
Часто задаваемые вопросы
Как сравнить марки графита для порошковой детали?
Сопоставьте чистоту, размер и морфологию частиц, происхождение, влажность, зольность и методы контроля. Уточните, как графит распределяется в конкретной матрице, и проверьте готовую композицию испытаниями. Для одной из изученных порошковых композиций применяли натуральный пластинчатый графит 600 mesh с чистотой более 99,9%, но это не универсальная спецификация.
Всегда ли графит высокой чистоты лучше?
Высокая чистота помогает снизить влияние нежелательных примесей и повысить повторяемость свойств. Но итог зависит также от размера и формы частиц, их распределения, матрицы и режима работы. Поэтому графит чистотой 99,9% не обязательно даст лучшие свойства в любой детали, чем материал с другой чистотой и подходящей морфологией.
Натуральный графит хуже синтетического?
Нет универсального правила, по которому натуральный графит всегда уступает синтетическому. В трибологических материалах применяют разные виды графита, включая высокочистый натуральный и синтетический. Выбор определяют требования к чистоте, дисперсности и морфологии, способ ввода в матрицу, температура и нагрузка.
Как проверить содержание смазки в порошковой смеси?
Для определения содержания смазки в порошковой смеси используют ISO 13944:2012 и метод Сокслета. Контроль важен, если остаточная внешняя смазка может помешать анализу графита или кислорода. Результаты проверки состава порошка дополняют испытаниями готового композита на трение, износ и прочность.
Заключение
Сравнение марок графита для самосмазывающихся порошковых деталей должно учитывать чистоту, размер частиц, морфологию и происхождение сырья, но окончательное решение принимают по свойствам готовой композиции. Доля графита, пористость, матрица и наличие масла влияют на работу детали совместно, поэтому оценка одного параметра не заменяет триботестирование.
Следующий шаг для инженера и закупщика - составить спецификацию на графит с методами контроля, запросить документы на партию и согласовать испытания готового материала в условиях, близких к эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.