
Средний фиксатор резьбы: как выбрать для разборного узла
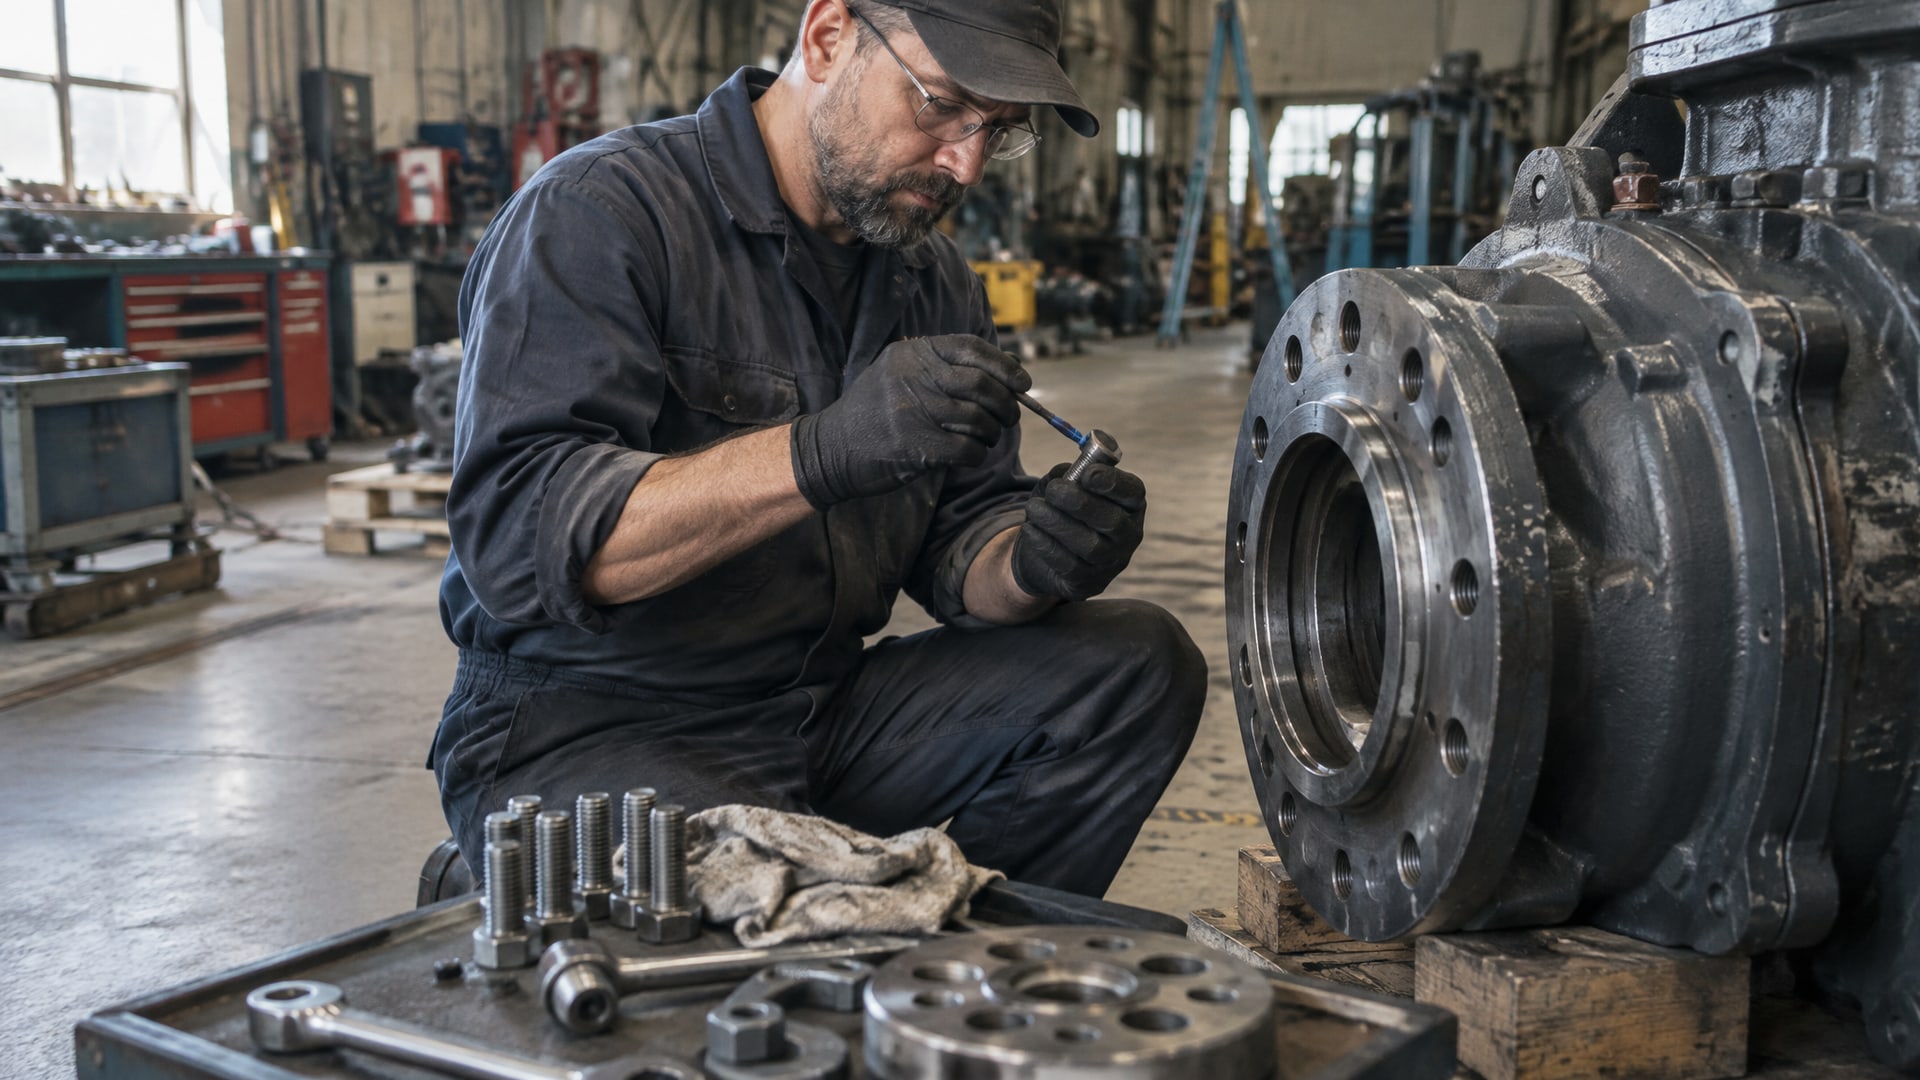
Выбор фиксатора резьбы по прочности - одна из самых частых ошибок в промышленной практике. Закупщики и инженеры часто идут по пути наименьшего сопротивления: либо берут высокую прочность «на всякий случай», либо ориентируются только на цвет упаковки вместо того, чтобы сверить технические параметры. Результат предсказуем: либо узел невозможно разобрать без нагрева и спецсредств, либо соединение ослабляется при первой же вибрации.
Статья поможет техническим специалистам и снабженцам разобраться, когда нужна именно средняя прочность, как правильно сопоставить моменты срыва разных составов и на что смотреть в спецификации производителя. Важно понимать: средний фиксатор резьбы - это не компромисс, а специальный класс, спроектированный для узлов, которые нужно периодически обслуживать и разбирать стандартным ручным инструментом.
Когда средний фиксатор резьбы - правильный выбор
В промышленности разборные соединения встречаются повсеместно: подшипниковые узлы, монтажные фланцы, датчики, крепеж панелей и кожухов.
Для таких конструкций средний фиксатор резьбы - основной вариант, потому что он удерживает крепеж от раскручивания при вибрации, но допускает разборку стандартным инструментом без применения нагрева или спецсредств.
Ключевой признак среднего фиксатора в спецификации - формулировка «normal disassembly with standard hand tools» или «for assemblies that will be serviced». Это прямо указывает на то, что состав разработан именно для разборных узлов.
Типичные сценарии применения среднего фиксатора резьбы: - Монтаж электромоторов и редукторов, которые периодически разбираются на ремонт. - Крепеж датчиков, переходников и разъемов в составе быстросъемных узлов. - Герметизация резьбовых соединений в системах централизованной смазки, где требуется периодическое обслуживание. - Фиксация винтов на панелях управления и шкафах - разборка нужна для замены электрокомпонентов.
Если узел проектируется на частую разборку (еженедельно, ежемесячно), именно средний класс гарантирует баланс между надежностью и сервисопригодностью.
Технические параметры: что смотреть в спецификации
Многие закупщики ошибочно полагают, что все «синие фиксаторы средней прочности» одинаковые.
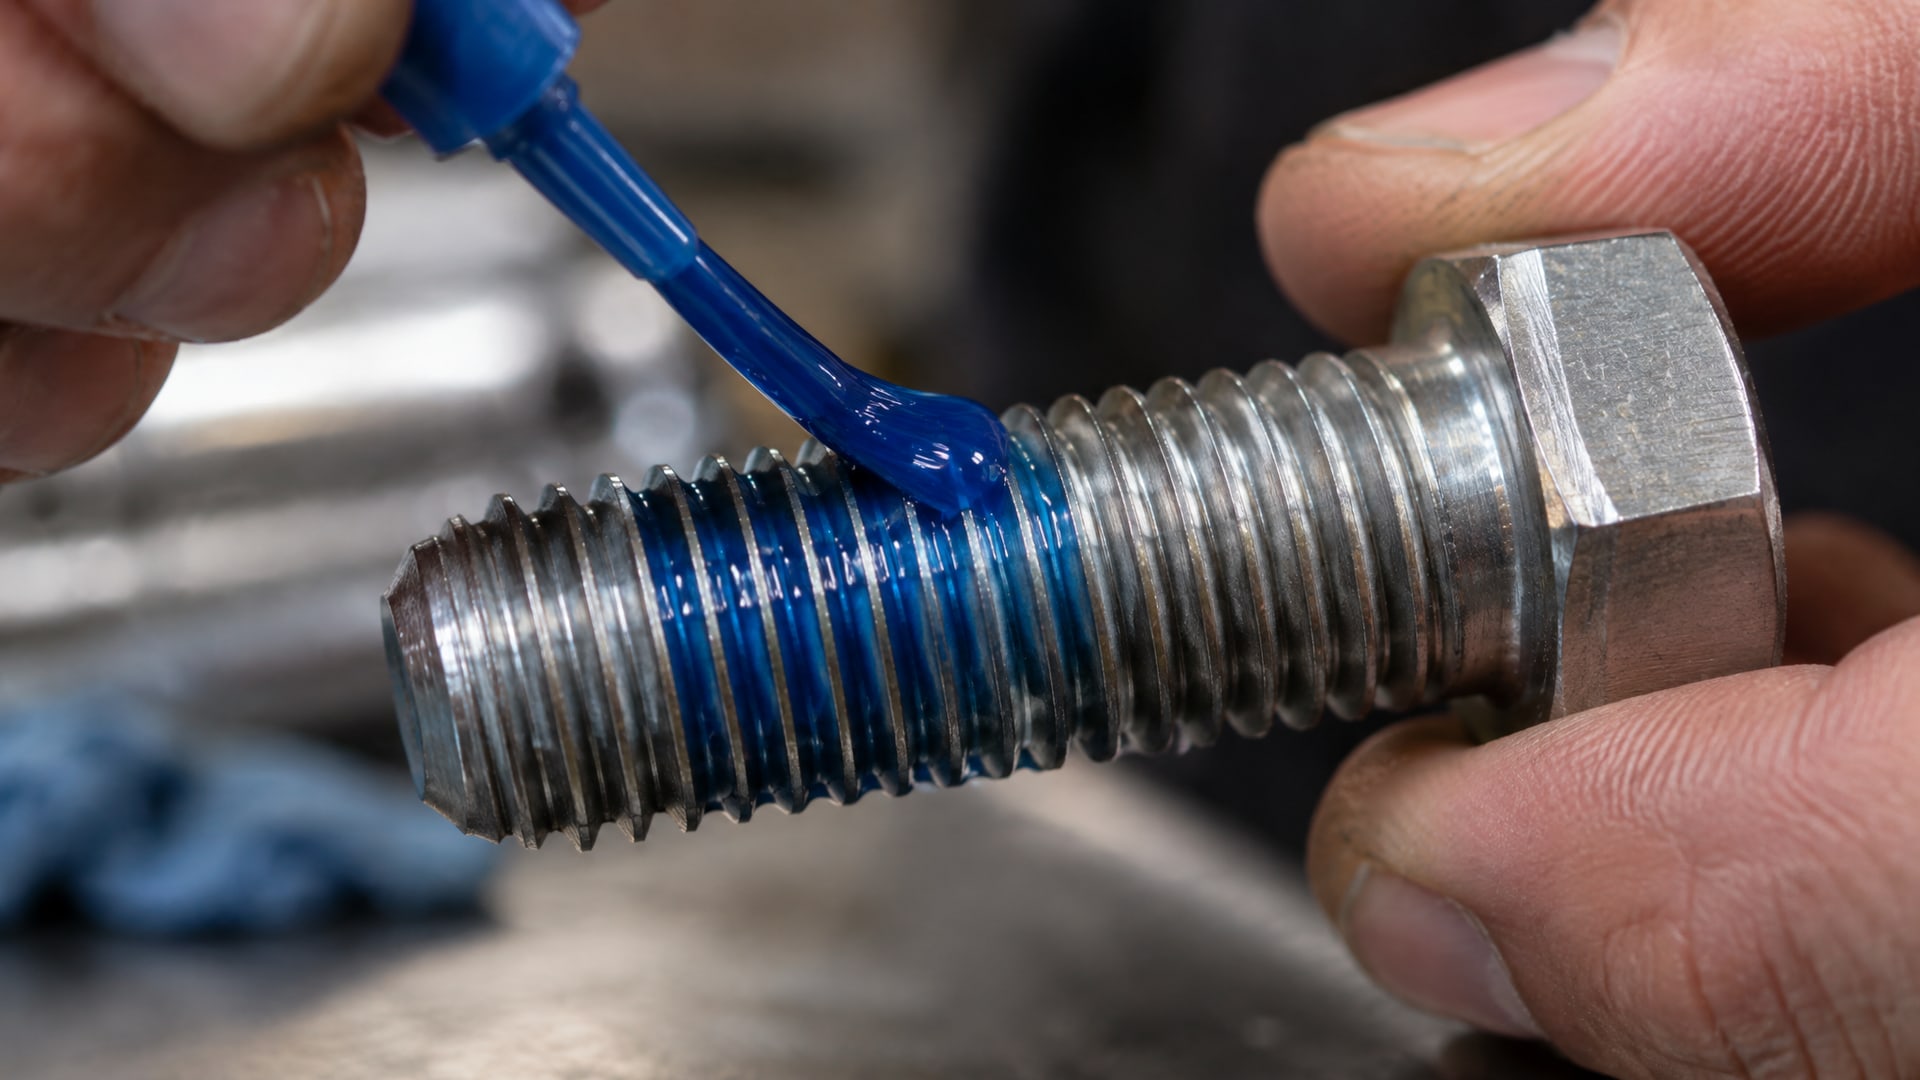
На самом деле реальное поведение состава зависит от конкретной формулы, диаметра крепежа, материала и покрытия.
Момент срыва и удерживающий момент
Главные параметры, которые нужно сверить со спецификацией: - Breakaway torque (момент срыва) - сила, необходимая, чтобы отвинтить болт после полного отверждения состава. Для M10 в среднем диапазоне это 12–25 Н·м. - Prevailing torque (удерживающий момент) - сопротивление, которое фиксатор оказывает при вращении. Обычно 4–14 Н·м для medium-strength на M10.
Эти цифры варьируются в зависимости от того, как долго состав отверждался, при какой температуре и каков был зазор в резьбе. Полное отверждение анаэробного фиксатора происходит за 12–24 часа при 22°C, поэтому демонтаж в первые часы после нанесения может быть заметно легче, чем через сутки.
Oil tolerance и совместимость с загрязнением
Если резьба уже смазана маслом, обычная средняя смазка может не отвердеть из-за того, что масло вытеснит металл, необходимый для запуска полимеризации. В спецификациях хороших фиксаторов явно указано, допускаются ли масляные загрязнения (oil tolerance). Для производственных условий это часто важнее, чем само определение «средней прочности».
Температурный диапазон и применение при нагреве
Если узел работает при повышенных температурах, обратите внимание на максимальную эксплуатационную температуру фиксатора. Некоторые средние составы выдерживают до 100°C, другие - до 200°C. Если узел нагревается выше заявленного предела, прочность фиксации падает, и крепеж может начать откручиваться при вибрации. В этом случае нужно выбирать специальный высокотемпературный вариант внутри класса средней прочности.
Сравнение средней прочности с высокой: типичные ошибки
Многие инженеры рассуждают так: «Если выбрать фиксатор высокой прочности, узел точно не разберется от вибрации».
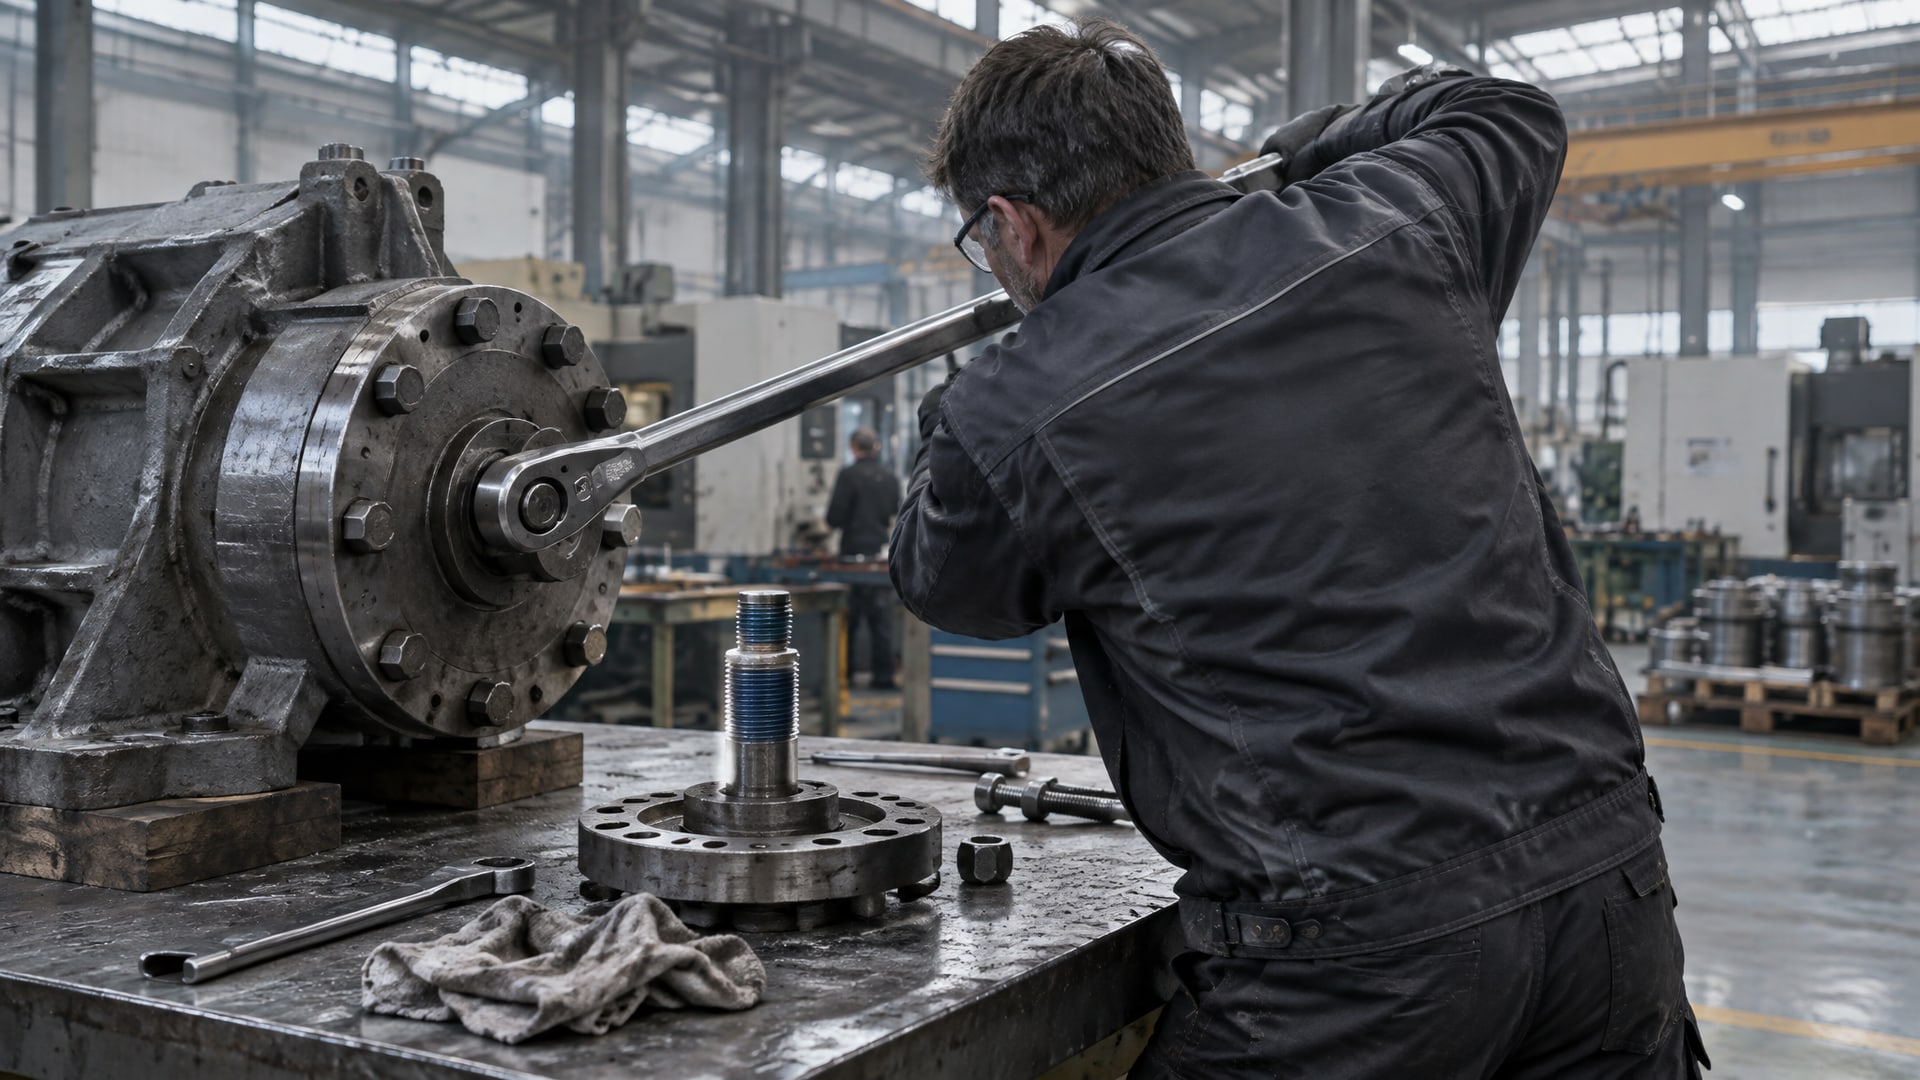
На практике это приводит к серьезным проблемам.
| Параметр | Средняя прочность | Высокая прочность |
|---|---|---|
| Разборка обычным ключом | Да, без специальных средств | Требует ключ большого размера, рычаг или нагрев |
| Время демонтажа | 5–10 минут | 30+ минут, возможен риск срыва винта |
| Применение масла при разборке | Редко необходимо | Часто требуется |
| Риск повреждения крепежа при разборке | Низкий | Высокий (срыв головки, полома винта) |
| Стоимость демонтажа | Минимальная | Сопутствующие затраты на нагрев, спецсредства, время |
Высокая прочность имеет смысл только для узлов, которые собираются один раз и никогда не разбираются (или разбираются на свалке). Для конструкций с планомерным обслуживанием это - переопределение, которое удорожает и усложняет сервис.
Анаэробный принцип работы и правила нанесения
Анаэробные фиксаторы резьбы схватываются при отсутствии воздуха и в присутствии металла.
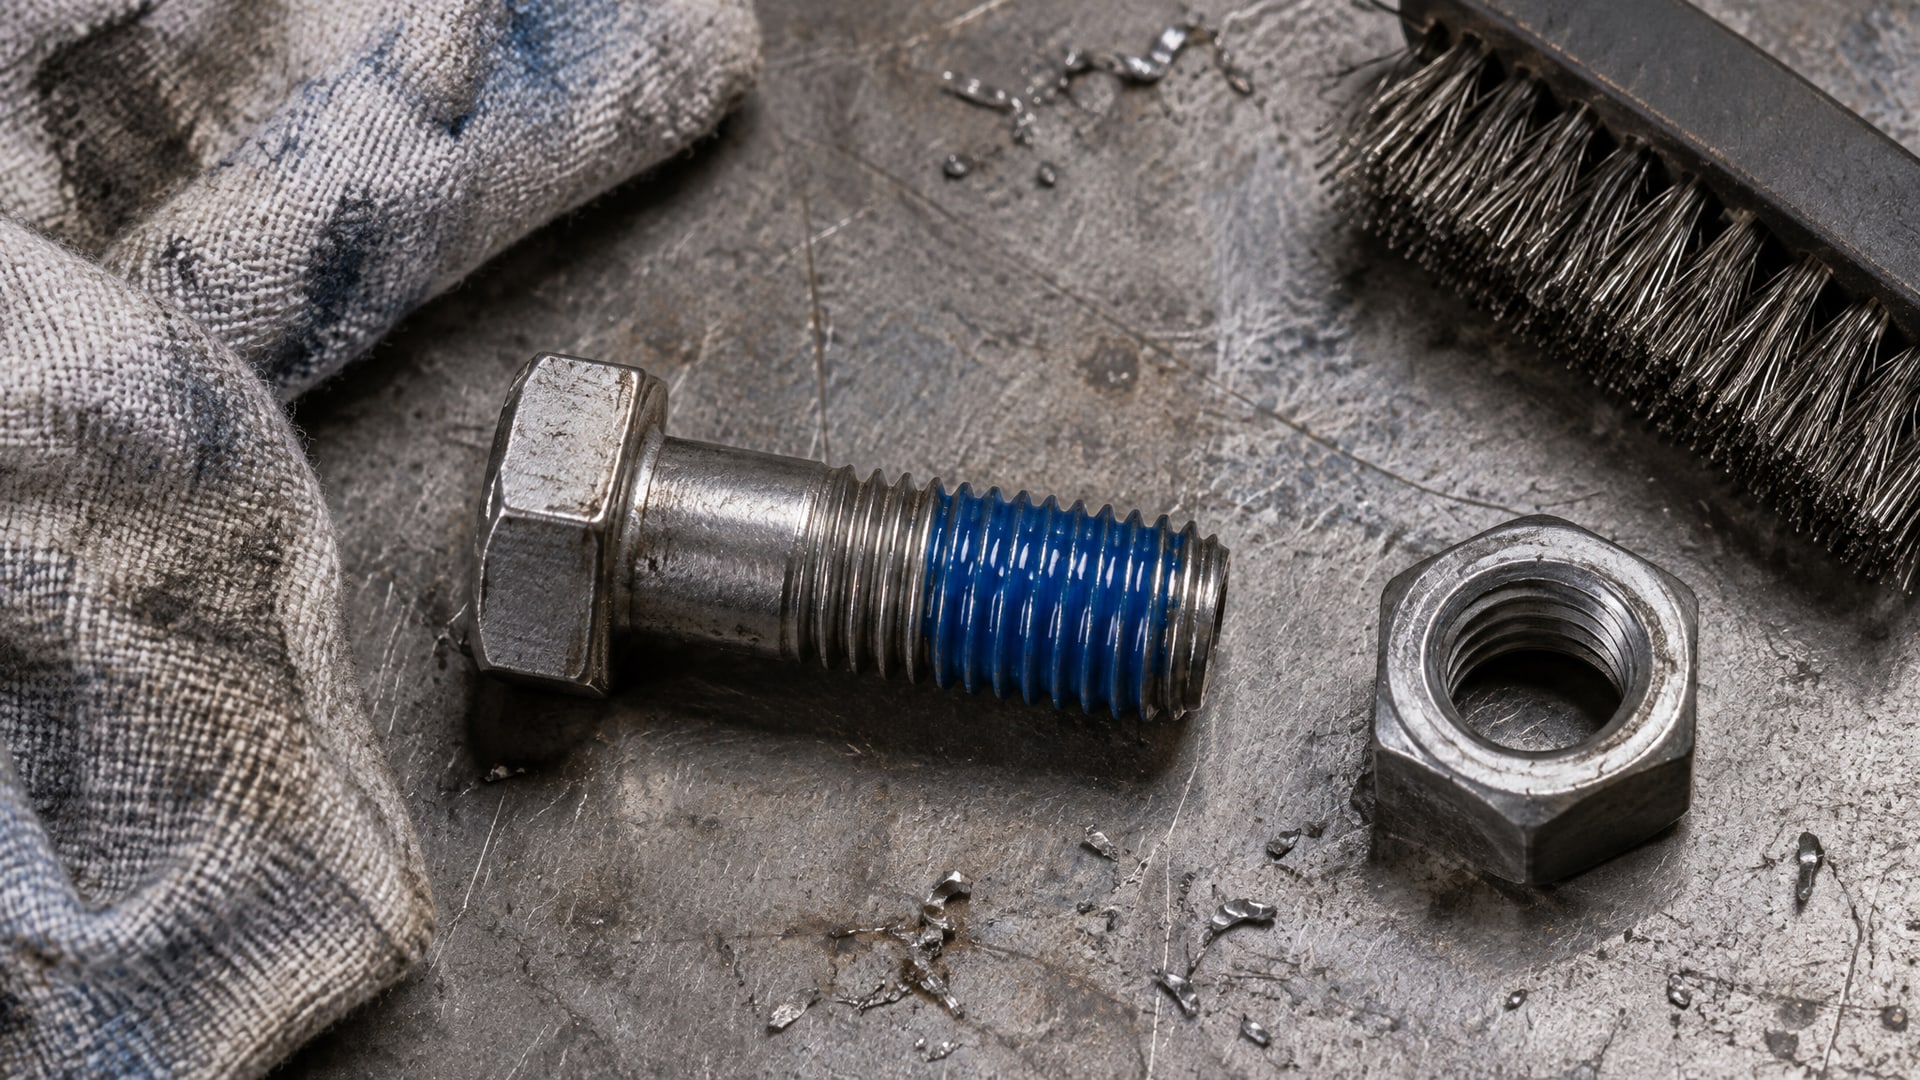
Это значит, что состав наносится прямо на резьбу болта или в отверстие гайки, затем крепеж собирается, и полимеризация начинается в зазорах, куда не попадает кислород.
Практические шаги нанесения
Очистите резьбу от грязи и масляных отложений (если фиксатор без oil tolerance).
Нанесите тонкий слой состава на винт или шпильку спиралью или точками по окружности.
Соберите соединение и затяните с нормальным моментом (не нужно усилие).
Дайте узлу 12–24 часа на полное отверждение перед включением в работу.
Часто техники боятся, что фиксатор схватится слишком быстро. На практике: схватывание начинается за секунды, но полная прочность формируется часами. Первые 30 минут после затяжки с узлом можно работать осторожно, полная прочность нужна для длительной вибрационной нагрузки.
Излишки состава после сборки убирают аккуратно (не протирают влажной тряпкой - так сотрется все). Если фиксатор попал на резьбу неправильно, его легче смыть растворителем до полного отверждения.
Выбор по диаметру крепежа и области применения
Хотя средний фиксатор резьбы считается универсальным, в каталогах производителей часто указывают рекомендуемые диапазоны диаметра.
Типичная рекомендация - крепеж M6–M20 для стандартного состава средней прочности; некоторые составы заявляют применимость и до M36.
Это не случайность: на более крупных диаметрах объем зазора в резьбе больше, фиксатор распределяется иначе, и реальная прочность может отличаться от ожидаемой. Производитель обычно испытывает состав именно на этих размерах и гарантирует параметры breakaway torque для них.
Если вы работаете с крепежом M4 или меньше, спросите у поставщика, есть ли микроформула; если с M40+, убедитесь, что фиксатор заявлен именно для такого диапазона.
На производственных линиях фасовки, где узлы разбираются часто и быстро, закупщики возвращаются к среднему фиксатору резьбы второй год подряд - просто потому, что сочетание надежности и удобства разборки окупает себя практически сразу. Инженеры понимают, что для разборного соединения средняя прочность - это не слабость, а правильный инженерный выбор.
Совместимость с материалами и покрытиями
Анаэробные фиксаторы работают на стали, нержавейке, алюминии и титане.
Но есть нюансы.
На нержавеющей стали (особенно аустенитных сортах 300-й серии) полимеризация может замедлиться, потому что нержавейка менее каталитична, чем углеродная сталь. Для надежности на нержавейке ищите фиксаторы с пометкой «stainless steel compatible» или проверьте время отверждения в спецификации.
Алюминий и его сплавы требуют осторожности: если фиксатор содержит кислотные компоненты, он может вызвать коррозию. Хорошие средние фиксаторы имеют специальные ингибиторы, защищающие от этого.
Покрытия крепежа (оцинковка, никелирование, фосфатирование) также влияют на отверждение. Фосфатированный крепеж ускоряет схватывание, оцинкованный может замедлить его. Опять же, если это критично, сверьтесь со спецификацией.
Часто задаваемые вопросы
Может ли средний фиксатор резьбы откручиваться сам по себе от вибрации?
Нет. Средняя прочность специально рассчитана на то, чтобы удерживать крепеж при вибрационных нагрузках. Если узел раскручивается сам, это обычно означает, что состав либо не полностью отвердился, либо нанесен неправильно (слишком мало или на загрязненную резьбу).
Как отличить среднюю прочность от высокой по внешнему виду?
Цвет часто совпадает (оба синие), поэтому полагаться нельзя. Единственный верный способ - прочитать спецификацию производителя или название на упаковке. Если написано «medium strength», «removable» или «disassembly with standard hand tools» - это средняя. Если «high strength» или «permanent» - высокая.
Сколько фиксатора нужно наносить на один винт?
Обычно капля размером с головку спички или небольшая спираль по окружности. Избыток не улучшит фиксацию, зато может вытечь и замарать узел. Недостаток - состав распределится неравномерно и не скрепит крепеж полностью.
Можно ли разбирать узел, если фиксатор не полностью отвердился?
Технически можно, но это даст ложное впечатление о прочности состава. Если винт откручивается легко в первый час, это не значит, что фиксатор слабый. Подождите 12–24 часа и попробуйте снова.
Совместим ли анаэробный фиксатор с пластиковыми гайками?
Большинство фиксаторов несовместимы с пластиком, потому что полимеризация может повредить гайку или состав просто не схватится. Для пластика нужны специальные составы (обычно обозначены как «plastic compatible»). Проверьте спецификацию перед применением.
Заключение
Выбор среднего фиксатора резьбы для разборного узла - это осознанное инженерное решение, а не компромисс между надежностью и удобством. Средняя прочность означает, что соединение выдержит вибрацию и нагрев, но его можно разобрать стандартным гаечным ключом за считанные минуты. Главное - не ориентироваться только на название, а сверить технические параметры (момент срыва, oil tolerance, температурный диапазон) со спецификацией производителя и условиями вашего производства.
Для узлов, требующих разборки в процессе эксплуатации, оптимальным выбором будет анаэробный фиксатор резьбы средней прочности, какой, например, EFELE 113. Его параметры отрегулированы на удержание крепежа при вибрации и одновременно на доступность демонтажа ручным инструментом.
Если вы еще не определились, какой состав выбрать, начните с консультации с техподдержкой поставщика: опишите диаметр крепежа, материал, температуру узла и частоту разборки. Правильный выбор среднего фиксатора экономит время сервиса и продлевает жизнь крепежу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.