
Защита плунжерных пар: выбор и нанесение твердосмазочного покрытия
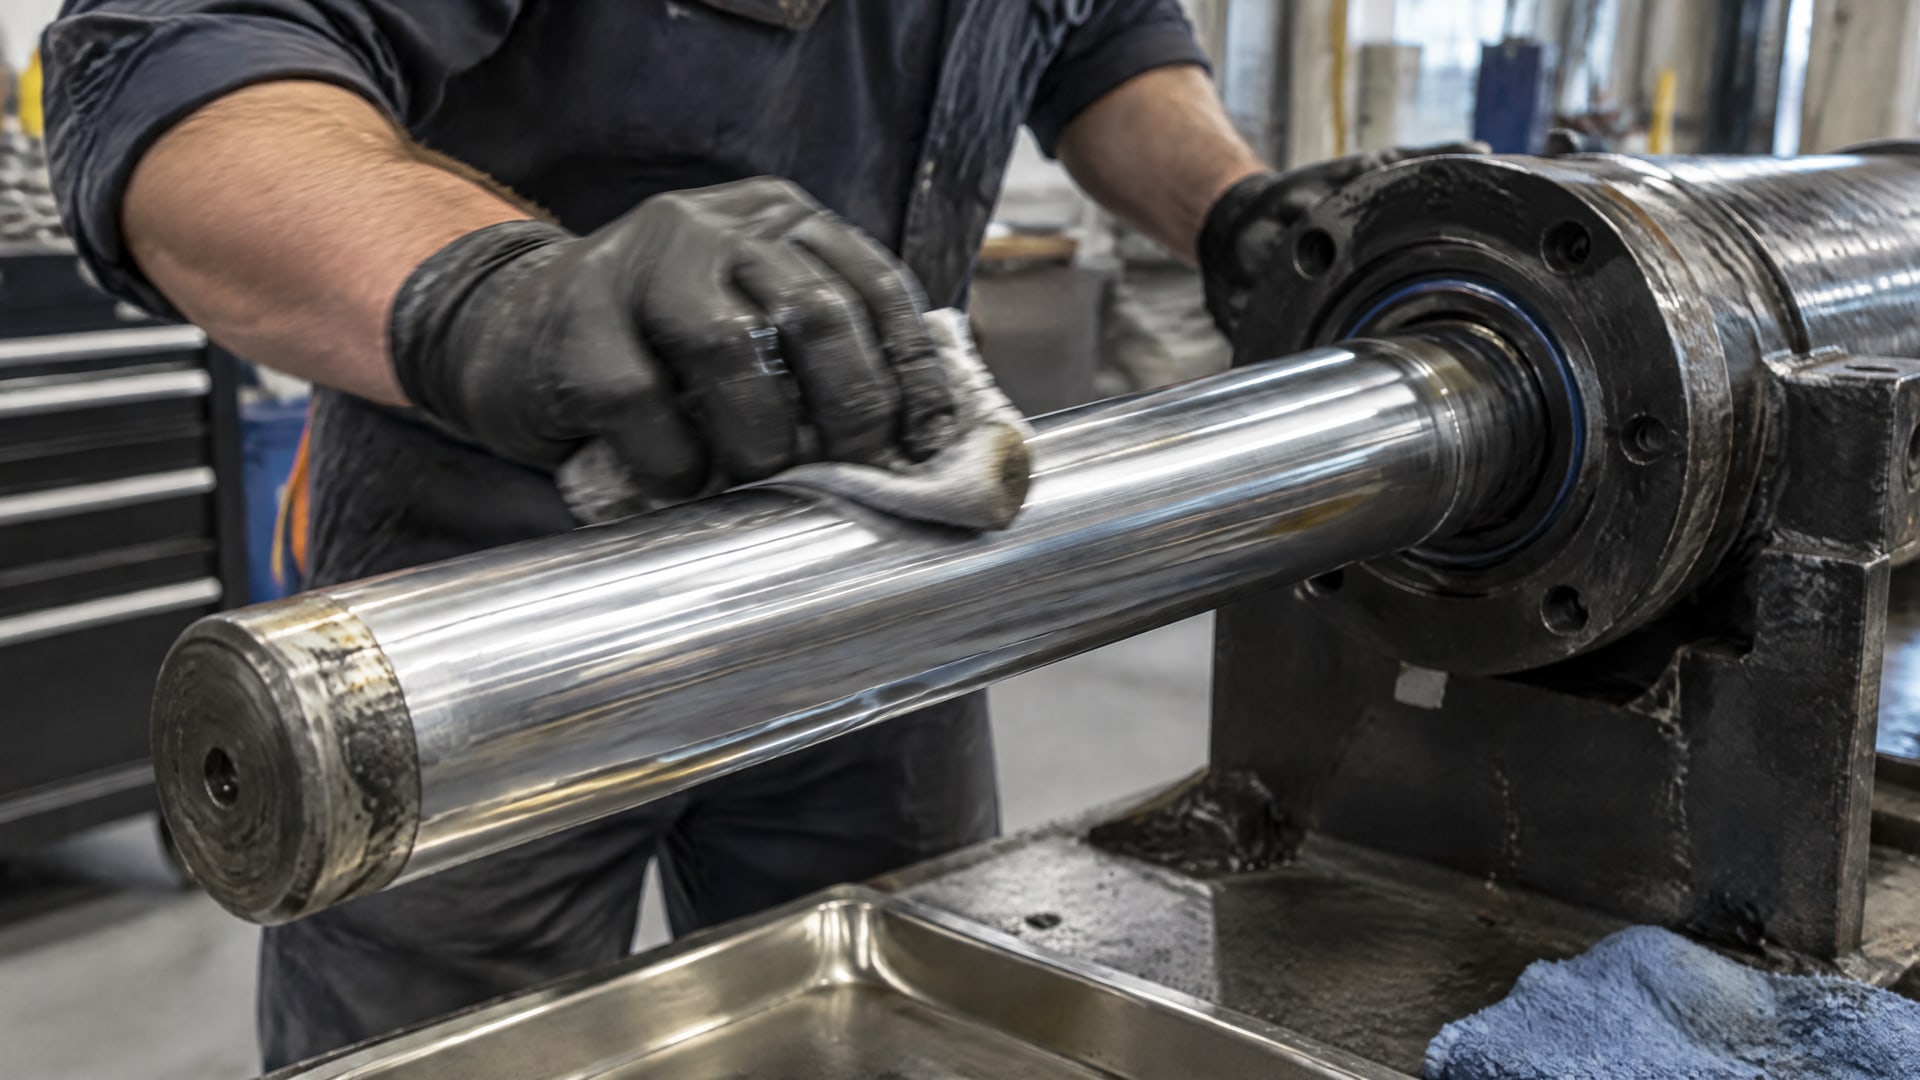
Защита плунжерных пар твердосмазочным покрытием помогает снизить трение и износ, а также предотвратить задиры на сопрягаемых поверхностях. Для результата важно не только подобрать состав по условиям работы узла, но и подготовить поверхность, равномерно нанести покрытие, выдержать режим сушки и полимеризации, а затем проверить качество слоя.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ защиты плунжера и гильзы. Разберем, какие свойства покрытия учитывать, когда подходит метод окунания, как подготовить детали и какие этапы контроля включить в технологический процесс.
Зачем нужна защита плунжерных пар
Сопрягаемые поверхности плунжера и гильзы работают в контакте, поэтому снижение трения и износа влияет на состояние пары.
Твердосмазочное покрытие формирует на поверхности слой с антифрикционными свойствами. Его применяют, чтобы уменьшить трение, снизить износ и предотвратить задиры. Для таких покрытий используют, в частности, составы на основе дисульфида молибдена и графита.
Покрытие подбирают не только по материалу основы. Важны условия работы узла: нагрузка, температура, наличие смазки, коррозионная среда и требуемый ресурс. Один и тот же состав нельзя автоматически считать подходящим для любого плунжера: при выборе необходимо учитывать назначение покрытия и требования к его нанесению.
Какие задачи решает твердосмазочное покрытие
Защита сопрягаемых поверхностей плунжера может быть актуальна, когда нужно уменьшить трение в паре или снизить риск задиров. Покрытие также рассматривают для узлов, где важно контролировать износ деталей. При этом оно не отменяет технологическую подготовку поверхности и не заменяет проверку качества после нанесения.
Температурный диапазон зависит от конкретного состава. Для одного из покрытий, применяемых на плунжерных парах, указан диапазон от -70 °C до +315 °C, с кратковременным воздействием до +450 °C. Эти значения нельзя переносить на другие покрытия: их рабочие пределы следует проверять по документации на выбранный материал.
Что учитывать при выборе
Инженеру важно сопоставить условия работы плунжерной пары с характеристиками покрытия, а закупщику - проверить, что выбранный материал подходит не только по назначению, но и по технологическому процессу. Если для узла существенны температура или контакт с рабочей средой, эти факторы должны быть учтены до запуска обработки. Отдельно сверяются с требованиями к подготовке поверхности, способу нанесения и режиму отверждения.
Как выбрать твердосмазочное покрытие для плунжерных пар
Твердосмазочное покрытие плунжерных пар выбирают по режиму работы узла, а не только по наличию антифрикционных свойств.
Сначала определяют, какие задачи требуется решить: снизить трение, уменьшить износ, предупредить задиры или обеспечить защиту при заданной температуре. Затем сопоставляют условия эксплуатации с назначением и технологическими параметрами покрытия.
При выборе учитывают:
нагрузку на сопрягаемые поверхности;
рабочую температуру и возможные кратковременные температурные воздействия;
наличие смазки в узле;
воздействие коррозионной среды;
требуемый ресурс;
способ нанесения и доступность обработки всех нужных поверхностей;
необходимость сушки и последующей полимеризации.
Составы на основе дисульфида молибдена и графита встречаются среди покрытий для плунжерных пар. Однако наличие этих компонентов само по себе не подтверждает пригодность материала для конкретного узла. Необходимо сверяться с назначением покрытия и технологией его нанесения.
Как оценивать температурные параметры
Температурные значения относятся к конкретному материалу, а не ко всем твердосмазочным покрытиям. Например, для одного состава указаны рабочие температуры от -70 °C до +315 °C и кратковременное воздействие до +450 °C. При оценке узла важно различать постоянный рабочий режим и кратковременный нагрев: приведенные для покрытия значения нельзя интерпретировать как взаимозаменяемые.
В источниках по покрытиям для плунжерных пар не подтверждены конкретные номера ГОСТ или ISO, устанавливающие обязательные требования именно к такой защите. Поэтому нельзя выбирать материал по ссылке на универсальный стандарт, если его применимость к покрытию не подтверждена. Практический ориентир - документация на конкретный состав и требования к эксплуатации детали.
Если поставщику или внутренней технологической службе нужно сравнить варианты, полезно запросить данные по назначению, подготовке поверхности, нанесению и отверждению. Такой подход помогает проверить не только свойства готовой пленки, но и возможность стабильно воспроизводить процесс на производстве.
Подготовка поверхности перед нанесением покрытия
Адгезия и стойкость покрытия зависят от состояния поверхности перед обработкой.
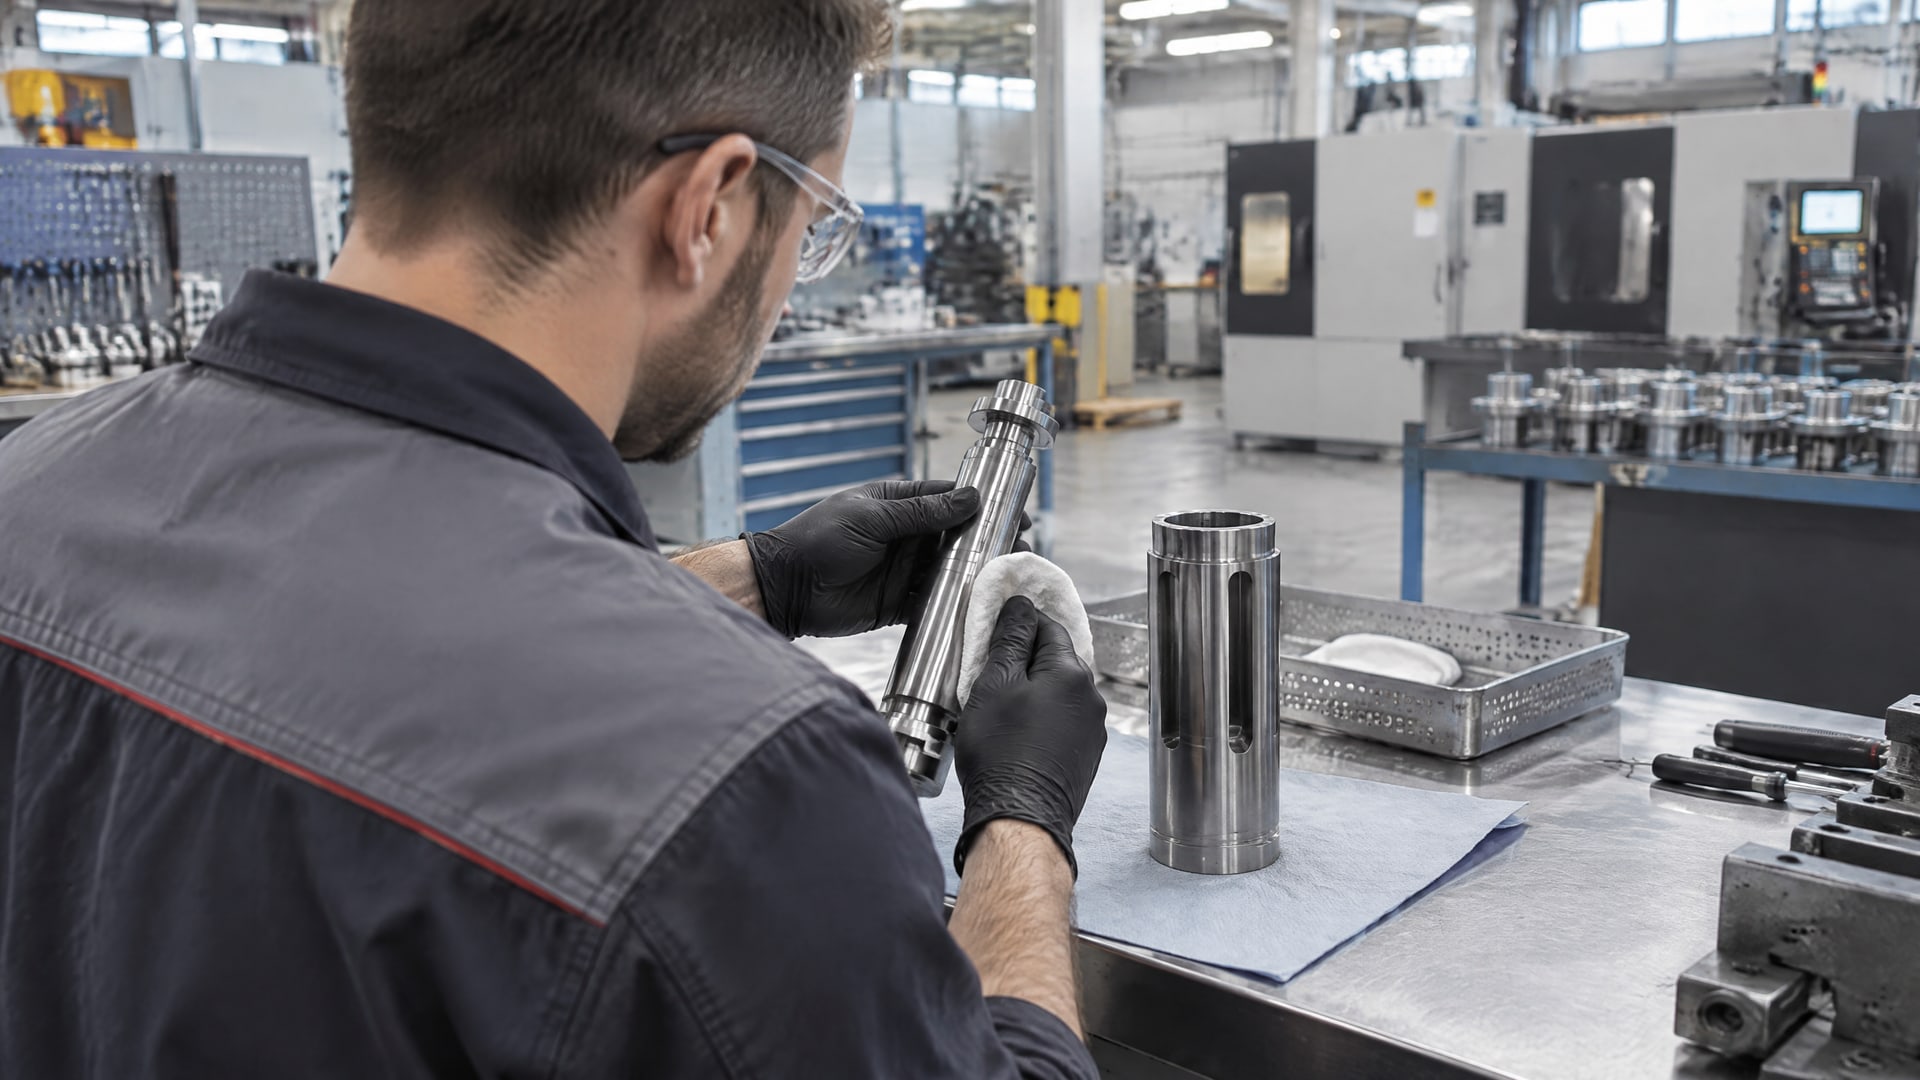
Масло, смазка и загрязнения могут помешать равномерному нанесению и ухудшить сцепление слоя с основой. Поэтому плунжер и гильзу подготавливают по технологии, предусмотренной для конкретного материала.
Для ряда покрытий указывают требования к чистой, сухой и обезжиренной поверхности. В отдельных случаях применяют механическую очистку, например пескоструйную обработку, а затем обезжиривание растворителем. Конкретный способ подготовки следует выбирать с учетом материала детали и инструкции к покрытию, а не переносить с одной технологии на другую без проверки.
Последовательность подготовки
Перед нанесением важно удалить загрязнения и остатки масла или смазки. После очистки поверхность обезжиривают и убеждаются, что она сухая. Если технология предусматривает механическую подготовку, ее выполняют до обезжиривания, чтобы на детали не оставались загрязнения после последующих операций.
Для рабочего процесса можно зафиксировать последовательность этапов:
очистить поверхность от загрязнений и остатков смазочных материалов;
при необходимости выполнить механическую подготовку;
обезжирить деталь предусмотренным для состава способом;
проверить, что поверхность сухая и готова к нанесению;
подготовить покрытие в соответствии с его технологией.
Перед нанесением некоторые составы требуется перемешивать. Для ряда материалов указано перемешивание в течение 2-3 минут. Это значение относится к соответствующим составам и не должно автоматически применяться ко всем покрытиям. Если такое требование есть в технологической документации, его включают в рабочую инструкцию.
Пропуск подготовки может привести к снижению адгезии и стойкости слоя. Поэтому контроль начинается до нанесения: важно убедиться, что на поверхности нет масла и загрязнений, а выполненные операции соответствуют выбранному процессу.
Твердосмазочное покрытие методом окунания
Метод окунания применяют для нанесения твердосмазочных покрытий, в том числе на детали сложной формы и участки, к которым затруднен доступ другими способами.
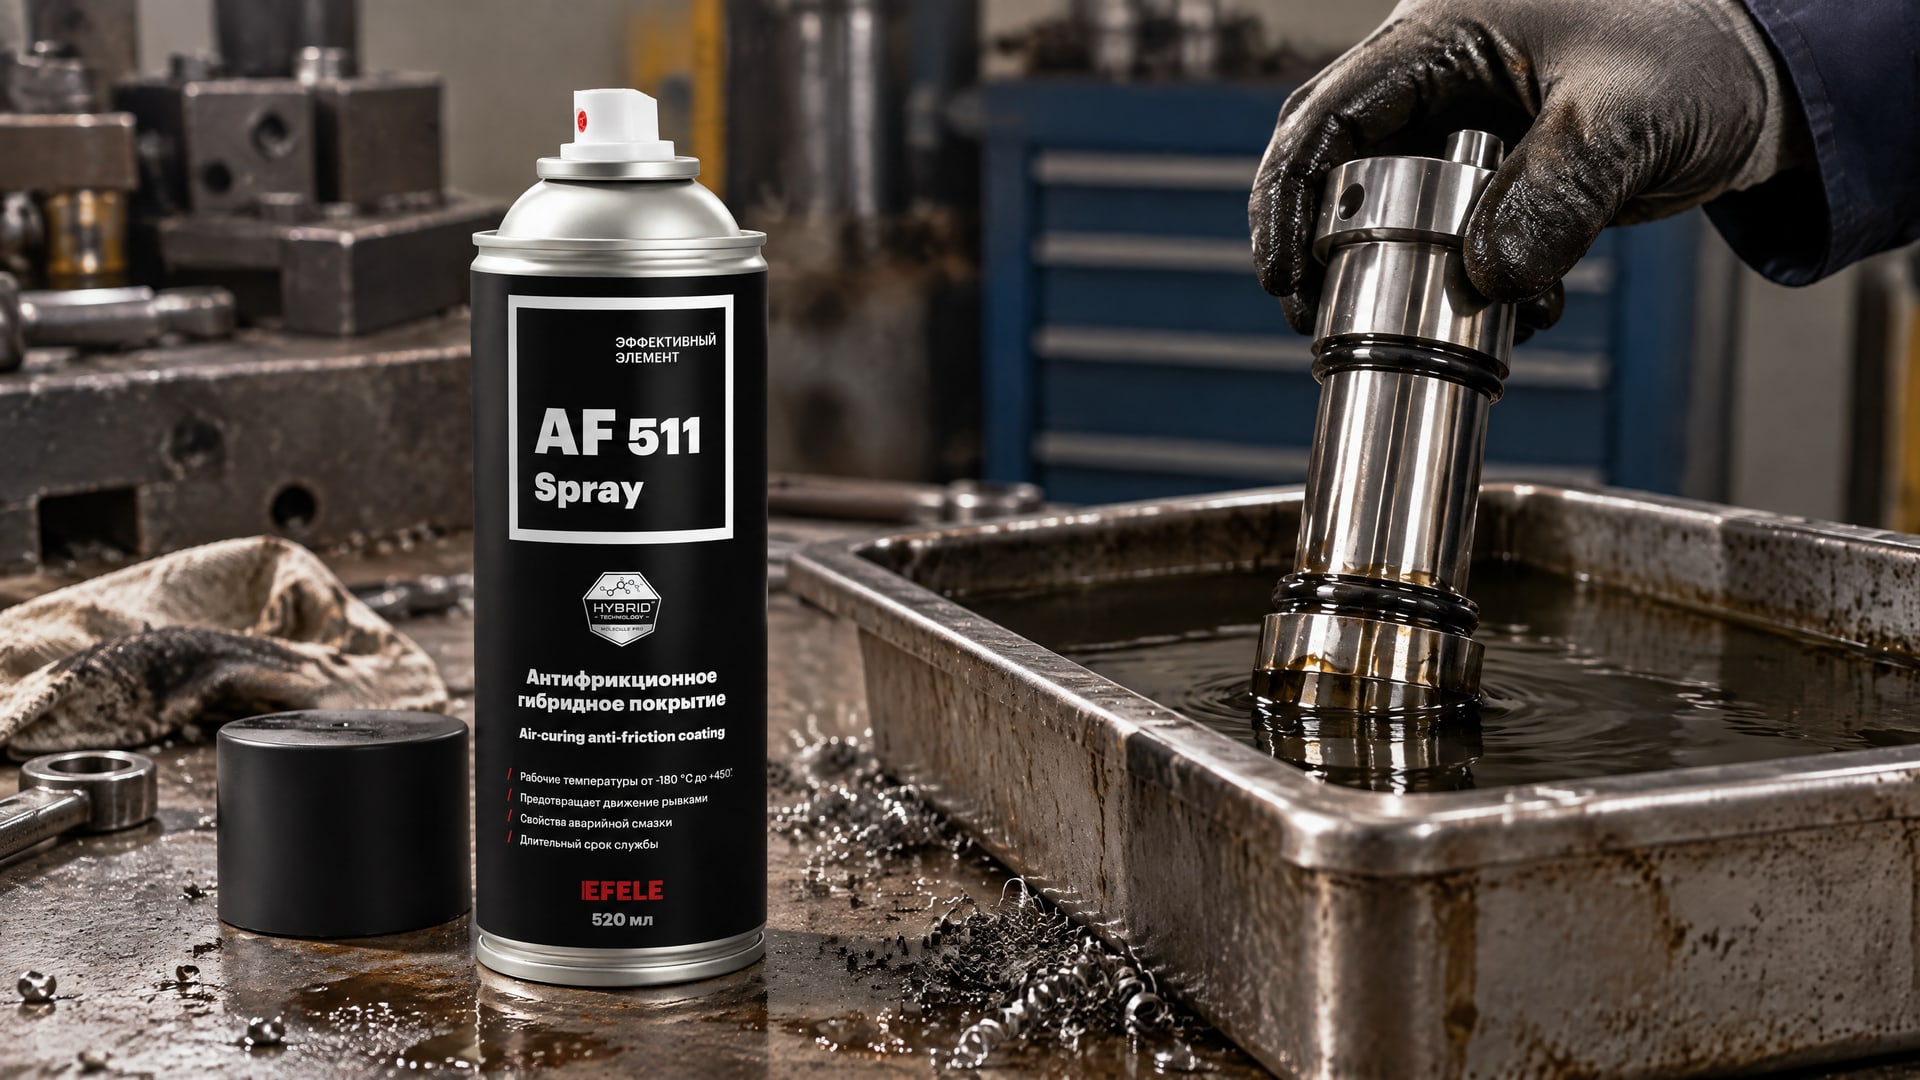
При обработке плунжерных отверстий смазочное покрытие должно распределяться по поверхности равномерно, поэтому способ нанесения выбирают с учетом геометрии детали и требований конкретного состава.
Помимо окунания, для твердосмазочных покрытий используют распыление, трафаретную печать и нанесение кистью. Эти методы не являются взаимозаменяемыми для любой детали. Выбор зависит от ее формы, доступности поверхности и технологических указаний к материалу. До запуска процесса важно проверить, что выбранный способ подходит и для детали, и для самого покрытия.
Когда окунание уместно
Окунание рассматривают, если нужно обработать труднодоступные поверхности или деталь сложной геометрии. Оно может упростить получение слоя на участках, которые трудно равномерно покрыть при ручном нанесении. Но само по себе погружение не гарантирует требуемый результат: необходимо контролировать равномерность покрытия и отсутствие подтеков.
Если проблема узла связана с износом или риском задиров, выбор сухого антифрикционного слоя нужно увязать с условиями работы и способом обработки. При этом вымывание смазки, фреттинг или затрудненный холодный пуск требуют отдельной оценки: покрытие подбирают не по одному признаку, а по совокупности условий. Для формирования сухой антифрикционной пленки в таких задачах рассматривают EFELE AF-511 Spray; применимость состава и способ нанесения следует сверить с технологической документацией.
При работе методом окунания важно избегать неравномерного нанесения. В требованиях к ряду покрытий также указывают нанесение без подтеков и работу в проветриваемом помещении. Конкретную организацию процесса определяют по документации материала и правилам участка.
Сушка и полимеризация твердосмазочного покрытия
После нанесения покрытия важны сушка и полимеризация.
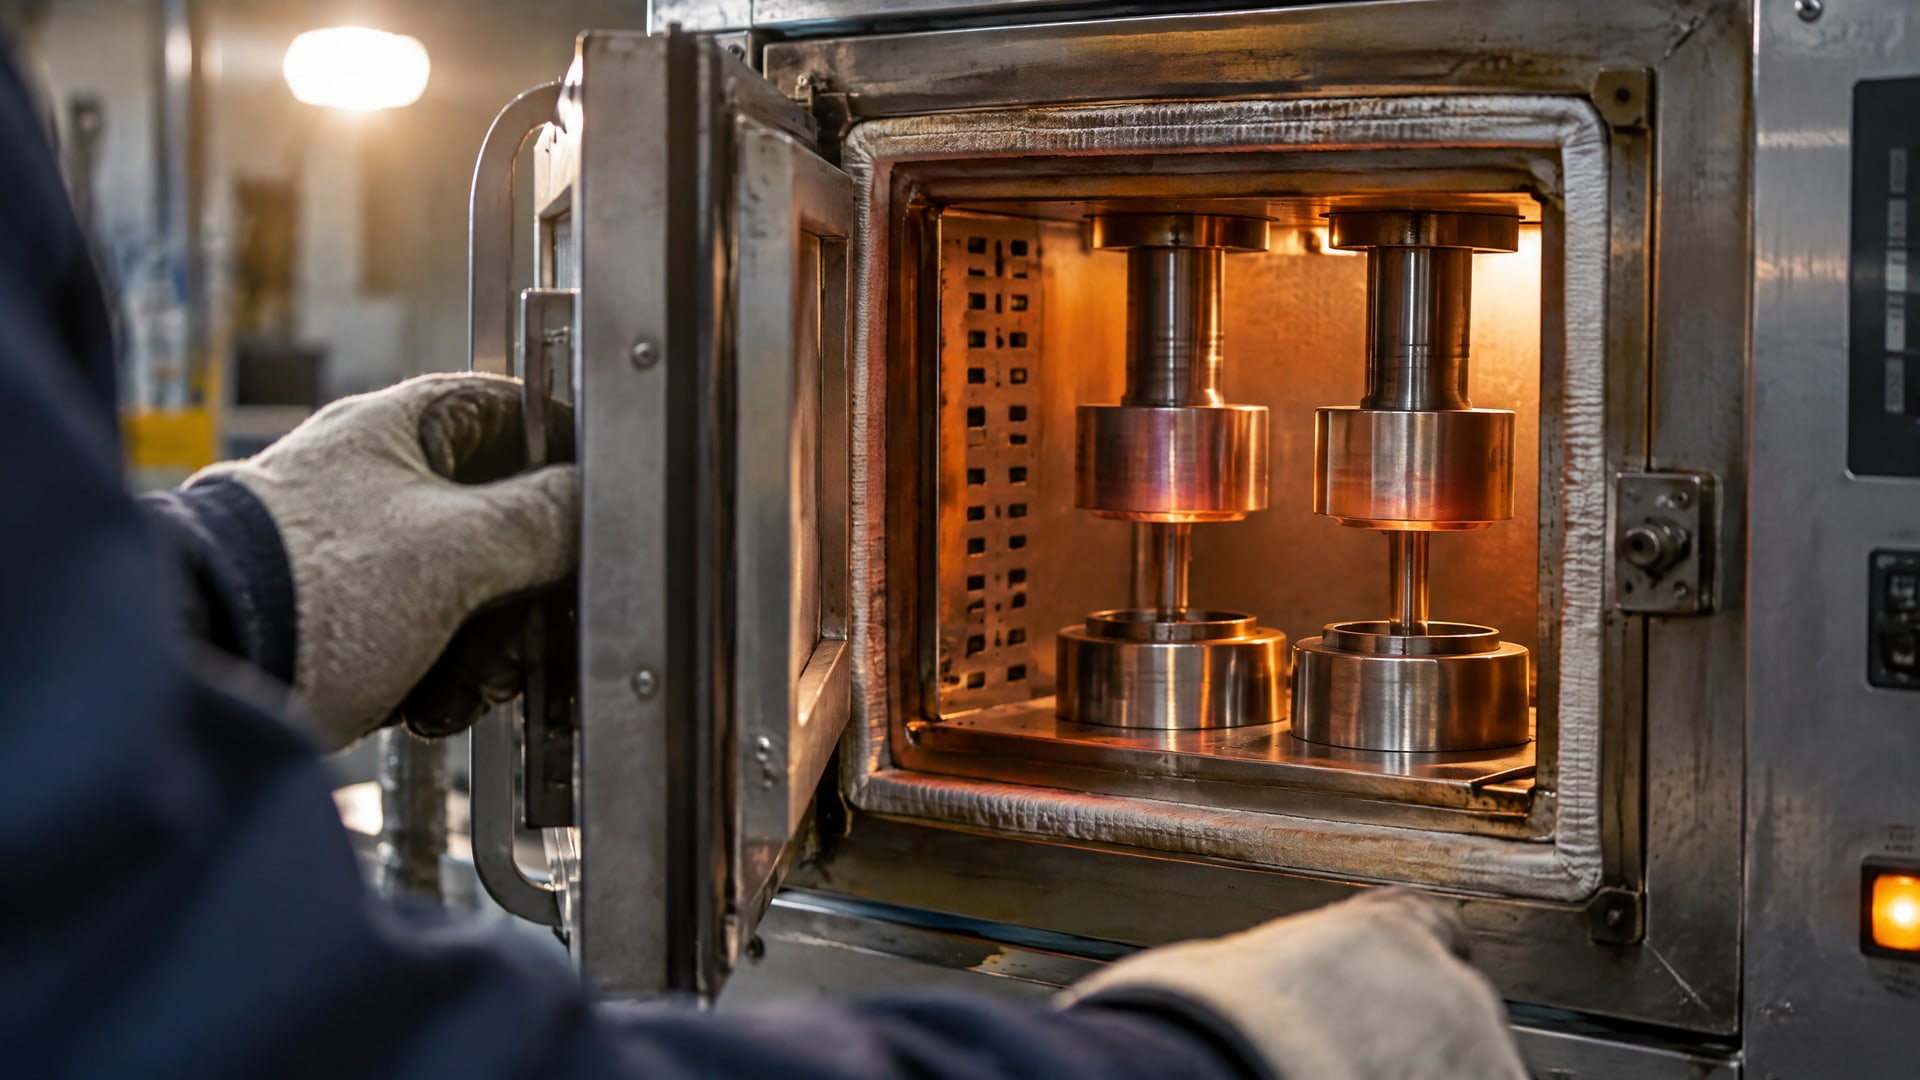
Для ряда материалов предусмотрена выдержка при комнатной температуре до испарения растворителя, а затем термообработка при заданной температуре в течение определенного времени. Если пропустить или изменить этот этап без подтверждения технологии, нельзя считать, что покрытие получило предусмотренные свойства.
Параметры выдержки зависят от состава. В одном из описанных режимов указана полимеризация при температуре до +200 °C в течение 20 минут. Эти значения относятся к конкретной технологии и не являются общим режимом для всех твердосмазочных покрытий. Для выбранного материала необходимо отдельно проверить температуру и продолжительность полимеризации.
Что включить в технологическую инструкцию
В инструкции фиксируют способ нанесения, условия сушки и параметры полимеризации, если она предусмотрена. Отдельно указывают последовательность операций и контрольные точки. Так проще проверить, что детали прошли все этапы, а фактический процесс соответствует требованиям к покрытию.
Если после нанесения требуется сначала выдержать деталь при комнатной температуре, эту операцию нельзя заменять немедленным нагревом без основания в технологической документации. Аналогично, режим до +200 °C в течение 20 минут нельзя использовать как универсальный: он приведен для одного из описанных процессов.
До обработки партии полезно согласовать режим с ответственными за технологию и качество. Это особенно важно, если меняются покрытие, способ нанесения или подготовка поверхности. При таком подходе параметры процесса привязаны к конкретному материалу и не становятся набором произвольных настроек.
Контроль качества и ошибки при нанесении
После нанесения проверяют адгезию, полноту полимеризации и толщину слоя.
Эти параметры помогают оценить, насколько покрытие соответствует заданному процессу. Важно контролировать не максимальную толщину, а равномерность и качество сформированного слоя: стремление нанести покрытие толще само по себе не подтверждает более надежную защиту.
К типичным ошибкам относятся нанесение на загрязненную или влажную поверхность, пропуск обезжиривания, неравномерное покрытие и несоблюдение предусмотренной выдержки. Также ошибочно считать, что выбранный способ нанесения автоматически обеспечивает одинаковый результат на всех участках детали. Для сложной геометрии нужно проверять доступность обрабатываемых поверхностей и равномерность нанесения.
Контрольные точки процесса
Для воспроизводимости обработки полезно проверять результат после ключевых этапов:
перед нанесением - чистоту, сухость и обезжиривание поверхности;
во время нанесения - равномерность слоя и отсутствие подтеков;
после нанесения - выполнение требований к сушке и полимеризации;
после обработки - адгезию, полноту полимеризации и толщину слоя.
Если покрытие не прошло контроль, сначала проверяют подготовку детали и соблюдение технологии нанесения. Затем сверяются с требованиями к сушке, полимеризации и контролируемым параметрам. Не следует компенсировать отклонения простым увеличением толщины: источники рекомендуют уделять внимание равномерности, адгезии и контролю слоя.
Для плунжерных пар также важно не переносить характеристики одного покрытия на другое. Температурные пределы, режим отверждения и требования к поверхности могут различаться. Поэтому технологическая карта должна быть связана с конкретным материалом, а контроль - с параметрами, которые указаны для него.
Часто задаваемые вопросы
Для чего применяют твердосмазочное покрытие плунжерных пар?
Твердосмазочное покрытие применяют, чтобы снизить трение и износ, а также предотвратить задиры в паре «плунжер-гильза». Выбор состава зависит от нагрузки, температуры, наличия смазки, коррозионной среды и требуемого ресурса. Покрытие не отменяет подготовку поверхности и контроль после нанесения.
Подходит ли метод окунания для плунжерных отверстий?
Окунание рассматривают для деталей сложной формы и труднодоступных участков, где важно получить равномерное покрытие. При этом необходимо проверить, допускает ли такой способ технология конкретного состава. После нанесения контролируют слой и выполняют предусмотренные сушку и полимеризацию.
Нужно ли обезжиривать поверхность перед нанесением?
Да, для ряда твердосмазочных покрытий требуется чистая, сухая и обезжиренная поверхность. В отдельных технологиях также предусматривают механическую очистку, например пескоструйную обработку. Последовательность и способ подготовки сверяют с документацией на выбранный состав.
Какая температура полимеризации подходит для покрытия плунжера?
Единого режима для всех покрытий нет. В одном из описанных процессов указана полимеризация при температуре до +200 °C в течение 20 минут, но этот параметр относится к конкретной технологии. Для выбранного материала необходимо сверить температуру и длительность обработки с его документацией.
Заключение
Защита плунжерных пар твердосмазочным покрытием требует согласованного выбора материала, подготовки поверхности и контроля нанесения. Метод окунания может быть удобен для сложной геометрии и труднодоступных участков, но результат зависит от равномерности слоя, адгезии и соблюдения режима сушки и полимеризации.
Следующий шаг для инженера - зафиксировать условия работы плунжерной пары, затем сверить с документацией покрытия его назначение, способ нанесения и режим отверждения. Перед обработкой партии стоит утвердить последовательность подготовки и контрольные параметры, чтобы оценивать результат по конкретной технологии, а не по общим предположениям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.