
Анаэробный формирователь прокладок: как заменить вырубную прокладку фланца двигателя
Вырубные прокладки фланцев двигателя со временем теряют эластичность, начинают пропускать масло и охлаждающую жидкость. Полная замена требует снятия узла, заказа новой детали, ожидания поставки. Альтернатива - замена на анаэробный герметик, который образует герметичный слой прямо между фланцами без прокладки. Однако это работает не для всех случаев: герметик требует жестких металлических поверхностей, минимального зазора и соблюдения технологии нанесения. Статья объясняет, когда замена обоснована, как подготовить поверхности, нанести герметик и избежать течей после пуска.
Информация полезна инженерам, техническим специалистам и закупщикам, которые сталкиваются с протечками фланцевых узлов и ищут быстрое решение для минимизации простоев.
Когда замена на анаэробный герметик уместна
Анаэробный формирователь прокладок остается жидким на воздухе и отверждается только в узком зазоре между плотно прилегающими металлическими поверхностями после того, как фланцы собраны и болты затянуты.
При нормальных условиях герметик заполняет микронеровности и риски на металле, образуя тонкий уплотняющий слой около 0,1–0,25 мм толщины.
Замена имеет смысл в следующих сценариях:
Фланец течет, но сам жесткий, без видимой деформации и коррозии.
Зазор между поверхностями небольшой, примерно до 0,4–0,5 мм.
Материал фланца - сталь, чугун или алюминий.
Требуется срочный ремонт в цехе без демонтажа узла на длительное время.
Герметик совместим с маслом, бензином и техническими жидкостями, которые циркулируют в соединении.
Такие составы применяют для герметизации крышек клапанов, водяных рубашек двигателя, коробок передач, насосов и термостатов - везде, где требуется герметизация жестких металлических фланцев с малым зазором. Если фланцы мягкие, пластиковые, керамические или имеют явный перекос, герметик не подойдет, и правильное решение - замена прокладки.
Подготовка поверхностей фланца
Успех замены зависит от чистоты фланцевых поверхностей.
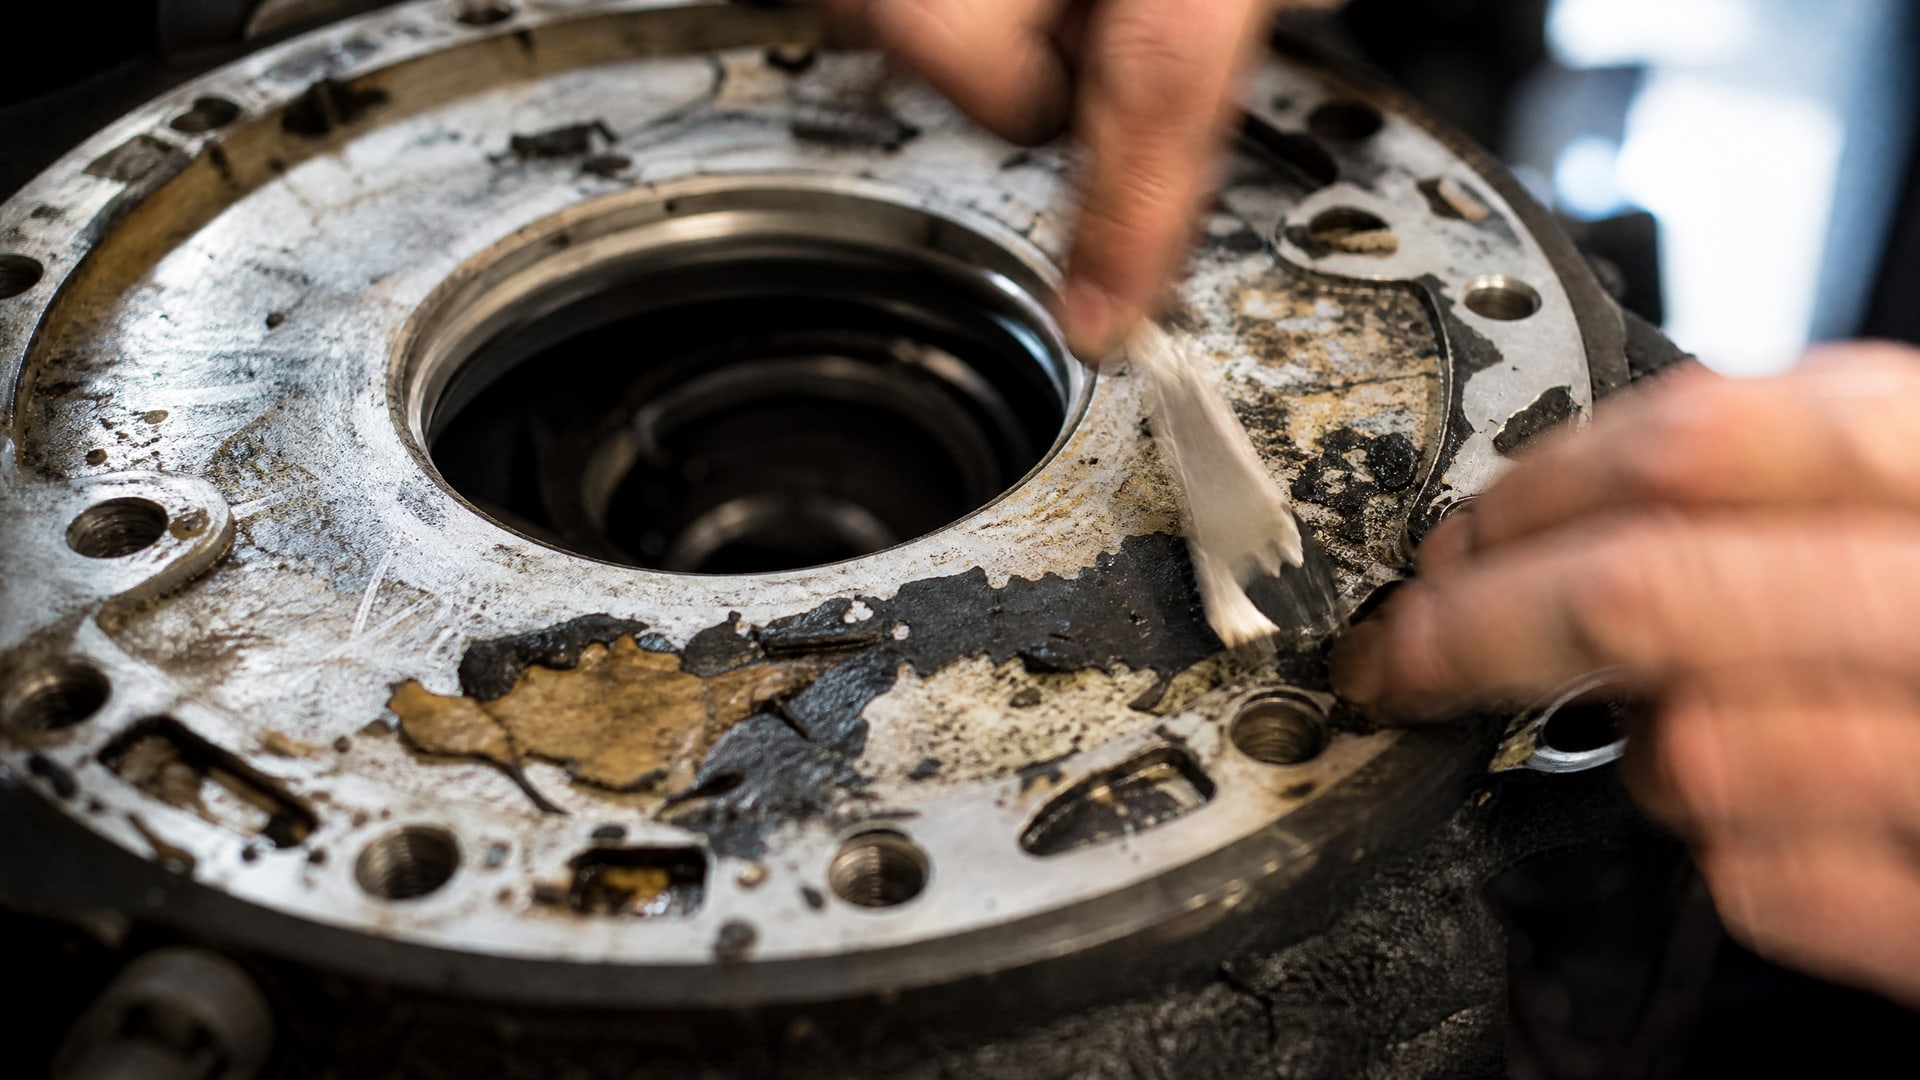
Перед нанесением герметика требуется полностью удалить старую прокладку, включая остатки клея, краски, грязи, масла и жира.
Пошаговая очистка
Остановить оборудование, сбросить давление в системе, слить или изолировать рабочую среду и дождаться охлаждения горячих деталей.
Снять старую прокладку, используя пластиковый скребок или резиновый молот с деревянной оправкой, чтобы не повредить поверхность.
Удалить остатки клея и старого герметика той же пластиковой или медной щеткой; стальная щетка может оставить ворс и микротрещины.
Протереть поверхность чистой безворсовой тканью с растворителем или обезжиривающим средством до полного удаления масла и грязи.
Дать поверхности высохнуть; влага препятствует отверждению анаэробного герметика.
Качество очистки критично: даже тонкий слой масла или старого герметика нарушит прилипание и герметичность нового. Некоторые инструкции рекомендуют использовать активатор, но только после полной механической и химической очистки, чтобы избежать неконтролируемого отверждения на поверхности.
Технология нанесения герметика
Анаэробный герметик наносят непрерывным тонким валиком непосредственно перед сборкой фланца.
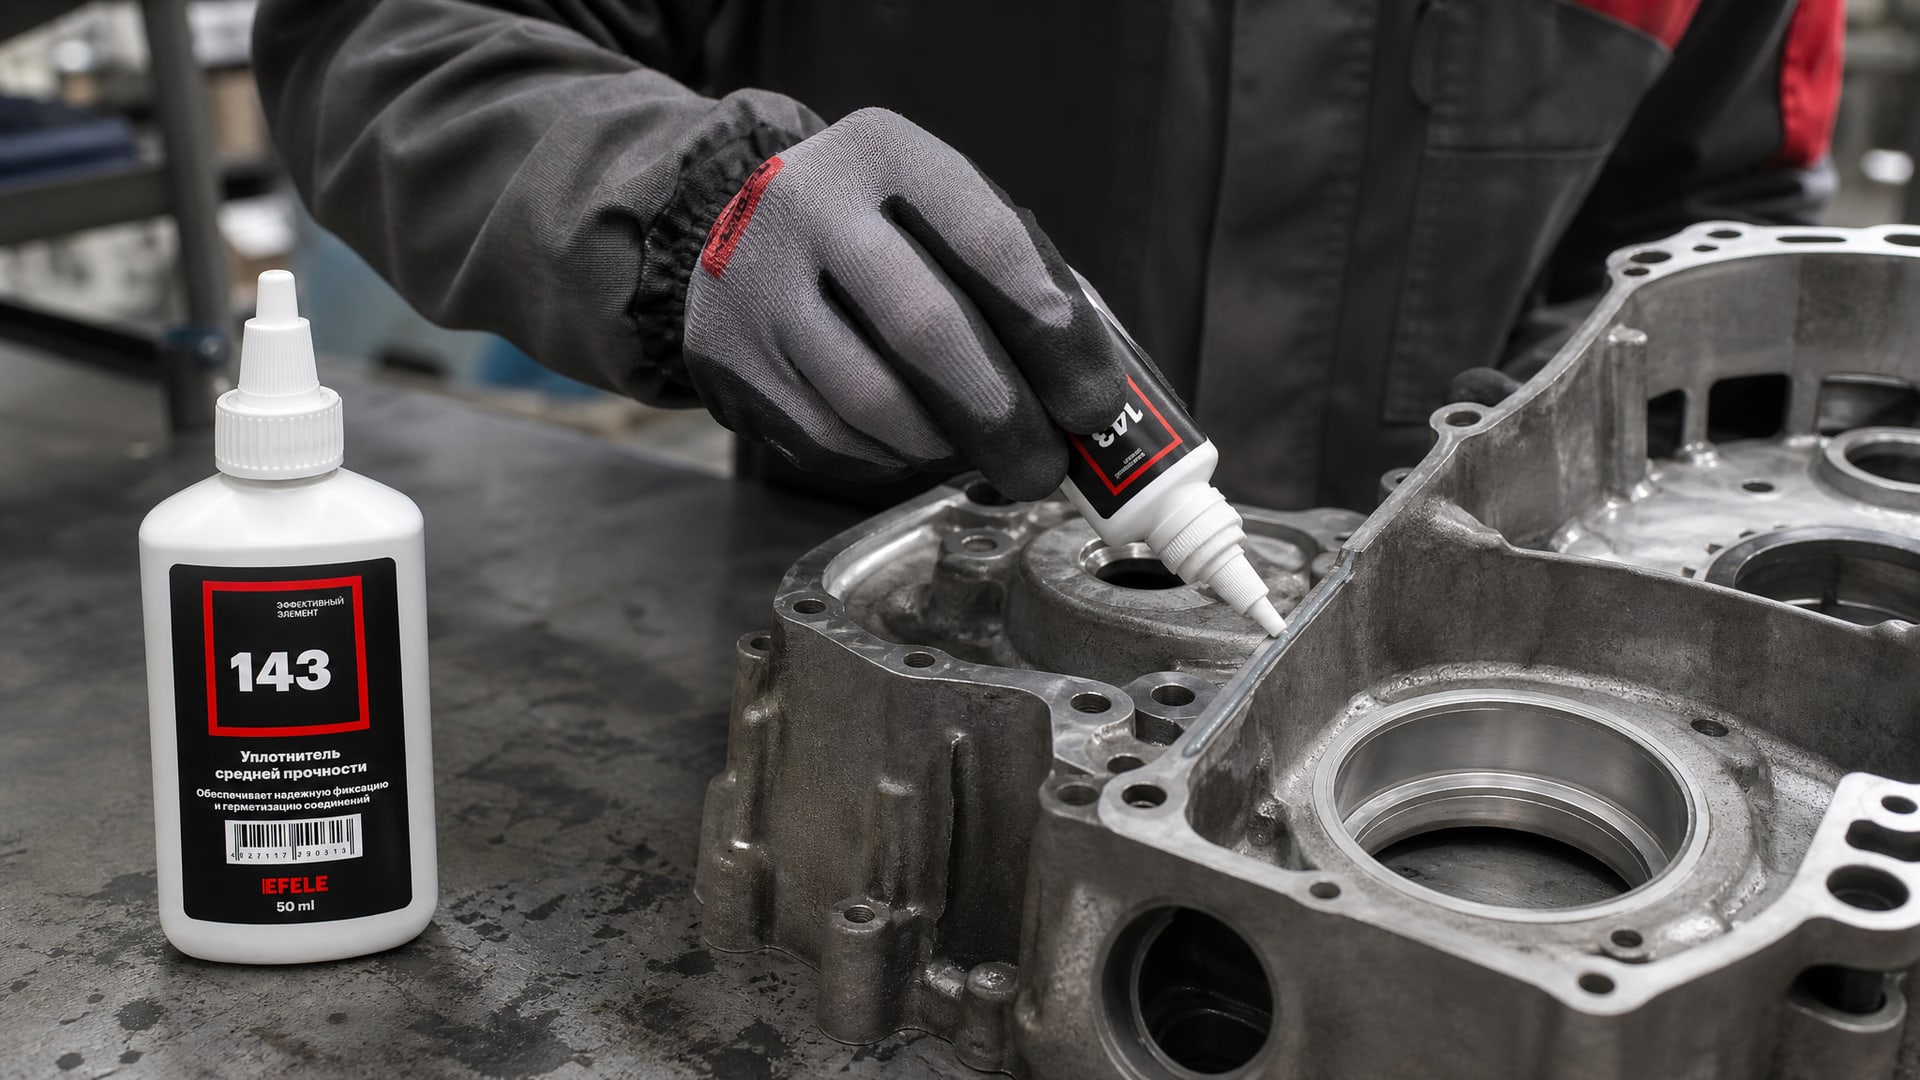
Толщина слоя и способ распределения влияют на качество герметизации.
Правильное нанесение герметика
Наносить герметик следует непрерывной тонкой линией по одной из сопрягаемых поверхностей (обычно по нижней или более удобной), без разрывов и пропусков. Валик должен быть однородным, толщиной не более 1–2 мм; толстый слой не улучшает герметичность, а наоборот может привести к неравномерному отверждению и появлению пор.
Нельзя наносить герметик на резьбовые отверстия под болты, так как он засохнет на резьбе и затруднит или сделает невозможным затяжку. Если требуется герметизация болтовых отверстий, ее выполняют отдельно, либо используют герметик, совместимый с резьбовыми соединениями.
После нанесения сборку фланца выполняют быстро, обычно в пределах 10–15 минут. Позже герметик начнет подсыхать на открытом воздухе и потеряет способность правильно распределиться между фланцами при их прижатии.
Затяжка болтов
Болты затягивают равномерно, часто крест-накрест (по звездочке), чтобы избежать перекоса фланцев и неравномерного распределения герметика. Перекос приведет к утончению слоя в одних местах и его избытку в других, что нарушит герметичность. Крутящий момент выбирают согласно спецификации для конкретного узла, без превышения, чтобы не деформировать фланец.
Для герметизации фланцевых соединений двигателя, где требуется высокая прочность и устойчивость к высоким температурам, инженеры нередко обращаются к анаэробным жидким уплотнителям на основе цианоакрилатных соединений. EFELE 143 - один из таких составов, который обеспечивает надежную полимеризацию в узких зазорах и выдерживает вибрацию и температурные колебания в подкапотном пространстве благодаря минеральной основе и синтетическим присадкам.
Выдержка до запуска и сроки полимеризации
После сборки фланца герметик должен полностью отвердеть перед возобновлением работы оборудования.
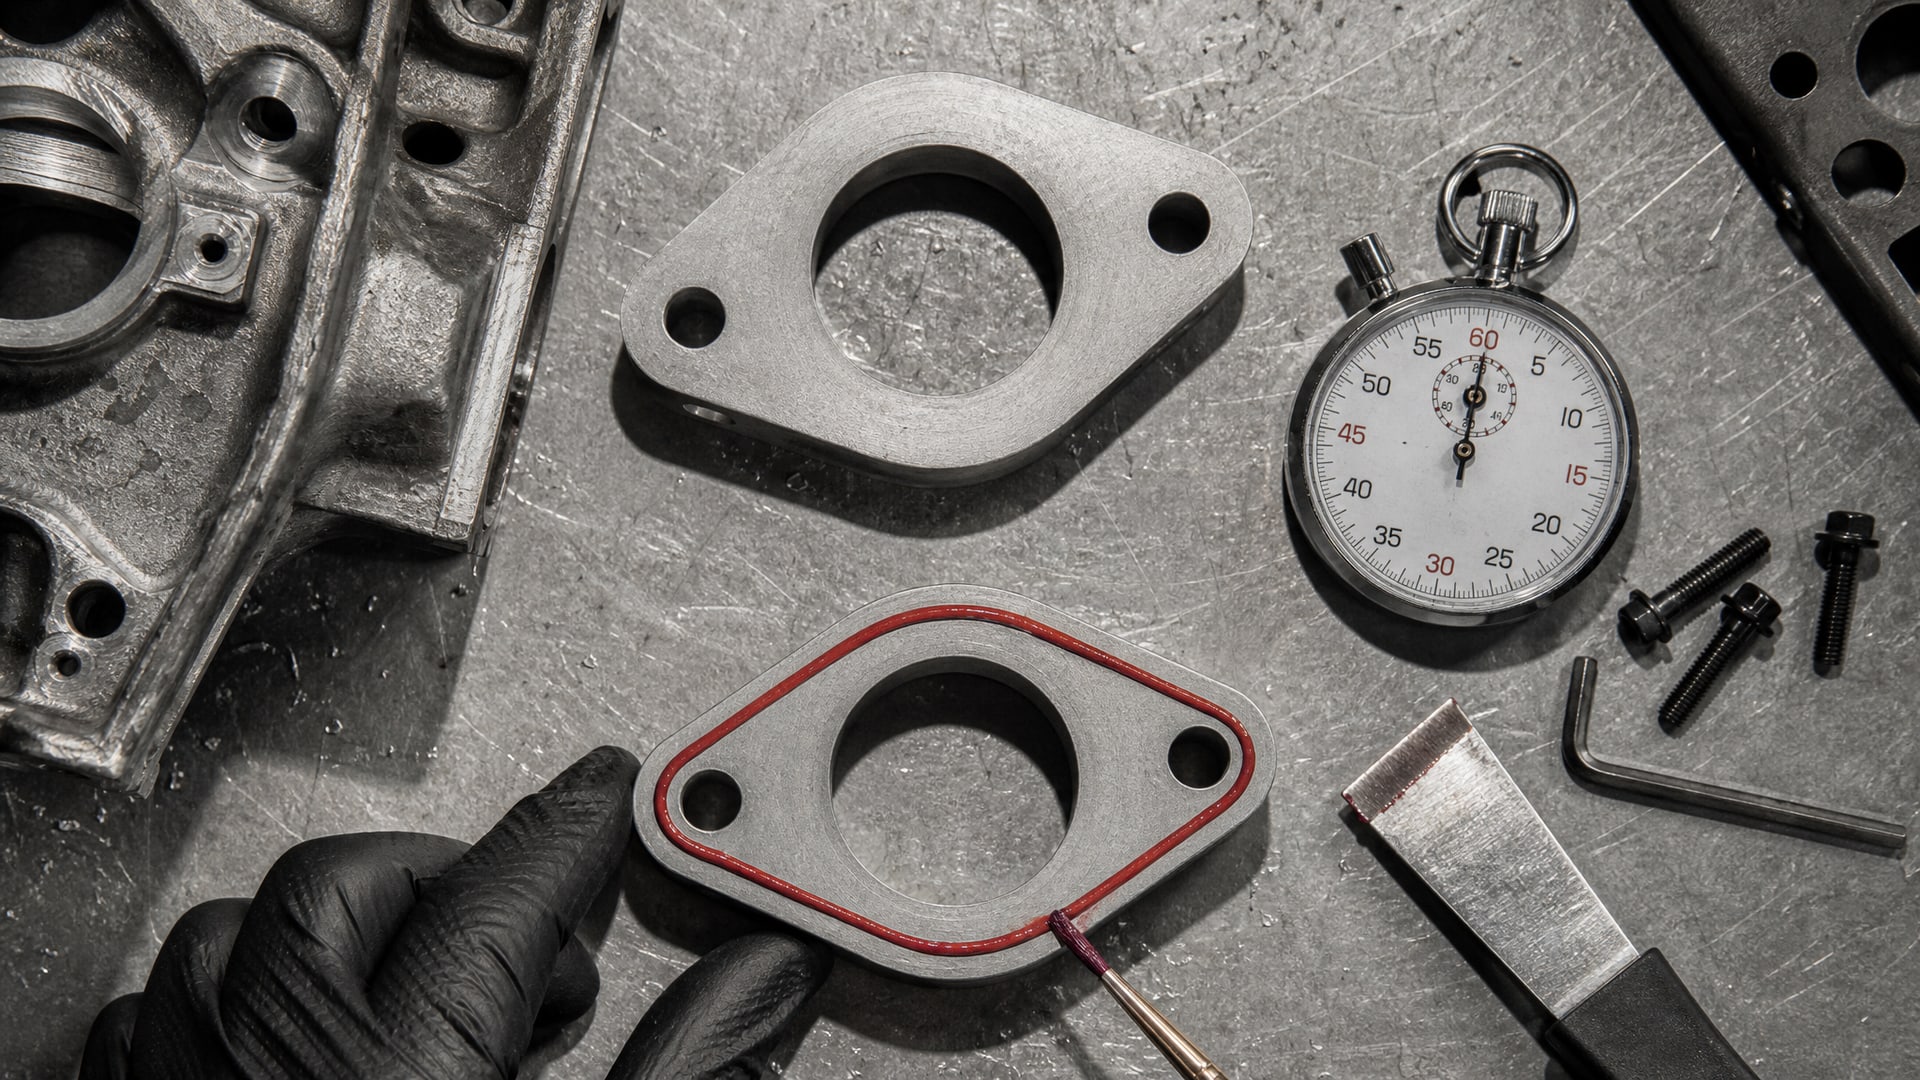
Преждевременный запуск грозит размыванием незасохшего герметика потоком масла или охлаждающей жидкости и последующей течью.
Типовые сроки:
Первичная фиксация: 1–2 часа при комнатной температуре (20–25 °C).
Полная полимеризация: не менее 24 часов.
Сроки удлиняются при пониженной температуре (особенно при работе зимой в неотапливаемых цехах) и укорачиваются при нагреве. После полной полимеризации герметик приобретает резиновую консистенцию и становится устойчивым к течи масла и охлаждающей жидкости.
Во время полимеризации узел должен оставаться неподвижным; вибрация или слабое движение деталей может нарушить формирование уплотняющего слоя. По этой причине ремонт часто приходится планировать на период плановых остановок или выходных дней.
Ограничения и когда герметик не подойдет
Несмотря на удобство и скорость применения, анаэробный герметик имеет четкие границы применимости.
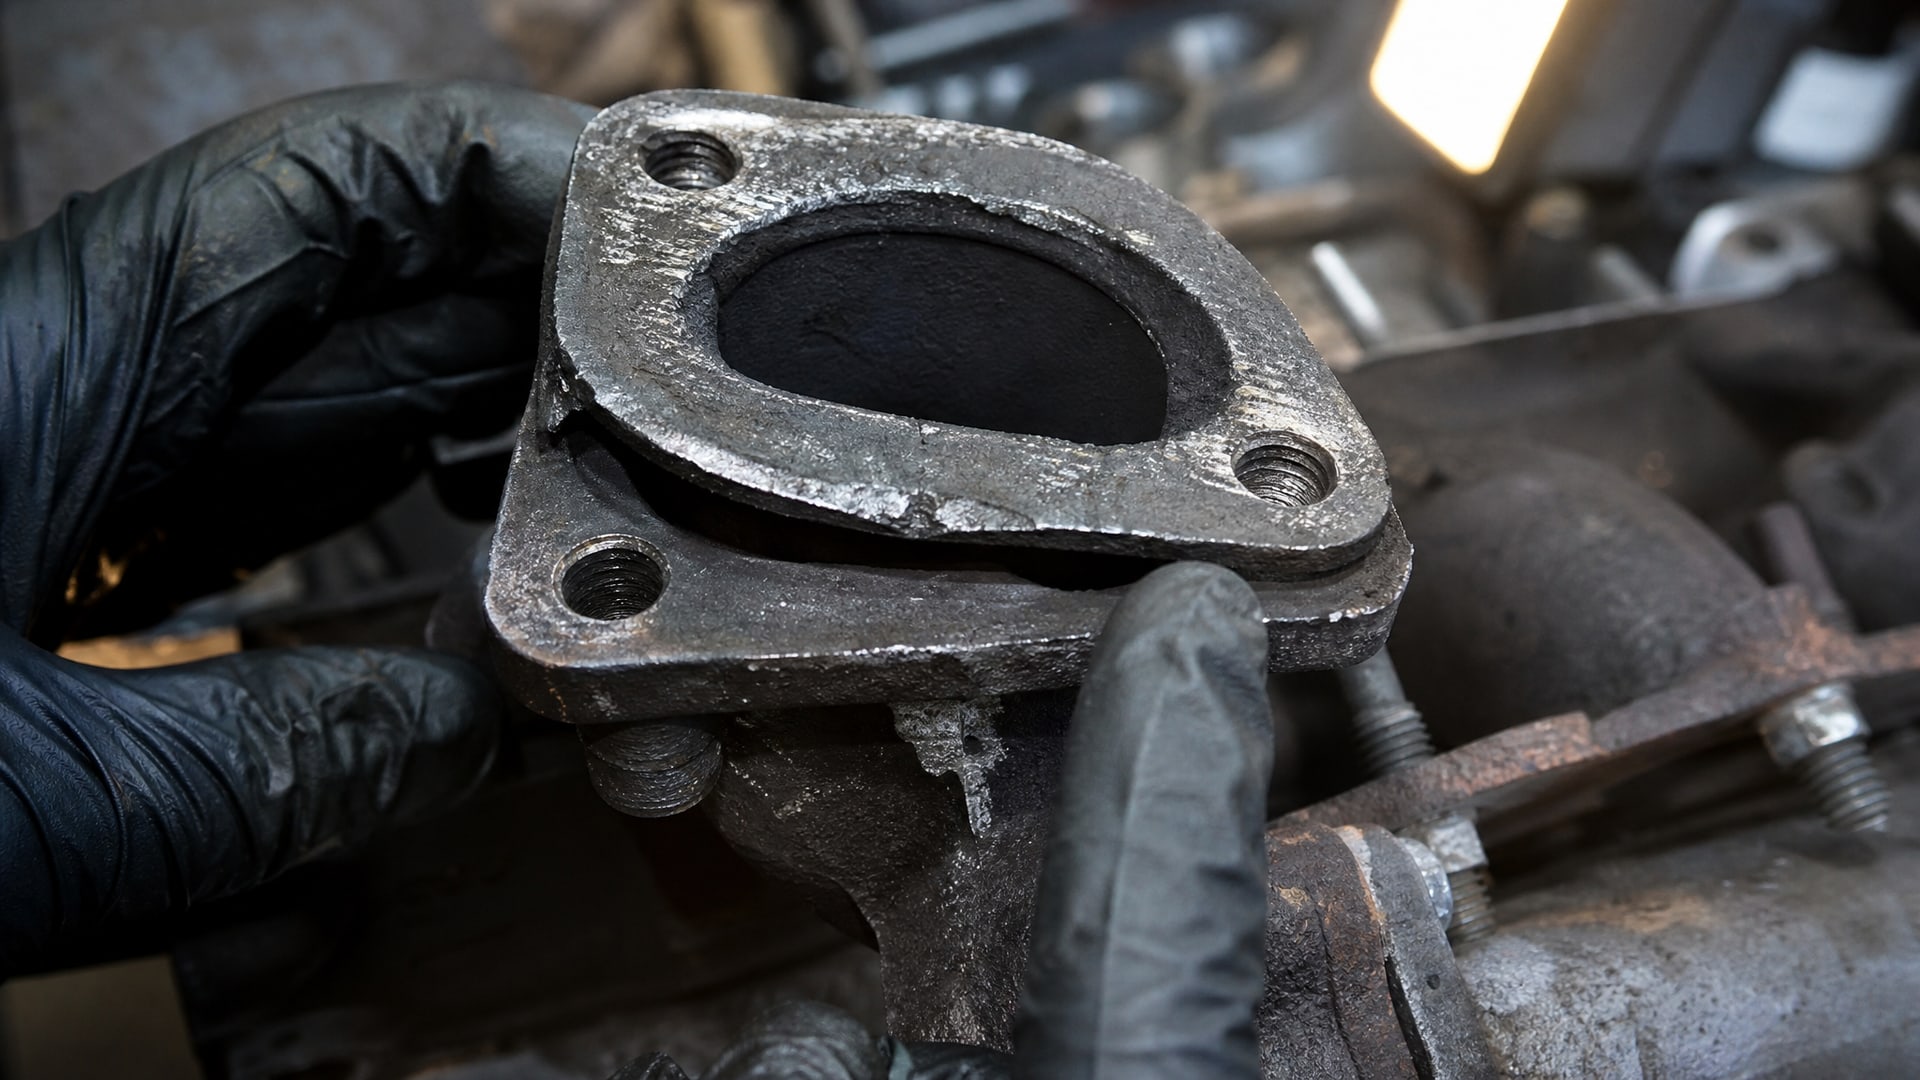
Использование в неподходящих условиях приводит к течам и повторному ремонту.
Типичные ситуации отказа
Большой зазор (более 0,5 мм): герметик не заполнит промежуток и останется жидким. Типичная причина - деформация фланца, изношенные болты или перекос сопряжения.
Мягкие или пластиковые фланцы: герметик предназначен для жестких металлических поверхностей. На пластике или резине он либо не отвердеет, либо выскочит из зазора при вибрации.
Высокая пористость: если фланец имеет раковины, трещины или прошлифован слишком грубо, герметик может просачиваться через поры, а не заполнять зазор.
Сильная коррозия: ржавчина, окись или маслянистые отложения препятствуют адгезии герметика. Если поверхность сомнительна, нужна дополнительная шлифовка или замена фланца.
Малые монтажные отверстия или нестандартная геометрия: герметик может закупорить маслопроводы, вентиляционные отверстия или датчики.
Если в процессе подготовки обнаружена коррозия, явная деформация или асимметричный зазор, замену прокладки герметиком лучше отложить и решить проблему традиционно. Герметик - инструмент для жестких, чистых и хорошо сохранившихся фланцев, а не для ремонта поврежденных узлов.
Выбор герметика и совместимость с маслом
На рынке представлено несколько брендов анаэробных формирователей прокладок для фланцевых соединений.
Выбор должен основываться не только на названии "формирователь прокладок", но на совместимости с конкретной рабочей средой и типом фланца.
Ключевые критерии выбора:
Маслостойкость: герметик должен быть совместим с минеральными маслами, синтетическими жидкостями и бензином, которые циркулируют в фланцевом узле. Обычные анаэробные герметики (например, для резьбовых соединений) этого не гарантируют.
Температурный диапазон: для двигателей критична устойчивость к температурным колебаниям от -20 °C при холодном пуске до +120–150 °C в рабочем режиме.
Тип металла: некоторые составы рассчитаны специально для алюминиевых, стальных или чугунных фланцев, так как адгезия зависит от поверхностной энергии материала.
Допускаемый зазор: производитель указывает максимальный монтажный зазор; нельзя превышать эту величину.
Типичные варианты на рынке - составы на основе цианоакрилатных мономеров, которые быстро полимеризуются в зазоре и обладают хорошей маслостойкостью. Перед покупкой стоит проверить техническое описание или спецификацию герметика и убедиться в соответствии условиям вашего применения.
Часто задаваемые вопросы
Можно ли наносить герметик на старую прокладку, чтобы сэкономить время?
Нет, старая прокладка и остатки клея помешают адгезии герметика к металлу. Герметик не заполнит микронеровности фланца равномерно и может не отвердеть вообще. Полная механическая очистка до чистого металла - обязательный этап, иначе ремонт будет неудачным.
Почему герметик течет через несколько дней после сборки?
Причины: недостаточная выдержка до пуска (менее 24 часов), наличие масла или влаги на поверхности, нанесение толстым слоем, плохая затяжка болтов или деформация фланца. Герметик начнет отверждаться на воздухе через 15–20 минут, и если собрать фланец слишком поздно, он не распределится правильно. Проверьте соблюдение каждого шага технологии.
Какой зазор считается допустимым для формирователя прокладок?
Типовой предел - до 0,4–0,5 мм. Это микроскопический зазор, который образуется между идеально ровными и чистыми фланцами. Если зазор визуально виден (более 1 мм), герметик не подойдет и нужно использовать традиционную прокладку.
Нужен ли активатор для быстрого отверждения герметика?
Активатор ускоряет полимеризацию и может быть полезен в холодных условиях или при большом зазоре. Однако его применение требует полной очистки поверхностей и знания совместимости конкретного герметика с выбранным активатором. Без опыта лучше обойтись без активатора и выдержать стандартные сроки.
Можно ли отремонтировать фланец герметиком, если он течет в течение полугода после прокладки?
Если новая прокладка уже установлена, замена герметиком возможна только после полной разборки, очистки и осмотра фланца на предмет деформации. Если течь возобновилась быстро, причина может быть в деформации фланца, вибрации или неправильном крутящем моменте. Герметик решит проблему, только если фланец сохранился в хорошем состоянии.
Заключение
Замена вырубной прокладки фланца двигателя на анаэробный герметик - рациональное решение для жестких металлических соединений с малым зазором, при условии соблюдения технологии подготовки, нанесения и выдержки. Герметик заполняет микронеровности фланца, образуя надежный уплотняющий слой без необходимости демонтажа узла и ожидания новой прокладки.
Ключ к успеху - полная очистка поверхностей, тонкое непрерывное нанесение, равномерная затяжка болтов крест-накрест и терпение при ожидании 24-часовой полимеризации. Если фланец деформирован, большой зазор или поверхность загрязнена маслом, герметик не гарантирует герметичность, и замену прокладки нужно отложить. Перед выбором герметика убедитесь в его совместимости с рабочей средой (масло, охлаждающая жидкость), температурным диапазоном и типом вашего фланца - это предотвратит повторный ремонт и потерю доверия к методу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.