
Антифрикционное покрытие: когда окунание выгоднее распыления
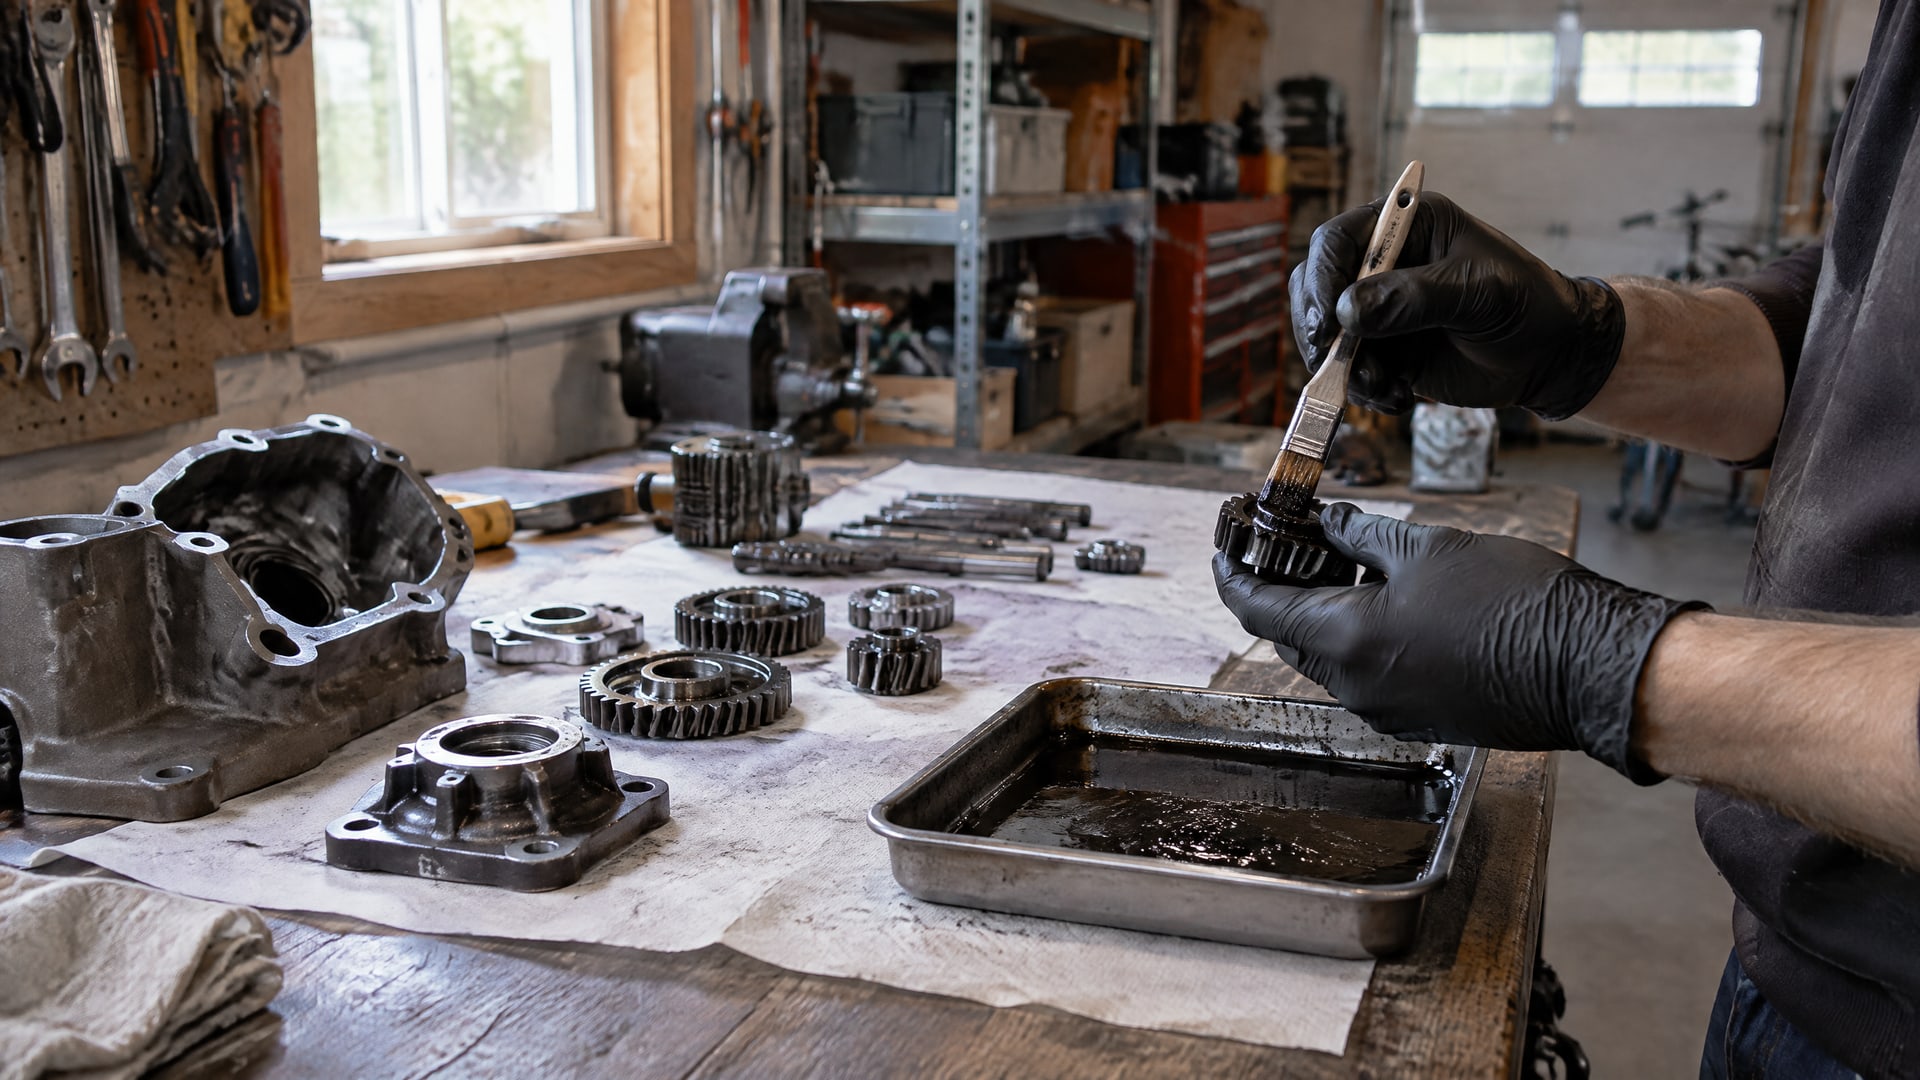
Окунание обычно выгоднее распыления, когда нужно обработать серийную партию небольших деталей, полностью покрыть сложную геометрию или нанести состав на участки, до которых трудно добраться распылителем. Распыление удобнее для крупных изделий и локальной обработки, когда важно оставить отдельные зоны без покрытия. Выбор метода зависит от формы и массы детали, объема партии, вязкости состава и требований к толщине слоя.
В статье разберем, как сравнивать методы нанесения покрытий, в каких случаях окунание помогает сократить расход и трудоемкость, а когда рациональнее выбрать распыление. Материал будет полезен инженерам, техническим специалистам и снабженцам, которым нужно подобрать технологию, оценить допуск на толщину покрытия и подготовить требования к контролю качества.
Какие методы нанесения покрытий подходят для антифрикционного слоя
Антифрикционное покрытие наносят распылением, окунанием, окунанием-центрифугированием, кистью или валиком.
Универсального метода для всех деталей нет: при выборе учитывают геометрию, массу изделия, размер партии и вязкость состава. После нанесения покрытию требуется сушка или отверждение, режим которых зависит от конкретного материала.
Для простой крупной детали распыление позволяет обработать выбранные участки и не покрывать поверхности, которым слой не нужен. Это удобно при локальном нанесении и позволяет управлять расходом материала. Для изделия со сложной формой, полостями, поднутрениями и множеством мелких элементов окунание часто практичнее: состав контактирует с поверхностью детали целиком, включая труднодоступные зоны.
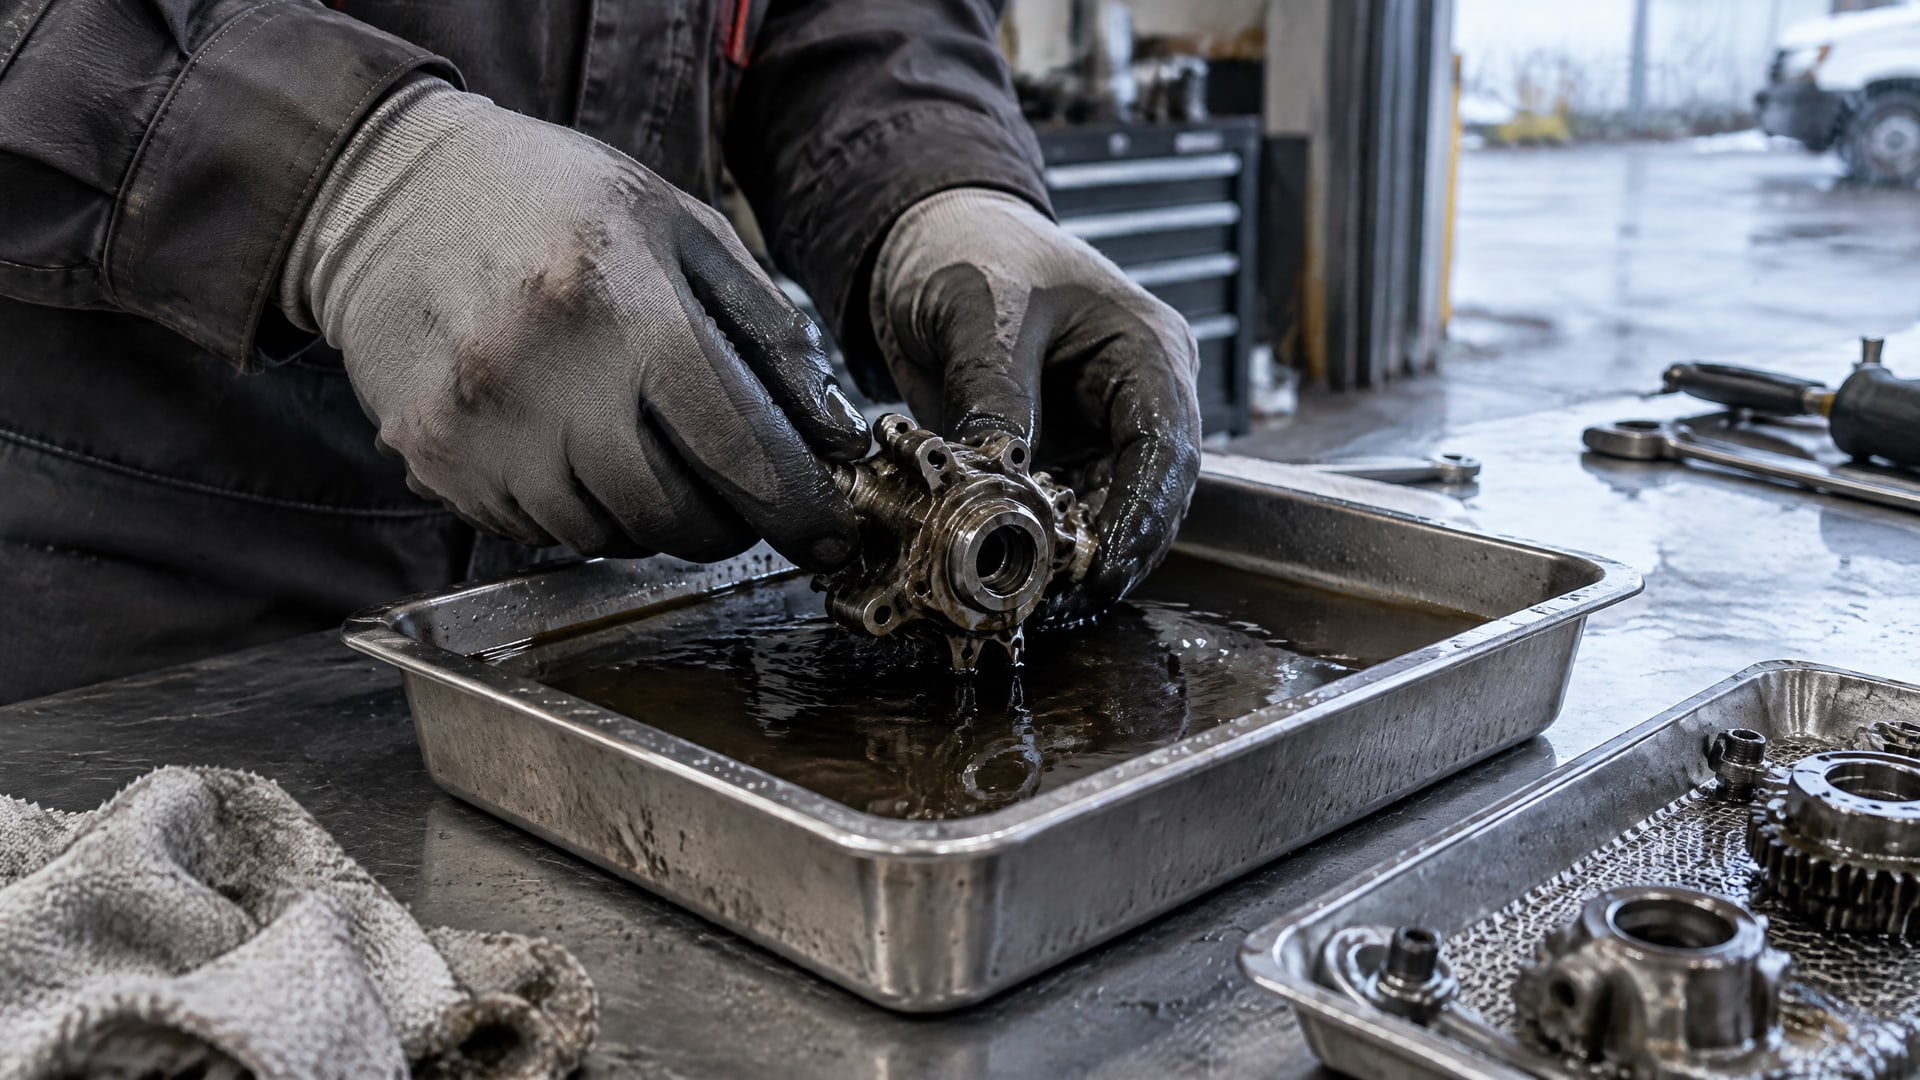
При окунании важно контролировать скорость извлечения детали. От нее зависит, сколько состава останется на поверхности после стекания; также нужно не допускать затягивания воздуха, потеков и капель. Поэтому простое погружение в ванну не гарантирует равномерного результата: технологический режим подбирают с учетом формы детали и свойств состава.
Окунание-центрифугирование предназначено прежде всего для обработки больших партий небольших деталей. Такой процесс применяют, например, для винтов и гаек: центрифугирование помогает удалить избыток материала после погружения. При единичном ремонте или обработке крупного изделия такая схема может оказаться неоправданно сложной.
Кисть и валик могут быть полезны в отдельных задачах, но при выборе метода для серии важно учитывать повторяемость и контроль слоя. Для лабораторного и технологического получения равномерных пленок ASTM D823 рассматривает автоматическое распыление и моторизованное окунание как сопоставимые подходы. Это показывает, что точность зависит не только от названия метода, но и от того, насколько процесс управляем.
Когда окунание выгоднее распыления
Окунание дает практическое преимущество, если требуется покрыть поверхность детали полностью, в том числе внутренние полости и участки со сложным доступом.
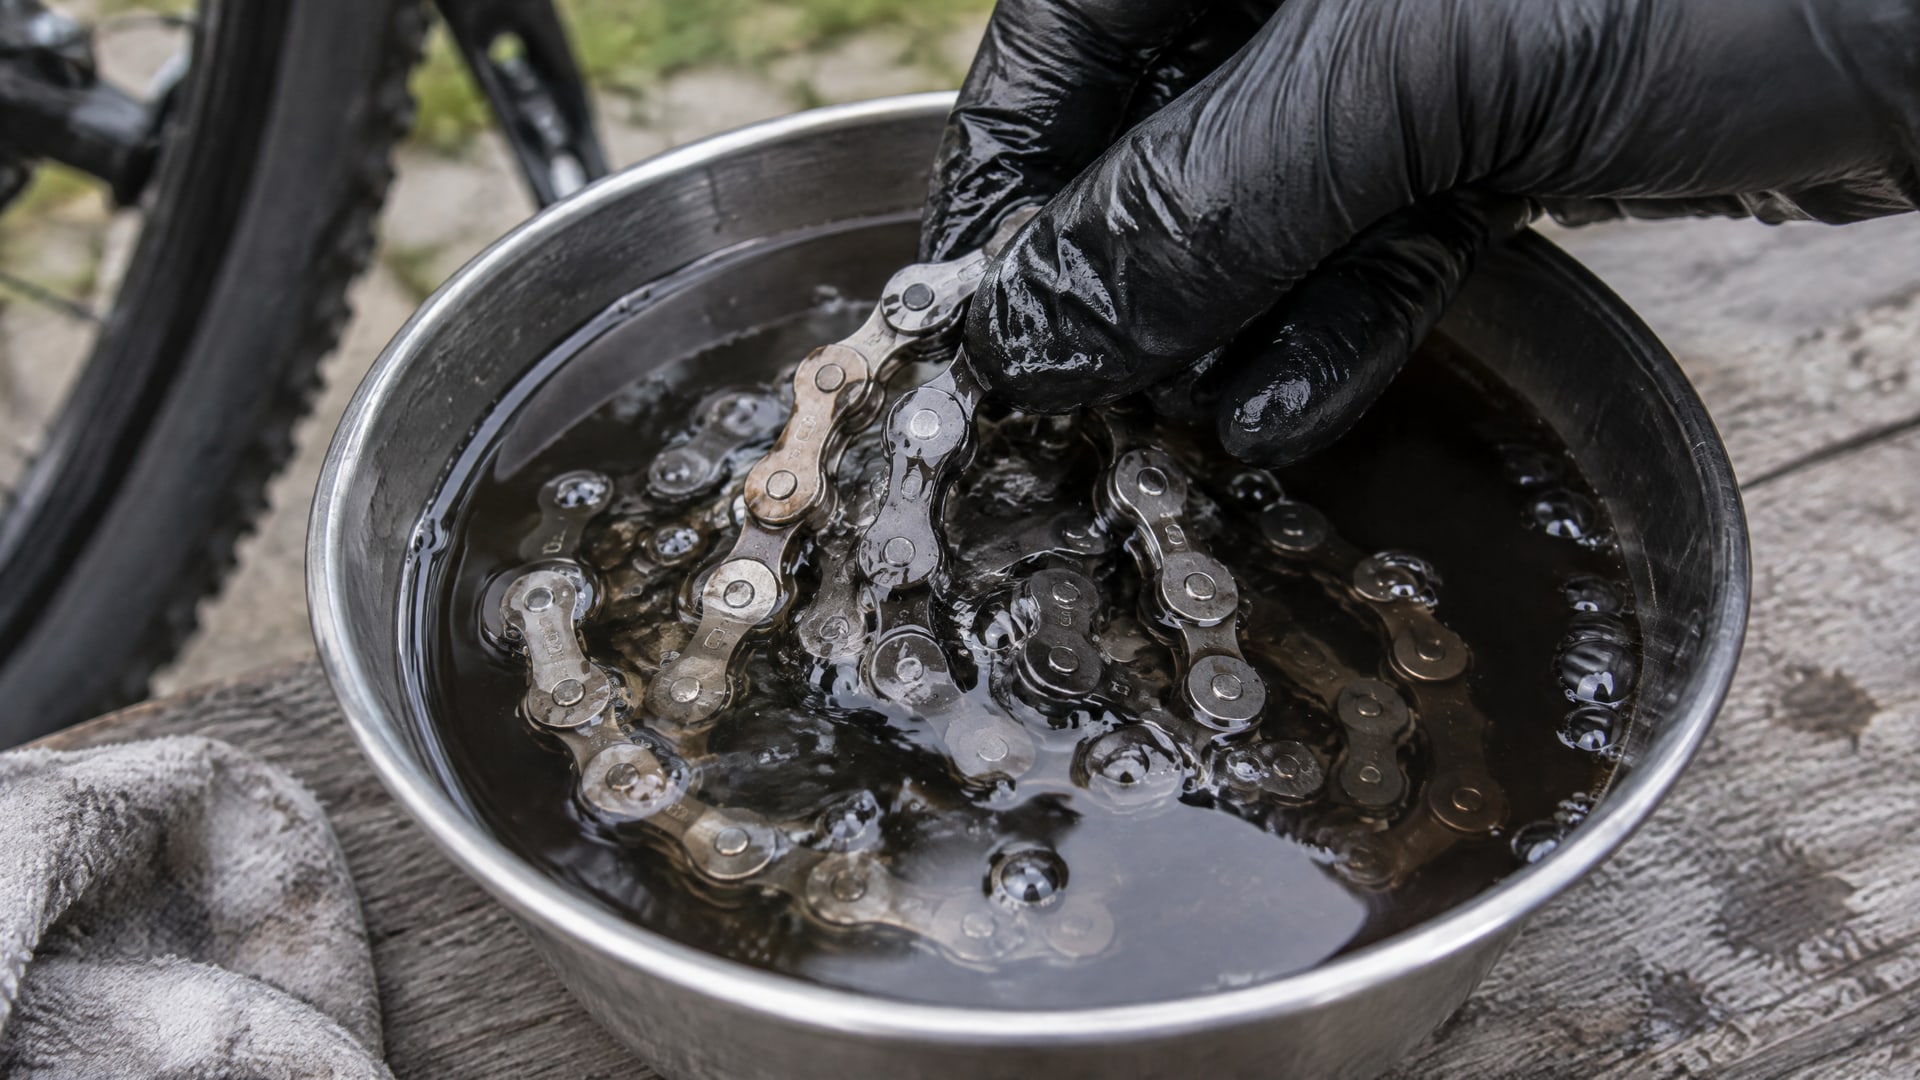
При распылении такие зоны могут потребовать изменения положения изделия, дополнительного прохода или отдельной операции. Для детали со множеством мелких элементов погружение также упрощает обработку: изделие контактирует с составом сразу по всей поверхности.
Для серий мелких изделий особенно важно сравнивать не только расход материала, но и трудоемкость операций. Окунание-центрифугирование считается экономичным решением для крупных партий винтов и гаек. В этом случае детали обрабатывают группой, а избыток состава удаляют центрифугированием. Если же партия мала или детали крупные, затраты на организацию ванны и загрузку могут не дать такого преимущества.
Распыление чаще выбирают там, где нужно обработать отдельные зоны, а также при работе с крупными деталями, для которых погружение неудобно. Метод позволяет направлять состав на нужную поверхность, тогда как окунание предполагает контакт с ним всей погружаемой детали. Если часть изделия должна остаться без покрытия, это требование нужно учитывать заранее при выборе процесса и организации маскирования.
Окунание не означает автоматически более толстый слой. На толщину влияют вязкость состава, скорость извлечения детали, стекание и последующая сушка. По данным технических материалов, сухой слой антифрикционного покрытия может находиться в диапазоне 5–30 мкм в зависимости от метода, а часто встречающийся практический диапазон составляет 5–20 мкм. Поэтому сравнивать окунание и распыление следует на конкретной детали и при заданных параметрах процесса.
При выборе также оценивают, насколько легко стабилизировать операцию. Для распыления важны одинаковое перемешивание состава и сухой очищенный сжатый воздух. Для окунания ключевыми становятся скорость извлечения и стекание. Когда эти параметры заданы и контролируются, оба метода можно применять в повторяемом технологическом процессе.
Окунание и распыление: сравнение по задаче
| Критерий | Окунание | Распыление |
|---|---|---|
| Сложная геометрия и труднодоступные участки | Часто удобнее для полного покрытия | Может потребовать нескольких проходов и изменения положения детали |
| Локальное нанесение | Менее удобно, поскольку состав контактирует со всей погружаемой деталью | Подходит для обработки выбранных зон |
| Серия мелких деталей | Окунание-центрифугирование эффективно для крупных партий | Удобство зависит от организации подачи и фиксации изделий |
| Крупные детали | Погружение может быть затруднено размером изделия | Часто практичнее для направленного нанесения |
| Управление толщиной | Регулируют, в частности, скоростью извлечения и стеканием | Зависит от стабильности нанесения и параметров распыления |
Таблица помогает наметить выбор, но не заменяет пробную обработку. Например, для детали с полостями окунание может обеспечить доступ состава к большему числу поверхностей, однако итоговый слой нужно проверить после стекания и сушки. Для изделия с зонами, которые следует оставить без покрытия, распыление может дать больше гибкости.
Расход материала также нельзя оценивать только по факту погружения или распыления. При окунании на детали остается состав, часть которого стекает; при распылении важны точность направления потока и обработка выбранных участков. Поэтому сравнивают фактический расход на партию и время операций при одинаковых требованиях к покрытию.
Если в спецификации задана толщина, ее нужно привязать к конкретной детали и способу контроля. Для автоматизированных процессов в материалах по функциональным покрытиям приводятся ориентиры допуска около ±10 мкм или ±15 мкм в зависимости от процесса. Эти значения нельзя автоматически переносить на любую технологию: целевой допуск согласуют с процессом и требованиями к изделию.
При рассмотрении антифрикционного покрытия MODENGY метод нанесения также следует соотносить с геометрией детали, объемом партии и требуемым контролем слоя. Одного названия покрытия недостаточно, чтобы выбрать между погружением и распылением: технологию определяют для конкретной операции, а параметры сверяют со спецификацией материала.
Толщина покрытия и допуск: как организовать контроль
Для антифрикционных покрытий в технических материалах часто встречаются значения сухой толщины 5–20 мкм.
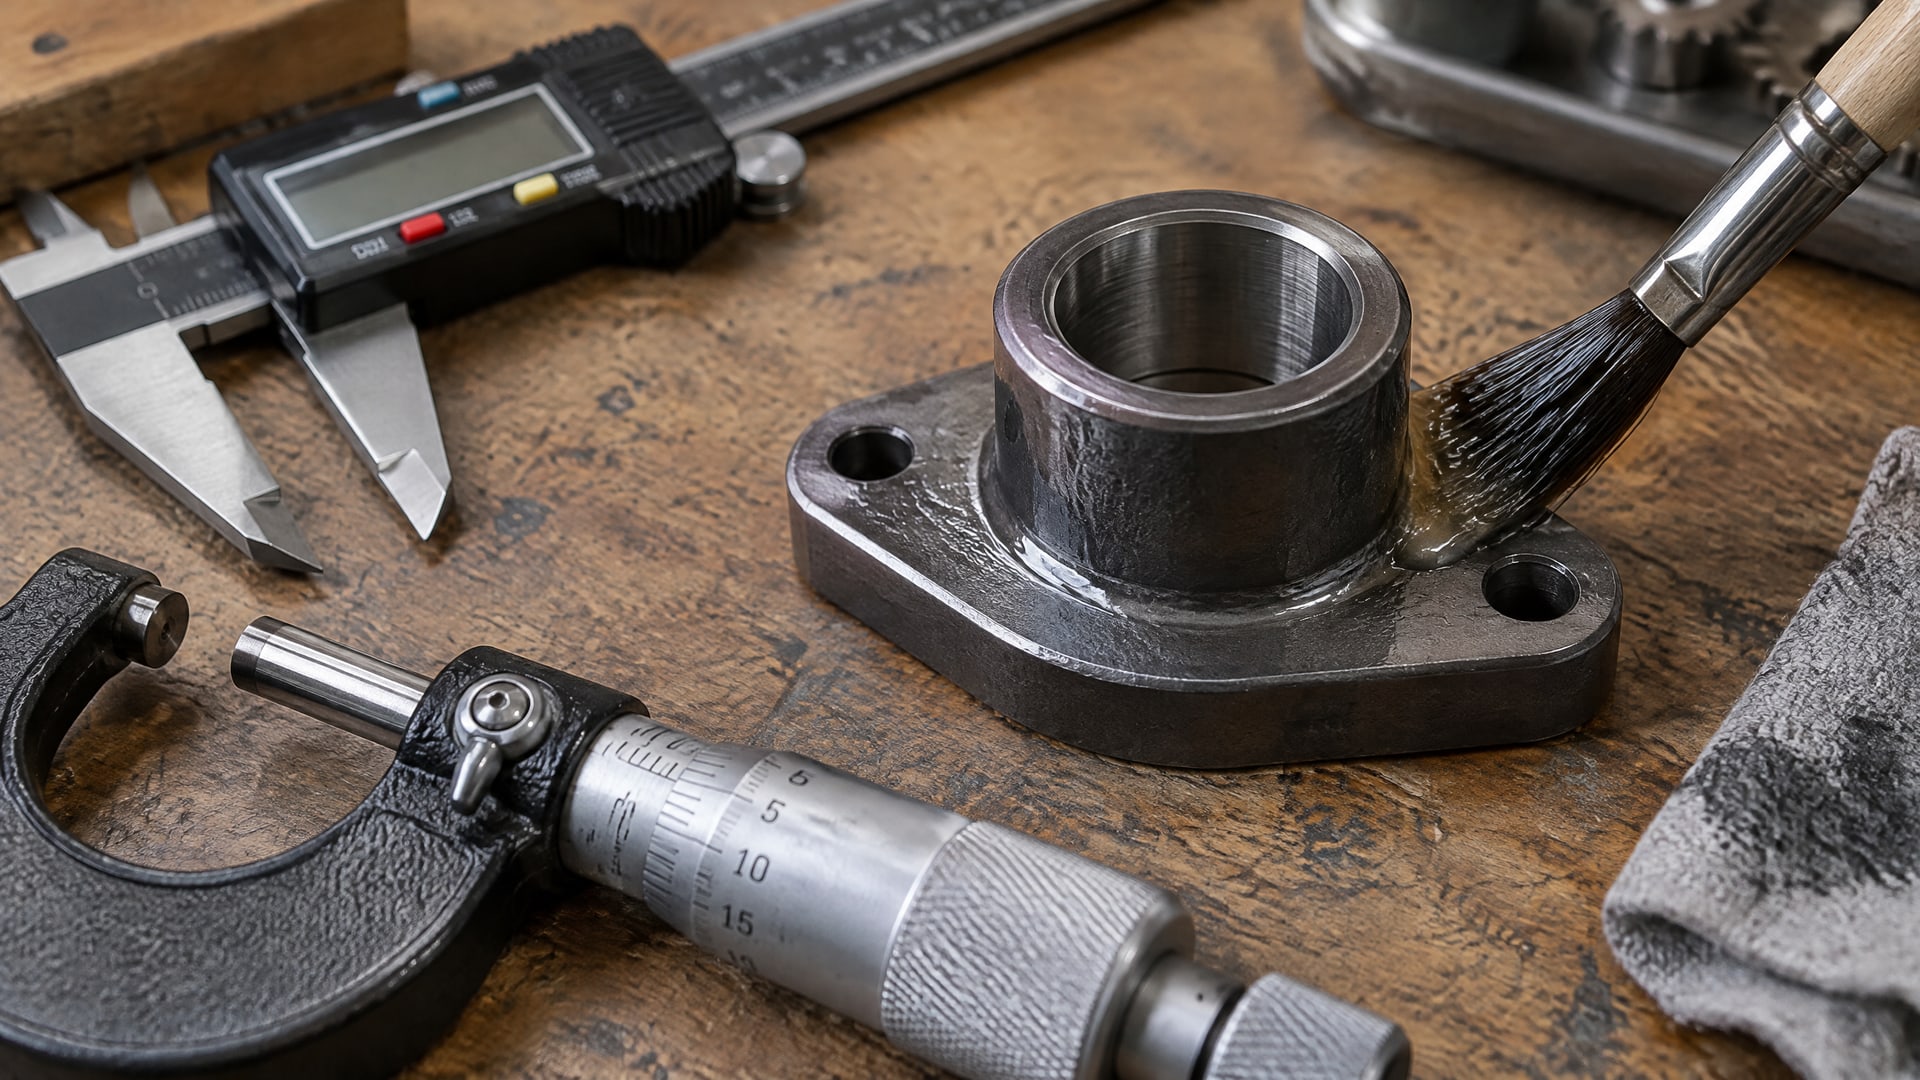
Для отдельных составов указывают диапазоны 5–15 мкм или 10–20 мкм, а в зависимости от способа нанесения может фигурировать диапазон 5–30 мкм. Эти цифры дают ориентир, но не заменяют требования к конкретной детали и составу.
Толщина зависит от режима нанесения. При окунании важны вязкость состава, скорость извлечения изделия и стекание; при распылении результат зависит от стабильности нанесения. Сушка или отверждение также входят в технологический процесс, поэтому измерения нужно проводить на стадии, предусмотренной требованиями к покрытию.
Для измерения толщины покрытия применяют методы, описанные в ISO 2808, включая методы для мокрой и сухой пленки. ISO 2064:1996 устанавливает определения и общие правила, в том числе понятие минимальной локальной толщины металлических и неорганических покрытий. При подготовке контроля важно заранее определить, где именно измерять слой и какое значение считать приемочным.
Автоматизация может помочь выдерживать повторяемость и заданный допуск, но сама по себе не делает один способ нанесения точнее другого. В материалах по функциональным покрытиям приведены ориентиры порядка ±10 мкм и ±15 мкм в зависимости от процесса. Эти значения относятся к описанным автоматизированным процессам и не должны восприниматься как универсальный допуск для любого антифрикционного слоя.
Для опытной партии полезно зафиксировать метод нанесения, параметры процесса и результаты измерения. Такой протокол позволит сопоставить окунание с распылением на реальной геометрии, а не только по общим преимуществам методов. Если заданная толщина не получается стабильно, следует проверить подготовку поверхности, перемешивание состава и режим нанесения до запуска серии.
Подготовка поверхности и повторяемость результата
Даже подходящий метод нанесения не компенсирует недостаточную подготовку детали.
Перед нанесением антифрикционного покрытия поверхность тщательно обезжиривают. В зависимости от требований к изделию может понадобиться дополнительная обработка, например дробеструйная обработка или фосфатирование.
Подготовка важна и при окунании, и при распылении. Если партия включает детали с разным состоянием поверхности, результаты нанесения могут отличаться, поэтому условия очистки следует сделать одинаковыми. Для повторяемого слоя также нужно одинаково перемешивать состав перед применением и поддерживать стабильные условия нанесения.
Для распыления отдельно контролируют качество сжатого воздуха: он должен быть сухим и очищенным. При окунании внимание уделяют скорости извлечения, стеканию и отсутствию захваченного воздуха. Эти параметры влияют на распределение состава, образование капель и потеков, а значит, на итоговую толщину и внешний вид слоя.
План контроля стоит составить до обработки партии. В нем фиксируют метод нанесения, подготовку детали и способ определения толщины по ISO 2808. Общие правила терминологии и измерения соотносят с ISO 2064:1996. Такая последовательность помогает инженеру сопоставить фактический результат с требованиями, а снабженцу - передать исполнителю однозначные критерии приемки.
Как выбрать антифрикционное покрытие для узла
Начинать выбор следует с задачи узла: какие поверхности нужно покрыть, есть ли полости и поднутрения, насколько велика партия и требуется ли локальное нанесение.
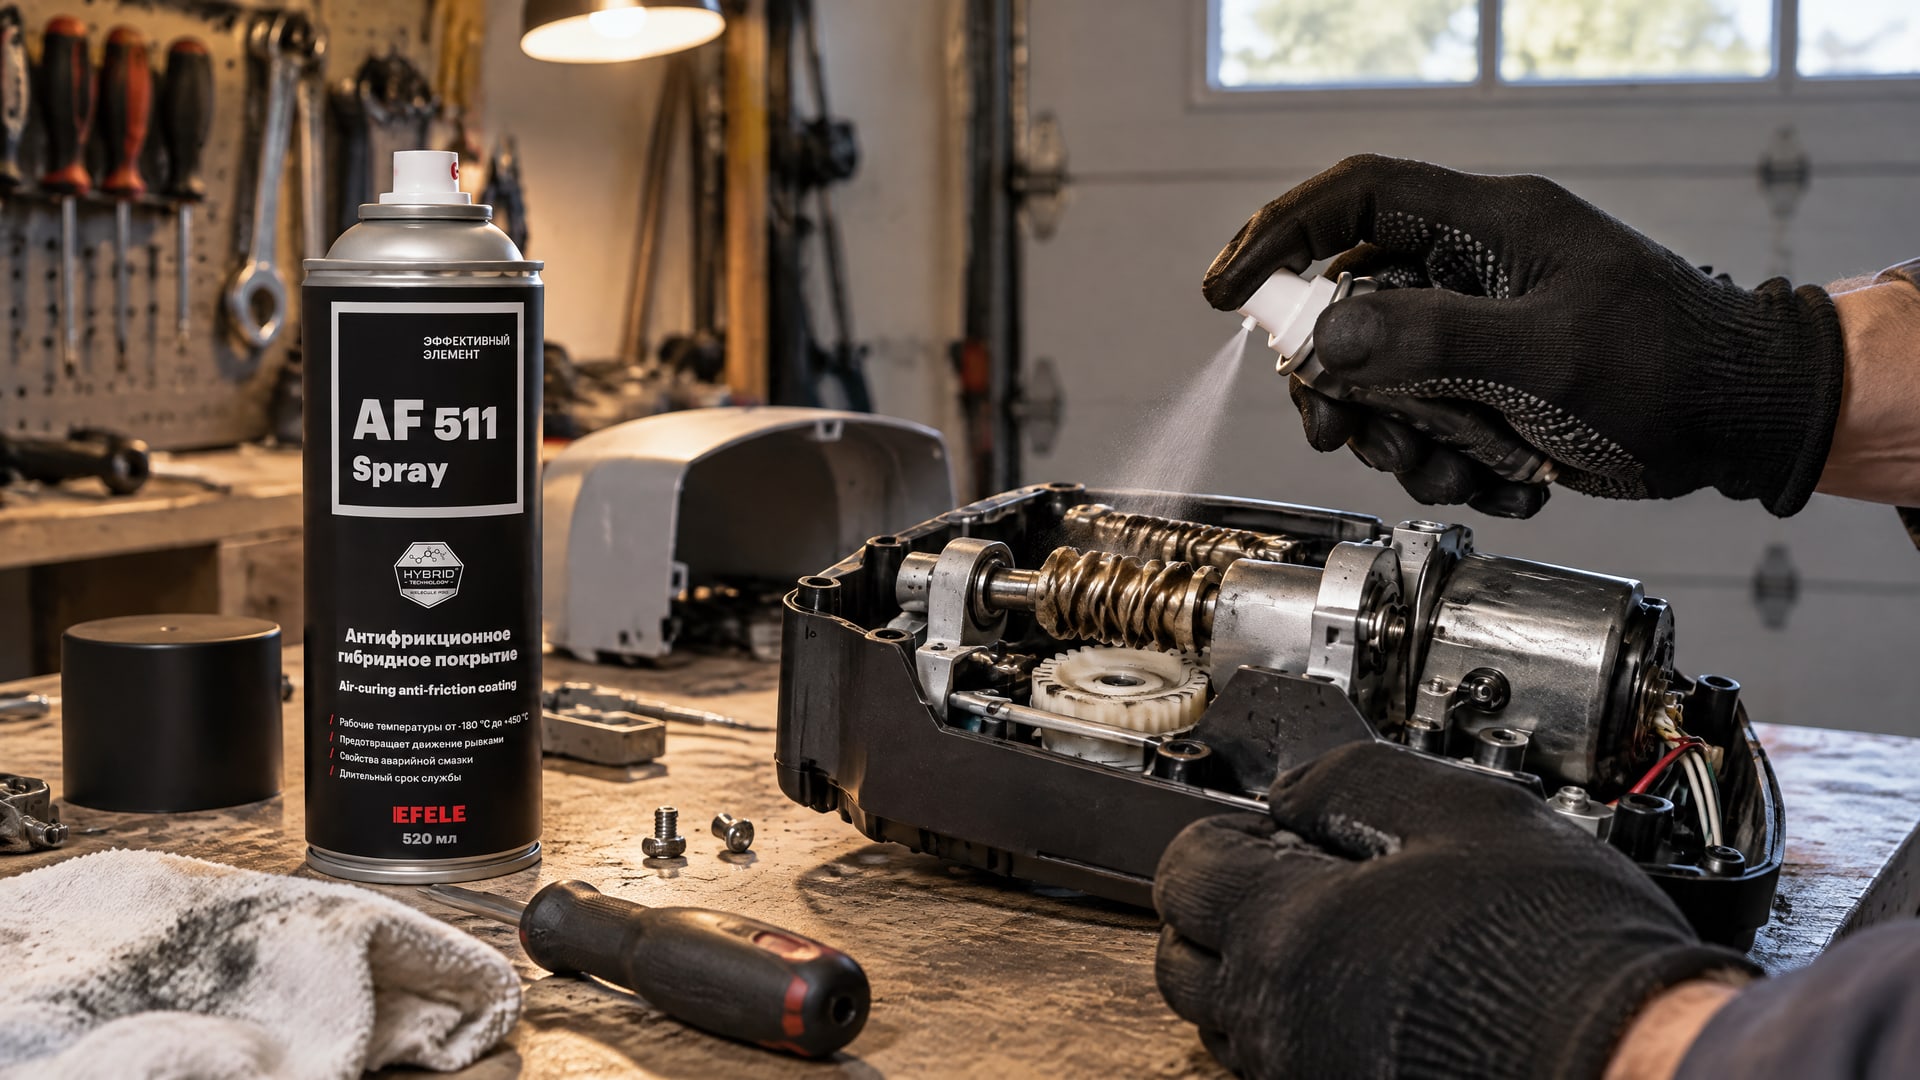
Затем определяют желаемую толщину, способ ее контроля и условия сушки или отверждения. Эти параметры связывают с техническими требованиями к конкретному составу.
Например, при низком КПД червячного редуктора в системе управления, связанном с малым током потребления и трением, важно рассматривать покрытие с учетом самого механизма и технологии нанесения. Для такой задачи применяют гибридное антифрикционное покрытие EFELE AF-511 Spray, которое отверждается при комнатной температуре. Метод распыления в этом случае позволяет наносить состав на выбранные поверхности без погружения всего узла.
Если задача связана с запекаемым покрытием для редуктора, сначала нужно уточнить требования к отверждению и допустимость соответствующего режима для детали. В представленных технических данных нет универсальных температур или времени запекания для таких покрытий, поэтому переносить параметры одного состава на другой нельзя. Режим сверяют со спецификацией конкретного материала.
Термин «антифрикционное твердосмазочное покрытие» описывает тип решения, но не задает единую технологию нанесения. В одном случае подойдет распыление, в другом - окунание или окунание-центрифугирование. Если покрытие выбирают перед закупкой, полезно запросить техническую документацию и согласовать с исполнителем геометрию образца, требуемую толщину и метод ее измерения.
Часто задаваемые вопросы
Когда окунание выгоднее распыления?
Окунание чаще выгоднее для серийной обработки небольших деталей, полного покрытия сложной геометрии и доступа к полостям или поднутрениям. Для крупных партий винтов и гаек применяют окунание-центрифугирование. Распыление удобнее для локального нанесения и обработки крупных деталей, когда погружение затруднено.
Какая толщина считается нормальной для антифрикционного покрытия?
В технических материалах часто встречается сухая толщина 5–20 мкм. Для отдельных составов приводятся диапазоны 5–15 мкм и 10–20 мкм, а в зависимости от способа нанесения - 5–30 мкм. Точное значение определяют по требованиям к конкретному покрытию и детали.
Окунание всегда дает более толстый слой?
Нет. Толщина зависит от вязкости состава, скорости извлечения детали, стекания и последующей сушки. Поэтому сам выбор окунания не означает, что слой получится толще, чем при распылении. Чтобы подтвердить результат, нужно задать параметры процесса и проверить сухую пленку методом, подходящим для покрытия.
Как проверить допуск на толщину покрытия?
Методы определения толщины мокрой и сухой пленки описывает ISO 2808. ISO 2064:1996 содержит определения и общие правила измерения металлических и неорганических покрытий, включая минимальную локальную толщину. Метод контроля и точки измерения согласуют с требованиями к изделию и конкретным процессом нанесения.
Можно ли наносить покрытие на плохо подготовленную поверхность?
Нет. Перед нанесением поверхность тщательно обезжиривают, а при необходимости применяют дополнительную подготовку, например дробеструйную обработку или фосфатирование. Рекомендации по подготовке актуальны как для окунания, так и для распыления: выбор метода не отменяет требований к состоянию поверхности.
Заключение
Окунание выгоднее распыления, когда нужно обработать серийную партию мелких изделий, полностью покрыть сложную геометрию или обеспечить доступ состава к труднодоступным участкам. Распыление рациональнее для локального нанесения и крупных деталей. Толщину нельзя выводить только из выбранного метода: ее проверяют с учетом состава и режима процесса, используя методы ISO 2808 и общие правила ISO 2064:1996.
Перед тем как антифрикционные покрытия купить для серийного применения, подготовьте требования к геометрии, толщине, допуску и контролю, а затем проведите пробную обработку. Сравните фактический расход, трудоемкость и результаты измерений при окунании и распылении.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.