
Антифрикционные покрытия для поршней двигателей внутреннего сгорания
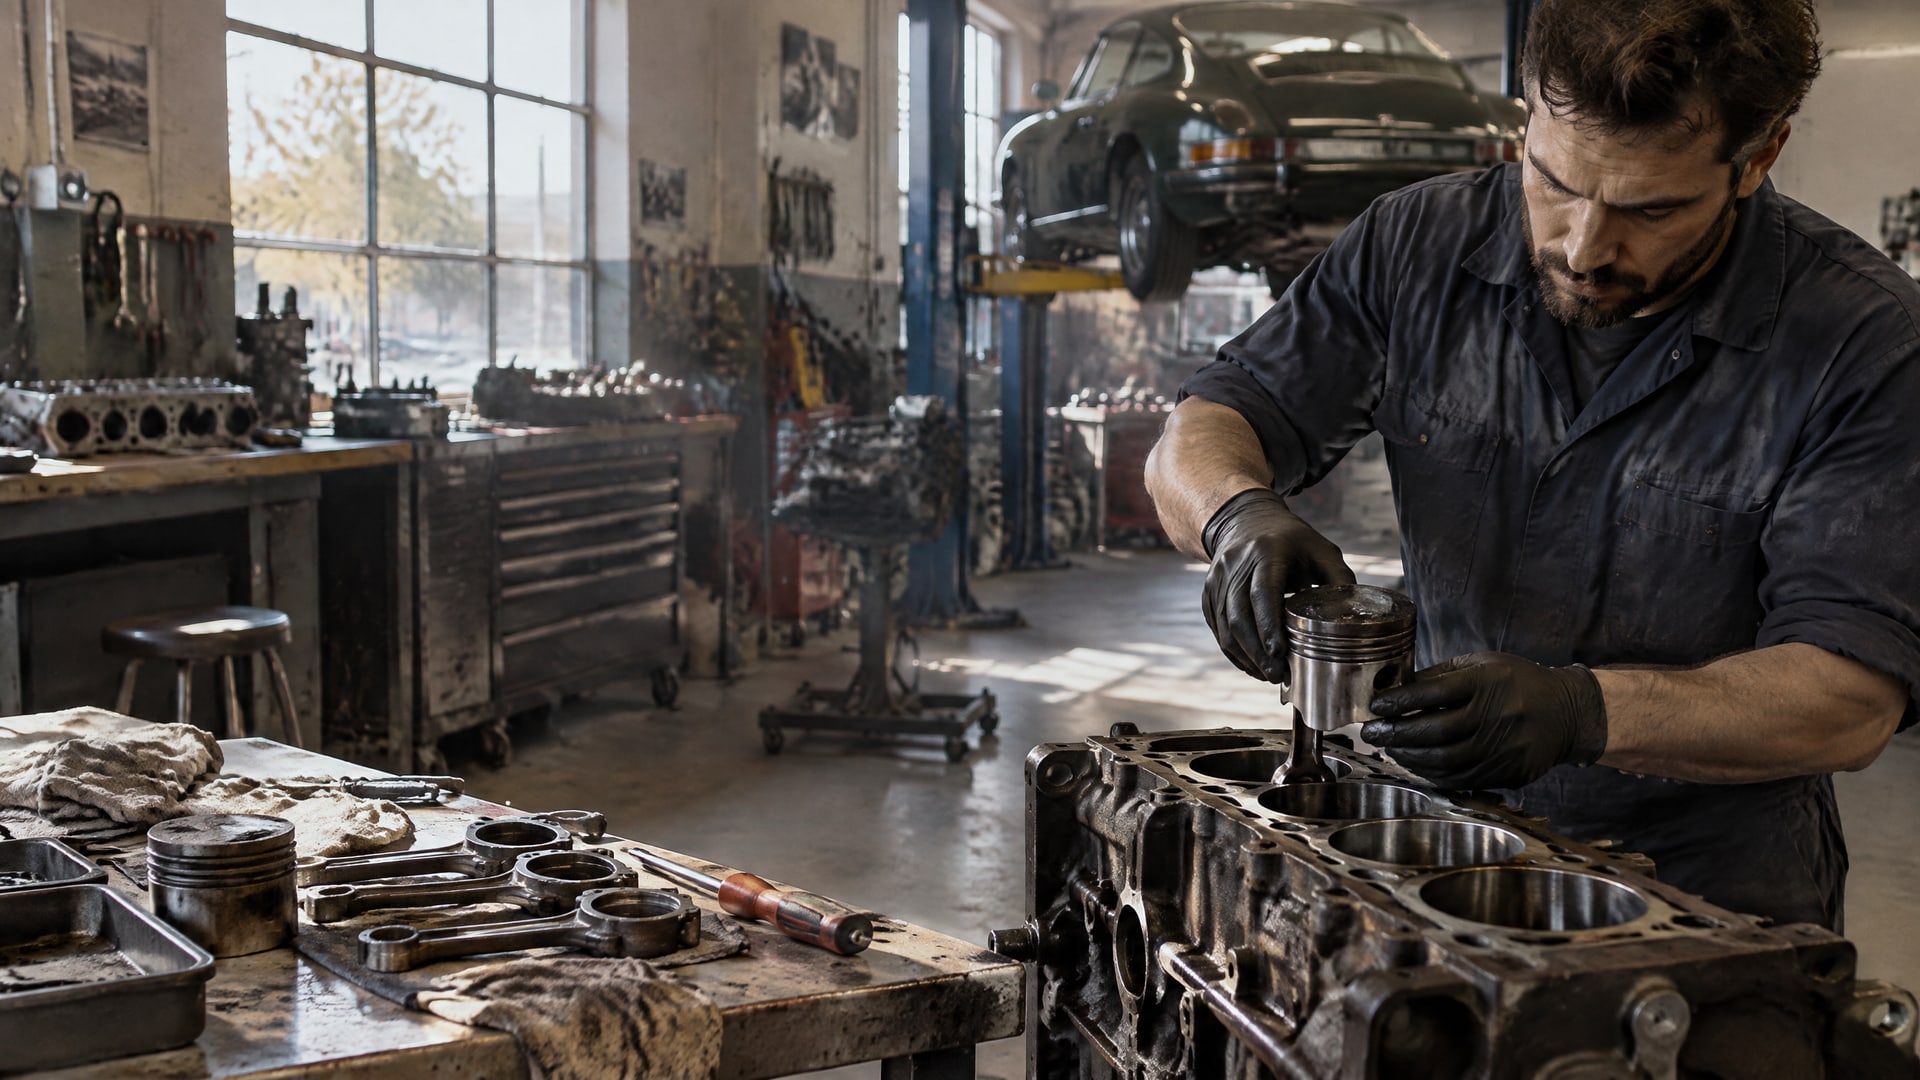
Антифрикционные покрытия на поршнях снижают трение и износ в паре «поршень - цилиндр», в том числе при холодном пуске и приработке. Это сухие пленки с твердыми смазочными компонентами: они дополняют жидкую смазку, но не заменяют моторное масло. Подбирать состав нужно с учетом материалов пары трения, условий работы и технологии нанесения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие поршней ДВС или оценивают технологию его нанесения. Разберем, как работают такие покрытия, какие параметры проверять в документации и почему толщина пленки и температура отверждения важны не меньше состава.
Как антифрикционные покрытия работают на поршне
В поршневой группе покрытие наносят на поверхность поршня, чтобы снизить трение в паре с цилиндром.
Особенно востребована такая защита при холодном пуске, когда режим смазки еще не стабилизировался, и в период приработки. Сухая пленка также может быть полезна при высоких контактных нагрузках, когда повышается риск износа и задиров.
Твердосмазочные покрытия поршней обычно состоят из связующего, твердых смазочных компонентов и растворителя. В качестве наполнителей применяют дисульфид молибдена (MoS₂), графит или PTFE. Связующее удерживает твердые частицы на поверхности, а свойства готовой пленки зависят от сочетания компонентов и технологии нанесения.
Покрытие работает как часть системы защиты узла, а не как замена моторного масла. Оно не отменяет требований к смазке двигателя и не устраняет необходимость подбирать ее по конструкции и режиму работы. Поэтому при оценке результата учитывают не только материал пленки, но и условия контакта поршня с цилиндром.
Исследования покрытий юбки поршня высоконагруженного дизеля показывают, что составы на полимерной связке с MoS₂ и графитом в отдельных вариантах снижали коэффициент трения до 0,12–0,14. Это результат конкретных испытаний, а не универсальная характеристика всех составов. Для переноса таких данных на другой двигатель нужно учитывать его конструкцию, материалы и условия эксплуатации.
Из чего состоит твердосмазочное покрытие
Сухая пленочная смазка отличается от пластичной смазки и жидкого масла способом применения и формой смазочного слоя.
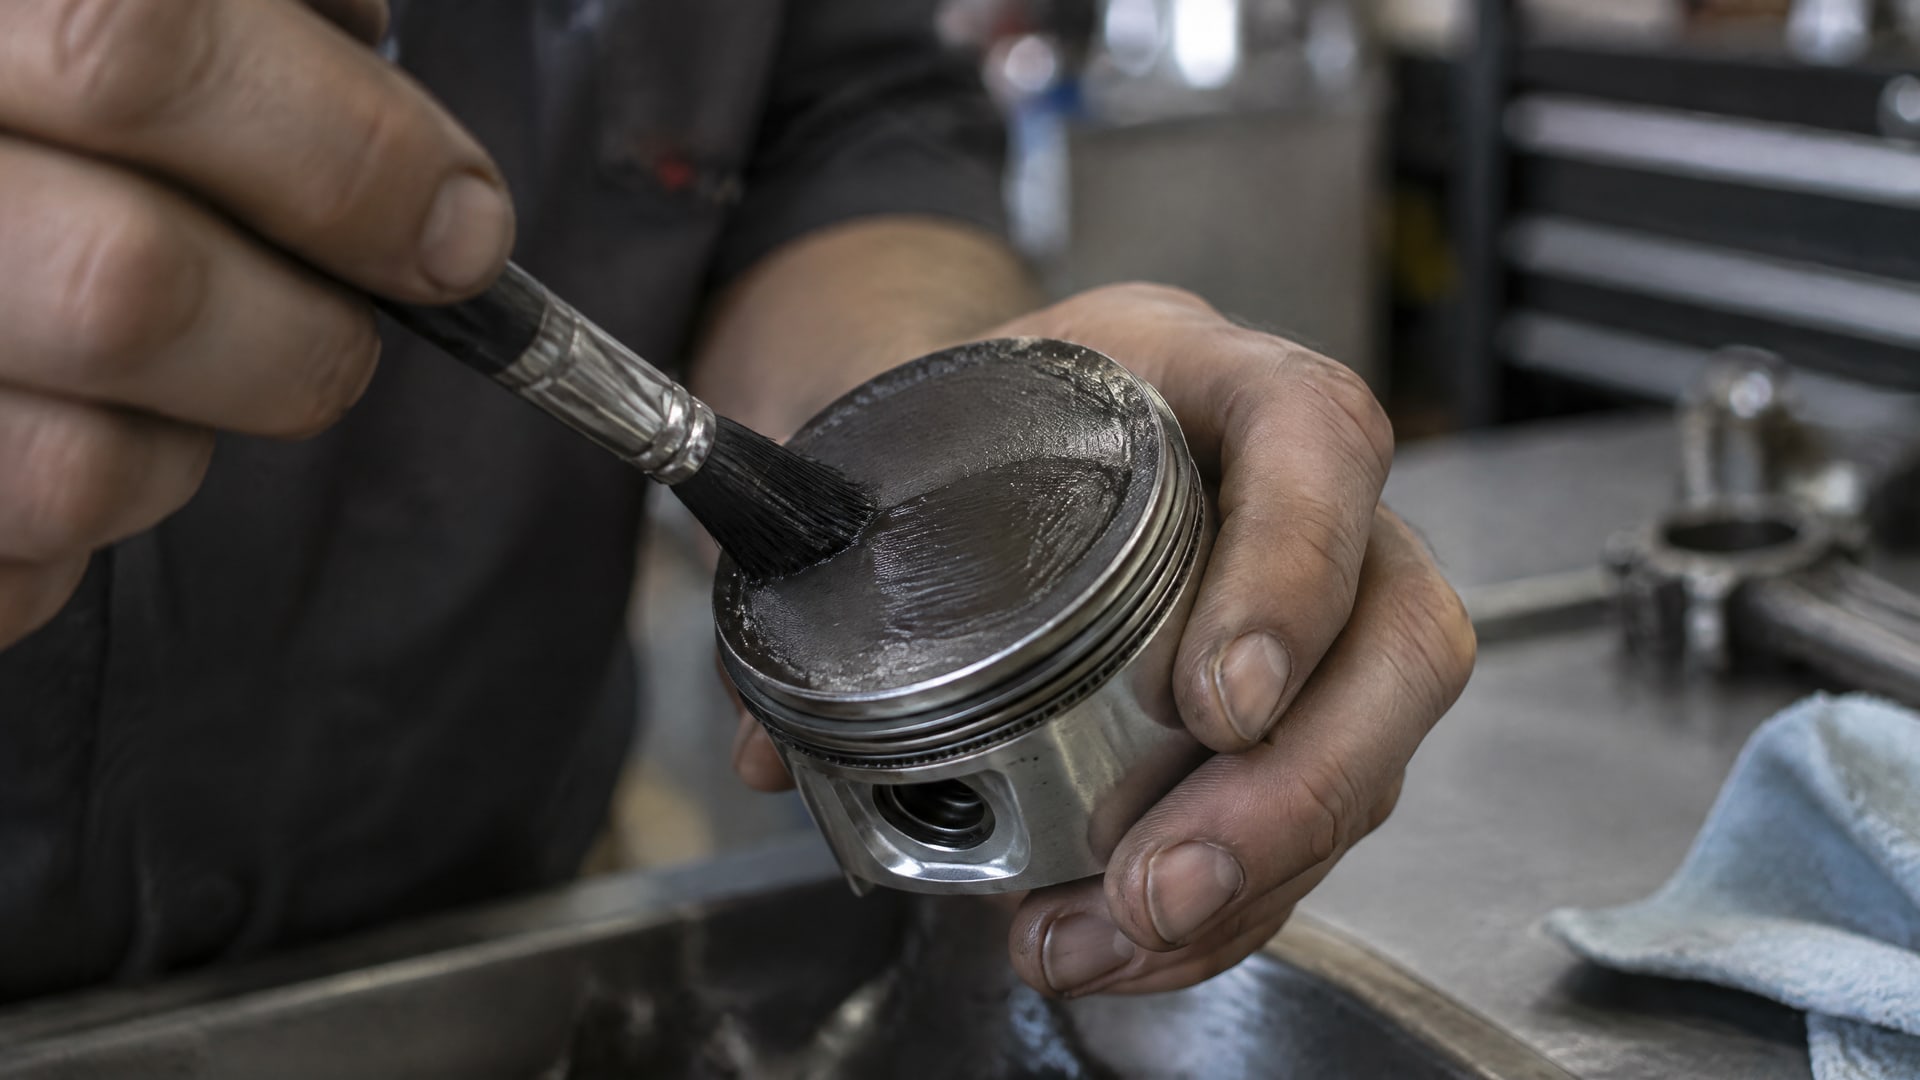
После нанесения и отверждения она остается на поверхности как покрытие. В ее составе твердые смазки сочетаются со связующим, которое формирует пленку и обеспечивает ее удержание на детали.
Само наличие определенного наполнителя не гарантирует нужного результата. Например, MoS₂ может входить в состав разных материалов, но свойства покрытия зависят также от связующего, других компонентов и условий трения. В научных данных сочетание MoS₂ и графита показало низкие значения коэффициента трения в отдельных испытаниях, однако это не доказывает превосходство такой композиции для любого двигателя.
Различаются и технологические характеристики составов. В данных отдельных материалов указаны рабочие диапазоны от -75 °C до 300 °C и от -40 °C до 310 °C. Для других составов отмечено отверждение при 180 °C или 220 °C. Эти значения относятся к конкретным продуктам и не являются общими параметрами антифрикционных покрытий.
При подборе нужно сверять техническую документацию и проверять как минимум:
назначение для поршней или юбок поршней;
состав связующего и твердых смазок;
рабочий температурный диапазон;
температуру и режим отверждения;
стойкость к моторному маслу, бензину, дизельному топливу и смазкам;
рекомендуемую толщину сухой пленки.
Технические условия и документация производителя важнее обобщенного названия материала. Специалисту по снабжению стоит запрашивать техническую документацию на конкретный состав, а инженеру - оценивать соответствие ее параметров условиям эксплуатации поршневой группы.
Как выбрать антифрикционное покрытие для поршня
Начинать выбор стоит с режима работы пары трения.
Если задача связана с холодным пуском, приработкой или риском задиров, сухое антифрикционное покрытие может помочь снизить трение и износ. Но для корректного выбора необходимо определить, на какую поверхность наносят состав, с какими материалами он будет контактировать и какие рабочие среды присутствуют в узле.
Затем проверяют температурные и химические ограничения. Поршневое покрытие работает в окружении моторного масла и топлива, поэтому стойкость к этим средам должна быть прямо подтверждена документацией. Нельзя считать сухую пленку автоматически стойкой к маслу или бензину только потому, что после отверждения она выглядит твердой.
Следующий критерий - технология подготовки детали. Для нанесения поверхность нужно тщательно очистить и обезжирить. Также следует проверить, выдержит ли деталь температуру отверждения, указанную для конкретного материала. В характеристиках отдельных составов встречаются режимы при 180 °C и 220 °C, поэтому переносить режим с одного покрытия на другое нельзя.
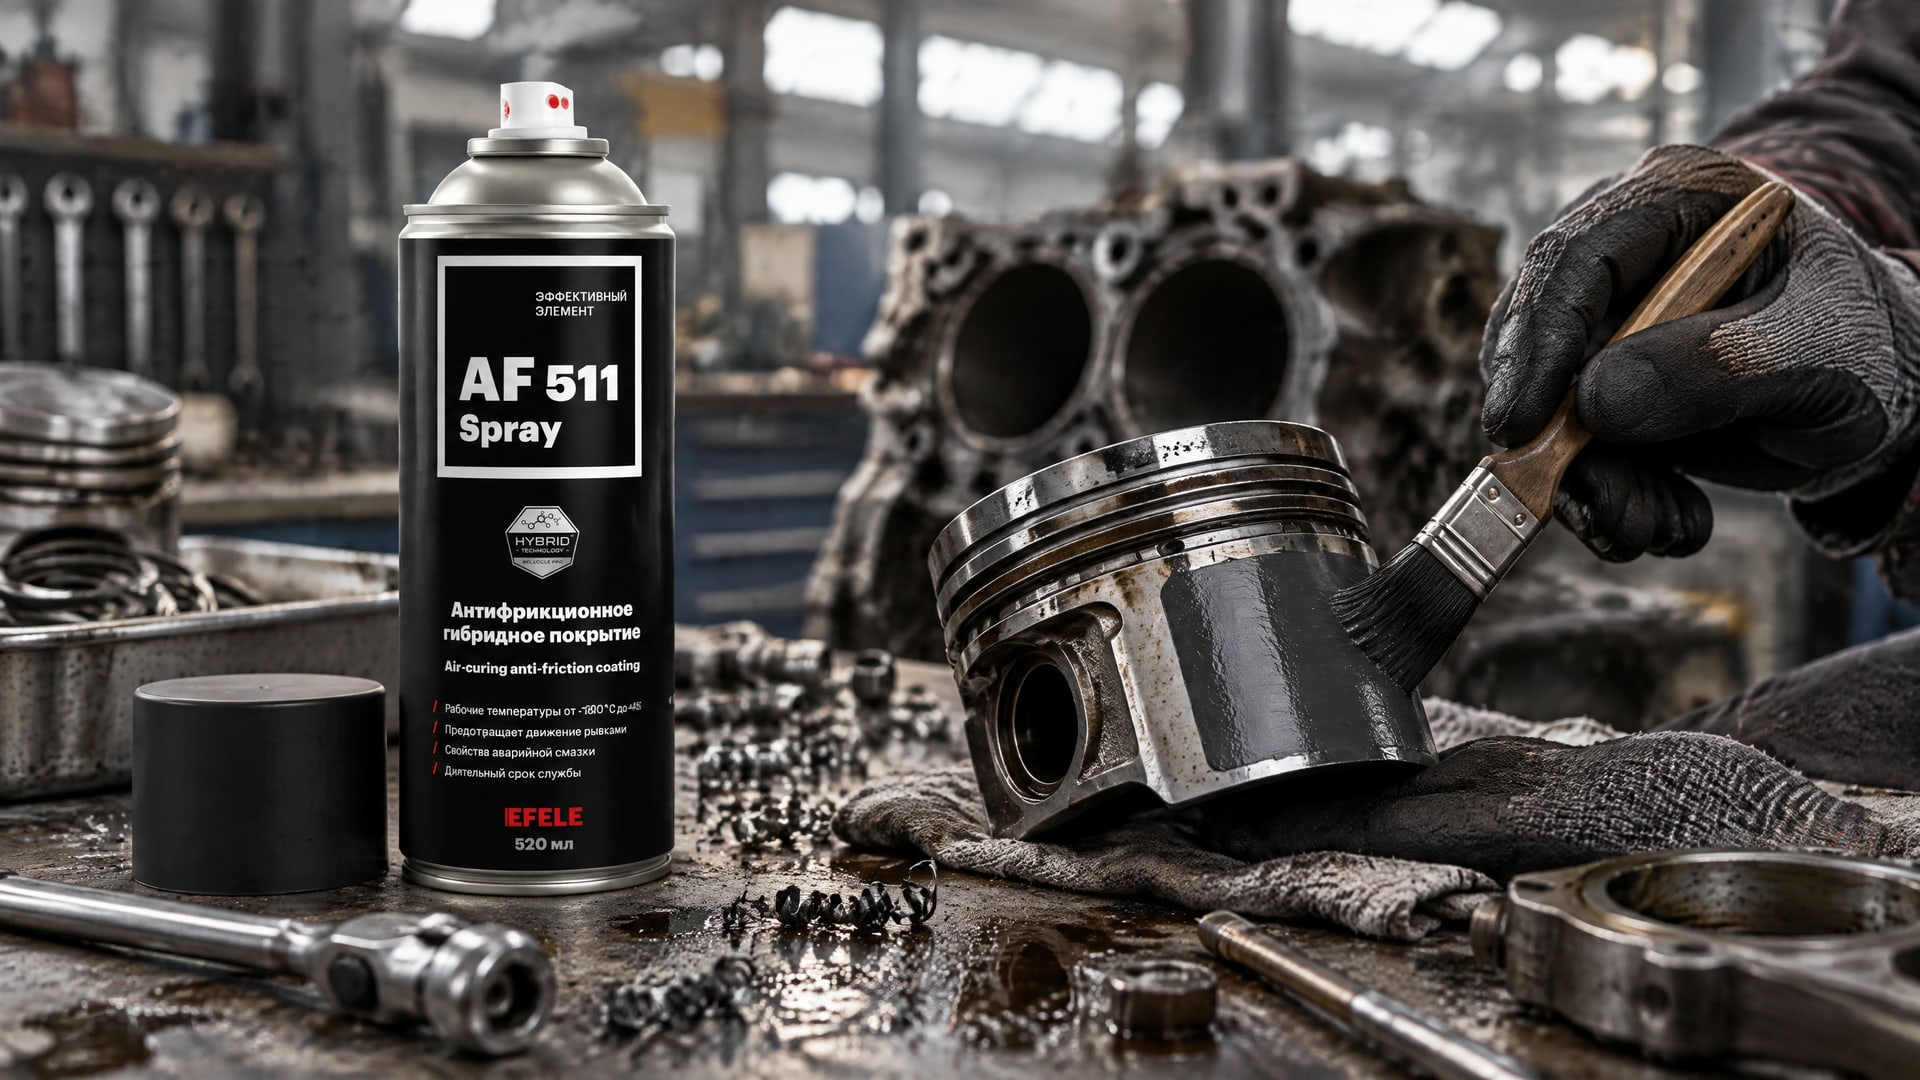
Для задачи снижения трения и износа на поршне специалисты рассматривают сухое покрытие EFELE AF-511 Spray. Его применимость следует оценивать в контексте требуемых условий работы, подготовки поверхности и технологических ограничений конкретной детали, а не только по общему назначению.
Не следует выбирать материал исключительно по типу твердой смазки или ожидаемой толщине. В одних технических данных указан ориентир толщины сухой пленки 15–20 мкм, но он относится к конкретному покрытию. Если увеличить толщину без опоры на технологическую документацию, соответствие требуемым параметрам не гарантируется.
Нанесение покрытия поршней ДВС
Результат зависит не только от состава, но и от подготовки поверхности и соблюдения технологии нанесения.
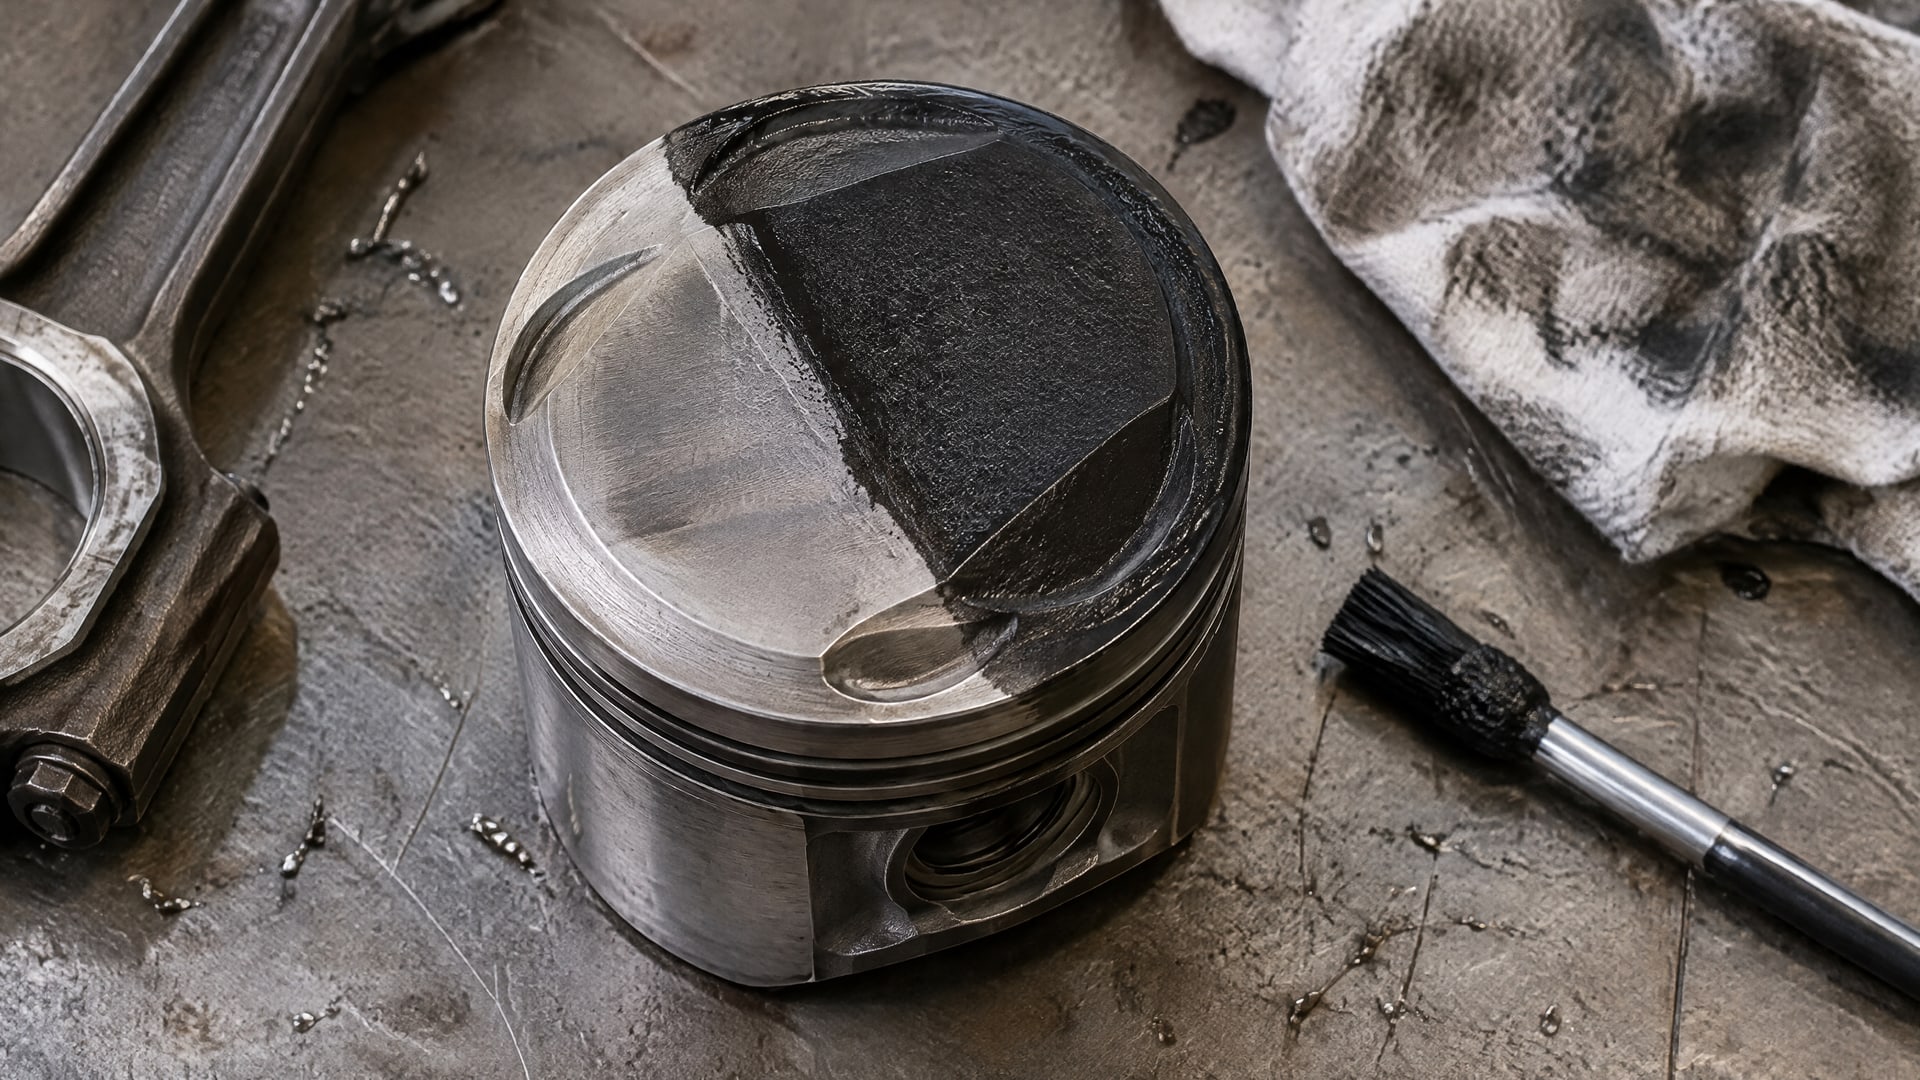
Перед обработкой поршень очищают и обезжиривают. Загрязнения и остатки технологических материалов могут мешать контакту покрытия с поверхностью, поэтому подготовку выполняют по инструкции производителя.
После подготовки наносят состав и формируют пленку с толщиной, предусмотренной документацией. В характеристиках одного из покрытий для поршней указан диапазон сухой пленки 15–20 мкм. Это пример параметра конкретного материала, а не универсальная норма для всех твердосмазочных покрытий.
Затем покрытие отверждают по заданному режиму. Для разных составов в документации приведены температуры 180 °C и 220 °C. Эти значения нельзя усреднять или выбирать по удобству производства: технологию нужно соотнести с требованиями состава и возможностями обработки детали.
Перед запуском процесса инженеру и снабженцу полезно сверить последовательность операций с технической документацией:
требования к очистке и обезжириванию поверхности;
способ нанесения состава;
целевую толщину пленки;
температуру и продолжительность отверждения, если они указаны;
ограничения по контакту с маслом и топливом;
назначение покрытия для поршней конкретного типа.
Прямого ГОСТ или ISO-стандарта именно на антифрикционные твердосмазочные покрытия поршней в рассмотренных материалах не указано. Поэтому при приемке процесса ориентируются на документацию производителя и согласованные технологические параметры, включая толщину, адгезию, химическую стойкость и режим отверждения.
Как оценить применимость и избежать ошибок
Первое распространенное заблуждение - считать покрытие заменой моторного масла.
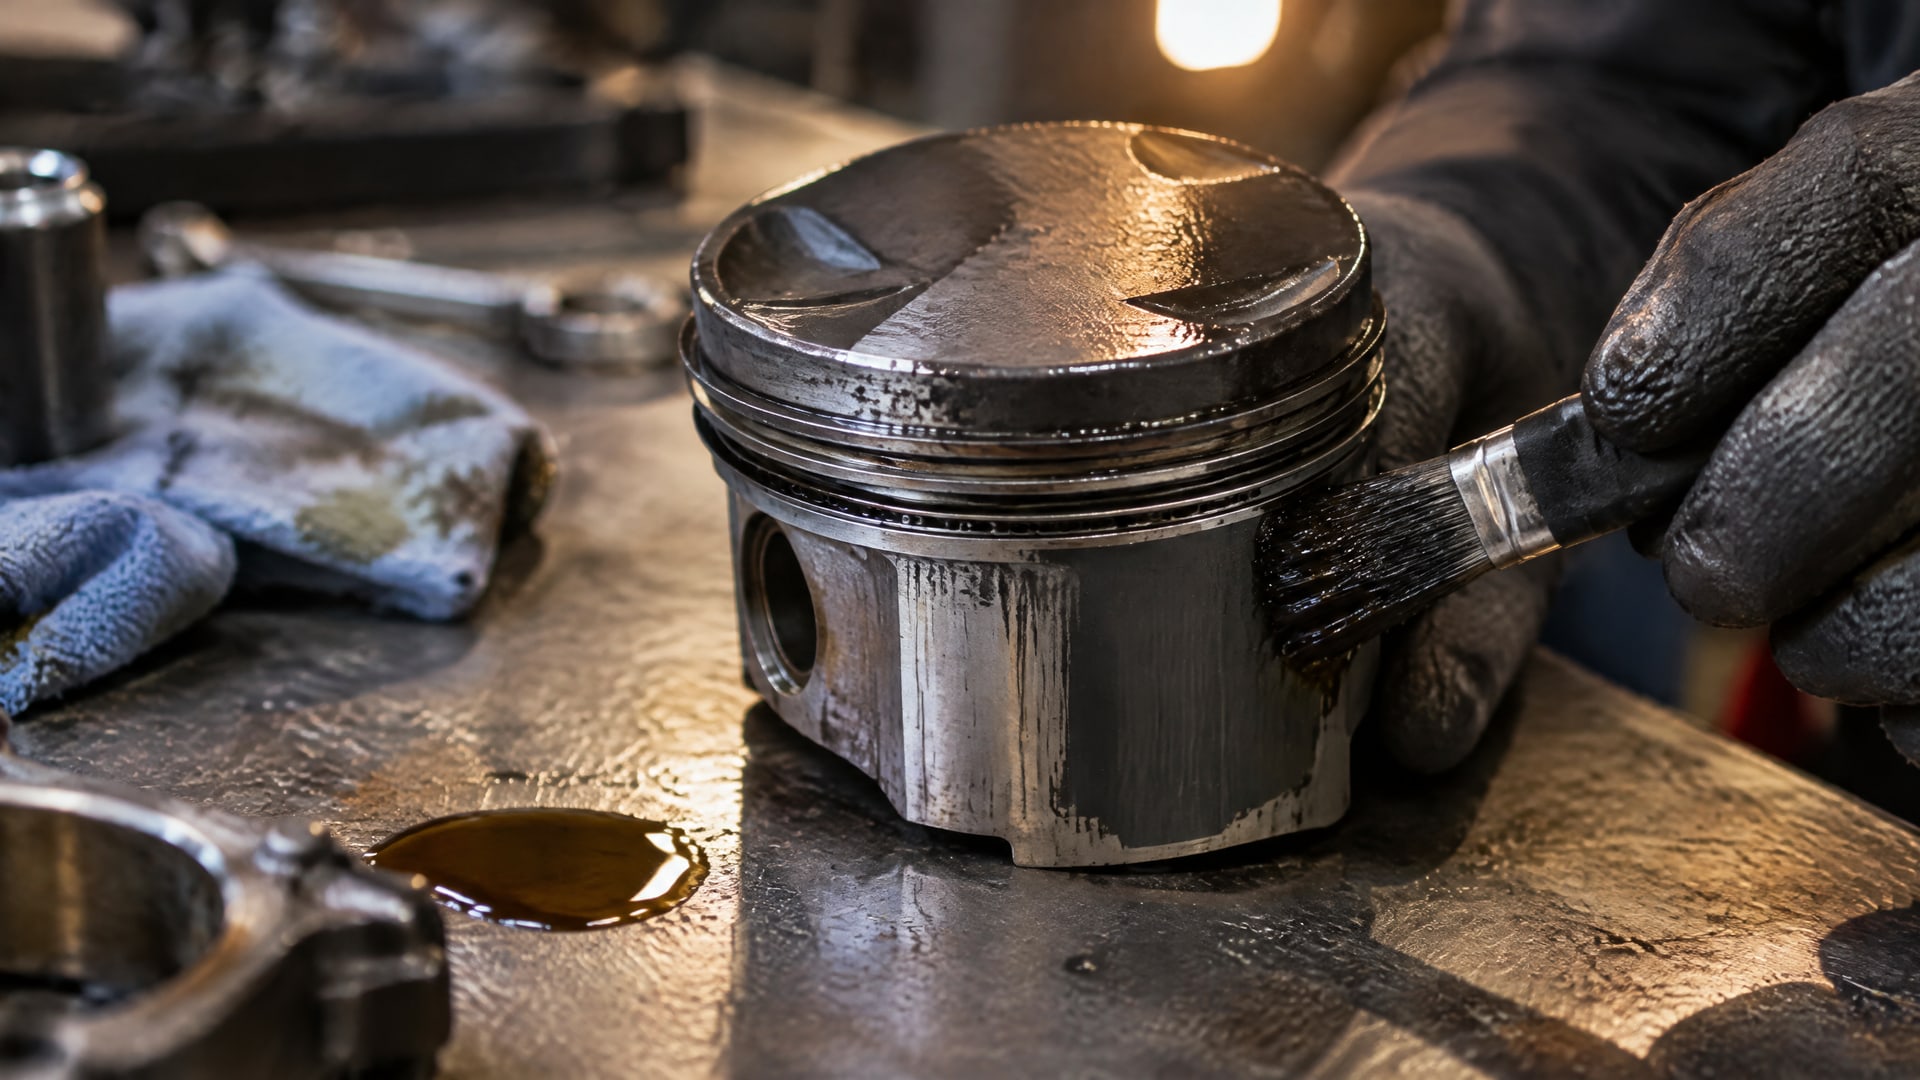
Его задача состоит в снижении трения и износа в контакте, а не в отказе от жидкой смазки двигателя. Поэтому покрытие и масло оценивают как элементы одной системы, но не как взаимозаменяемые решения.
Второе заблуждение - полагать, что сухой слой не взаимодействует с топливом и маслом. В поршневой зоне покрытие работает в окружении этих сред, поэтому химическую стойкость нужно проверять отдельно. В документации на конкретные материалы могут быть указаны моторное масло, бензин, дизельное топливо или смазки, но такие сведения нельзя автоматически переносить на другие составы.
Также неверно считать, что чем толще пленка, тем лучше защита. Пример диапазона 15–20 мкм показывает, что для покрытия может быть задана определенная толщина. Рабочий параметр нужно брать из документации конкретного материала и соблюдать при нанесении.
Еще одна ошибка - выбирать состав только по наличию MoS₂. Эффективность зависит от связующего, комбинации твердых смазок и условий трения. Результаты исследований с коэффициентом трения 0,12–0,14 относятся к определенным вариантам покрытия и испытаниям юбки поршня дизеля, поэтому не служат гарантией аналогичного результата в другом двигателе.
Для технической оценки сопоставляют назначение покрытия, материалы детали, режим пуска и приработки, температурные ограничения, совместимость с рабочими средами и технологию нанесения. Если хотя бы один из этих пунктов не подтвержден документацией, вывод о пригодности состава делать рано. Для закупки это снижает риск выбрать материал по общему описанию, не проверив его фактическое соответствие задаче.
Часто задаваемые вопросы
Заменяет ли антифрикционное покрытие моторное масло?
Нет. Покрытие снижает трение и износ в паре поршень - цилиндр, но не заменяет жидкую смазку двигателя. Его рассматривают как дополнительное решение для режимов, связанных с холодным пуском, приработкой или высокими контактными нагрузками. Требования к моторному маслу сохраняются.
Можно ли наносить покрытие толще, чтобы усилить защиту поршня?
Нет оснований считать, что увеличение толщины автоматически улучшает результат. Для отдельных материалов указан конкретный диапазон сухой пленки, например 15–20 мкм. Требуемую толщину определяют по документации выбранного состава и соблюдают при нанесении.
Подойдет ли любое твердосмазочное покрытие для поршня?
Нет. Составы отличаются связующим, наполнителями, температурой отверждения, рабочим диапазоном и назначением. Нужно проверить, указано ли применение для поршней, подтверждена ли стойкость к маслу и топливу и подходит ли режим отверждения для детали и производственного процесса.
Что проверить перед нанесением антифрикционного покрытия?
Нужно сверить требования к очистке и обезжириванию, способ нанесения, толщину пленки и режим отверждения. Также проверяют химическую стойкость к рабочим средам и соответствие покрытия назначению детали. Параметры берут из документации конкретного материала, а не переносят с похожих составов.
Заключение
Антифрикционные покрытия для поршней помогают снизить трение, износ и риск задиров, особенно при холодном пуске и приработке. Результат определяется не одним наполнителем, а сочетанием состава, подготовки поверхности, толщины пленки, режима отверждения и стойкости к моторному маслу и топливу.
Следующий шаг - определить режим работы поршневой группы и сверить его с технической документацией выбранного покрытия. До запуска нанесения согласуйте подготовку поверхности, целевую толщину и режим отверждения с технологическим процессом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.