
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
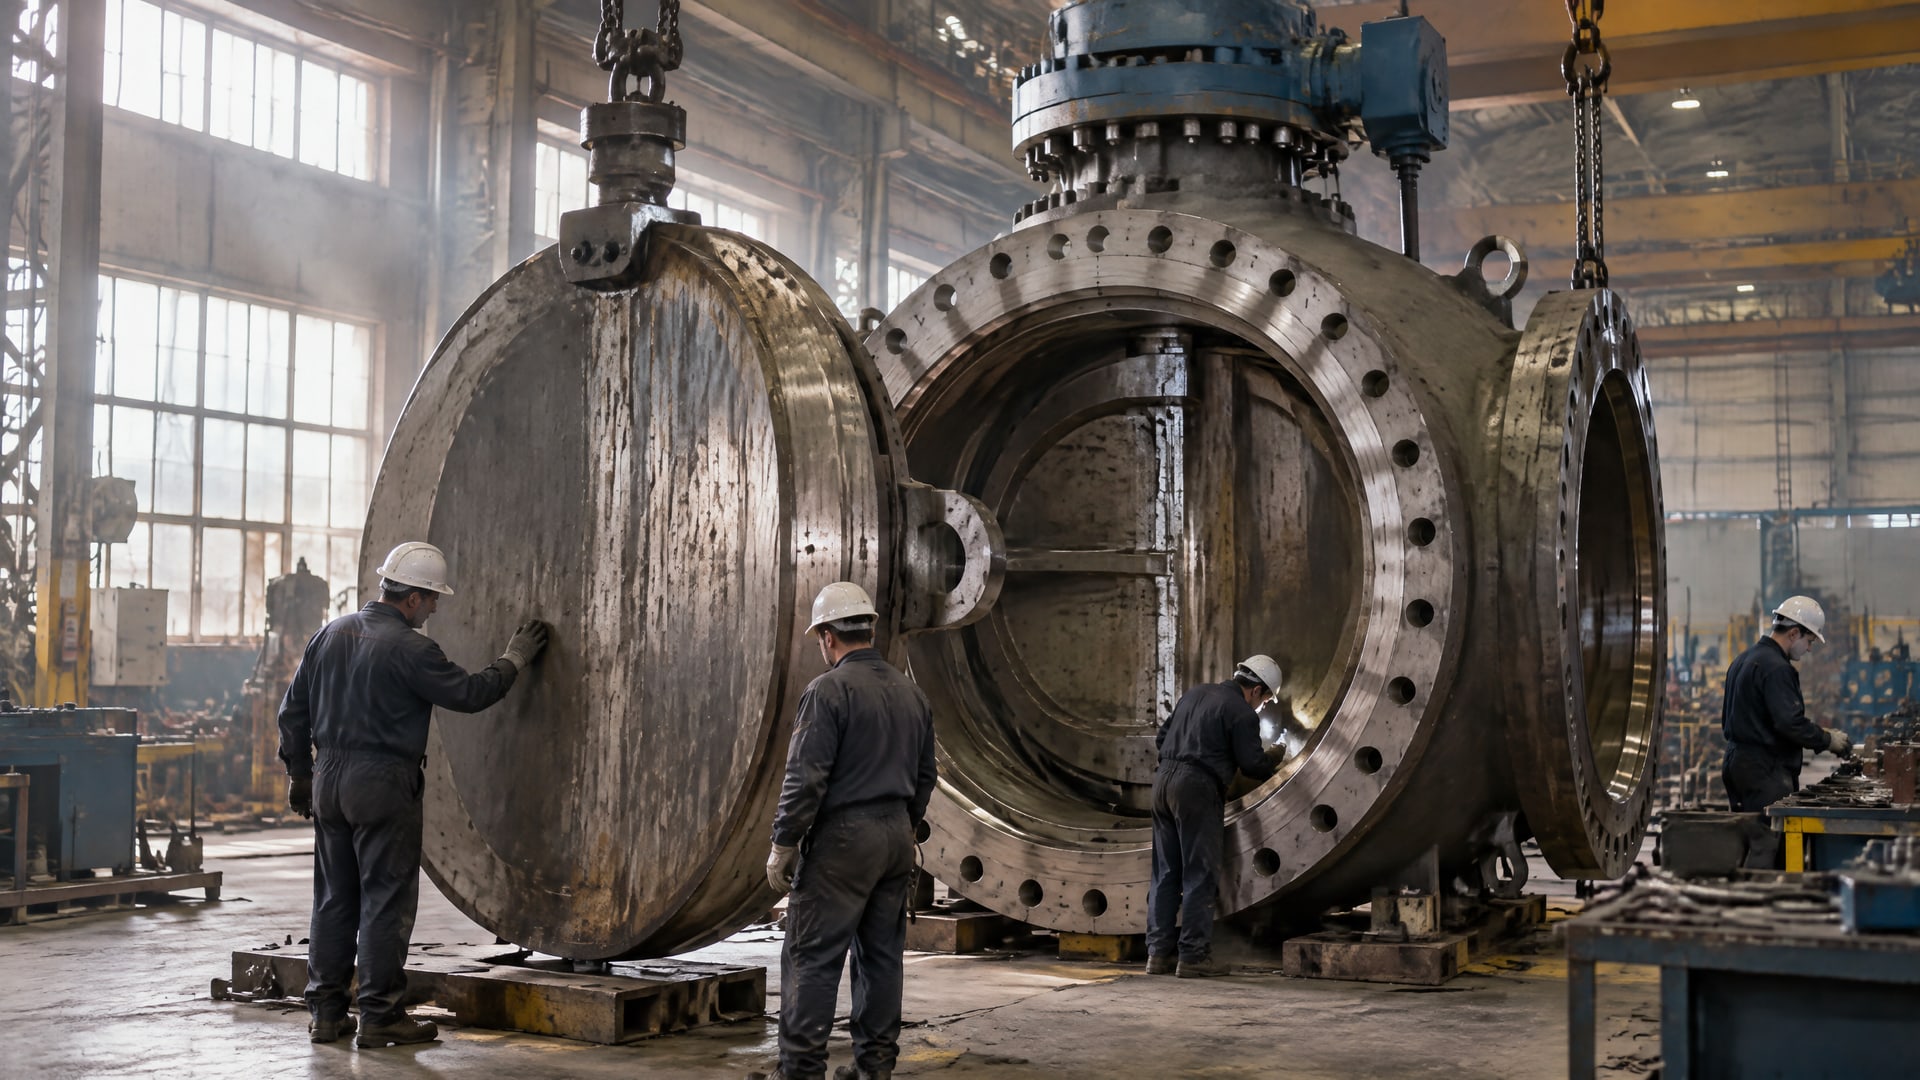
Антифрикционные покрытия помогают снизить трение и риск задиров в узлах трубопроводной арматуры, а значит, поддерживать расчетный крутящий момент при работе привода. Для арматуры больших диаметров важно оценивать не только свойства покрытия, но и пару трения, подготовку поверхности, толщину пленки и условия эксплуатации. Покрытие не заменяет расчет момента и подбор привода.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для новой или ремонтируемой арматуры. Разберем, где применяют сухие смазочные пленки, как оценить их пригодность для узла, какие параметры включить в спецификацию и как проверять результат нанесения.
Почему растет крутящий момент в арматуре больших диаметров
При выборе покрытия важно понять, что именно мешает узлу двигаться с заданным моментом.
В материалах по арматуре антифрикционные покрытия связывают со снижением трения, пускового момента и риска задиров. Если поверхности контактируют под высокой нагрузкой, задир или схватывание могут затруднить движение и увеличить усилие, которое требуется приводу.
В арматуре больших диаметров расчет момента особенно важен: ошибка в оценке трения или заедание сильнее влияют на работу привода. Поэтому покрытие рассматривают как один из элементов решения, а не как способ компенсировать неподходящий привод. Для газовой арматуры отраслевой стандарт GIS/V6:2023 требует указывать максимальный крутящий момент при максимальном перепаде давления, а также предельный момент, который не должен повредить шток или привод.
Какие свойства покрытия влияют на работу узла
Антифрикционные покрытия представляют собой сухие пленки на основе твердых смазок. Они формируют на поверхности слой с контролируемым трением и могут применяться в условиях пыли и загрязнений, где жидкую смазку использовать неудобно. Для медленных и среднескоростных перемещений под высокой нагрузкой такие покрытия рассматривают как вариант сухого смазывания.
Результат зависит не только от состава. Значение имеют тип пары трения, состояние поверхности, равномерность нанесения, толщина пленки и соблюдение режима отверждения. Поэтому нельзя считать, что любое антифрикционное покрытие автоматически снизит момент в любой конструкции. Если причина роста момента связана с задиром, покрытие с антизадирным действием может быть уместно; если узел требует защиты от коррозии, необходимо отдельно проверить и это свойство.
Что проверить до подбора
До выбора покрытия инженер определяет контактирующие детали и режим их движения: например, шток, втулку или поршень. Затем сопоставляет характеристики покрытия с нагрузкой, температурой и средой. Закупщику важно сверить с технической документацией не только название состава, но и способ нанесения, требования к подготовке и условия отверждения.
Отдельно фиксируют параметры привода. В спецификации должны быть указаны максимальный рабочий момент при заданном перепаде давления и допустимый момент без повреждения штока или привода. Покрытие может способствовать снижению трения, но не отменяет этих требований.
Как работает антифрикционное твердосмазочное покрытие
Антифрикционное твердосмазочное покрытие образует на детали тонкую сухую пленку.
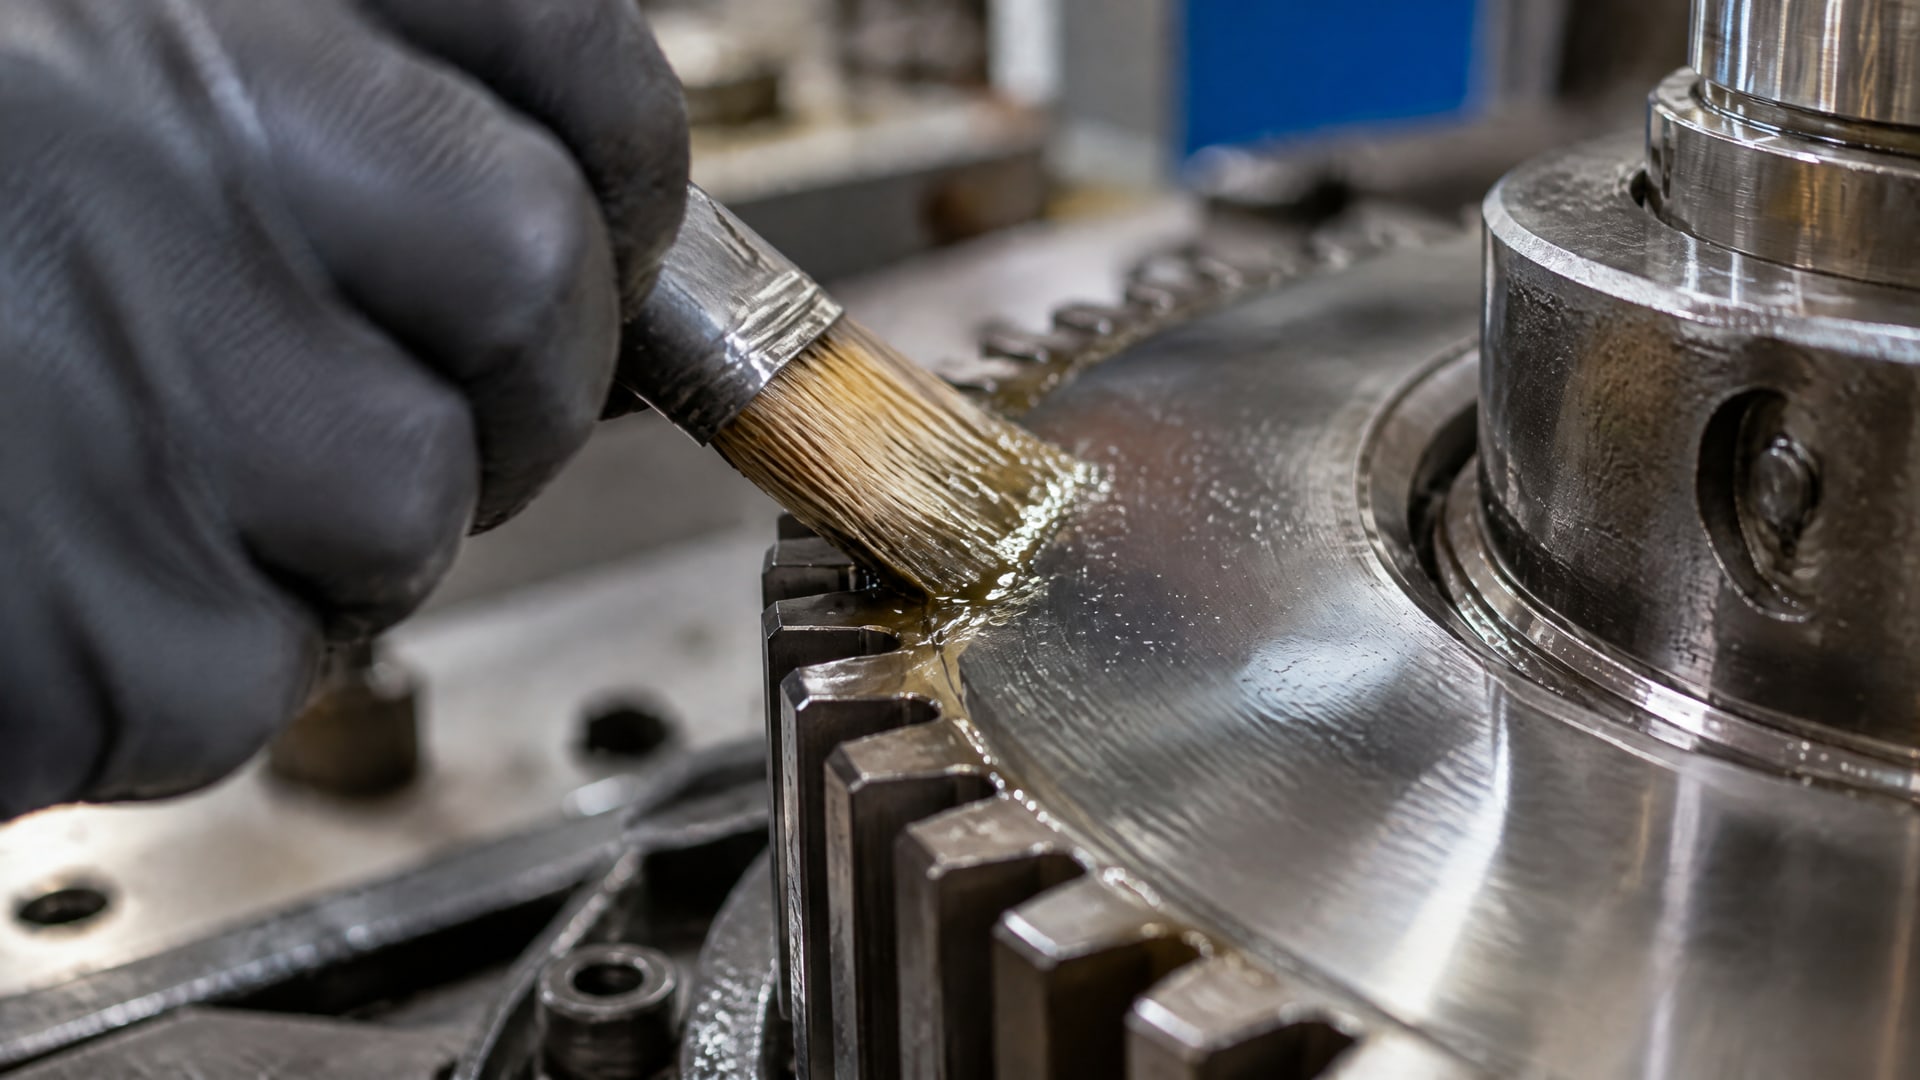
В отличие от жидкой смазки, она не требует постоянного присутствия масла или пластичной смазки в зоне контакта. Это может быть удобно в загрязненной среде: сухое покрытие рассчитано на смазывание без жидкой фазы и меньше собирает пыль и абразив.
Для сухих антифрикционных покрытий в технической документации приводят типовую толщину пленки 5-20 мкм. Это рабочий диапазон, а не рекомендация наносить как можно больше материала: превышение установленной толщины может ухудшить свойства и повторяемость нанесения. Покрытие распределяют равномерно, соблюдая требования конкретной системы.
Где сухая пленка уместна
Твердосмазочные покрытия применяют для поверхностей, работающих в парах металл-металл при медленных и среднескоростных перемещениях и высокой нагрузке. Для трубопроводной арматуры это может быть актуально в узлах, где важно снизить трение при движении деталей и уменьшить риск задиров. При выборе учитывают конструкцию пары контакта, а не только то, что изделие относится к арматуре.
Покрытия также рассматривают для ремонтных задач и последующей сборки или разборки узлов. При этом нанесение на изношенную поверхность не исправляет ее состояние автоматически: пригодность детали и необходимость подготовки определяют до обработки. Если покрытие должно одновременно снижать трение и защищать от коррозии, эти требования проверяют по документации, а не выводят одно свойство из другого.
Что не следует считать преимуществом
Более толстая пленка не гарантирует меньший крутящий момент. Сухие покрытия работают в заданной толщине, а отклонение от нее способно повлиять на трение и воспроизводимость результата. Поэтому при нанесении контролируют не только равномерность, но и фактическую толщину покрытия.
Не следует также считать покрытие заменой жидкой смазки во всех узлах. Для выбора нужно знать, какой контакт и режим движения предусмотрены конструкцией. Сухая пленка подходит не по одному признаку «высокая нагрузка», а по сочетанию условий эксплуатации и характеристик конкретного состава.
Как выбрать антифрикционное покрытие для трубопроводной арматуры
При подборе сначала определяют назначение покрытия в конкретном узле.
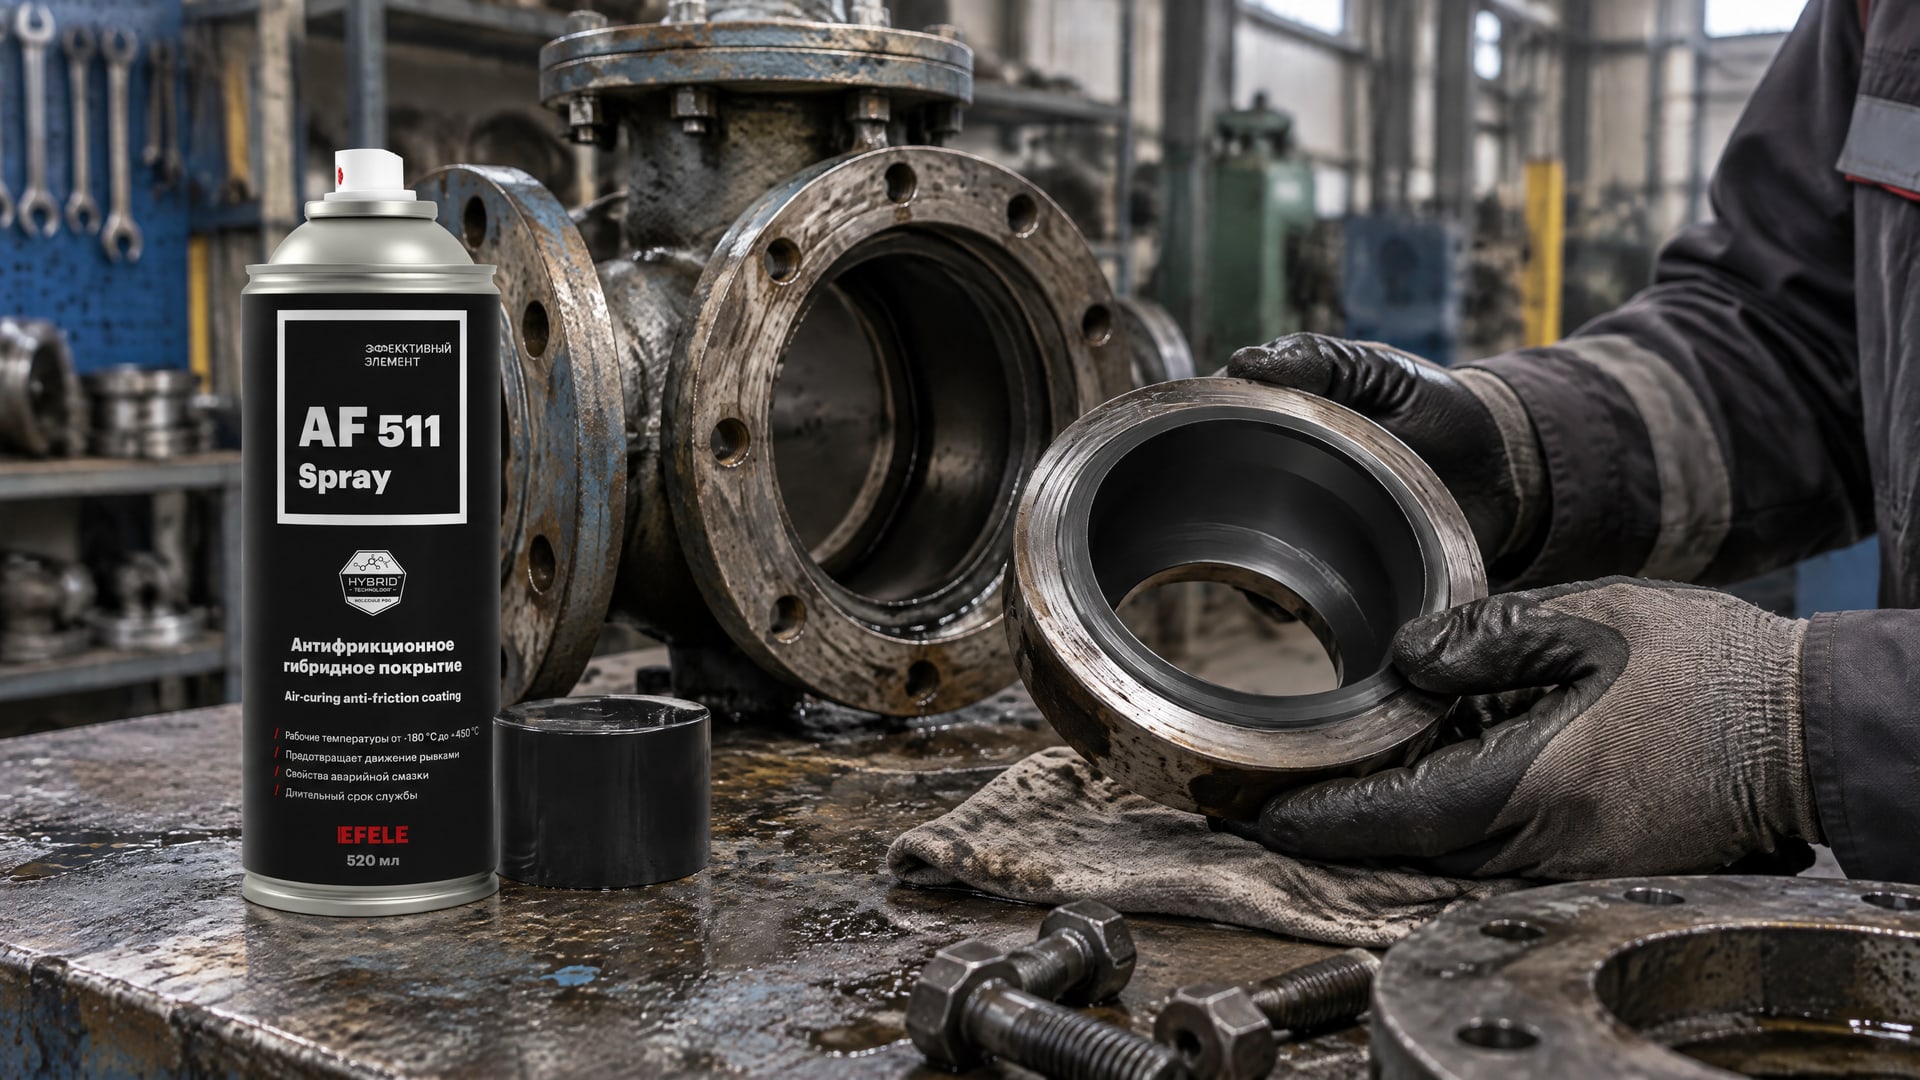
Для движущихся поверхностей, трудносмазываемых зон и посадочных поверхностей могут потребоваться разные решения. Универсального выбора только по диаметру арматуры недостаточно: учитывают пару трения, нагрузку, рабочую температуру, среду и требования к коррозионной стойкости.
Для снижения крутящего момента в арматуре больших диаметров с высокими нагрузками и повышенной температурой применяют EFELE AF-511 Spray. Когда жидкая смазка нежелательна из-за загрязнений, а узлу требуется сухое смазывание, такое покрытие рассматривают как вариант для формирования антифрикционной пленки. До включения продукта в спецификацию инженер сверяет его назначение с конструкцией узла и рабочими условиями.
Какие параметры сопоставить
В техническом описании покрытия проверяют назначение, способ подготовки поверхности, толщину сухой пленки и режим отверждения. Для некоторых систем указана готовность к работе через 2 часа при 23 °C; для ускоренного подсушивания предусмотрен режим при 80 °C. Эти значения относятся к конкретным системам и не должны автоматически переноситься на другие покрытия.
Если арматура работает в коррозионной среде, отдельно оценивают стойкость покрытия к коррозии и совместимость с температурой процесса. Для одного покрытия на основе PTFE и дисульфида молибдена приведены коррозионная стойкость более 672 часов по ISO 9227, расход 55 г/м² и отверждение при 200 °C в течение 40 минут. Это характеристики конкретной системы, а не общие значения для всех антифрикционных покрытий.
Как избежать ошибки при закупке
Закупщик сверяет спецификацию с техническими требованиями к узлу, а не только с названием материала. В документах фиксируют тип контактирующих поверхностей, условия работы, требования к толщине и способ контроля. Если предусмотрено термоотверждение, нужно проверить, что такой режим можно обеспечить на детали и в производственном процессе.
При сравнении решений важно разделять антифрикционную функцию и защиту от коррозии. Покрытие может выполнять обе задачи, но наличие одного свойства не подтверждает другое. Для подземной арматуры и других объектов с требованиями к противокоррозионной защите применяют отдельные системы и нормативные требования к ним.
Подготовка поверхности и нанесение покрытия
Адгезия покрытия зависит от состояния основания.
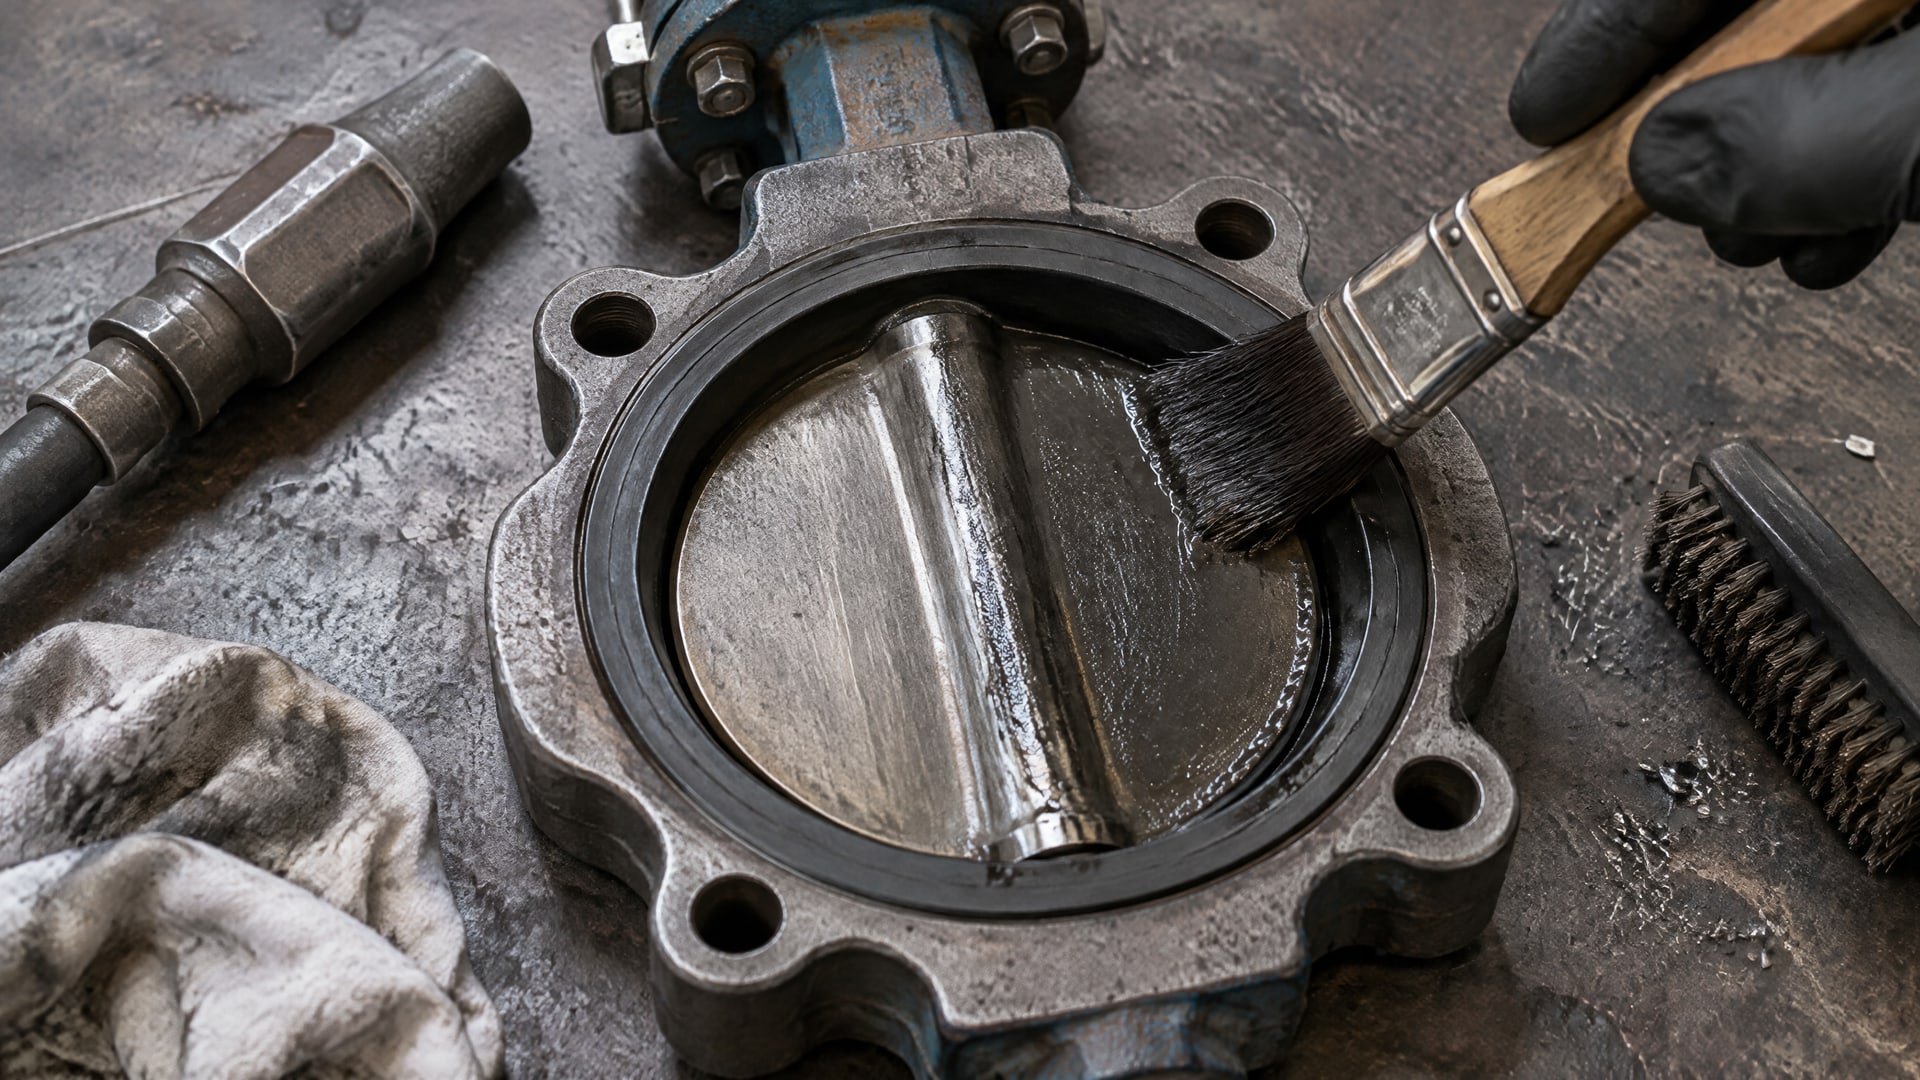
Перед нанесением поверхность очищают и обезжиривают; для повышения адгезии в технических материалах указывают фосфатирование или абразивоструйную обработку. Конкретный способ выбирают с учетом материала детали, требований к покрытию и технологического процесса.
Сухая пленка тонкая: типовая толщина составляет 5-20 мкм. Поэтому нанесение выполняют равномерно и контролируют по требованиям технической документации. Если в спецификации задан другой диапазон, ориентируются на него, а не на типовое значение из общих описаний покрытий.
Отверждение и контроль нанесения
Условия отверждения зависят от выбранной системы. В документации на отдельные покрытия встречается выдержка 2 часа при 23 °C или ускоренное подсушивание при 80 °C. Для другой системы может быть задан нагрев до 200 °C в течение 40 минут. Эти режимы нельзя взаимозаменять: их соблюдают по документации именно на применяемый состав.
Для контроля покрытий используют разные методы в зависимости от задачи. Толщину проверяют прибором для измерения сухой пленки, адгезию оценивают испытанием на отрыв или методом решетчатого надреза. Для поиска пор и дефектов применяют электрические методы контроля, включая spark testing. Метод и критерии приемки указывают в технологической документации.
Что зафиксировать в технологической карте
До начала работ полезно описать полный процесс, от подготовки до приемки. Это повышает повторяемость нанесения и упрощает контроль при ремонте или серийной обработке.
Требования к очистке и обезжириванию поверхности.
Способ подготовки основания для повышения адгезии.
Нормативную толщину сухой пленки и способ ее измерения.
Режим отверждения, если он требуется для выбранного состава.
Методы контроля толщины, адгезии и дефектов.
Критерии приемки покрытия и порядок фиксации результатов.
Если покрытие наносят на арматуру, которую затем собирают, также учитывают влияние толщины пленки на сопряжение деталей. После нанесения сверяются со спецификацией и проверяют, что подготовка и контроль выполнены для всех предусмотренных поверхностей.
Контроль покрытия и нормативные требования
Требования к покрытию зависят от его функции.
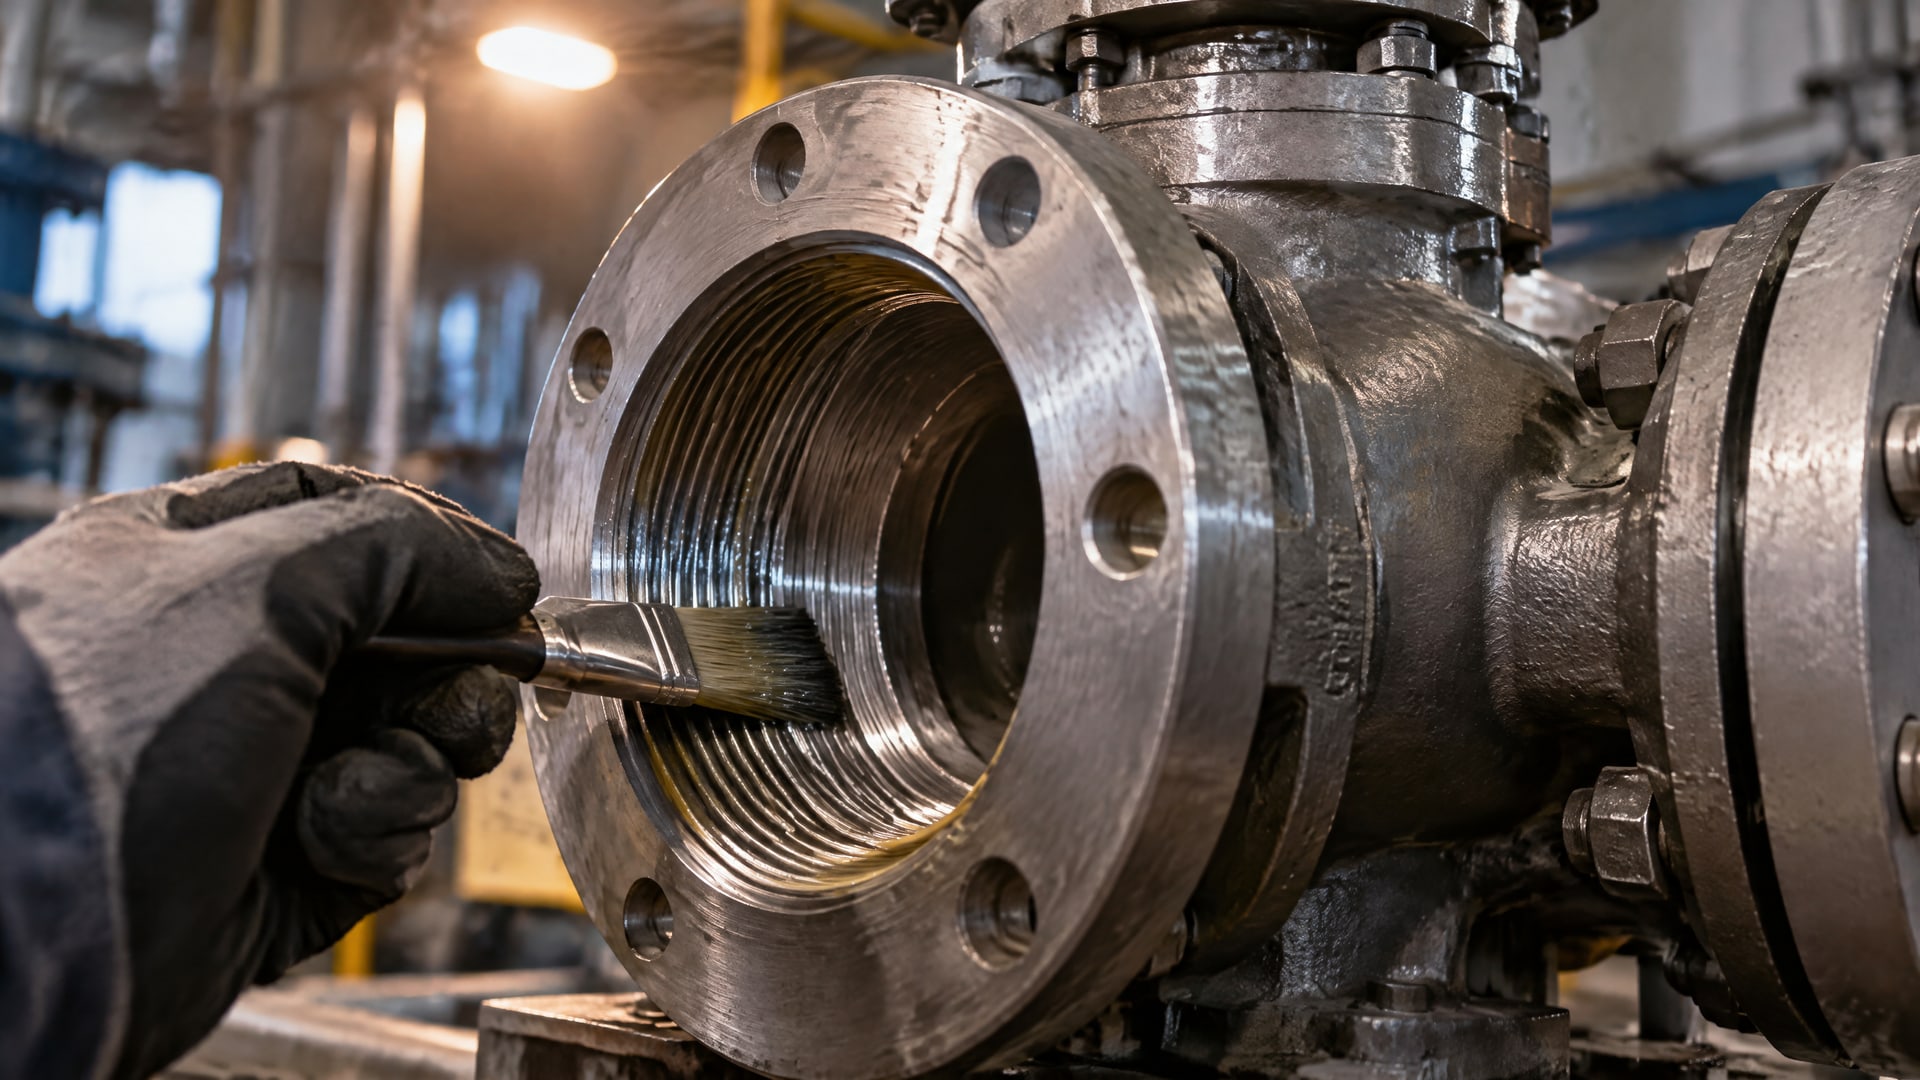
Антифрикционная пленка снижает трение в контакте, а противокоррозионная система защищает поверхность от воздействия среды. Для арматуры эти задачи могут сочетаться, но их нельзя сводить к одной характеристике. При проектировании уточняют, какой результат требуется от каждого слоя и как его будут проверять.
Для систем защиты от коррозии в материалах по арматуре упоминаются ISO 12944, NACE SP0188, AWWA C210 и AWWA C550. Эти документы относятся к разным аспектам защитных покрытий и их контроля. При этом стандарты на противокоррозионные системы не следует автоматически трактовать как требования к антифрикционной пленке: применимость каждого документа сверяют с задачей и проектной спецификацией.
Не смешивать толщину разных систем
Для сухих антифрикционных покрытий приводят типовую толщину 5-20 мкм. Для противокоррозионных систем значения могут быть значительно больше: для FBE по AWWA C210 указана типовая толщина 300-500 мкм, а для жидких эпоксидных покрытий - 200-400 мкм. Эти диапазоны относятся к разным типам покрытий и разным задачам.
Смешение таких данных в одной спецификации может привести к ошибке в требованиях к нанесению и приемке. Поэтому в документах отдельно указывают, где требуется сухая смазочная пленка, а где - защита от коррозии. Если предусмотрена многослойная система, назначение и параметры каждого слоя описывают отдельно.
Как подтвердить результат
Для приемки недостаточно указать только название покрытия. В спецификации задают толщину, метод ее контроля, проверку адгезии и способ выявления дефектов. В технических материалах для этих задач перечисляют измерение сухой пленки, испытания на отрыв или решетчатый надрез, а также электрический контроль пор.
Для арматуры также сохраняют требования к моменту. GIS/V6:2023 связывает их с максимальным перепадом давления и допустимым моментом без повреждения штока или привода. Поэтому проверка покрытия не заменяет проверку проектных параметров привода: оба блока требований должны быть согласованы в документации.
Когда покрытие применяют при ремонте и обслуживании
Антифрикционное покрытие может быть частью не только производства новой арматуры, но и ремонтных работ.
В материалах по сухим пленкам отмечено их применение при обслуживании, включая облегчение последующей сборки и разборки. Перед нанесением оценивают состояние поверхности и выясняют, подходит ли конкретный состав для данного узла и режима.
Если момент увеличился в процессе эксплуатации, сначала проверяют состояние пары трения и причину заедания. Покрытие может помочь снизить трение или риск задиров, но не заменяет устранение дефектов детали. Для решения о ремонте важны данные о нагрузке, загрязнении, коррозионном воздействии и условиях нанесения.
Как включить обработку в ремонтный процесс
При ремонте сначала определяют, какие поверхности должны получить покрытие. Затем выбирают подходящую подготовку: очистку и обезжиривание, а при необходимости - фосфатирование или абразивоструйную обработку. После нанесения проверяют толщину и адгезию, а также соблюдение режима отверждения, предусмотренного документацией.
Если арматура работает в загрязненной среде, сухая пленка может быть предпочтительна благодаря отсутствию жидкой смазки в зоне контакта. Однако это не означает, что сухое покрытие подходит для любого узла. Решение принимают по сочетанию конструкции, режима движения и рабочей среды.
Что передать в эксплуатационную документацию
После ремонта фиксируют примененную систему покрытия, подготовку поверхности, параметры нанесения и результаты контроля. Для повторяемости важно хранить сведения о фактической толщине и отверждении, а также о проверках адгезии и дефектов. Это облегчает оценку состояния покрытия при следующем обслуживании.
Отдельно записывают параметры момента, предусмотренные проектом: максимальный рабочий момент при соответствующем перепаде давления и предел, при котором возможно повреждение штока или привода. Такая запись помогает оценивать работу арматуры в контексте требований к приводу, а не только по состоянию покрытия.
Часто задаваемые вопросы
Как антифрикционное покрытие снижает крутящий момент?
Сухая пленка формирует на поверхности слой твердой смазки с контролируемым трением. Это может уменьшить трение и риск задиров в подходящей паре контакта. Эффект зависит от конструкции узла, нагрузки, подготовки поверхности, толщины покрытия и режима отверждения, поэтому одного названия состава для оценки недостаточно.
Чем отличается антифрикционное покрытие от противокоррозионного?
Антифрикционное покрытие предназначено для снижения трения в контактирующих деталях. Противокоррозионное защищает поверхность от воздействия среды. Некоторые системы сочетают обе функции, но наличие одной не подтверждает другую. Их назначение, толщину и методы контроля указывают в документации отдельно.
Можно ли увеличить толщину пленки, чтобы снизить трение сильнее?
Нет, увеличение толщины не гарантирует снижения трения. Для сухих антифрикционных покрытий типовая толщина составляет 5-20 мкм, а отклонение от требований конкретной системы может ухудшить свойства и повторяемость нанесения. При нанесении соблюдают установленную толщину и контролируют ее подходящим методом.
Заменяет ли покрытие расчет привода?
Нет. Покрытие может влиять на трение, но не заменяет расчет и подбор привода. Для газовой арматуры GIS/V6:2023 требует указывать максимальный рабочий момент при максимальном перепаде давления и предельный момент без повреждения штока или привода. Эти параметры задают независимо от покрытия.
Заключение
Антифрикционные покрытия применяют в трубопроводной арматуре больших диаметров, чтобы снизить трение и риск задиров в подходящих парах контакта. Для результата важно согласовать тип покрытия с конструкцией, нагрузкой и средой, выдержать требования к подготовке и толщине пленки, а также проверить нанесение. Покрытие остается частью решения и не заменяет расчет момента привода.
Следующий шаг - определить контактирующие детали и рабочие условия, затем включить в спецификацию требования к покрытию, подготовке поверхности, толщине, отверждению и методам контроля. После этого сверяют расчетный рабочий и допустимый крутящий момент с требованиями к штоку и приводу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.