
Антизадирное покрытие для стали в нефтегазовой отрасли: сравнение MODENGY с импортными системами
Для выбора антизадирного покрытия для стали недостаточно сравнить названия и результаты одного теста. Нужно сопоставить конкретные системы по назначению узла, подготовке поверхности, условиям отверждения, триботехническим свойствам и методике коррозионных испытаний. Такой подход помогает оценить, может ли покрытие MODENGY заменить импортную систему в конкретном применении, а не просто выглядеть похожим по описанию.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают твердосмазочное покрытие для нефтегазового оборудования. Разберем, что сравнивать для крепежа и резьбовых соединений, почему число часов в соляном тумане не дает прямого прогноза срока службы и как учитывать фосфатирование нержавеющей стали.
Как работает антизадирное покрытие для стали
Твердосмазочное покрытие наносят на деталь как тонкий слой.
После отверждения оно формирует сухую поверхность, которая снижает трение и износ, а также риск задиров. В отличие от жидкой смазки, такой слой остается на поверхности детали и не требует постоянного присутствия масляной пленки в зоне контакта. Некоторые системы также могут повышать коррозионную стойкость.
Для нефтегазовой отрасли важна не только функция снижения трения. Покрытие применяют там, где нужно обеспечить работу резьбового соединения, облегчить монтаж и демонтаж либо увеличить ресурс крепежа. Материалы на основе PTFE и дисульфида молибдена используют для крепежа морских платформ, внутрискважинного оборудования для гидроразрыва пласта, превенторов и муфт насосно-компрессорных труб.
Однако одно название класса покрытия не определяет его пригодность для конкретного узла. Для сопоставления нужно выяснить, на какой материал наносят состав, как подготавливают поверхность и как отверждают покрытие. Также проверяют толщину и структуру всей системы, условия эксплуатации, требования к трению и коррозионной защите.
Какие свойства сопоставлять
Назначение покрытия: снижение трения, защита от задиров, повышение коррозионной стойкости или сочетание этих задач.
Материал основы и состояние поверхности до нанесения.
Состав системы: один рабочий слой или несколько слоев с разными функциями.
Условия отверждения и требования к технологическому процессу.
Методики испытаний и то, насколько они соответствуют условиям эксплуатации.
Для резьбы, крепежа и подвижного элемента могут потребоваться разные сочетания свойств. Поэтому сравнение должно начинаться с узла и режима его работы. Только после этого имеет смысл сопоставлять покрытия MODENGY и импортные системы по документации и результатам испытаний.
Сравнение MODENGY с импортными аналогами
Сравнивать MODENGY с импортными покрытиями корректно на уровне конкретных систем и условий нанесения.
Сопоставление только по бренду или общему описанию «антизадирное» не показывает, одинаковы ли назначение, подготовка основы и режим отверждения. Для объективного выбора инженер собирает сведения о покрытии и проверяет их применимость к конкретной детали.
| Критерий | Что проверить при сравнении |
|---|---|
| Назначение | Для какого узла и вида контакта предназначено покрытие |
| Подготовка поверхности | Требования к состоянию поверхности, шероховатости и предварительным слоям |
| Слои системы | Нужен ли базовый слой и какую функцию выполняет верхний |
| Отверждение | Температурный режим и время формирования сухого слоя |
| Испытания | Методика, состояние образца и критерии оценки результата |
| Эксплуатация | Контакт с маслами и смазками, а также требования к монтажу и демонтажу |
В материалах по покрытиям приводятся разные режимы отверждения. Для одного из покрытий указано отверждение около 15 минут при 23 °C, тогда как другие системы формируют сухой слой после высокотемпературного отверждения. Эти данные не следует переносить на MODENGY или другую систему без подтверждения документацией на конкретное покрытие.
Для некоторых твердосмазочных покрытий приводится диапазон рабочих температур от -180 до +440 °C. Это ориентир по отдельным решениям, а не характеристика всех покрытий данного класса. Инженеру важно сверить рабочий диапазон выбранной системы с условиями узла и не делать вывод о взаимозаменяемости по одному температурному показателю.
При оценке импортного аналога и покрытия MODENGY отдельно рассматривают базовую подготовку поверхности и верхний слой. Для крепежа в агрессивных средах отраслевые материалы отмечают преимущество многослойной системы: базовый слой может помогать сохранять защиту при повреждении верхнего. Но наличие и функция таких слоев должны быть подтверждены для конкретной системы.
Подбор покрытия для крепежа и резьбовых соединений
В нефтегазовом оборудовании твердосмазочные покрытия применяют на крепеже морских платформ, элементах внутрискважинного оборудования для ГРП, превенторах и муфтах НКТ.
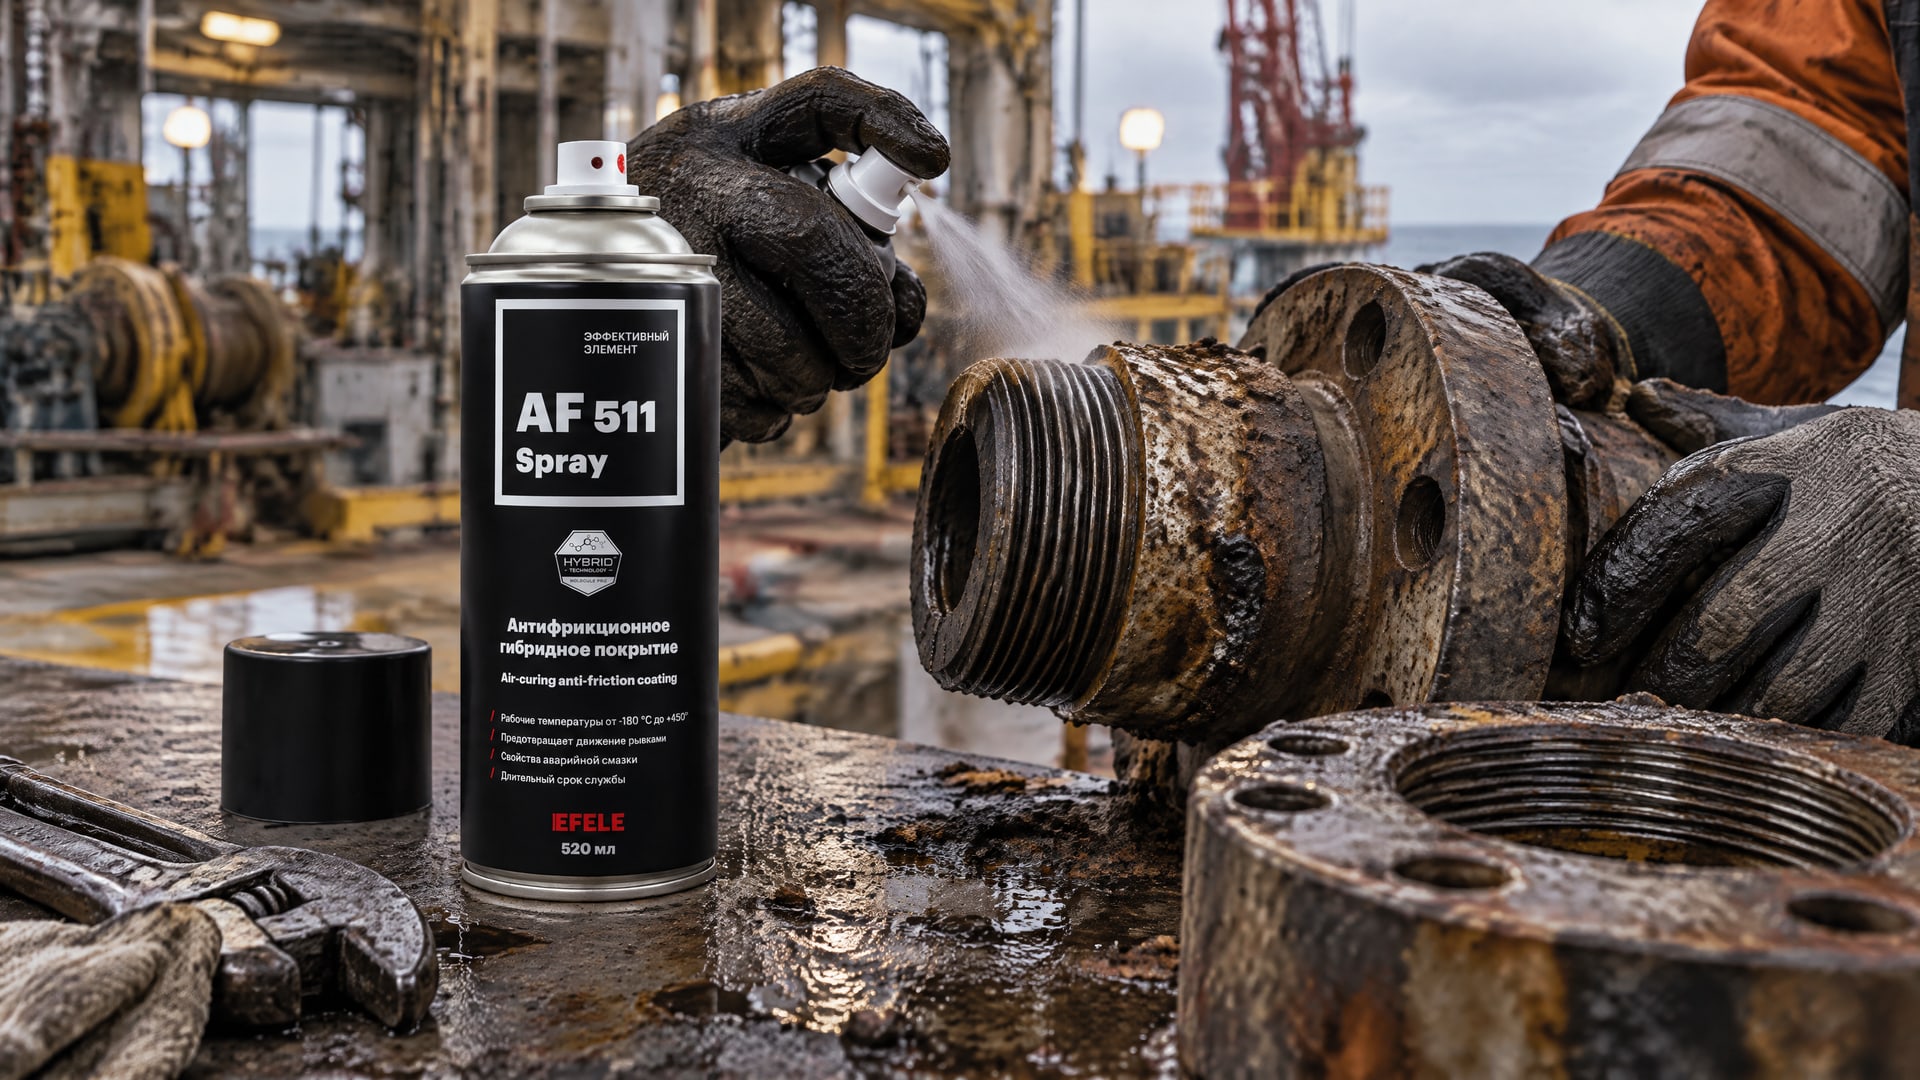
Общий класс покрытия не означает, что один состав одинаково подойдет для всех этих деталей: узлы различаются условиями контакта, требованиями к трению и воздействием рабочей среды. Поэтому подбор начинают с описания конкретного применения.
Если при эксплуатации детали контактируют с маслами или пластичными смазками, совместимость покрытия с обслуживанием узла нужно проверять отдельно. Для некоторых твердосмазочных систем такое применение предусмотрено, но это свойство нельзя автоматически приписывать покрытиям того же общего класса. Сверяются со спецификацией конкретного материала и требованиями процесса нанесения.
При замене импортного решения важно оценить не только покрытие, но и всю технологическую последовательность: подготовку основы, нанесение слоев, отверждение и проверку готовой детали. Если базовый слой включен в систему, он может сохранять часть защитной функции при повреждении верхнего слоя. Изменение состава или исключение одного из слоев может изменить результат, поэтому замену проводят по сопоставимым критериям.
Когда требуется сухое антифрикционное покрытие, в рамках предварительного подбора рассматривают EFELE AF-511 Spray. Для решения о применении на крепеже или другом нефтегазовом узле нужно подтвердить соответствие его назначения, процесса нанесения и результатов испытаний требованиям конкретной детали. Само название «антифрикционное» не подтверждает взаимозаменяемость с импортной системой.
Практический порядок подбора выглядит так:
Определить узел, материал основы и условия контакта.
Зафиксировать требования к трению, защите от задиров и коррозионной стойкости.
Сопоставить подготовку поверхности, состав слоев и условия отверждения.
Проверить совместимость покрытия с маслами и смазками, если они используются при эксплуатации.
Сравнить испытания по одинаковым методикам и на сопоставимых образцах.
Испытание солевым туманом: что показывает результат
Испытание солевым туманом используют как ускоренный коррозионный тест.
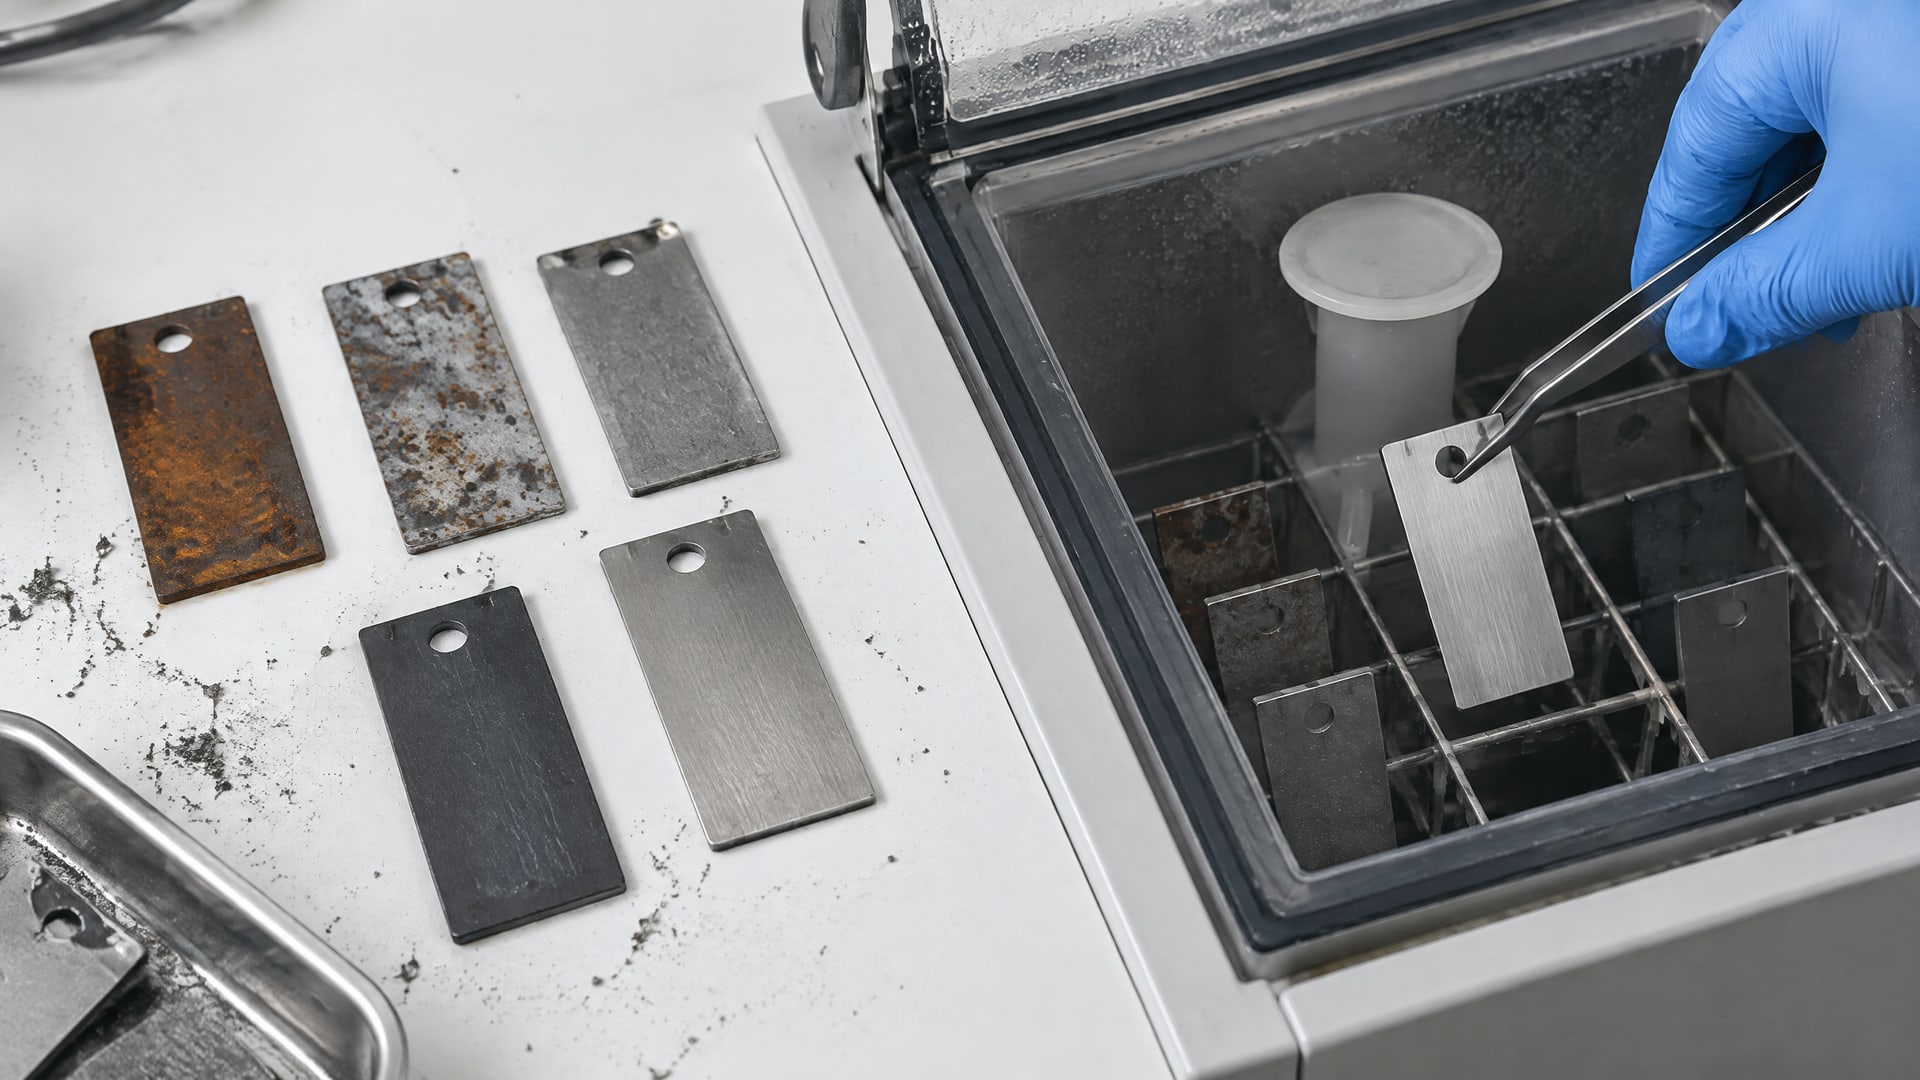
Камеру обычно поддерживают при 35 °C, а образцы подвергают воздействию тумана раствора хлорида натрия. В качестве базовых методов оценки коррозионной стойкости покрытий встречаются ASTM B117 и ISO 9227.
При этом число часов в камере нельзя напрямую переводить в срок службы покрытия в реальной морской или нефтегазовой среде. ISO 9227 предупреждает, что солевой туман часто не дает прямого сравнительного прогноза долговременного поведения разных систем: коррозионная нагрузка в испытании существенно отличается от эксплуатации. Поэтому результаты полезны для оценки образцов в рамках заданного метода, но не заменяют проверку соответствия условиям узла.
Для нержавеющих сталей ограничение особенно важно. Испытание солевым туманом может вызвать коррозию материалов, которые нормально работают в реальной среде. Для более стойких материалов могут потребоваться другие методики, включая ASTM G48 или ASTM G150. Выбор испытания зависит от материала основы и от среды, которую требуется смоделировать.
На воспроизводимость результата влияют состояние поверхности, ее шероховатость и смачиваемость. Поэтому для сравнения покрытий нужно использовать сопоставимые образцы и одинаковую подготовку основы. Если один образец подготовлен иначе, различие результатов нельзя уверенно приписать только составу покрытия.
В протоколе испытаний следует фиксировать как минимум стандарт, материал и состояние образца, подготовку поверхности и критерий оценки. Если сравнивают покрытие MODENGY с импортным аналогом, условия испытания должны быть максимально сопоставимы. Иначе сравнение часов в камере создает видимость точности, но не дает надежного основания для выбора.
Фосфатирование нержавеющей стали перед нанесением покрытия
Фосфатирование может выступать частью подготовки поверхности, однако его результат зависит от материала основы и типа фосфатного слоя.
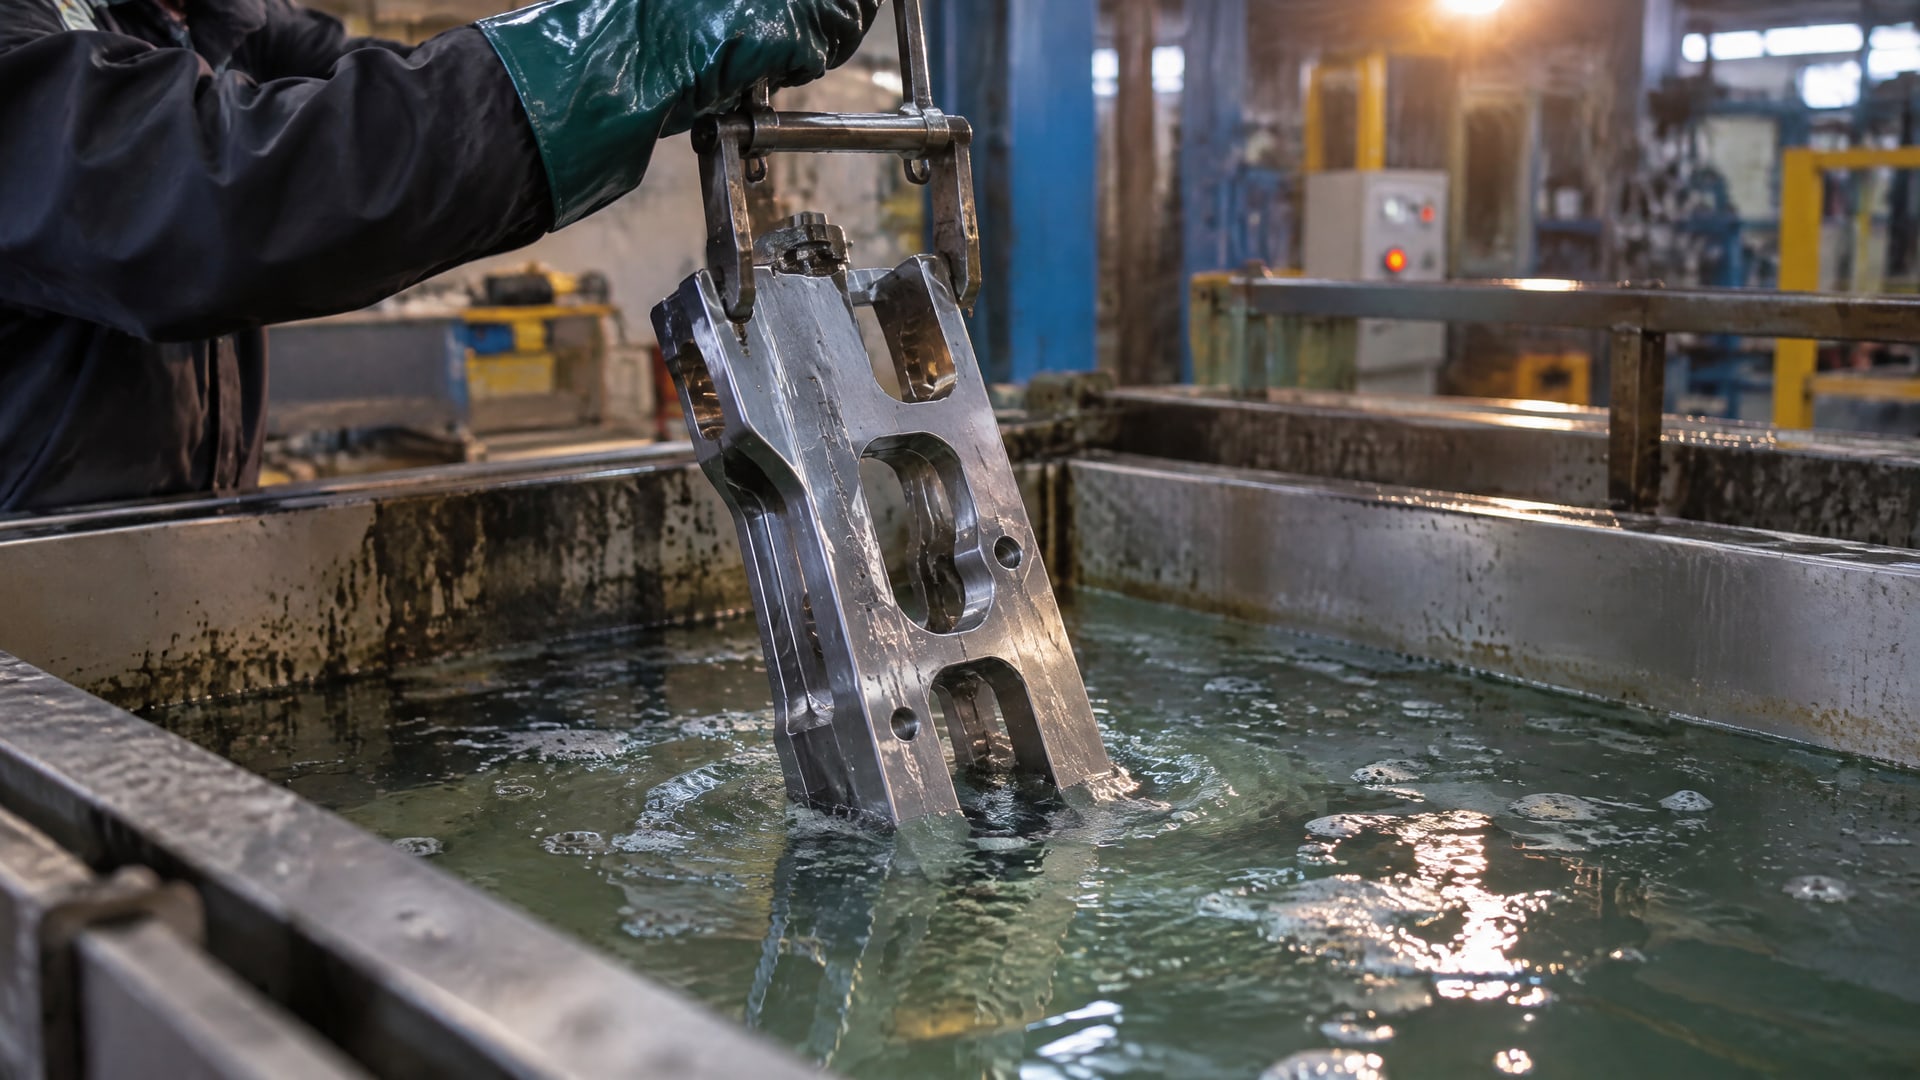
В одном из материалов указана типичная толщина фосфатных слоев порядка 5-15 мкм; они связываются с основным материалом. Эти сведения не означают, что один и тот же процесс одинаково подходит для нержавеющей и низкоуглеродистой стали.
В исследовании по фосфатированию нержавеющей стали цинкфосфатное покрытие повысило коррозионную стойкость: после 96 часов в соляном тумане образцы не имели коррозии по требованию класса MIL-C-13924A Class 4. Это результат конкретного исследования и конкретной системы обработки, а не универсальная гарантия для любой марки нержавеющей стали или любого верхнего покрытия.
Другой материал показывает иной результат для другой основы и процесса. Фосфатированный образец из низкоуглеродистой стали уже имел красную ржавчину после 24 часов испытания по ASTM B117. Эти два наблюдения нельзя напрямую сравнивать как рейтинг покрытий: различаются материал основы и тип фосфатирования. Они показывают, почему оценку следует привязывать к конкретной системе.
Для подбора подготовки поверхности инженер учитывает:
Материал детали: нержавеющая или низкоуглеродистая сталь.
Тип и состояние поверхности перед обработкой.
Предполагаемую роль фосфатного слоя в системе покрытия.
Метод испытания и критерий, по которому оценивают коррозию.
Совместимость предварительной обработки с последующим нанесением покрытия.
При замене импортного покрытия фосфатирование нельзя считать автоматической частью процесса. Сначала проверяют, предусмотрена ли такая подготовка для выбранной системы и подтверждена ли она для конкретной основы. Затем оценивают всю комбинацию: материал детали, предварительный слой, твердосмазочное покрытие и метод испытаний.
Как подтвердить замену импортного покрытия
Надежная замена начинается с требований к детали, а не с попытки найти совпадение по одному параметру.
Для крепежа и резьбового соединения важны назначение узла, подготовка поверхности, структура покрытия, условия отверждения и результаты релевантных испытаний. Только после такого сопоставления можно оценивать, подходит ли система MODENGY для конкретного применения вместо импортной.
Полезно разделить проверку на этапы. Сначала устанавливают, совпадает ли назначение покрытий и материал основы. Затем сопоставляют технологию нанесения, включая подготовку поверхности и необходимость базового слоя. После этого проверяют условия отверждения и коррозионные испытания, а также учитывают контакт с маслами и смазками, если он возможен при эксплуатации.
Если в документации приведены только отдельные показатели, их недостаточно для окончательного решения. Например, данные по температуре не подтверждают одинаковые антизадирные свойства, а часы солевого тумана не дают прямого прогноза срока службы в реальной среде. Испытания имеют смысл только при понимании, какой критерий они проверяют и насколько метод соответствует условиям узла.
Перед заменой инженер и снабженец могут использовать единый перечень проверки:
Зафиксировать требования к узлу и рабочей среде.
Запросить технические сведения на конкретные сравниваемые системы.
Сопоставить материал основы, подготовку поверхности и состав слоев.
Уточнить условия нанесения и отверждения каждого покрытия.
Сравнить результаты испытаний, выполненных сопоставимыми методами.
Провести проверку на детали или образце, подготовленном по принятой технологии.
Такой подход не предполагает, что отечественное покрытие автоматически совпадает с импортным по всем свойствам. Он позволяет оценить замену по критериям, значимым для конкретного оборудования, и избежать решения, основанного только на торговом названии или одном коррозионном тесте.
Часто задаваемые вопросы
Можно ли выбрать антизадирное покрытие только по часам в соляном тумане?
Нет. ISO 9227 предупреждает, что результаты соляного тумана часто не дают прямого прогноза долговременного поведения покрытия в эксплуатации. Условия теста отличаются от реальной среды, а итог зависит от материала основы и подготовки поверхности. Число часов следует рассматривать только вместе с методикой испытания и другими данными.
Подходит ли фосфатирование нержавеющей стали для любой системы покрытия?
Нет, предварительную обработку выбирают с учетом материала основы и последующей системы. В исследовании цинкфосфатированная нержавеющая сталь не имела коррозии после 96 часов испытания, тогда как для фосфатированной низкоуглеродистой стали отмечена красная ржавчина после 24 часов ASTM B117. Эти результаты относятся к разным основам и процессам.
Как проверить замену импортного покрытия?
Сопоставьте назначение, материал детали, подготовку поверхности, слои системы, отверждение и релевантные испытания. Для коррозионной оценки сравнивайте образцы, подготовленные одинаково и испытанные по сопоставимым методикам. Один паспорт или совпадение отдельного показателя не подтверждают полной взаимозаменяемости покрытий.
Для каких нефтегазовых узлов применяют твердосмазочные покрытия?
Покрытия на основе PTFE и дисульфида молибдена применяют для крепежа морских платформ, внутрискважинного оборудования для ГРП, превенторов и муфт НКТ. При подборе учитывают назначение конкретного узла, требования к трению и коррозионной стойкости, условия монтажа и демонтажа, а также контакт с рабочими маслами или смазками.
Заключение
Антизадирное покрытие для стали в нефтегазовой отрасли выбирают по условиям конкретного узла, а не по одному названию или числу часов в соляном тумане. При сравнении MODENGY с импортными системами сопоставляют материал основы, подготовку поверхности, структуру слоев, отверждение и результаты релевантных испытаний. Фосфатирование также оценивают с учетом типа стали и процесса обработки.
Следующий шаг для инженера или снабженца - составить требования к детали и запросить документацию на сравниваемые системы. Затем следует сверить технологические условия и провести сопоставимую проверку на образцах или деталях с одинаковой подготовкой поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.