
Экспресс-аудит производства: твердосмазочные покрытия для поршней и внедрение технологий
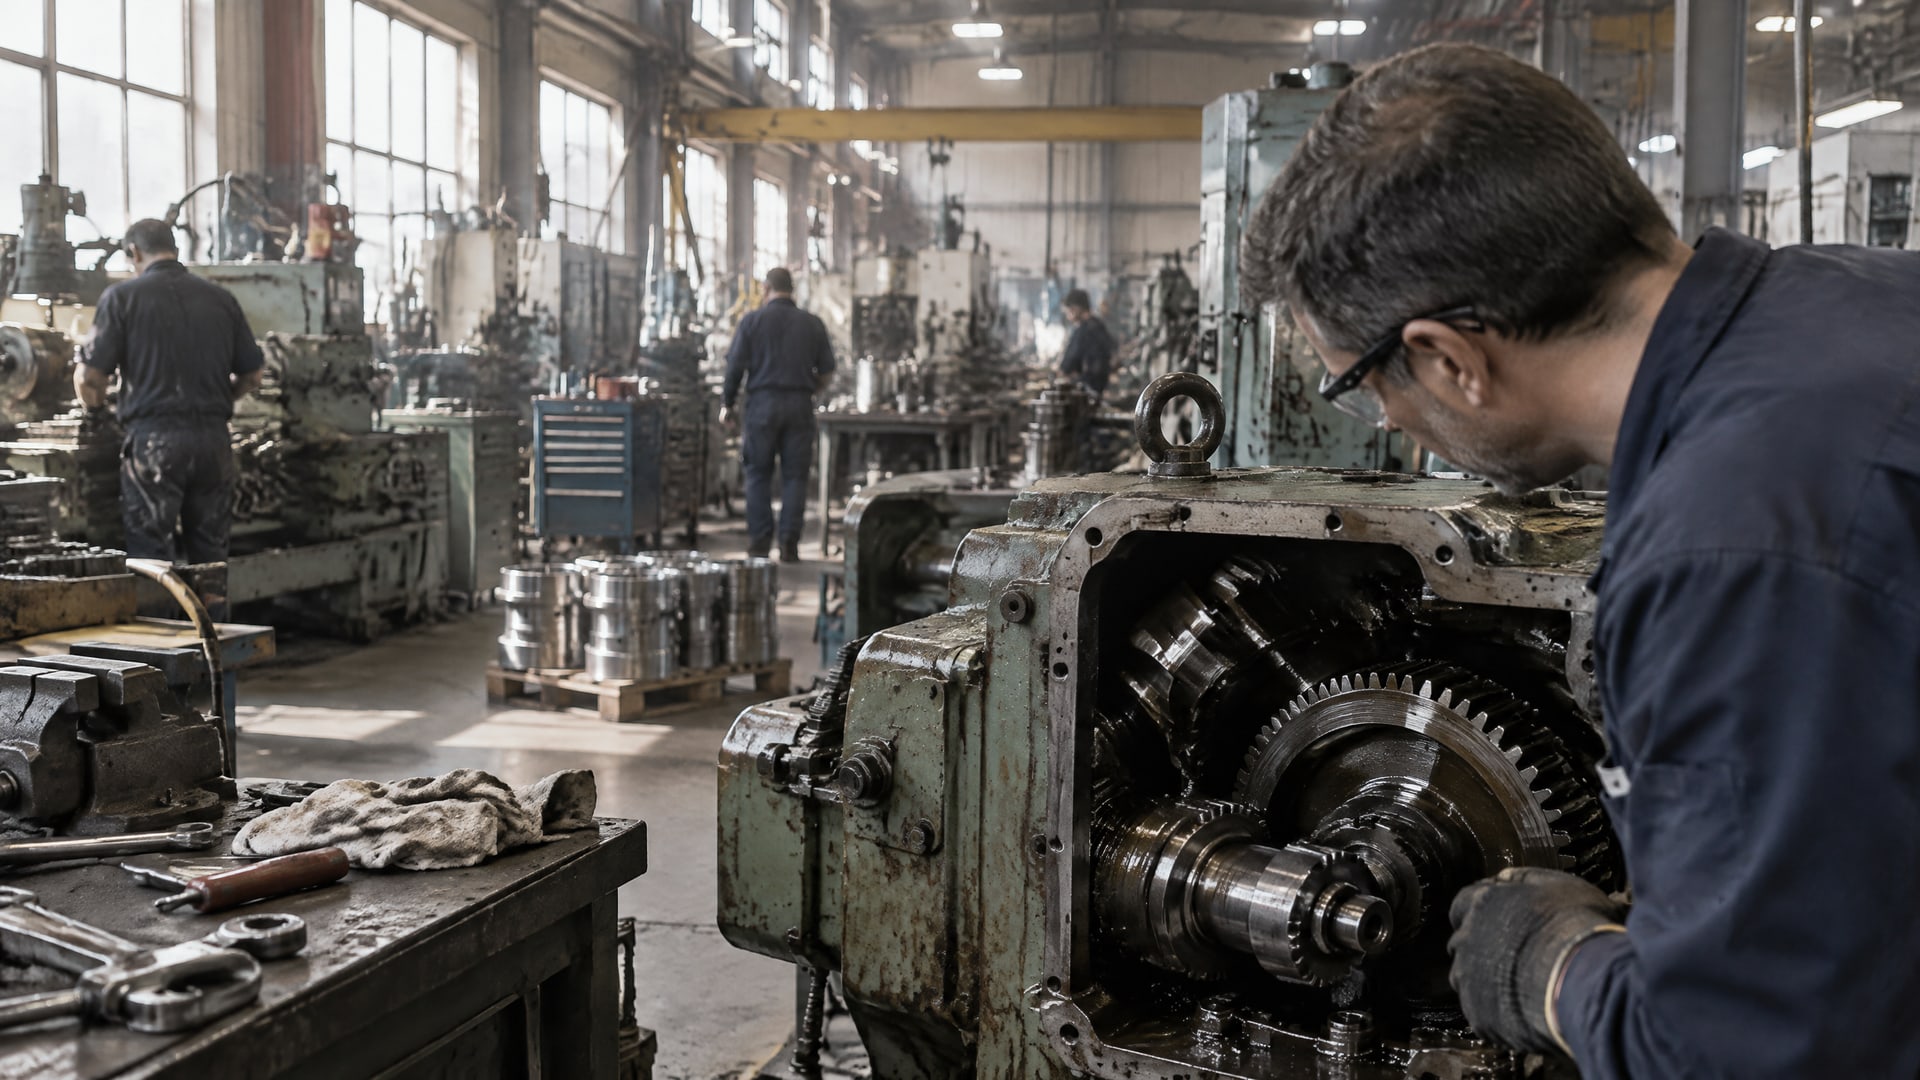
Экспресс-аудит помогает понять, где смазочная программа не соответствует условиям работы оборудования и что нужно исправить до внедрения новых материалов. Проверка охватывает хранение и обращение со смазками, осмотр машин, отбор проб масла и соблюдение процедур на площадке. Для выбора решения важно оценить сам узел, его нагрузку, скорость, температуру, доступность точки смазки, риск загрязнения и совместимость материалов.
Статья полезна техническим специалистам, инженерам и закупщикам, которые планируют аудит смазочных материалов на производстве. Разберем, как зафиксировать текущее состояние точек смазки, проверить контроль загрязнений и подготовить испытания. Отдельно рассмотрим, как в такую оценку включить твердосмазочные покрытия для поршней, чтобы сопоставить их задачи с режимом конкретного узла.
Что включает экспресс-аудит смазочных материалов на производстве
Экспресс-аудит начинают не с выбора марки продукта, а с обхода оборудования и фиксации фактической практики.
Проверка обычно охватывает 4 блока: хранение и обращение со смазками, визуальный осмотр машин, отбор проб масла и проверку соблюдения процедур на месте. Такой подход показывает не только состояние материала, но и разрывы между инструкцией и реальной работой персонала.
На первом этапе составляют перечень смазываемых активов и проходят по точкам смазки. Для каждой точки записывают тип материала, количество, частоту обслуживания, способ нанесения и физическое состояние узла. Одновременно фиксируют условия работы: нагрузку, скорость, температуру, доступность для обслуживания и риск попадания загрязнений. При подборе сверяются с рекомендациями OEM, но сопоставляют их с фактическими условиями в цехе.
Полевой осмотр дополняют проверкой процедур. Специалист смотрит, совпадают ли маркировка и применяемый материал, правильно ли выполняют подачу, нет ли переливов или недоливов. Ярлыки, QR-коды или другая идентификация помогают снизить риск ошибочной заливки или смазки. Отдельно оценивают, защищены ли емкости и оборудование от пыли и влаги.
Для оценки зрелости программы можно использовать логику ICML 55.1:2019. Она структурирует программу смазки по 12 взаимосвязанным областям, поэтому аудит становится системнее, чем простая инвентаризация материалов. По итогам обхода формируют перечень выявленных разрывов и корректирующих действий. Для контроля выполнения полезно закрепить изменения в процедурах и назначить повторную проверку через установленный интервал.
Как проверить точки смазки и состояние масла
Осмотр оборудования и анализ масла отвечают на разные вопросы.
Визуальная проверка помогает заметить утечки, повреждения, ошибочную маркировку или несоответствие процедуры. Лабораторный анализ выявляет параметры, которые нельзя надежно оценить по внешнему виду. Поэтому чистое на вид масло само по себе не подтверждает отсутствие загрязнений или износа.
В производственных программах контролируют вязкость, содержание воды, элементный состав, FTIR, кислотное число, износные частицы и феррографию. Набор показателей подбирают с учетом оборудования и задачи анализа. Для оценки чистоты масла применяют ISO 4406:2021. Этот стандарт используют для контроля загрязнений, а не как замену осмотру, отбору проб или проверке условий эксплуатации.
Соблюдение процедуры отбора проб влияет на полезность результатов. При аудите проверяют, определены ли точки и правила отбора, защищено ли масло от попадания пыли и влаги, предусмотрены ли дыхательные фильтры и фильтрация. Для гидравлических и синтетических жидкостей, масел и смазок в материалах по анализу упоминается ISO 14830-1:2019. Применимость документа и перечень исследований следует соотносить с конкретной задачей лабораторного контроля.
Для критичных узлов задают мониторинг состояния и триггерные уровни по загрязнению, воде и износу. Такие уровни помогают определить, когда требуется дополнительная проверка или корректирующее действие. В отчет включают результаты осмотра и анализа, а также замечания по процедурам и хранению. Если результаты лаборатории не связаны с конкретным оборудованием и точкой отбора, их сложнее использовать для практических решений.
Как выбрать смазку по условиям узла
Паспортные характеристики важны, но сами по себе не доказывают, что материал подходит конкретному узлу.
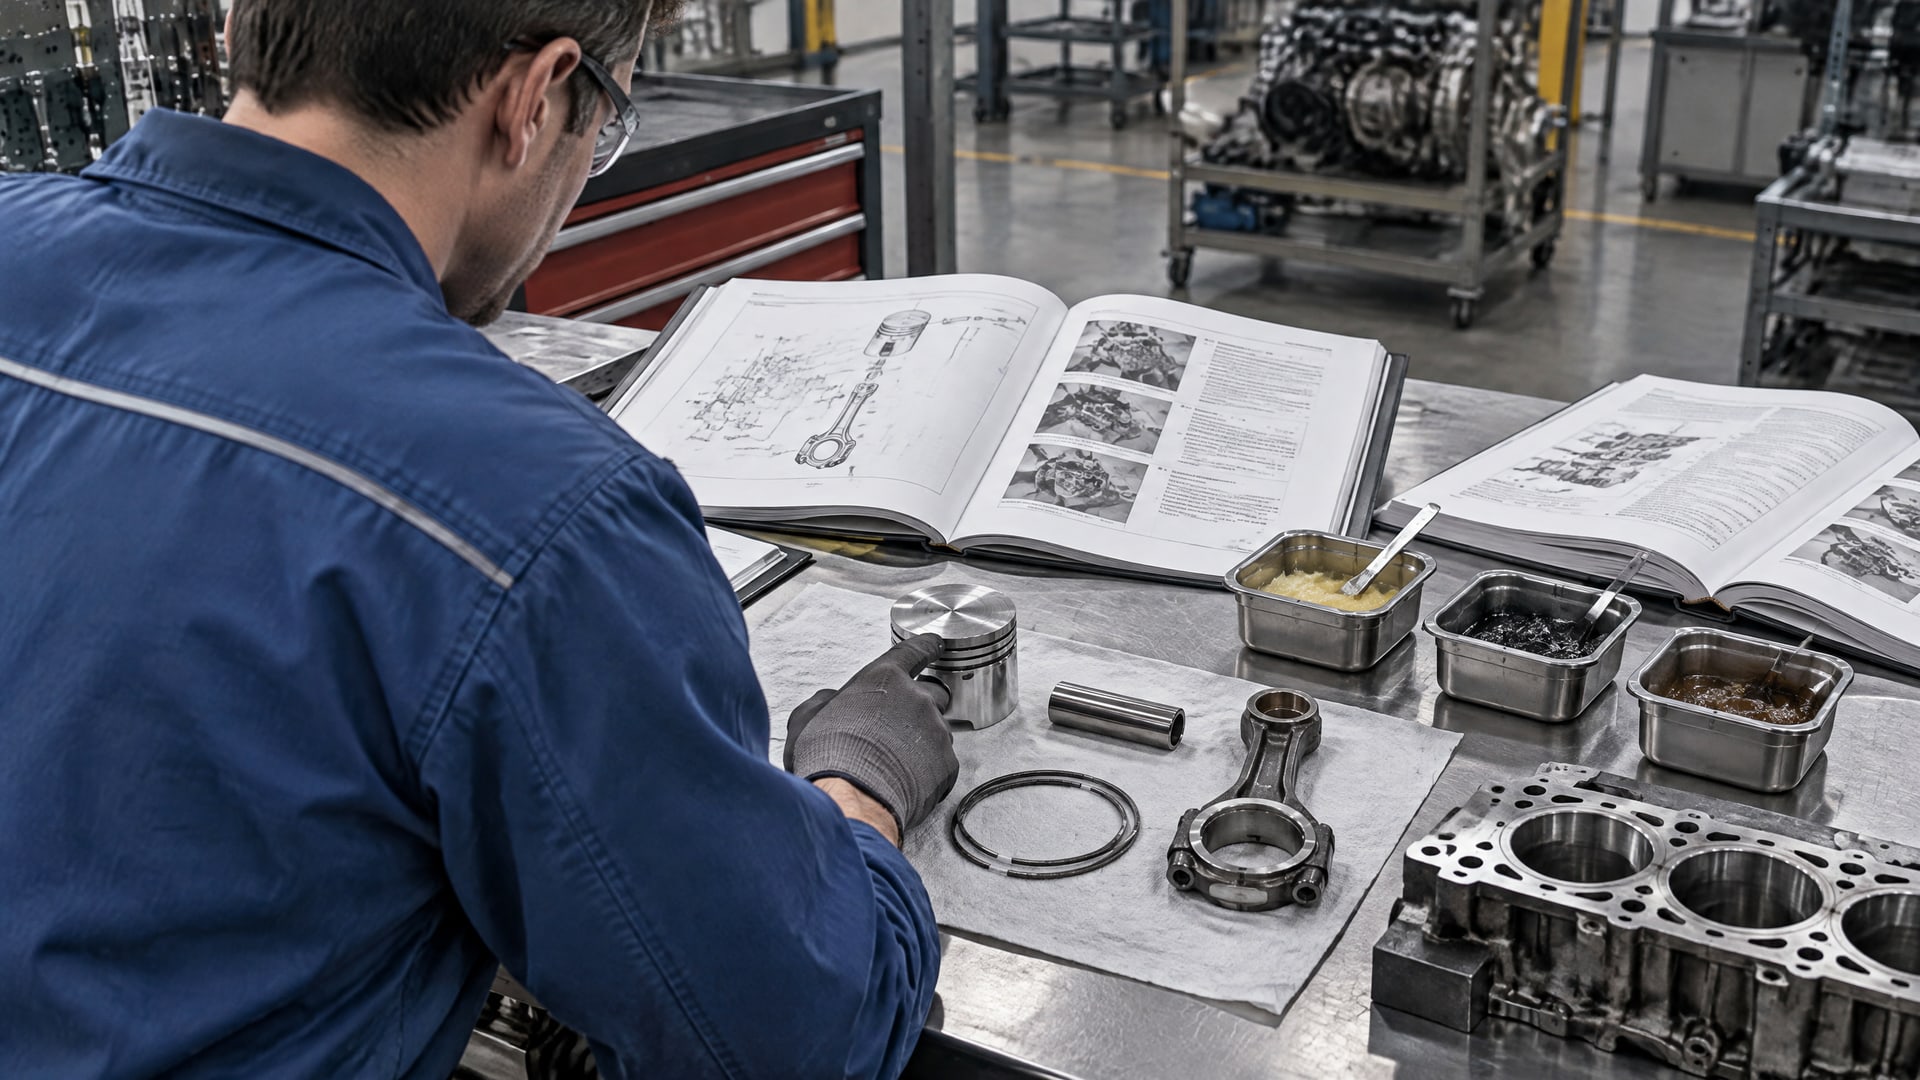
При подборе учитывают нагрузку, скорость, температуру, доступность точки, риск загрязнения и совместимость с материалами. Затем сверяют выбор с рекомендациями OEM и фактическими условиями цеха. Так можно избежать ситуации, когда смазка соответствует заявленному классу или методу испытания, но не решает задачу оборудования.
Аудит помогает выявить, где процесс обслуживания не соответствует требованиям узла. Например, неверно определенная точка, неподходящее количество или несоблюдение частоты могут влиять на результат не меньше, чем выбор самого материала. Поэтому карту смазки используют как рабочий документ: в ней указывают тип материала, количество, частоту, способ нанесения и физическое состояние узла. Идентификация на оборудовании помогает связать карту с конкретной точкой.
Для закупщика важны не только характеристики продукта, но и комплект документов. В пищевых и чувствительных зонах заранее проверяют наличие TDS, SDS, деклараций и сертификатов, а также документов о соответствии требованиям, если это заявлено для продукции. Документы не заменяют технический подбор, но позволяют проверить условия применения и подготовить материалы к внутренней или внешней проверке.
Отдельно рассматривают трансмиссионную смазку для техники: решение подбирают по режиму работы трансмиссии и требованиям производителя оборудования, а не по общему назначению материала. Если на производстве применяют разные виды смазок, аудит должен выявить, где их хранят, как различают и каким способом подают. Такой разбор снижает вероятность ошибки при обслуживании и дает основу для единой системы маркировки и учета.
Испытание эффективности смазочных материалов
Эффективность смазочных материалов оценивают не одним универсальным испытанием.
Выбор метода зависит от типа узла и механизма трения, который нужно изучить. В лабораторных программах применяют испытания на трение и износ. Среди упомянутых методов ASTM G99 для схемы pin-on-disk и ASTM G133 для испытаний на возвратно-поступательное скольжение.
Для смазочной эффективности в металлформовании используют ISO 20623:2018, условие испытания C2, на четырехшариковой машине. Результат такого испытания характеризует поведение материала в заданных условиях метода. Он не подтверждает автоматически пригодность для любого оборудования: перед внедрением нужно сопоставить испытание с режимом работы целевого узла и рекомендациями OEM.
В экспресс-аудите полезно определить, на какой вопрос должно ответить испытание: требуется ли сравнить трение, износ или поведение материала в конкретном режиме. После этого формируют план проверки и фиксируют критерии оценки. Это делает результаты применимыми к решению о внедрении, а не просто набором лабораторных данных. Если условия испытания не связаны с реальной задачей, результаты не дают достаточного основания для выбора.
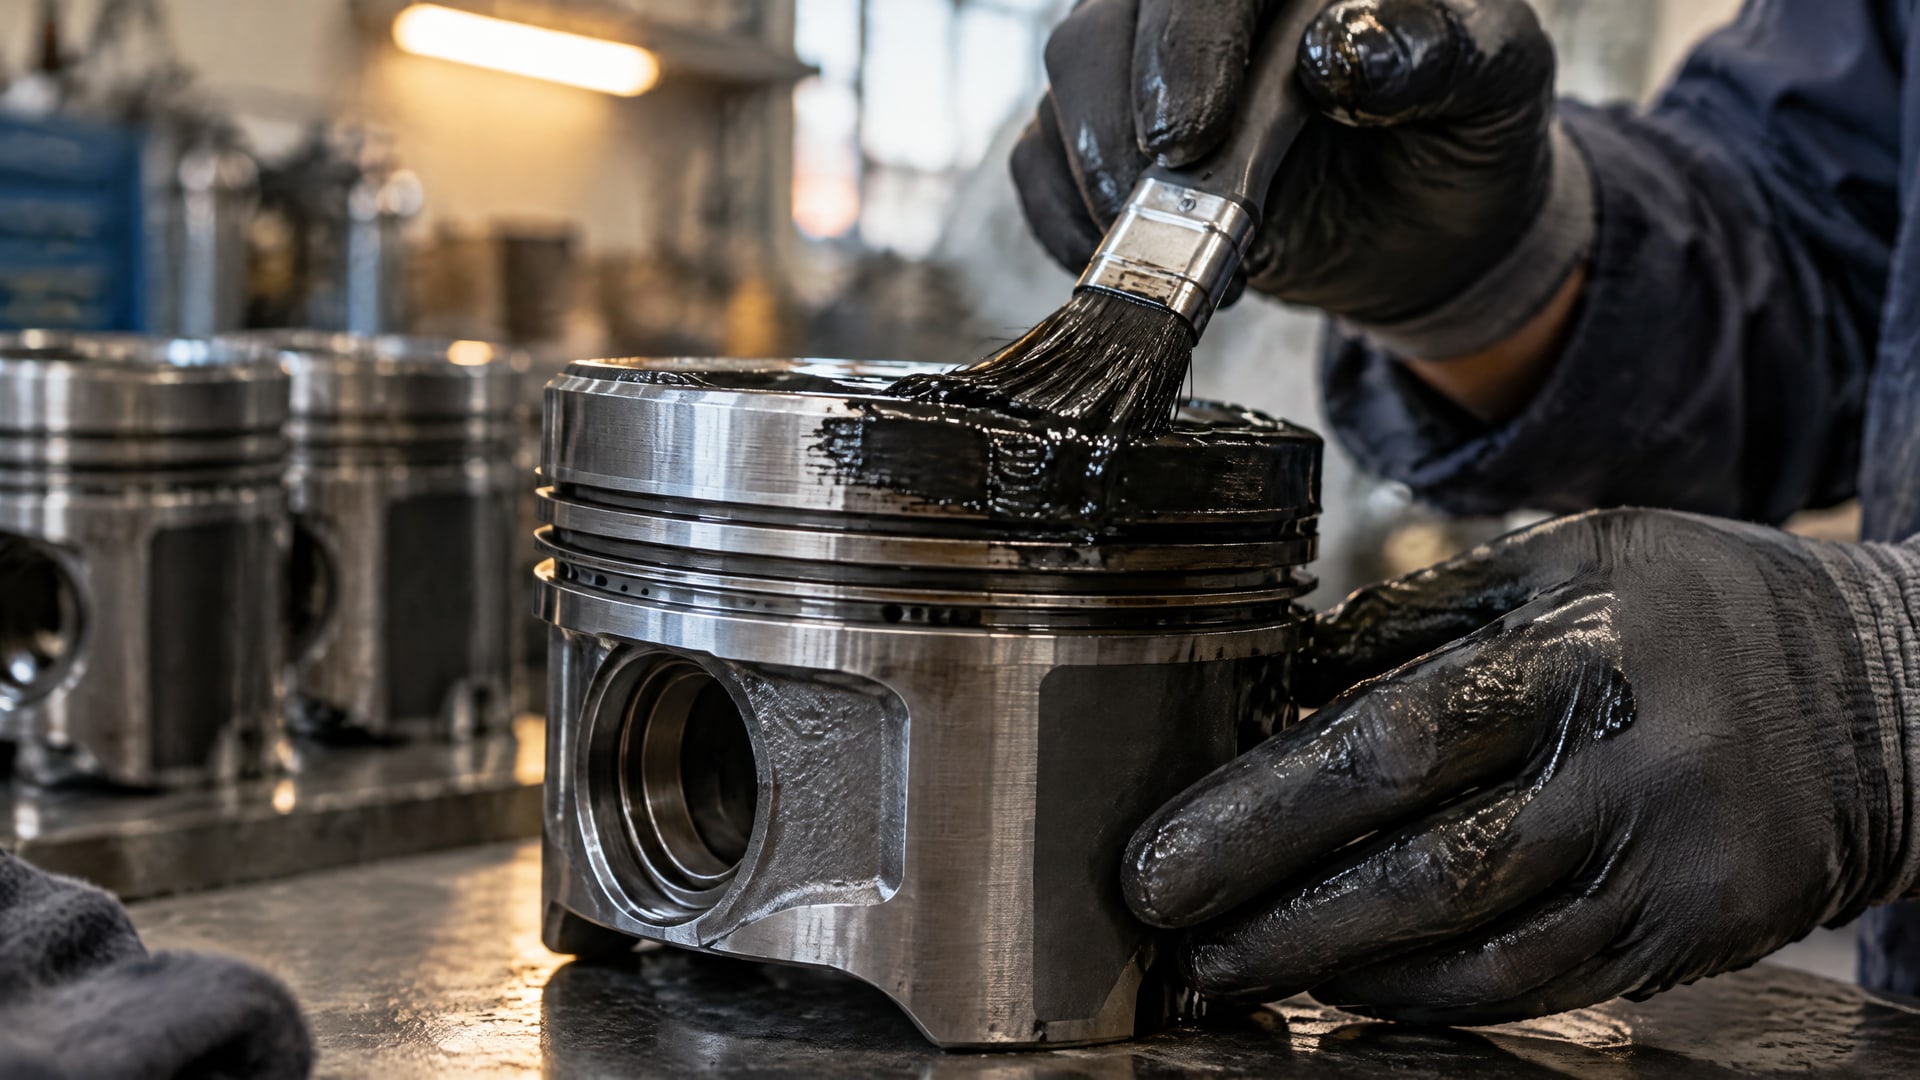
По тому же принципу оценивают твердые смазочные покрытия. Для поршней и поршневых юбок они применяются для повышения стойкости к задирам, снижения трения, износа и шума. При выборе учитывают граничный режим трения, износостойкость и адгезию покрытия к подложке. Диапазон применения твердых смазок широк: от криогенных температур до примерно 700 °C, а также от влажной среды до ультравысокого вакуума и от контактных давлений в МПа до ГПа.
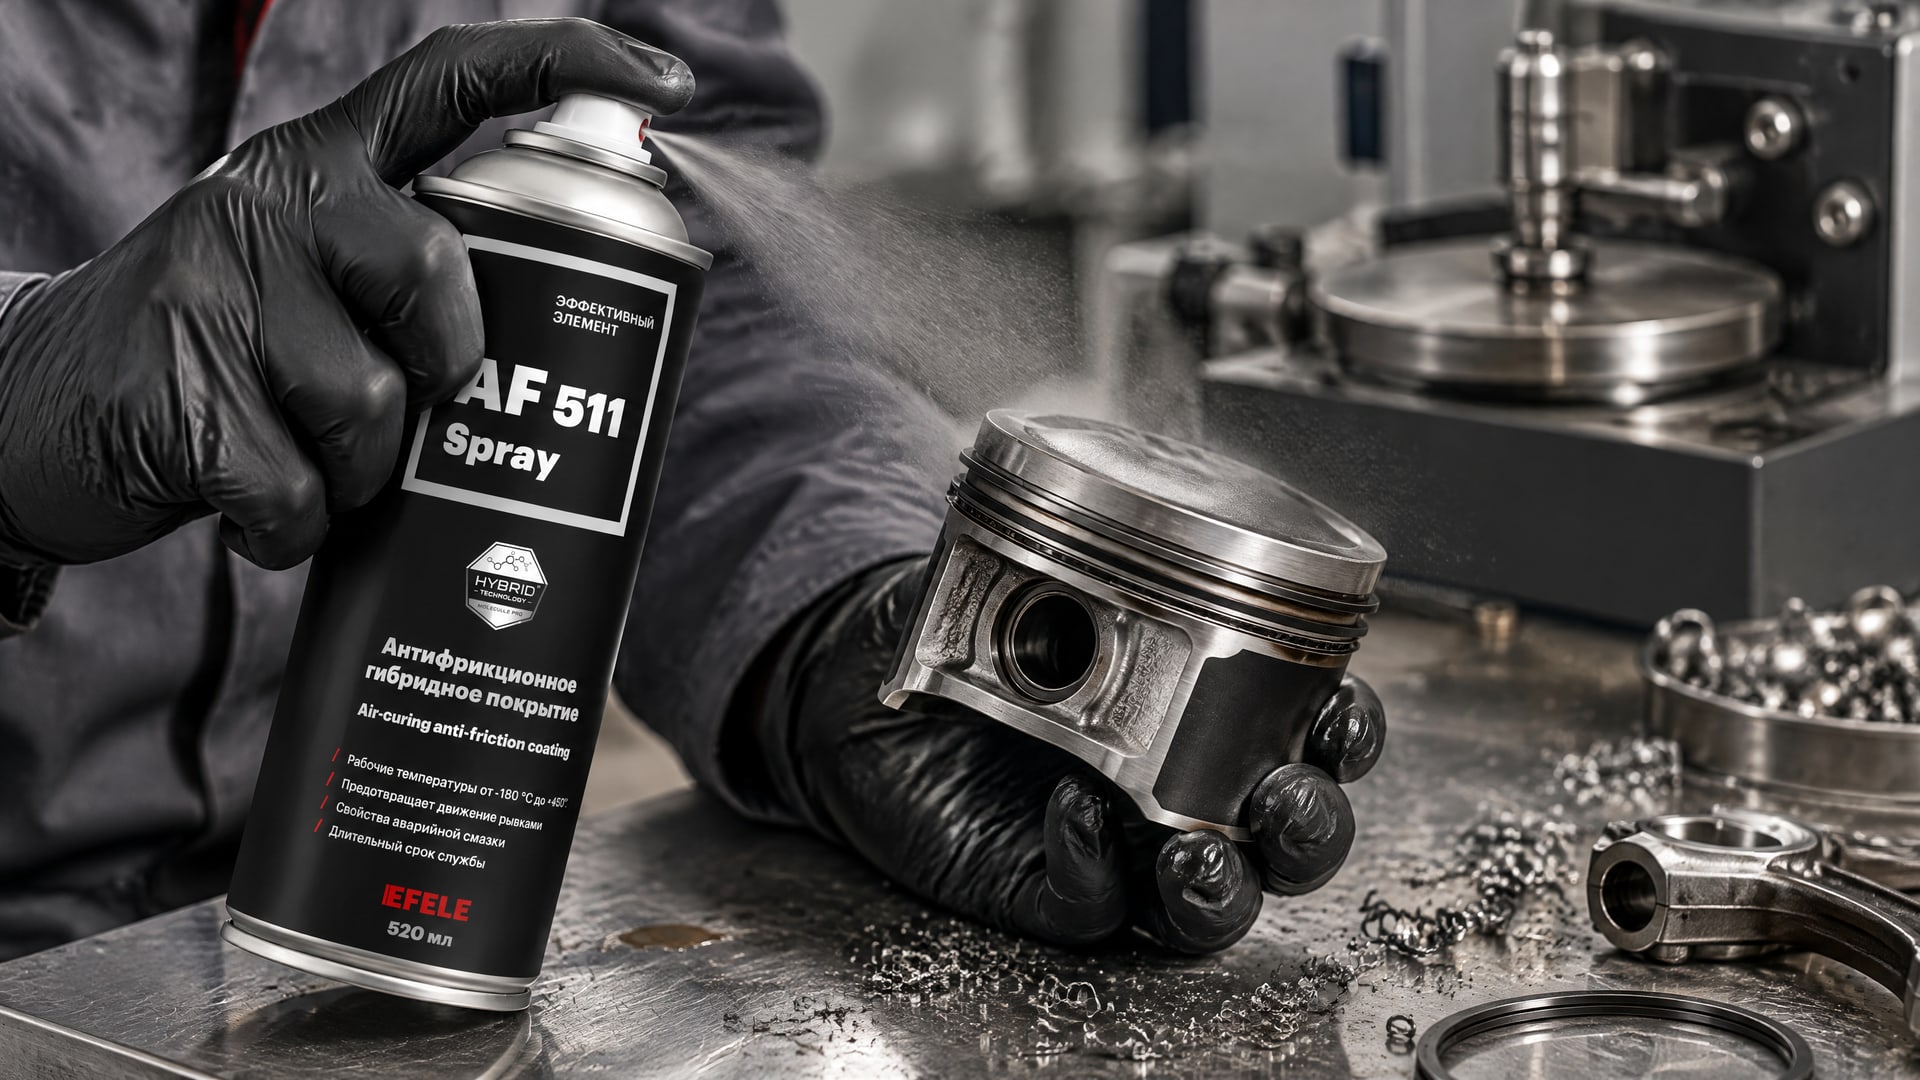
Если задача связана с трением и износом поршней, в перечень рассматриваемых решений можно включить антифрикционное покрытие EFELE AF-511 Spray. Оно может применяться на поршнях, других компонентах двигателей, в трансмиссиях и ходовой части техники. В аудите его оценивают не по названию, а по соответствию узлу и условиям работы: важны состояние поверхности, режим трения и требуемый результат. Внедрение оправдано, когда проверка подтверждает, что покрытие решает выявленную задачу, а не маскирует нарушение процедуры смазки или обслуживания.
План внедрения смазочных технологий в цехе
После осмотра результаты аудита сводят в план действий.
Практичная логика состоит в том, чтобы зафиксировать текущую практику, выявить разрывы, определить приоритеты и закрепить корректирующие меры в стандартных операционных процедурах. При аудите, ориентированном на надежность, используют планирование, интервью, проверку на площадке, отбор проб и отчет со scoring-моделью. Затем проводят повторную проверку через установленный интервал.
Для каждого замечания указывают точку или оборудование, наблюдаемое отклонение и требуемое действие. Если проблема связана с ошибочной идентификацией, корректируют маркировку. Если выявлен риск загрязнения, проверяют правила обращения с материалом, фильтрацию и защиту от пыли и влаги. Если лабораторный анализ указывает на изменение состояния масла, определяют дальнейшую проверку по результатам анализа, а не только по внешнему виду.
План внедрения должен связывать технические решения с повседневной практикой. Карта смазки, понятные инструкции и идентификация точек снижают риск ошибок при обслуживании. Проверка исполнения на площадке показывает, соблюдают ли сотрудники установленные процедуры. Один только регламент этого не подтверждает: аудит включает физическую проверку оборудования и фактической работы на линии.
До начала работ полезно расставить приоритеты: сначала разобрать точки с выявленными отклонениями и узлы, для которых предусмотрен мониторинг состояния. После корректирующих действий повторный осмотр позволяет проверить, устранены ли разрывы и выполняются ли новые процедуры. Такой цикл превращает аудит из разовой проверки в инструмент развития программы смазки и дает инженеру и снабженцу общую основу для решений о материалах, документах и испытаниях.
Часто задаваемые вопросы
Что проверяют при экспресс-аудите смазочных материалов на производстве?
Обычно проверяют 4 блока: хранение и обращение со смазками, состояние оборудования, отбор проб масла и соблюдение процедур на площадке. Дополнительно фиксируют параметры точек смазки, проверяют маркировку, контроль загрязнений и соответствие фактических действий установленным инструкциям.
Достаточно ли визуально оценить масло?
Нет. По внешнему виду нельзя надежно определить содержание воды, элементный состав, кислотное число или наличие износных частиц. Для контроля чистоты применяют ISO 4406:2021, а лабораторную программу формируют с учетом задачи и оборудования. Визуальный осмотр остается отдельной частью аудита.
Как проверяют эффективность смазочных материалов?
Метод выбирают по задаче испытания и типу контакта. Для изучения трения и износа применяют, в частности, ASTM G99 и ASTM G133. Для оценки смазочной эффективности в металлформовании упоминается ISO 20623:2018, условие C2. Результаты соотносят с реальными условиями узла.
Для чего применяют твердые смазочные покрытия на поршнях?
Твердые смазочные покрытия для поршней и поршневых юбок применяют для повышения стойкости к задирам, снижения трения, износа и шума. При подборе оценивают условия трения, износостойкость покрытия и его адгезию к подложке. Сам факт наличия покрытия не заменяет оценку режима работы узла.
Заключение
Экспресс-аудит показывает, что нужно изменить в хранении, контроле загрязнений, обслуживании точек и подборе материалов. Для оценки применимости решения сопоставляют условия узла с рекомендациями OEM, результатами анализа масла и подходящими испытаниями. Твердосмазочные покрытия для поршней рассматривают как отдельный инструмент снижения трения, износа, шума и риска задиров.
Следующий шаг для инженера или снабженца - выбрать участок для обхода, составить перечень смазываемых активов и зафиксировать для каждой точки материал, количество, частоту, способ нанесения и состояние узла. По итогам проверки составляют план корректирующих действий и назначают повторную оценку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.