
Фиксация подшипника без шпонки: альтернативные методы крепления
Традиционная шпонка и горячая посадка - не единственные способы надежно закрепить подшипник в корпусе или на валу. Когда механическое крепление невозможно или нежелательно (узкие зазоры, сложная геометрия, необходимость разборки), на помощь приходят анаэробные фиксирующие составы. Они заполняют микрозазоры между деталями, полимеризуются в отсутствие кислорода и создают неподвижное соединение без дополнительных механических элементов. Эта статья расскажет, как выбрать и применить фиксатор подшипника правильно, какие ошибки приводят к отказу крепления и почему просто «самый прочный клей» - не лучший выбор.
Материал пригодится техническим специалистам, инженерам и закупщикам, которые сталкиваются с проблемой холодной посадки, микроперемещений или необходимостью экономии на тепловом оборудовании при монтаже узлов.
Принцип работы анаэробных фиксаторов подшипников
Анаэробный фиксирующий состав остается жидким на воздухе и полимеризуется только в зазоре между металлическими поверхностями, где отсутствует кислород.
Это принципиально отличает его от обычного клея: он не схватывается на воздухе и не теряет работоспособность при хранении в открытом контейнере.
При нанесении тонкого слоя состава на валик подшипника или на внутреннюю стенку корпуса молекулы полимера начинают соединяться, создавая упругую связь. Этот процесс предотвращает микроперемещения, которые иначе вызывают фреттинг (фрикционный износ) и ослабление посадки. Для цилиндрических соединений подшипников такие составы работают заполняя зазоры типично до 0,1 мм, создавая связное покрытие по всей окружности контакта.
Прочность на сдвиг при испытании по стандарту ISO 10123 варьируется в зависимости от типа состава: низковязкие составы для очень малых зазоров показывают примерно 12 N/mm², а средневязкие для стандартных посадок достигают 27 N/mm² и выше. На алюминии значения ниже, около 18 N/mm², что учитывается при выборе материала для конкретного узла.
Время полной полимеризации обычно составляет около 24 часов при комнатной температуре, хотя скорость зависит от типа состава, температуры в помещении и применения активатора. Температурный диапазон работы составляет от -55 до +180 °C в зависимости от конкретного состава, что позволяет использовать фиксаторы в системах с контролируемым или высоким тепловыделением.
Выбор состава по условиям применения
Правильный подбор анаэробного фиксатора начинается не с поиска «самого прочного», а с анализа конкретного соединения.
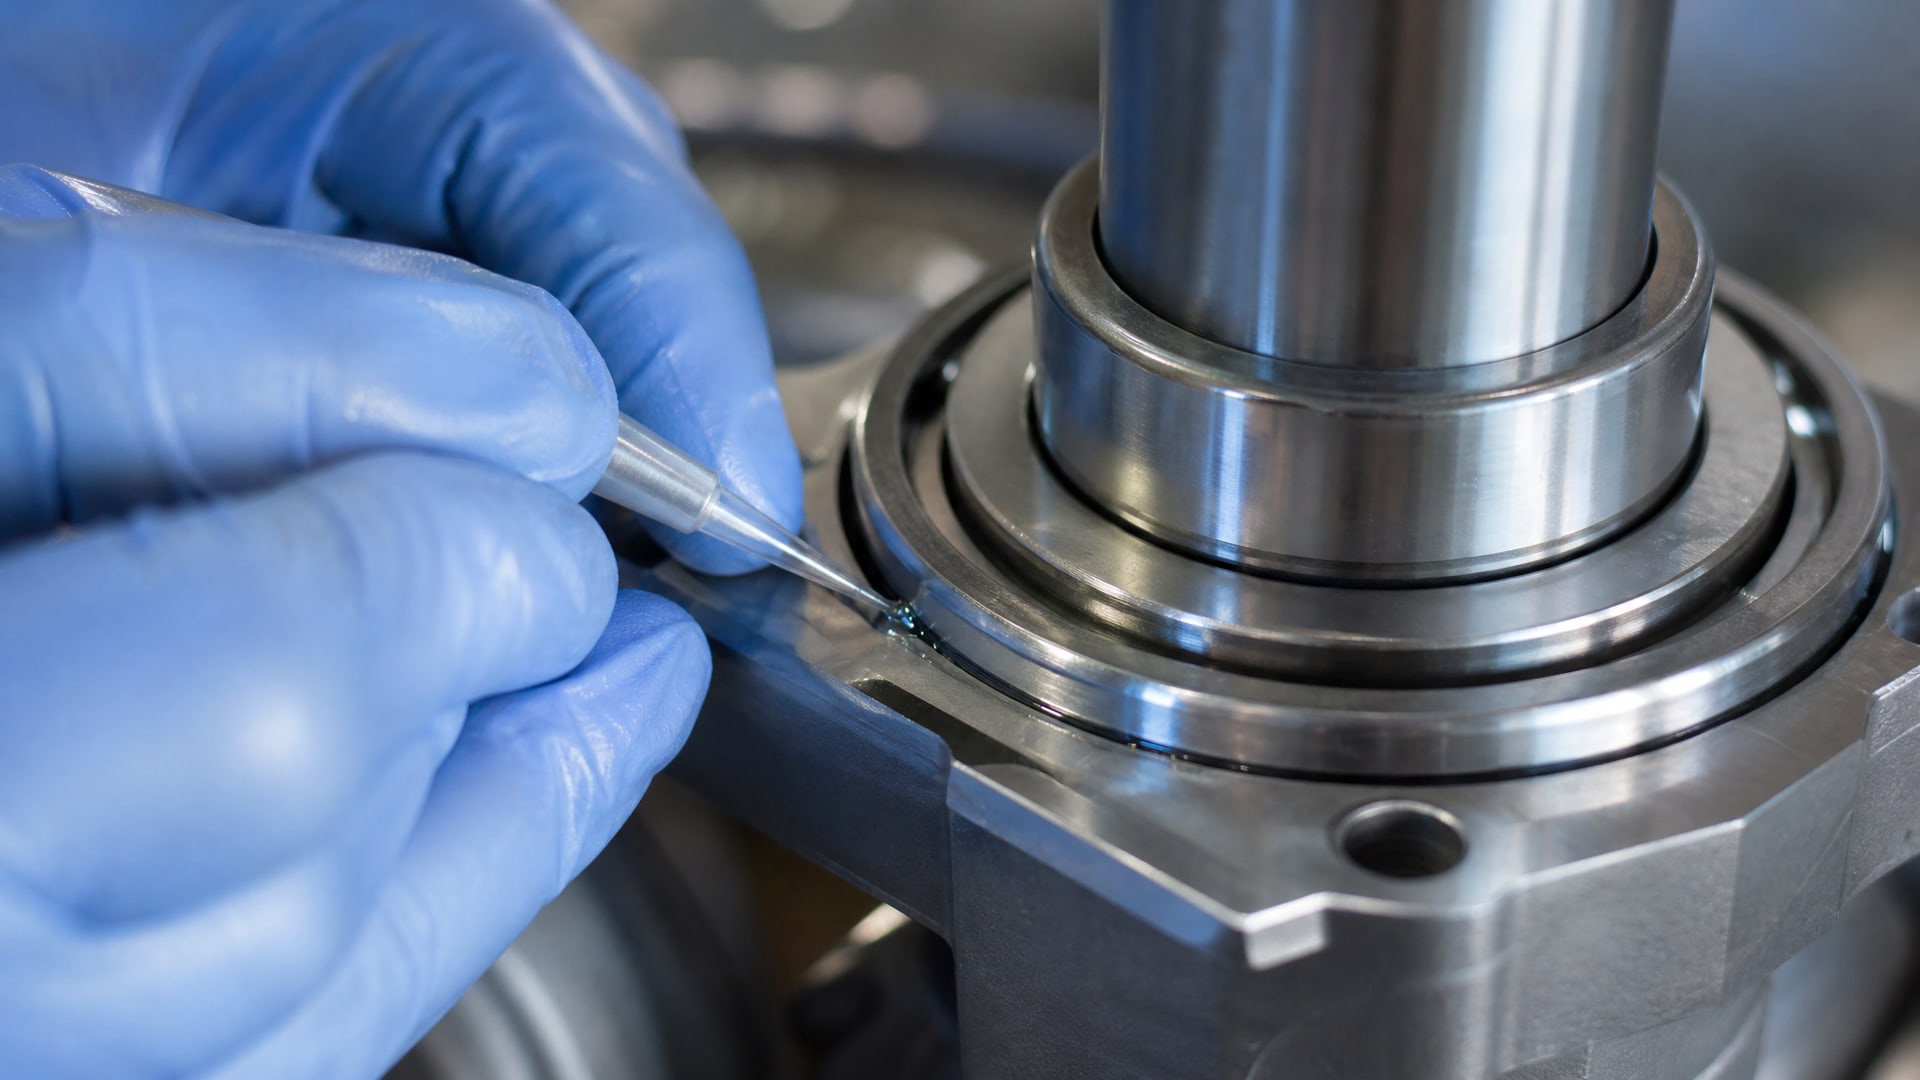
Ключевые параметры - размер зазора, рабочая температура, требуемая разборность и материал деталей.
Зазор и вязкость
Размер зазора между подшипником и корпусом определяет, какую вязкость состава нужно выбрать. Для плотных, хорошо обработанных посадок с зазором до 0,05 мм используют низковязкие составы с вязкостью около 450–500 mPa·s при 25 °C - они легко проникают в микроскопические неровности поверхности и быстро заполняют весь объем. Для более свободных посадок, где зазор может достигать 0,1 мм, применяют среднювязкие составы около 500–750 mPa·s, которые держат консистенцию и не вытекают до отверждения.
Если реальный зазор превышает рекомендуемое значение, простой фиксатор не решит проблему. В таком случае необходимо либо восстановить размер путем механической обработки (напыления, шлифовки), либо использовать заполняющие составы большей вязкости, хотя в промышленности это исключение.
Требование к разборности
Для узлов, которые предполагается обслуживать (замена смазки, ремонт), нужен фиксатор средней прочности, разработанный специально для последующего разобщения. Такие составы обеспечивают достаточное крепление при работе, но при приложении инструмента (отвертки, съемника) поддаются без излишних разрушений. Если же выбрать очень высокопрочный состав для «надежности», демонтаж потребует либо деструктивных методов (сверление, газовой горелки), либо окажется вообще невозможным, превратив сервис в замену всего узла.
Материал деталей и активатор
На активных металлах, таких как обычная углеродистая сталь, анаэробный фиксатор полимеризуется стандартным образом без дополнительных средств. Однако на неактивных или пассивных поверхностях - нержавейке, анодированном алюминии, хромированных или титановых покрытиях - полимеризация замедляется или может вообще не произойти. В таких случаях рекомендуется применение активатора (обычно на основе третичных аминов), который наносится перед фиксатором и ускоряет отверждение. Активатор наносят тонким слоем; не требуется избыток.
Температурный режим также влияет на выбор. Для холодного хранилища (-55 °C) или высокотемпературного оборудования (+150–180 °C) выбирают составы, специально указанные для этого диапазона. Использование универсального фиксатора вне его температурных границ приводит к ползучести (на жаре) или хрупкости (на морозе).
Подготовка поверхности и правильное нанесение
Качество нанесения определяет 70% успеха крепления.
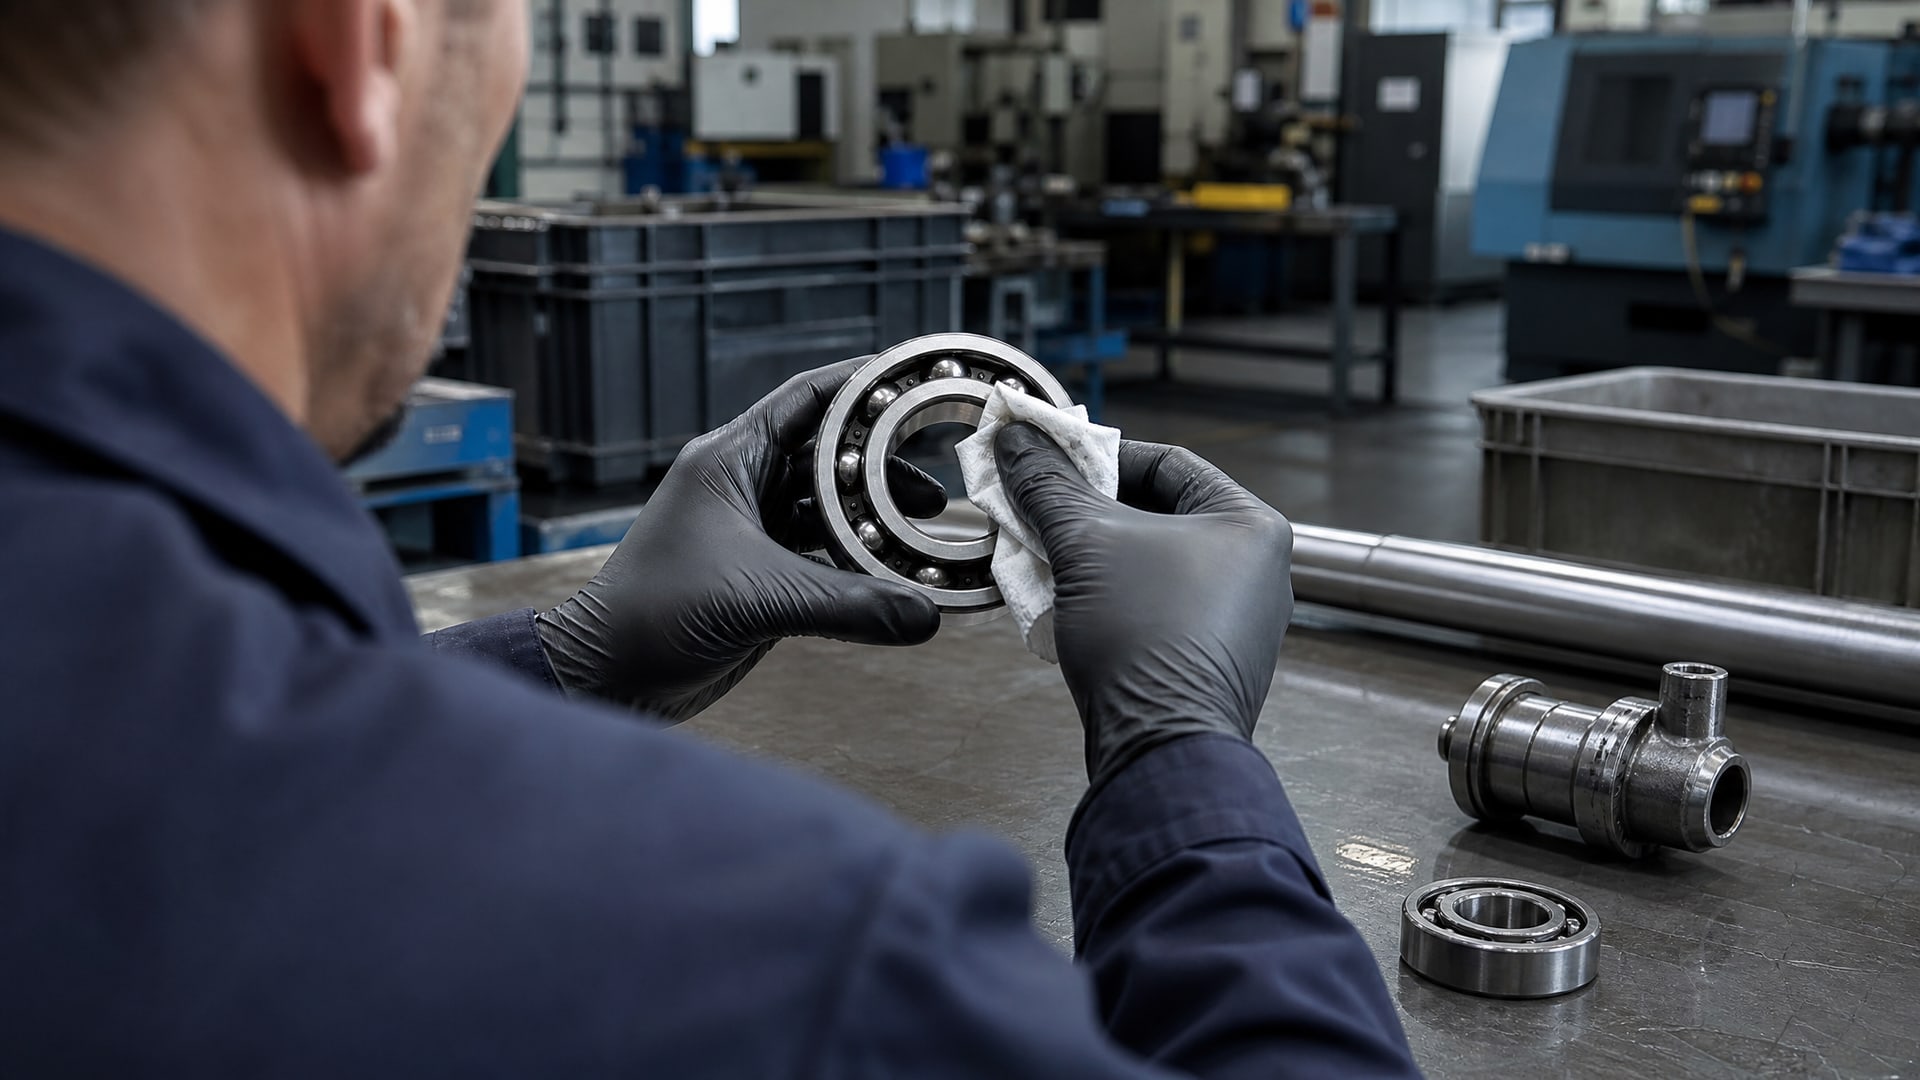
Даже высокопрочный состав не поможет, если поверхность содержит масло, грязь, окисную пленку или следы старого клея.
Обезжиривание и очистка
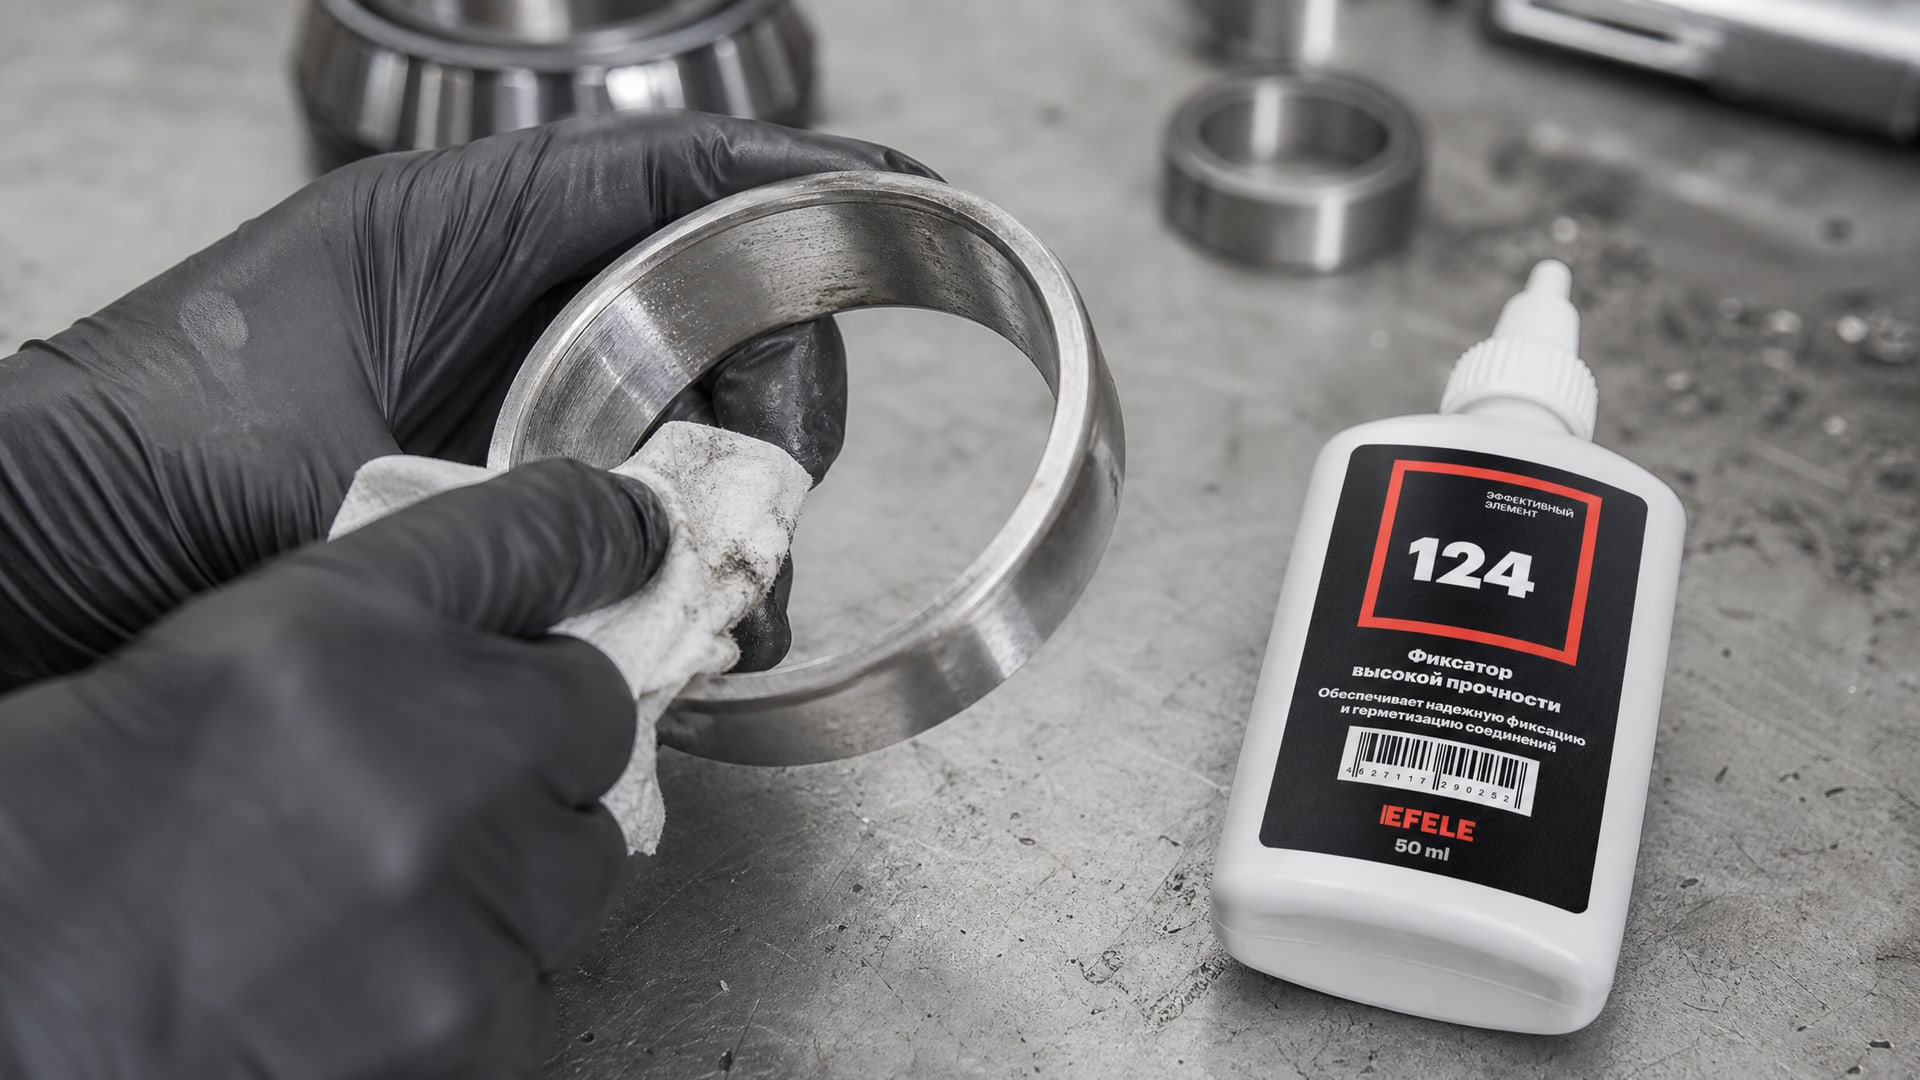
Перед нанесением фиксатора необходимо полностью удалить все загрязнения. Детали промывают в обезжиривающем растворе (спирт, ацетон, специальные промывочные жидкости), механически удаляют грязь мягкой щеткой или салфеткой, затем просушивают. На масляной пленке фиксатор не полимеризуется - он просто отслаивается после высыхания, не создавая прочного соединения.
Если используется нержавейка или алюминий, дополнительно удаляют окисную пленку легкой абразивной обработкой (нулевая шкурка, микрофибровая подушечка) или химическим обезжиривателем. Хромированные и покрытые поверхности требуют особого внимания: они более скользкие, и фиксатор может просто стечь, не захватив основу.
Способ нанесения
Состав наносят так, чтобы он заполнил всю рабочую зону соединения по окружности. Для подшипника в корпусе это означает тонкую линию по валику подшипника перед вставкой или по внутренней стенке корпуса перед монтажом. Не нужно наносить толстый слой в несколько миллиметров - это приведет к излишкам, которые вытекут и усложнят сборку. Тонкая пленка, которая после сборки окажется заполняющей весь микрозазор, - оптимальный вариант.
Для равномерного распределения деталь обычно медленно вращают при нанесении, обеспечивая спиральное покрытие. При вставке подшипника в корпус его медленно поворачивают, чтобы состав растекся по всему периметру, а не остался локально в одном месте.
Время выдержки перед нагружением
После сборки узел нельзя сразу нагружать. Хотя фиксатор схватывается за несколько часов (это первичное застывание), полная рабочая прочность достигается только через 24 часа. В течение этого времени происходит полная полимеризация и упрочнение связи. При недостаточной выдержке и преждевременной нагрузке (вибрация, вращение) соединение может проскользнуть, и весь монтаж окажется потрачен впустую.
Для критичных узлов можно выдержать и 48 часов перед пуском. На производстве часто закупщики планируют сборку с запасом времени, чтобы избежать срывов графика.
Фиксация подшипника в корпусе: практический процесс
На практике фиксация подшипника анаэробным фиксатором состоит из нескольких этапов, каждый из которых требует внимания.
Подготовка поверхностей
Сначала удаляют подшипник из упаковки и осматривают его и корпус на предмет повреждений, грязи и масляной пленки. Если подшипник был смазан, его промывают в растворителе и сушат. Аналогично обрабатывают внутреннюю поверхность корпуса: ее промывают, щеткой удаляют пыль и старый клей (если когда-то уже был монтаж), протирают спиртом и дают полностью высохнуть. Влага в зазоре препятствует полимеризации.
Нанесение состава
Выбранный анаэробный фиксатор (например, состав средней прочности для разборного узла или высокопрочный для постоянного крепления) наносят на валик подшипника или на внутреннюю стенку корпуса. Если материал корпуса - нержавейка или анодированный алюминий, перед фиксатором наносят активатор тонким слоем.
Для подшипников среднего размера (диаметр 20–50 мм) достаточно одной спиральной линии состава при вращении подшипника в руке или его прижатии к стенке корпуса.
Сборка и позиционирование
Подшипник вставляют в корпус и медленно, без спешки, проворачивают его несколько раз, обеспечивая распределение фиксатора по всей окружности. Излишки, которые выступили наружу, не протирают сразу - их убирают после того, как состав схватится (несколько часов), чтобы не нарушить уже начавшуюся полимеризацию в зазоре.
Выдержка перед запуском
Узел оставляют на 24 часа в защищенном от вибрации месте при комнатной температуре. Если в помещении холодно (ниже +10 °C), время полимеризации может увеличиться. При необходимости ускорения (редко) применяют тепло: нагрев до +60–70 °C сокращает время схватывания, но полное отверждение все равно требует минимум несколько часов.
Для фиксации подшипников в корпусе без шпонки или горячей посадки оптимально подходят анаэробные фиксаторы, такие как EFELE 124, которые обеспечивают высокую прочность соединения, устойчивы к вибрациям и надежно работают в широком температурном диапазоне. На практике такой подход избавляет от необходимости в сложном тепловом оборудовании и позволяет быстро выполнить монтаж в полевых условиях.
Частые ошибки монтажа и как их избежать
Несмотря на кажущуюся простоту, при использовании фиксаторов часто допускают ошибки, которые приводят к выходу соединения из строя еще на этапе испытаний или в первые месяцы работы.
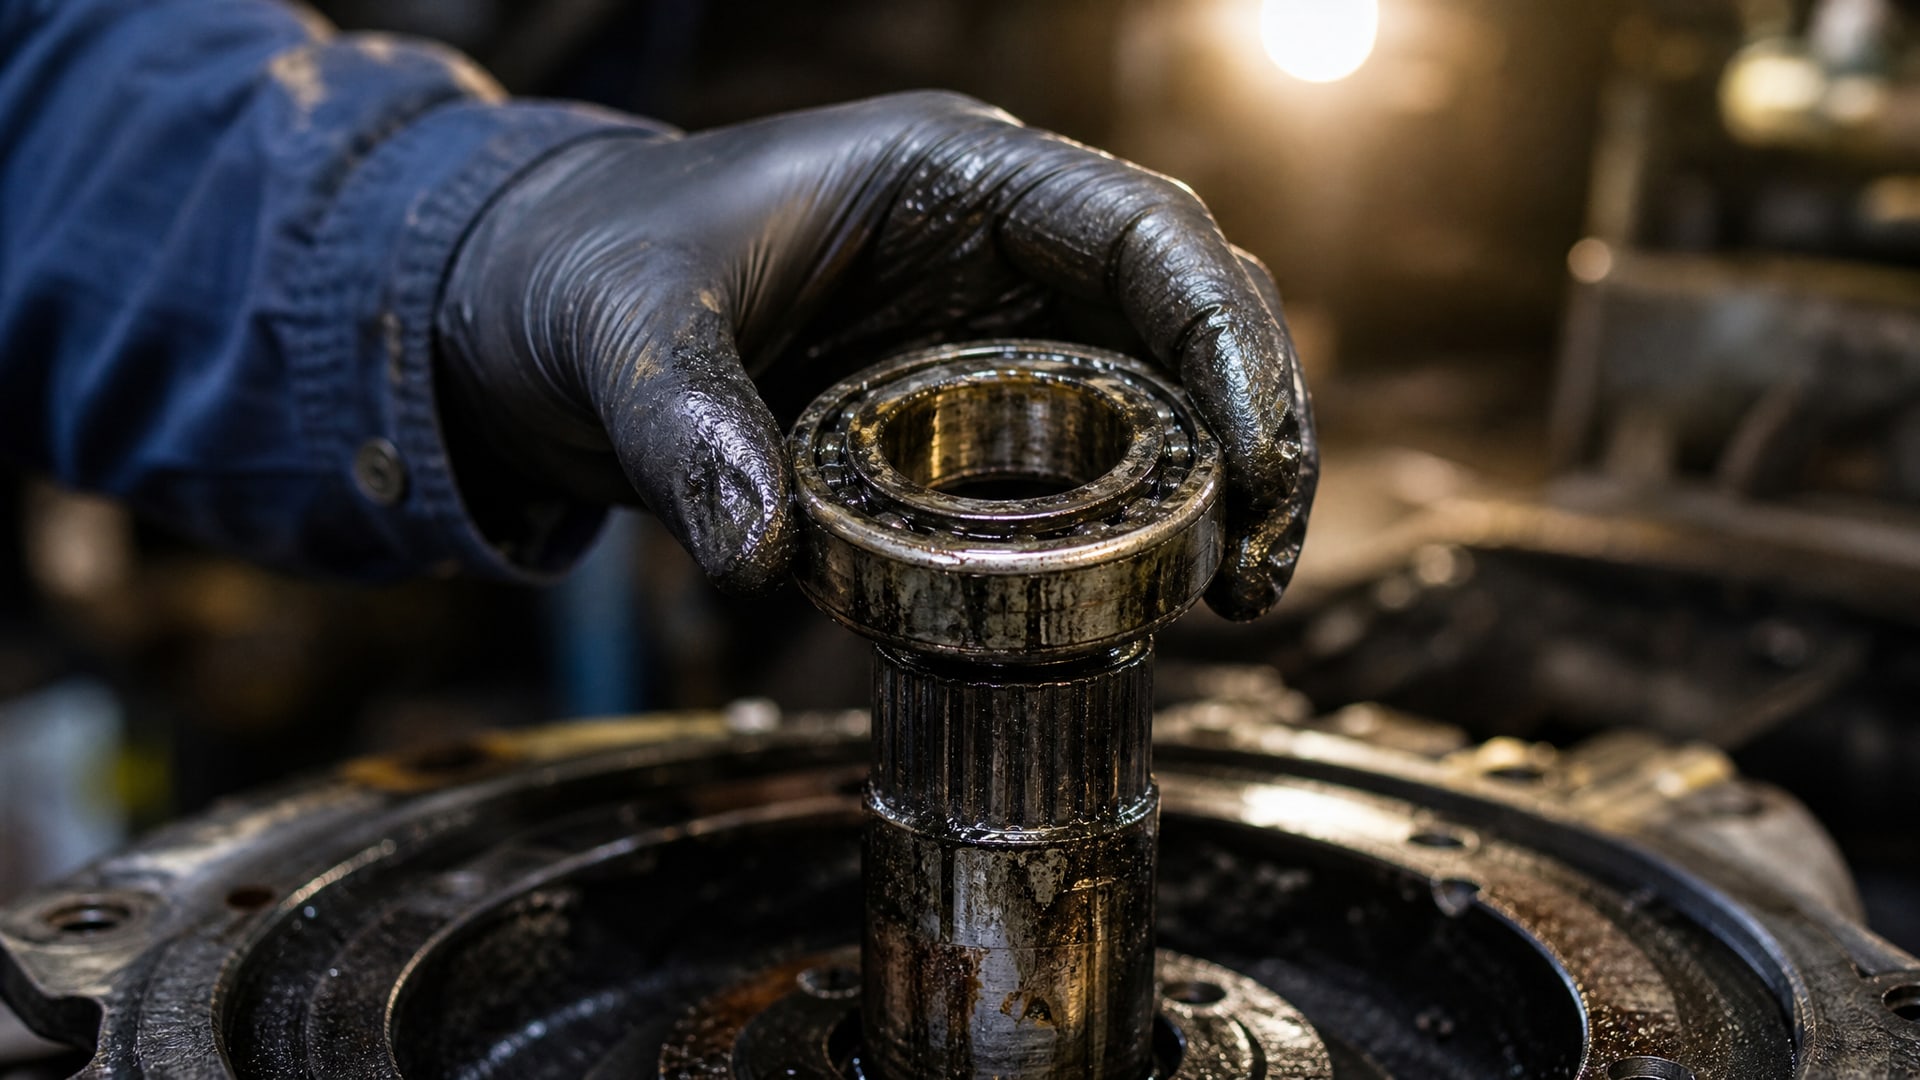
Наносят на масляную или грязную поверхность
Самая частая ошибка - спешка с очисткой. Подшипник, «недавно из коробки» (а он там покрыт защитным маслом), кладут прямо в корпус, не промыв. Фиксатор не полимеризуется, соединение получается слабым, и при первой же вибрации подшипник начинает проворачиваться. Результат: фреттинг, выработка посадки, необходимость переделки узла.
Решение: промыть обе части в растворителе, дать высохнуть полностью, затем уже наносить состав. Это требует 30–60 минут, но экономит недели переделки.
Используют слишком прочный состав для разборного узла
Закупщик выбирает «максимально прочный» фиксатор, думая, что это гарантирует надежность. На практике при следующем техническом обслуживании (замена смазки, осмотр) демонтаж подшипника становится невозможным без деструктивных методов. Узел либо остается в эксплуатации со старой смазкой (и быстро износится), либо требует замены целиком.
Решение: при выборе состава указать требование разборности. Для таких узлов используют составы средней прочности, которые держат подшипник надежно, но поддаются при приложении инструмента.
Не выдерживают время полимеризации
Узел собрали, и его сразу отправили на испытание или в эксплуатацию. Через несколько часов вибрация проскальзывает соединение, потому что фиксатор еще не полностью отвердел. Даже если при испытании все прошло гладко, в рабочих условиях (с нагревом, вибрацией, динамическими нагрузками) слабое соединение даст сбой.
Решение: планировать монтаж с запасом времени. Минимум 24 часа при комнатной температуре - это не рекомендация, а требование производителей фиксаторов. На холоде время увеличивается.
Применяют обычный фиксатор на неактивных металлах без активатора
Подшипник с титановым или хромированным валиком, корпус из анодированного алюминия. Фиксатор нанесли по инструкции, но он полимеризовался очень медленно или не полимеризовался вообще. Соединение получилось хрупким и нетранспортабельным.
Решение: для таких материалов всегда применять активатор перед фиксатором. Это стандартная процедура, указанная в техническом листе состава.
Наносят слишком толстый слой
Логика кажется правильной: больше клея - больше прочности. На практике толстый слой плохо полимеризуется во внутренних слоях (кислород не проникает), и поверхностный слой схватывается раньше, чем глубокие части. Результат - ненадежное соединение, которое может расслоиться под нагрузкой.
Решение: наносить тонкий, равномерный слой, достаточный лишь для заполнения микрозазоров. После сборки состав сжимается между деталями и равномерно распределяется.
Когда фиксатор помогает, а когда требуется механическое крепление
Анаэробные фиксаторы - эффективное решение для конкретных ситуаций, но они не универсальный ответ на все проблемы посадки.
Фиксатор подходит, если:
Зазор между подшипником и корпусом находится в пределах нормальной посадки (до 0,1–0,15 мм по справочным данным ISO 286);
Скорость вращения и вибрация в пределах нормальной эксплуатации (не экстремальные 5000+ об/мин для маленьких подшипников);
Требуется разборный узел, и демонтаж предполагается выполнять в сервисе с подходящим инструментом;
Материалы посадки позволяют применить фиксатор (сталь, чугун, алюминий, титан);
Рабочая температура узла попадает в диапазон состава (-55 до +180 °C).
Механическое крепление необходимо, если:
Зазор значительно больше нормального из-за износа (требуется восстановительная обработка корпуса или вала);
Подшипник должен передавать осевую нагрузку, а фиксатор рассчитан только на предотвращение проворота;
Узел работает в условиях экстремальной вибрации или ударов, где анаэробный состав может испытывать цикличные напряжения сдвига выше его класса;
Требуется постоянное крепление без возможности (или нежелания) разборки - в этом случае механическое решение (шпонка, шайба, винт) часто надежнее и проще при последующей диагностике;
Среда эксплуатации предусматривает частые демонтажи, при которых химическое соединение может выпариваться или деградировать (очень редко, но встречается).
На практике часто применяют комбинированный подход: легкое механическое крепление (стопорный винт, шпилька) + анаэробный фиксатор. Это обеспечивает избыточную надежность без излишних затрат.
Часто задаваемые вопросы
Можно ли наносить фиксатор на смазанный подшипник?
Нет. Защитное масло на подшипнике и смазка в корпусе предотвратят полимеризацию фиксатора. Необходимо промыть детали в обезжиривающем растворе, полностью их высушить, и только после этого наносить состав. Даже тонкая масляная пленка снизит прочность соединения на 50% и более.
Какой состав выбрать: средней или высокой прочности?
Это зависит от плана обслуживания узла. Если подшипник нужно когда-то заменить или обслужить (переградировать, поменять смазку), выбирайте среднюю прочность - она позволит разобрать узел без деструктивных методов. Если узел постоянный и замена предусмотрена только при катастрофическом отказе, можно использовать высокопрочный состав.
Сколько времени ждать перед запуском узла?
Полная рабочая прочность достигается через 24 часа при комнатной температуре (около +20 °C). На холоде (+5–10 °C) время увеличивается до 48 часов и более. При этом узел можно аккуратно переместить или проверить уже через 4–6 часов - первичное схватывание происходит быстрее.
Нужен ли активатор для обычной стали?
Для углеродистой стали активатор не обязателен - состав полимеризуется стандартным образом. Активатор требуется для нержавейки, анодированного алюминия, хромированных и титановых поверхностей, где естественная активность поверхности недостаточна.
Что делать, если фиксатор попал на корпус снаружи?
Излишки состава убирают мягкой салфеткой в течение нескольких часов после нанесения, пока он еще не полимеризовался полностью. Если состав уже затвердел, его удаляют механически (соскабливают, осторожно шлифуют) или растворяют специальным удалителем (если производитель его предоставляет).
Заключение
Фиксация подшипника в корпусе без шпонки и без горячей посадки - вполне решаемая задача при правильном выборе анаэробного фиксатора и соблюдении процедуры монтажа. Ключ к успеху - не спешить с выбором «самого прочного» состава, а разобраться в условиях работы узла: размер зазора, требования к разборности, материал деталей и температурный режим. Подготовка поверхностей (тщательное обезжиривание и сушка) и выдержка времени полимеризации (24 часа) - это не лишние трудности, а обязательные условия, без которых даже лучший состав не обеспечит нужную надежность.
Для инженера, отправляющего узел в эксплуатацию, главный совет прост: спланируйте монтаж с временным резервом и убедитесь, что все поверхности чистые и сухие перед нанесением фиксатора. Это займет несколько часов, зато избавит от переделок, потери времени на выяснение причин отказа и претензий со стороны потребителя. Следующий шаг - консультация со специалистом по смазочным материалам или обращение к техническому отделу производителя фиксатора для уточнения рекомендаций под конкретный материал корпуса и вала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.