
Герметик высокотемпературный для резьбовых соединений: выбор и применение при жаре
Резьбовые соединения при высоких температурах часто становятся очагом утечек. Обычная лента или герметик среднего класса теряют эластичность, окисляются и перестают держать давление на горячих фланцах, задвижках, топливных магистралях и теплообменниках. Инженеры и закупщики ищут решение, которое гарантирует герметичность от минус 55 до плюс 150 градусов Цельсия в стандартных режимах, а для особо тяжелых узлов - и до 180-204 градусов.
Статья расскажет, какие составы действительно работают при жаре, как правильно подготовить и обработать резьбу, какие ошибки совершают при выборе, и какие параметры надо сверить перед закупкой. Знание этих тонкостей сэкономит переделки, предотвратит аварийные утечки и продлит жизнь оборудованию.
Анаэробные резьбовые герметики: стандартный и высокотемпературный класс
Анаэробный резьбовой герметик твердеет в отсутствие кислорода, то есть между витками металлической резьбы.
Это основное отличие от герметиков, которые сохнут на воздухе. Анаэробный состав втягивается капиллярными зазорами резьбы и полимеризуется под действием металла. Для этого требуется чистота и тонкий слой; излишек герметика не принесет пользы и будет мешать затяжке.
Стандартные анаэробные продукты рабочих температур держат в диапазоне от минус 55 до плюс 150 градусов Цельсия при непрерывной нагрузке. Этого хватает для большинства промышленных применений: гидравлика, пневматика, система охлаждения двигателей, отопления общего назначения. Однако при локальном нагреве резьбы выше 150 градусов (вблизи горелок, теплообменников, выхлопных коллекторов) обычный герметик начинает терять адгезию, вязкость падает, полимер деградирует.
Для таких узлов выпускают высокотемпературные анаэробные составы с рабочим диапазоном до 180 градусов Цельсия и выше. Некоторые специальные версии достигают 204 градусов. Такие продукты содержат иной полимер-основу и добавки, которые стабилизируют структуру при жаре. Время полного отверждения у них может быть короче: около 1 часа при нагреве до 93 градусов Цельсия против 24 часов при комнатной температуре для стандартного класса.
Высокотемпературные анаэробные герметики часто предназначены для сохранения герметичности даже при давлении, близком к разрыву трубы. Это означает, что продукт не только предотвращает подтекание, но и выдерживает нагруженные трубные узлы: фланцы высокого давления, топливопроводы, магистрали горячей воды и пара.
Силиконовые высокотемпературные герметики: сфера применения и отличие от резьбовых
Силиконовый высокотемпературный герметик - это совсем другой материал.
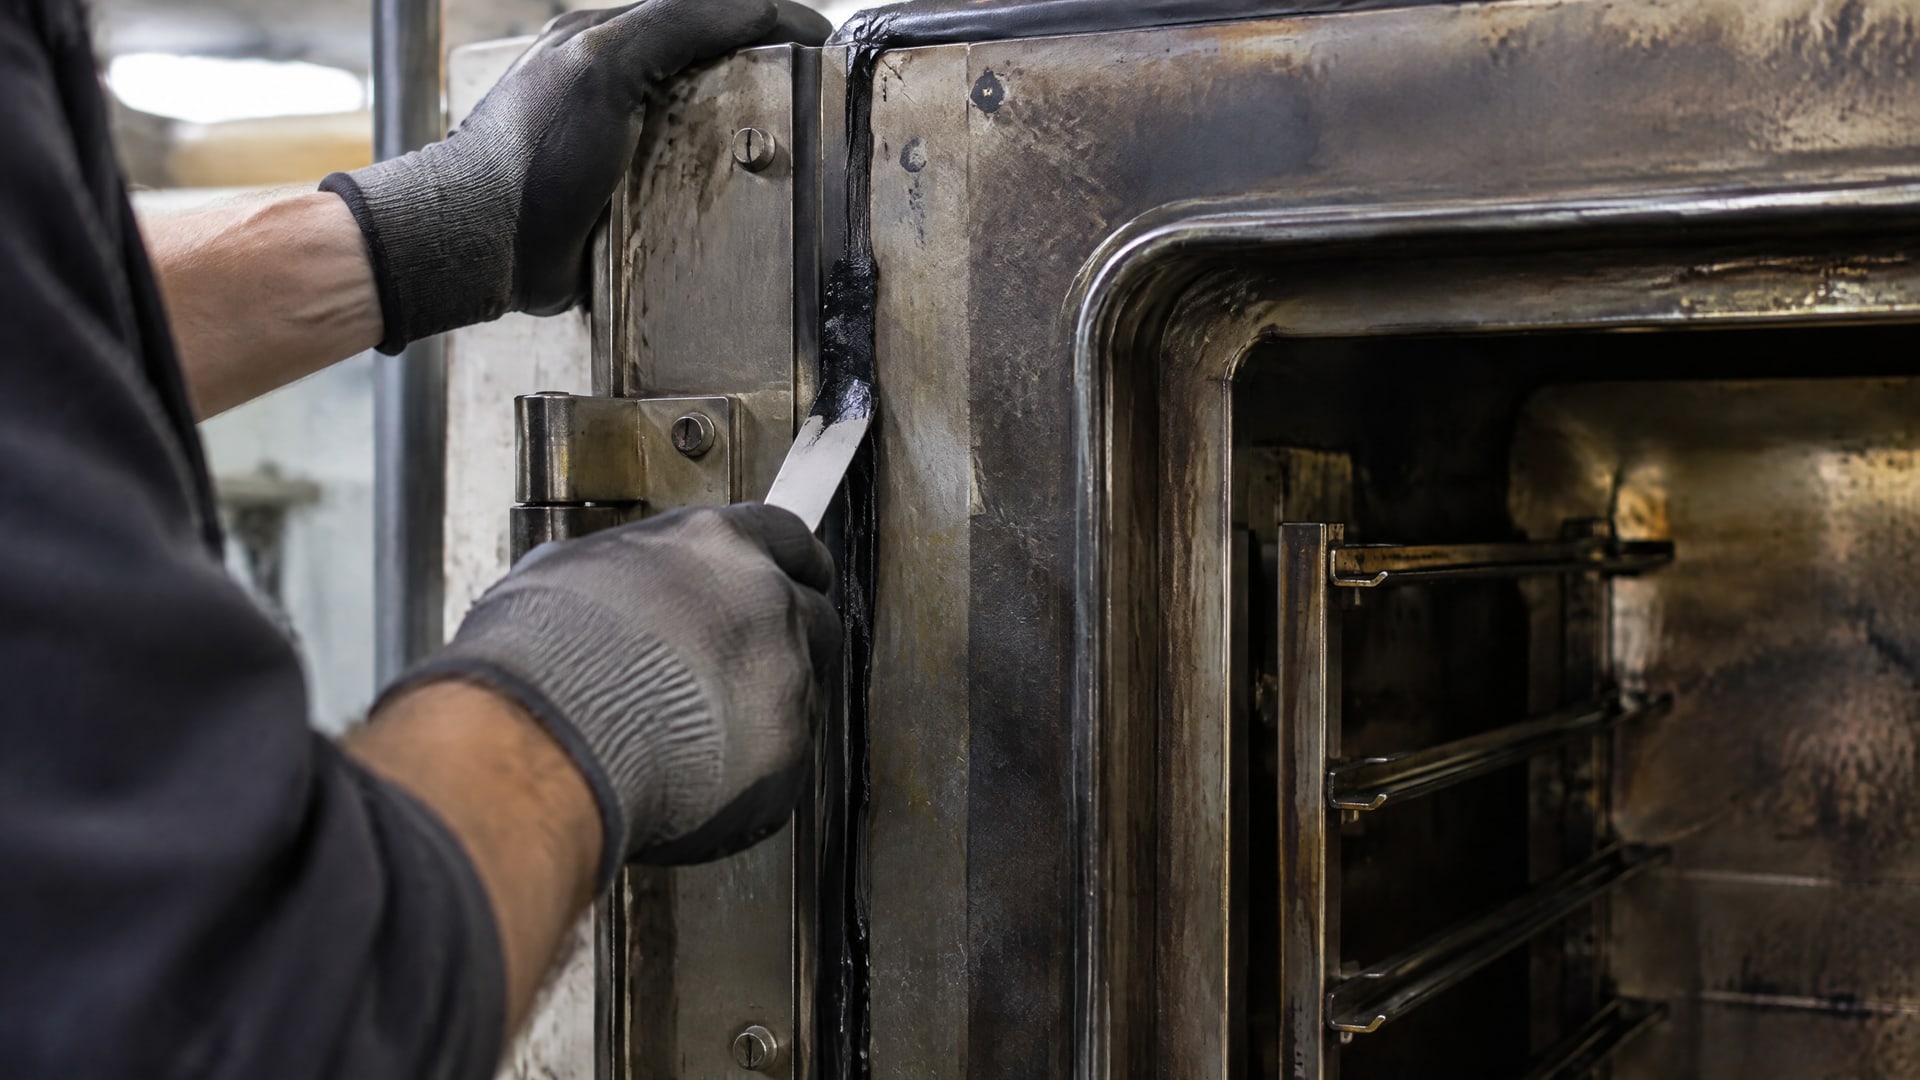
Он не является герметиком для резьбы, хотя часто его путают с анаэробным резьбовым при подборе по слову «высокотемпературный».
Силиконовый состав используют для заделки швов, стыков фланцев, корпусов печей, дымоходов, котлов, духовок и каналов горячего воздуха. Он образует эластичную прокладку, которая выдерживает непрерывную температуру до 316 градусов Цельсия и кратковременные экскурсы выше. Адгезия его основана на поверхностном захвату, а не на капиллярности, поэтому силикон наносят и распределяют видимым слоем.
Применять силиконовый герметик для заполнения витков металлической резьбы не имеет смысла: капиллярностью витков он не воспользуется, высохнет на поверхности, потеряет герметичность при вибрации и сдвиге. Для резьбы нужен именно анаэробный резьбовой герметик, даже если он менее термостойким выглядит в табличке.
На практике это различие решает множество переделок на участках, где инженер выбирал «красный высокотемпературный герметик» без внимания к назначению. В итоге затяжка резьбы происходит на незастывшем силиконе, резьба скользит, герметичность теряется сразу же после включения под давлением.
Подготовка резьбы и технология нанесения
Герметичность резьбового соединения на 70 процентов зависит от чистоты и обезжиривания.
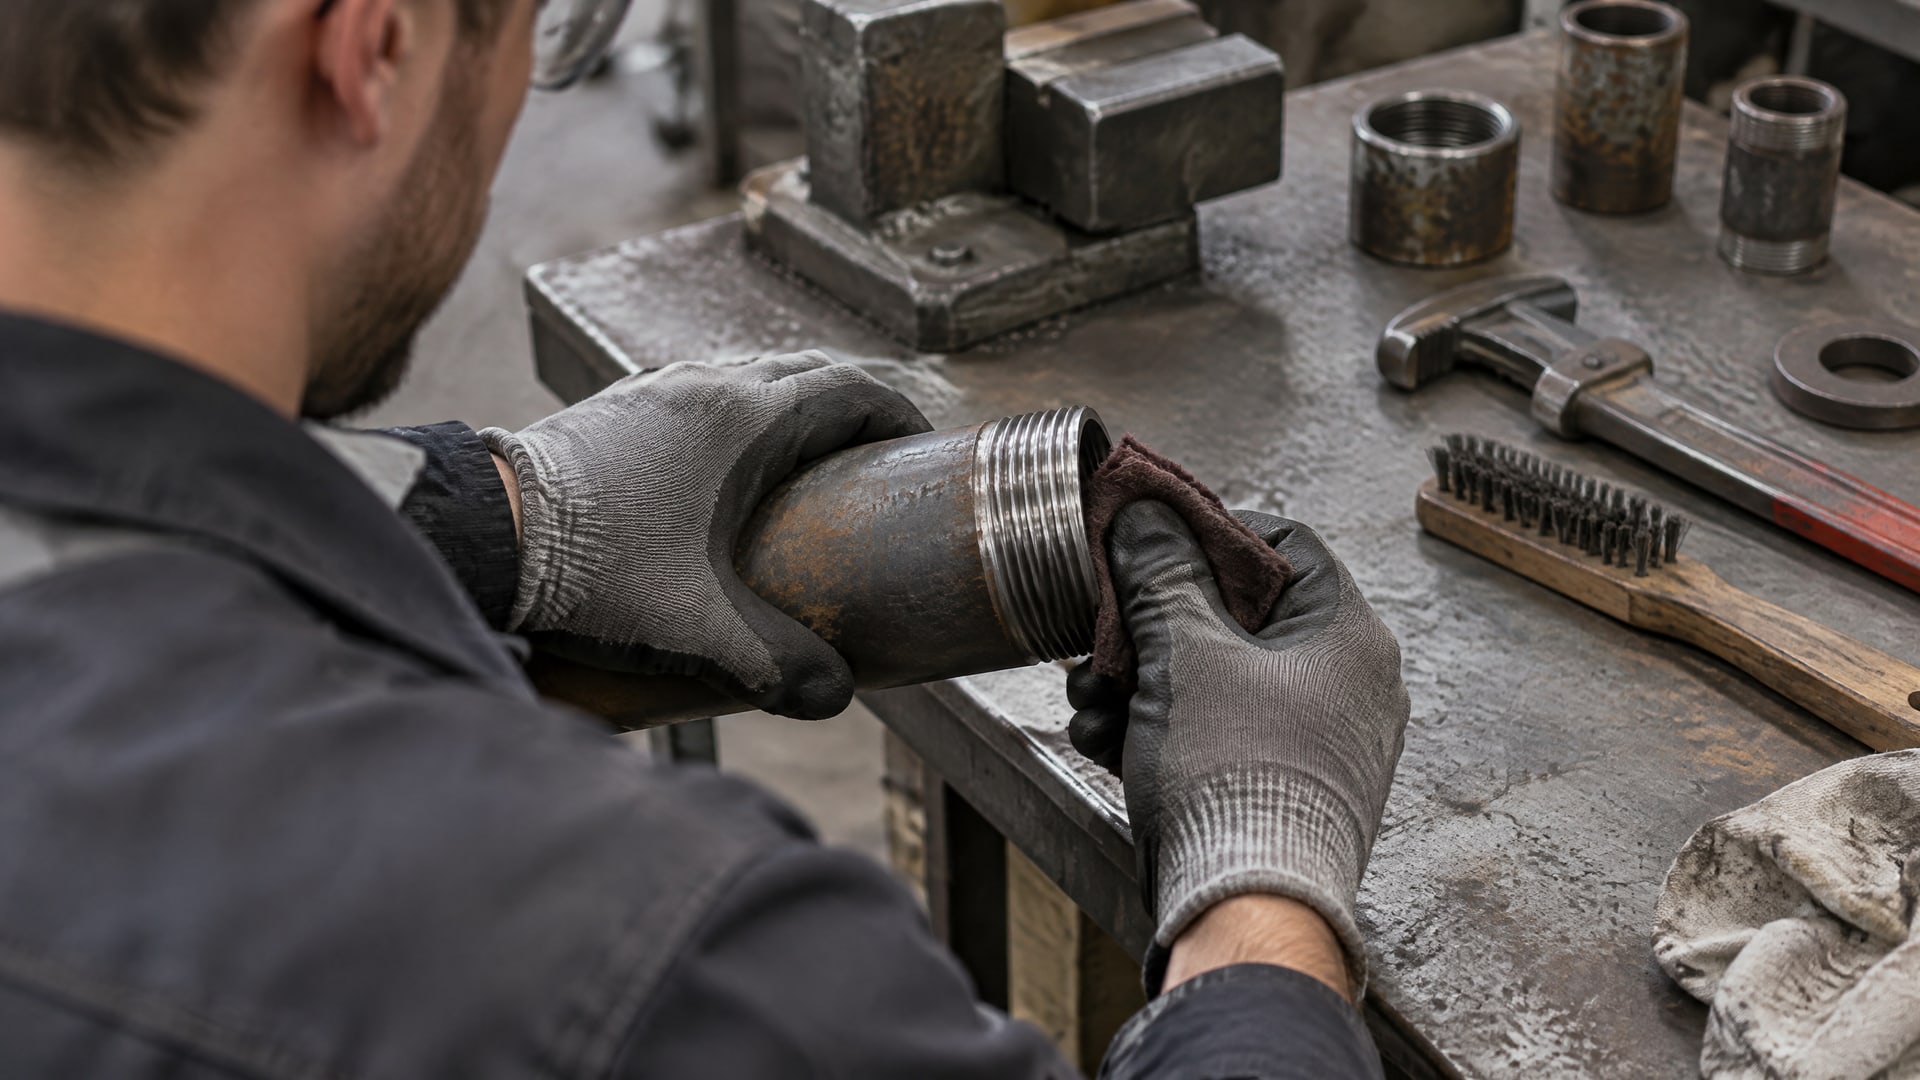
Масла, грязь, ржавчина и окисные пленки препятствуют контакту герметика с металлом и замедляют или вовсе предотвращают полимеризацию анаэробного состава.
Процедура подготовки проста, но требует внимания. Сначала резьба очищается щеткой или абразивной тканью для удаления видимой грязи и окисления. Затем поверхность протирается обезжиривателем - ацетоном, уайт-спиритом или рекомендованным производителем герметика очистителем. Протирка идет до полного удаления пленки и запаха растворителя.
Для пассивных металлов - нержавеющей стали, алюминия, оцинкованных поверхностей - производители часто требуют дополнительного нанесения активатора или праймера. Активатор ускоряет и гарантирует полимеризацию на металлах с низкой каталитической активностью. Без активатора отверждение может растянуться на сутки или не произойти вообще.
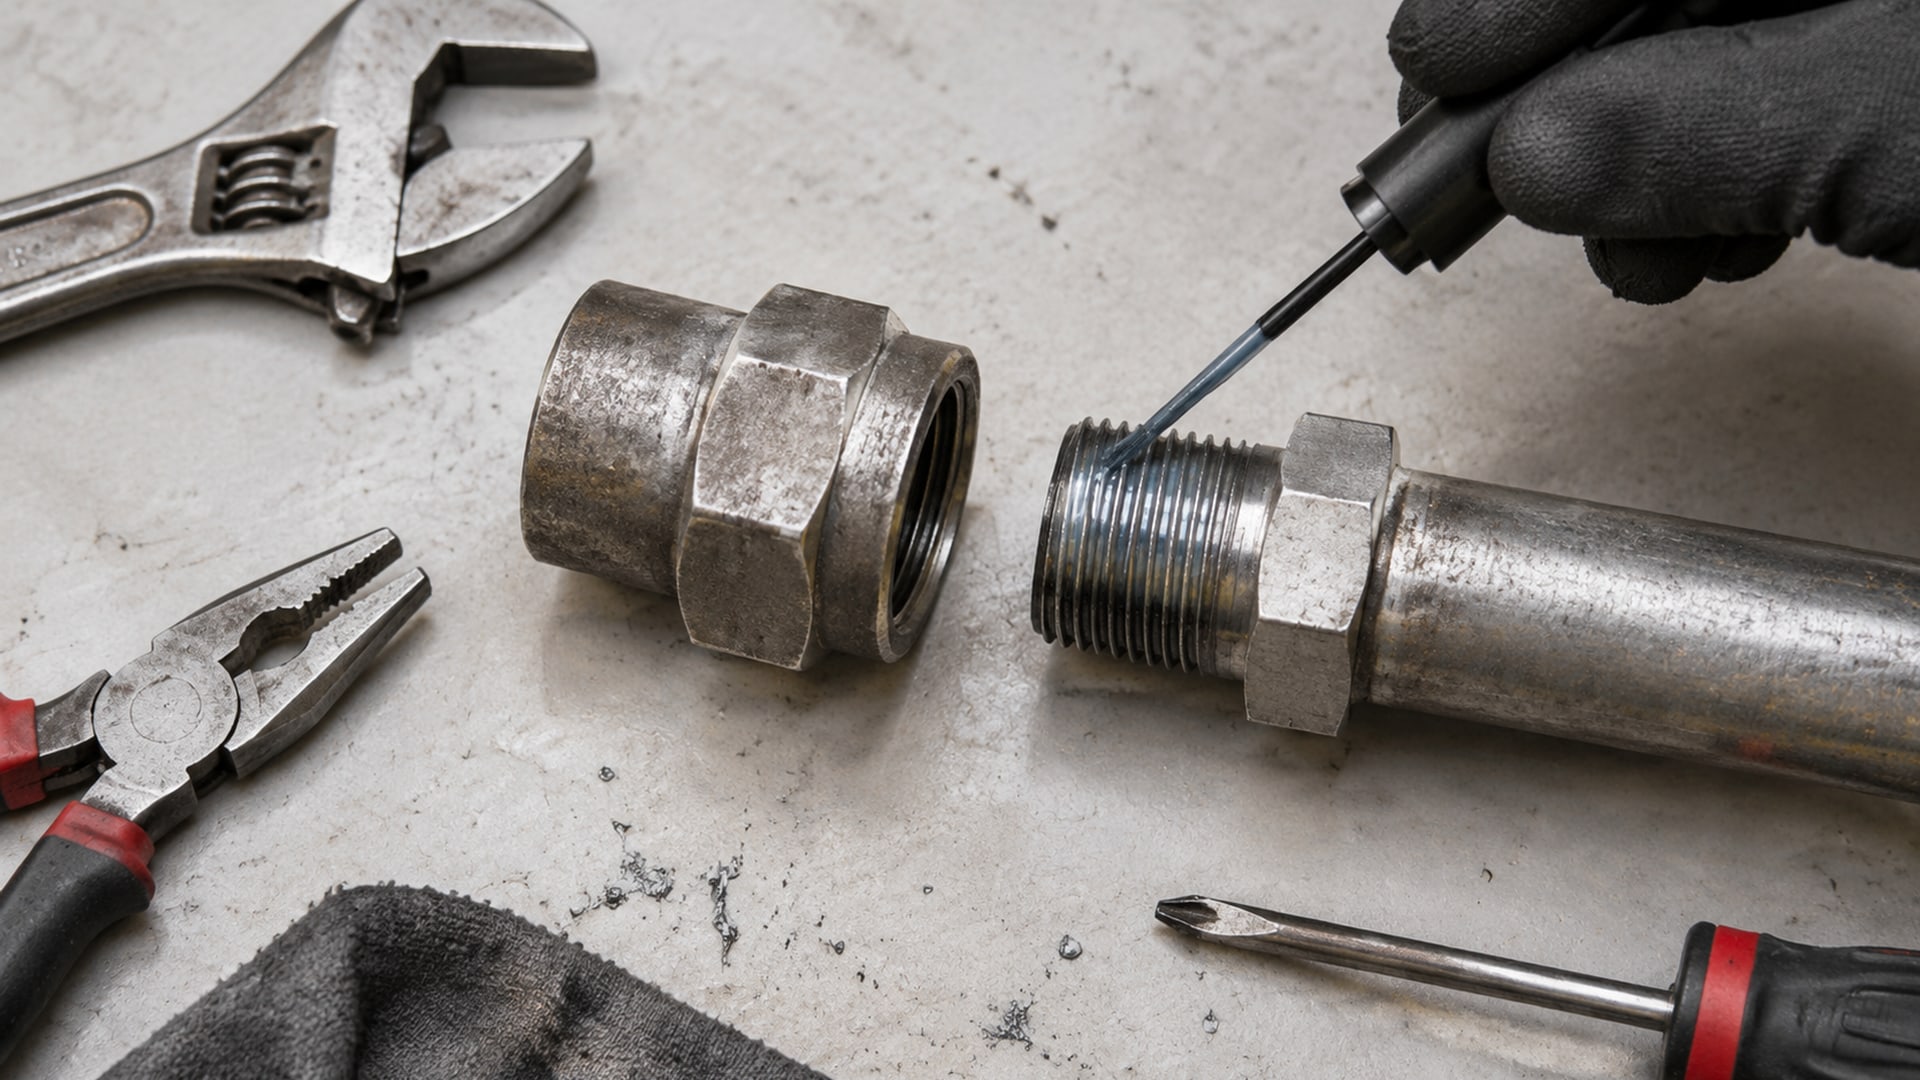
Сам герметик наносится в ограниченном количестве: обычно на 2-4 первых ведущих витка наружной резьбы. Первый виток часто оставляют свободным, чтобы герметик не выдавливался при затяжке и не попадал в подсоединяемую полость. Для крупных резьб с шагом более 2 миллиметров иногда наносят герметик и на внутреннюю резьбу муфты. Нанесение делается тонким слоем; герметик должен втянуться капиллярностью витков, а не образовать толстый корок.
После нанесения детали собирают с предусмотренным моментом затяжки. Герметик начинает твердеть в контакте с металлом; первичная прочность достигается через несколько часов, полная - через 24 часа при комнатной температуре или 1 час при нагреве. До этого времени соединение должно оставаться неподвижным.
Для экстремально высоких температур при работе резьбовых фланцев, топливных магистралей и выхлопных систем особо важна чистота и полная полимеризация. Промышленные предприятия на практике прогревают узел после сборки до рабочей температуры в течение 30-60 минут, чтобы герметик полностью набрал прочность. Это снижает риск утечек при первом запуске и обеспечивает долговечность.
Выбор прочности: фиксация, средняя и разборка
Анаэробные резьбовые герметики выпускают с разной прочностью связи.
Это влияет на усилие, которое потребуется для последующего демонтажа соединения.
Низкая прочность. Позволяет разобрать резьбу стандартным инструментом без нагрева. Используется в технике, где обслуживание проводится часто: приборы с частой диагностикой, разборные узлы, прототипы.
Средняя прочность. Обеспечивает хорошее удержание при вибрации и пульсирующих нагрузках, но разборка требует обычного инструмента и небольших усилий. Это золотая середина для большинства промышленных приложений: трубопроводы общего назначения, гидравлические узлы, радиаторы охлаждения.
Высокая прочность (фиксация). Создает почти неразборное соединение, устойчивое к экстремальной вибрации, циклическим тепловым расширениям и гидравлическому удару. Для демонтажа часто требуется локальный нагрев резьбы до 260 градусов Цельсия. Применяется в авиации, судостроении, ракетной технике и в узлах, где переборка исключена на весь жизненный цикл изделия.
При выборе высокотемпературного герметика надо честно ответить: будет ли этот узел когда-либо разбираться? И если да, то сможет ли дежурный слесарь обеспечить нагрев? Если технология предусматривает разборку без специального оборудования, следует выбирать среднюю или низкую прочность, иначе демонтаж станет аварийной ситуацией.
Температурные диапазоны и специальные условия
В источниках встречаются рекомендации, что для кислородных систем под давлением до 10 атмосфер и температуре до 60 градусов Цельсия нужны специальные герметики с соответствующими допусками безопасности.
Это важно помнить, если узел работает с кислородом, сжатым газом, топливом или агрессивными средами.
Для резьбовых соединений теплообменников, печей и котлов, где циркулирует горячая вода или пар, используют анаэробный герметик с вязкостью, соответствующей шагу резьбы. Тонкая резьба требует низкой вязкости (текучесть выше), крупная - нормальной или повышенной (густота выше). Неправильный выбор вязкости приведет либо к вытеканию герметика из витков, либо к недостаточному заполнению зазоров.
При работе при минус 55 градусов Цельсия (морозные регионы, холодильное оборудование, система охлаждения машин) герметик должен сохранить эластичность. Стандартные и высокотемпературные анаэробные составы обычно указывают нижний предел минус 55 градусов; при более низких температурах полимер может хрупнуть и потерять герметичность при вибрации.
Типичные ошибки при выборе и применении
Ошибка 1: подбор по цвету.
Многие слышали, что красный герметик - это высокотемпературный. На деле цвет - это лишь визуальный маркер производителя, а не показатель термостойкости. У разных фирм красный может быть стандартным, средней или высокой температурностью. Единственный надежный источник - техническое описание и температурный диапазон в паспорте.
Ошибка 2: замена герметика на ленту при высоких температурах. Фторопластовая (ПТФЭ, ФУМ) лента действительно термостойка, однако при температуре выше 150 градусов она теряет герметичность при вибрации и давлении. Высокотемпературный анаэробный герметик в этих условиях работает надежнее благодаря адгезии к металлу и эластичности полимера.
Ошибка 3: использование универсального герметика для резьбы и швов. Универсальные составы (например, герметики для фланцевых соединений) могут работать при высокой температуре, но не предназначены для капиллярного заполнения резьбовых зазоров. Результат: герметик остается на поверхности, сдирается при затяжке, и соединение протекает.
Ошибка 4: избыток герметика. Наносишь герметик щедро - думаешь, надежнее будет. На практике излишек выдавливается при затяжке, попадает в полость (система загрязняется), мешает винту войти полностью (нарушается момент затяжки) и оставляет потеки, которые потом надо чистить. Производители четко указывают: ограниченное количество на рабочие витки.
Ошибка 5: применение герметика без предварительной очистки. Даже малое количество масла или грязи между витками замедлит полимеризацию или предотвратит ее вообще. На холодном узле герметик может казаться твердым, но при первом нагреве он размягчится и потечет.
Ошибка 6: сборка сразу после нанесения без учета металла. На цветных металлах (медь, латунь) анаэробный герметик твердеет быстро за счет каталитической активности. На нержавеющей стали и алюминии без активатора процесс идет часами. Если собрать узел на нержавейке без активатора и сразу запустить под нагрузкой, герметик еще не полимеризуется и потечет.
Рекомендация по подбору для экстремальных температур
Когда резьбовое соединение работает при температуре выше 150 градусов Цельсия или подвергается циклическому тепловому расширению (холодный пуск, горячий останов), стандартного герметика недостаточно.
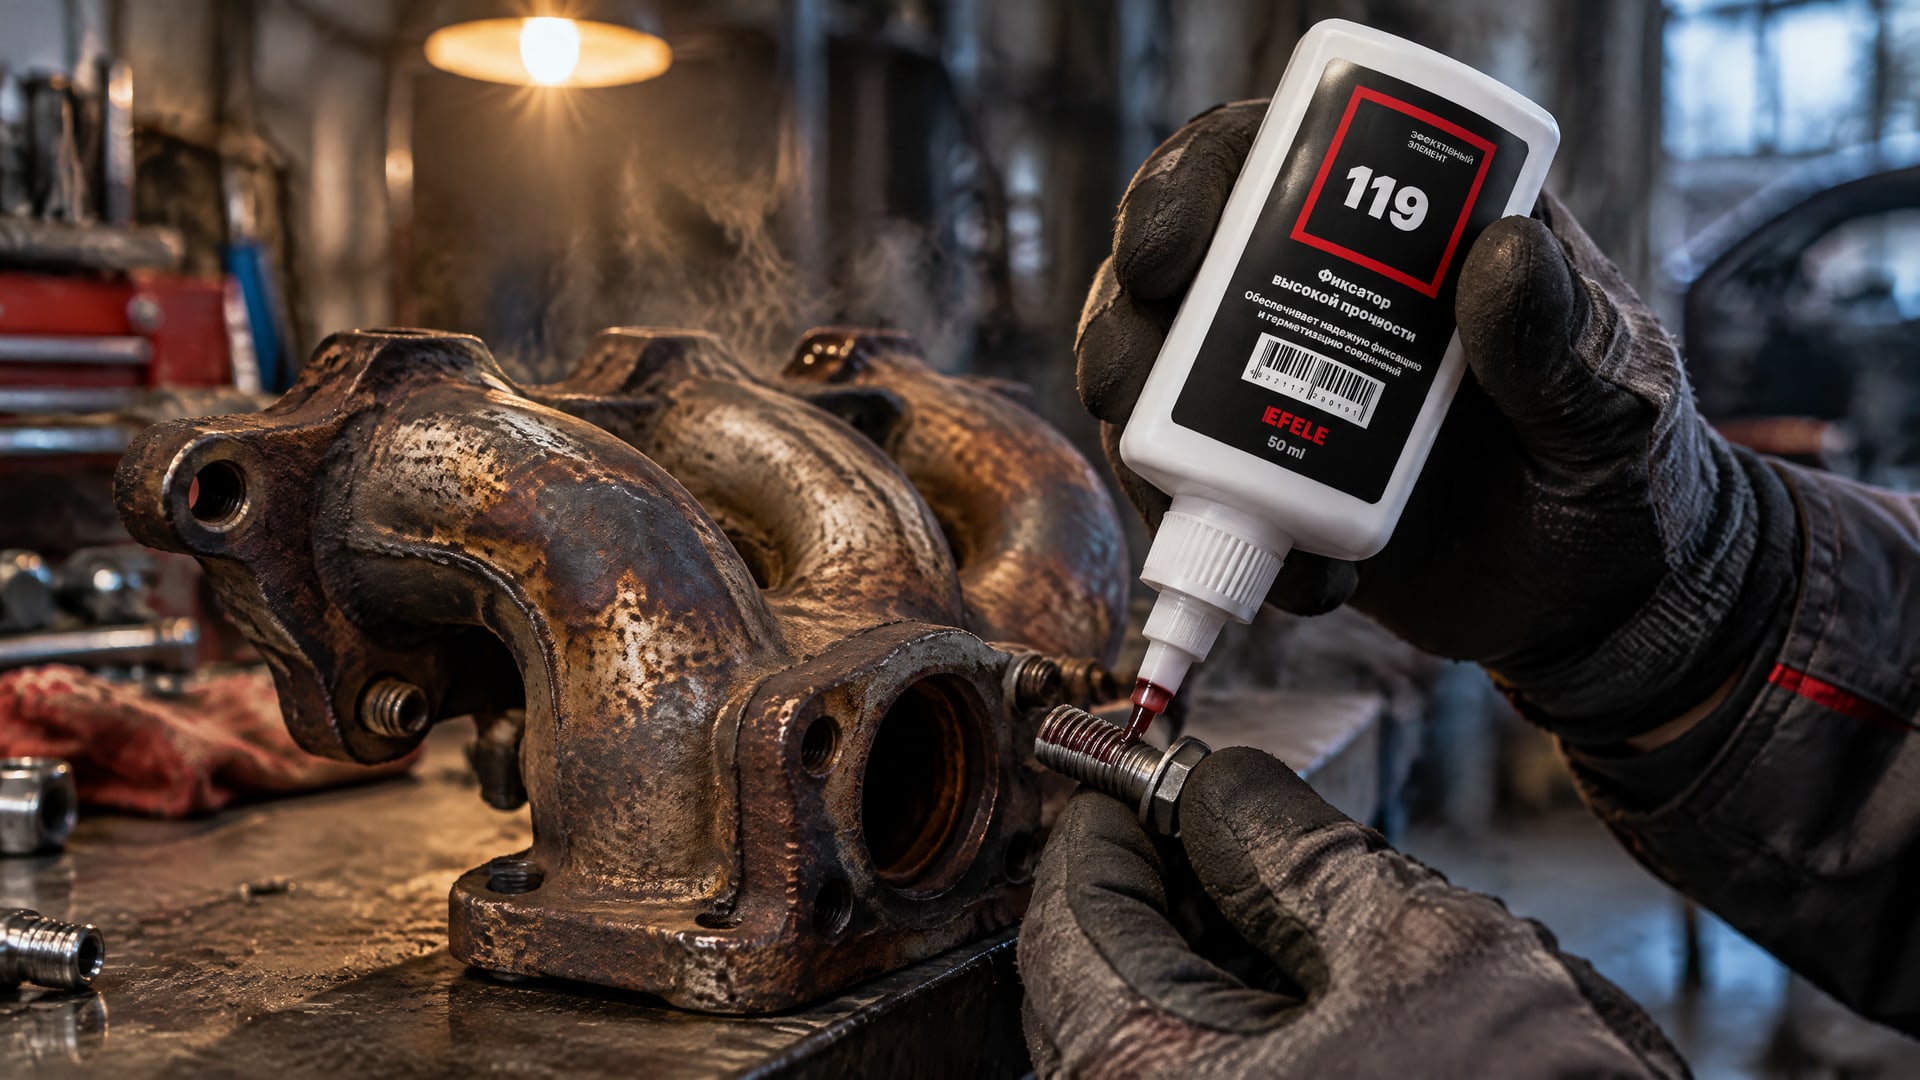
На таких узлах - топливопроводах двигателей, фланцах котлов, выхлопных коллекторах - локальная температура резьбы часто превышает расчетную.
Для этого применяют высокотемпературные анаэробные герметики до 180-204 градусов Цельсия. Они содержат более стойкие полимеры и работают в условиях, где обычный герметик деградирует. Обеспечение герметичности резьбовых соединений, работающих при экстремально высоких температурах до 280 градусов Цельсия, требует особо специализированного состава. Для фиксации вал-втулочных соединений и резьбовых узлов теплообменников используется высокотемпературный анаэробный клей EFELE 119, который прошел испытания при такых режимах и гарантирует долговечность даже при циклическом нагреве.
При выборе надо сопоставить фактическую температуру узла (не температуру среды, а локальную температуру резьбы), требуемую прочность, металл (сталь или пассивный металл), шаг резьбы и наличие вибрации. Если хотя бы один параметр нестандартен, стоит запросить у поставщика герметика подтверждение применимости и испытаний.
Часто задаваемые вопросы
Какая разница между анаэробным герметиком и ФУМ-лентой при высокой температуре?
ФУМ-лента держит герметичность примерно до 150 градусов Цельсия. Выше этой температуры фторопласт теряет эластичность, протекает при вибрации и давлении. Анаэробный герметик, особенно высокотемпературный класс, остается эластичным, адгезирует к металлу и сопротивляется вибрационному сдвигу лучше. При экстремальной жаре герметик надежнее.
Может ли красный силиконовый герметик заменить анаэробный резьбовой?
Нет. Силиконовый герметик (красный, белый или черный) предназначен для швов и фланцевых стыков, где нужна видимая эластичная прокладка. Для витков резьбы он не подходит: не втянется в капиллярные зазоры, останется на поверхности, сдерется при затяжке. Используй силикон для корпусов и печей, а герметик анаэробный - для резьбы.
Как долго твердеет высокотемпературный анаэробный герметик?
При комнатной температуре 22 градуса Цельсия полное отверждение занимает около 24 часов. Если узел нагреть до 93 градусов Цельсия, время сокращается примерно до 1 часа. До полной полимеризации соединение должно оставаться неподвижным, иначе герметик размажется.
Нужен ли активатор при использовании анаэробного герметика на нержавейке?
Да, активатор ускоряет и гарантирует полимеризацию на пассивных металлах (нержавейка, алюминий, оцинкованная сталь). Без активатора отверждение может занять сутки или не произойти вообще, и герметичность будет нарушена при первом нагреве. На обычной углеродистой стали активатор не всегда нужен, но не помешает.
Какой момент затяжки использовать после нанесения герметика?
Момент затяжки остается таким же, как без герметика. Герметик - это заполнитель зазоров, а не смазка. Избыток герметика при затяжке выдавливается, поэтому наноси его в ограниченном количестве. Если момент определен конструктором, придерживайся его; герметик не должен влиять на усилие затяжки.
Заключение
Герметичность резьбовых соединений при высоких температурах зависит от грамотного выбора герметика, его соответствия условиям работы (диапазон температур, давление, металл, вибрация) и технологии нанесения. Стандартные анаэробные герметики до 150 градусов Цельсия хорошо справляются с большинством задач. Для узлов, работающих выше этого предела - топливопроводов, фланцев котлов, теплообменников - нужны специализированные высокотемпературные версии до 180-204 градусов Цельсия.
Главное: чистая резьба, обезжиривание, активатор для пассивных металлов, ограниченное нанесение на рабочие витки и полная полимеризация перед нагрузкой. Цвет герметика - не показатель; опирайся на паспорт. Если узел критичен и разборка возможна, согласуй выбор прочности с техническим отделом. Правильный подбор предотвратит аварийные утечки, переделки и продлит жизнь оборудованию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.