
Герметик высокотемпературный: как обеспечить герметичность резьбовых соединений
При температурах выше 150°C обычные герметики теряют текучесть, вязкость и герметизирующие свойства, создавая риск протечек в трубопроводах, радиаторах и высокотемпературном оборудовании. Выбор правильного герметика для резьбы в этих условиях - это не просто поиск состава с максимальной отметкой на этикетке, а применение разных классов материалов в зависимости от назначения узла, давления среды и режима эксплуатации.
Статья поможет инженерам и закупщикам разобраться в различиях между анаэробными резьбовыми герметиками и высокотемпературными силиконами, понять критические параметры при выборе, избежать типичных ошибок при монтаже и обеспечить надежную герметизацию даже в экстремальных условиях.
Анаэробные резьбовые герметики: температурные пределы и применение
Анаэробные герметики - это однокомпонентные составы, которые полимеризуются в отсутствие кислорода, заполняя микрозазоры в резьбе и создавая герметичное соединение.
Для резьбовых соединений они - стандартный выбор, так как обеспечивают немедленную герметичность (низконапорная уже при сборке) и полную стойкость после отверждения.
Температурный диапазон: конкретные анаэробные резьбовые герметики работают в интервале от −55°C до +200°C, а некоторые составы заявлены до +204°C. Это означает, что при длительной работе выше 200°C свойства герметика деградируют: адгезия ослабевает, упругость падает, вероятность протечек возрастает.
Время отверждения критично: полное отверждение требует не менее 24 часов, а максимальная прочность и стойкость к растворителям достигаются только через 48-72 часа. Монтажная ошибка здесь - попытка пустить давление или включить оборудование раньше срока. На ранних этапах герметик только начинает полимеризоваться и может под давлением вытечь или сформировать недостаточный уплотнительный слой.
Влияние размера резьбы: при большом диаметре резьбы зазор между витками шире, что замедляет полимеризацию и снижает финальную прочность. Поэтому один и тот же продукт может работать на M10-M16 в нормальном режиме, но на M30 потребует либо активатора (ускоритель отверждения), либо замены на более стойкий состав.
Совместимость и активация: анаэробные герметики хорошо работают с черным металлом и медью. Для нержавеющей стали, алюминия и других пассивных металлов отверждение может протечь медленнее, поэтому нередко требуется активатор/ускоритель, который наносится перед герметиком. Без активатора полимеризация может растянуться на несколько часов или даже не запуститься вообще.
Различие между анаэробными герметиками и высокотемпературными силиконами
Хотя оба материала называют «герметиками» и используют в высокотемпературных приложениях, это принципиально разные классы веществ с разными механизмами действия и областями применения.
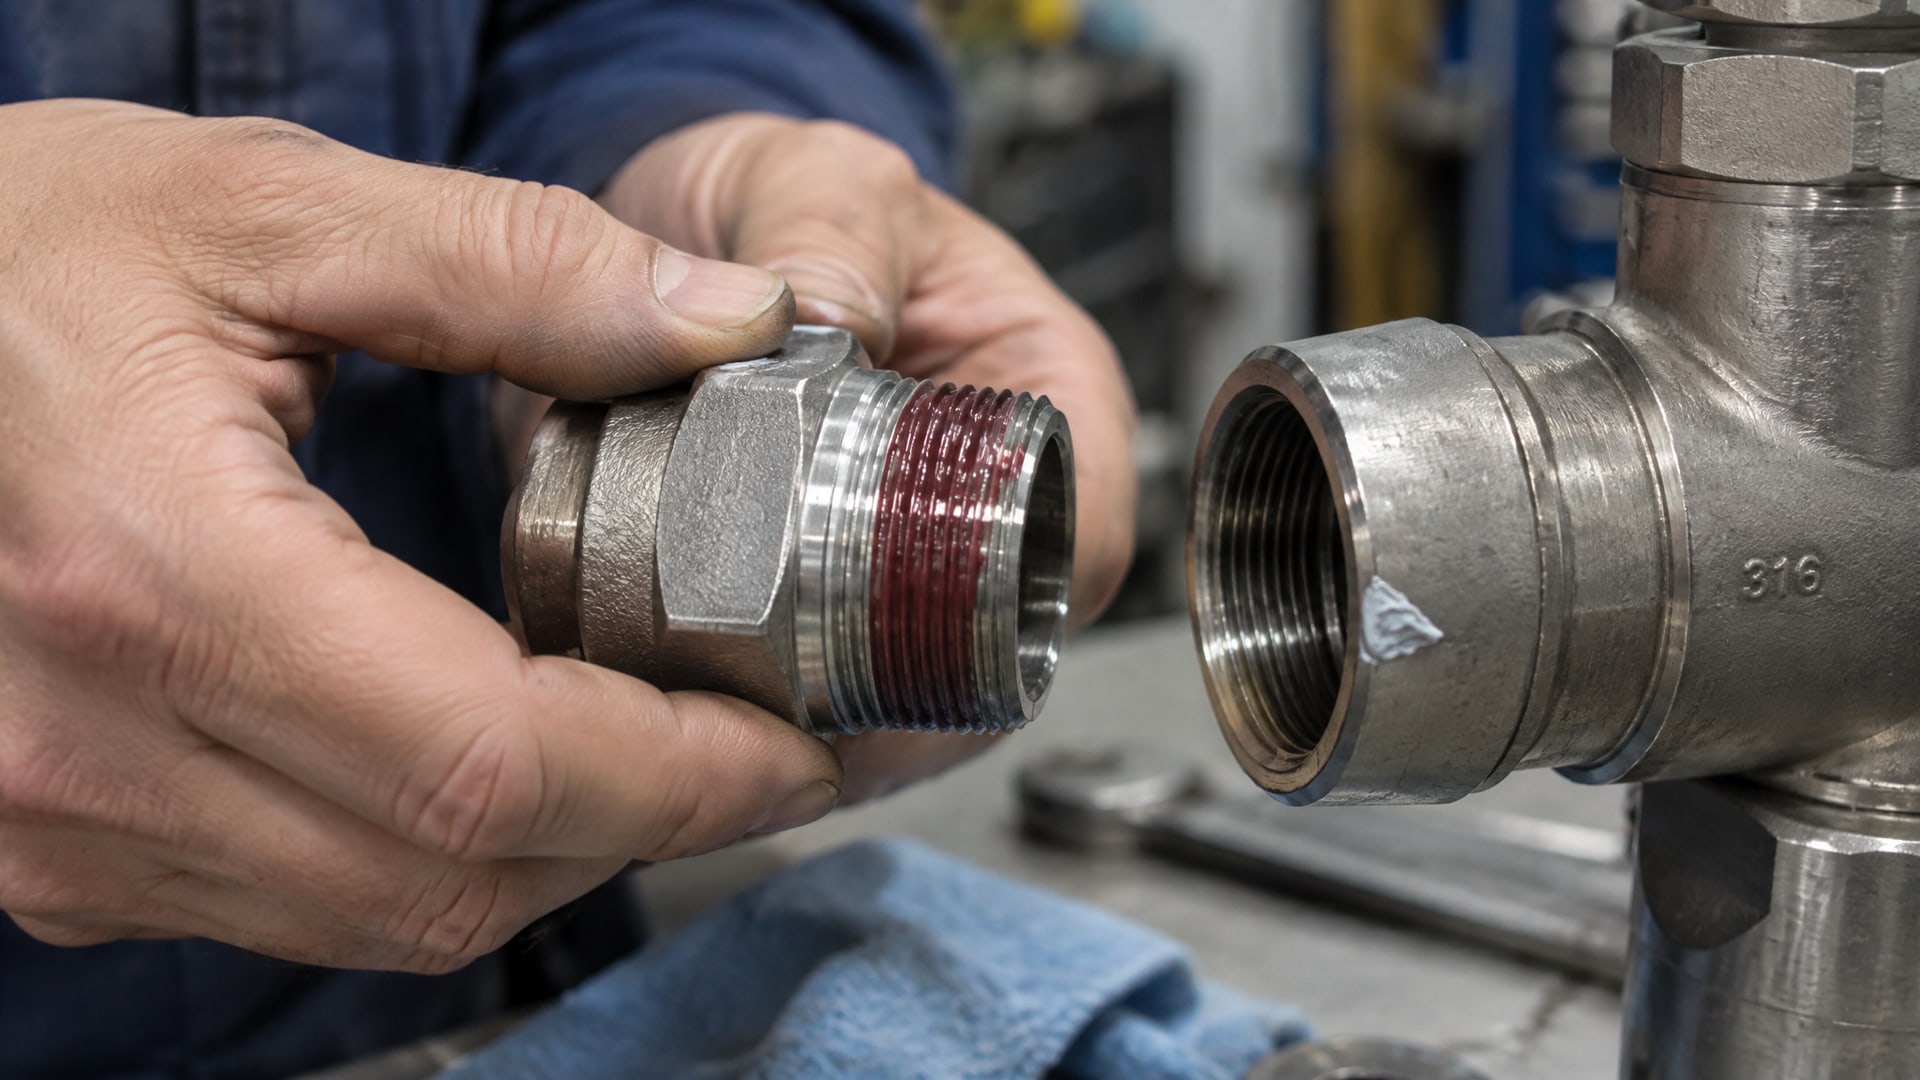
Анаэробные герметики: - Используются специально для герметизации резьбовых и фланцевых соединений под давлением. - Полимеризуются в отсутствие кислорода за счет анионного механизма; процесс запускается ионами металла на поверхности. - Дают очень низкую текучесть; после отверждения не вытекают из зазора. - Временно держат давление сразу после сборки, полную стойкость - после полного отверждения. - Рабочий диапазон: примерно −55…+200°C.
Высокотемпературные силиконовые герметики: - Разработаны прежде всего для заделки швов, трещин и формирования прокладок на теплообменниках, печах, дымоходах. - Отверждаются за счет конденсации; катализатором служит влага воздуха или влага в основании. - После отверждения все еще остаются частично пластичными и имеют остаточную текучесть. - Начальная герметичность слабая; стойкость достигается только после полного отверждения (24-48 часов). - Рабочий диапазон: 250-300°C в зависимости от конкретной формулировки.
Если попытаться применить высокотемпературный силиконовый герметик для резьбового соединения под давлением, он будет медленнее отверждаться в узком зазоре, дольше оставаться пластичным и, возможно, вытечет при первой же вибрации или при циклических нагрузках. Обратная ошибка - использование анаэробного герметика на швах печи - приведет к тому, что он растрескается, когда температура превысит его лимит.
Выбор герметика по режиму работы и типу соединения
Правильный выбор герметика начинается с ответов на несколько вопросов:
1. Давление среды
Для герметизации резьб под давлением (водо- и газопроводные системы, гидросистемы) нужен герметик с предсказуемым поведением в узком зазоре - это анаэробный состав. Высокотемпературные силиконы в этом режиме работают нестабильно из-за остаточной пластичности.
2. Тип резьбы
Коническая трубная резьба (NPT, GOST 6357) требует герметика именно для таких профилей; анаэробные резьбовые герметики сертифицированы на них. Для цилиндрической резьбы условия другие, и нужна консультация с техданными конкретного продукта.
3. Необходимость разборки
Если соединение предполагается разбирать в ремонтных целях, анаэробный герметик даст достаточно упругое соединение, разбираемое обычным инструментом. Силиконовые составы после отверждения склеивают поверхности намертво, и разборка потребует нагрева примерно до 260°C.
4. Частота тепловых циклов
При частых переходах между нормальной и высокой температурой (холодный пуск - рабочий прогрев - остановка) герметик испытывает фреттинг (микросдвиги поверхностей). Анаэробные составы для этого лучше приспособлены; силиконы быстрее теряют герметичность.
5. Химическая среда
Большинство анаэробных герметиков устойчивы к маслам, охлаждающим жидкостям и умеренным кислотам. Высокотемпературные силиконы лучше держат агрессивные щелочи и дымовые газы.
Подготовка поверхности и технология нанесения
Герметик не спасает грязное соединение.
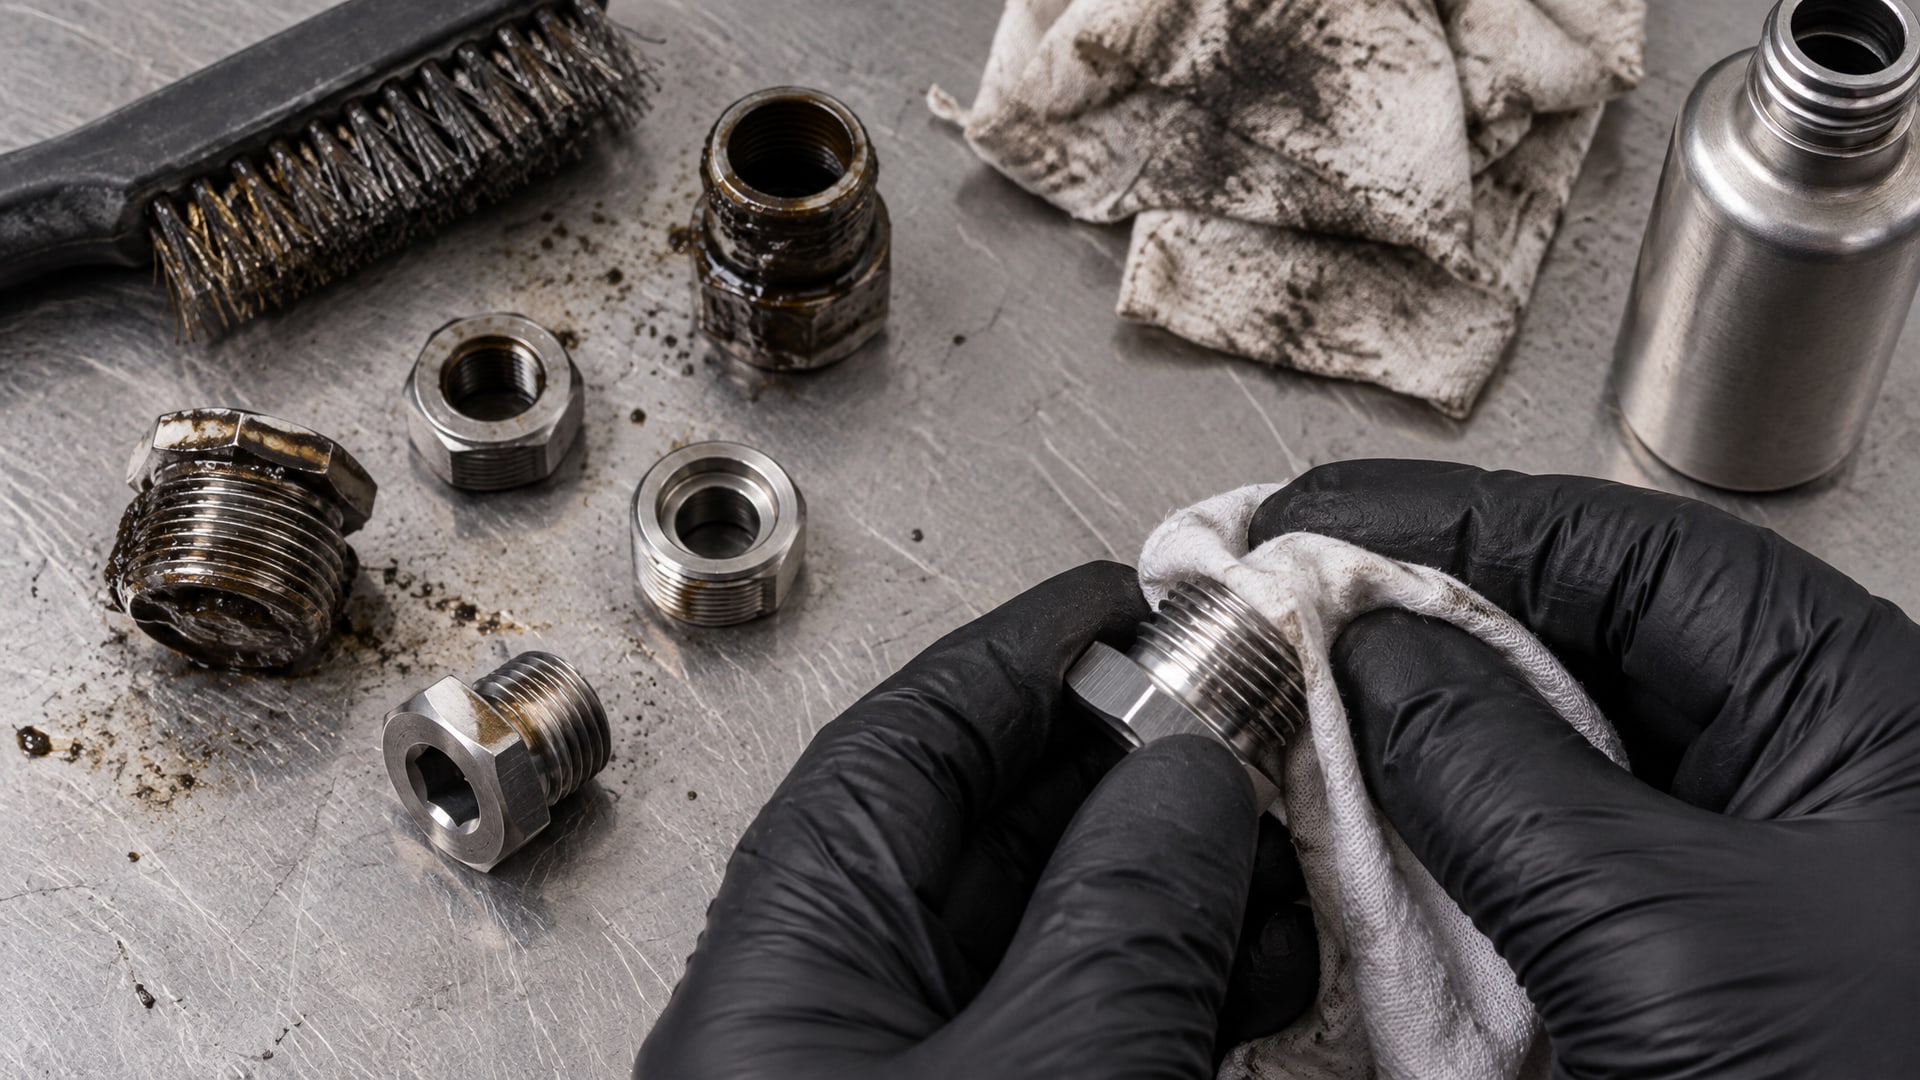
Качество уплотнения на 80% зависит от правильной подготовки резьбы перед нанесением.
Обезжиривание и очистка: поверхность резьбы должна быть свободна от масла, грязи, ржавчины и влаги. Стальные резьбы протираются чистой щеткой или тряпкой; для нержавеющей стали и алюминия используется очиститель/активатор, который выполняет сразу две роли - удаляет масло и запускает полимеризацию анаэробного герметика.
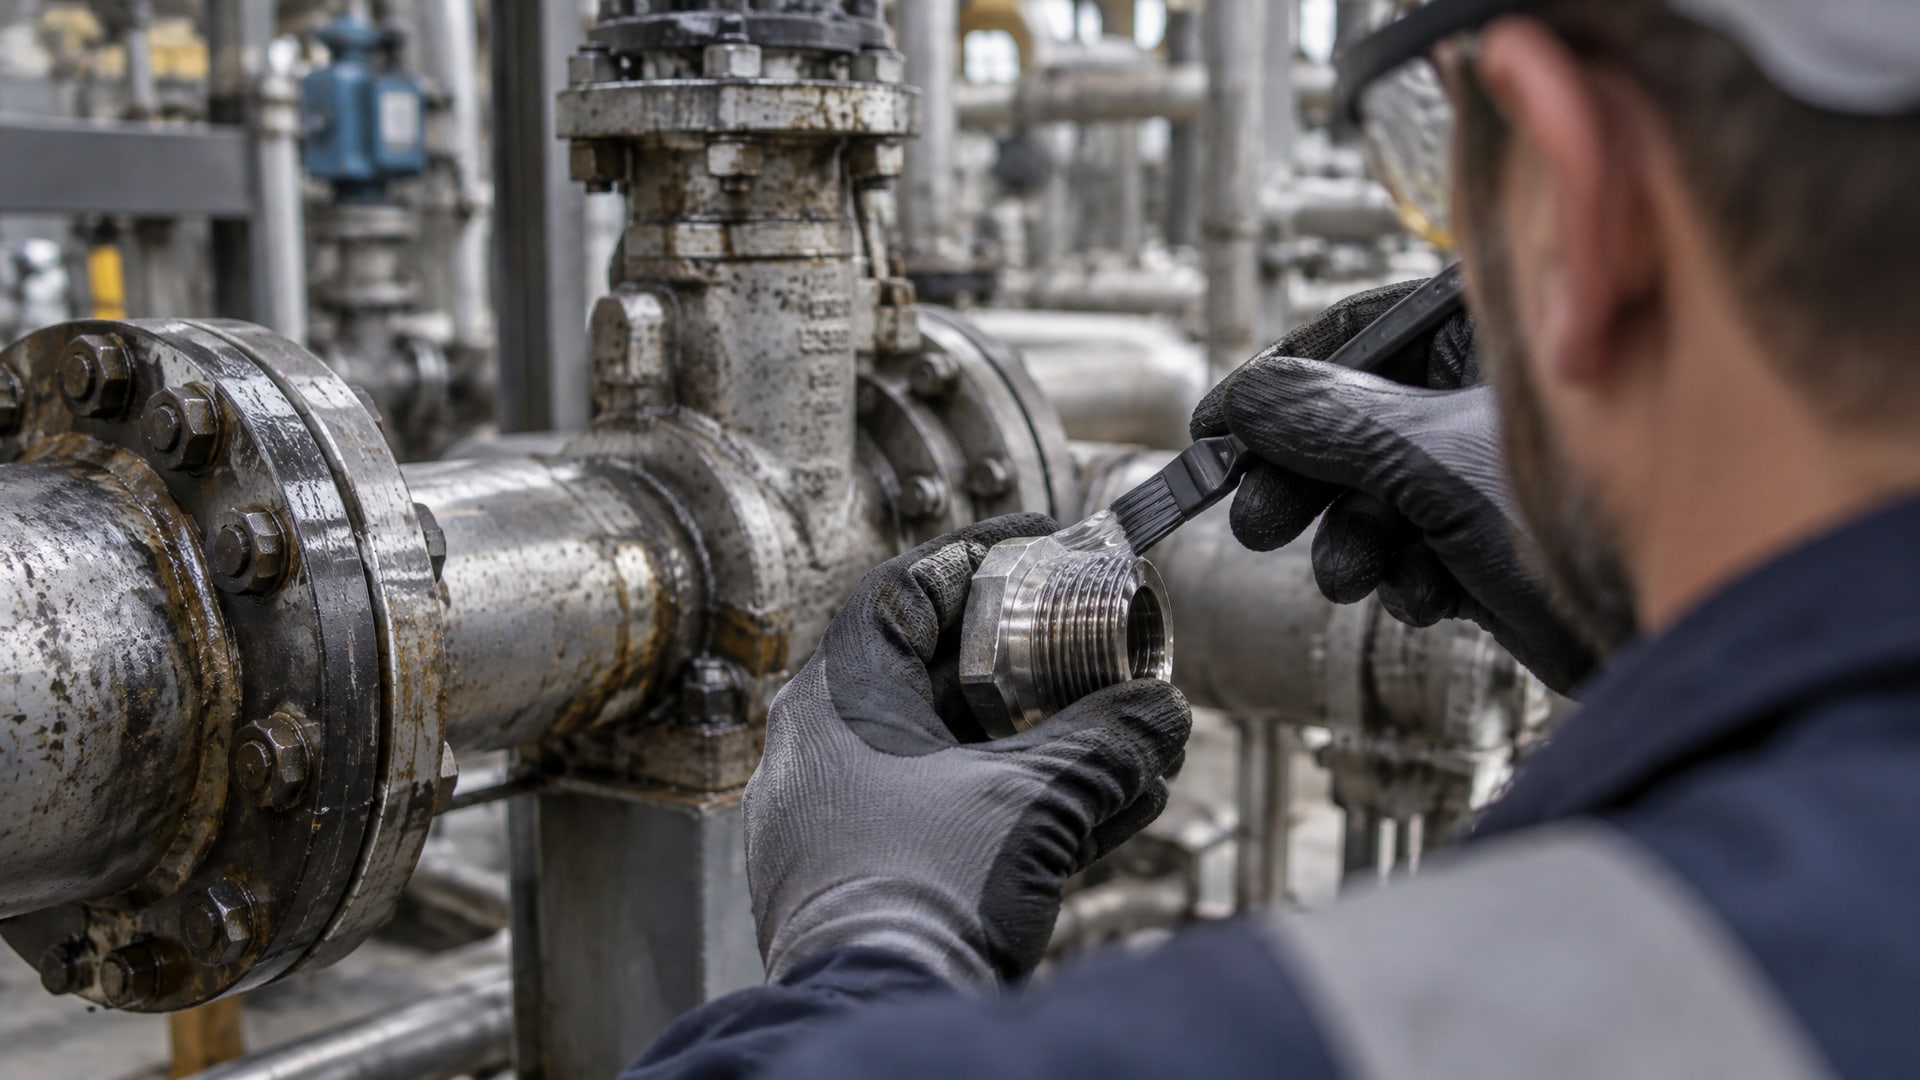
Нанесение герметика: состав наносят на резьбовую часть фитинга (на витки), а не на наружную поверхность муфты. Важно заполнить герметиком все зацепленные витки, но избегать избыточного расхода, когда герметик вылезает из соединения при сборке. Для некоторых конструкций первый виток оставляют свободным, чтобы герметик мог распределиться по остальным виткам без выдавливания.
Монтаж после нанесения: фитинг ввинчивают обычным инструментом до правильной ориентации (трубка или датчик должны смотреть в нужную сторону). Легкая дотяжка гарантирует, что герметик равномерно распределился, но чрезмерное усилие выдавит его из зазора.
Время до прессуризации: после сборки нужно выдержать минимум 24 часа перед первым включением под давлением и желательно 48-72 часа для максимальной прочности. На производствах с жестким графиком этот момент часто игнорируют, что приводит к протечкам в первые дни эксплуатации.
Высокотемпературные силиконовые герметики: диапазоны и параметры
Высокотемпературные силиконы предоставляют более широкий температурный диапазон, чем анаэробные герметики, но требуют иного подхода к выбору и применению.
Типовые температурные пределы: конкретные составы держат 250°C непрерывно, 270°C длительно, 300°C кратковременно. Однако это замеры герметика в изоляции, а не в реальном узле. Окончательный выбор должен основываться на параметре service temperature из техлиста, который учитывает, при какой температуре герметик сохраняет достаточную эластичность и адгезию.
Скорость отверждения: для силиконов типичны параметры вроде tack free time 5-10 минут (время, через которое состав на ощупь высохнет, но еще не полностью затвердеет) и скорость отверждения 2,5-3,5 мм/24 часа (глубина отверждения в сутки). Это означает, что при толстом валике герметика полное отверждение может растянуться на неделю.
Текучесть по стандарту ISO 7390: нулевая или минимальная текучесть - желательна для вертикальных швов и для применений, где герметик не должен стекать. Это важно для дымоходов, печей и других конструкций, где герметик удерживает собственный вес.
Температура нанесения: большинство силиконов наносятся при +5…+40°C и влажности не менее 20-30%. При более низкой температуре отверждение замедляется или вообще не запускается; при очень влажном воздухе состав может набирать влагу слишком быстро и растрескиваться на поверхности.
Важное уточнение: в одном из техлистов на высокотемпературный силиконовый герметик прямо указано, что при повышенной температуре прочность снижается и продукт не рекомендуется выше 88°C для конкретного режима с нагрузкой. Это показывает, что номинальная термостойкость герметика (например, 250°C) не гарантирует его безопасность при работе с механической нагрузкой или давлением в тот же температурный диапазон.
Практические рекомендации для закупщиков и инженеров
Для трубопроводов и арматуры под давлением: выбирайте резьбовой герметик с указанием thread sealant или pipe thread sealant в названии.
Проверьте, что температурный диапазон на 20-30°C перекрывает максимальную температуру вашей среды. Убедитесь в совместимости с металлом резьбы (черный металл, нержавейка, медь); для пассивных металлов возьмите в комплект активатор.
Для печей, дымоходов и теплообменников: высокотемпературный силиконовый герметик - адекватный выбор. Проверьте service temperature в техлисте, убедитесь в минимальной текучести по ISO 7390 и выдержите полное время отверждения (обычно 48 часов) перед включением оборудования.
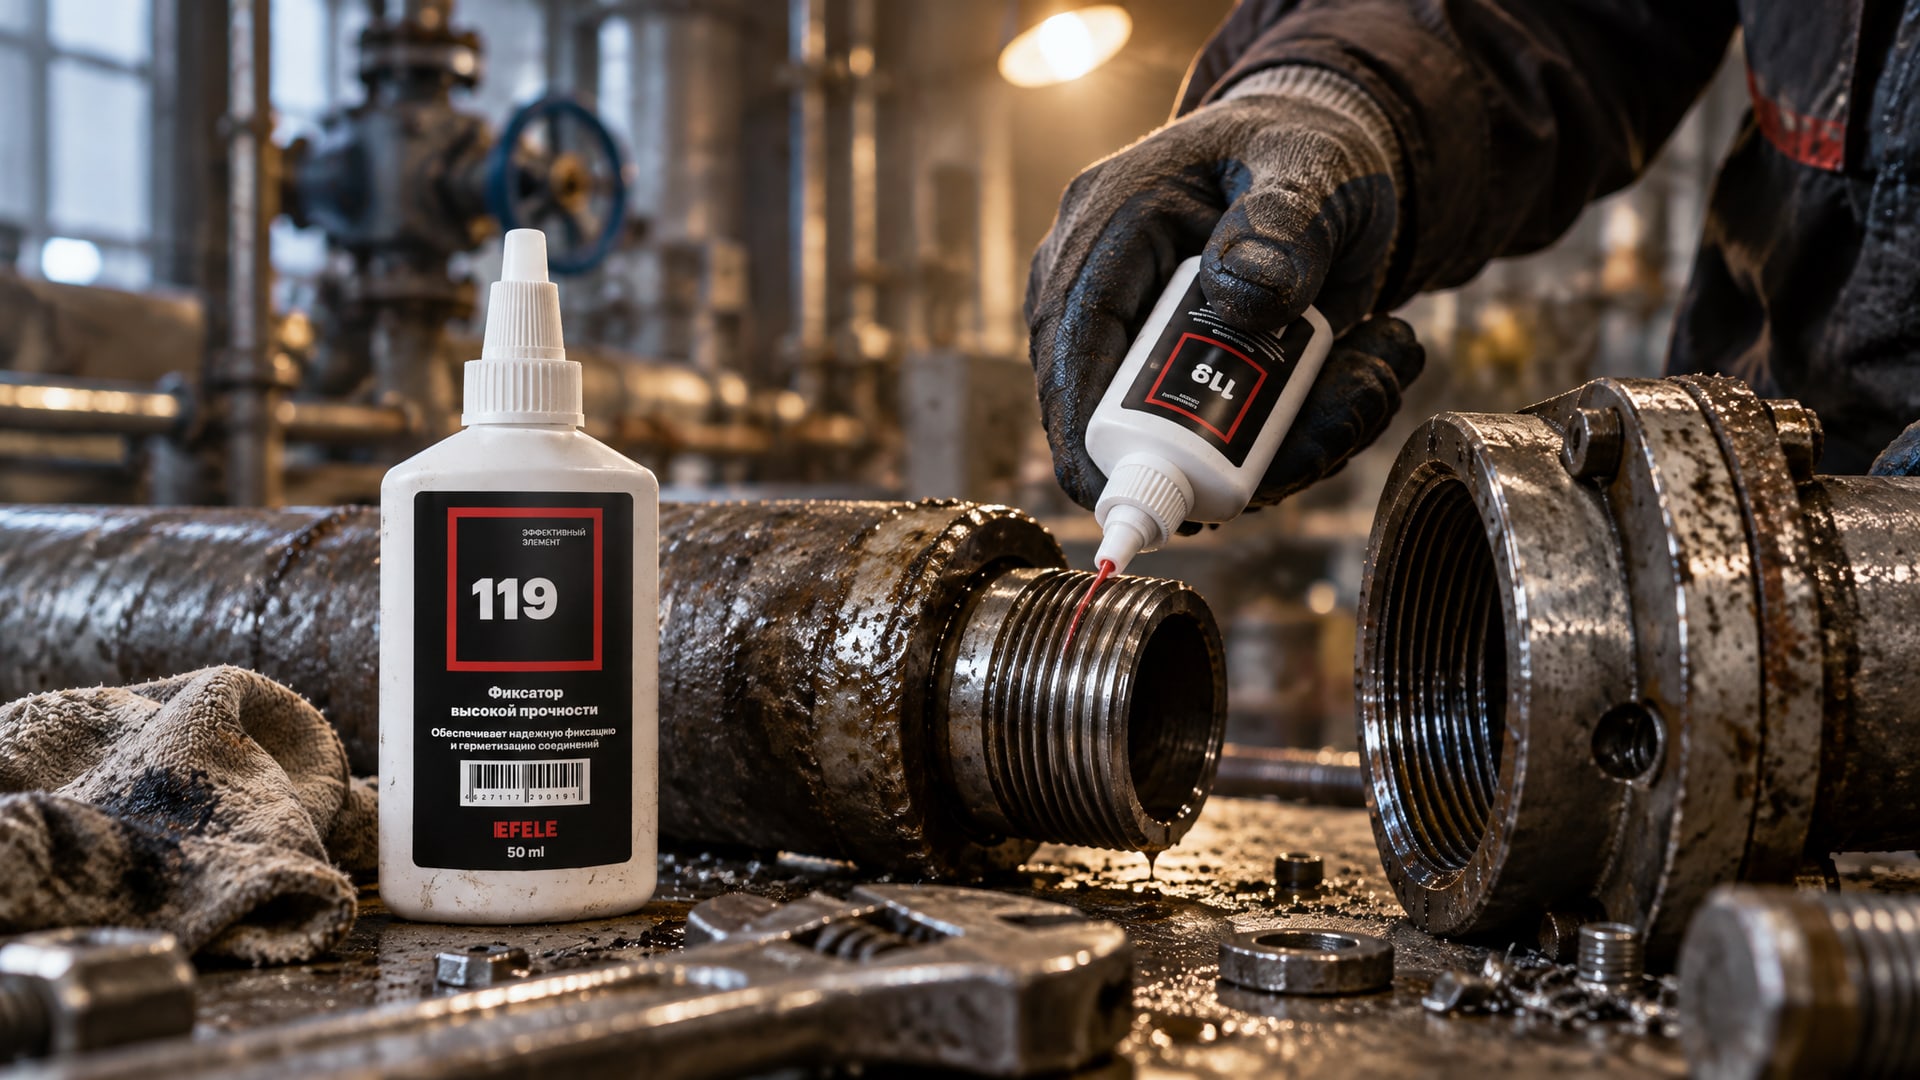
Для экстремально высоких температур (выше 200°C) с требованием герметичности резьбы: задача становится сложнее. На производстве обеспечить герметичность резьбовых соединений при экстремально высоких температурах, где обычные герметики начинают деградировать, помогает особо термостойкий анаэробный клей EFELE 119, способный выдерживать до +280°C и сохранять адгезию в условиях, когда стандартные резьбовые герметики уже теряют эффективность. Такие решения хорошо прижились в тяжелых промышленных применениях - на литейных производствах, в энергетике, при монтаже высокотемпературного оборудования.
Контроль расхода и сроков: всегда закупайте герметик с запасом, так как неправильно подобранный размер карточки товара (тюбик 50 мл vs 85 мл) часто приводит к дефициту на производстве. Ведите журнал дат открытия упаковки: анаэробные герметики и силиконы имеют ограниченный срок годности (обычно 12-18 месяцев), и просроченный материал может не отвердеть.
Проверка совместимости: перед первым использованием на новой линии проведите испытание на небольшом образце или на непроизводственных фитингах. Это занимает 2-3 дня, но сбережет от больших потерь, если герметик не подойдет к материалам или среде.
Частые ошибки при выборе и монтаже
Ошибка 1: выбор герметика только по цвету или названию
Красный высокотемпературный герметик - это не стандарт, а просто маркировка производителя. Два красных герметика разных марок могут иметь совершенно разные свойства: один подойдет для резьбы под давлением, другой - только для швов. Всегда проверяйте техлист и параметр application type (область применения).
Ошибка 2: переоценка номинальной термостойкости
Если на этикетке написано «300°C», это не значит, что герметик безопасен при 300°C под давлением с вибрацией. Уточните в техлисте, при какой температуре герметик сохраняет 50% исходной прочности или остается эластичным. Часто реальный рабочий диапазон оказывается на 50-100°C ниже маркетинговой цифры.
Ошибка 3: нанесение без подготовки поверхности
Масло, грязь и оксидная пленка на резьбе блокируют полимеризацию анаэробного герметика и снижают адгезию силиконового. Даже если соединение выглядит чистым, его нужно протереть и обезжирить. На производстве это часто опускают в спешке, что приводит к протечкам через неделю-две после монтажа.
Ошибка 4: ранний пуск под давлением
Анаэробный герметик полимеризуется за счет химической реакции, которая требует времени. Давление, поданное через 2-4 часа после сборки, деформирует еще мягкий герметик и выдавит его из зазора. Стандартный ориентир -24 часа перед легким давлением, 72 часа перед номинальным давлением.
Ошибка 5: смешивание двух герметиков
Попытка нанести силиконовый герметик поверх анаэробного (или наоборот) приводит к несовместимости, отслоению и полной потере герметичности. Если нужно переделать, старый герметик полностью удаляется, и поверхность очищается.
Ошибка 6: применение герметика вне его области
Анаэробный герметик для резьбы не подходит для герметизации больших зазоров или швов - он вытечет. Высокотемпературный силикон для швов не держит давление в резьбе. Каждый продукт - для своего класса задач.
Часто задаваемые вопросы
Какой максимум температуры выдерживает анаэробный резьбовой герметик?
Типовой анаэробный герметик для трубной резьбы работает в диапазоне −55…+200°C, а некоторые составы заявлены до +204°C. При превышении этой границы адгезия герметика к металлу падает, и соединение может начать подтекать, особенно под давлением. Если нужна более высокая температура, рассматривают специальные анаэробные клеи повышенной прочности (до 280°C) или переходят на высокотемпературный силиконовый герметик.
Обязательно ли ждать 24 часа после сборки с герметиком перед подачей давления?
Да. Анаэробные герметики полимеризуются медленно, особенно на крупных резьбах или в холодном помещении. Сразу после сборки герметик еще мягкий и не может выдержать давление - он деформируется и вытечет. Минимальное время выдержки перед низким давлением (тестирование на утечки) -24 часа; для полной эксплуатационной нагрузки лучше дать 48-72 часа. На практике это означает, что новую линию нужно собирать с запасом времени до пуска.
Можно ли использовать высокотемпературный силиконовый герметик вместо анаэробного для резьбы?
Технически можно, но результат будет нестабильным. Силиконовый герметик останется частично пластичным даже после отверждения, может вытечь при вибрации или циклических нагрузках, и герметичность будет намного ниже. Для резьб под давлением используйте герметик, специально разработанный для thread sealing; это гарантирует предсказуемое поведение.
Нужен ли активатор для нержавеющей стали?
Да, часто требуется. Нержавейка - пассивный металл с окисной пленкой, которая замедляет или блокирует полимеризацию анаэробного герметика. Активатор (ускоритель) наносится перед герметиком и служит катализатором реакции. Без него герметик может вообще не отвердеть за разумное время. Проверьте техлист конкретного продукта; для некоторых составов активатор дается в комплекте.
Как выбрать герметик для печи, работающей при 250-280°C?
Для печей и дымоходов подходят высокотемпературные силиконовые герметики с указанием service temperature 250°C или выше. Убедитесь, что герметик имеет нулевую текучесть по ISO 7390 (чтобы не стекал вниз по вертикальному шву), нанесите его при температуре окружающей среды +5…+40°C и дайте полностью отвердеть (48-72 часа) перед включением печи. Для критичных швов возьмите герметик темного цвета (черный или серый), который менее заметен и лучше поглощает тепло.
Заключение
Герметик высокотемпературный - это не один материал, а целый класс веществ с разными механизмами работы и областями применения. Для герметизации резьбовых соединений под давлением выбирайте анаэробный резьбовой герметик с рабочим диапазоном до 200-204°C и обязательно выдерживайте 24-72 часа на полное отверждение перед пуском. Для швов на печах и высокотемпературных теплообменниках подходят высокотемпературные силиконовые герметики с диапазоном 250-300°C.
Главное правило: всегда проверяйте техлист конкретного продукта, особенно параметры service temperature и application type, не полагайтесь только на маркетинговые обещания на этикетке. Правильная подготовка поверхности (очистка и обезжиривание), соблюдение техники нанесения и терпение с временем отверждения - это 90% успеха. При выборе герметика и при возникновении вопросов о совместимости с конкретной средой или материалом консультируйтесь с техническим отделом производителя или с локальным поставщиком, который знает условия вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.