
Инструкция демонтажа фиксатора: как разобрать резьбовое соединение на сильном анаэробном клее
Высокопрочный резьбовой фиксатор надежно скрепляет детали, но при сервисе или ремонте его приходится удалять. Обычный инструмент здесь часто бесполезен - прямая попытка открутить соединение на холодную грозит обрывом болта или повреждением резьбы. Эффективный демонтаж требует понимания того, как работает высокопрочный анаэробный клей и при каких условиях он теряет прочность. Эта инструкция описывает проверенный способ разборки соединений, зафиксированных сильным фиксатором, и объясняет, почему температура и правильный порядок действий решают задачу там, где грубая сила приводит к отказу.
Текст полезен инженерам, техническим специалистам, закупщикам и ремонтникам, которые работают с промышленным крепежом и сталкиваются с необходимостью разбирать узлы после применения на них анаэробного клея.
Почему обычный инструмент не срабатывает
Высокопрочный анаэробный клей создает химическую связь между витками резьбы.
В отличие от механического крепления, эта связь распределена по всей контактной поверхности и усиливается в замкнутой кислородо-защищенной среде резьбовой зоны. Когда вы пытаетесь отвернуть такое соединение без подготовки, напряжение срезания сосредотачивается на крепеже: болт начинает проворачиваться в клее, но не отворачивается, и в какой-то момент происходит срез.
Риск увеличивается, если резьба входит в глухое отверстие - там болт не имеет места для выхода и давление растет. Именно поэтому производители резьбовых фиксаторов указывают в технической документации, что для высокопрочных составов требуется локальный нагрев порядка 250–300 °C: при этой температуре анаэробный полимер теряет адгезию и переходит в пластичное состояние, позволяя соединению разойтись.
Базовая техника демонтажа с нагревом
Подготовка к разборке
Перед началом работ убедитесь, что у вас есть подходящий инструмент для отворачивания (рожковый ключ, торцевой ключ или отвертка), которая обеспечит надежный захват крепежа. При работе с пламенем обязательна защита рук и глаз; область вокруг узла должна быть свободна от легковоспламеняемых материалов.
Локальный нагрев
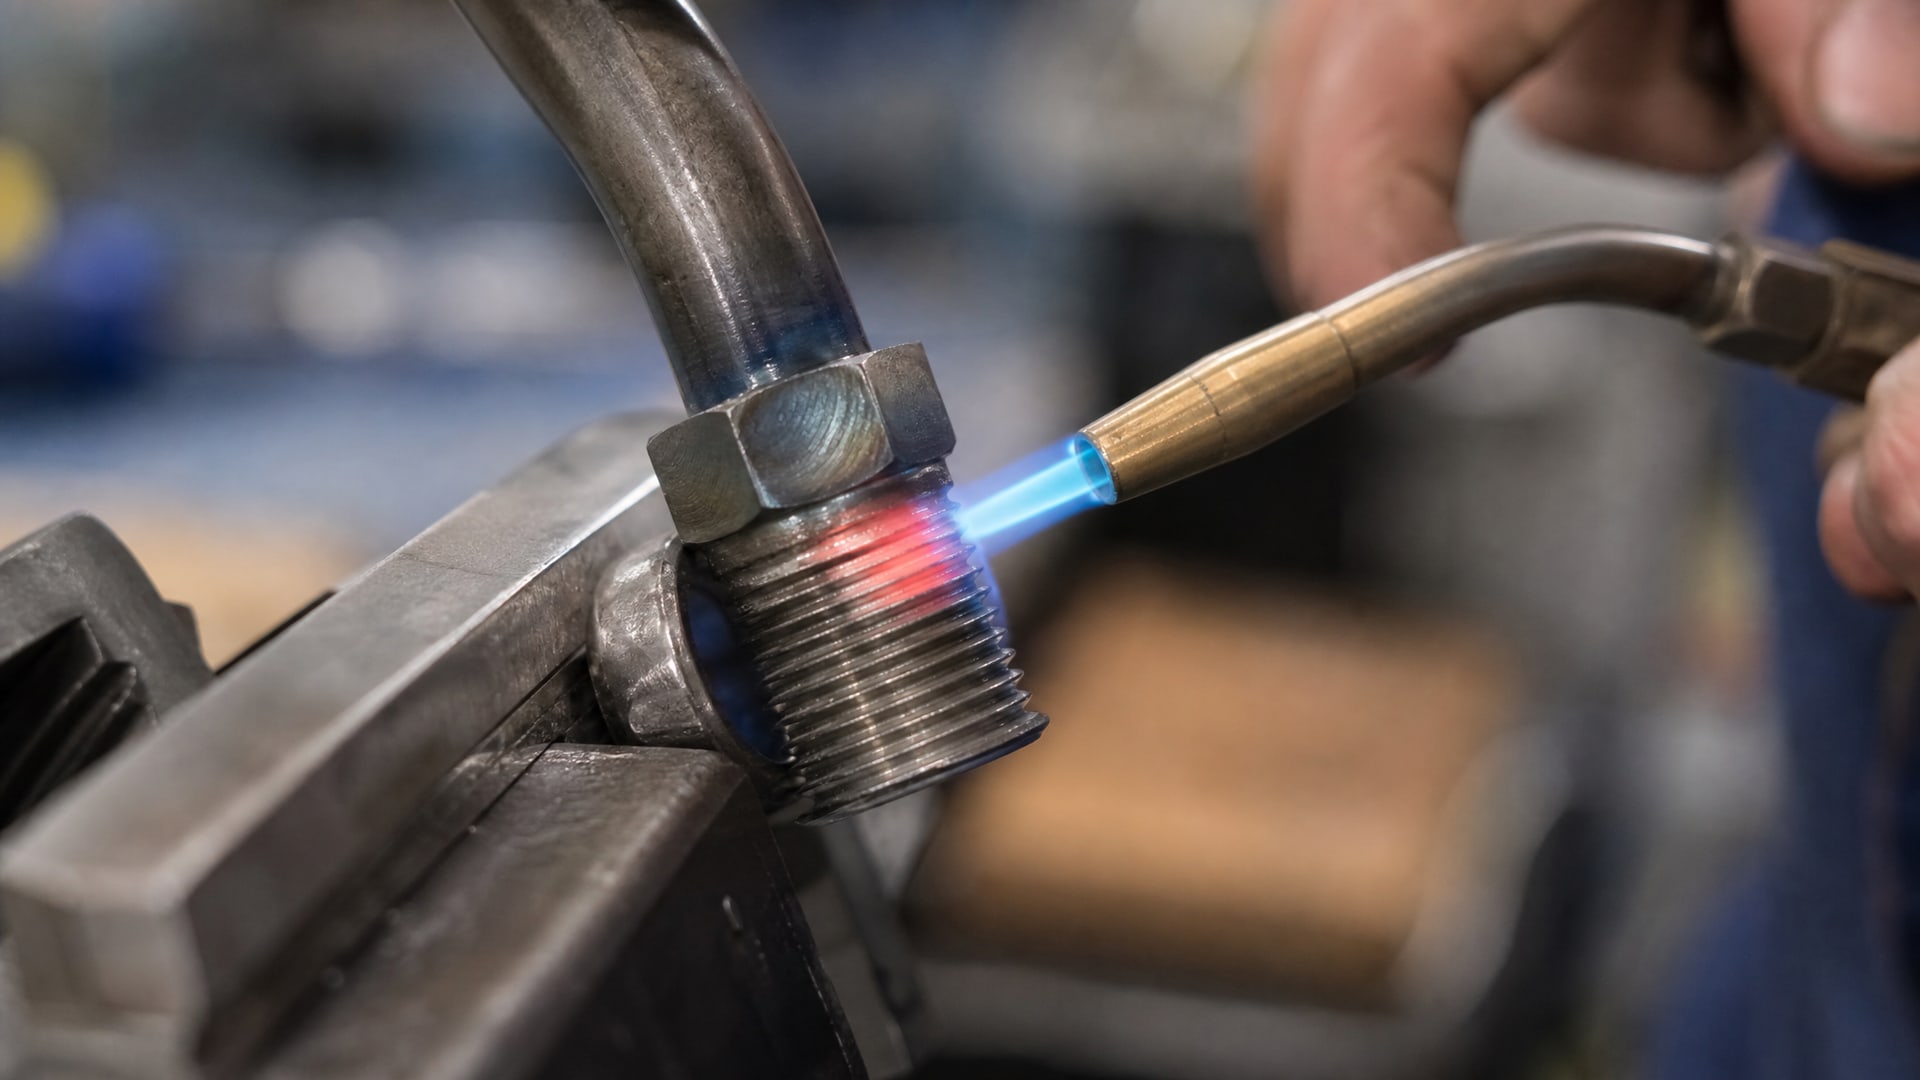
Нагревайте именно зону резьбы и головку болта или гайку, а не весь узел. Используйте технический фен, паяльник, газовую горелку или другой точечный источник тепла. Цель - довести температуру соединения примерно до 250–260 °C, то есть до состояния, когда металл станет горячим на ощупь (если прикасаться защищенной рукой), но еще не раскаленным. Держите источник тепла 1–3 минуты, чтобы тепло проникло в резьбу.
Отворачивание в горячем состоянии
Снимите источник тепла и сразу же, пока соединение горячее, начните отворачивать болт или гайку. Первое движение - самое критичное: попробуйте сломить инерцию небольшим усилием, чтобы понять, начало ли клей размягчаться. Если крепеж поддался, продолжайте равномерное вращение. Если требуется большое усилие - остановитесь, дайте соединению остыть на 30–40 секунд, снова нагрейте и повторите попытку.
Главное правило: не дожидайтесь полного остывания. Как только температура упадет ниже 150 °C, прочность клея начнет восстанавливаться, и вы снова столкнетесь с сопротивлением.
Завершение демонтажа
После извлечения болта или гайки дайте соединению остыть естественным путем. Не ускоряйте охлаждение водой или льдом - резкий перепад температур может вызвать микротрещины в металле.
Процесс очистки резьбы после демонтажа
После разборки в резьбе и на поверхности крепежа останутся остатки затвердевшего клея.
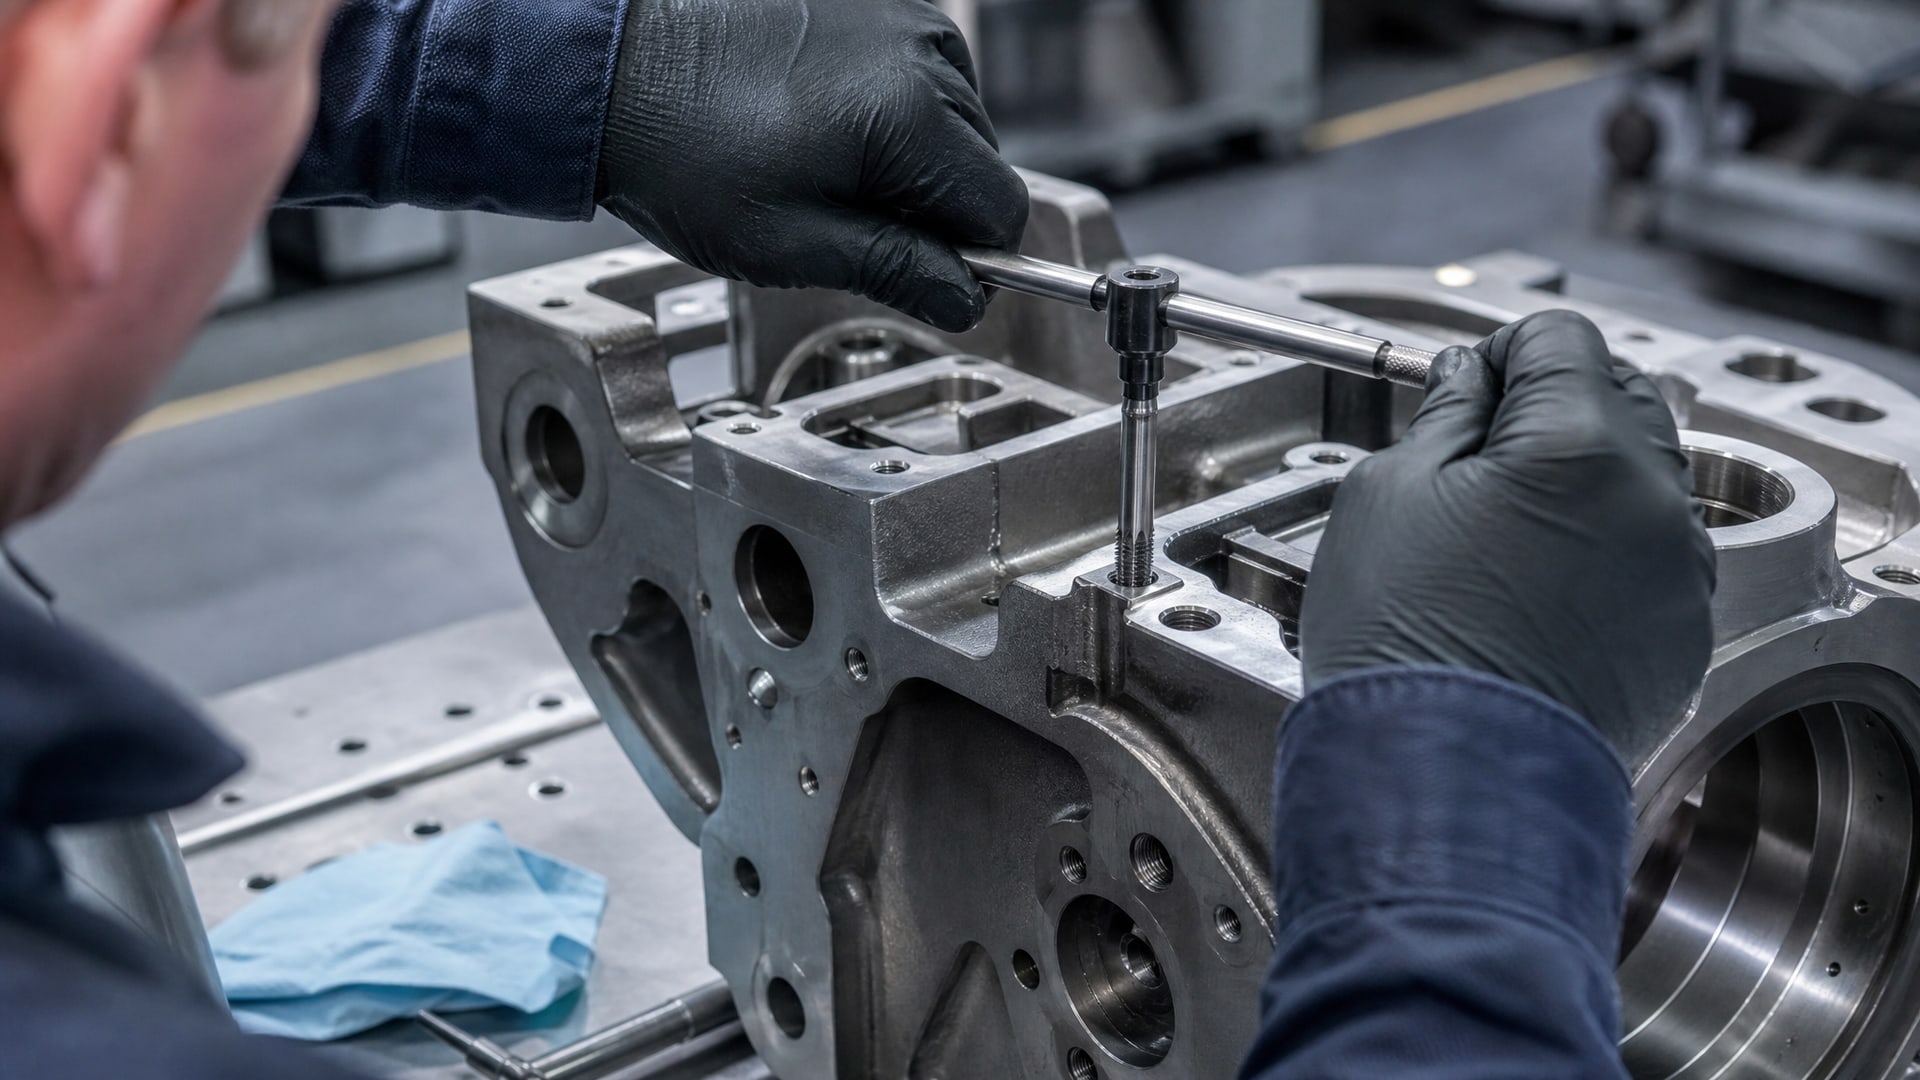
Их нужно удалить перед повторной сборкой, иначе новый слой фиксатора не обеспечит правильную посадку.
Для женской резьбы (отверстия) используйте метчик подходящего размера - несколько проходов с усилием помогут извлечь остатки. Для наружной резьбы (болта) применяйте металлическую щетку, абразивную ткань или мелкий наждак. Механическая очистка здесь предпочтительнее растворителей, так как клей защищен полимерной структурой и не растворяется легко на холодную.
После очистки протрите детали чистой тканью и осмотрите резьбу на предмет повреждений. Если витки частично сорваны или деформированы, может потребоваться полировка или замена крепежа.
Ошибки, которые приводят к отказу
Попытка открутить соединение на холодную.
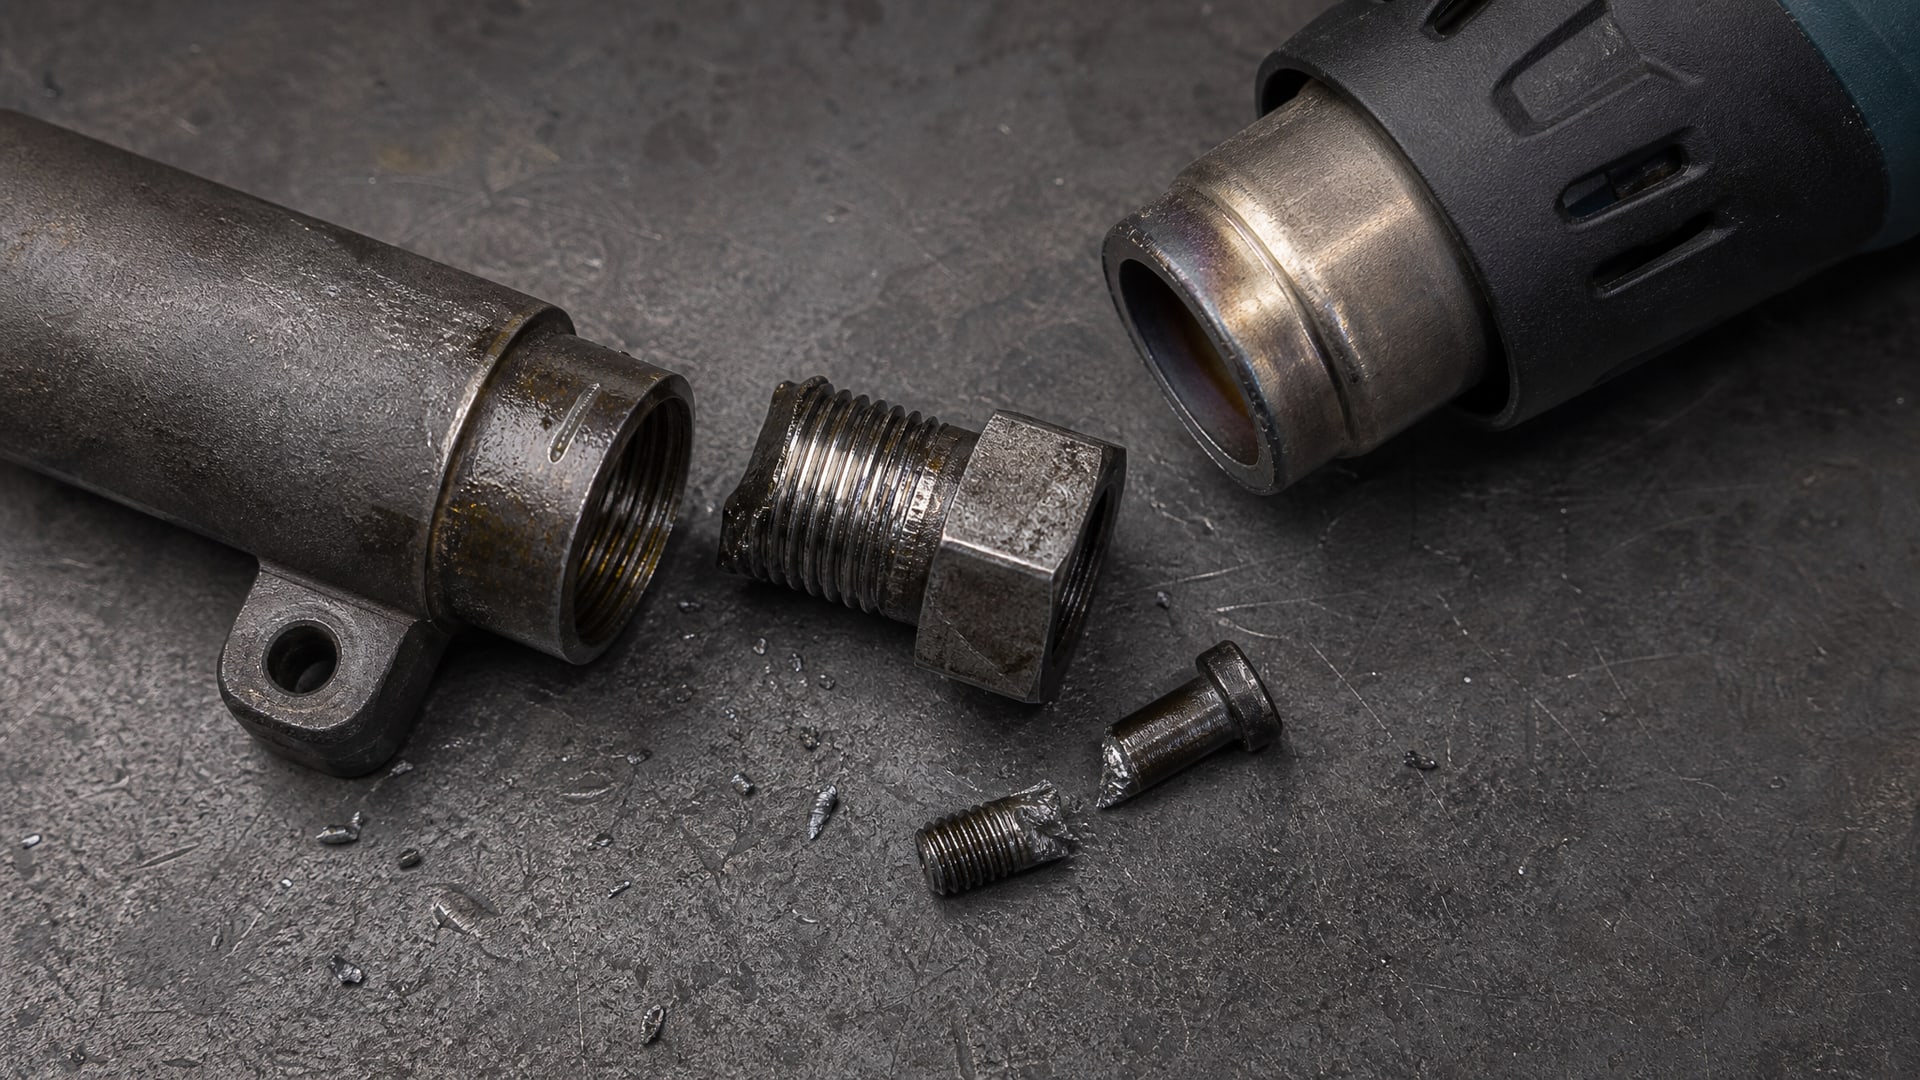
Это классическая ошибка. Большинство срезанных болтов - результат именно этого. Температура для высокопрочного фиксатора не опция, а обязательное условие.
Ожидание полного остывания после нагрева. Некоторые инженеры полагают, что после прогрева можно подождать и потом крутить. Нет - клей частично восстанавливает свойства через несколько минут, и тогда требуется повторный нагрев.
Использование растворителей вместо нагрева. Агрессивные жидкости (ацетон, спирт, бензол) слабо действуют на затвердевший высокопрочный анаэробный полимер, особенно когда он защищен внутри резьбовой зоны. Они могут помочь при очистке остатков после извлечения, но не решат задачу освобождения уже собранного узла.
Нагрев всего узла вместо локального нагрева. Если вы прогреете весь узел в печи или на плите, вы потратите время и энергию, не получив эффекта. Локальный нагрев именно зоны резьбы действует быстрее и безопаснее.
Отворачивание холодного соединения после кратковременного нагрева. Если нагрев длился менее минуты или источник тепла был недостаточно мощным, температура внутри резьбы может остаться ниже критической, и попытка открутить соединение приведет к тому же срезу.
Различие между классами фиксации и способы их демонтажа
На рынке резьбовые фиксаторы делят на три основные категории: слабые, средние и высокопрочные.
Эта классификация напрямую влияет на способ демонтажа.
Слабые фиксаторы (допуск на момент отворачивания до 5 Н·м) снимаются обычным ручным инструментом без предварительной подготовки. Они используются в узлах, где требуется защита от самоотворачивания при вибрации, но доступ для сервиса планируется регулярно.
Средние фиксаторы (момент отворачивания 5–15 Н·м) обычно можно открутить стандартным инструментом, хотя может потребоваться увеличенный рычаг или небольшое увеличение температуры (40–50 °C). Они универсальны и используются на большинстве промышленных узлов.
Высокопрочные фиксаторы (момент отворачивания выше 15 Н·м, часто 30–50 Н·м и более) требуют локального нагрева выше 250 °C для демонтажа. Их выбирают для критичных соединений с высокой вибрацией или для узлов, которые редко разбираются в процессе эксплуатации.
Выбор класса фиксации - это выбор между надежностью во время работы и удобством при сервисе. Если узел планируется разбирать часто, перетяжка на высокопрочный фиксатор приводит к излишним затратам на демонтаж. Если же надежность критична, то готовность к нагреву при разборке - это допустимая цена.
Совет инженера: планирование фиксации с учетом сервиса
На производствах и в ремонтных службах прижился подход: выбирать класс фиксатора не по максимальной прочности, а по задаче.
Если соединение планируется регулярно проверять или разбирать, берут фиксатор средней прочности, зная, что демонтаж займет несколько минут без специального оборудования. Если же узел встроен в сборку «на всю жизнь» и вибрация велика, выбирают высокопрочный состав и при проектировании закладывают в сервисный регламент необходимость локального нагрева при разборке.
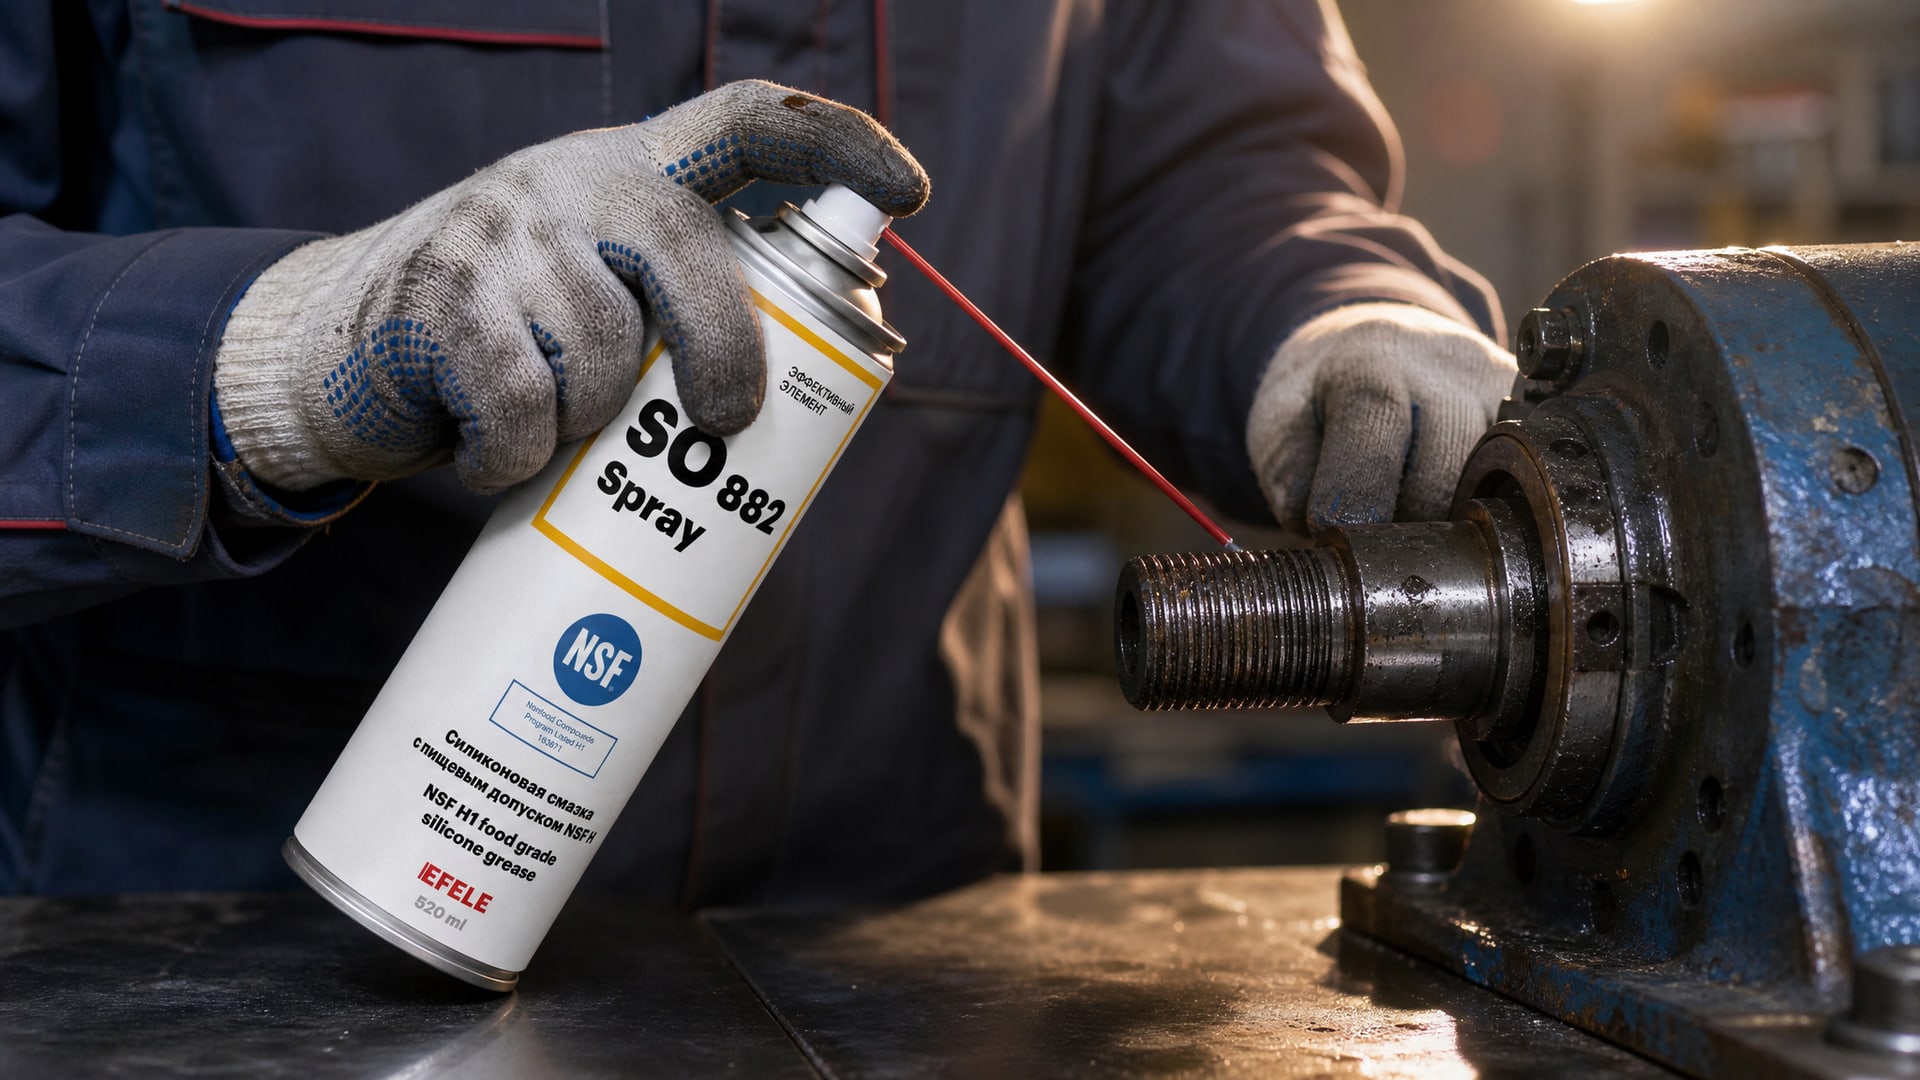
Инженеры в ремонтных подразделениях уже давно оснащают свои наборы техническими фенами и паяльниками - это стало стандартным инструментом. Некоторые предприятия, работающие с высокопрочными резьбовыми соединениями, держат специальные индукционные нагреватели на участке, которые позволяют нагреть крепеж точно и быстро. Для облегчения демонтажа резьбовых соединений, зафиксированных анаэробными клеями, также применяют силиконовые смазки-аэрозоли (например, EFELE SO-882 Spray), которые наносят на прогретое соединение, чтобы снизить трение при отворачивании. Хотя нагрев - первичный фактор, дополнительное снижение трения иногда ускоряет процесс на 20–30 %.
Часто задаваемые вопросы
Можно ли обойтись без нагрева, если применить очень большое усилие?
Нет. При максимальном усилии высокопрочный фиксатор обычно срезает болт или разрушает резьбу в отверстии, вместо того чтобы разойтись. Нагрев размягчает клей и перераспределяет нагрузку, позволяя соединению разойтись контролируемо. Попытка силой - это почти гарантированный брак.
Сколько времени должен длиться нагрев?
Примерно 1–3 минуты в зависимости от мощности источника тепла и размера крепежа. Болт диаметром 6–8 мм прогреется за 1–1,5 минуты, болт 12–16 мм может требовать 2–3 минут. Признак готовности - когда металл начинает обжигать даже через защитную перчатку.
Что делать, если соединение остыло и я не успел его открутить?
Дайте узлу полностью остыть 10–15 минут, а затем повторите нагрев с самого начала. Частичное остывание и повторный нагрев - нормальная часть процесса, особенно для крупного крепежа.
Можно ли использовать растворитель вместо нагрева?
Растворители помогают при очистке остатков после демонтажа, но не размягчают уже затвердевший высокопрочный фиксатор внутри резьбы. Попытка применить растворитель без нагрева приведет к трате времени.
Если я выбрал слишком сильный фиксатор, можно ли его все еще использовать на обслуживаемом узле?
Технически можно, но это неправильное решение с точки зрения экономики сервиса. Каждый демонтаж потребует нагрева и займет больше времени. Для узлов, которые часто разбираются, лучше переходить на фиксатор средней прочности или обсудить с инженером возможность снижения класса.
Заключение
Демонтаж резьбового соединения, зафиксированного высокопрочным анаэробным клеем, требует одного главного условия: локального нагрева выше 250 °C и отворачивания в горячем состоянии. Это не требует дорогого оборудования - технический фен или газовая горелка справятся с задачей за несколько минут. Ошибка начинается с попыток открутить такое соединение на холодную: почти всегда это приводит к обрыву болта или разрушению резьбы, что требует замены крепежа или высверливания.
При проектировании узлов выбирайте класс фиксатора исходя из того, как часто потребуется разборка: для регулярного сервиса достаточно средней прочности, для одноразовых или редких соединений можно применять высокопрочный состав. Если вы уже работаете с высокопрочными фиксаторами, добавьте технический фен в арсенал ремонтного отделения и стандартизируйте процедуру демонтажа - это значительно снизит брак и время простоя оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.