
Как добиться чистой поверхности: СОЖ для шлифовки нержавеющей стали
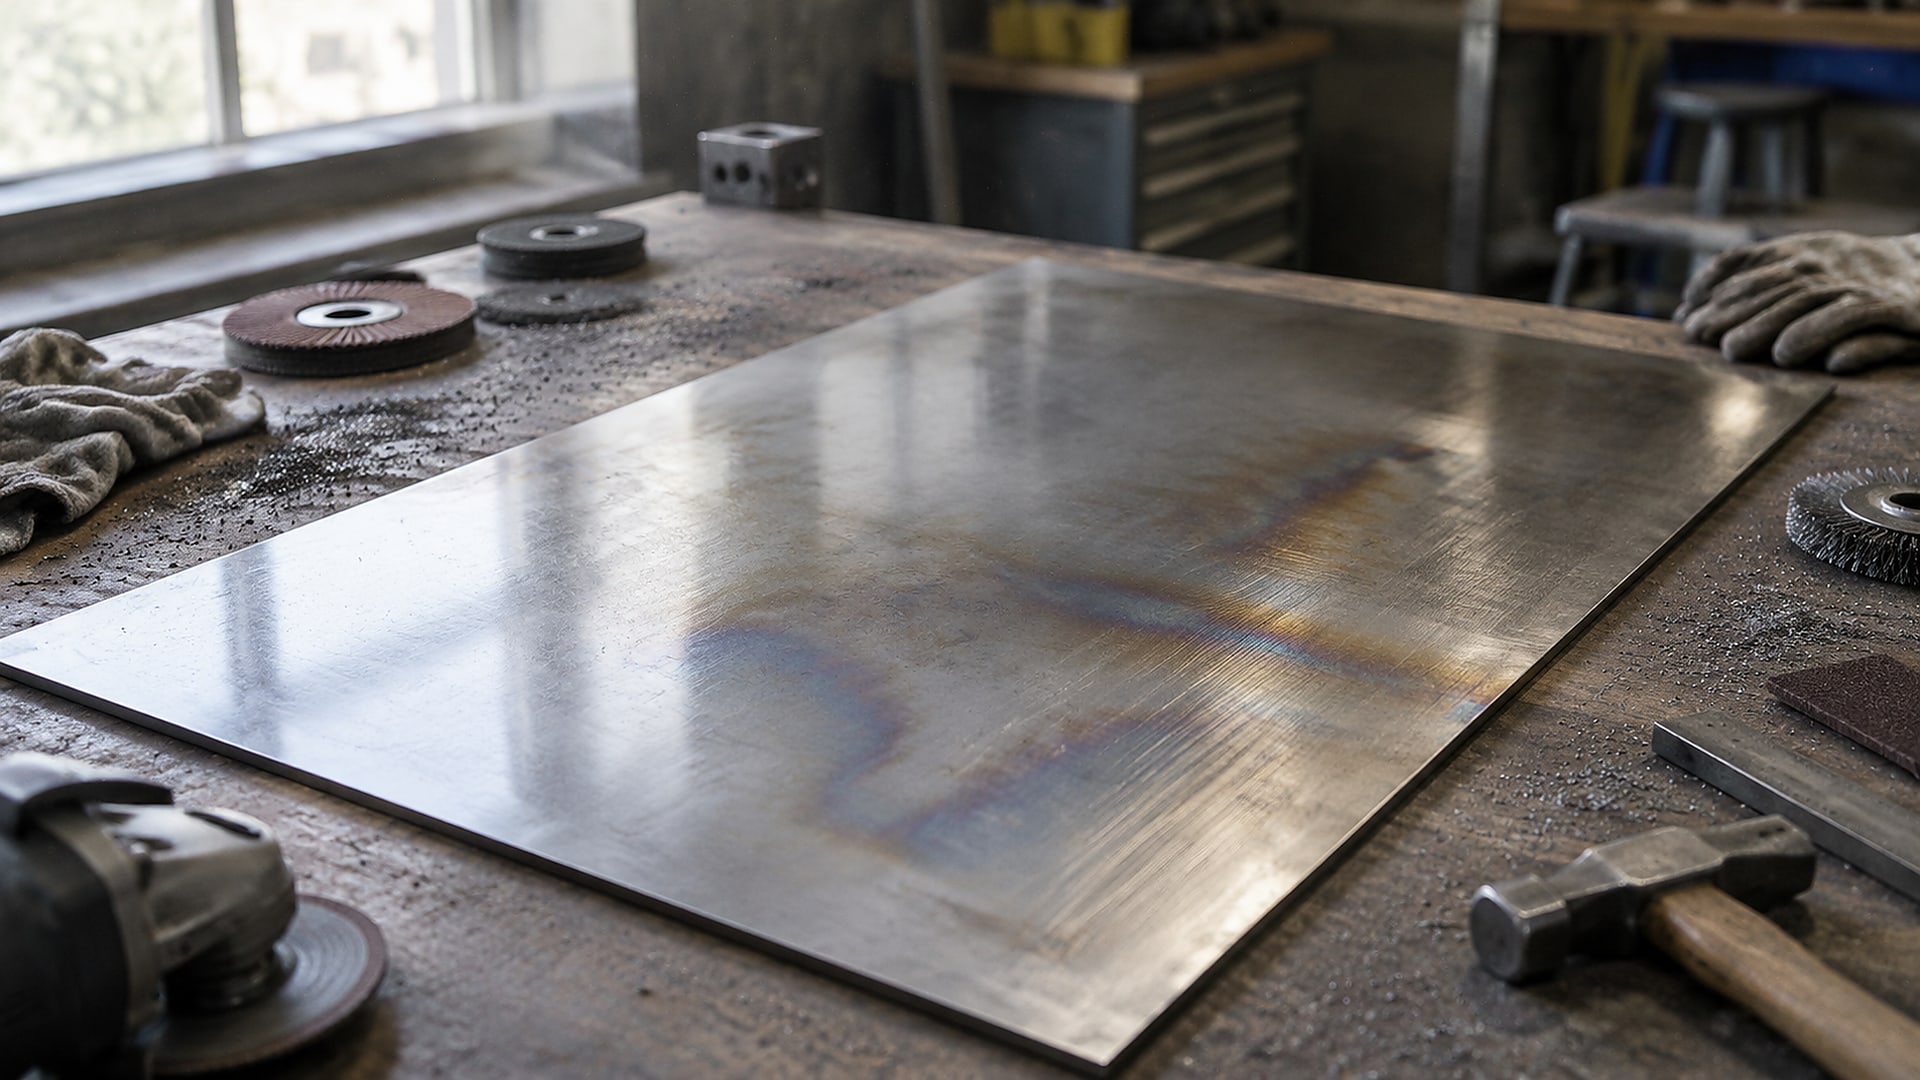
Чистая поверхность после шлифования нержавеющей стали зависит от контроля нагрева, состояния круга и подачи СОЖ. Водосмешиваемая жидкость с хорошей смазывающей способностью помогает отводить тепло и снижать трение. Чтобы избежать пятен и цветных разводов, подавайте СОЖ непосредственно в зону контакта, не задерживайте круг на одном месте, выбирайте легкую подачу и регулярно правьте инструмент.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают СОЖ для финишной обработки нержавейки или выясняют причины дефектов поверхности. Разберем, как отличить тепловое окрашивание от загрязнения, на какие свойства жидкости обратить внимание и что делать, если разводы уже появились.
Почему после шлифовки нержавейки появляются пятна и разводы
Нержавеющая сталь чувствительна к теплу, которое возникает в зоне шлифования.
При перегреве поверхность может получить цветное тепловое окрашивание и потерять часть коррозионной стойкости. Поэтому пятна после шлифовки нержавейки не всегда означают, что металл просто испачкался: причиной может быть оксидная пленка, возникшая при обработке.
На риск перегрева влияют режим и состояние инструмента. Чрезмерное давление, задержка круга на одном участке и недостаточная подача охлаждающей жидкости повышают тепловую нагрузку. Попытка сильнее прижать инструмент не гарантирует более чистую поверхность: практические рекомендации по обработке нержавейки, напротив, сводятся к легкой подаче, постоянному движению и частой правке круга.
Важно оценивать не только наличие видимых следов, но и характер поверхности после обработки. Для поверхностного шлифования нержавеющей стали приводится ориентир шероховатости около 8-16 Ra microinch. Это ориентир для тонкой финишной обработки, а не универсальное требование для любой детали: необходимый результат зависит от задачи и технологии производства.
Цветной налет или разводы следует рассматривать как повод проверить режим, состояние круга и подачу СОЖ. Если дефект появляется на повторяющихся участках, проверьте, не задерживается ли инструмент на поверхности и поступает ли жидкость непосредственно в зону резания. Если следы возникают после длительной работы, обратите внимание также на чистоту СОЖ и попадание абразивных частиц в контур.
Чем тепловые следы отличаются от загрязнения
Загрязнение может быть связано с состоянием жидкости или абразивной пылью, возвращающейся в рабочую зону. При этом цветные следы на металле могут указывать на тепловое окрашивание и оксидную пленку. Внешний вид детали сам по себе не всегда позволяет точно установить причину, поэтому оценивайте дефект вместе с параметрами процесса и состоянием системы подачи.
Как выбрать СОЖ для шлифования нержавеющей стали
При выборе СОЖ для шлифования учитывайте одновременно охлаждение и смазывание.
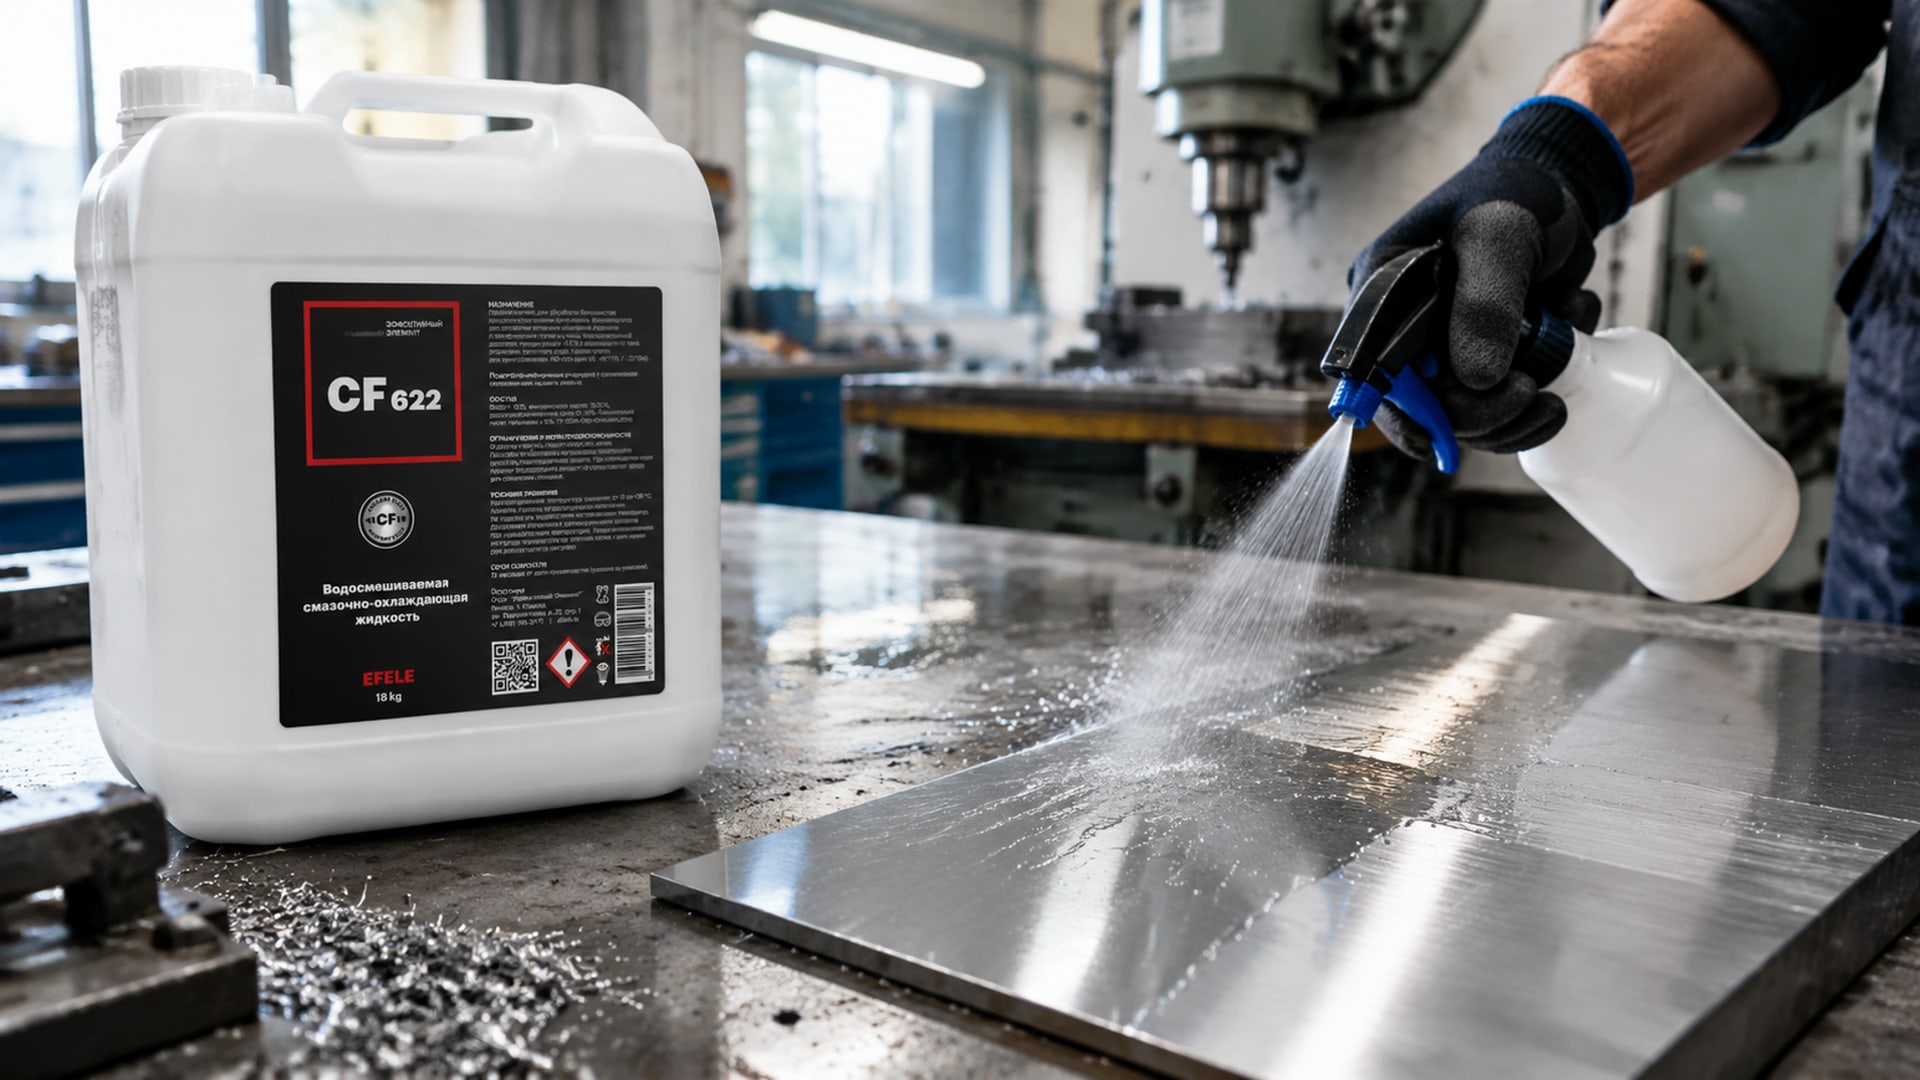
Жидкость должна отводить тепло из зоны контакта, а ее смазывающая способность помогает снизить трение. По данным материалов о металлообрабатывающих жидкостях, более смазывающие составы способствуют получению гладкой поверхности и помогают дольше сохранять круг чистым, уменьшая необходимость частой правки.
Для шлифования нержавеющей стали применяют водосмешиваемые СОЖ. Однако выбирать жидкость только по признаку «для обработки стали» недостаточно: для нержавейки важны и охлаждающее действие, и смазывающая способность. Оценивайте продукт с учетом материала, операции и требований к финишной поверхности, а также проверяйте рекомендации изготовителя для конкретной технологии.
Когда на детали появляются пятна и разводы, одной смены жидкости может быть недостаточно. Перегрев также связан с давлением, задержками инструмента и недостаточной подачей в зону резания. Поэтому при подборе СОЖ учитывайте весь процесс: ее подачу, состояние круга, режим шлифования и чистоту возвратного потока.
Если при шлифовании нержавеющей и высоколегированной стали требуется контролировать образование пятен и разводов, в этой задаче используют полусинтетическую СОЖ EFELE CF-622. Она разработана для обработки этих материалов. При оценке ее применения сопоставьте условия операции и требования к поверхности с технологическими рекомендациями для самой жидкости.
На что обратить внимание при подборе
Предусмотрена ли СОЖ для шлифования нержавеющей стали.
Обеспечивает ли жидкость одновременно охлаждение и смазывание в зоне контакта.
Можно ли поддерживать стабильную подачу непосредственно к месту шлифования.
Позволяет ли состояние жидкости и системы подачи контролировать загрязнение абразивными частицами.
Для закупщика выбор не заканчивается сравнением названий и описаний. Сверьте характеристики жидкости с технологией участка и выясните, как будет организована ее подача и контроль состояния. Такой подход помогает оценивать СОЖ в рабочих условиях, а не только по общему назначению.
Как настроить процесс, чтобы получить чистую поверхность
Стабильный результат начинается с исправного и острого инструмента.
Частая правка круга помогает поддерживать его рабочее состояние, а легкая подача снижает тепловую нагрузку. Не задерживайте круг на одном месте: локальное накопление тепла повышает риск прижога и цветного окрашивания.
Подавайте СОЖ обильно и направляйте ее в зону контакта. Для чистого финиша важно не просто наличие жидкости в системе, а ее постоянное поступление туда, где абразив взаимодействует с металлом. Если поток не достигает зоны обработки или прерывается, отвод тепла становится менее эффективным.
Не следует компенсировать неудовлетворительную чистоту повышенным давлением или чрезмерно грубым абразивом. Для обработки нержавейки практические рекомендации предусматривают более мягкий режим и отказ от излишне грубого зерна, когда важна финишная поверхность. Выбирайте режим с учетом требуемого результата и проверяйте его на детали, а не пытайтесь исправить все увеличением усилия.
Исследование шлифования нержавеющей стали AISI 304 показывает, что применение СОЖ уменьшает шероховатость и расширяет допустимую глубину резания по сравнению с сухой обработкой. Отдельное исследование по AISI 304 отмечает пользу охлаждения сжатым воздухом для снижения температуры и термических повреждений. Это не отменяет жидкостную подачу как типичный выбор для финишной обработки, где важны качество поверхности и состояние нержавеющей стали.
Результат оценивайте после того, как установили стабильный режим подачи и движения инструмента. Если разводы сохраняются, проверьте последовательность операций, состояние круга и равномерность контакта. Отдельно осмотрите участки, где круг меняет направление или может замедляться: там проще выявить локальный перегрев.
Как чистота СОЖ влияет на результат шлифования
Даже подходящая по назначению жидкость не обеспечит чистую поверхность, если в процессе обработки в систему возвращаются загрязнения.
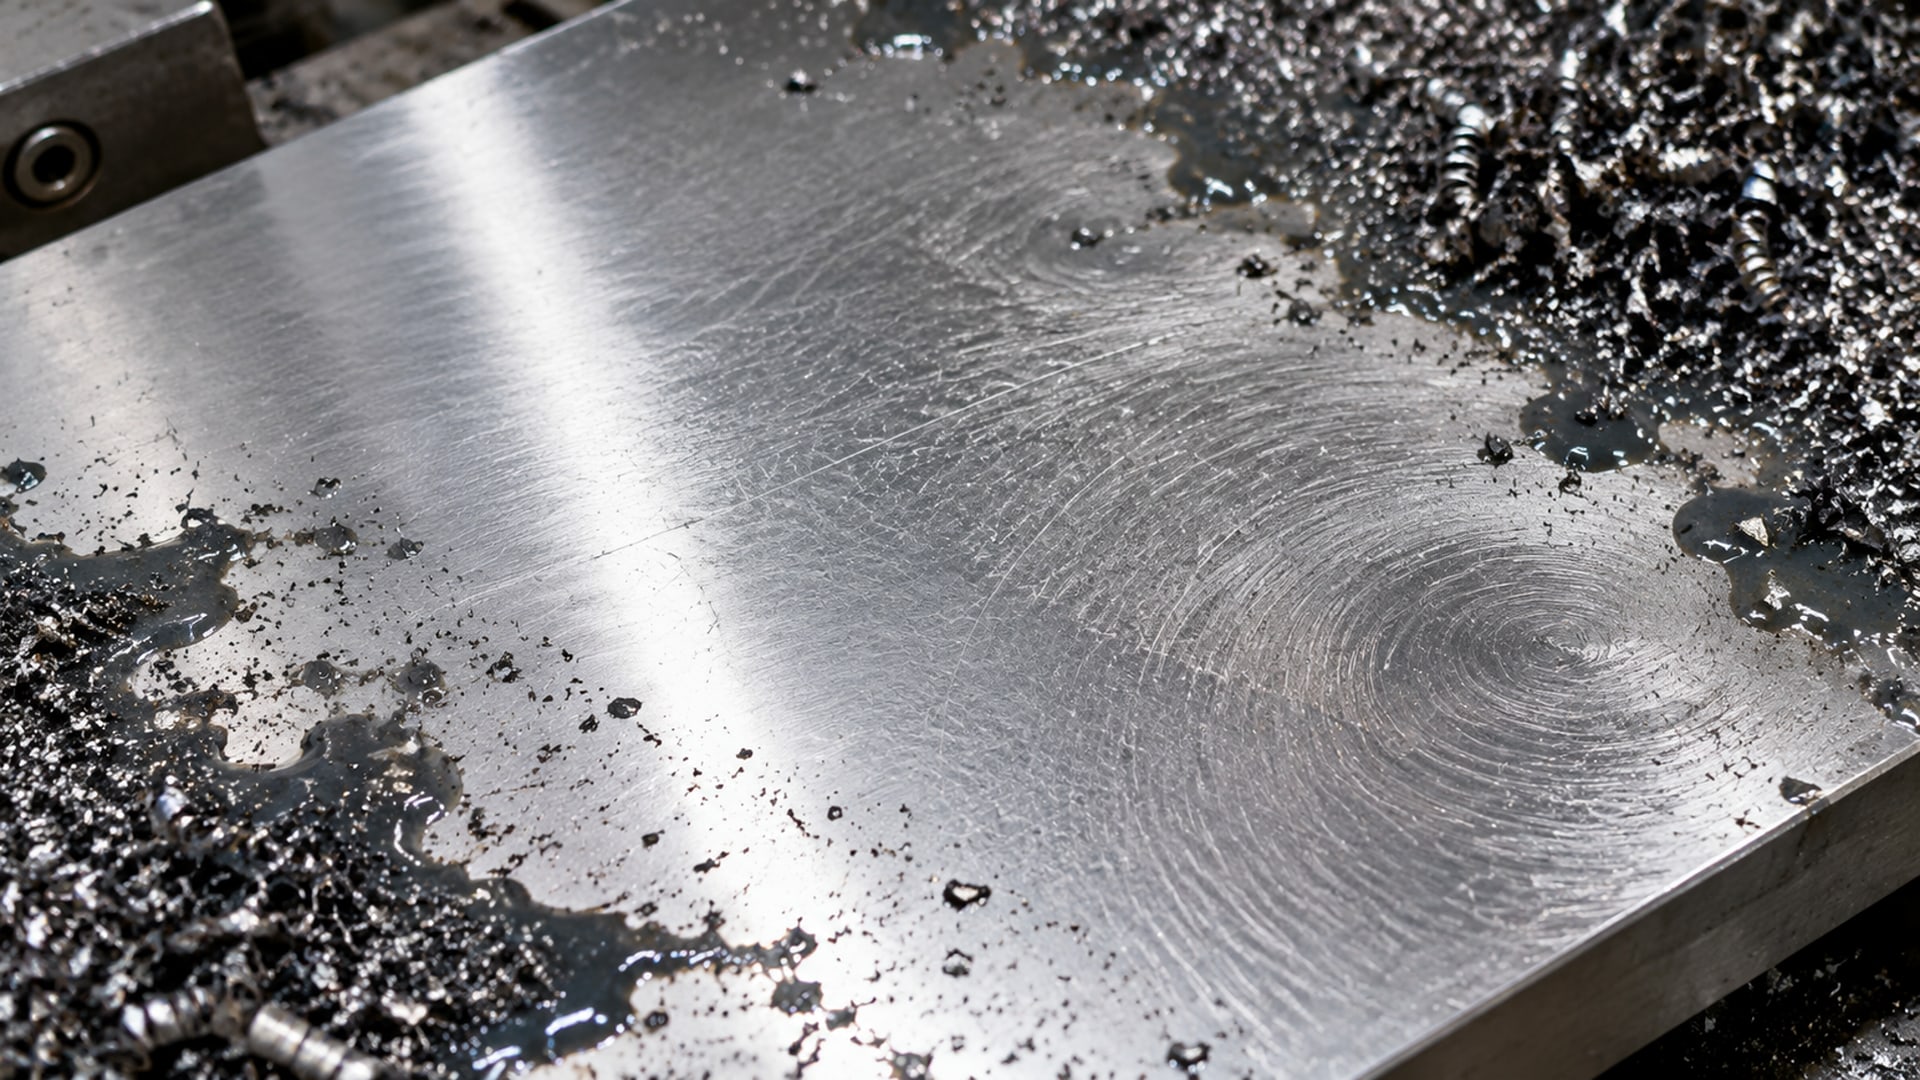
Абразивная пыль в СОЖ может ухудшить качество поверхности. При длительной работе поэтому следите за состоянием жидкости и подачей: загрязнение и повторный возврат абразивных частиц способны испортить финиш.
Проверяйте, поступает ли жидкость к месту обработки постоянно и не затруднен ли ее возврат. Если подача нестабильна, отдельные участки детали могут нагреваться сильнее. В таких условиях дефекты возникают не обязательно из-за неподходящего состава: сначала убедитесь, что система доставляет СОЖ в зону резания и возвращает ее без повторного заноса абразивной пыли.
При поиске причины разводов разделяйте три фактора: свойства СОЖ, режим шлифования и состояние системы подачи. Изменение только одного из них без проверки остальных может не устранить дефект. Например, замена жидкости не исправит ситуацию, если круг перегружен, инструмент задерживается на поверхности или загрязнения снова попадают в рабочую зону.
Практически полезно фиксировать, на каких операциях и участках детали появляется дефект, а затем проверять условия обработки именно там. Сопоставьте состояние круга, равномерность подачи СОЖ и характер следов. Если проблема возникает после длительной работы, отдельно проверьте чистоту жидкости и возвратный поток. Это помогает отличить повторяющуюся проблему процесса от разового загрязнения детали.
Признаки, которые стоит проверить
Подается ли СОЖ непрерывно и непосредственно в зону контакта.
Не задерживается ли инструмент на одном участке.
Сохраняет ли круг рабочее состояние и выполняется ли его правка.
Не возвращаются ли в систему абразивная пыль и другие загрязнения.
Что делать, если тепловые разводы уже появились
Если после шлифования видны цветные следы, сначала проверьте процесс, чтобы дефект не повторился на следующих деталях.
Уменьшите тепловую нагрузку: обеспечьте постоянную подачу СОЖ в зону обработки, используйте легкую подачу, исключите остановки в одной точке и проверьте состояние круга. Простая протирка может не убрать тепловое окрашивание, поскольку оно связано с оксидной пленкой на поверхности.
Для удаления оксидной пленки после теплового окрашивания в справочных материалах указаны варианты химической обработки: теплая щавелевая кислота концентрацией 5%, азотная кислота концентрацией 5-15% или фосфорная кислота концентрацией 5-10%. После обработки предусмотрено нейтрализующее промывание. Выбор метода и проведение очистки должны соответствовать принятой на предприятии технологической процедуре и требованиям безопасности.
Химическую очистку не следует считать заменой корректному режиму шлифования. Если поверхность регулярно получает цветные следы, нужно устранить причину перегрева и проверить подачу жидкости, состояние круга и отсутствие задержек. Иначе обработка удалит уже появившийся налет, но не предотвратит повторение дефекта.
После очистки оцените поверхность и вернитесь к проверке процесса. Сопоставьте результат с требованиями к детали и убедитесь, что выбранная последовательность операций не создает повторного перегрева. Если причина неочевидна, изменяйте параметры поэтапно и фиксируйте результат каждого изменения, чтобы определить, какой фактор влияет на чистоту поверхности.
Часто задаваемые вопросы
Почему на нержавейке после шлифовки появляются цветные разводы?
Частая причина цветных следов - перегрев поверхности и образование оксидной пленки. Проверьте подачу СОЖ, состояние круга, давление и наличие остановок инструмента на одном участке. Если разводы уже возникли, одной протирки может быть недостаточно: может потребоваться удаление поврежденного слоя или химическая очистка оксидов.
Какая СОЖ подходит для шлифования нержавеющей стали?
Для шлифования нержавейки применяют водосмешиваемые СОЖ с охлаждающей и смазывающей функциями. При выборе сверяйтесь с назначением жидкости и технологией участка: важны свойства состава, возможность стабильной подачи в зону контакта и чистота системы. Одного общего обозначения «для стали» недостаточно, чтобы оценить пригодность для конкретной операции.
Что делать, если пятна не исчезают после протирки?
Не считайте цветные следы обычным загрязнением: они могут быть связаны с оксидной пленкой после перегрева. Проверьте режим шлифования и подачу СОЖ, чтобы устранить причину. Для удаления уже появившегося теплового окрашивания применяют химическую очистку с последующим нейтрализующим промыванием в соответствии с технологической процедурой предприятия.
Помогает ли СОЖ получить более гладкую поверхность?
Да. При шлифовании AISI 304 исследование показало уменьшение шероховатости при использовании СОЖ по сравнению с сухой обработкой. Жидкость также помогает отводить тепло и снижать трение. Для результата важны не только свойства состава, но и его постоянная подача в зону контакта, а также состояние круга.
Заключение
Чтобы добиться чистой поверхности после шлифовки нержавейки, контролируйте тепловую нагрузку: поддерживайте круг в рабочем состоянии, используйте легкую подачу, не задерживайте инструмент на одном месте и обеспечьте обильную подачу СОЖ в зону контакта. При выборе жидкости учитывайте ее охлаждающую и смазывающую способность, а также чистоту системы подачи.
Следующий шаг - проверить на участке три условия: состояние круга, попадание СОЖ в зону резания и отсутствие возврата абразивной пыли. Если цветные разводы уже появились, сначала устраните причину перегрева, затем оцените необходимость удаления оксидной пленки по принятой технологической процедуре.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также
Изучите, как толщина покрытия влияет на адгезию, прочность в МПа и посадку с натягом, а также на сборочные размеры и подготовку поверхности.
Узнайте, почему стандартное покрытие для цинка не подходит для горячего цинкования и как выбрать правильную защиту для оборудования.
Очистка лабораторного оборудования: подберите промышленный очиститель для СОЖ и герметиков, учитывая тип загрязнения и материал.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств, особенности выбора для разных поверхностей и условий.