
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметизация резьбовых соединений при высоких температурах требует выбора материала, который выдерживает не только тепловые нагрузки, но и сохраняет уплотняющие свойства под давлением. Рабочие температуры в промышленности часто доходят до 180–250 °C, и стандартные уплотнители здесь неэффективны. Статья поможет техническим специалистам и закупщикам разобраться в типах высокотемпературных герметиков, их реальных характеристиках и правильном применении. Вы узнаете, чем отличаются анаэробные герметики от силиконовых, какие температурные пределы гарантирует каждый материал, и как избежать ошибок при выборе состава для вашего оборудования.
Различие между типами высокотемпературных герметиков
Высокотемпературные герметики делятся на две основные категории, каждая решает свои задачи.
Анаэробные герметики работают в среде без кислорода, затвердевают между плотно прилегающими поверхностями резьбы и предназначены специально для металлических трубных соединений. Рабочий диапазон таких составов обычно составляет -55 до +180 °C или до +204 °C в зависимости от формулировки. Второй тип - силиконовые высокотемпературные герметики - справляются с температурами до 250–275 °C и выше, но их действие принципиально иное: они образуют эластичный слой на поверхности, а не заполняют резьбовые витки. Силикон подходит для герметизации швов, фланцев и узлов крепления, но не заменяет анаэробный герметик для уплотнения резьбовых соединений. Путаница между этими материалами - частая причина, по которой выбранный состав не обеспечивает герметичность или протекает раньше времени.
Когда применяют анаэробные резьбовые герметики
Анаэробный герметик - стандартный выбор для герметизации трубной резьбы на трубопроводах, гидравлических системах, компрессорах и котельном оборудовании.
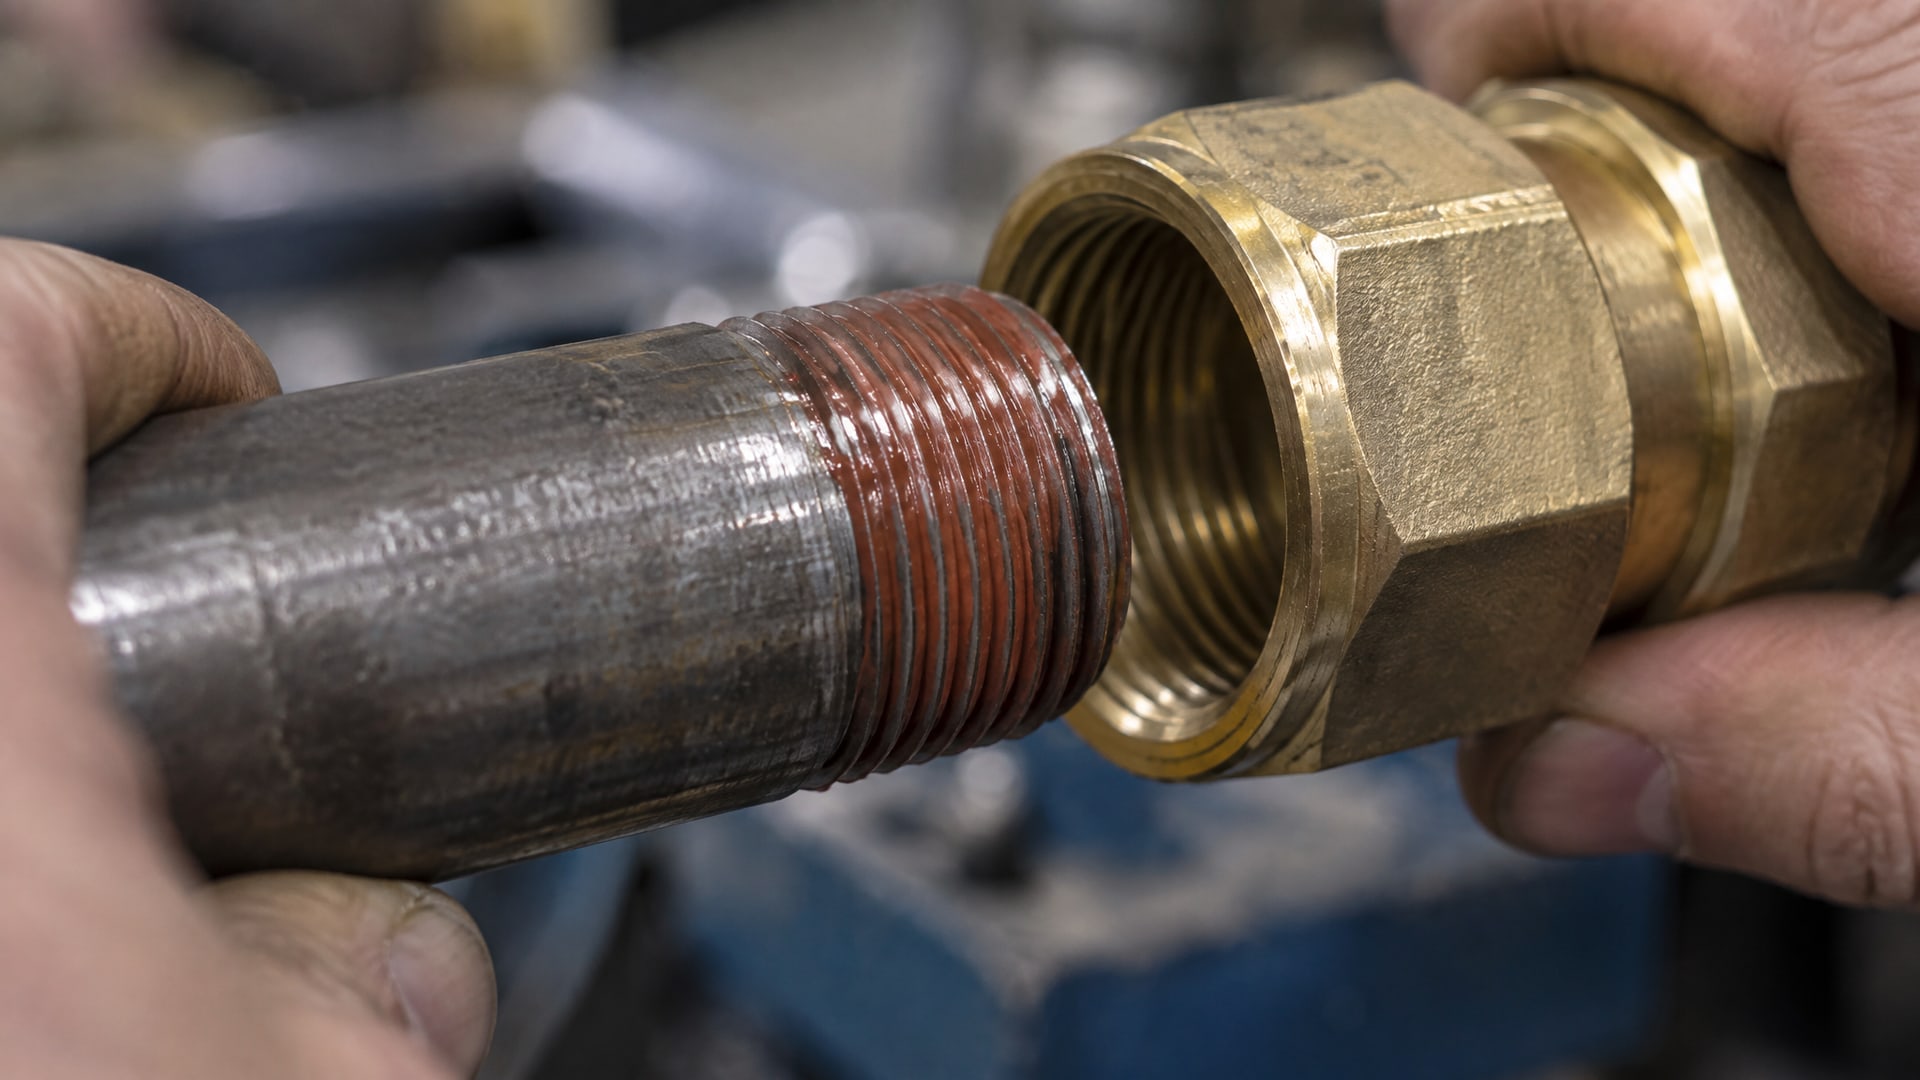
Такой состав содержит PTFE и рассчитан на температуры до 204 °C, что охватывает большинство промышленных приложений. После нанесения герметика на резьбу и сборки соединения состав полимеризуется за счет ионов металла и отсутствия кислорода в зазорах между витками. Полная герметичность под давлением достигается через 24 часа, а максимальная прочность соединения - через 72 часа. Ранний запуск системы (до 24 часов) возможен при невысоком давлении, но для ответственных систем лучше выдержать полный цикл отверждения. Момент страгивания (усилие, необходимое для откручивания соединения после отверждения) обычно составляет 12–19 Н·м для резьбы М10 в зависимости от формулировки и проверяется по методике ISO 10964.
Высокотемпературные силиконовые герметики для металла
Если ваше оборудование работает при температуре выше 220 °C - например, печи, духовки, дымоходы, камины - стоит рассмотреть силиконовые высокотемпературные герметики.
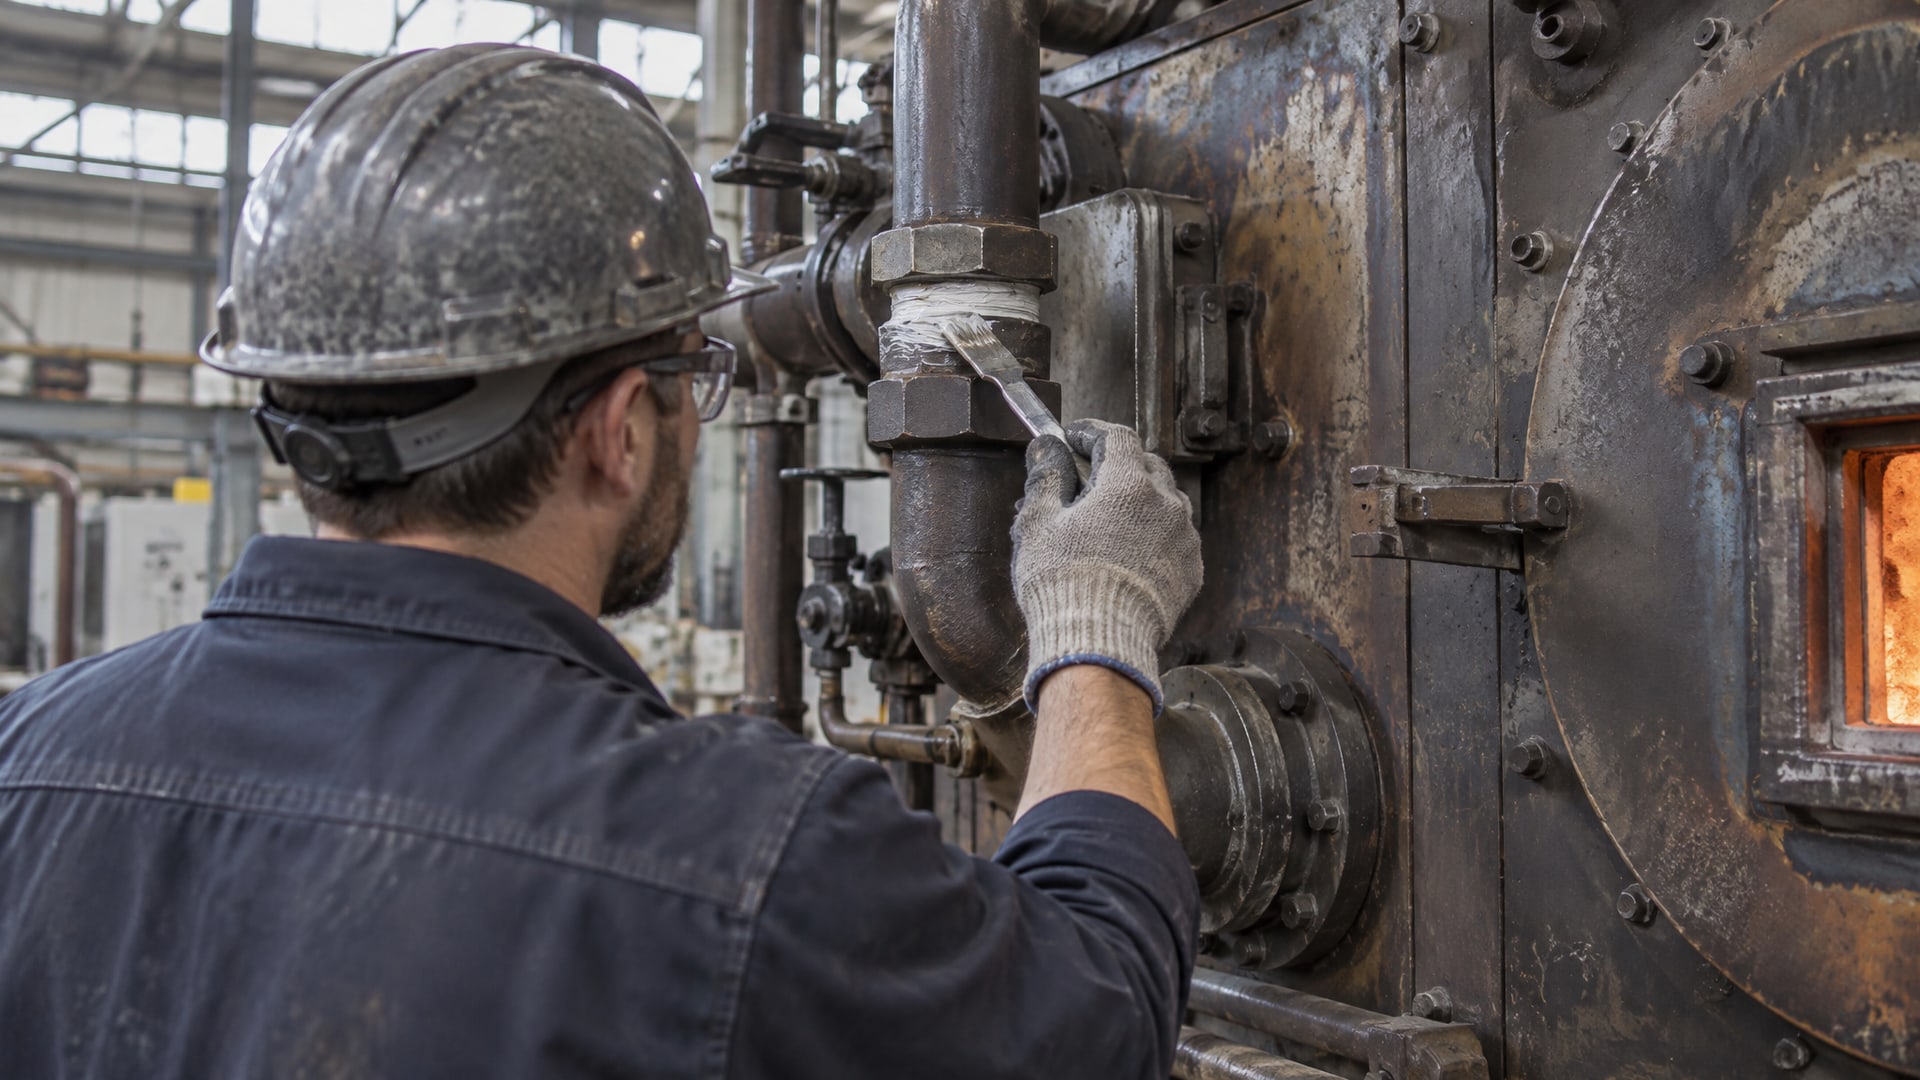
Они выдерживают непрерывное воздействие 250 °C, а кратковременно - до 275–300 °C. Отверждение силикона занимает 8–12 минут до состояния «не липко на ощупь» и требует 2,5–3 мм заполнения за 24 часа. Такие герметики, как герметик силиконовый высокотемпературный, прижились на линиях с открытыми швами, фланцевыми соединениями и узлами, где важна эластичность. Силиконы хорошо переносят циклические перепады температур благодаря гибкой молекулярной структуре, тогда как анаэробные герметики более хрупкие под сильными тепловыми скачками. Однако в резьбовых соединениях под давлением силикон может вывариваться из зазоров и постепенно теряет герметичность. Для печей, дымоходов и каминов силиконовый высокотемпературный герметик - отличный выбор, а для гидравлики и трубопроводов высокого давления - анаэробный.
Выбор герметика по цвету и маркировке
Красный герметик считается синонимом высокотемпературности и часто ищут именно под формулировкой герметик красный высокотемпературный, но цвет - это просто маркировка, а не гарантия термостойкости.
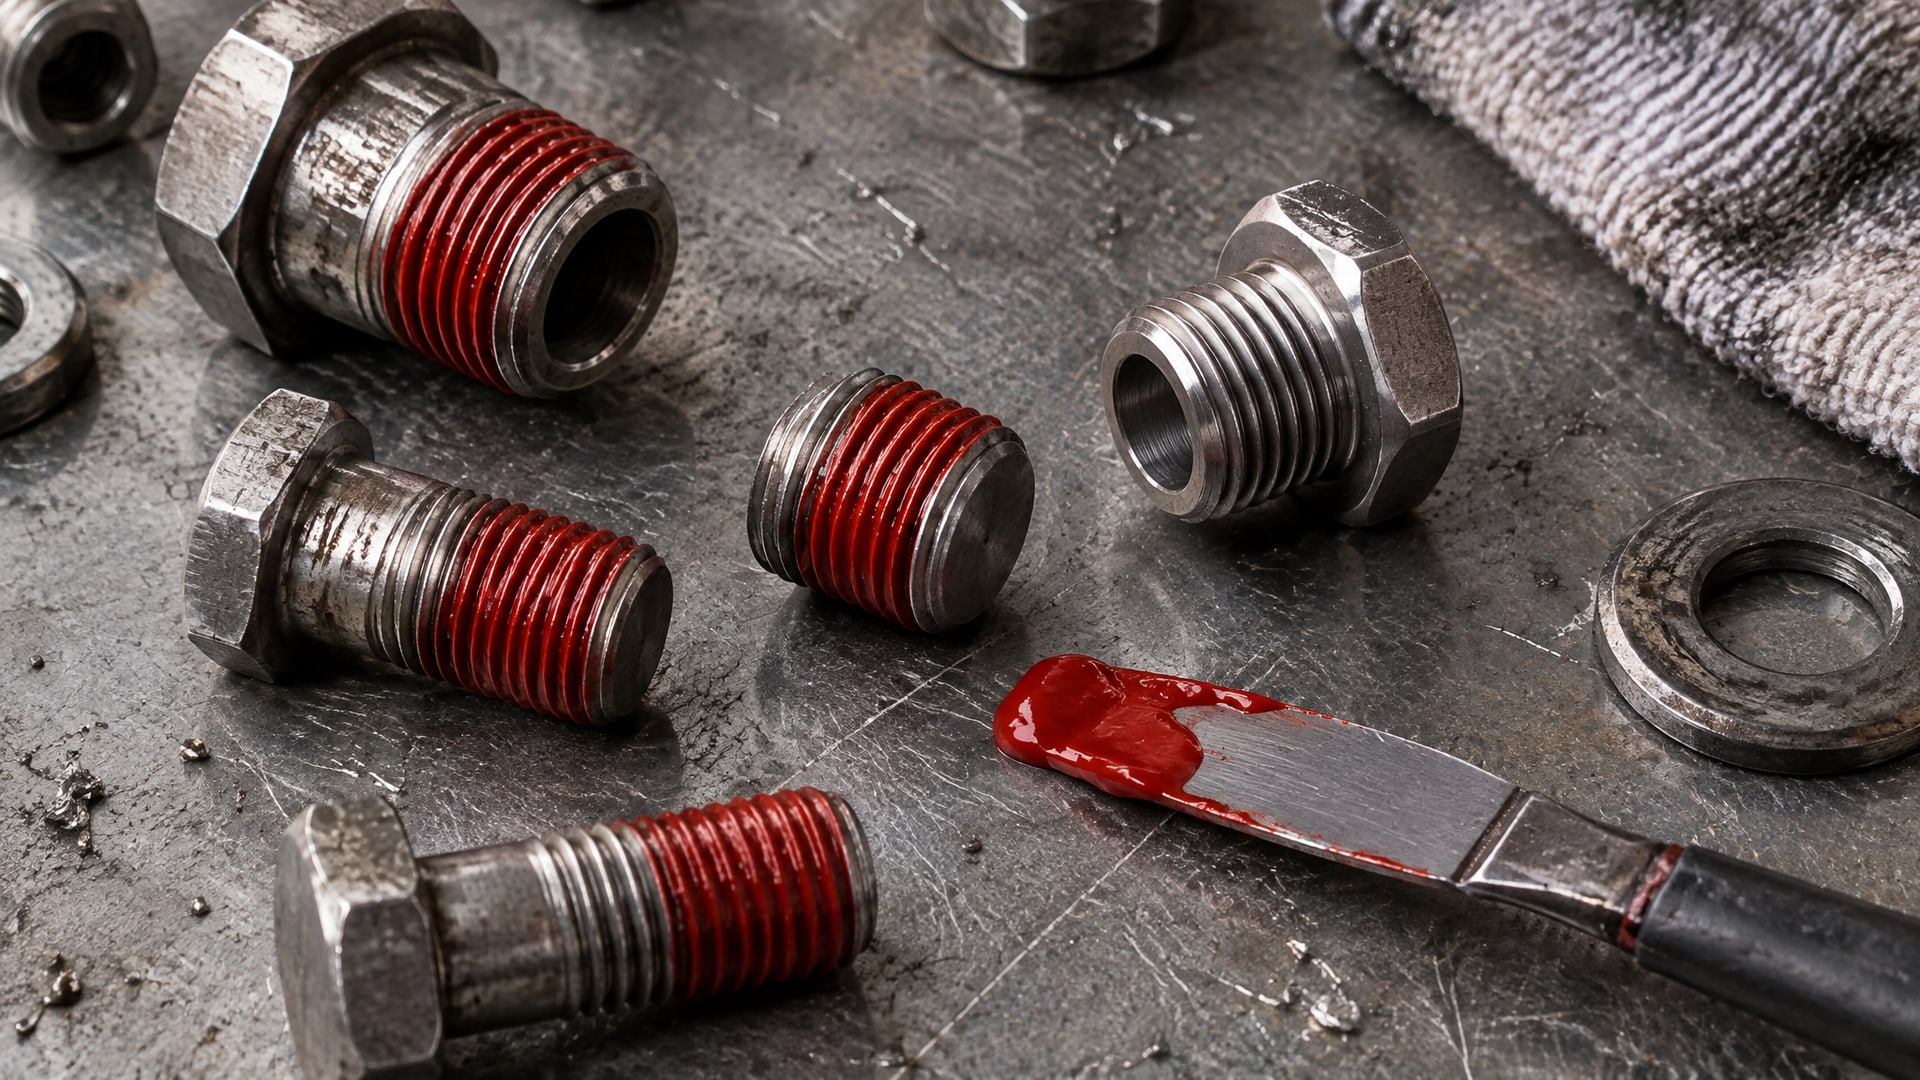
Красители добавляют для удобства идентификации на производстве, но тепловые характеристики определяет химический состав. В отрасли встречаются красные анаэробные герметики с пределом 180 °C, красные силиконовые с 250 °C, и черные составы с еще более высокими пределами. Производители часто используют красный цвет для сильнодействующих анаэробных герметиков средней прочности (medium strength), но это условность, а не правило. Перед покупкой всегда проверяй технический лист (TDS) и раздел «Operating temperature range» или «Service temperature» - там указан реальный диапазон. Также обрати внимание на различие между непрерывной (continuous) температурой, кратковременным пиком (short term) и максимумом (peak). Например, герметик может работать при 250 °C не более нескольких часов в день, а на постоянной основе выдерживает только 200 °C.
Подготовка резьбы и нанесение герметика
Качество герметизации на 70 % зависит от подготовки поверхностей.
Перед нанесением герметика резьба должна быть чистой и обезжиренной; масло, грязь, окисная пленка замедляют отверждение анаэробных составов и снижают адгезию. На активные металлы (сталь, медь) герметик наносят без предварительной подготовки активатора, но на пассивные (нержавейка, алюминий, гальванопокрытия) рекомендуют нанести праймер-активатор перед герметиком, чтобы ускорить полимеризацию. Герметик наносят тонкой полоской на витки резьбы, главное - заполнить все зацепленные витки. Для больших резьб производители советуют наносить состав на обе сопрягаемые части (мужскую и женскую), что обеспечивает равномерное распределение. Избыток герметика может помешать сборке и затруднить разборку позже, поэтому сдерживай расход. Излишки после сборки соединения можно аккуратно удалить, когда герметик начнет отверждаться, но до полной полимеризации.
Время отверждения и режимы запуска системы
Анаэробный резьбовой герметик достигает полной герметичности под давлением не сразу.
В первые 24 часа герметик достаточно затвердел, чтобы выдержать рабочее давление системы при температурах до указанного в спецификации максимума. Однако для максимальной прочности соединения, особенно если требуется высокая химическая стойкость (например, в системах с агрессивными средами), лучше выдержать 72 часа перед полной нагрузкой. На гидравлических линиях и под давлением эта выдержка критична: преждевременный запуск может привести к микротечам, которые проявятся только через несколько циклов нагрева-охлаждения. Температура окружающей среды также влияет на скорость отверждения: при холоде процесс замедляется, при тепле ускоряется. Если соединение собрано в неотапливаемом помещении, время ожидания может растянуться. Силиконовые герметики отверждаются медленнее -48–72 часа на полное затвердевание в глубину слоя, поэтому для печей и дымоходов к ним нужно подготовиться заранее.
Особенности применения на разных материалах
Выбор герметика зависит не только от температуры, но и от материала, с которым вы работаете.
На углеродистой стали и меди анаэробные герметики работают эффективно и не требуют дополнительной подготовки. На нержавейке и алюминии поверхность часто окислена, что замедляет отверждение: здесь потребуется активатор, чтобы ускорить полимеризацию. Гальванопокрытия (цинк, никель) также рекомендуют обработать активатором перед герметиком. Для пластиковых труб большинство анаэробных герметиков, включая те, что рассчитаны на металл, не подходят и могут привести к несовместимости, вздутию или разрушению уплотнителя. Это всегда указано в техническом листе: если видишь фразу «not recommended for plastic», значит для трубопровода из ПВХ или полипропилена нужно искать специальный герметик. Силиконовые высокотемпературные герметики более универсальны, но и они работают эффективнее на металле.
Требования к герметизации резьбовых соединений в промышленных системах
На производстве качество герметизации резьбы контролируют несколькими параметрами.
Момент страгивания (breakaway torque) измеряют на образцах после полного отверждения: чем выше значение, тем надежнее соединение. Для средней прочности анаэробных герметиков этот показатель лежит в диапазоне 12–19 Н·м (в зависимости от диаметра резьбы и состава), и его проверяют по ISO 10964. Герметичность под давлением оценивают путем нагнетания воды или воздуха в испытательную камеру: герметик считается работоспособным, если соединение выдерживает давление до 90 % от давления разрыва трубы. Для ответственных систем закупщики часто требуют сертификаты испытаний или даже отправляют образцы в независимую лабораторию. В отрасли распространена практика наносить герметик и устанавливать соединение так, чтобы оно было доступно для визуального контроля на предмет потеков в первые дни работы.
Типичные ошибки при выборе и применении
Закупщики часто допускают одну ошибку: ищут универсальный герметик, который подходит и для резьбы, и для фланцев, и для швов.
На самом деле анаэробные резьбовые герметики не заменяют силиконовые уплотнители шва, и наоборот. Вторая ошибка - ориентироваться только на температуру без учета давления и типа среды. Герметик может выдерживать 250 °C в воздухе, но при одновременном воздействии пара, масла или химических растворителей может деградировать раньше. Третья ошибка - наносить герметик толстым слоем, думая, что это улучшит герметичность. На самом деле избыток герметика в резьбе затрудняет сборку, повышает время отверждения и не повышает герметичность. Четвертая ошибка - не ждать полного отверждения и запускать систему под давлением сразу после сборки. Для высокотемпературных систем это почти гарантирует микротечи и постепенное ослабление соединения. Пятая ошибка - использовать герметик, предназначенный для пластика, на медной или стальной резьбе, где требуется более прочное соединение. Прочитай техлист и убедись, что состав совместим с материалом и рабочими условиями.
Органическое указание на особо термостойкие решения
Для соединений, работающих при предельных температурах (выше 200 °C и под высоким давлением), закупщики часто переходят с общепромышленных составов на специализированные продукты.
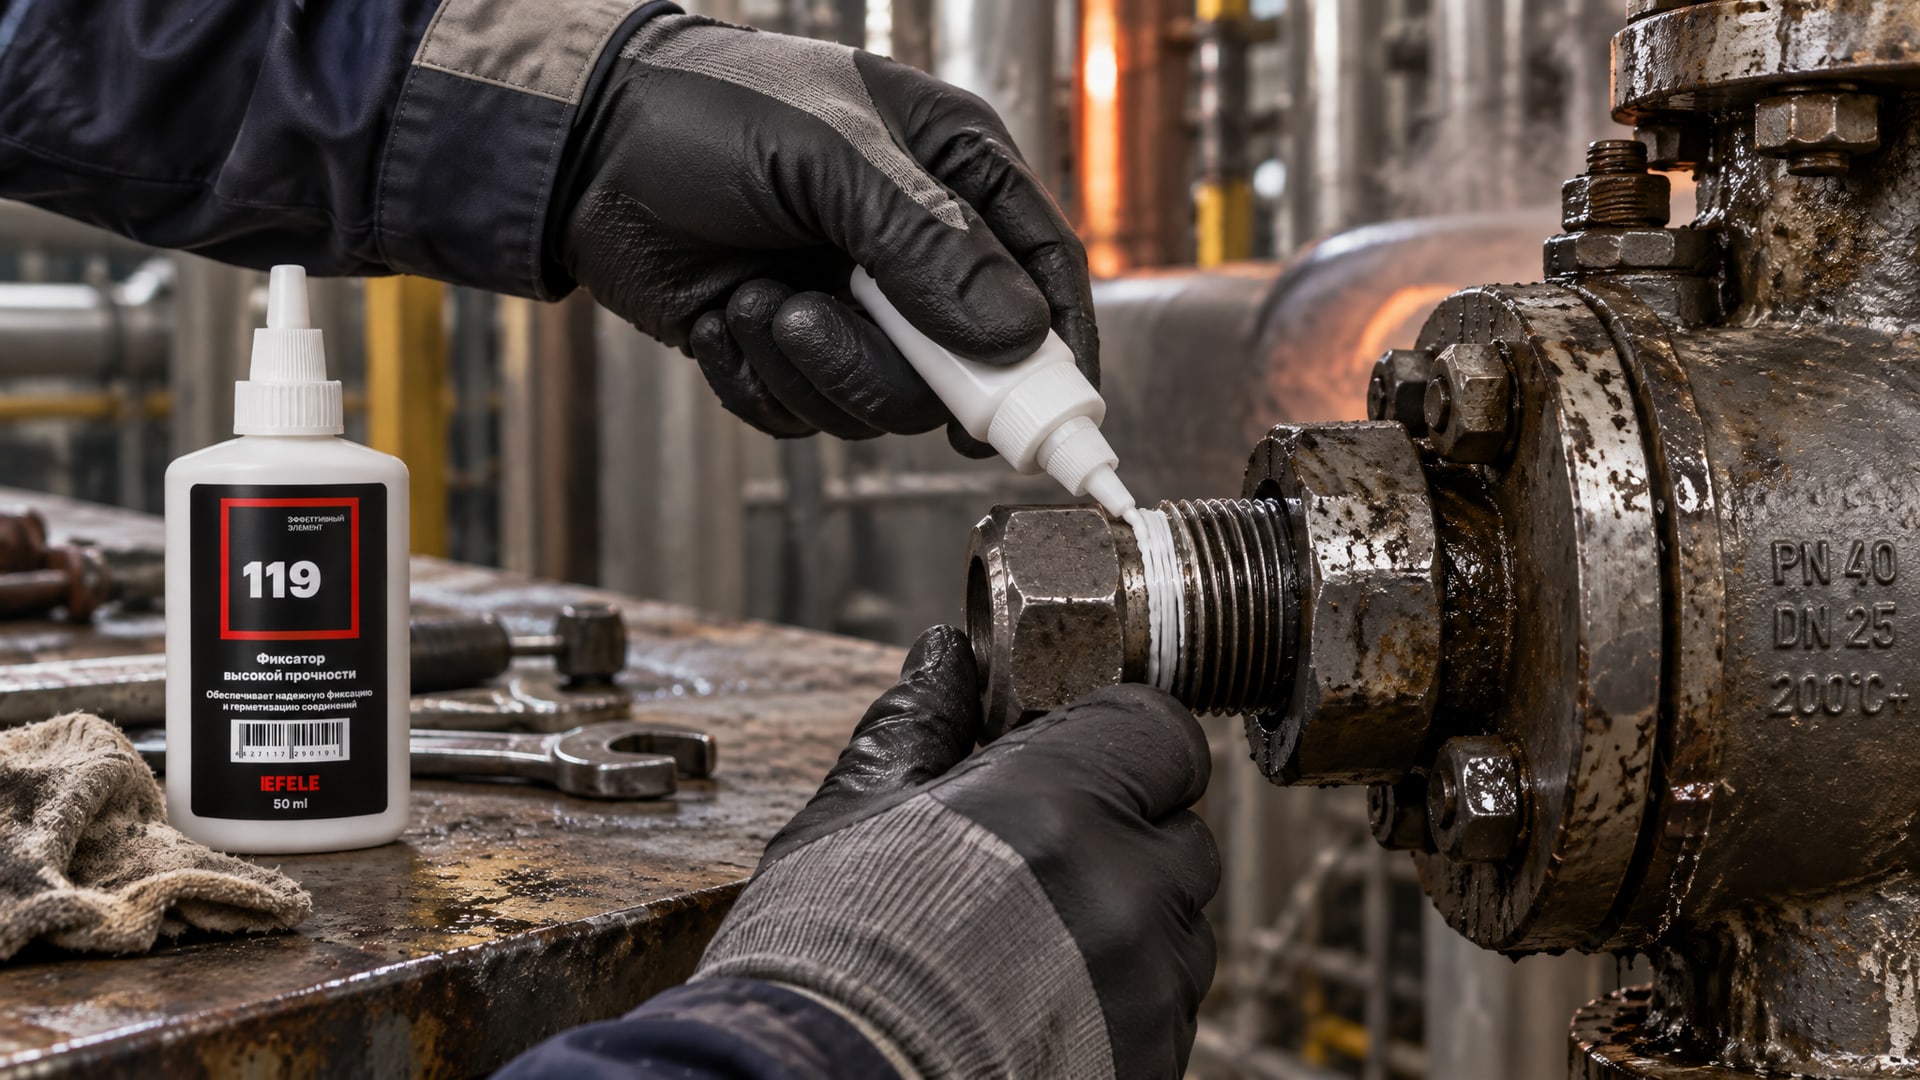
На российском рынке приняты анаэробные клеи, которые помимо герметизации резьбы обеспечивают механическое соединение. Для таких задач на производственных линиях и в ремонтных службах берут составы, выдерживающие до 280 °C в режиме краткосрочного нагрева и обладающие улучшенной адгезией к окисленным поверхностям. EFELE 119 применяется как раз для особо ответственных соединений в системах с экстремальными условиями, где требуется как герметичность, так и гарантированная неразборность без нагрева.
Герметизация резьбы в печах, дымоходах и каминах
Герметик высокотемпературный для печей и дымоходов требует иного подхода, чем промышленные трубопроводы.
В печах температура может скакать от 20 до 400 °C несколько раз в день, что создает циклические нагрузки на любой герметик. Для таких условий нужны составы с хорошей эластичностью, чтобы они не трескались при расширении и сжатии. Силиконовые герметики здесь показывают себя лучше, чем хрупкие анаэробные: герметик высокотемпературный для камина из силикона переносит 250 °C на постоянной основе и до 300 °C кратковременно. На герметик для глушителя (в автомобилях) похожие требования - температуры 180–220 °C с резкими скачками. Однако в гражданском строительстве, когда герметик наносят на кирпич или бетон печи, часто применяют специальные огнеупорные составы, которые не полностью идентичны промышленным герметикам. Для печей рекомендуют чистить и обезжиривать поверхность так же, как и в промышленности, а излишки герметика аккуратно срезать до полного отверждения, чтобы получить аккуратный шов.
Автомобильные герметики и смежные применения
В автомобильной промышленности герметик автомобильный высокотемпературный должен выдерживать 150–200 °C в районе двигателя, выхлопной системы и теплообменников.
Для герметик высокотемпературный для авто часто выбирают анаэробные составы средней прочности с температурным окном -55…+180 °C, что полностью перекрывает потребности легковых автомобилей и грузовиков. Герметик для глушителя может работать при более высоких температурах за счет специального состава, но обычно это все еще анаэробные герметики, а не силиконы. Ремонтные станции предпочитают унифицированные составы, которые хорошо держат соединения при вибрации и тепле. На вторичном рынке (ремонт автомобилей) закупщики обращают внимание на быстрое отверждение (в идеале до 24 часов) и удобство применения. Как правило, для автомобильной резьбы требуется тот же подход, что и для промышленной: чистая обезжиренная поверхность, правильное дозирование герметика и выдержка времени перед нагрузкой.
Часто задаваемые вопросы
Чем отличается герметик красный высокотемпературный от черного?
Цвет - это условная маркировка для удобства. Красные герметики часто относятся к анаэробным составам средней прочности и рассчитаны на 180–200 °C, а черные могут быть как анаэробными, так и силиконовыми, с разным температурным пределом. Решающий фактор - технический лист (TDS), а не цвет упаковки. Проверь раздел Operating Temperature, и ты поймешь реальные возможности состава независимо от его оттенка.
Можно ли использовать силиконовый герметик для герметизации резьбы?
Нет. Силиконовые герметики образуют эластичный слой на поверхности и не заполняют витки резьбы достаточно, чтобы обеспечить герметичность под давлением. Для резьбовых соединений нужен анаэробный герметик, который затвердевает между плотно прилегающими витками. Силикон подходит для герметизации швов, фланцев и открытых зазоров.
Сколько времени ждать после нанесения герметика перед запуском системы?
Минимум 24 часа для работы при низком и среднем давлении, но для систем с высоким давлением и агрессивными средами рекомендуют 72 часа. Время зависит от температуры окружающей среды: при холоде отверждение замедляется. Ранний запуск может привести к микротечам и ослаблению соединения после нескольких циклов нагрева.
Нужен ли активатор для всех металлов?
Нет. На углеродистой стали и меди анаэробные герметики отверждаются без активатора. На нержавейке, алюминии и гальванопокрытиях рекомендуют активатор, чтобы ускорить полимеризацию на окисленных поверхностях.
Подходит ли высокотемпературный герметик для пластиковых труб?
Это зависит от конкретного состава. Большинство анаэробных герметиков для металла несовместимы с ПВХ и полипропиленом. Проверь технический лист: если там написано «not for plastic», значит для пластиковых труб нужен специальный герметик, или придется перейти на резьбовые соединения из латуни.
Заключение
Герметизация резьбовых соединений при высоких температурах требует правильного выбора материала и соблюдения технологии. Анаэробные резьбовые герметики с рабочим диапазоном до 204 °C остаются стандартом для промышленных трубопроводов, гидравлики и отопительных систем, а силиконовые составы (до 250–275 °C) незаменимы для печей, дымоходов и открытых швов. Цвет герметика не определяет его термостойкость; всегда ориентируйся на технический лист и раздел Operating Temperature. Качество результата напрямую зависит от подготовки поверхности: резьба должна быть чистой и обезжиренной, особенно на нержавейке и алюминии, где может потребоваться активатор. После нанесения герметика выжди полного отверждения (24–72 часа) перед запуском системы под давлением, чтобы избежать микротечей и ослабления соединения. Если твое оборудование работает на границе температурных возможностей герметика или требует особой надежности, обратись к техспециалисту производителя для подбора оптимального состава.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.