
Как пищевые смазки H1 защищают конвейеры от агрессивной мойки CIP
Конвейеры в пищевом производстве работают в условиях, недопустимых для стандартных смазок: они ежедневно подвергаются горячей воде, щелочным и кислотным моющим растворам в системах CIP (Clean-in-Place), но при этом обязаны соответствовать санитарным требованиям. Смазка здесь выполняет двойную роль - защищает узлы от трения и коррозии, но одновременно не должна загрязнять продукт. На помощь приходят пищевые смазки с допуском NSF H1, которые специально разработаны для работы в условиях случайного контакта с пищей и агрессивной мойки. В этой статье разберемся, как эти материалы работают, чем отличаются от обычных аналогов и как правильно их выбирать для конкретного оборудования.
Целевая аудитория - технические специалисты и закупщики, которые несут ответственность за поддержку оборудования в соответствии с санитарными нормами и производственными регламентами. Мы покажем связь между допуском H1, стойкостью к CIP-мойке и правильным применением на практике.
Что такое NSF H1 и почему это недостаточно для CIP
Допуск NSF H1 означает, что смазка одобрена для зон с возможностью случайного, технически неизбежного контакта с пищей.
Согласно стандарту ISO 21469, который определяет гигиенические требования к смазкам в пищевом производстве, такой контакт допускается в количестве до 10 mg/kg. Это значит, что продукт остается безопасным, если небольшое количество смазки попадет на него во время производства.
Однако NSF H1 не гарантирует стойкость к моечным средам, горячей воде и давлению, применяемым в системах CIP. Многие закупщики ошибочно полагают, что допуск H1 - это универсальное решение для пищевого оборудования. На практике H1 - это стандарт гигиенической безопасности, а устойчивость к вымыванию, щелочам и кислотам - это отдельные эксплуатационные характеристики смазки. Они указываются в техническом листе и подтверждаются тестами вроде ASTM D1264 (испытание на водное вымывание).
Таким образом, при выборе смазки для конвейеров с CIP-мойкой нужно проверить сразу три параметра: наличие допуска H1, заявленную стойкость к воде и химическую совместимость с конкретными моющими средствами, используемыми на производстве.
Типы смазок для пищевого оборудования и их особенности при мойке
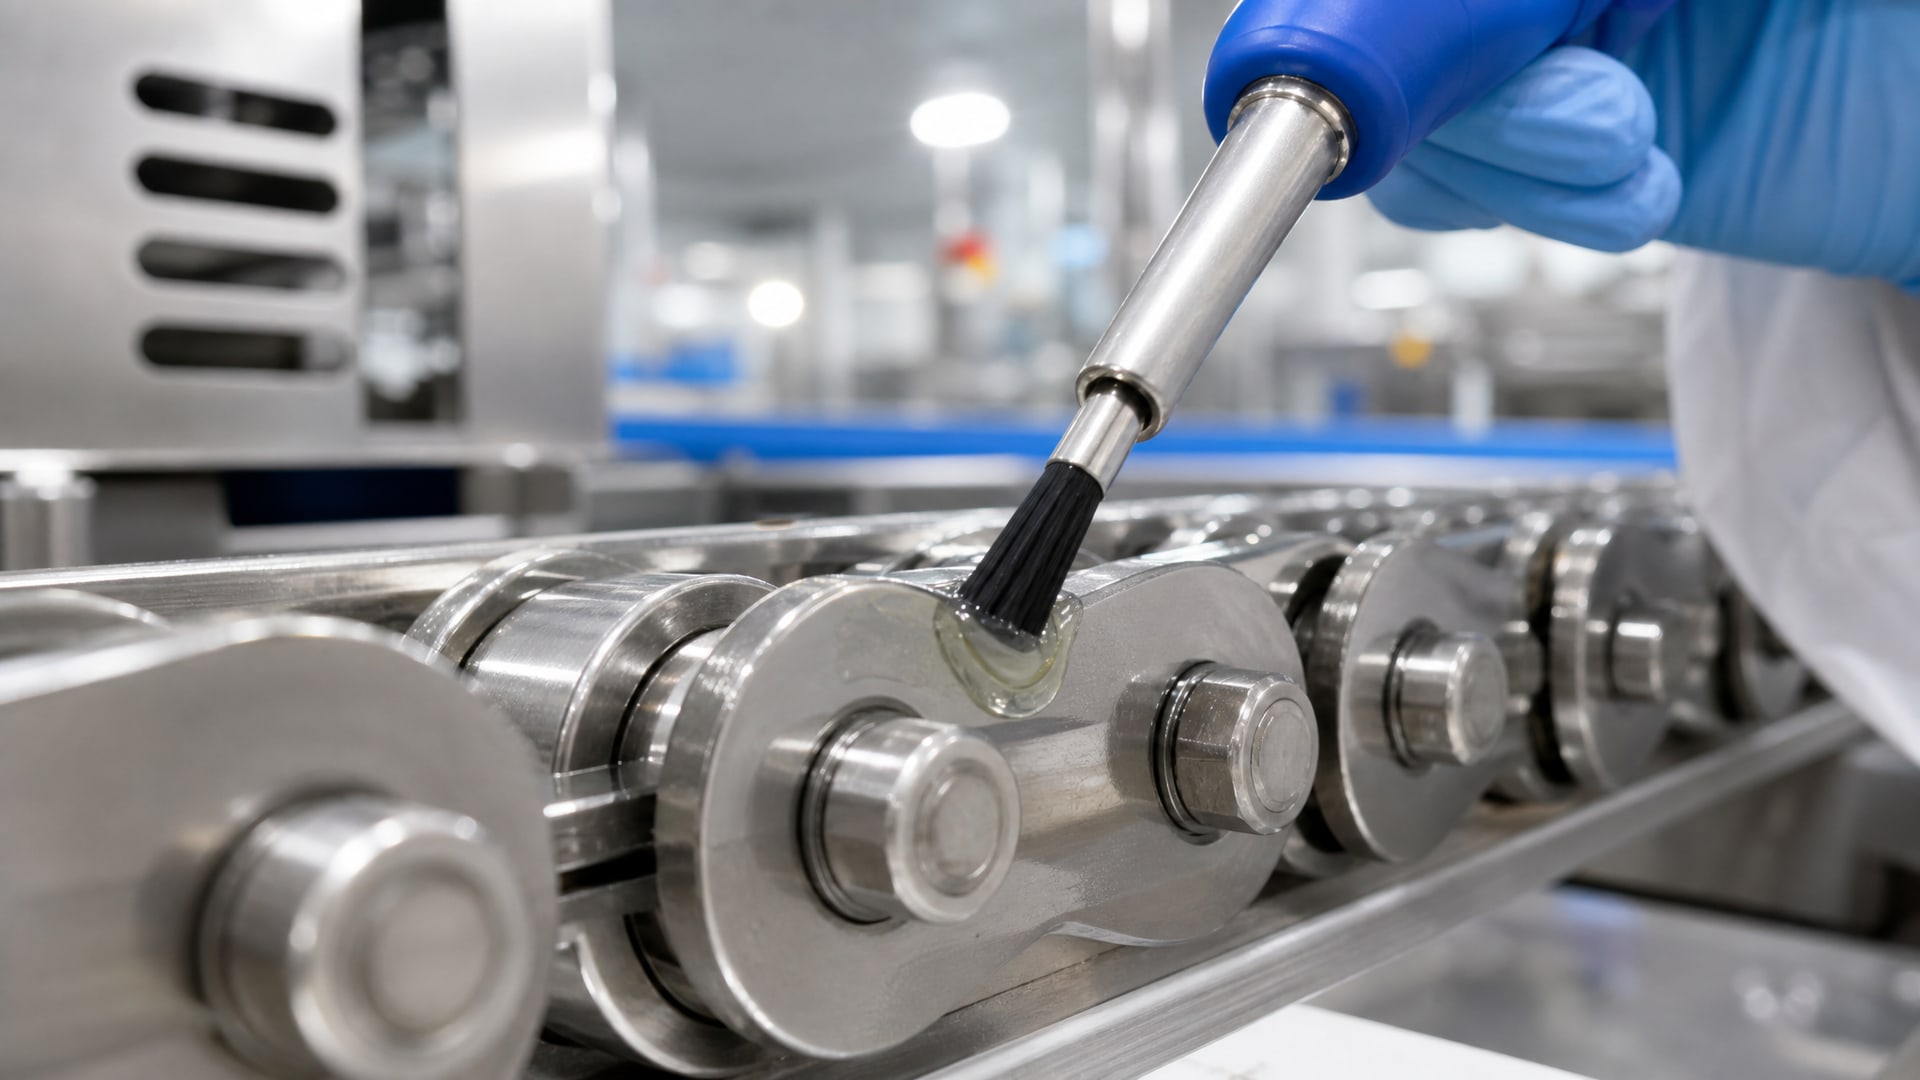
Пластичные смазки для конвейеров и редукторов
Пластичные смазки с допуском NSF H1 наиболее распространены на пищевых производствах. Они обычно поставляются с классом консистенции NLGI 1 или NLGI 2. Для условий с CIP-мойкой предпочтительны смазки на основе алюминиевого комплекса: такой загуститель обеспечивает хорошую механическую стабильность (смазка не расслаивается при перемешивании), высокую температуру каплепадения и, что критично, хорошую адгезию к стальным и медным поверхностям.
Адгезия - это способность смазки «прилипать» к узлу и не смываться водой. Если выбрать смазку с плохой адгезией, то при каждом цикле мойки она будет вымываться, и через несколько часов работы узел останется без защиты. Для конвейеров, которые моют 2–3 раза в день, это критично.
Для конвейеров, подвергающихся агрессивной мойке CIP, идеально подходит EFELE SG-397, полусинтетическая пластичная смазка с допуском NSF H1, обладающая высокой стойкостью к воде и пару. Это материал, который во время мойки не вымывается полностью; остаток смазки сохраняет свои защитные свойства до следующей подачи новой порции перед пуском оборудования.
Жидкие смазки (масла) для цепей и централизованных систем
Для конвейерных цепей, звездочек и цепных передач в пищевом производстве часто используют жидкие пищевые масла вязкостью ISO VG 32, 46 или 68. Они должны быть достаточно вязкими, чтобы удержаться на цепи и не стечь с нее, но достаточно текучими, чтобы проникнуть в шарниры и звенья цепи, где возникает основное трение.
Ключевое отличие пищевых жидких смазок от обычных минеральных масел - заявленная водостойкость и устойчивость к щелочам. Обычное минеральное масло при воздействии горячей щелочной воды начнет эмульгировать (превратится в молочно-белую взвесь), потеряет смазывающую способность и может оставить следы на оборудовании.
Пищевые масла, напротив, содержат пакеты присадок, которые препятствуют эмульгированию и держат масло в жидком состоянии даже после контакта с моющими средствами. Централизованные системы смазки часто используют именно такие жидкие материалы: они подаются постоянно тонкой струей на цепь, звездочки и направляющие, что обеспечивает непрерывную защиту.
Различие между NLGI-классом и свойством водостойкости
Часто слышно заблуждение: «Смазка NLGI 2 гуще, поэтому при мойке не вымывается». На самом деле NLGI - это только мера консистенции (степень плотности смазки), а не ее способность держаться на узле. Смазка NLGI 2 может быть очень водостойкой, но может и вымываться полностью, если загуститель и базовое масло не обладают достаточной адгезией.
Для влажных сред, где идет частая мойка, важна комбинация трех свойств: подходящий NLGI (обычно 1–2 для конвейеров), высокая адгезия и заявленная стойкость к воде. При выборе всегда смотри в техническом листе строку «resistance to water washout» или «водное вымывание по ASTM D1264» - это количество смазки, остающейся на узле после стандартного теста с горячей водой.
Как работает система CIP и почему смазка вымывается
Системы CIP (Clean-in-Place) - это автоматизированные комплексы для мойки оборудования без разборки.
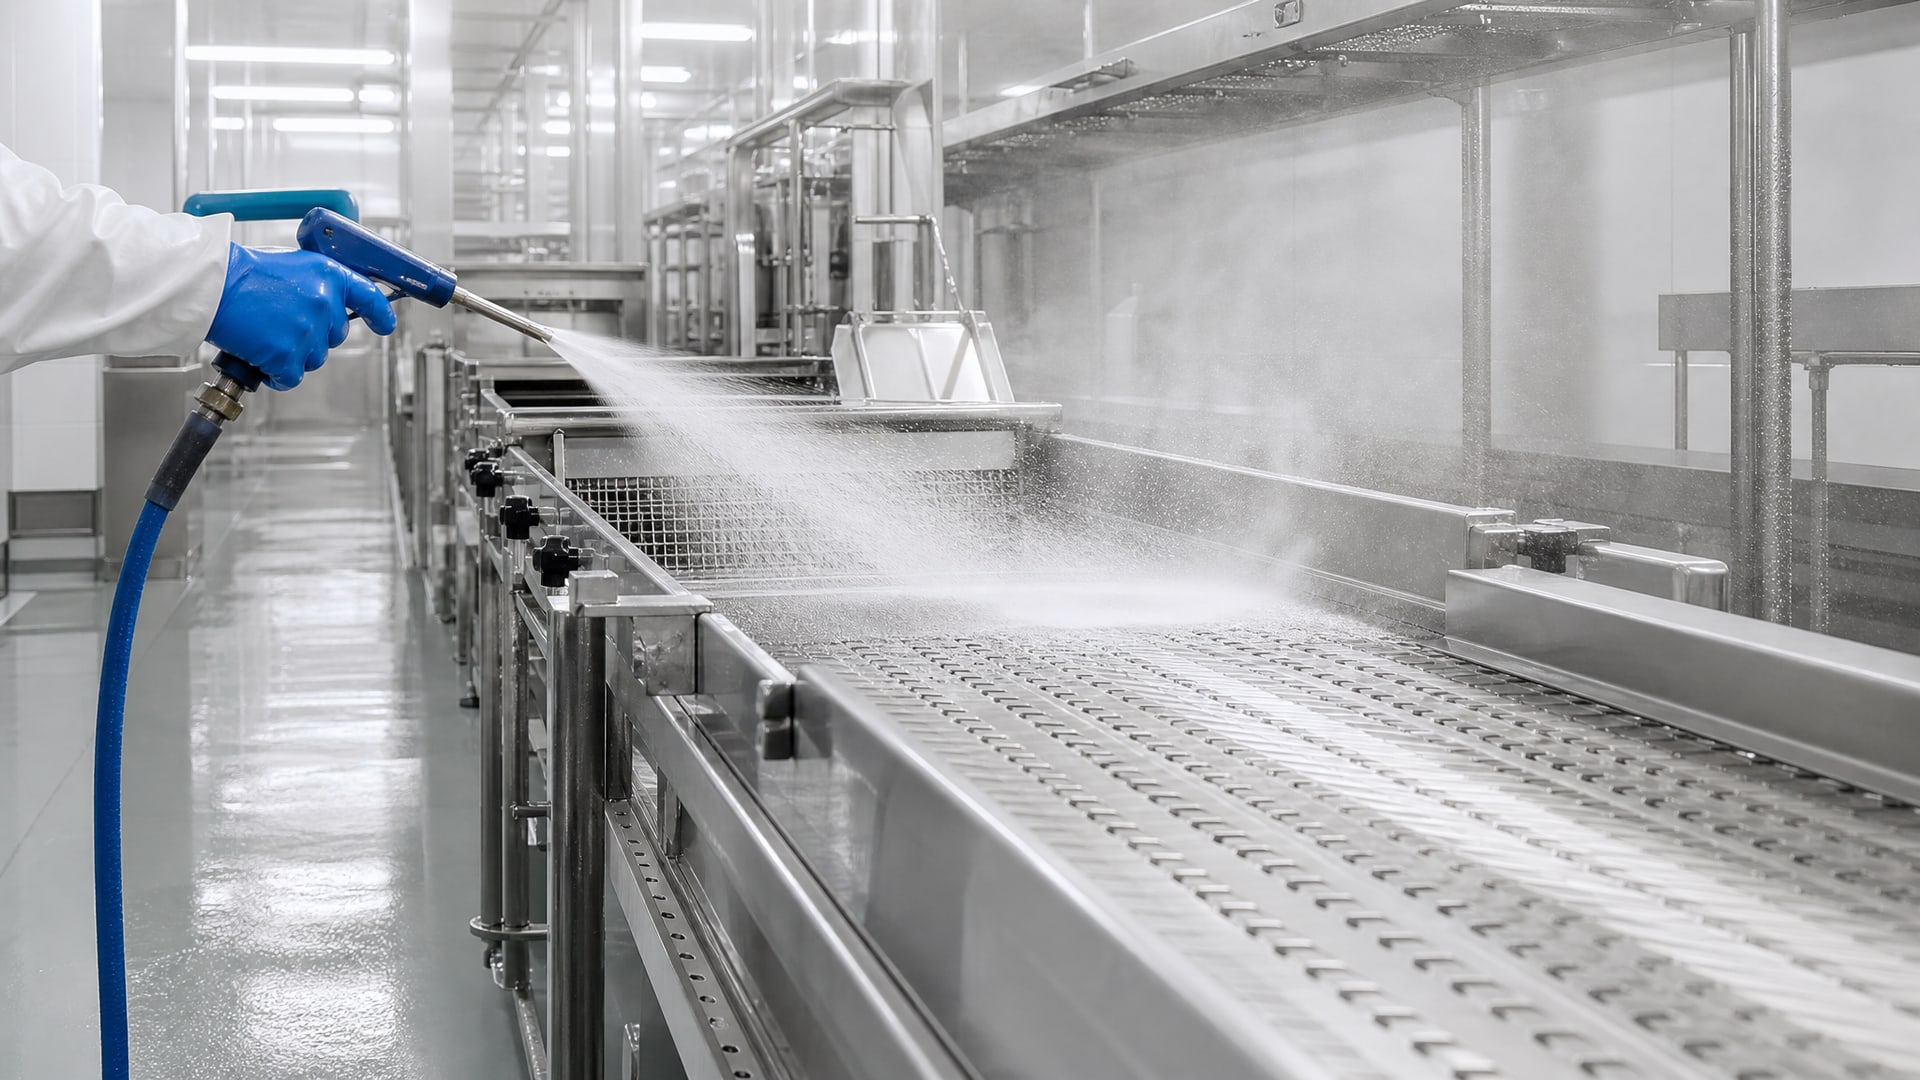
Они работают в несколько этапов:
Предварительная мойка - горячая вода (40–60 °C) под давлением смывает основные загрязнения.
Щелочная мойка - раствор щелочного моющего средства (pH 12–14) при температуре 60–75 °C растворяет жиры и белки.
Кислотная мойка (опционально) - раствор слабых кислот (pH 2–3) удаляет минеральные отложения и окалину.
Финальная ополаскивание - горячая вода для удаления остатков реактивов.
Каждый этап создает стресс для смазки. Щелочные растворы нарушают структуру обычных смазок, горячая вода разрушает адгезию, высокое давление (4–6 бар) физически срывает смазку с поверхности.
Если смазка не обладает достаточной стойкостью к щелочам и кислотам, она либо полностью смывается, либо химически деградирует (окисляется, расслаивается). После мойки узел остается без защиты, и при пуске конвейера начинается усиленный износ, фреттинг и, в долгосрочной перспективе, возможен отказ подшипника или цепи.
Поэтому выбор смазки для CIP-оборудования - это не вопрос удобства, а вопрос надежности и безопасности производства. Смазка, которая вымывается за одну мойку, требует ежедневной переподготовки, что замедляет запуск оборудования и увеличивает затраты на обслуживание.
Как правильно подобрать пищевую смазку для вашего оборудования
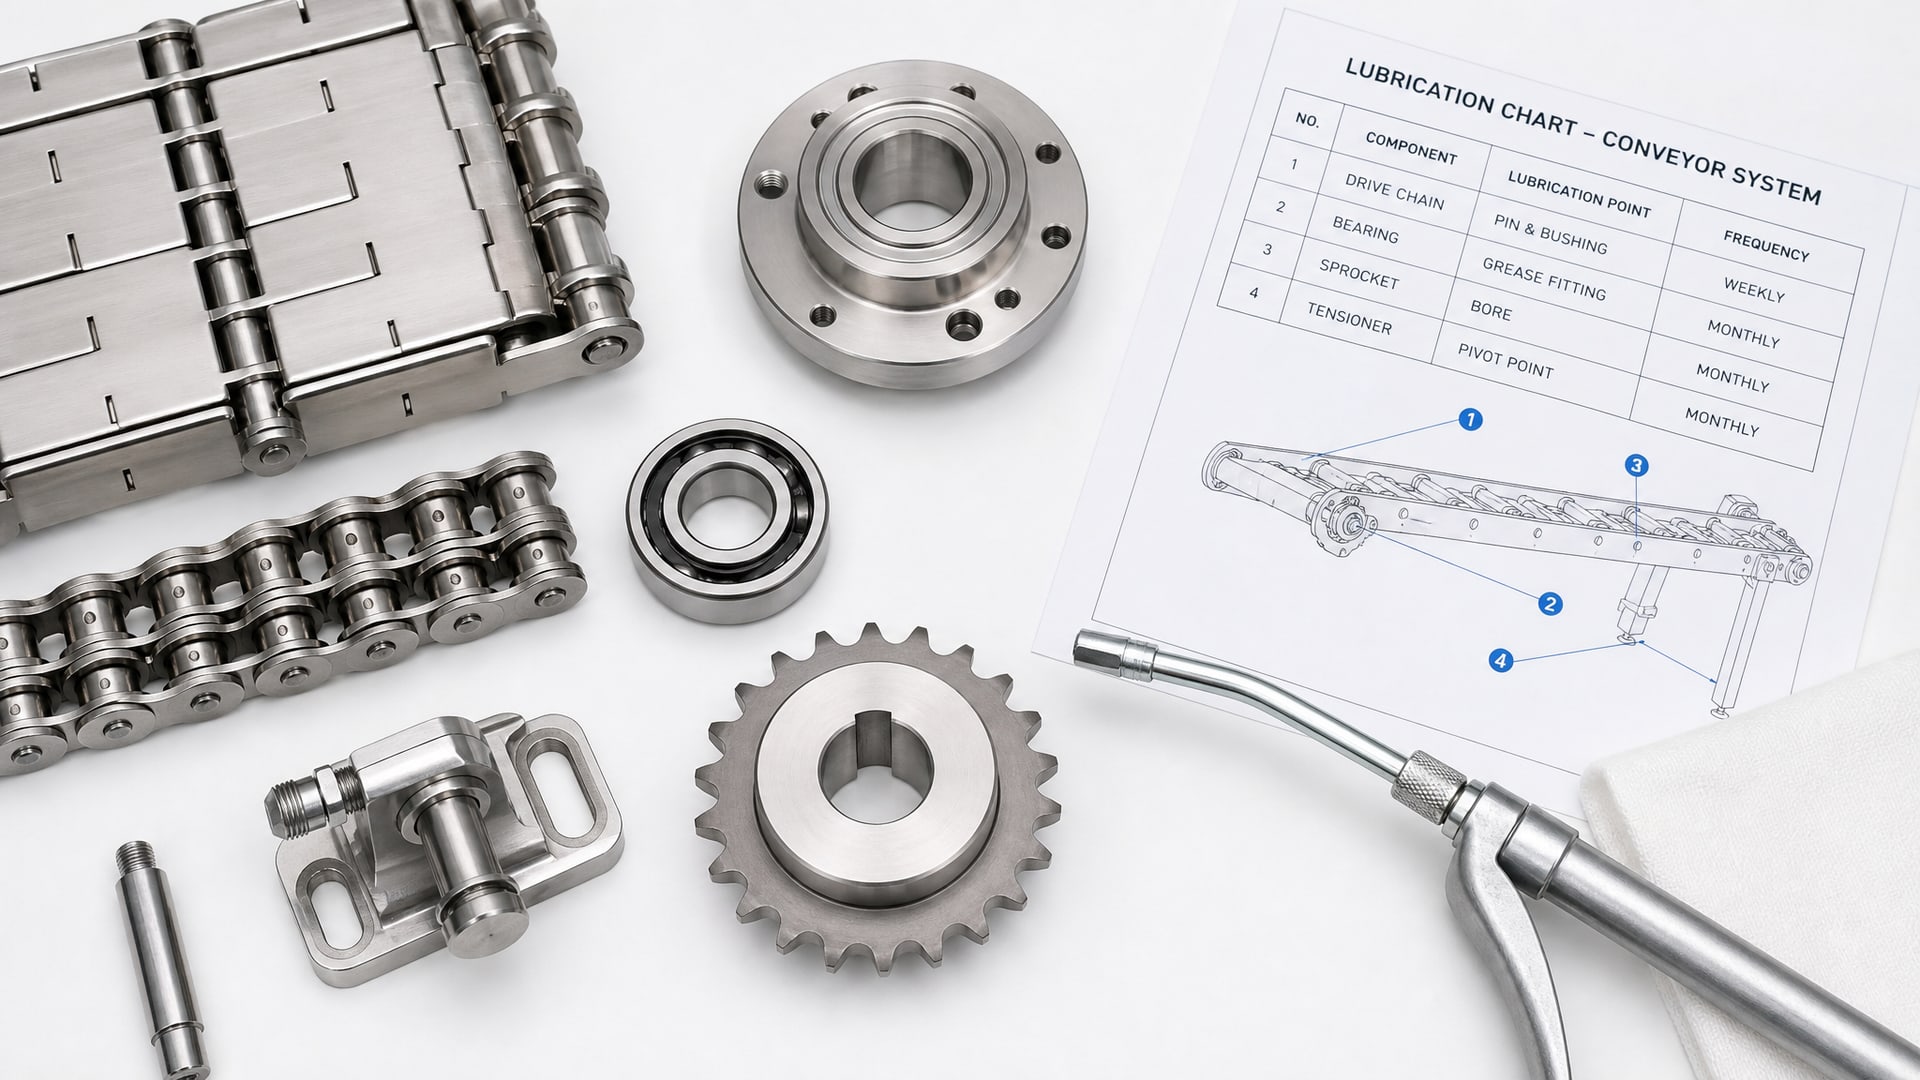
Карта смазки и минимально необходимое количество
Каждое оборудование на пищевом производстве должно иметь карту смазки (смазочный регламент), которая указывает, какую смазку использовать в каждой точке, в каком количестве и с какой периодичностью. Это не просто рекомендация - это требование стандарта ISO 21469 и основа контроля загрязнения.
Принцип звучит парадоксально: чем меньше смазки, тем лучше. Избыток смазки не улучшает защиту, а лишь увеличивает риск, что она попадет на продукт или в стоки. Для подшипников конвейерных роликов обычно достаточно дозы 1–2 грамма, для цепи - несколько миллилитров на метр длины, нанесенных с периодичностью каждые 8–12 часов работы.
Учитывайте материалы узлов и условия среды
Прежде чем выбрать конкретную смазку, важно понимать, с какими материалами она будет контактировать:
Стальные узлы - совместимы практически со всеми пищевыми смазками, но нужна защита от коррозии в условиях влажности.
Медные и латунные детали - требуют смазок без содержания активной серы (которая окисляет медь); пищевые H1-смазки обычно уже учитывают это.
Резиновые и полиуретановые уплотнители - могут разбухнуть от некоторых базовых масел; при выборе проверь совместимость в техлисте.
Пластмассовые направляющие (полиацеталь, капролон) - требуют смазок с минимальным содержанием полярных присадок, иначе пластик может размягчиться.
Условия среды также влияют на выбор:
Холодные зоны (холодильная камера, хранилище) - нужно масло или смазка с низкой температурой застывания.
Горячие зоны (рядом с варочными котлами, духовками) - нужна смазка с высокой температурой каплепадения (не менее 180–200 °C).
Влажные зоны с частой мойкой - только смазки с заявленной стойкостью к воде и щелочам.
Выбор между пластичной смазкой и жидким маслом
Для конвейеров выбор часто стоит между пластичной смазкой NLGI 1–2 и жидким маслом ISO VG 32–46. Вот практические ориентиры:
Пластичная смазка (NLGI 1–2) подойдет, если: - узел периодически обслуживается вручную (1–2 раза в неделю); - смазка должна удерживаться на месте нанесения и не стекать; - есть централизованная система смазки или шприцевая подача через фитинги; - нужна универсальная защита для разных типов узлов (подшипники, цепные передачи, редукторы).
Жидкое масло (ISO VG 32–46) подойдет, если: - есть централизованная система смазки с постоянной подачей; - смазка должна проникать в глубокие зазоры (цепные шарниры, редукторные зубья); - узел работает под большой нагрузкой и требует интенсивного охлаждения; - обслуживание происходит ежедневно или несколько раз в смену.
Частые ошибки при выборе пищевых смазок
Ошибка 1: Использование общего допуска H1 без проверки водостойкости
Многие закупщики считают, что H1 - это гарантия стойкости к CIP-мойке. На деле H1 - только допуск к гигиенической безопасности. Смазка может быть абсолютно безопасна для контакта с продуктом, но полностью вымываться щелочной водой. Всегда запрашивай у поставщика информацию о стойкости к воде и химическим средам; если ее нет в техническом листе - это красный флаг.
Ошибка 2: Нанесение избыточного количества смазки
Оператор, видя, что смазка вымывается быстро, логично решает наносить ее больше. Вместо этого он создает угрозу загрязнения и нарушает регламент. Правильное решение - подобрать смазку с лучшей адгезией или увеличить периодичность подачи (например, мазать каждые 4 часа вместо 8, но меньшим количеством).
Ошибка 3: Выбор только по цене без учета стойкости
Дешевая смазка часто оказывается дороже. Если она вымывается за одну мойку, придется наносить ее ежедневно по несколько раз, что увеличивает расход в 3–5 раз. Кроме того, быстрое вымывание приводит к ускоренному износу узлов и их более ранней замене.
Ошибка 4: Применение одной смазки для всех узлов конвейера
На практике даже один конвейер может требовать двух-трех разных смазок: для цепи (с хорошей текучестью), для подшипников роликов (более плотная), для редуктора (более вязкая). Универсальная смазка - редкость, и часто она работает хуже, чем специализированные материалы.
Ошибка 5: Игнорирование карты смазки
Некоторые закупщики покупают «общую» пищевую смазку и используют ее везде - в подшипниках, цепях, редукторах. Результат - быстрый отказ оборудования, потому что смазка не соответствует ни по вязкости, ни по типу загустителя, ни по адгезии. Карта смазки - это не просто рекомендация, это обязательный документ, который должен быть на каждом производстве.
Часто задаваемые вопросы
Какая разница между H1 и H2?
H1 допускает случайный контакт с пищей (до 10 mg/kg), H2 - контакт запрещен полностью. H1 используется в зонах, где смазка может попасть на продукт (конвейеры, цепи, подшипники), H2 - в местах, где физически невозможен контакт (направляющие редукторов закрытых корпусов, гидросистемы в отдельном помещении). H1 не «более безопасная», это просто другая категория применения.
Почему пищевая смазка стоит дороже обычной?
Пищевая смазка требует специального состава: отсутствие токсичных присадок, стабильность при высоких температурах, водостойкость, совместимость с уплотнителями и отсутствие запаха/вкуса. Кроме того, ее производство подлежит сертификации по ISO 21469, что повышает затраты. Более высокая стойкость к воде и химии также требует дорогостоящих компонентов базового масла и загустителя.
Как часто нужно менять пищевую смазку на конвейере с CIP?
Это зависит от типа смазки, интенсивности мойки и условий работы. Для пластичной смазки с хорошей адгезией полная замена обычно требуется 1–2 раза в месяц. Для жидких масел в централизованных системах - каждые 3–6 месяцев или по результатам анализа. Однако периодическая подача (доливка/подмазка) должна происходить чаще - ежедневно или несколько раз в смену.
Можно ли использовать пищевую смазку в холодильных камерах?
Да, но нужна смазка с низкой температурой застывания. Обычные пластичные смазки NLGI 2 могут затвердеть при 5–10 °C и потерять подвижность. Для холодильных условий выбирай смазки специально для низких температур или с классом NLGI 1 (они остаются пластичнее).
Что делать, если смазка быстро вымывается при CIP?
Сначала проверь, использована ли правильная смазка - на техлисте должно быть указано «water resistant» или результаты теста ASTM D1264. Если смазка правильная, но вымывается, возможны причины: избыток смазки (просто смывается излишек), нарушение режима CIP (слишком высокое давление или температура), или узел требует более частой подачи. Консультируйся с техподдержкой производителя оборудования по оптимальной схеме смазки.
Заключение
Пищевые смазки NSF H1 для конвейеров - это не просто «безопасные» материалы, а специально разработанные составы, которые должны одновременно защищать оборудование от коррозии и износа, сохранять свою эффективность при агрессивной CIP-мойке и не загрязнять продукт. Выбор такой смазки требует понимания трех ключевых параметров: допуска H1 (гигиеническая безопасность), стойкости к воде и щелочам (эксплуатационная надежность) и адгезии к конкретным узлам оборудования.
Практический следующий шаг - разработать или актуализировать карту смазки вашего производства. Для каждого узла конвейера, редуктора и цепной передачи указать: название и вязкость/консистенция смазки, точку нанесения, количество и периодичность подачи. Затем проверить, что закупленная смазка соответствует карте, имеет допуск NSF H1 и заявленную водостойкость. Это минимальный набор требований, который обеспечит надежность и безопасность производства на протяжении месяцев без внеплановых остановок и дорогостоящего ремонта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.