
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Смазка для пищевого оборудования H1 решает две разные задачи одновременно: она должна быть безопасна при случайном попадании в продукт и одновременно устойчива к мойке - горячей воде, пару и щелочным растворам, которые используют для санитарной обработки линий. Эта комбинация требований часто вводит в заблуждение: многие закупщики думают, что достаточно просто выбрать смазку с маркировкой H1, но защита от агрессивных моющих средств определяется отдельными свойствами рецептуры - водостойкостью, химстойкостью и коррозионной защитой.
Статья разберет, как устроена такая защита, какие параметры и испытания указывают на подлинную стойкость к мойке, и как избежать ошибок при подборе смазки для узлов, работающих в мокрых и моечных зонах пищевого производства.
Что такое H1 и почему ее недостаточно для защиты от мойки
Категория NSF H1 означает, что смазка сформулирована из компонентов, разрешенных для случайного контакта с пищей, и не должна влиять на вкус или цвет продукта, если небольшое количество попадет в технологический процесс.
Допуск H1 опирается на стандарты FDA 21 CFR 178.3570 и требует использования базовых масел, присадок и загустителей из разрешенного списка. Однако пищевой допуск - это вопрос безопасности, а не вопрос стойкости к мойке.
Агрессивные моющие средства - щелочные растворы, кислоты, детергенты и горячая вода - работают совершенно по-другому. Они размягчают, эмульгируют и смывают смазку со скоростью, которая зависит от рецептуры базового масла, типа загустителя, содержания водостойких присадок и вязкости. Поэтому две H1-смазки из разных семейств могут вести себя совершенно по-разному в условиях CIP-мойки: одна останется на месте, другая вымоется за первый цикл.
Эксперты подчеркивают, что при выборе H1-смазки для моечных зон нужно смотреть не только на маркировку, но и на данные испытаний в техническом листе: водосмыв (ASTM D1264), коррозионная защита (ASTM D1743), устойчивость к щелочам и стойкость консистенции при сдвиге (ASTM D1831).
Испытания и стандарты, которые гарантируют защиту в моечных зонах
Стойкость H1-смазки к агрессивным моющим средствам проверяют несколькими стандартизованными тестами.
ASTM D1264 (water washout) измеряет процент смазки, которая теряется после воздействия горячей воды. Результаты обычно выражаются в диапазоне 3–15%; чем ниже число, тем лучше водостойкость. ASTM D1743 (corrosion protection) оценивает способность смазки защищать металлические поверхности от ржавления в присутствии воды. Испытание проводят на медных и стальных образцах; результаты говорят о надежности пленки.
ASTM D1831 (roll stability) показывает, как смазка ведет себя при механическом воздействии и сдвиге - важно для узлов, где смазка постоянно прокачивается и подвергается нагрузке. Для узлов в открытой мойке иногда указывают IP69K - стандарт для защиты от высоконапорной высокотемпературной мойки (параметры порядка 80°C и 80–100 bar). На практике инженеры требуют именно эти тесты в техническом листе, потому что они показывают реальное поведение смазки в производственных условиях, а не только теоретическую формулировку.
Роль загустителя в защите от агрессивных моющих средств
Загуститель - это основной фактор, который определяет, будет ли H1-смазка вымыта в мокрой зоне или останется на месте.
Calcium sulfonate complex и aluminum complex считаются наиболее стабильными типами загустителей для условий частых CIP-моек и washdown-оборудования. Эти загустители образуют более плотную структуру, которая лучше удерживает масло и присадки, даже когда смазка подвергается воздействию горячей воды и щелочных растворов.
Литиевые комплексные загустители тоже могут быть H1-смазками, но их водостойкость и щелочестойкость обычно ниже, чем у сульфонатных и алюминиевых комплексов. В материалах по пищевым смазкам прямо отмечается, что для агрессивных щелочных и кислотных моек приоритет отдается именно сульфонатным комплексам: они лучше противостоят размягчению и деградации в экстремальных условиях.
Базовое масло - вторая по важности составляющая. Высокомолекулярные минеральные масла с добавками водостойкости и противоокислительной защиты обеспечивают стабильность консистенции и защиту металла даже при циклическом контакте с водой. Синтетические эстеры иногда используют в прецизионных узлах, где нужна лучшая растворимость присадок, но стойкость к щелочам у них может быть ниже.
Выбор класса консистенции для условий мойки
Класс NLGI указывает только консистенцию смазки (густоту), но в условиях мойки это напрямую влияет на защиту.
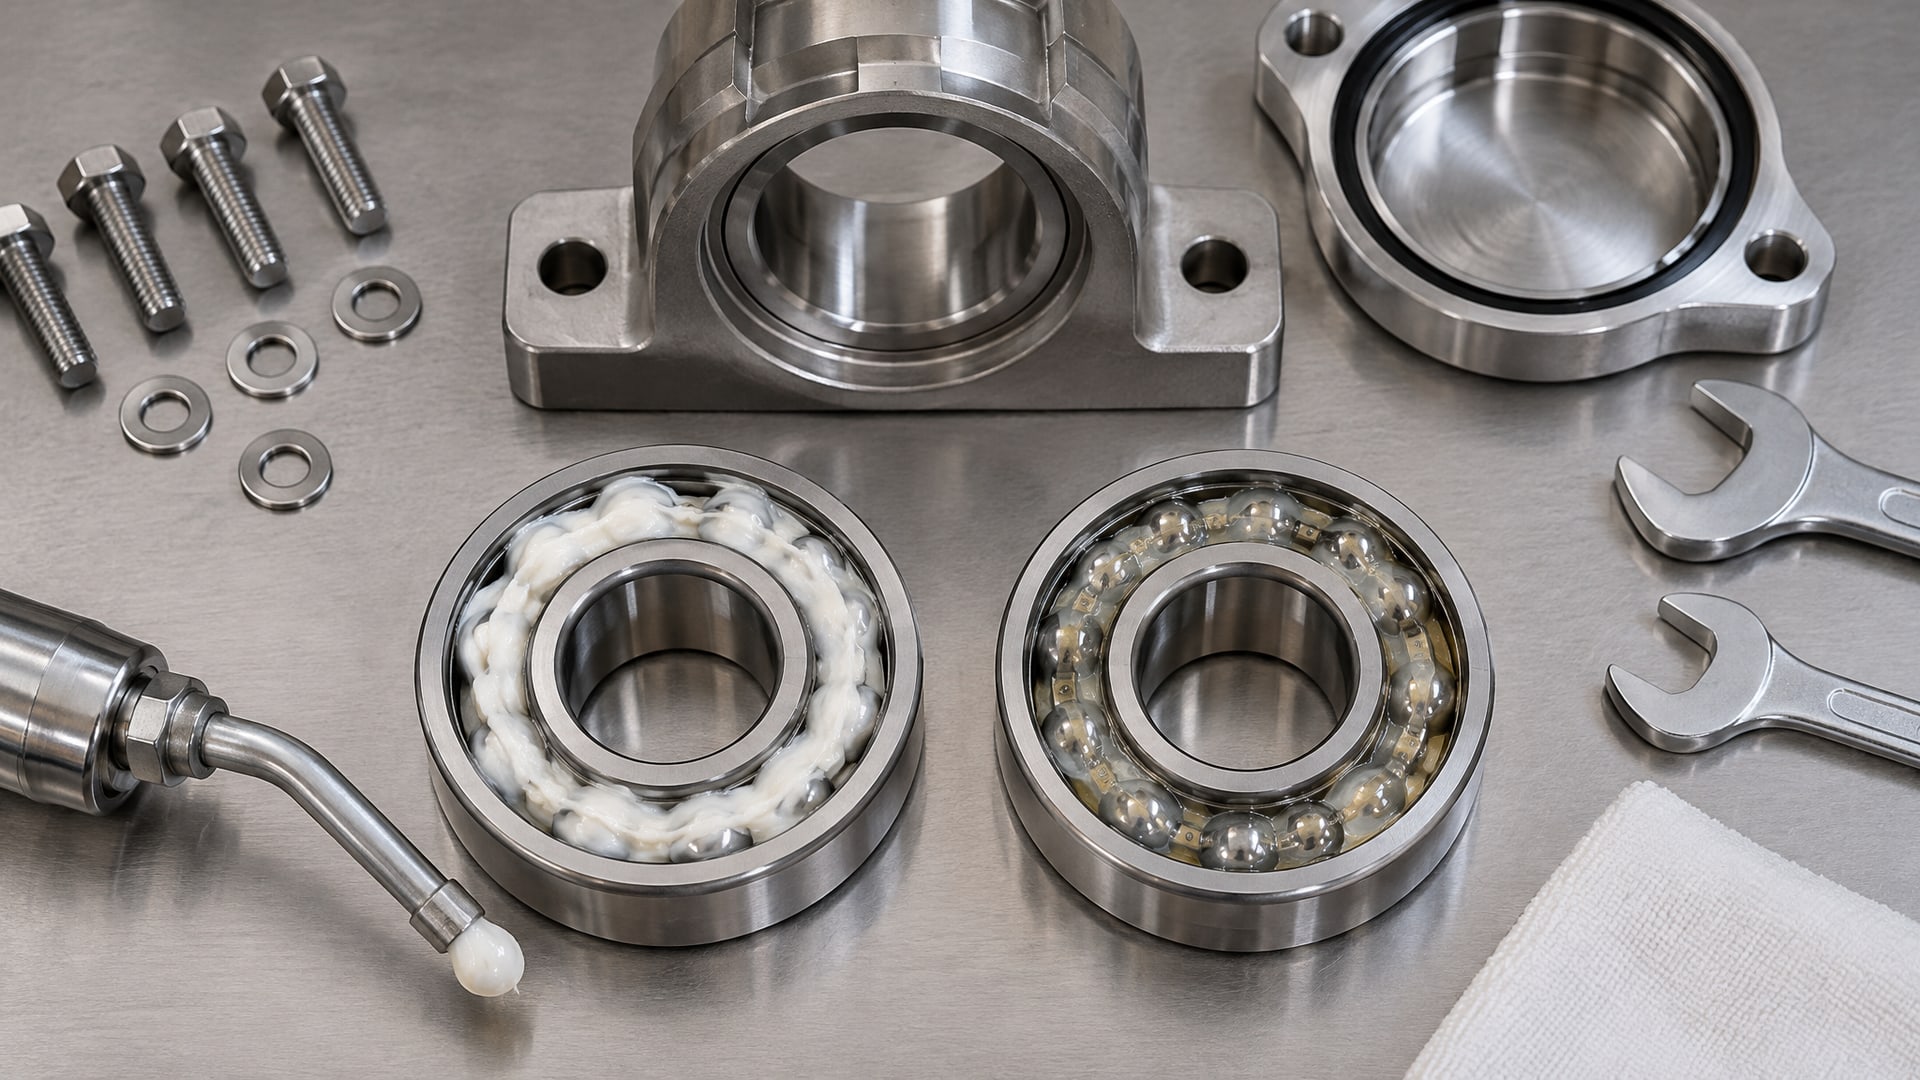
Более густые смазки (NLGI 2, NLGI 2.5) обычно лучше удерживаются в подшипниках и узлах при высоконапорном washdown-оборудовании и дольше защищают от вымывания. Более текучие классы (NLGI 0, NLGI 1) применяют там, где нужна быстрая прокачка и проникновение в цепи и шарниры, но их стойкость к вымыванию ниже.
На практике для открытых цепей и транспортеров в пищевой зоне эксперты советуют искать составы с NLGI 1 или 1.5, которые быстро проникают в шарниры, но при этом не вымываются водой за счет рецептуры загустителя и присадок. Для закрытых подшипников и шпиндельных узлов, защищенных от прямого контакта с моющим средством, можно использовать NLGI 2 с более надежной удерживаемостью.
Однако выбирать консистенцию нужно еще и по температуре, скорости вращения и необходимости прокачки. Если узел работает в холодной зоне цеха (близ входных ворот, холодильников), проверяют низкотемпературную прокачиваемость и рабочую вязкость базового масла: излишне густая смазка может не прокачаться при минусовых температурах. Вязкость базового масла обычно находится в диапазоне ISO VG 32, 46, 68, 100 в зависимости от нагрузки и скорости узла.
Как CIP-мойки влияют на выбор смазки
CIP (Clean-In-Place) - это автоматизированный цикл горячей щелочной мойки, которая запускается без разборки оборудования.
Температура растворов обычно составляет 60–80°C, концентрация щелочи достигает 2–5%, а цикл повторяется несколько раз в день. Такие условия намного более жесткие, чем простой washdown с холодной водой, поэтому для CIP-зон требуют смазок с повышенной щелочестойкостью и стойкостью к пару.
Для узлов в CIP-зонах эксперты советуют выбирать H1-смазки с calcium sulfonate complex или aluminum complex загустителем, потому что они лучше других типов удерживают воду и щелочь и сохраняют консистенцию при повторяющихся циклах мойки. В техническом листе такой смазки обычно указана устойчивость к горячей воде, пару и щелочным растворам, а также данные ASTM D1264 и D1831 показывают потери массы менее 5–10%.
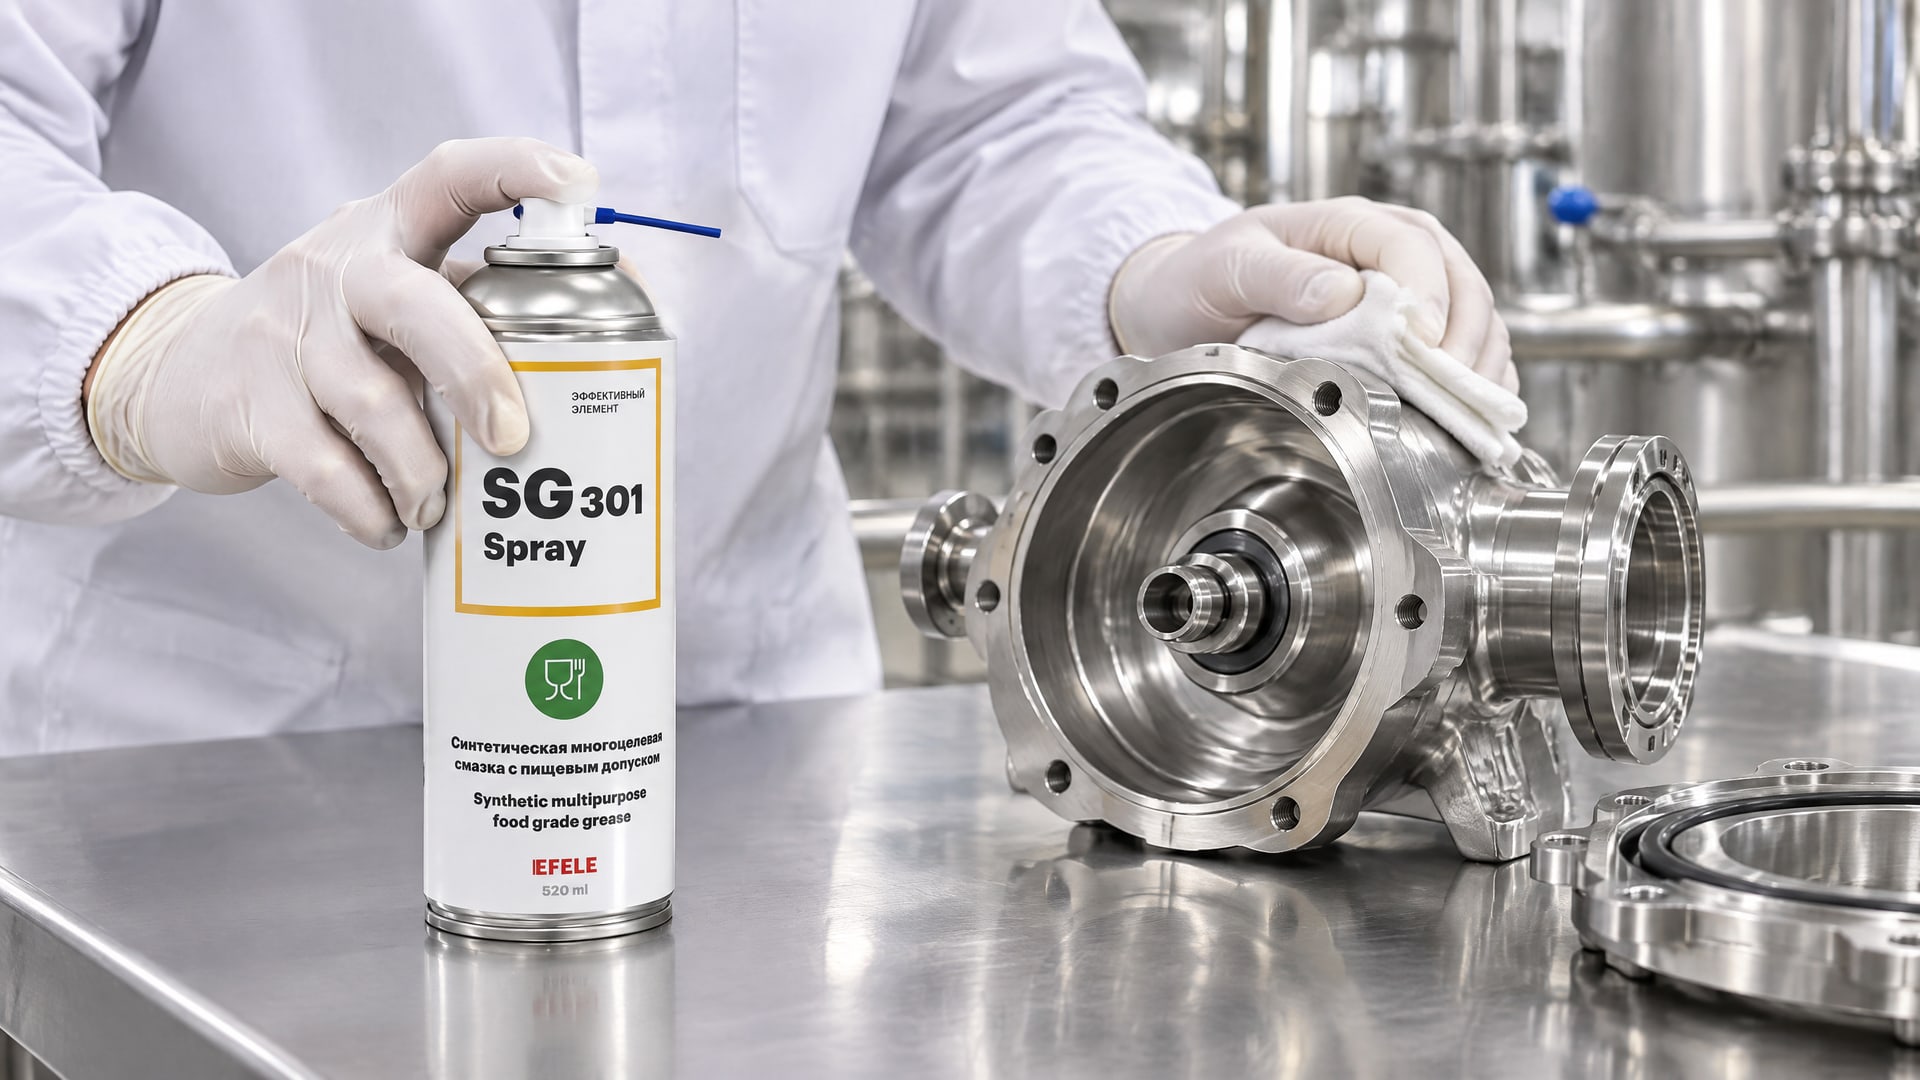
На практике для линий фасовки и упаковки, работающих в режиме CIP, берут H1-смазки с доказанной историей в моечных условиях: такие составы проходили полный цикл испытаний и не требуют постоянной переподбора. EFELE SG-301 Spray с допуском NSF H1 является примером такой смазки, обеспечивая надежную защиту оборудования от агрессивных моющих средств и продлевая срок службы узлов благодаря комбинации водостойкого загустителя и присадок, устойчивых к щелочам и пару.
Защита от коррозии и фреттинга в условиях влажности
После каждой CIP-мойки на металлических поверхностях остается тончайший слой влаги, который может привести к коррозии, если смазка ее не защищает.
Вода, оставленная в микротрещинах и под смазкой, запускает гальваническую коррозию, особенно на нержавеющей стали и мягких металлах. Поэтому для узлов в моечных зонах важна не просто консистенция смазки, а ее способность образовывать прочный гидрофобный слой, который блокирует доступ воды.
ASTM D1743 (corrosion protection test) измеряет эту способность: образец смазки контактирует с водой и в течение 24 часов проверяется на наличие ржавления. Хорошая H1-смазка должна показать результат «не более 1 балла ржавления» на стандартной шкале. Это говорит о наличии в составе эффективных противокоррозионных присадок, которые прилипают к металлу и не смываются водой.
Фреттинг (микромотание) - это износ, который происходит при малых циклических сдвигах между двумя поверхностями в присутствии влаги. В условиях CIP-мойки, когда узел нагревается и охлаждается, материал расширяется и сжимается, вызывая микросдвиги. Без хорошей смазки фреттинг приводит к микро-задирам и усталостным трещинам. H1-смазки с сульфонатными загустителями и пленкообразующими присадками обеспечивают защиту от фреттинга за счет упругого слоя, который перераспределяет нагрузку.
Частые ошибки при подборе и применении H1-смазок в моечных зонах
Первая ошибка - предположить, что маркировка H1 автоматически гарантирует стойкость к любой мойке.
На самом деле существуют H1-смазки с разной водостойкостью: от скромной (потери 15–20% при ASTM D1264) до высокой (потери 3–5%). Для CIP-мойки нужна именно высокая стойкость, а выяснить это можно только по техническому листу.
Вторая ошибка - выбирать только по NLGI-классу и забывать про вязкость базового масла. Две смазки с одинаковым NLGI 2 могут иметь совершенно разные вязкости масла (ISO VG 46 и ISO VG 100) и вести себя по-разному в холодных и горячих зонах. Для холодильных и входных зон нужна меньшая вязкость, для горячих цехов - больше.
Третья ошибка - не проверять совместимость уплотнений и материалов узла. H1-статус относится к самой смазке, но если уплотнение несовместимо с маслом смазки (например, натуральный каучук разбухает от некоторых эстеров), вся защита рушится. Нужно всегда согласовывать выбор смазки с конструктором узла или проверять совместимость в техническом листе.
Четвертая ошибка - полагаться только на пищевой допуск и игнорировать мойку. Есть H1-смазки, которые отлично подходят для узлов, защищенных от мойки (например, для редукторов в кондитерских цехах), но совершенно не выдержат CIP-линии. Перед заказкой нужно уточнить, есть ли в узле прямой контакт с водой и моющими средствами.
Пятая ошибка - не планировать переподсмазку после мойки. Даже самая стойкая H1-смазка при жестком washdown-режиме может частично потеряться. На линиях фасовки и упаковки эксперты рекомендуют включить в регламент внеплановую релубрикацию после агрессивной мойки: это гарантирует, что слой защиты восстановлен до начала следующей смены.
Часто задаваемые вопросы
Чем отличается H1 от H2 при выборе смазки для влажной среды?
H1 означает допуск для случайного контакта с пищей, H2 запрещает любой контакт и используется в зонах, изолированных от продукта (редукторы, подвешенные над линией). Для защиты от агрессивных моющих средств оба типа требуют одинаковой водостойкости и щелочестойкости: выбор H1 или H2 зависит от геометрии узла, а не от условий мойки. В моечных зонах часто применяют H1, потому что там выше риск брызг и контакта.
Как проверить, действительно ли смазка защитит оборудование от CIP-мойки?
Откройте техический лист и найдите результаты ASTM D1264 (water washout): потери должны быть менее 10%, лучше менее 5%. Проверьте ASTM D1743 (коррозионная защита): результат «не более 1 балла». Спросите у поставщика, на каких пищевых производствах эта смазка уже работает в CIP-режиме. Просите не просто маркировку H1, а документ с тестами стойкости к щелочам и пару.
Почему H1-смазка иногда вымывается даже из закрытых подшипников?
Если смазка выбрана неправильно, это может произойти по нескольким причинам: недостаточно водостойкий загуститель, низкая концентрация присадок, неправильный NLGI-класс для данного узла, или уплотнение узла пропускает воду. Нужно проверить: совпадает ли смазка со спецификацией узла, прижимаются ли уплотнения в холодном состоянии, и выдерживает ли конкретная смазка результаты ASTM D1264 при температуре мойки (обычно 60–80°C).
Можно ли использовать одну и ту же H1-смазку везде на пищевом производстве?
Нет, потому что условия разные. Для транспортеров в открытой зоне нужна более текучая смазка с хорошей проникающей способностью (NLGI 0–1), для подшипников в зоне мойки - более густая (NLGI 2) с повышенной удерживаемостью. Для узлов в холодной зоне важна низкотемпературная прокачиваемость, для горячих зон - термостабильность. Правильный выбор требует согласования со спецификацией каждого узла.
Влияет ли класс NLGI на защиту от агрессивных моющих средств?
Да, косвенно. Более густые смазки (NLGI 2–2.5) лучше удерживаются в узле и дольше защищают от вымывания. Но если рецептура смазки содержит недостаточно водостойких присадок или неправильный загуститель, даже NLGI 2 вымоется при CIP-мойке. NLGI - это не гарантия защиты, а только один из факторов. Главное - это рецептура, загуститель и результаты испытаний (ASTM D1264, D1743, D1831).
Заключение
Пищевые смазки H1 защищают оборудование от агрессивных моющих средств не за счет маркировки, а за счет правильной рецептуры, типа загустителя и результатов испытаний на водосмыв, коррозионную защиту и щелочестойкость. Выбор H1-смазки для моечных зон требует проверки технического листа, согласования с конструктором узла и учета конкретных условий: типа мойки (горячая вода, CIP, washdown), температуры окружающей среды и режима работы.
Первый шаг при подборе - определить, является ли узел критическим для безопасности пищевого процесса, какие нагрузки и температуры он испытывает, и есть ли прямой контакт с моющими средствами. Второй шаг - запросить у поставщика смазки результаты ASTM D1264, D1743 и D1831, а также информацию о сальниках и материалах узла. Третий шаг - проверить совместимость смазки с уплотнениями и согласовать регламент переподсмазки после агрессивных моек. Это позволит избежать преждевременного износа, коррозии и вымывания смазки, а значит, снизит расходы на техническое обслуживание и повысит надежность оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.