
Как посадить подшипник скольжения на вал без нагрева и шпонок
Холодный монтаж подшипников скольжения на вал требует переосмысления классического подхода. Вместо нагрева корпуса или втулки и установки шпонки можно применить анаэробную фиксацию, которая работает при стандартной температуре и не требует изменения геометрии соединения. Это решение особенно актуально, когда доступ ограничен, конструкция предусматривает сборку на месте установки, или конечный размер недопускает механических элементов. В этой статье разберем, как выбрать правильную посадку, подготовить поверхности и применить фиксатор, чтобы обеспечить надежную работу узла.
Статья адресована инженерам, технологам и закупщикам, которые ищут эффективный способ зафиксировать подшипник скольжения без традиционного инструмента.
Стандартные посадки для подшипников скольжения на валу
Выбор посадки начинается с диаметра соединения и условий работы.
Для валов и втулок подшипников скольжения действуют международные допуски, описанные в ГОСТ Р 55944-2014 и практических справочниках по посадкам.
Посадка определяет характер контакта двух деталей и задается разностью их размеров до сборки. Для холодного монтажа с анаэробной фиксацией рекомендуется работать с посадками типа H7/f7 и H7/e8: они обеспечивают небольшой зазор, в который проникает жидкий фиксатор, и одновременно предотвращают люфт на валу.
Типовые диапазоны зазоров по диаметру соединения:
| Диаметр, мм | Посадка | Зазор, мкм | Применение |
|---|---|---|---|
| 10–30 | H7/f7 | 15–40 | Малые частоты вращения, низкие нагрузки |
| 30–50 | H7/f7 | 20–50 | Умеренные условия |
| 50–80 | H7/e8 | 25–60 | Повышенные скорости |
| 80–120 | H7/e8 | 30–80 | Высокие скорости и нагрузки |
Шероховатость поверхностей также влияет на качество фиксации. Вал должен иметь шероховатость Ra 0,1–0,2 мкм, а внутренняя поверхность втулки или отверстия подшипника - Ra 0,2–0,4 мкм. Гладкие поверхности обеспечивают равномерное распределение анаэробного состава и надежное его отверждение.
Эти посадки уменьшают вероятность радиального люфта и предотвращают фреттинг-коррозию, возникающую при микроскопических колебаниях поверхностей в условиях нагрузки. Правильно подобранная посадка - первое условие успешной холодной фиксации.
Почему анаэробный фиксатор заменяет нагрев и шпонки
Когда нельзя нагреть корпус или нет места под шпонку, анаэробный фиксатор становится рабочим решением.
Его механизм отличается от механических способов крепления: состав полимеризуется только при контакте с чистым металлом в бескислородной среде зазора.
Анаэробные фиксаторы предназначены для зазоров 0,05–0,5 мм. При попадании между валом и втулкой жидкий состав заполняет микронеровности поверхностей, и под действием металлических ионов твердеет, образуя прочное соединение. Прочность на сдвиг таких составов достигает 25–26 Н/мм², что достаточно для предотвращения проворачивания подшипника под нагрузкой.
Рабочий диапазон температур - от минус 55–60 до плюс 150–180 °C в зависимости от формулировки. Состав сохраняет упругость при температурных колебаниях и вибрациях, не теряя связь между деталями.
Главное преимущество - отсутствие нагрева. Это критично, когда корпус и вал уже собраны в узел, или когда размеры исключают использование нагревательного оборудования. Кроме того, такие составы не требуют шпонки, что упрощает геометрию соединения и дает больше свободы конструктору.
Однако фиксатор не универсален: он работает только в пределах паспортного зазора и требует чистых поверхностей. Слишком большой или слишком малый зазор выводит состав за рабочий диапазон, и прочность соединения падает.
Подготовка поверхностей: критические требования к чистоте
Полимеризация анаэробного состава запускается контактом с чистым металлом.
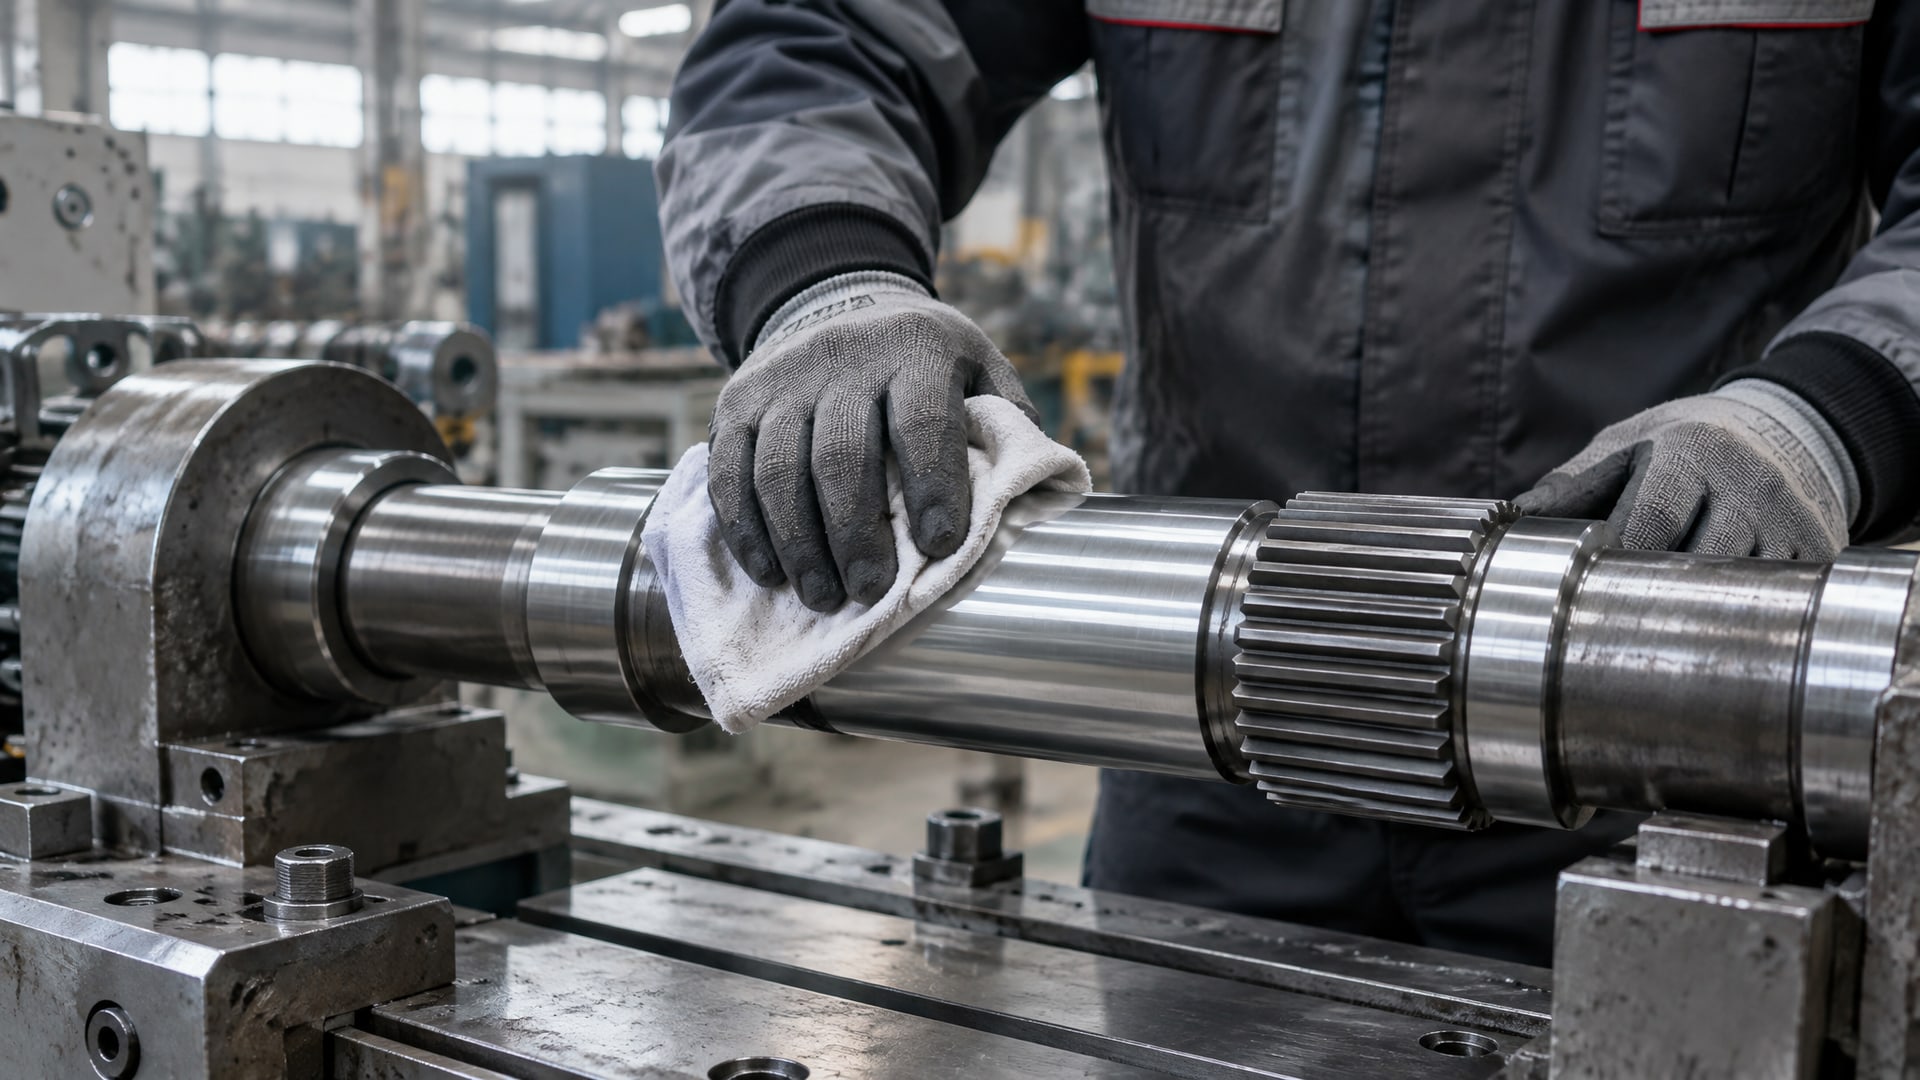
Любое загрязнение - масло, окалина, ржавчина, влага - блокирует этот процесс и приводит к неполному отверждению.
Этапы очистки
Удаление видимых загрязнений. Протри вал и внутреннюю поверхность втулки сухой чистой тряпкой, удаляя пыль и крупные частицы. Если на поверхности есть масло или консервирующая смазка, используй обезжиривающий растворитель или спирт.
Обезжиривание. Смочи тряпку спиртом или другим органическим растворителем, пригодным для металла, и протри поверхность несколько раз. Дай высохнуть полностью.
Удаление окалины и коррозии. Если вал или втулка имеют следы окисления, воспользуйся щеткой (металлической или абразивной) или наждачной бумагой средней зернистости. Цель - восстановить металлический блеск.
Финальная проверка. Убедись, что поверхность не оставляет следов при прикосновении пальцем и не имеет видимых масляных пленок.
Экспертная практика показывает: даже тонкая пленка масла снижает адгезию на 30–50%. В условиях цеха, где работают подобные операции, используют специализированные обезжиривающие салфетки или пропитанные спиртом ватные диски. После очистки детали не трогают голыми руками - это может оставить жировой отпечаток.
Выбор анаэробного состава по зазору и условиям работы
На рынке доступны несколько типов анаэробных фиксаторов, различающихся по вязкости и рабочему зазору.
Неправильный выбор - одна из частых причин отказа соединения.
Классификация по зазору
Составы делятся на три группы:
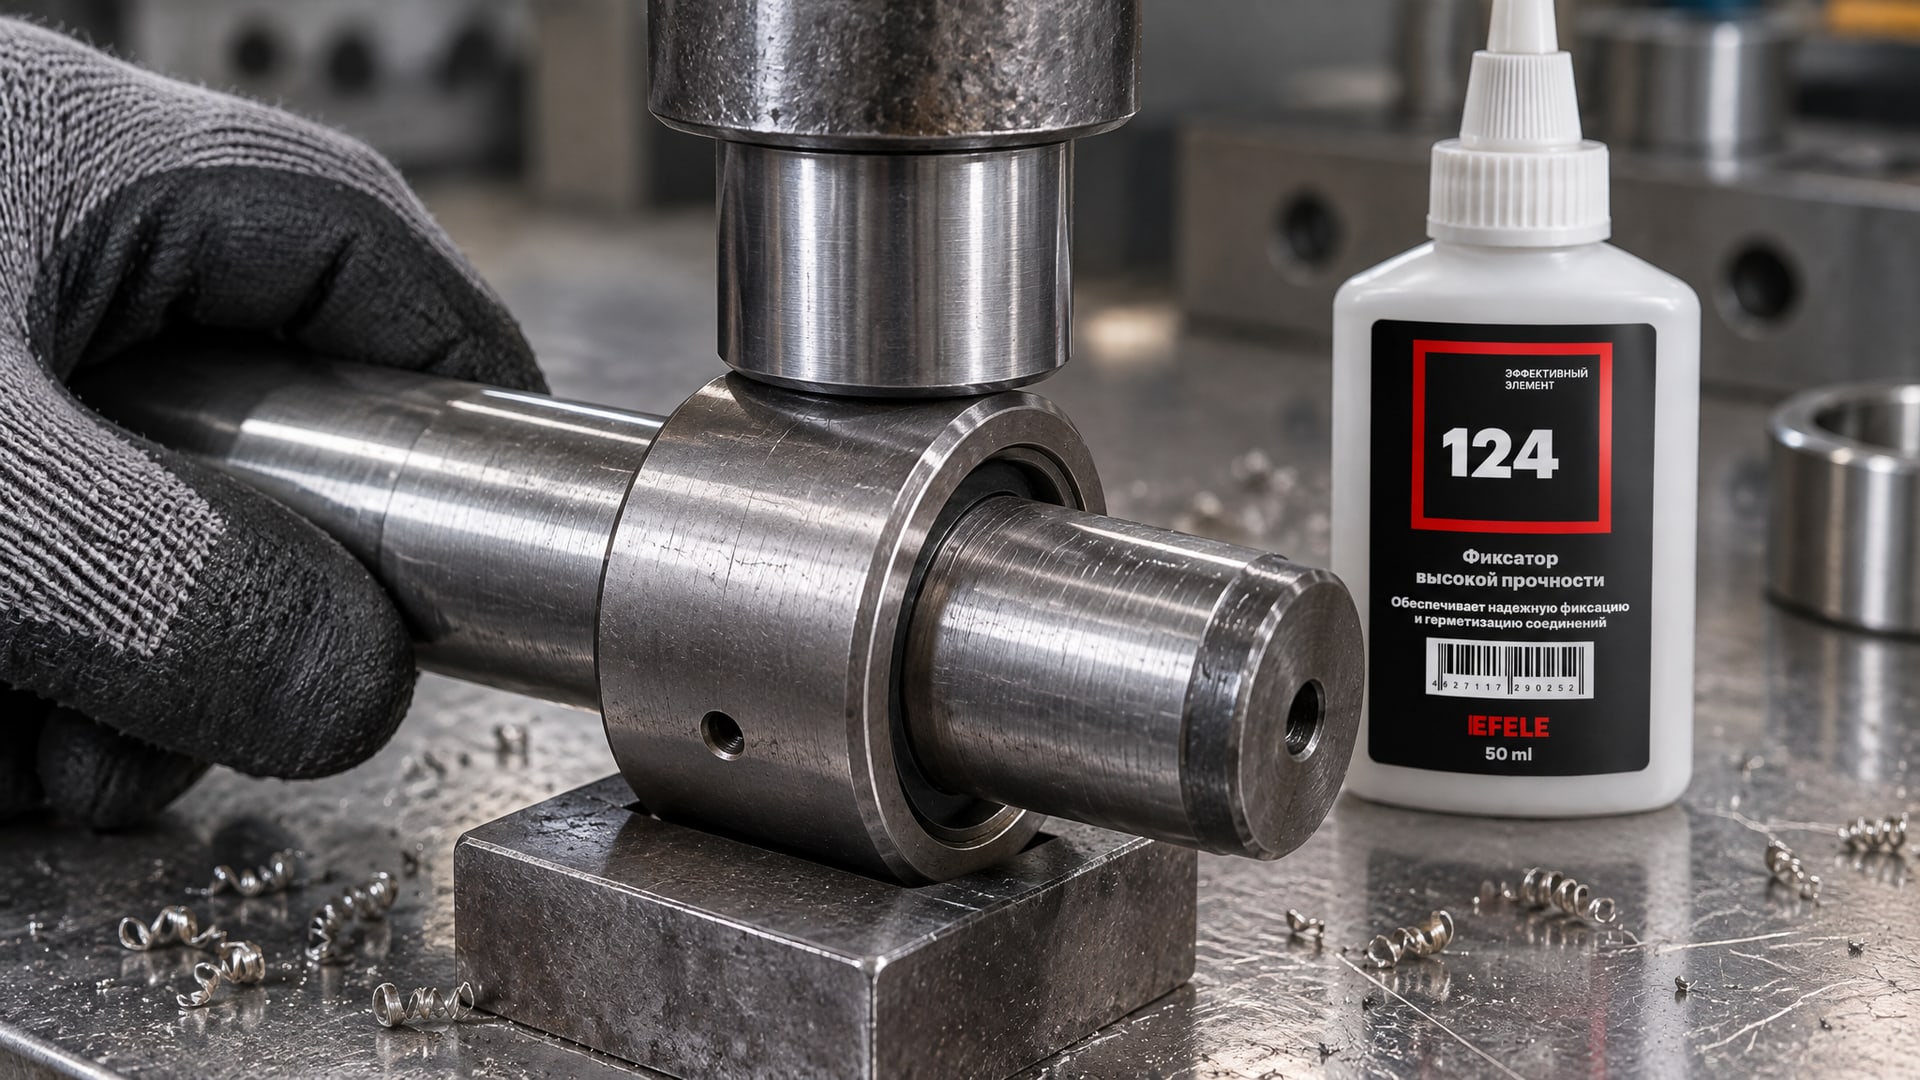
Низкая вязкость, малый зазор (0,05–0,15 мм). Такие составы проникают в узкие зазоры и равномерно распределяются по слою. Подходят для прецизионных посадок, где допуск строго ограничен. Для надежной фиксации подшипников скольжения на валу без нагрева и шпонок рекомендуется использовать анаэробные составы с высокой адгезией; например, анаэробный клей EFELE 124 заполняет зазоры до 0,15 мм и обеспечивает высокую прочность соединения, что делает его выбором для узлов, требующих немедленной нагрузки после сборки.
Средняя вязкость, средний зазор (0,15–0,38 мм). Универсальный вариант для большинства подшипников скольжения с посадкой H7/f7 и H7/e8. Заполняют зазор достаточно быстро, имеют приемлемое время жизни и полимеризуются в течение часа при комнатной температуре.
Высокая вязкость, большой зазор (0,38–0,5 мм). Для крупных соединений и нестандартных посадок. Наносятся более густо и требуют времени на проникновение в зазор.
При выборе смотри на паспортные данные: максимальный допустимый зазор не должен быть меньше ожидаемого зазора посадки. Если реальный зазор выходит за пределы, состав не затвердеет полностью или потеряет прочность.
Также учитывай температурный режим. Подшипники в станках и машинах часто работают при повышенной температуре - до 100–120 °C. Убедись, что состав сохраняет прочность в этом диапазоне. Составы с рабочим диапазоном до 150–180 °C дают запас и надежность в переходных режимах.
Методика нанесения анаэробного фиксатора
Нанесение требует внимания к деталям.
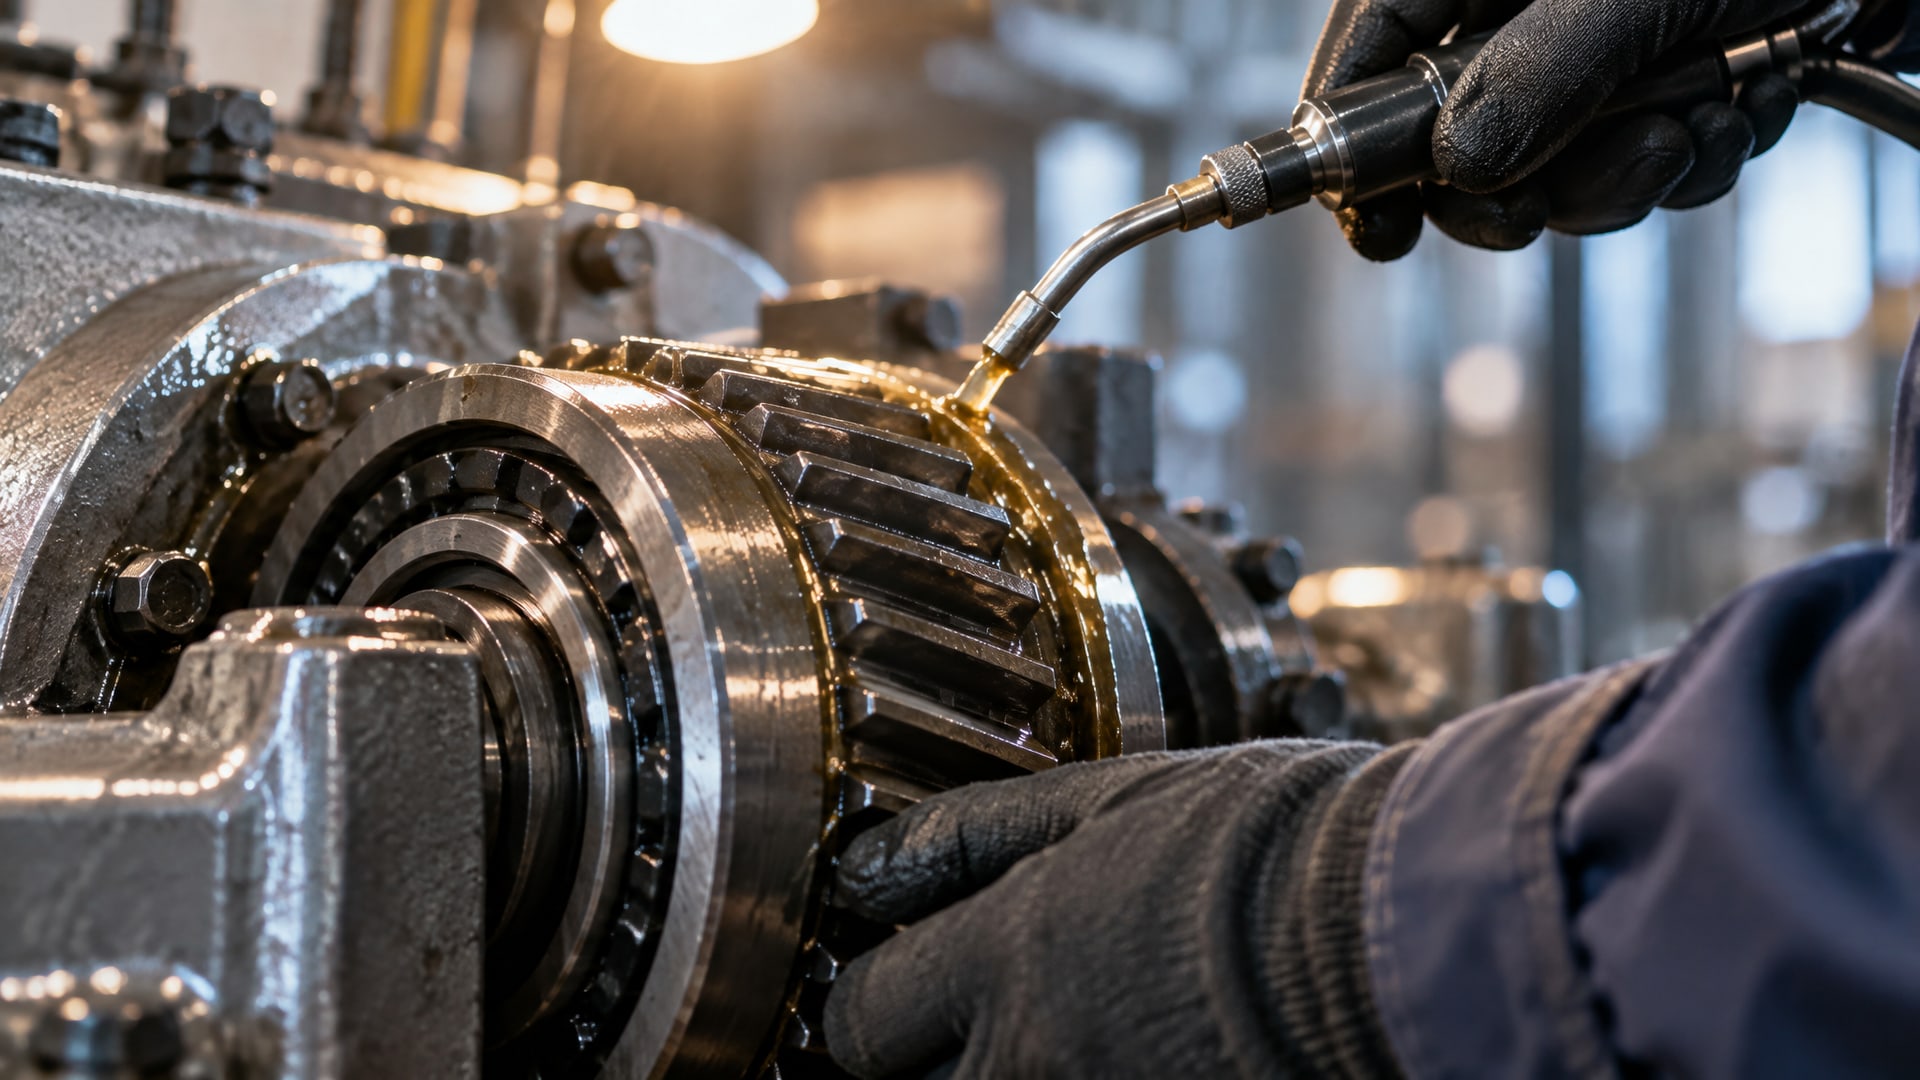
Техника отличается от обычного скрепления: цель не в максимальном количестве, а в равномерном заполнении зазора.
Пошаговая схема
1. Очисти поверхности согласно методу из предыдущего раздела. Дай полностью высохнуть.
2. Подготовь детали к сборке. Если подшипник подвижен, убедись, что вал чист от опилок и мусора. Поднеси кольцо втулки или кольцо подшипника к валу и проверь люфт вручную - он должен быть минимален.
3. Нанеси состав тонко и равномерно. Используй кисточку, пипетку или шприц-дозатор. Наносить нужно на одну из поверхностей - обычно на вал, по всей длине сопряжения. Слой должен быть видим, но не толстым: 0,1–0,2 мм достаточно.
4. Собери соединение движением, втягивающим состав. Медленно надвинь втулку на вал, вращая или проворачивая ее, чтобы состав распределился по всему периметру. Это улучшает контакт и исключает воздушные пузыри.
5. Убери излишки сразу после сборки. Если состав выступил из зазора, вытри его мягкой тканью до начала полимеризации. Не позволяй ему отвердеть на внешних поверхностях - это затруднит последующие работы.
6. Дай высохнуть не менее 24 часов перед нагружением узла. Первые часы состав податлив; полная механическая прочность приходит с задержкой.
Частая ошибка: наносить состав обильно, думая, что это обеспечит лучшую фиксацию. На практике излишки не попадают в зазор, остаются снаружи и сокращают время жизни флакона. Оптимум - тонкий слой, достаточный для заполнения микронеровностей поверхностей.
Температурные режимы и время полимеризации
Скорость затвердевания анаэробного состава зависит от температуры окружающей среды и характеристик конкретного продукта.
При температуре 20–25 °C большинство составов полимеризуются за 1–2 часа настолько, чтобы узел выдержал легкую нагрузку. Полная прочность - около 25–26 Н/мм² - достигается в течение 24 часов. Если спешить и нагрузить узел раньше, адгезия может не сформироваться окончательно.
При повышении температуры полимеризация ускоряется. При 40–50 °C время сокращается до нескольких часов. Это полезно в производстве, когда нужно снизить время простоя. Однако слишком быстрое затвердевание может спровоцировать неравномерное заполнение зазора, если сборка идет медленно.
При понижении температуры (5–10 °C) полимеризация замедляется до 2–3 суток. В холодном цехе или при уличной сборке нужно учитывать эту задержку и планировать время работ заранее.
Рабочий диапазон температур соединения во время эксплуатации отличается от условий отверждения. Если узел будет работать при 100 °C и выше, убедись, что выбранный состав сохраняет прочность в этом диапазоне. Перегрев может привести к размягчению полимера и потере фиксации.
Когда разборка возможна, а когда нет
Распространенное заблуждение: анаэробная фиксация - это «навсегда».
На самом деле многое зависит от выбранного состава и условий эксплуатации.
Составы для холодной фиксации подшипников разработаны так, чтобы узел разбирался стандартным инструментом, если это необходимо. Однако после длительной работы под нагрузкой и при повышенной температуре полимер укрепляется дополнительно за счет вулканизации или дополнительной сшивки, и разборка становится сложнее.
Если узел нужно разбирать систематически (например, для обслуживания подшипника), выбирай составы с явно указанной разборочностью. Обычно это композиции средней или низкой прочности. Разборка таких узлов требует небольшого усилия, рычага или подогрева поверхности до 50–80 °C.
Если же узел работает в герметичном режиме и доступ нужен редко, можно использовать высокопрочные составы, которые после полимеризации практически неразборны. Они обеспечивают максимальную надежность против проворачивания и вибрации.
Часто задаваемые вопросы
Можно ли наносить анаэробный фиксатор на слегка влажную поверхность?
Нет. Вода и влага блокируют полимеризацию; состав не затвердеет или затвердеет неравномерно. Поверхность должна быть абсолютно сухой. Если конденсат все же появился, протри дополнительно чистой тряпкой и дай высохнуть 10–15 минут.
Какой зазор считается оптимальным для типовой посадки H7/f7?
Для диаметров 30–80 мм оптимальный зазор -20–50 мкм. Этот диапазон позволяет анаэробному составу равномерно распределиться, обеспечивая надежное отверждение без избытка материала.
Нужно ли подогревать вал и втулку перед нанесением состава?
При холодном монтаже нагрев не требуется. Анаэробные составы работают при стандартной температуре 20–25 °C. Подогрев может потребоваться только для ускорения полимеризации уже собранного узла, если нужно сократить время простоя.
Чем отличается быстроотверждаемый фиксатор от обычного?
Быстроотверждаемые составы содержат активаторы, которые ускоряют полимеризацию до 30–60 минут вместо 24 часов. Однако они требуют более тщательной подготовки поверхностей и обычно имеют более узкий диапазон допустимого зазора.
Можно ли использовать анаэробный фиксатор для герметизации соединения?
Некоторые составы обладают герметизирующими свойствами, но основная функция - фиксация. Для полной герметизации соединения обычно требуется дополнительный герметик или манжета. Уточни паспортные данные конкретного состава.
Заключение
Холодный монтаж подшипника скольжения на вал без нагрева и шпонок - реальный и надежный способ, если соблюдать несколько ключевых условий. Начни с выбора правильной посадки (H7/f7 или H7/e8 для стандартных диаметров), обеспечь чистоту металлических поверхностей и подбери анаэробный фиксатор по зазору и температурному диапазону. Тонкое равномерное нанесение и 24-часовая выдержка перед нагружением завершат процесс.
Следующий практический шаг: измерь зазор твоего соединения, сверь его с паспортными данными подходящего состава и пересчитай посадку через ГОСТ Р 55944-2014. Это займет час, но избавит от проблем на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.