
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Вибрация - один из главных врагов резьбовых соединений на производстве. Насосы, моторные крепления, редукторы, прессы - везде соединения ослабляются из-за циклических нагрузок, ударов и термоциклирования. Болты и винты постепенно раскручиваются, что приводит к люфту, микротрещинам и в худшем случае к разрушению узла. Проблема критична для оборудования, работающего в режиме постоянной вибрации или с частыми перепадами температур.
Анаэробный фиксатор резьбы - это адгезивный состав, который отверждается без доступа воздуха между близко прилегающими металлическими поверхностями и надежно предотвращает ослабление соединений. Он работает на молекулярном уровне, заполняя микронеровности резьбы и создавая защитный слой, который препятствует вращению крепежа. В этой статье разберем принцип действия фиксаторов, как выбрать нужный класс прочности, правильно подготовить резьбу и применить состав, чтобы соединение гарантированно не разъединилось.
Как работает анаэробный фиксатор резьбы
Анаэробный фиксатор - это однокомпонентный клеевой состав, который полимеризуется в отсутствие кислорода.
Когда две металлические детали плотно прилегают друг к другу (как витки резьбы болта и гайки), воздух не проникает в щель между ними. В этой бескислородной среде молекулы фиксатора связываются с металлом и друг с другом, образуя твердый полимер. Этот слой механически и химически скрепляет витки резьбы, создавая преграду против самопроизвольного раскручивания.
Ключевое отличие анаэробного фиксатора от механических способов (гроверных шайб, стопорной проволоки) - он работает на молекулярном уровне. Не нужны дополнительные детали, не требуется место в конструкции, и соединение остается компактным. Состав заполняет даже микронеровности в резьбе, что делает его особенно эффективным в условиях вибрации, где механические средства часто неэффективны.
Время достижения рабочей прочности колеблется в диапазоне 17-25 минут при комнатной температуре, а полное отверждение происходит за 24 часа. Скорость процесса зависит от материала металла (сталь отверждает быстрее), температуры окружающей среды и конкретной марки фиксатора.
Классы прочности анаэробного фиксатора и их применение
Анаэробные фиксаторы делят на три основных класса в зависимости от величины усилия на срез, которое требуется для разделения соединения:
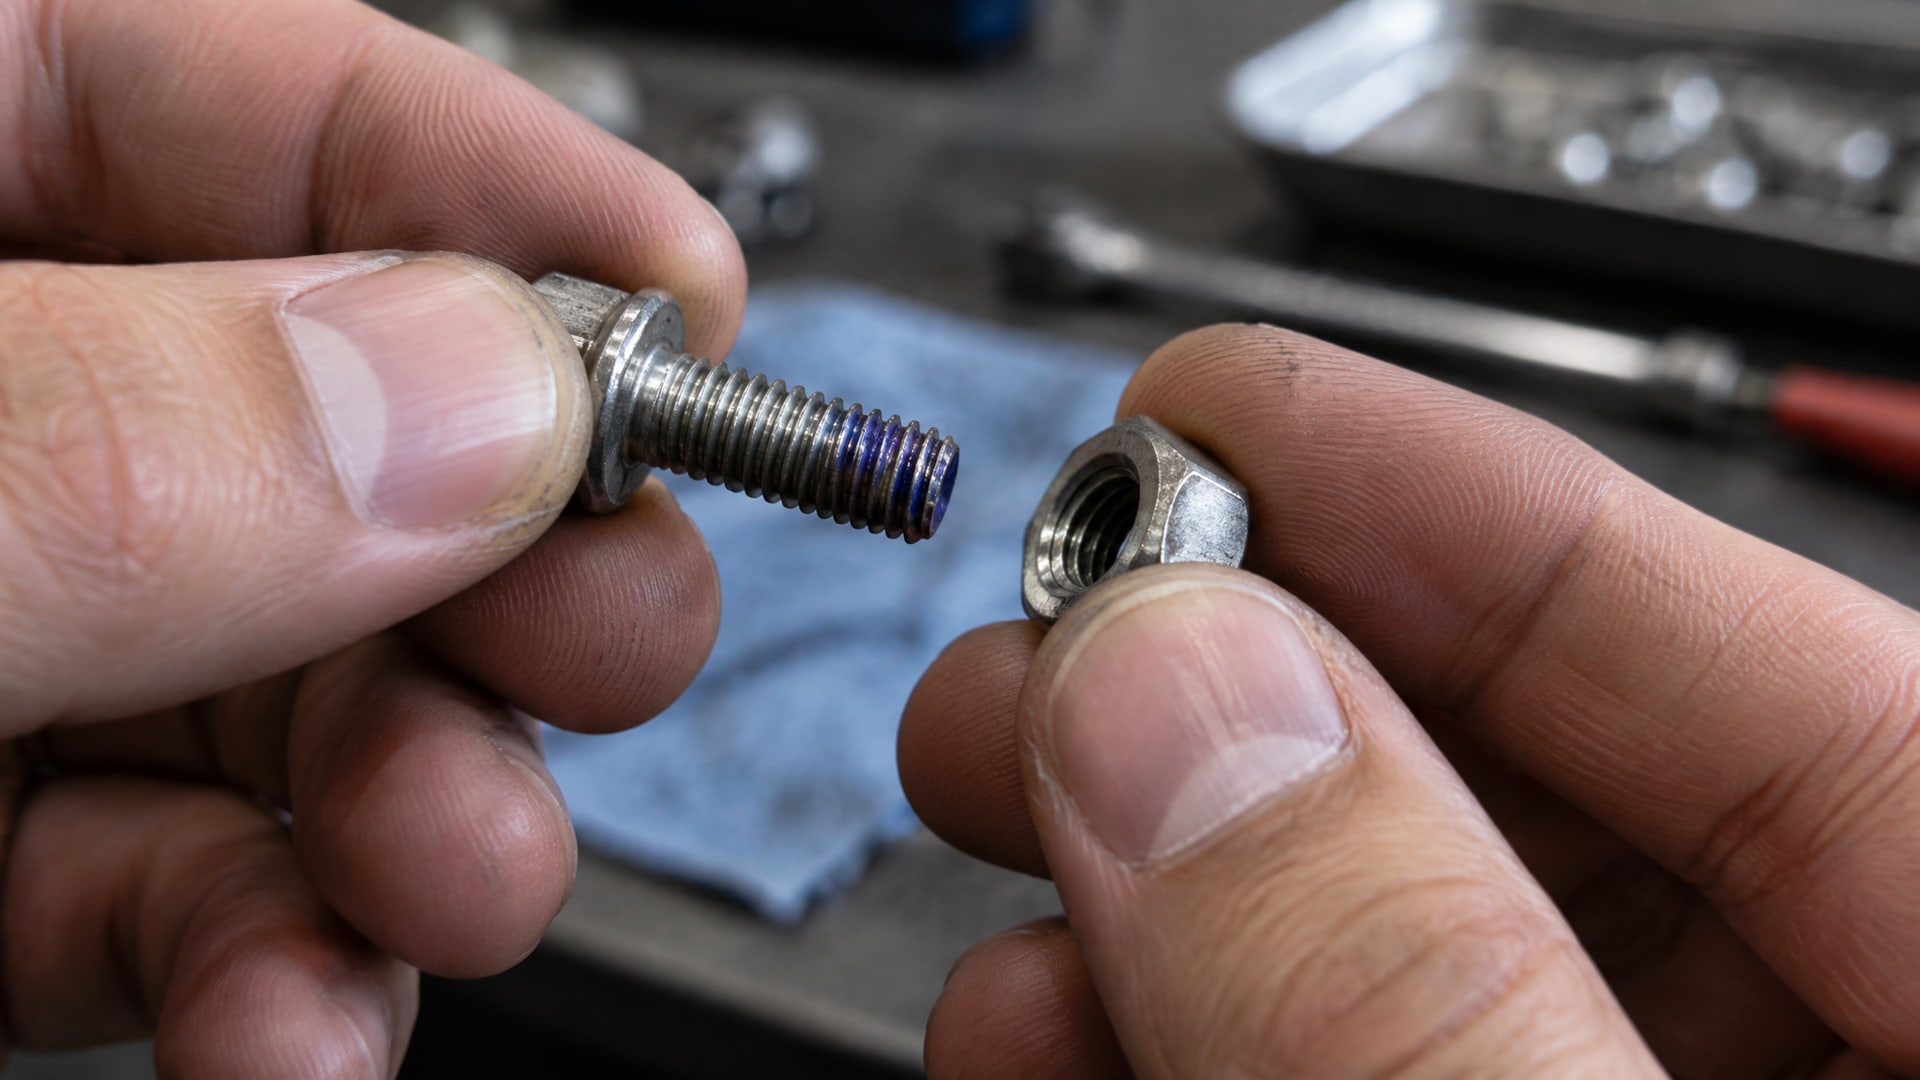
Низкопрочные составы
Предназначены для малых диаметров, мелкой резьбы, установочных винтов, гаек и болтов, которые могут сниматься ручным инструментом. Используются, когда соединение часто разбирается для обслуживания или регулировки. Обычно это составы без маркировки цвета или с зеленой/фиолетовой меткой.
Среднепрочные составы (синий фиксатор)
Это наиболее распространенный класс, обеспечивающий прочность на сдвиг около 12 МПа по ISO 10123. Синий анаэробный фиксатор резьбы рассчитан именно на предотвращение самоотвинчивания при вибрации и одновременно допускает разборку обычным ручным или механизированным инструментом. Значение breakaway torque (момент отворота) для типовых стальных крепежей обычно находится в диапазоне 9-22 Н·м, что соответствует производственным условиям. Это универсальный выбор для насосов, редукторов, электромоторов и другого оборудования с умеренной вибрацией.
Высокопрочные составы (красный фиксатор)
Образуют неразъемное соединение и требуют разборки только после локального нагрева примерно до 250 °C. Используются для соединений, которые не должны случайно развинтиться и демонтируются крайне редко или требуют специального оборудования при разборке. Применяются на критичных узлах: подшипниковых скважинах, фланцах трубопроводов под давлением, крепежных болтах конструкционных элементов.
Правило выбора просто: берите минимально достаточную прочность, чтобы соединение не разъединялось от вибрации, но оставалось обслуживаемым с помощью доступного вам инструмента. Переоценка класса приводит к излишним затратам на демонтаж; недооценка - к повторному ослаблению.
Подготовка резьбы и поверхности к нанесению фиксатора
Эффективность анаэробного фиксатора напрямую зависит от качества подготовки.
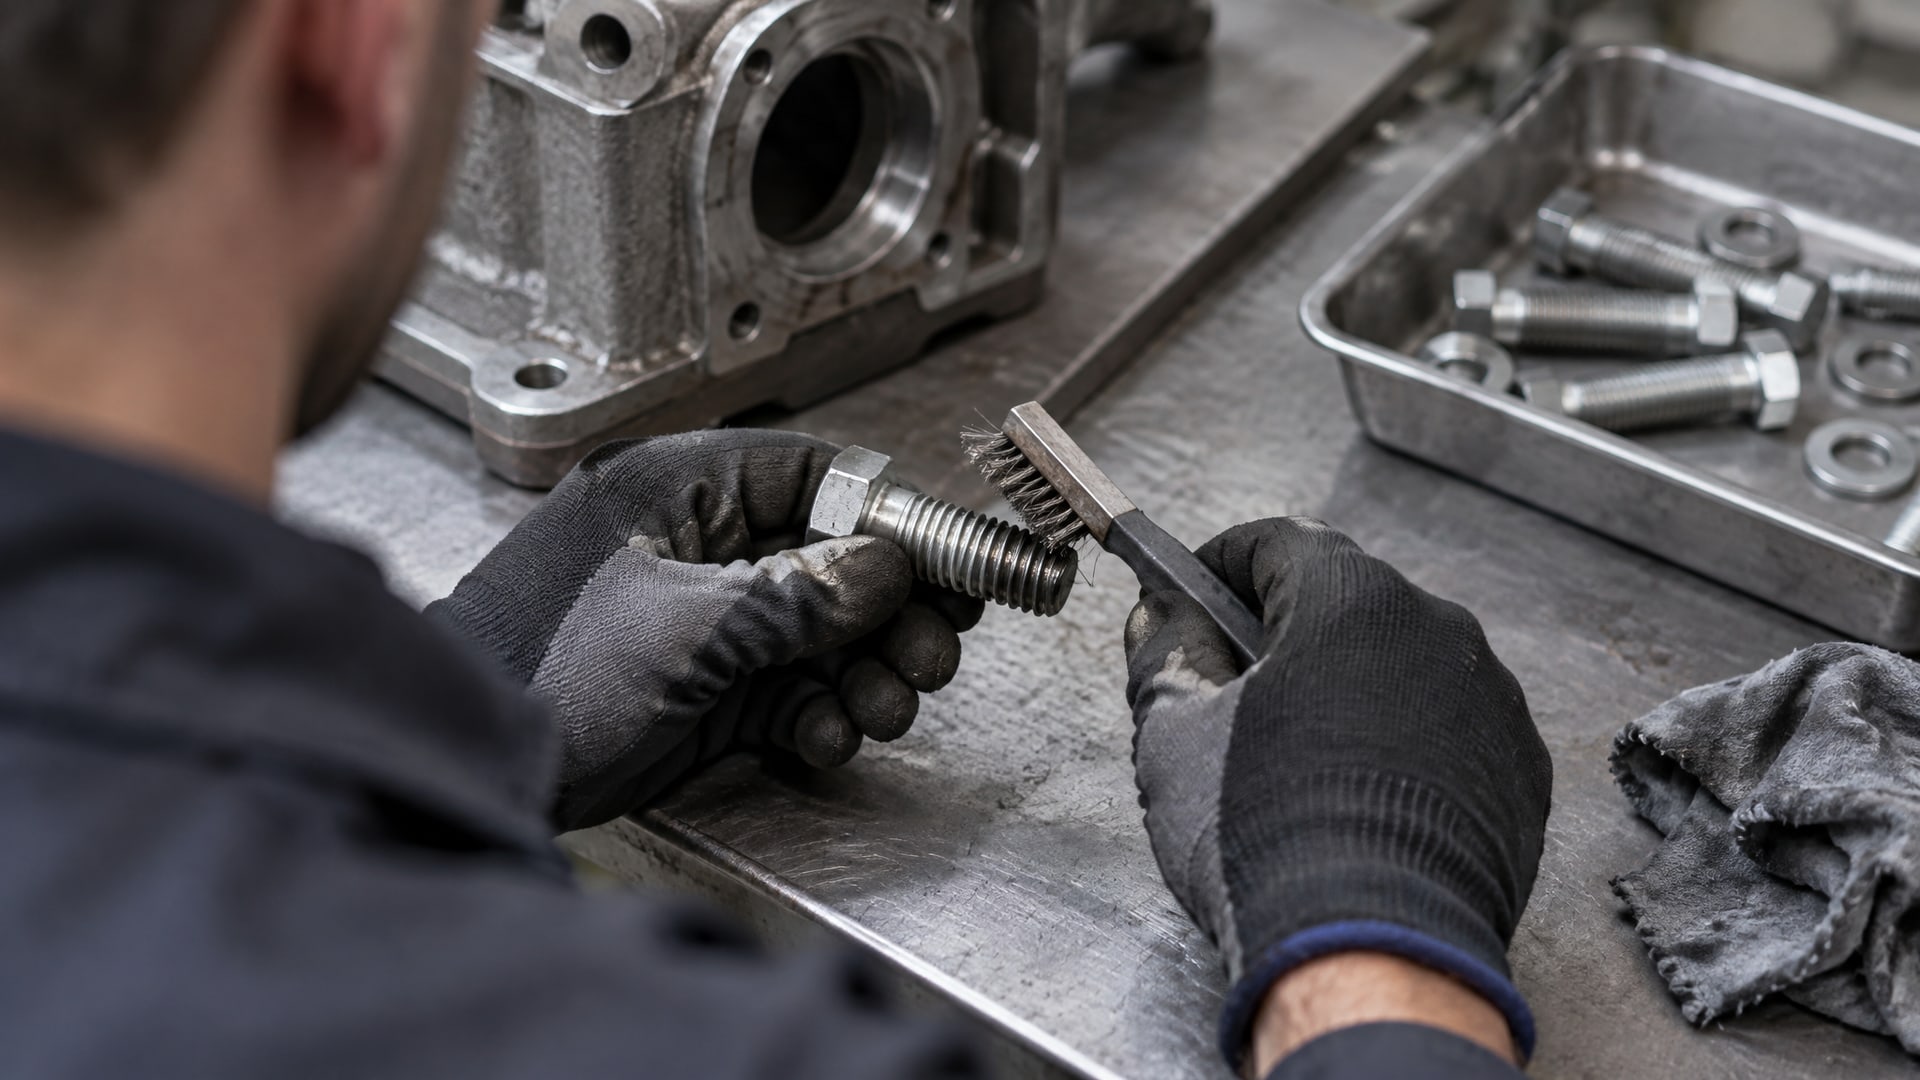
Даже небольшое загрязнение или остаток старого материала может помешать отверждению и снизить адгезию к 20-30% от номинальной.
Очистка резьбы
Резьба должна быть чистой и сухой. Удалите грязь, окисление, старый фиксатор, следы краски или герметика. Если есть старый материал, его нужно полностью выбить механически - щеткой, ершиком или продувкой сжатым воздухом. После механической очистки обезжирьте поверхность спиртом или ацетоном. Оставьте материал высохнуть - на резьбе не должно быть влаги.
Почему масло и грязь критичны
Если на резьбе остались следы машинного масла, смазки или трансмиссионного масла, анаэробный фиксатор не образует прочный полимер. Масло создает тонкий слой между металлом и составом, препятствуя химической реакции. Даже видимо чистая резьба может содержать микроскопический слой масляной пленки. Поэтому обезжиривание - обязательный этап, а не опциональный.
Грязь и микрочастицы абразива (если резьба нарезана на производстве) тоже снижают прочность соединения. В техкартах подчеркивается, что качество подготовки прямо коррелирует с надежностью фиксации.
Нанесение фиксатора на резьбу
После очистки и обезжиривания резьба готова к нанесению состава.
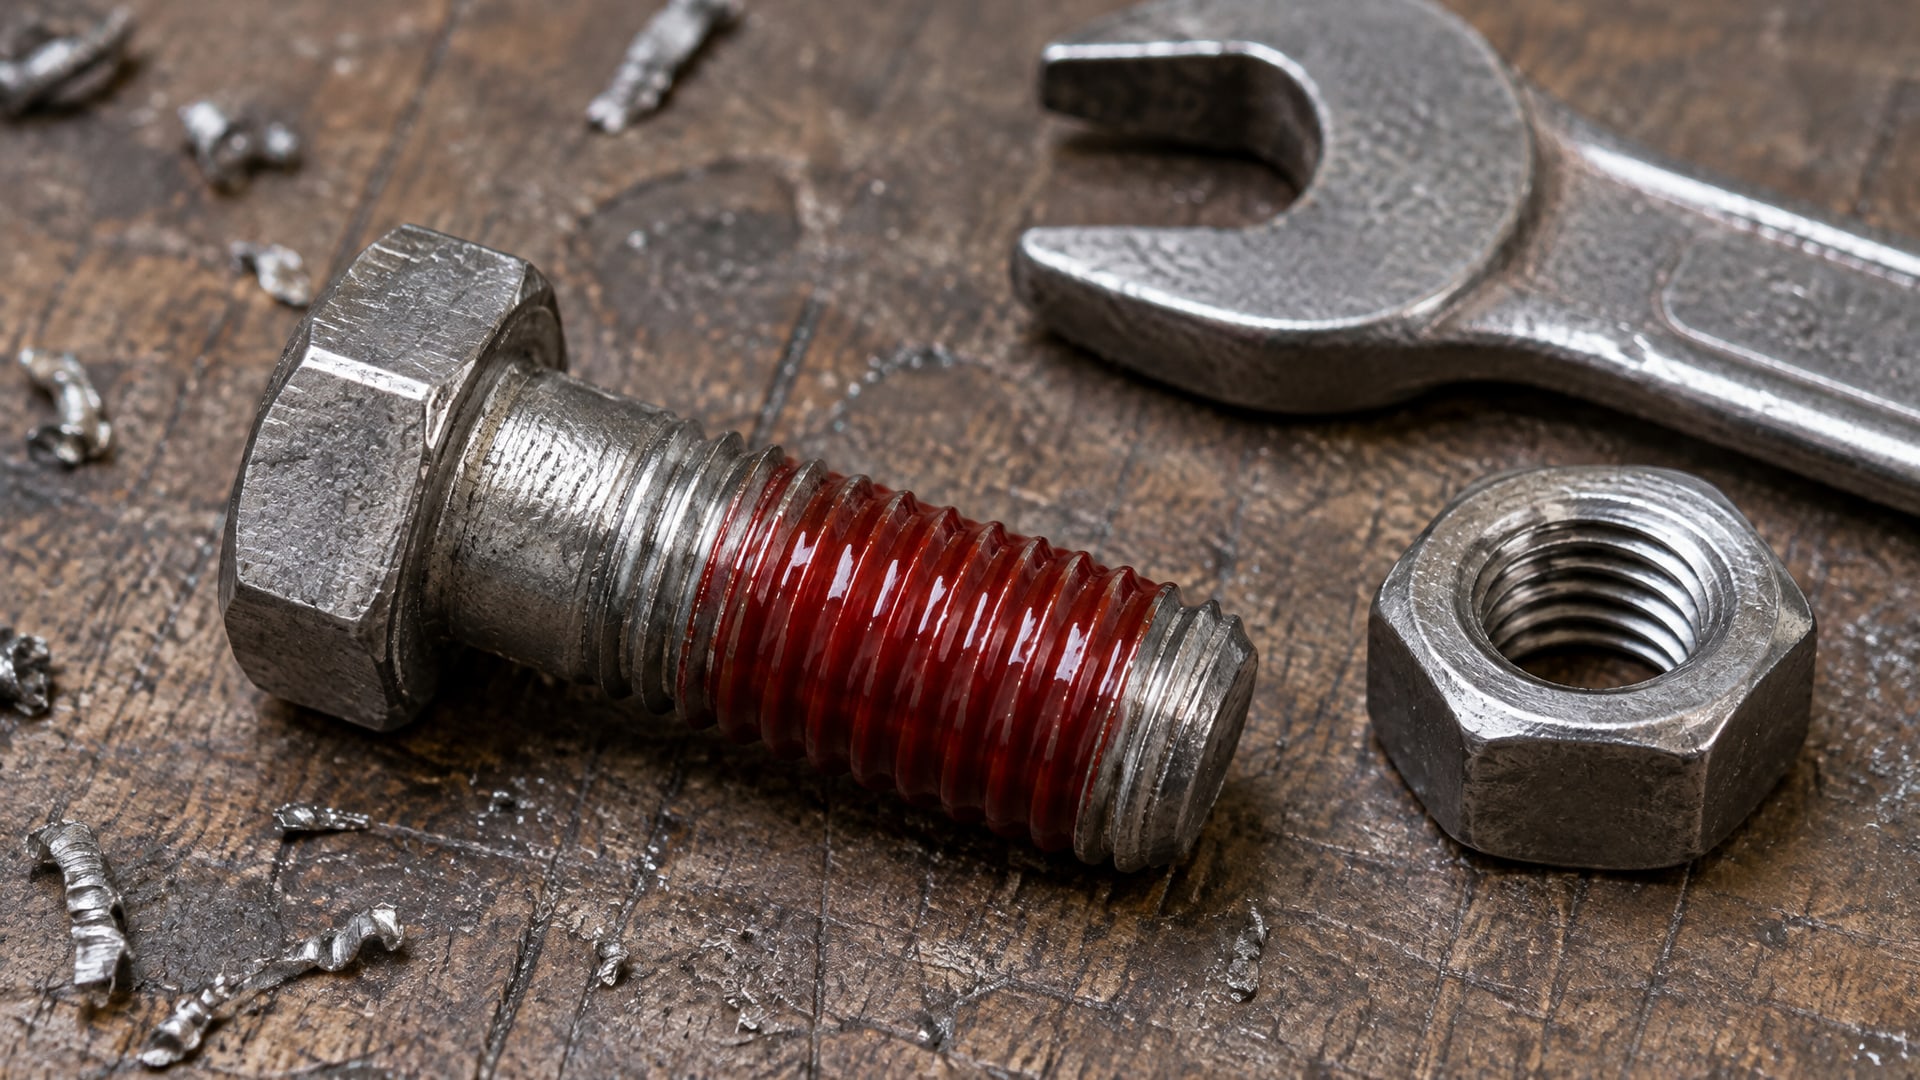
Правильное нанесение - это не избыток материала, а равномерное распределение в зоне контакта.
Где и сколько наносить
Для стандартных болтов и гаек наносите фиксатор непосредственно на витки резьбы, которые будут в контакте при затяжке. Для сквозных отверстий достаточно нанести состав вдоль длины резьбы болта перед ввинчиванием. Для глухих отверстий (когда болт входит в резьбу, нарезанную в деревянном или металлическом блоке) положите несколько капель фиксатора вглубь отверстия перед вворачиванием винта или болта.
Излишество материала не улучшает фиксацию. Состав должен заполнить микронеровности резьбы, а не образовать видимый слой на поверхности. Избыток может вытечь между витками и затем заполимеризоваться там, создавая неудобства при последующей разборке.
Техника затяжки после нанесения
Затяжку выполняйте после нанесения фиксатора, не ранее. Болт или винт с нанесенным составом нужно ввинтить в гайку или отверстие и затянуть моментом, рекомендованным для размера крепежа. Полная рабочая прочность достигается за 17-25 минут (в зависимости от марки и температуры). В течение этого времени соединение лучше не нагружать. Полное отверждение составляет 24 часа при комнатной температуре.
Выбор фиксатора в зависимости от рабочих условий
Условия работы оборудования определяют, какой класс прочности и температурный диапазон нужны.
Вибрация и удары
Для узлов, где присутствует постоянная вибрация или периодические удары (электромоторы, вентиляторные установки, насосы), рекомендуют среднепрочный синий анаэробный фиксатор резьбы. Он обеспечивает прочность на сдвиг выше 7,6 Н/мм² по ISO 10123, что достаточно для предотвращения самоотвинчивания в этих условиях, и при этом позволяет разобрать соединение без специального оборудования.
Температурные нагрузки
Для узлов с повышенной температурой выбирайте состав с запасом по температурной стойкости. Стандартные среднепрочные фиксаторы рассчитаны на рабочие температуры примерно до 150 °C. Если оборудование работает при 120-140 °C, это нормально. Если же условия предусматривают пиковые температуры 180-200 °C, нужны специальные высокотемпературные составы. Не ориентируйтесь только на цвет фиксатора - всегда проверяйте в техкарте температурный диапазон.
Маслостойкость
В некоторых узлах (коробки передач, гидрораспределители) резьба может находиться в контакте с маслом. Не все анаэробные фиксаторы одинаково устойчивы к маслу. Улучшенная маслостойкость указывается отдельно в техкартах. Если в вашем узле возможен контакт резьбы с рабочей жидкостью, уточните этот параметр перед покупкой.
Типичные ошибки монтажа и как их избежать
Неправильное применение фиксатора часто сводит на нет его преимущества.
Вот самые распространенные ошибки:
Нанесение на грязную или мокрую резьбу
Результат: фиксатор не отвердеет полностью или образует слабую пленку. Соединение ослабеет через несколько дней или недель работы.
Решение: всегда тщательно очищайте резьбу механически и обезжиривайте спиртом. Убедитесь, что поверхность сухая.
Отсутствие фиксации резьбы при недостаточной затяжке
Некоторые закупщики ошибочно считают, что фиксатор может компенсировать неправильный момент затяжки. Фиксатор работает вместе с механической затяжкой, а не вместо нее.
Решение: соблюдайте рекомендуемый момент затяжки для размера крепежа. Фиксатор предотвращает раскручивание, а не обеспечивает начальное соединение.
Попытка разобрать соединение до полного отверждения
Если спешить разбирать соединение в течение первых 24 часов, можно повредить уже сформировавшийся слой фиксатора.
Решение: работайте с соединением не ранее чем через 17-25 минут после затяжки, но дайте полностью отвердеть за 24 часа перед началом нагрузок.
Использование высокопрочного фиксатора там, где нужна обычная разборка
Некоторые инженеры думают, что красный (высокопрочный) фиксатор - это всегда лучший выбор. Но если нужно часто разбирать узел для обслуживания, высокопрочный состав потребует локального нагрева до 250 °C, что неудобно и дорого.
Решение: выбирайте минимально достаточную прочность. Для большинства производственных узлов достаточно синего (среднепрочного) фиксатора.
Нанесение излишнего количества состава
Избыток фиксатора вытечет между витками, заполимеризуется там и усложнит разборку.
Решение: наносите состав равномерным слоем по длине резьбы, а не капельно или на всю поверхность.
Демонтаж и повторное использование соединений
Если соединение зафиксировано синим (среднепрочным) анаэробным фиксатором резьбы, его можно разобрать обычным инструментом - моментом примерно на 20-50% выше, чем при затяжке.
Для типовых болтов это означает приложение усилия в диапазоне 9-22 Н·м.
Для повторной фиксации очистите резьбу от остатков старого материала ершиком или щеткой, обезжирьте спиртом и высушите, затем нанесите свежий фиксатор. Качество повторного соединения зависит от полноты удаления остатков. Если резьба все еще покрыта частицами затвердевшего фиксатора, новый состав может плохо прилипнуть. Многие производства в цехах используют для этого прошпигованные абразивом щетки или кислые салфетки для обезжиривания.
Высокопрочные (красные) фиксаторы требуют локального нагрева примерно до 250 °C перед разборкой. Болт нагревают (например, промышленным феном или горячей водой для небольших крепежей), после чего его можно отвернуть. Это требует времени и оборудования, поэтому высокопрочные составы применяют только в узлах, которые демонтируются редко или не демонтируются вообще.
Анаэробный фиксатор резьбы в условиях производства
На крупных предприятиях и в ремонтных цехах анаэробные фиксаторы стали стандартом для быстрого и надежного подпрессования резьбовых соединений.
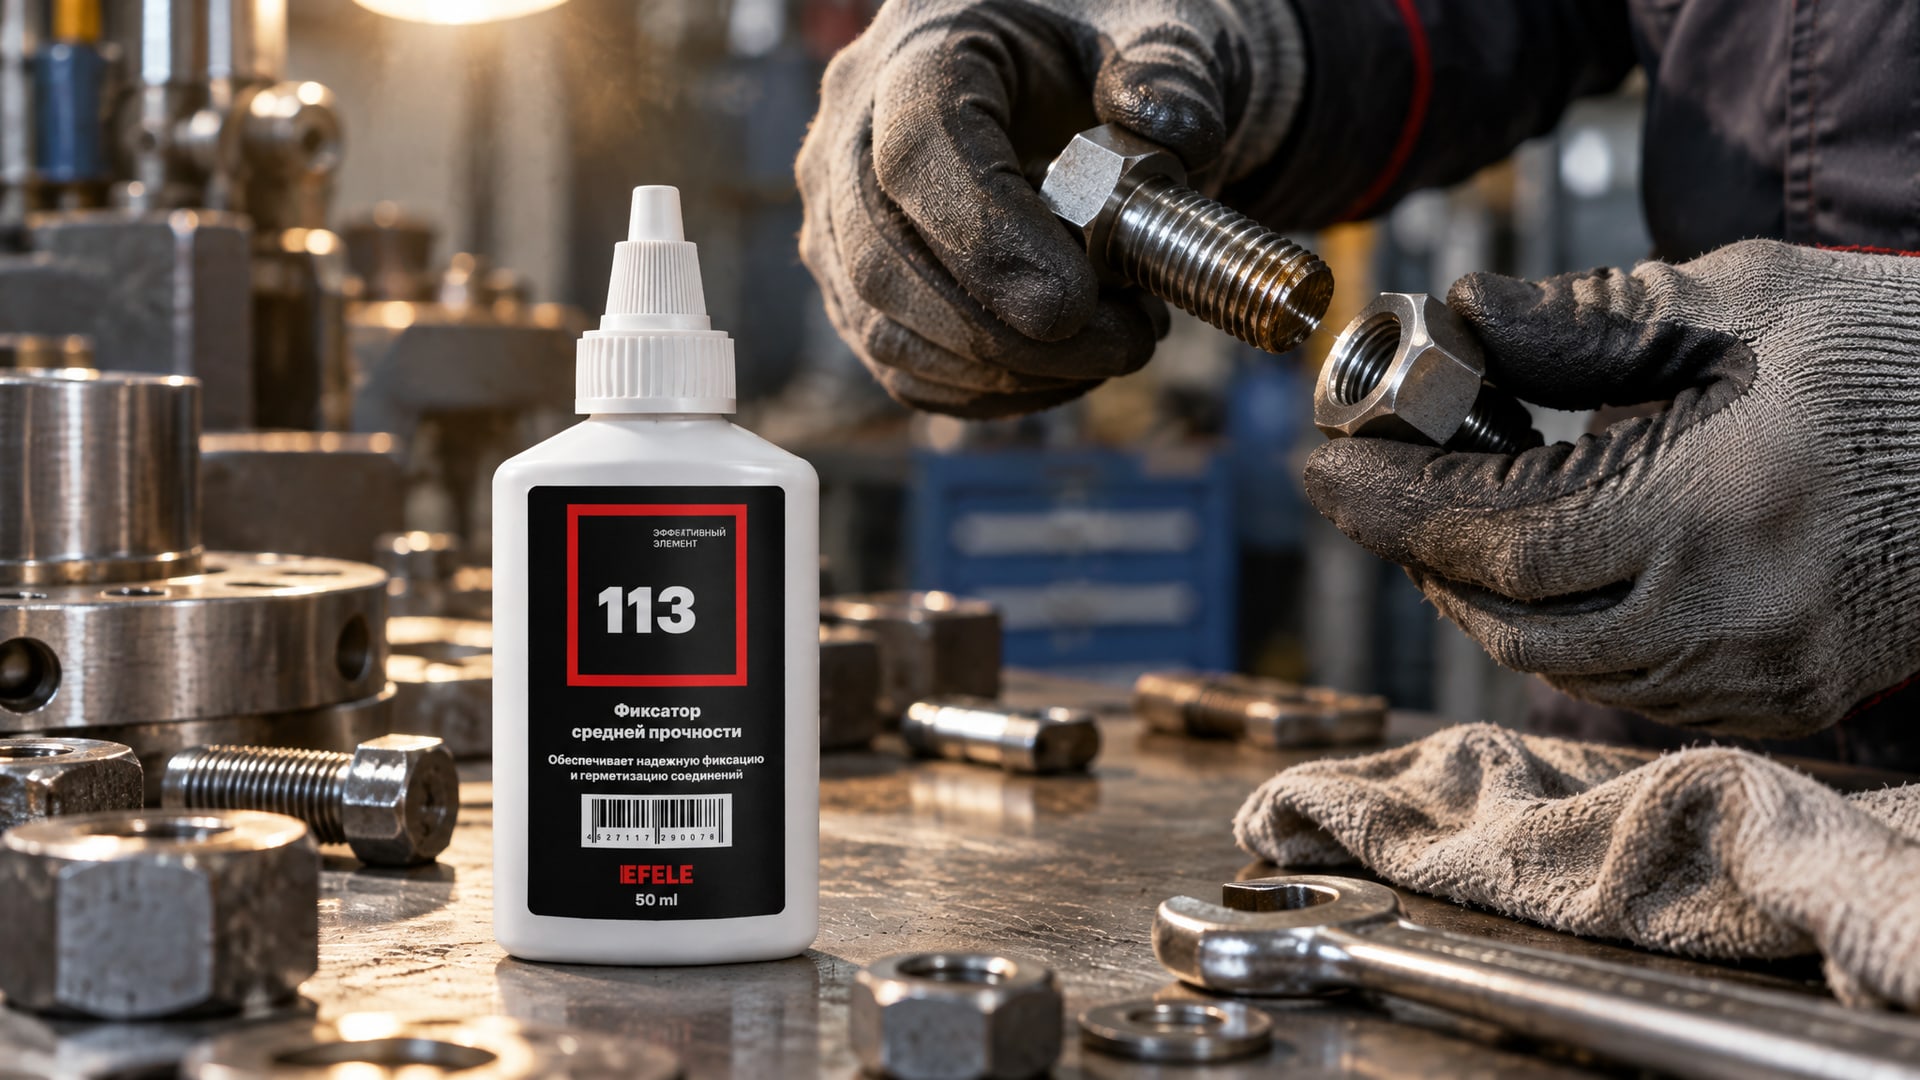
Важно правильно организовать процесс хранения и применения.
Хранение фиксаторов требует герметичной упаковки при комнатной температуре (от +5 до +35 °C). Если упаковка открыта слишком долго, состав может начать полимеризоваться и потерять текучесть. Большинство производителей указывают срок годности: 12-24 месяца в запечатанной упаковке, 3-6 месяцев в открытой.
На линиях фасовки берут синий среднепрочный фиксатор, потому что он сочетает надежность защиты от вибрации с возможностью простой разборки при наладке оборудования. Полимеризация происходит в течение 20-30 минут, что укладывается в темп производства. EFELE 113 и аналогичные составы используют для крепления датчиков, переключателей, узлов присоединения, где нужно гарантировать отсутствие люфта при вибрации и одновременно сохранить возможность переустановки оборудования.
В сервисных и ремонтных службах предпочитают иметь под рукой несколько типов фиксаторов: синий - для типовых разъемных узлов, красный - для постоянных соединений, и низкопрочный - для мелких крепежей и установочных винтов. Это дает гибкость при работе с разнообразным оборудованием и позволяет быстро выбрать нужный класс прочности.
Часто задаваемые вопросы
Чем отличается синий фиксатор от красного?
Синий (среднепрочный) фиксатор образует разборное соединение с прочностью на сдвиг около 12 МПа, позволяя отвернуть болт обычным инструментом. Красный (высокопрочный) фиксатор почти неразборный и требует нагрева примерно до 250 °C для демонтажа. Выбирайте синий для узлов, требующих обслуживания; красный - для постоянных соединений.
Какой анаэробный фиксатор резьбы купить для электромотора?
Для электромотора, работающего с вибрацией, подойдет синий среднепрочный анаэробный фиксатор резьбы с диапазоном рабочих температур от -20 до +150 °C. Убедитесь, что состав совместим со сталью (подавляющее большинство совместимы). Объема 50 мл обычно достаточно на 100-150 болтов среднего размера.
В чем разница между фиксатором и герметиком резьбовых соединений?
Герметик предотвращает протечку жидкостей или газов через резьбу, но не гарантирует защиту от вибрационного ослабления. Фиксатор - это анаэробный клей, который механически скрепляет витки резьбы и предотвращает раскручивание. Для узлов, требующих и герметизации, и защиты от вибрации, в ряде конструкций применяют оба материала.
Может ли анаэробный фиксатор резьбы разъемный снова затвердеть, если его разобрали?
Если соединение было зафиксировано синим фиксатором, его части после разборки сохранят на себе остатки полимеризованного материала. Для повторной фиксации остатки нужно удалить механически (ершиком, щеткой), затем обезжирить резьбу и нанести свежий состав. Повторная фиксация с новым материалом будет столь же надежной, как и первоначальная.
Как долго полимеризуется фиксатор при пониженной температуре?
Скорость отверждения анаэробного фиксатора сильно зависит от температуры. При +20 °C рабочая прочность достигается за 17-25 минут, полное отверждение - за 24 часа. При +5 °C процесс замедляется: рабочая прочность - через 40-60 минут, полное отверждение - через 48-72 часа. При температуре ниже +5 °C использовать фиксатор не рекомендуется, пока основание не прогреется.
Заключение
Самоотвинчивание резьбовых соединений от вибрации - это не вопрос везения, а следствие отсутствия надежной фиксации. Анаэробный фиксатор резьбы решает эту проблему эффективнее, чем механические методы, и не требует модификации конструкции. Ключ к успеху - правильный выбор класса прочности, подготовка чистой и сухой поверхности, правильное нанесение и соблюдение времени отверждения.
Следующий шаг - оценить ваши текущие узлы с вибрацией, выделить те, где происходит ослабление крепежа, и начать применение среднепрочного анаэробного фиксатора для их стабилизации. Проведите пилотный тест на одном участке оборудования: нанесите фиксатор по правилам, дайте отвердеть полные сутки, затем проверяйте натяжение крепежа раз в неделю в течение месяца. Если результат удовлетворит, внедряйте практику шире. Большинство производств замечают снижение количества отказов на 80-90% после перехода на систематическое применение фиксаторов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.