
Как смазать фасовочную машину на молочном производстве по требованиям ХАССП
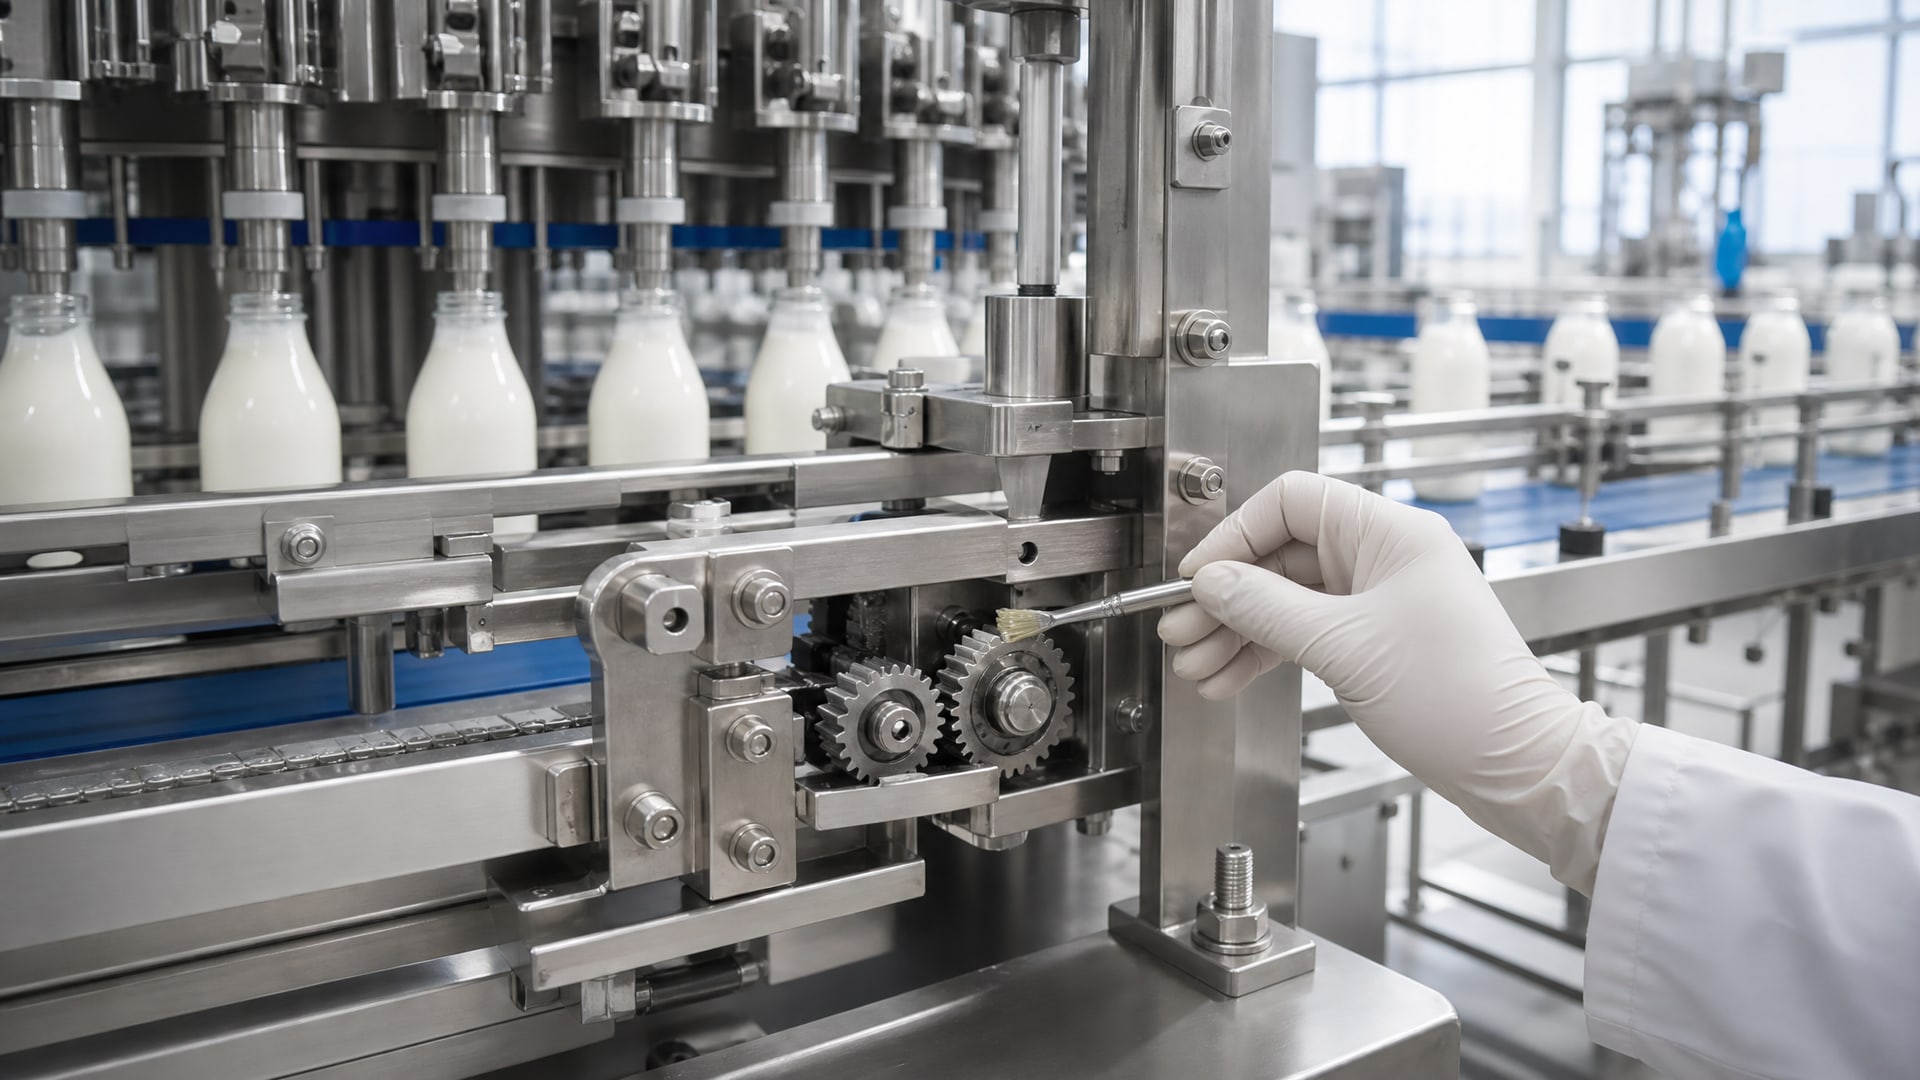
На молочном производстве выбор смазки для фасовочной машины - это не просто техническая задача, а вопрос безопасности продукта и соответствия системе ХАССП. Регулятор требует, чтобы смазочные материалы либо имели допуск на случайный контакт с пищей (NSF H1), либо применялись только там, где этот контакт исключен (NSF H2). Многие закупщики и инженеры недоразумевают, в чем разница между этими категориями, и почему нельзя просто обозначить все узлы как «пищевые». Статья объясняет, как правильно оценить риск контакта со скоростью молока на каждой точке машины, выбрать подходящий тип смазки и зафиксировать решение в документах ХАССП так, чтобы пройти аудит и избежать претензий.
Вы узнаете, почему одна смазка подходит под открытым узлом, а другая - в полностью закрытом редукторе, как составить карту точек смазки для своей фасовочной линии и какие документы нужны, чтобы подтвердить правильность выбора.
Понимание NSF H1 и H2: в чем реальная разница
Многие считают, что H2 - это просто «более мягкий вариант» H1, или что обе категории допускают контакт с едой.
На самом деле это совершенно разные допуски, и их путаница приводит к нарушениям ХАССП.
NSF H1 предназначена для узлов, где смазка может случайно попасть в пищу. Содержание в конечном продукте не должно превышать 10 ppm. Это не значит, что смазку намеренно добавляют в молоко, но если капля упадет в чан или произойдет утечка на линию, такая смазка считается приемлемой по безопасности. H1 регистрируется NSF на основе состава и прижизненных испытаний.
NSF H2 применяется только там, где контакт с пищей невозможен: закрытые редукторы, направляющие под кожухом, пневмоузлы внутри конструкции. H2 не является food grade в смысле допуска к пище - это смазка для пищевого предприятия, но исключенная от контакта с продуктом физически. Если вы ошибочно нанесете H2 на подшипник над открытым молоком, вы нарушите требования, даже если машина пищевая.
Практический вывод: выбор категории зависит от риска контакта, а не от названия машины. Для фасовочной линии это означает детальную оценку каждой точки смазки.
Как составить карту точек смазки для фасовочной машины
Карта точек смазки - это документ, в котором перечисляются все узлы машины, требующие смазки, с указанием риска контакта с молоком и выбранного типа смазки.
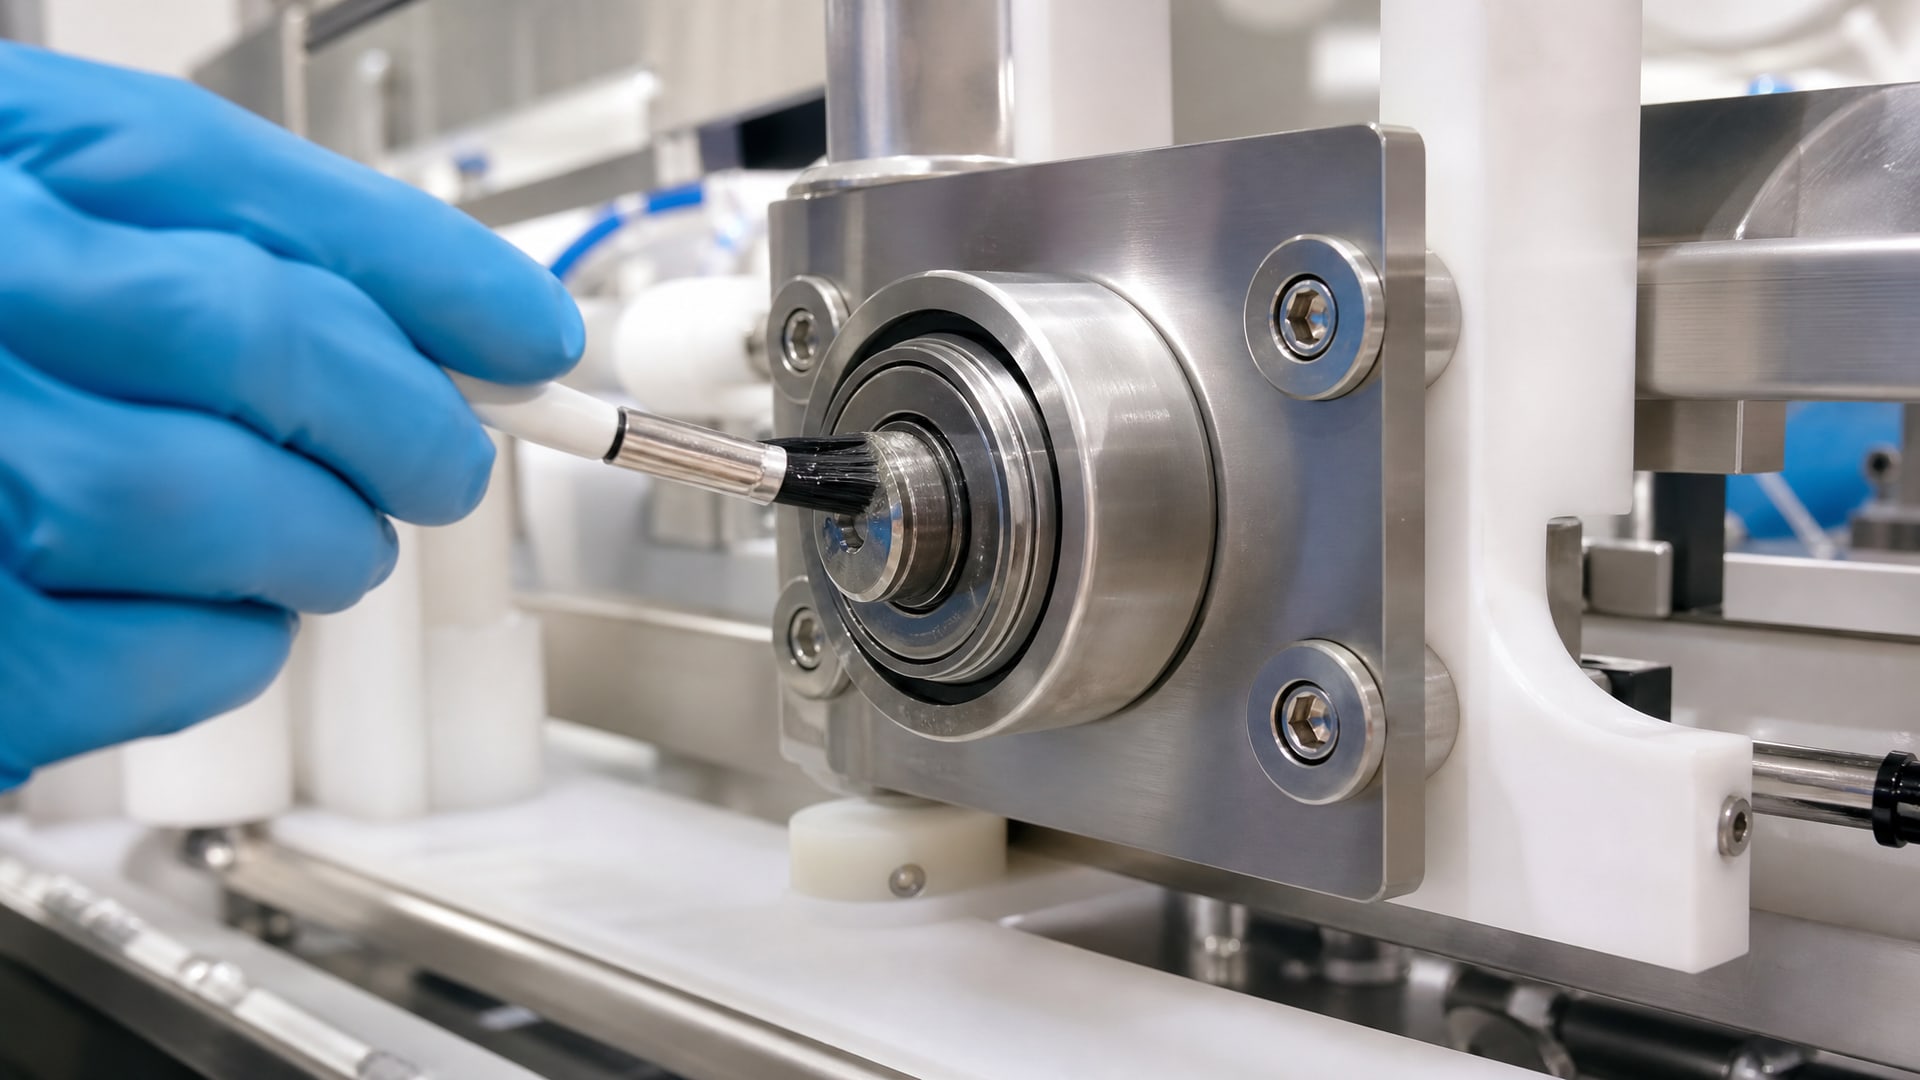
Это первый шаг процедуры ХАССП для оборудования.
Начните с визуального обхода фасовочной машины и выявите следующие узлы:
Подшипники привода: обычно расположены в нижней части машины, часто под открытым корпусом или в зоне разбрызгивания молока при мойке.
Цепные передачи и звездочки: если видны без кожуха, они находятся в зоне контакта; если закрыты кожухом, контакт исключен.
Направляющие линейного движения (ползуны, каретки): на фасовочных машинах часто перемещаются горизонтально над линией продукта.
Редукторы: коробки скоростей, обычно закрытые, но нужно проверить герметичность и отсутствие утечек.
Пневмоузлы (цилиндры, золотники): в большинстве случаев закрыты в монтажных блоках, но клапаны могут быть доступны.
Дозирующие механизмы (винты, поршни): часто расположены над бункером с молоком или находятся в прямом контакте с продуктом.
Для каждого узла задайте вопросы:
Может ли смазка капать, выдавливаться или брызгать в сторону молока? → Ответ «да» = H1.
Расположен ли узел над открытым продуктом или в зоне аэрозоля при мойке? → Ответ «да» = H1.
Находится ли узел в полностью герметичном корпусе с отсутствием утечек и щелей? → Ответ «да» = допускается H2.
Вероятен ли контакт смазки с молоком при разборке или техническом обслуживании? → Ответ «да» = H1 (для удобства персонала и снижения риска ошибки).
Результат заносится в таблицу:
| Узел | Риск контакта | Требуемый класс | Обоснование |
|---|---|---|---|
| Подшипник привода | Высокий | H1 | Под открытым корпусом, в зоне мойки |
| Цепная передача | Средний | H1 | Видна без полного кожуха, возможно разбрызгивание |
| Редуктор | Низкий | H2 | Герметичный корпус, утечки исключены |
| Направляющая каретки | Высокий | H1 | Перемещается над бункером с молоком |
| Пневмоцилиндр | Низкий | H2 | Закрыт в монтажном блоке, контакт невозможен |
Такая карта становится основой для закупки и для записей в системе ХАССП. Она должна быть согласована с инженером по наладке и с ответственным за безопасность пищевого продукта.
Требования ISO 21469 и дополнительный контроль производства смазки
Если вы работаете с импортной сертификацией или внутренние процедуры требуют подтверждения не только состава, но и гигиены производства смазки, важно понимать, что такое ISO 21469.
NSF H1 - это регистрация конкретного продукта по составу и безопасности. ISO 21469 - это комплексный стандарт, который проверяет весь жизненный цикл смазки: гигиену производства, контроль сырья, упаковку, транспортировку, хранение и прослеживаемость. Если смазка имеет оба сертификата (NSF H1 + ISO 21469), это означает, что ее производитель не только сделал безопасный состав, но и гарантирует, что при производстве не произойдет загрязнения, и что документы полностью отслеживаемы.
Для большинства молочных производств достаточно NSF H1. Однако если в вашей системе ХАССП есть требование к трассировке или если аудитор пищевой безопасности проверяет не только регистрацию, но и стандарты управления, попросите у поставщика информацию о соответствии ISO 21469. Наличие этого сертификата снимет дополнительные вопросы.
Ключевой момент: ISO 21469 не требует отдельной закупки другого продукта - это именно проверка производства уже выбранной смазки. Уточните у поставщика, сертифицирована ли смазка по этому стандарту, и запросите копию сертификата для архива ХАССП.
Выбор типа смазки в зависимости от нагрузки и условий молочного цеха
На молочном производстве условия работы фасовочной машины жесткие: влажность близка к 100%, регулярная мойка горячей водой и санитарными растворами, перепады температур при нагреве и охлаждении, высокие механические нагрузки на подшипники и направляющие.
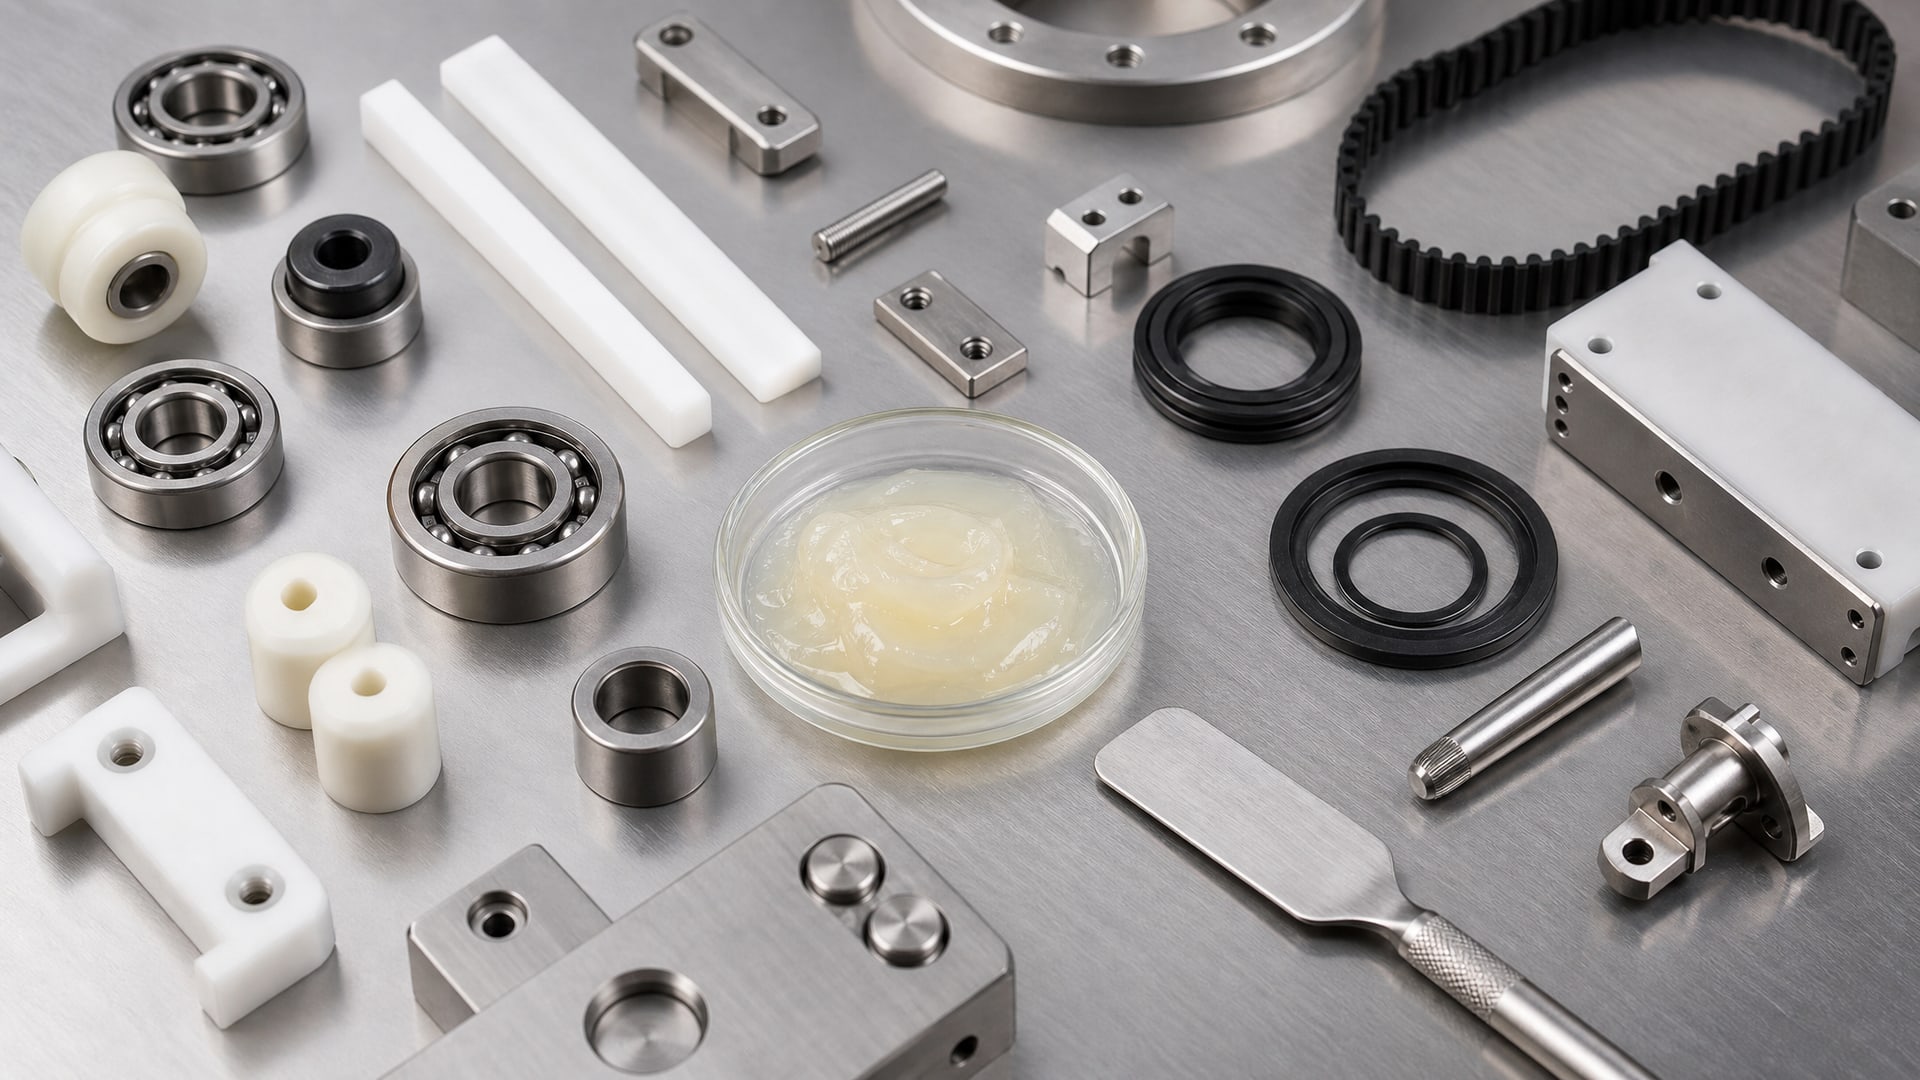
Для узлов с H1 подходят пластичные смазки (класс NLGI 1–2) и масла с загустителем или адгезионными добавками. Пластичная смазка держится дольше на поверхности при мойке, чем жидкое масло, и дает более длительную защиту. Однако нужно убедиться, что загуститель совместим с условиями. Литиевый загуститель - самый распространенный и приемлемый для таких условий; полиуретановые загустители обычно не используют из-за разбухания при контакте с влагой.
Для высоконагруженных подшипников (привод, редуктор) в зоне H1 выбирают смазки класса NLGI 2 с хорошей адгезией (то есть прилипанием к поверхности). Стойкость к вымыванию водой - это ключевое свойство для молочного цеха. Смазка должна оставаться на узле даже после часовой мойки с горячей водой; это уменьшает частоту переподсмазки и снижает риск работы узла без защиты.
Для направляющих и ползунов можно выбрать смазку вязче (NLGI 1–1,5), чтобы она лучше скользила по металлу и не создавала излишнего сопротивления. Однако вязкость не должна быть так мала, чтобы смазка текла с направляющей при наклоне машины.
Для узлов с H2 (закрытые редукторы, внутренние пневмоузлы) требования менее жесткие, но влага все равно присутствует в цехе. Смазка должна иметь хорошую влагоустойчивость и не окисляться при температурных колебаниях. Минеральные масла и смазки с минеральной основой обычно справляются с этим хорошо, если они содержат антиоксидантные присадки.
Практическая рекомендация: используйте минимально необходимое количество смазки. NSF прямо подчеркивает, что при возможном контакте с пищей следует наносить только ту порцию, которая необходима для работы узла. Избыток смазки не повышает защиту, а только увеличивает риск попадания в продукт. Подшипники смазывают тонкой пленкой, не густым слоем; капля-две на цепь, не облив всю передачу.
Документирование выбора в системе ХАССП
По требованиям ХАССП все решения, касающиеся безопасности пищевого продукта, должны быть задокументированы, включая выбор смазки для оборудования.
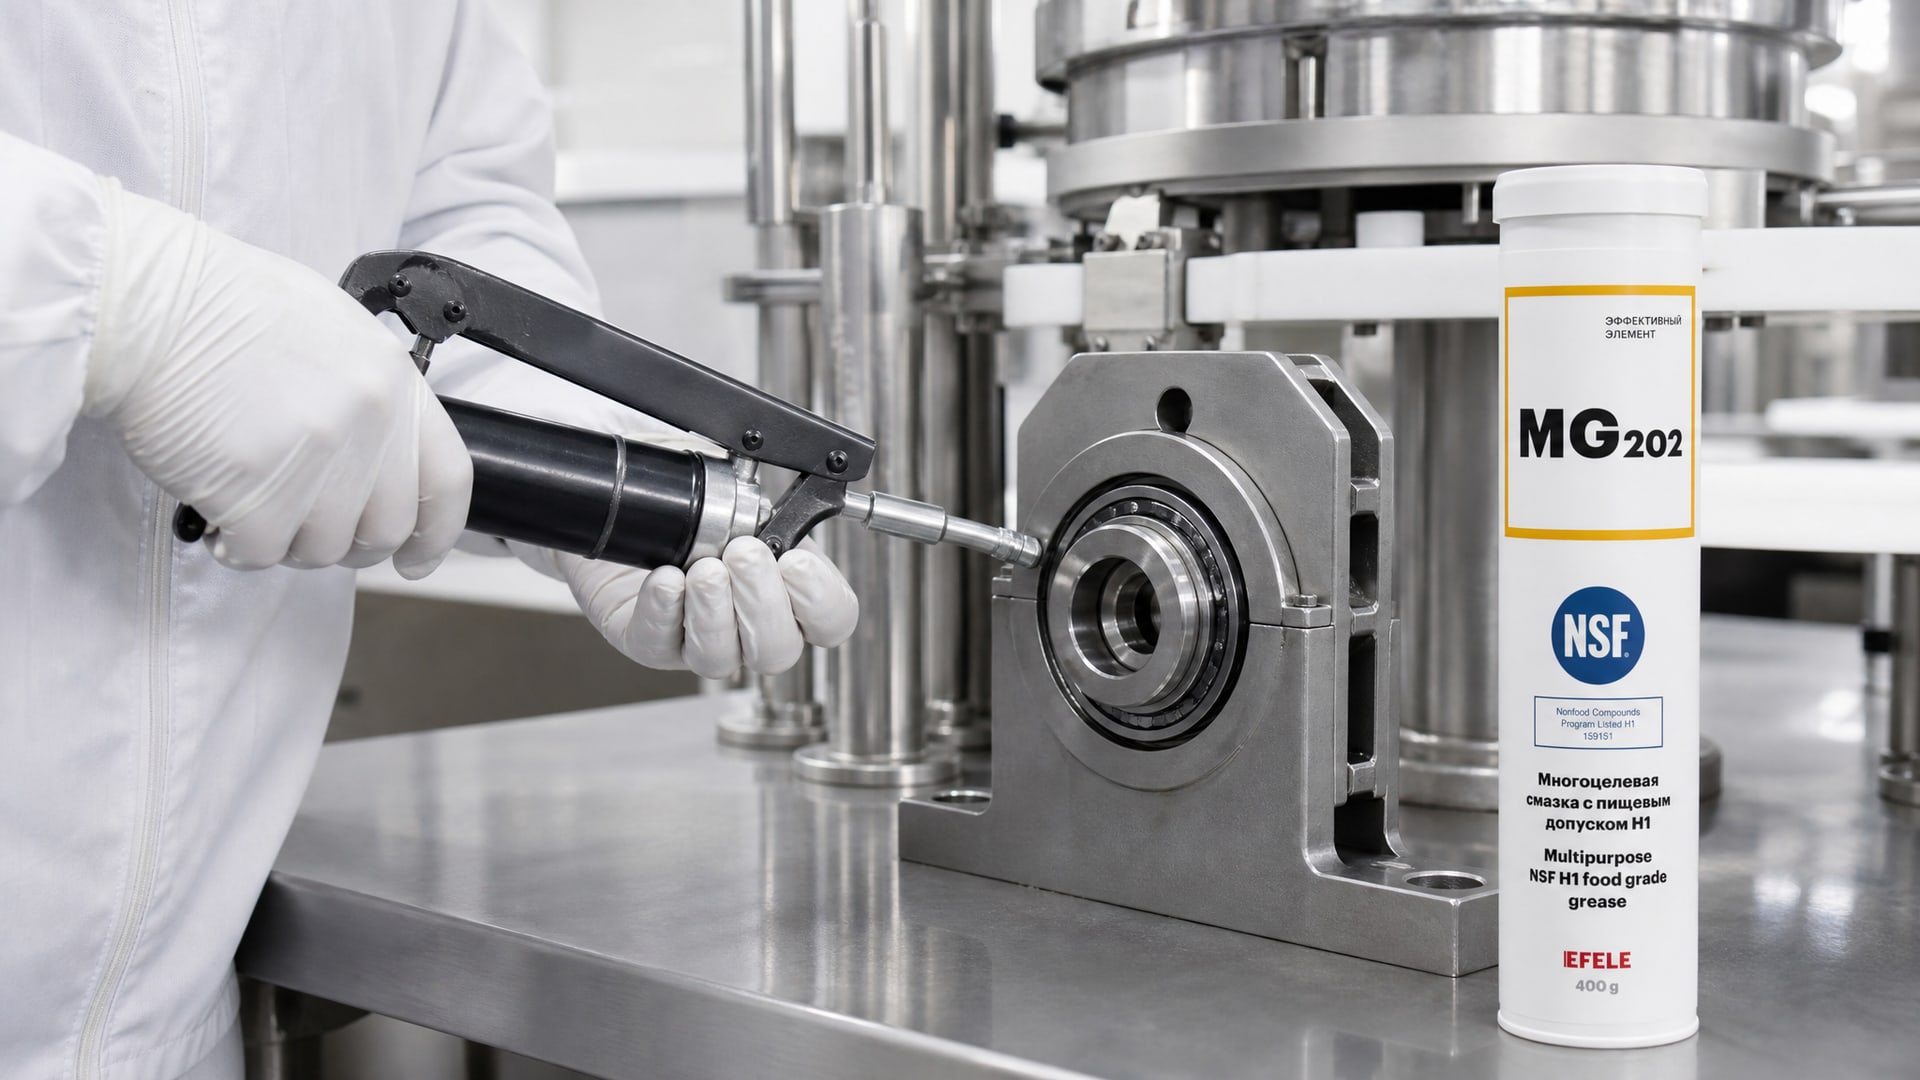
Это не бюрократия, а страховка: если возникнет претензия регулятора или проблема с качеством молока, вы сможете доказать, что следовали процедуре.
Минимальный набор документов:
Карта точек смазки: таблица (как описано выше) с указанием узла, риска контакта, выбранного класса (H1 или H2) и обоснования.
Регистрационный номер NSF: для каждой выбранной смазки запросите у поставщика официальный номер регистрации в NSF (например, NSF H1-12345). Это подтверждение указывается в спецификации.
Паспорт (ТДС) смазки: техническое описание с перечислением состава, температурного диапазона, класса NLGI (если это пластичная смазка), вязкости (если это масло), адгезионных свойств и совместимости с моющими средствами.
Процедура нанесения и переподсмазки: письменное описание того, как часто смазывают каждый узел, в каком количестве, и какой инструмент используют (масленка, шприц, смазочный аппарат). Например: «Подшипник привода - один раз в неделю, 2–3 капли EFELE MG-202, не смывать при плановой мойке».
Записи по контролю: журнал выполненных операций по смазке, отметки о замене смазки при техническом обслуживании, замечания при осмотре (если смазка выдавливается или вытекает).
Сертификат ISO 21469 (если требуется): копия в архив ХАССП, если производитель смазки заявляет о соответствии этому стандарту.
При аудите пищевой безопасности (внутреннем или внешнем) проверяющий прежде всего просит показать карту точек смазки и документы на используемые смазки. Если этого нет, это считается несоответствием процедуре. Если карта есть, но в ней не указаны классы NSF или обоснование выбора, это вызывает вопрос. Полный пакет (карта + регистрация NSF + ТДС + процедура нанесения) - это доказательство того, что выбор произведен обоснованно и систематически.
Помните: регулятор не просит идеальности, а просит системности и контроля. Если вы покажете, что процесс управляется, а не стихийно, аудит пройдет успешно.
Выбор и применение смазки в условиях регулярной мойки и санитарии
Молочный цех не похож на стандартный механический цех: фасовочная машина моется несколько раз в день горячей водой, иногда с использованием щелочных моющих средств, а затем санитарных растворов (хлор, йод).
Смазка должна это выдержать.
При частой мойке горячей водой смазка может размягчаться или вымываться. Если смазка на подшипнике полностью вымыта водой, подшипник остается без защиты и может произойти фреттинг (микропроскальзывание с трением и истиранием), что приводит к преждевременному износу. Поэтому стойкость к вымыванию - это не прихоть, а практическая необходимость.
Хорошие пищевые смазки содержат добавки, которые повышают адгезию - прилипание к металлу. Это означает, что часть смазки остается на поверхности даже после мойки. Для условий молочного цеха рекомендуется проверить в спецификации смазки пункт о стойкости к вымыванию или адгезии; обычно это указывается как «устойчива к смыванию водой» или «не смывается при обычной мойке».
Совместимость с моющими средствами - это второй момент. Щелочные моющие средства не должны разлагать смазку (что было бы видно как потемнение или расслоение на узле). На практике это проверяется редко, но в хороших паспортах указывается: «совместима с щелочными и кислотными средами, используемыми в пищевой промышленности». Если такого пункта нет, уточните у поставщика.
Третий момент - это режим нанесения при регулярной мойке. Если мойка производится после каждой смены, смазку наносят после мойки и сушки машины, чтобы она попала на сухую поверхность. Если наносить смазку перед мойкой, она будет просто смыта. Это должно быть прописано в процедуре, которую следуют операторы. На практике многие предприятия назначают отдельную смену для смазки перед запуском машины (например, утром перед началом производства) или включают смазку в ежедневный чек-лист техобслуживания.
При подборе смазки для влажных условий молочного производства часто выбирают пластичные смазки на литиевой основе (NLGI 1–2), потому что они хорошо держатся на узле и не теряют вязкость при влаге так быстро, как масло. Однако если нужна текучесть (например, для направляющих с малым люфтом), выбирают более жидкие смазки или масла; в этом случае наносят чуть более часто, чтобы компенсировать вымывание.
На практике в цехах молочного производства применяют компромиссный вариант: основные узлы (подшипники привода, редуктор) получают пластичную смазку NLGI 2 с хорошей адгезией, а скользящие элементы (направляющие, ползуны) - более текучую смазку или масло с загущающей добавкой (NLGI 0–1). Оба варианта должны быть NSF H1 там, где есть риск контакта.
Частые ошибки при выборе смазки для молочного оборудования
Ошибка 1: Путаница между H1 и H2
Многие закупщики считают, что если смазка обозначена как H2, то она «более пищевая» или «более безопасная», потому что это тоже пищевой стандарт. На самом деле H2 просто означает, что контакт с пищей исключен конструкционно. Если вы поставите H2 на подшипник над открытым молоком, вы нарушите требование, даже если продукт пищевой.
Решение: убедитесь, что для каждого узла в карте точек смазки указано не только название смазки, но и причина выбора H1 или H2. Если в сомнениях - выбирайте H1, так как это перестраховка и соответствует принципу ХАССП.
Ошибка 2: Использование обычной смазки «потому что цена ниже»
Обычная смазка без NSF-регистрации может быть хорошего качества, но для пищевого производства ее нельзя применять. Разница в цене часто незначительна (десяток-другой процентов), но нарушение процедуры может привести к штрафу, отзыву партии молока или запрету на реализацию.
Решение: при закупке всегда требуйте документ о NSF-регистрации (номер H1 или H2) и сохраняйте его в архив ХАССП. Поставщик обязан предоставить эту информацию; если отказывает - это красный флаг.
Ошибка 3: Нанесение смазки в избыточном количестве
Некоторые операторы считают, что чем больше смазки, тем лучше защита. На самом деле избыток смазки может вытечь на соседние узлы, попасть в молоко или привести к увеличению сопротивления вращения (и, как следствие, к перегреву подшипника).
Решение: в процедуре нанесения укажите точное количество для каждого узла: «Подшипник -2 капли; Цепь - одна точка на звено; Направляющая - тонкая линия 50–100 мм». Обучите операторов, покажите на примере. Меньше смазки нанести всегда можно, больше - уже проблема.
Ошибка 4: Игнорирование температурного диапазона
На фасовочной машине могут быть узлы, которые работают при повышенной температуре (например, привод с тормозом) или при пониженной (если машина стоит в холодном цехе). Смазка, подходящая для комнатной температуры, может потечь или загустеть за пределами диапазона.
Решение: проверьте в спецификации смазки ее рабочий диапазон (обычно это примерно от -20 до +60 °C для стандартной пищевой смазки). Если машина работает вне этого диапазона, выберите специальный вариант (например, низкотемпературную смазку) и согласуйте с поставщиком.
Ошибка 5: Отсутствие процедуры переподсмазки
Если нет письменной процедуры, когда и как смазывают каждый узел, это приводит к хаосу: один оператор смазывает раз в месяц, другой - раз в три месяца, третий - забывает вообще.
Решение: составьте график переподсмазки для каждого узла. Примерные интервалы (коррекция по вашему опыту): подшипники - раз в 5–7 дней; цепи и направляющие - раз в неделю; редукторы - раз в 3–6 месяцев (если это масло в редукторе, то при замене масла). Повесьте процедуру на доску в цехе или внесите в электронную систему учета.
Часто задаваемые вопросы
Какую смазку использовать, если производитель машины в руководстве не указал?
Если в техническом паспорте машины нет рекомендаций по смазке, начните с карты точек смазки. Для каждого узла (подшипник, цепь, направляющая) выберите консистенцию (пластичная смазка NLGI 1–2 или масло) и убедитесь, что у нее есть NSF H1 или H2 в зависимости от риска контакта. Посоветуйтесь с инженером по наладке и согласуйте выбор с ответственным за ХАССП.
Смазка вытекает из подшипника при мойке. Это нормально?
Небольшая потеря смазки при горячей мойке - это нормально, особенно если вода под давлением. Однако если смазка выдавливается так, что через час после мойки подшипник снова без защиты - это проблема. Причины: смазка неправильной консистенции (слишком мягкая), узел работает с перегревом, или давление воды слишком высокое. Решение: используйте смазку с лучшей адгезией (пощупайте при выборе), снизьте давление воды, проверьте температуру подшипника при работе.
Можно ли смешивать разные пищевые смазки?
Нет. Смешивание может привести к химической реакции, изменению вязкости и потере защитных свойств. Если вы сменили поставщика смазки, сначала полностью удалите старую (промойте узел), а затем нанесите новую. В ваших документах и процедурах указывайте конкретное наименование смазки, а не просто «пищевая смазка».
Нужна ли справка от аудитора на использование смазки?
Нет, справка не нужна. Достаточно, чтобы смазка была зарегистрирована NSF (H1 или H2) и чтобы ваша карта точек смазки была согласована с лицом, ответственным за безопасность пищевого продукта (обычно - специалист по ХАССП или микробиолог). Копии документов на смазку храните в архиве ХАССП; при аудите проверяющий их запросит.
Как часто менять смазку в узлах?
Для подшипников и направляющих пластичную смазку обычно полностью меняют при капитальном ремонте машины или, если есть признаки старения (потемнение, загустевание), раз в 1–2 года. Между тем смазку переподсмазывают (то есть добавляют свежую порцию) раз в 5–7 дней. Для редукторов смену масла выполняют по регламенту машины (обычно раз в 3–6 месяцев или раз в год). Уточните периодичность в паспорте машины или согласуйте с инженером.
Заключение
Выбор смазки для фасовочной машины на молочном производстве по требованиям ХАССП - это не сложный процесс, если подойти системно. Ключ - понять, что NSF H1 и H2 различаются не по «строгости», а по риску контакта с пищей. Составить карту точек смазки, оценить этот риск для каждого узла, выбрать подходящий тип смазки и зафиксировать решение в документах - это все, что нужно.
На практике многие молочные цехи используют пластичные смазки на литиевой основе с NSF H1 для узлов над молоком (подшипники, цепи, направляющие) и H2 для закрытых редукторов. Это работает надежно, если смазка имеет хорошую адгезию, стойкость к вымыванию водой и совместимость с моющими средствами. Следующий шаг - попросить у поставщика документ о NSF-регистрации, составить процедуру нанесения со сроками и количеством, обучить операторов и вести записи в журнале. При таком подходе аудит ХАССП пройдет без замечаний, а оборудование будет защищено надежно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.