
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
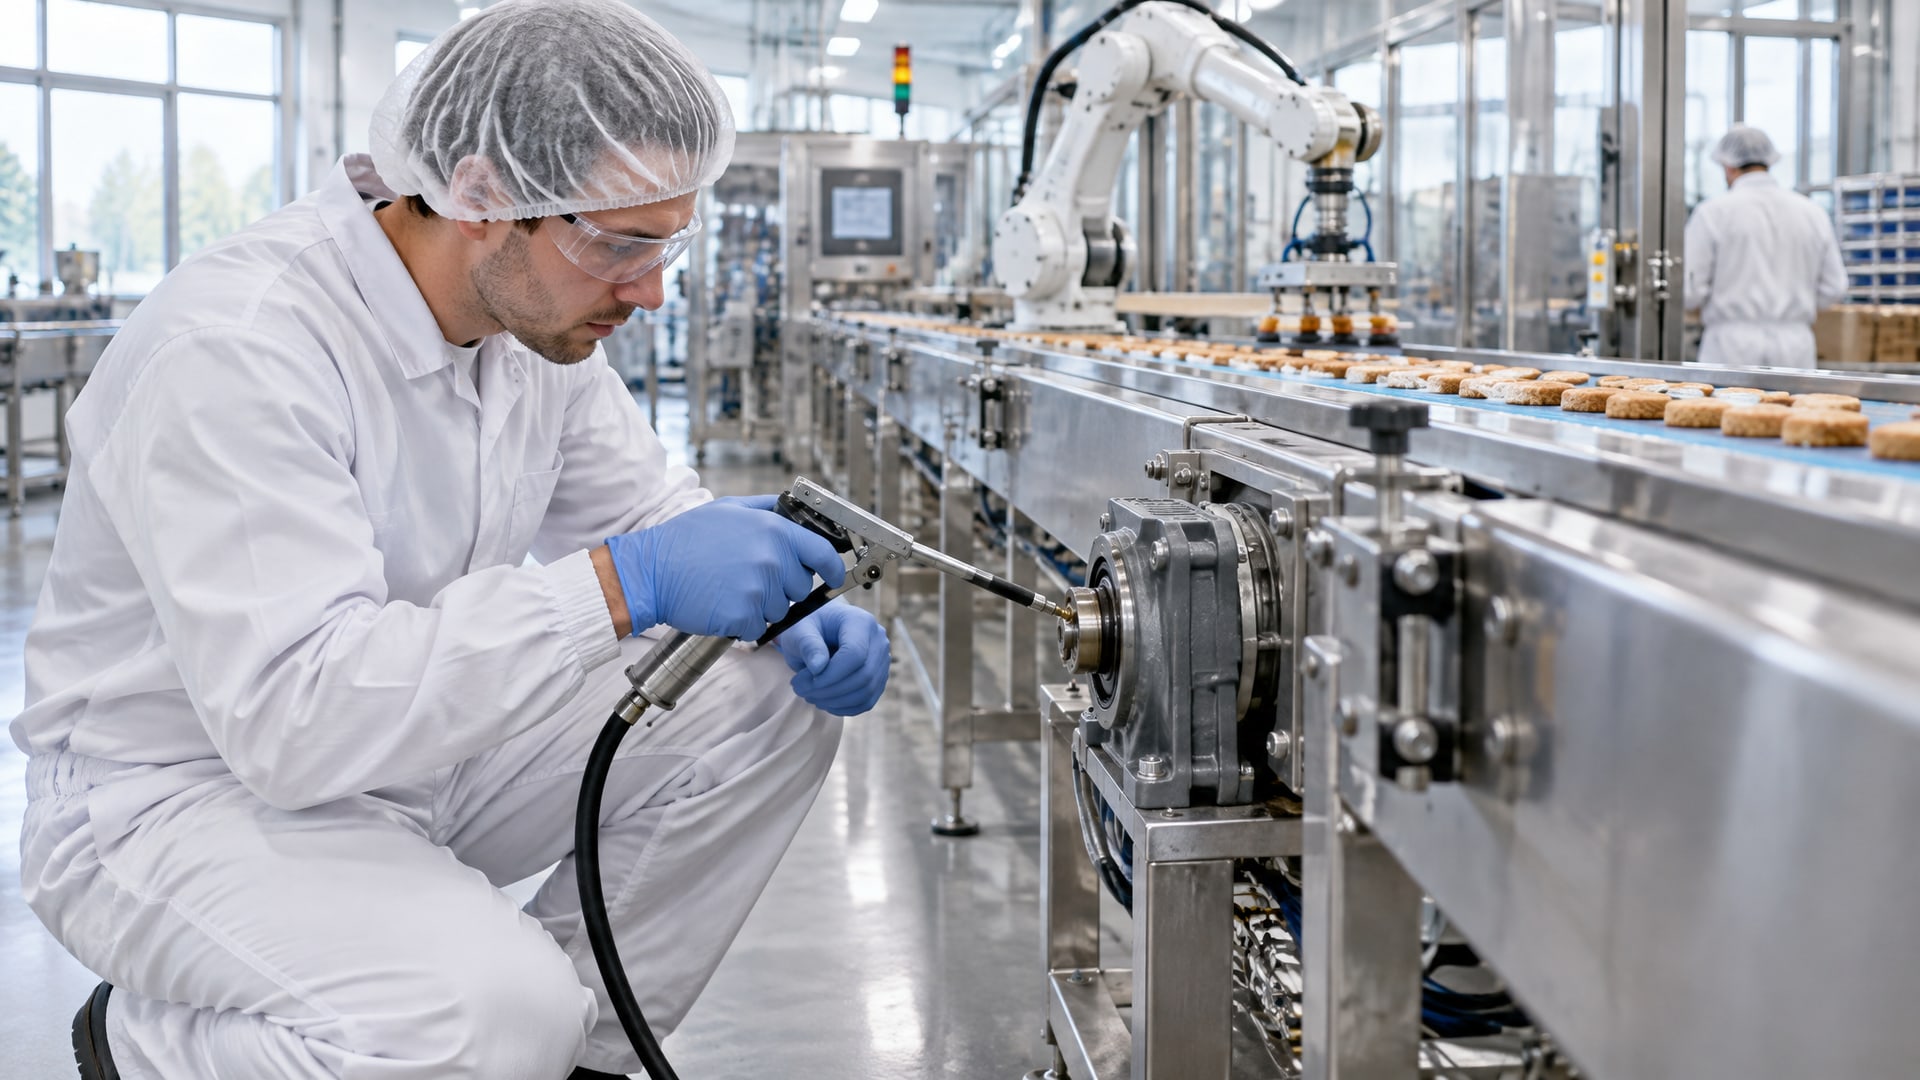
Фасовочное и упаковочное оборудование работает в условиях, где возможен случайный контакт смазки с готовым продуктом. Это определяет выбор материалов: нужны смазки с пищевым допуском NSF H1, которые при попадании в пищу не создадут санитарных рисков. Статья объясняет, как правильно подобрать смазку для конкретных узлов упаковочной линии, что проверять при закупке и как избежать типичных ошибок при внедрении.
Закупщикам и инженерам производств это полезно, чтобы выбрать смазку не только по надписи «пищевая», но и по фактическим характеристикам: вязкости, консистенции, допускам и рабочему диапазону температур. Статья подтверждена стандартами NSF и ISO 21469.
NSF H1: что это значит и где применяется
Категория NSF H1 обозначает смазки, допустимые в зонах оборудования, где возможен случайный, технически неизбежный контакт с пищей.
Это не означает, что смазка предназначена для внесения в продукт намеренно - контакт должен быть редким, дозированным и неизбежным при конструкции машины. Предельный уровень загрязнения пищи по FDA составляет не более 10 ppm для минеральных и синтетических смазок.
На фасовочных и упаковочных линиях такие зоны - верхние части оборудования над конвейером, крышки, прижимные механизмы и направляющие, в которые может брызнуть или просочиться смазка при работе. Важно понимать, что H1 не заменяет правильный подбор по вязкости, температуре и типу нагрузки; это дополнительный критерий безопасности.
Для проверки используют не надпись на этикетке, а действующую регистрацию конкретного продукта в реестре NSF White Book. Это гарантирует, что линейка прошла тестирование и сохраняет допуск. Многие предприятия требуют также сертификата по ISO 21469, который подтверждает соответствие международным стандартам гигиены производства и жизненного цикла смазки.
Как подобрать смазку для узлов упаковочного оборудования
Выбор смазки начинается не с надписи «пищевая», а с определения типа узла и его требований.
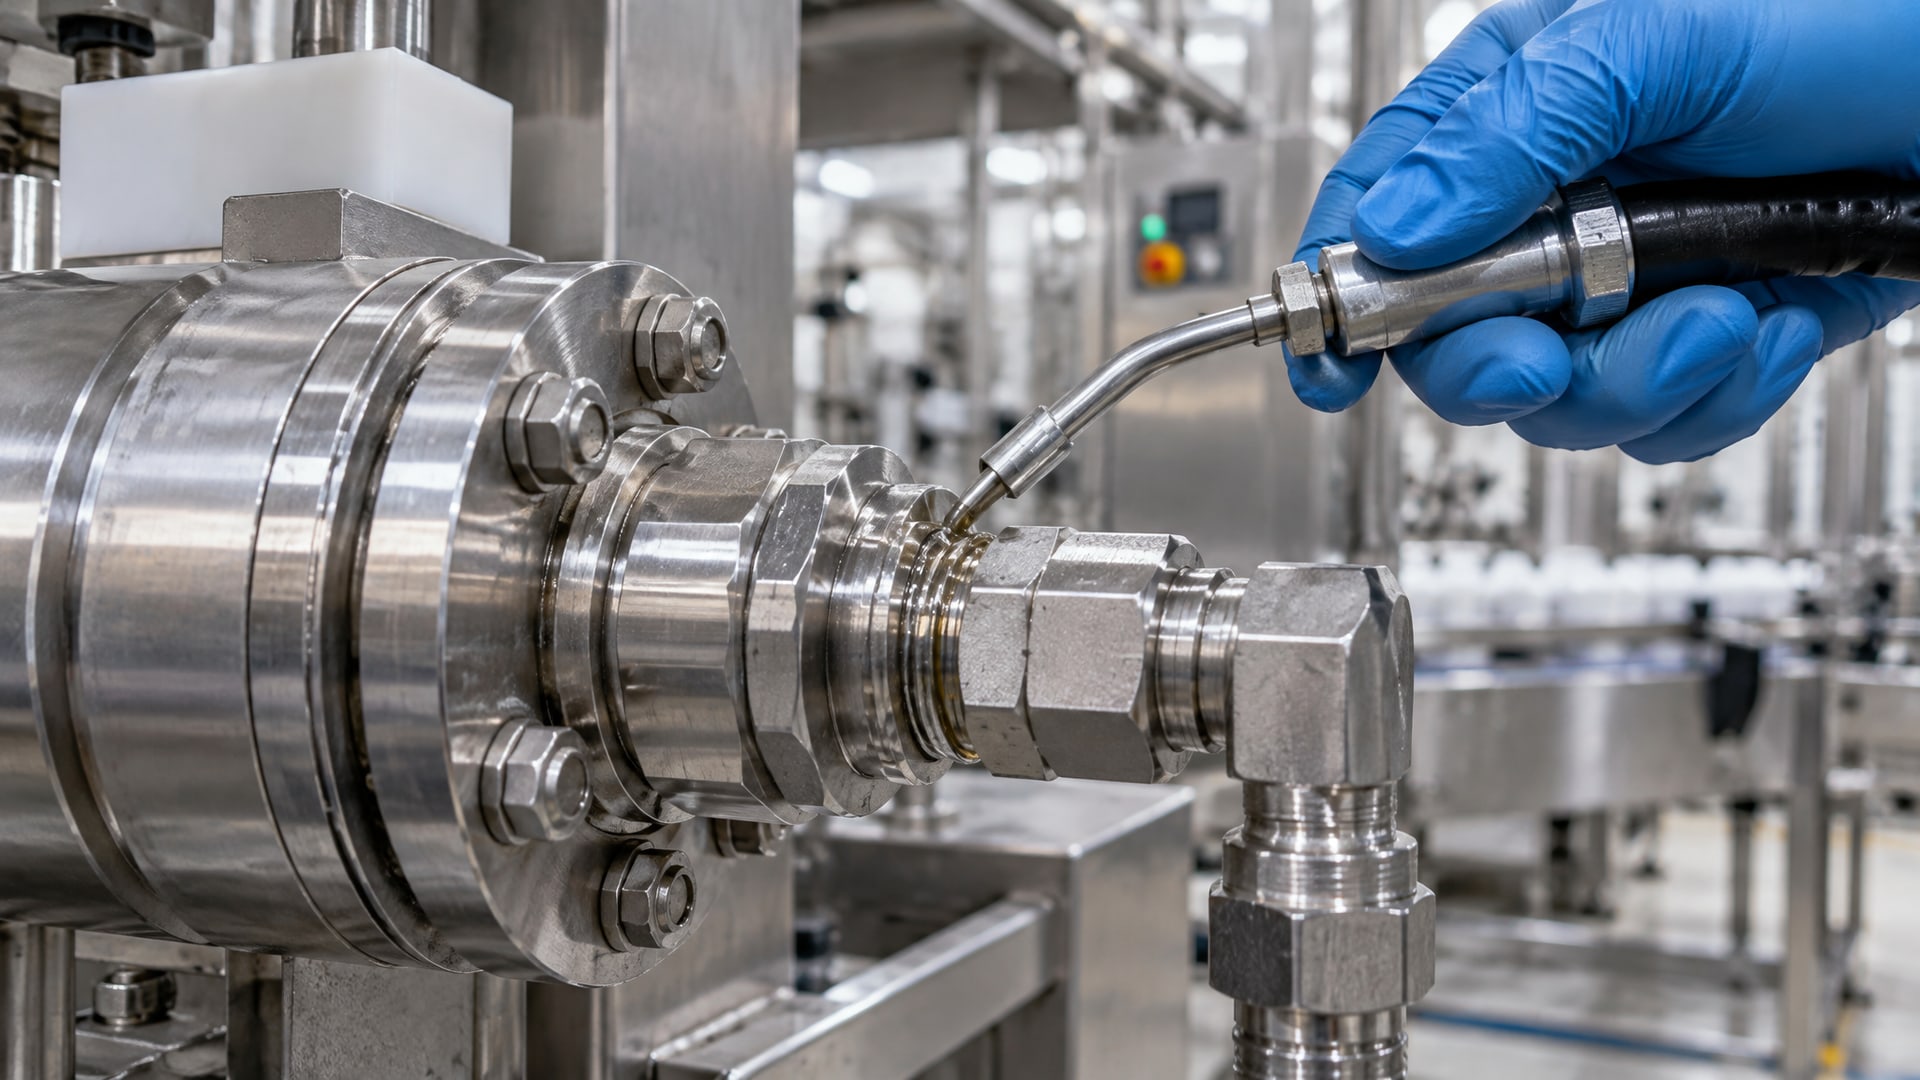
Для масел ориентируются на класс вязкости ISO VG, для пластичных смазок - на консистенцию NLGI и рабочий диапазон температур.
Масла для гидросистем и легконагруженных механизмов
Гидросистемы упаковочных машин обычно работают с вязкостью ISO VG 32 или 46. Эти масла подходят для цепей, направляющих и втулок, где требуется хорошая текучесть при стандартных температурах. При выборе проверяют, что масло удерживает пленку в условиях нагрузки и не скапливается в углах, вызывая засорение.
Для оборудования с повышенной влажностью (мойка после производства) выбирают составы с лучшей деэмульгируемостью, чтобы смазка не вспенивалась при контакте с водой. Масла NSF H1 класса ISO VG 32–46 берут в цехах, где важна и проникающая способность, и пищевой допуск.
Пластичные смазки для подшипников и направляющих
Пластичные смазки классифицируют по NLGI - консистенции, которая влияет на ее подачу в узел. NLGI 2 - универсальный класс для большинства подшипников упаковочного оборудования при стандартных температурах и скоростях. NLGI 1 применяют при повышенных скоростях вращения или нижних температурах, чтобы не затруднять движение.
При выборе пластичной смазки с пищевым допуском NSF H1 обращают внимание на температурный диапазон. Если оборудование работает при 40–60 °C, подходит классическая литиевая или сложноэфирная основа. Для печей, запаечного оборудования и линий с нагревом свыше 80 °C нужны смазки с повышенной термостойкостью и сохранением консистенции.
На упаковочных линиях закупщики часто работают с несколькими видами пластичной смазки: одна для подшипников валиков конвейера, другая для более горячих узлов (если есть нагрев), третья для цепей. Это нормально и правильно - каждый механизм требует подходящей вязкости и стабильности.
ISO 21469: зачем нужен этот стандарт кроме H1
ISO 21469 - международный стандарт гигиенических требований к смазкам, охватывающий не только формуляцию, но и производство, хранение, транспортировку и применение на протяжении всего жизненного цикла продукта.
Сертификат по этому стандарту означает, что производитель задокументировал контроль качества и безопасности на каждом этапе.
H1 подтверждает, что смазка допустима при случайном контакте с пищей и соответствует пределу 10 ppm по FDA. ISO 21469 добавляет дополнительные гарантии: проверку микробиологии, отсутствие патогенных микроорганизмов, стабильность состава и отсутствие вредных примесей, которые могут образоваться при хранении или под воздействием температуры.
Для предприятий с сертификацией HACCP или системой управления безопасностью пищи наличие ISO 21469 часто входит в требования. Это упрощает проведение аудитов и документирование соответствия нормативам. При закупке смазки полезно запросить у поставщика оба документа: сертификат NSF и сертификат по ISO 21469, если предприятие это требует.
Типичные ошибки при выборе и применении пищевых смазок
Первая ошибка - предположить, что одна H1-смазка подходит для всей упаковочной линии.
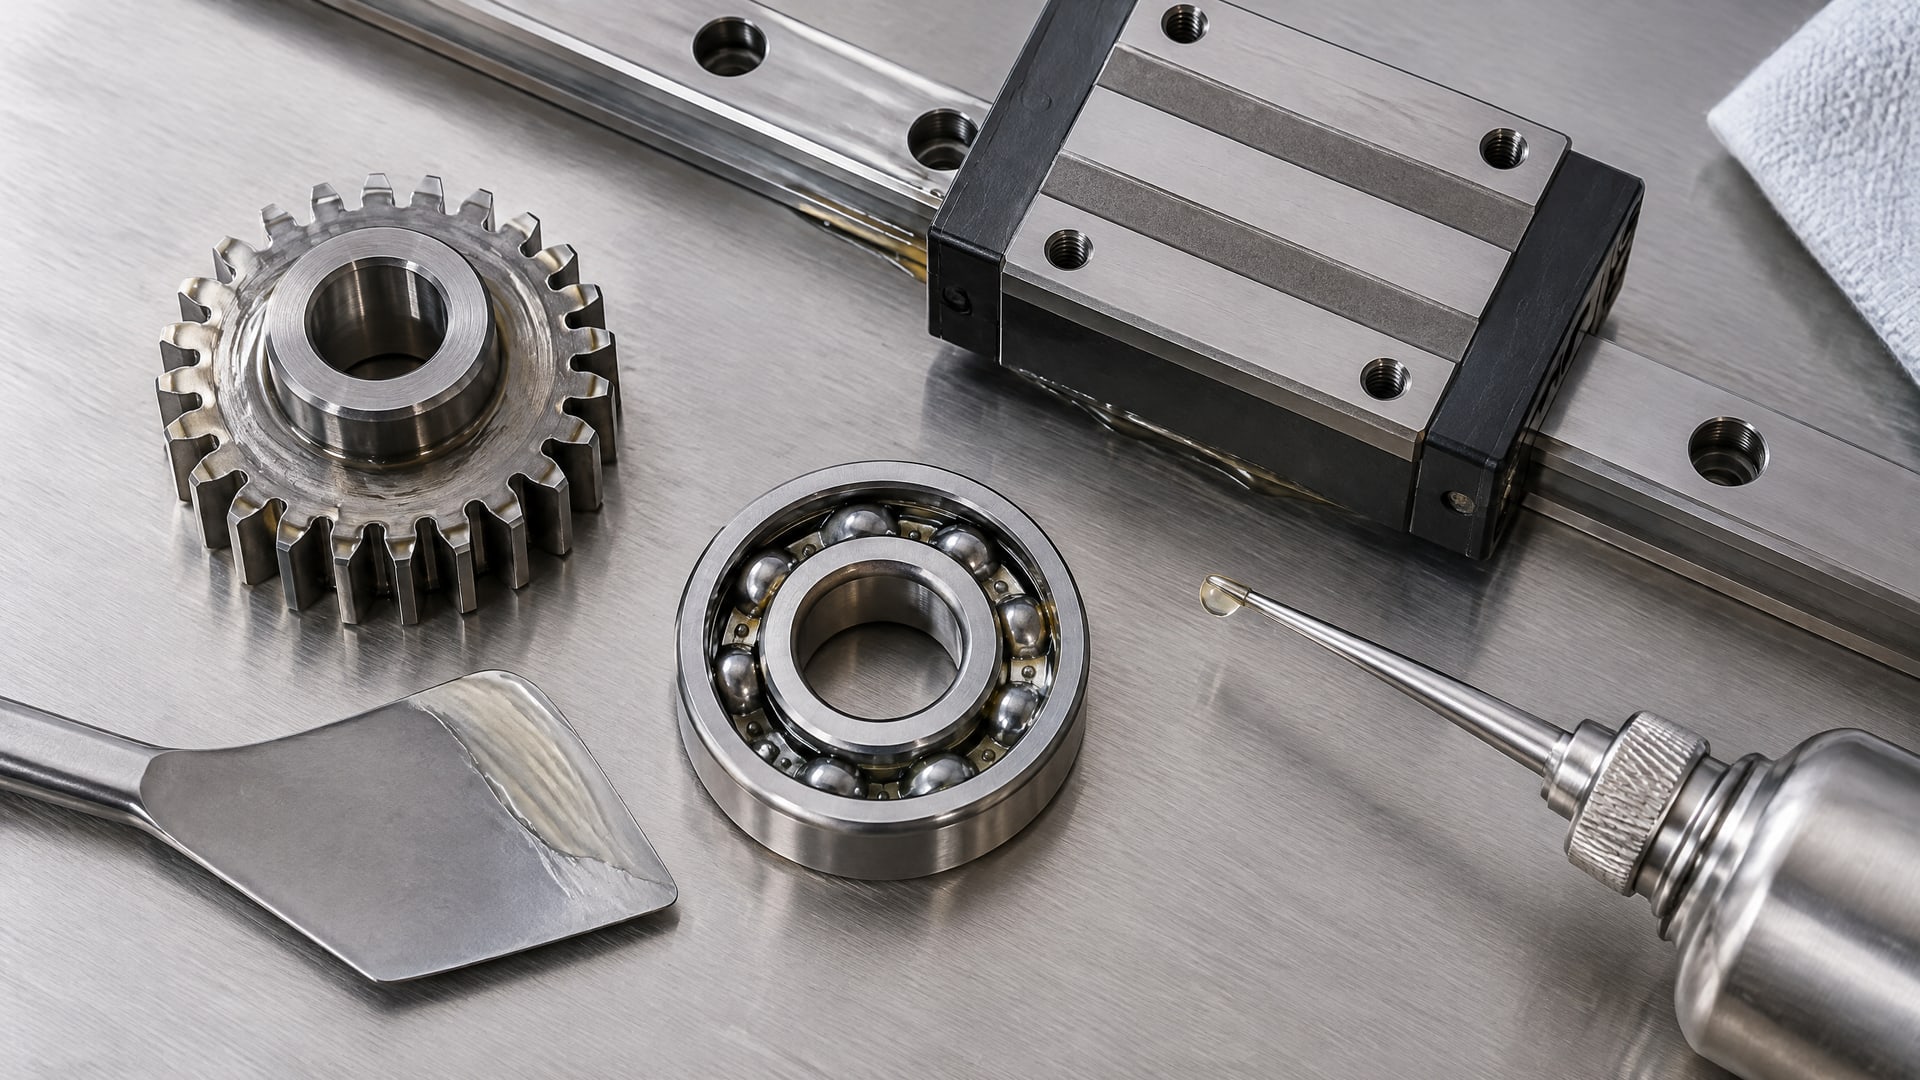
На практике редукторы редко нуждаются в такой же вязкости, как направляющие; подшипники с высокой скоростью вращения требуют более жидкой консистенции, чем неподвижные втулки. Закупщики, которые заказывают сразу пять канистр одной смазки, рискуют тем, что часть оборудования будет смазана неправильно.
Вторая ошибка - опираться на надпись H1 на этикетке и игнорировать проверку в реестре NSF. Старые партии, снятые с производства, и подделки могут иметь наклейку, но не иметь действующей регистрации. Аудиторы проверяют именно номер регистрации в White Book, а не дату выпуска партии.
Третья ошибка - применять H1-смазку везде, включая зоны, где контакт с пищей невозможен. Это ведет к неоправданному расходу дорогого материала. H1-смазку экономнее наносить тонкой пленкой только в опасных зонах; остальное оборудование можно смазывать обычной техничесой смазкой, если нет требований безопасности.
Четвертая ошибка - не учитывать вязкость при замене одной H1-смазки на другую. Если первая была ISO VG 46, а вторая VG 32, подшипники могут получить недостаточную пленку и повысится износ. Аналогично, замена NLGI 2 на NLGI 1 может ухудшить адгезию на вертикальных или горячих поверхностях.
Как проверить и задокументировать смазку при внедрении
При закупке требуют у поставщика сертификат NSF, который содержит номер регистрации продукта.
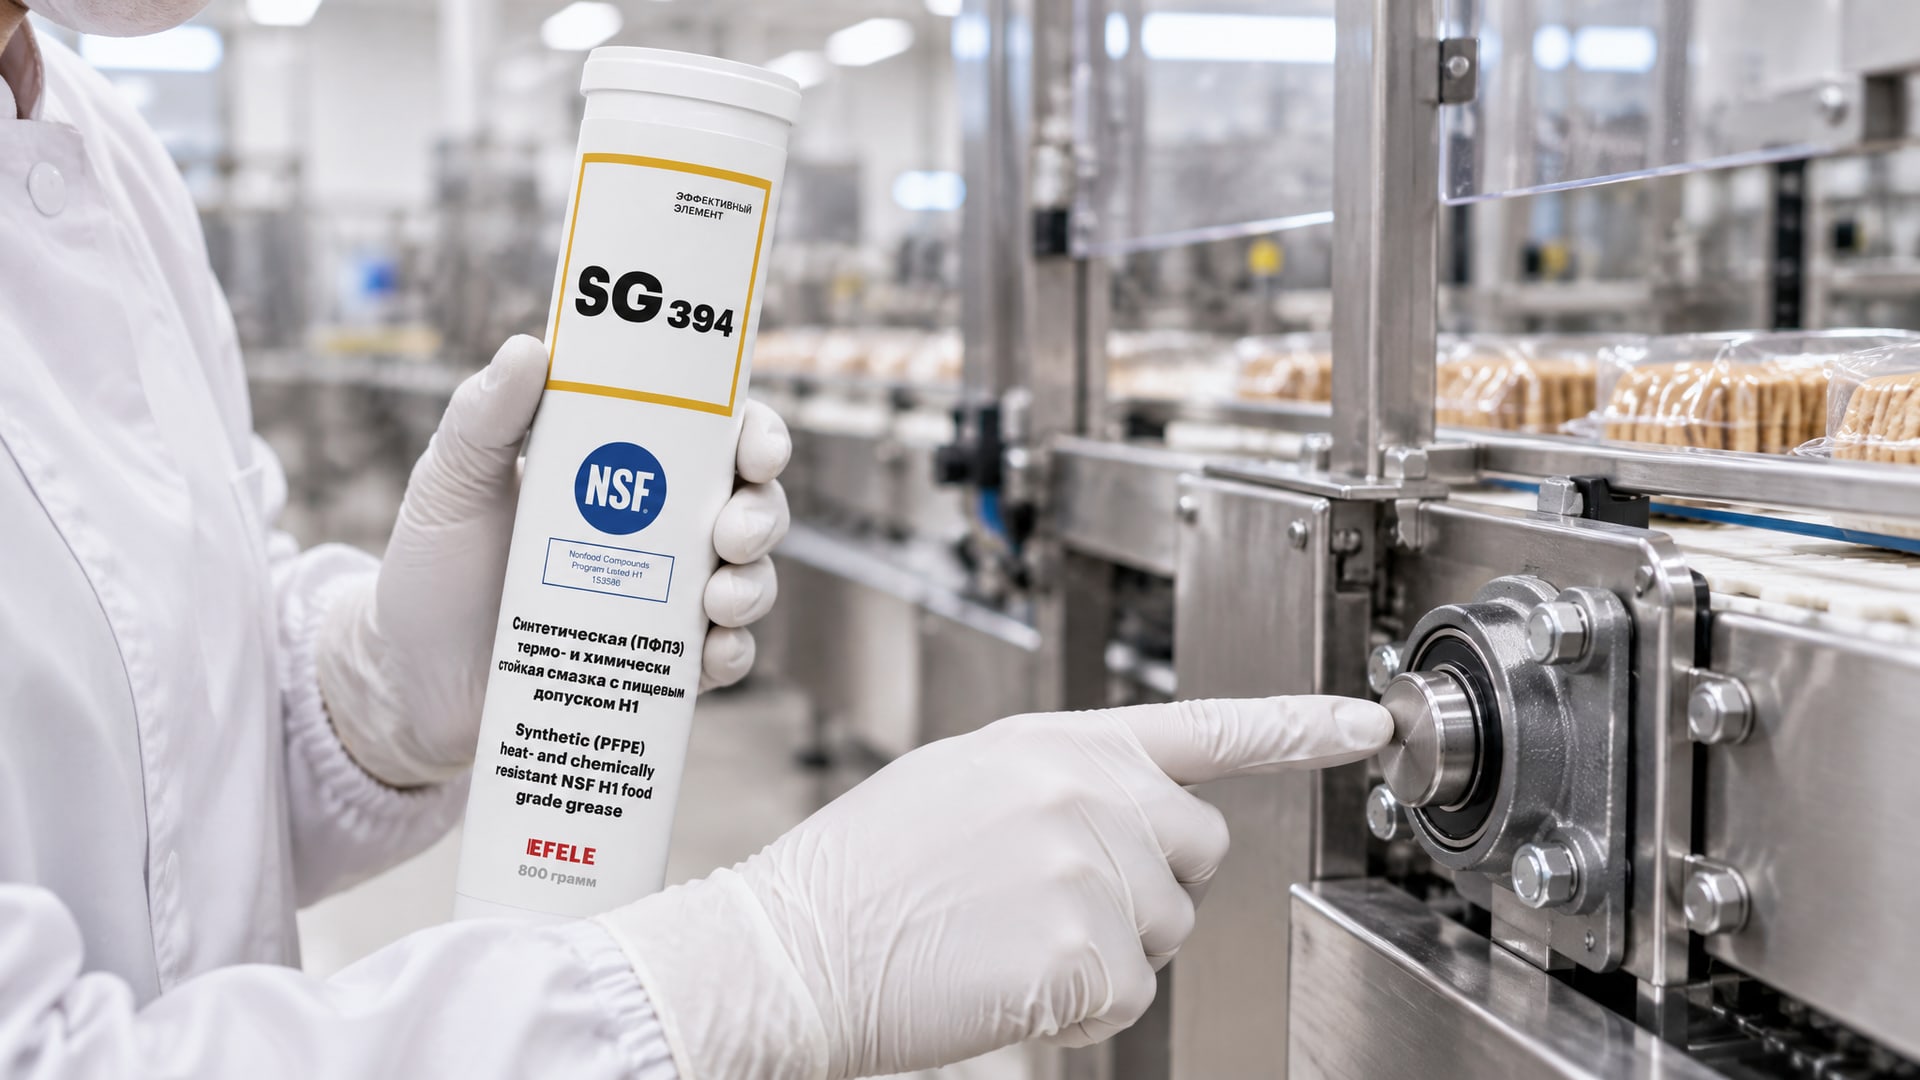
Этот номер вводят в базу NSF White Book (доступна онлайн) и проверяют, что конкретная смазка с нужной вязкостью или NLGI действительно зарегистрирована. Если попадется расхождение между заявленным в паспорте и реестром, это повод отложить закупку до уточнения.
На производстве ведут реестр применяемых смазок по узлам: например, «EFELE MG-202 - NLGI 2 - подшипники валиков конвейера - запас 25 л». Это упрощает внутренний аудит, когда нужно быстро проверить, какая смазка используется и когда ее последний раз меняли.
Для высокотемпературных узлов (печи, запаечное оборудование) документируют, что применяется смазка с подходящим диапазоном, например EFELE SG-394, которая выдерживает до 120 °C и сохраняет консистенцию при работе в агрессивных средах. Это особенно важно, если впоследствии понадобится замена или инспекция.
Хранилище смазки на предприятии следует содержать в чистоте, избегая смешивания разных марок и попадания пыли. H1-смазку хранят отдельно от обычной техничесой, чтобы исключить ошибки при раздаче на рабочих местах. Канистры помечают яркой наклейкой с указанием NSF H1 и датой вскрытия.
Выбор между минеральной и синтетической основой
Минеральные масла и смазки на минеральной основе - самый распространенный выбор для пищевого оборудования.
Они дешевле синтетических, хорошо смачивают узлы и имеют достаточную стойкость к окислению для большинства условий. Для стандартных фасовочных и упаковочных машин, работающих при 20–60 °C, минеральная основа оптимальна по соотношению цены и качества.
Синтетические смазки на основе сложных эфиров или PAO выбирают, когда оборудование работает при повышенных температурах (80–120 °C) или требуется расширенный температурный диапазон. Синтетика лучше сохраняет консистенцию при нагреве, медленнее окисляется и служит дольше. Недостаток - выше цена и требуется совместимость с материалами втулок и уплотнений.
Силиконовые смазки NSF H1 встречаются реже, но применяются там, где нужна особенная инертность к химии и влаге. По FDA лимит попадания силиконовой смазки в пищу -1 ppm (вдвое строже, чем для минеральных). На линиях фасовки силиконовые смазки используют избирательно, обычно для крайне влажных узлов или там, где есть санитарно-технические требования выше стандартных.
Как избежать смешивания смазок при обслуживании
Смешивание разных смазок на одном узле снижает их эффективность и может привести к отложениям, вспениванию или потере адгезии.
Для предотвращения закупщики используют несколько способов: цветные канистры для каждой марки, отдельные шприцы для каждого вида смазки, ярлыки на узлах с указанием требуемой смазки.
На упаковочных линиях инженеры часто вывешивают схему оборудования с указанием точек смазки и марок. Это снижает риск ошибки при замене или техническом обслуживании, особенно если работают разные смены или привлекаются подрядчики.
Если требуется заменить одну H1-смазку на другую (например, из-за снятия с производства), сначала полностью вычищают старый остаток, протирают узел чистой тряпкой и только потом наносят новую смазку. Для узлов с циркуляционными системами (гидросистемы, редукторы) рекомендуют промыть систему подходящей жидкостью, чтобы исключить конфликт химии.
Часто задаваемые вопросы
Что такое допуск NSF H1 и чем он отличается от других пищевых допусков?
NSF H1 означает, что смазка допустима при случайном, неизбежном контакте с пищей, при котором не должны превышаться лимиты 10 ppm (минеральные) или 1 ppm (синтетические). Это не означает, что смазку можно добавлять в продукт намеренно. Допуск H1 выдают только для смазок, которые при попадании в пищу не создают санитарных рисков.
Нужна ли проверка в реестре NSF, если на канистре написано H1?
Да, проверка обязательна для аудита и внутреннего контроля. Надпись на этикетке - только указание производителя; подтверждение проверяют по номеру регистрации в базе NSF White Book. Действующая регистрация гарантирует, что продукт прошел тестирование и сохраняет допуск. Старые партии или подделки могут иметь наклейку, но не иметь записи в реестре.
Можно ли использовать одну H1-смазку для всей упаковочной линии?
Обычно нет. Редукторы, подшипники, направляющие и цепи часто требуют разных вязкостей (ISO VG для масел, NLGI для пластичных смазок) и диапазонов температур. Применение одной смазки везде может привести к неправильной смазке отдельных узлов и повышенному износу. Правильный подход - подбор по каждому механизму с учетом нагрузки, скорости и температуры.
Что означает ISO 21469, если уже есть допуск H1?
ISO 21469 - это стандарт гигиенических требований, охватывающий не только формуляцию смазки, но и весь жизненный цикл: производство, хранение, транспортировку, применение. Сертификат по ISO 21469 подтверждает, что производитель задокументировал контроль качества, микробиологическую чистоту и стабильность состава. H1 - это допуск по безопасности при контакте с пищей, ISO 21469 - это гарантия всего процесса.
Какая H1-смазка подходит для упаковочного оборудования с нагревом до 100 °C?
Для таких условий нужна смазка с расширенным температурным диапазоном и хорошей термостойкостью. Синтетические смазки на основе сложных эфиров или полиальфаолефинов (PAO) лучше сохраняют консистенцию при нагреве, чем минеральные. Проверяют, что заявленный рабочий диапазон смазки (например, -10…+120 °C) охватывает условия оборудования.
Заключение
Пищевая смазка NSF H1 - это не просто обозначение на этикетке, а гарантированный допуск при случайном контакте с продуктом, подтвержденный реестром NSF и, при необходимости, сертификатом ISO 21469. Выбор начинается не с надписи H1, а с определения узла, его вязкости (ISO VG), консистенции (NLGI) и температурного диапазона. Редко одна смазка подходит для всей упаковочной линии; редукторы, подшипники, направляющие и цепи часто требуют разных характеристик.
При внедрении проверяют регистрацию продукта в базе NSF White Book, ведут реестр применяемых смазок по узлам и хранят H1-смазку отдельно от обычной техничесой, чтобы исключить ошибки при раздаче. Правильный подбор с учетом всех факторов обеспечивает надежность оборудования, безопасность продукта и рациональный расход материалов. Следующий шаг - получить от поставщика сертификат NSF конкретного продукта, проверить номер в реестре и согласовать спецификацию (вязкость, NLGI, диапазон температур) с инженерным отделом вашего предприятия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.