
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
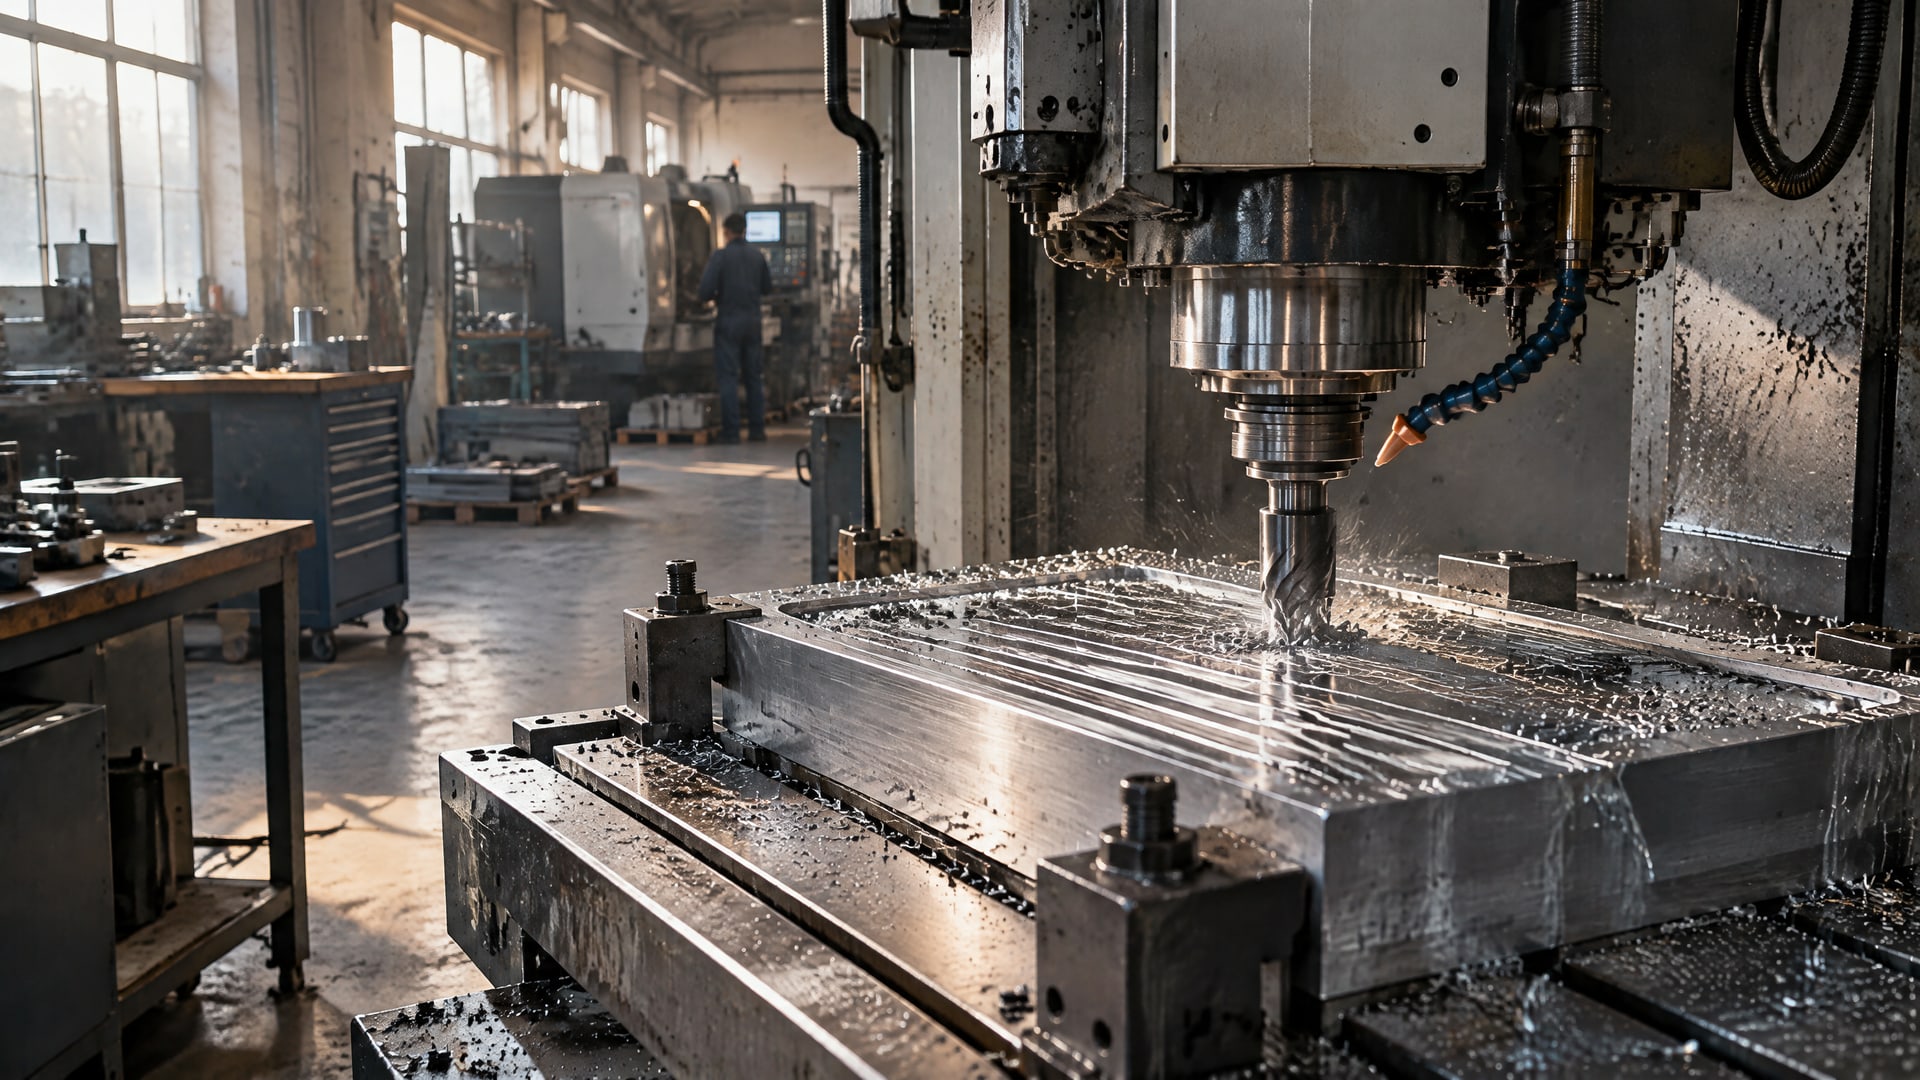
Чтобы улучшить адгезию финишного покрытия к металлу, нужно удалить загрязнения и сформировать профиль поверхности, подходящий для выбранной системы покрытия. Одна лишь грубая шлифовка не гарантирует надежного сцепления: масло, оксиды, пыль и соли могут помешать покрытию контактировать с основанием, а чрезмерно глубокая риска - ухудшить сплошность финишного слоя.
Статья полезна инженерам, специалистам по окраске и закупщикам, которые выбирают способ механической подготовки металла или проверяют качество работ. Разберем, как формируется риска, какую шероховатость задают технические требования, в какой последовательности готовят поверхность и как контролируют результат по стандартам.
Как набивка риски влияет на адгезию покрытия
После механической обработки на поверхности остаются выступы и впадины.
Покрытие смачивает металл и заполняет рельеф, формируя механическое сцепление с основанием. Такой профиль называют якорным: он помогает новому слою удерживаться на поверхности, если глубина и форма риски подходят для конкретной системы.
При этом принцип «чем грубее, тем лучше» не работает. Слишком малый профиль может не обеспечить необходимого механического зацепления, а чрезмерно грубый - затруднить сплошное укрытие поверхности финишным слоем. Поэтому параметры выбирают по требованиям к покрытию и условиям эксплуатации, а не по максимальной шероховатости, которую способен создать инструмент.
Для гладкой металлической поверхности в одном из технических руководств указан ориентир: средняя шероховатость Ra не ниже 1,6 мкм или Ry5 не менее 8 мкм. Для поверхности после дробеструйной обработки приведен диапазон Ry5 от 25 до 100 мкм. Для крупных деталей из чугуна в этом же руководстве допускается значение до 300 мкм. Эти цифры относятся к конкретным техническим требованиям и не заменяют спецификацию покрытия для конкретного изделия.
Способ формирования профиля тоже имеет значение. Зачистка, шлифование и обработка проволочной щеткой создают риску, но при подготовке под покрытия и адгезионное склеивание применяют также абразивоструйную обработку. В одном из руководств отмечено, что дробеструйная обработка твердой стальной дробью создает угловатый профиль, улучшающий механическое сцепление.
Механическая подготовка металла: последовательность работ
Подготовка поверхности и адгезия зависят не только от инструмента.
Если начать шлифование по слою масла или жира, загрязнения могут остаться на металле или распределиться по нему. Поэтому рабочую последовательность строят так: сначала удаляют загрязнения, затем формируют профиль, после чего очищают поверхность от пыли, солей и слабосвязанных частиц.
Обезжиривание до механической обработки
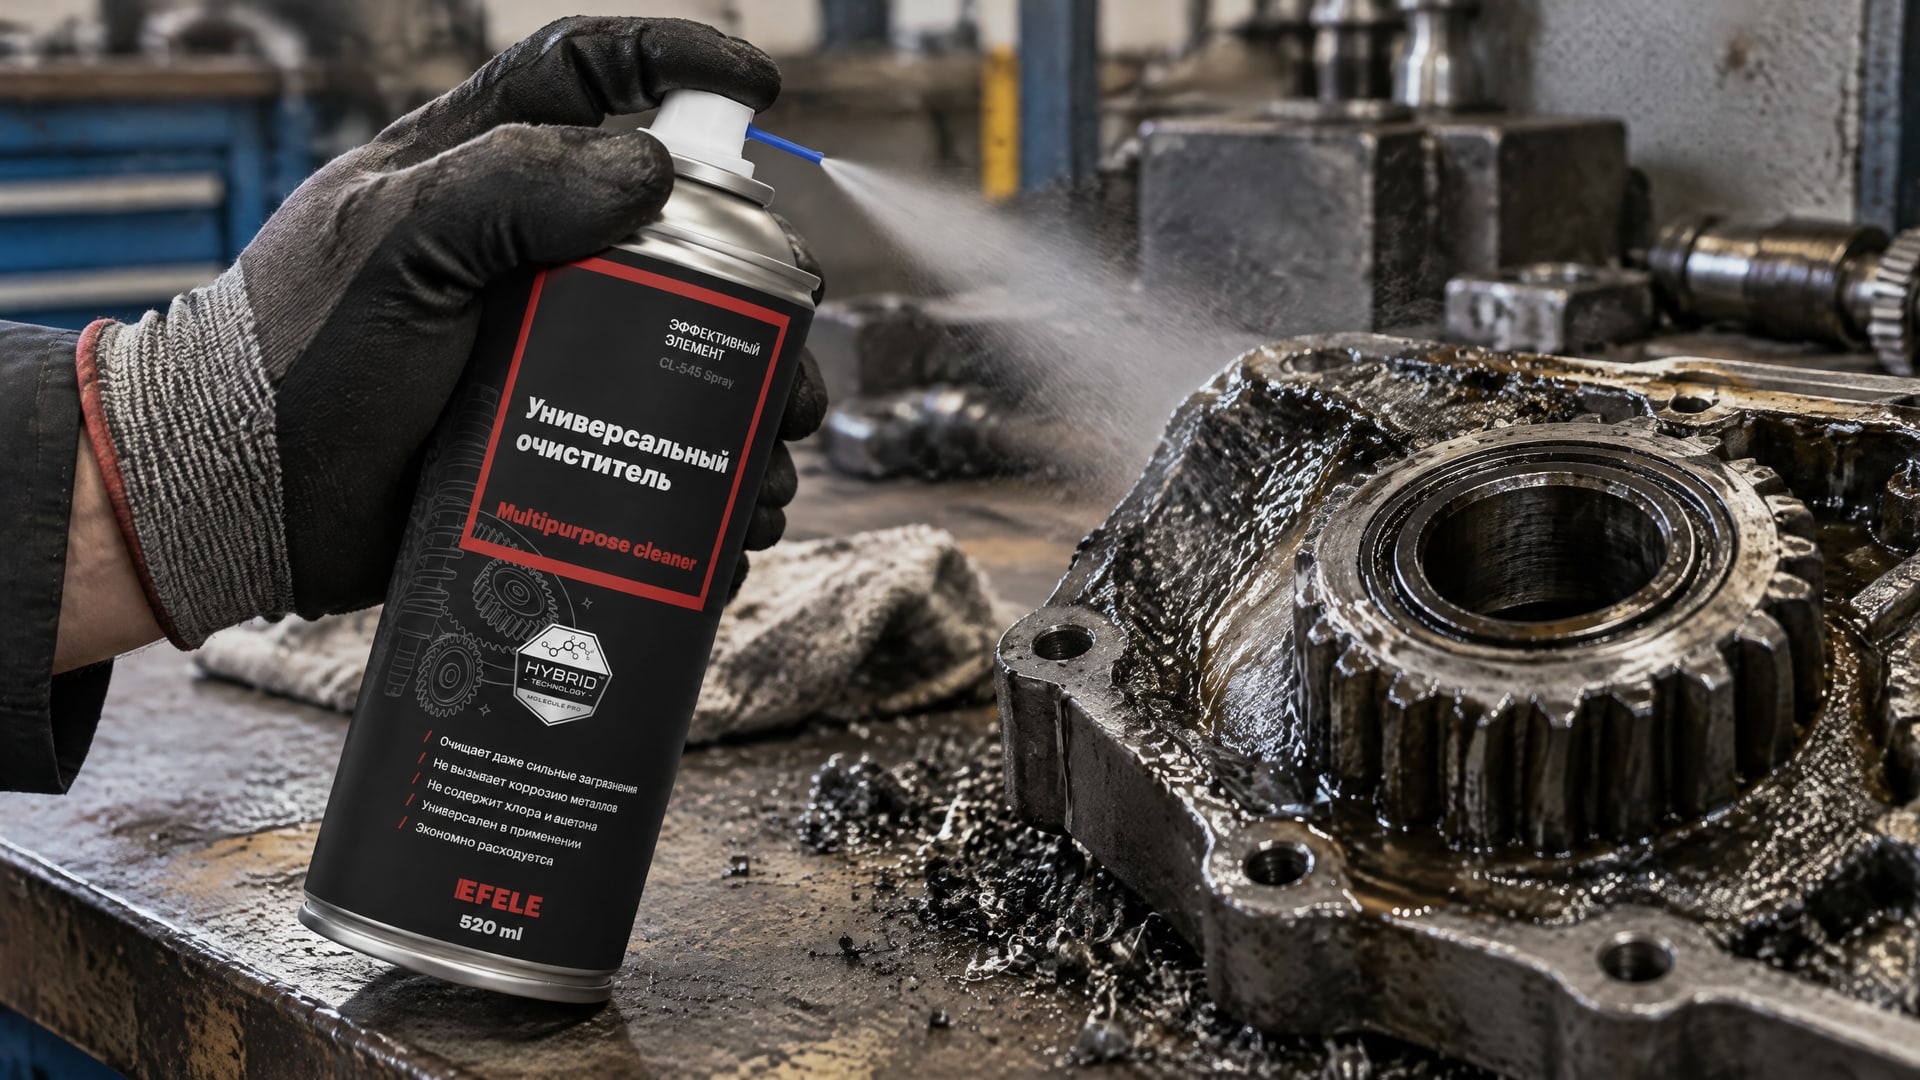
Масло, жир и оксиды перед нанесением покрытия необходимо удалить. Даже небольшое количество загрязнений ухудшает контакт покрытия с основанием, а сформированная риска не компенсирует недостаточную очистку. Для обезжиривания поверхности в технологическую схему можно включить универсальный очиститель EFELE CL-545 Spray.
Дальнейшую обработку проводят выбранным механическим способом. После шлифовки, зачистки или абразивоструйной обработки поверхность очищают от остатков абразива и рыхлых частиц. Если оставить пыль на металле, покрытие будет сцепляться с загрязненным слоем, а не с подготовленным основанием.
Удаление пыли и солей после обработки
Пыль и солевой налет контролируют отдельно от шероховатости. В одном из технических требований указан предел для пыли: не выше класса 3 по ISO 8502-3. Для солевого налета, измеренного методом Bresle по ISO 8502-6 и ISO 8502-9, задано значение не выше 42 мг/м². Эти показатели показывают, почему одной оценки риски недостаточно: поверхность может иметь подходящий профиль, но оставаться загрязненной.
Для абразивоструйной подготовки в руководствах по защите от коррозии часто указывают степень очистки Sa 2½ или Sa 3 по EN ISO 8501-1. Требуемую степень определяют условия эксплуатации и система покрытия. Ее следует зафиксировать в технической документации на работы, чтобы заказчик и подрядчик одинаково понимали критерии приемки.
Как выбрать шероховатость и способ обработки
Выбор метода начинается с требований к финишному покрытию.
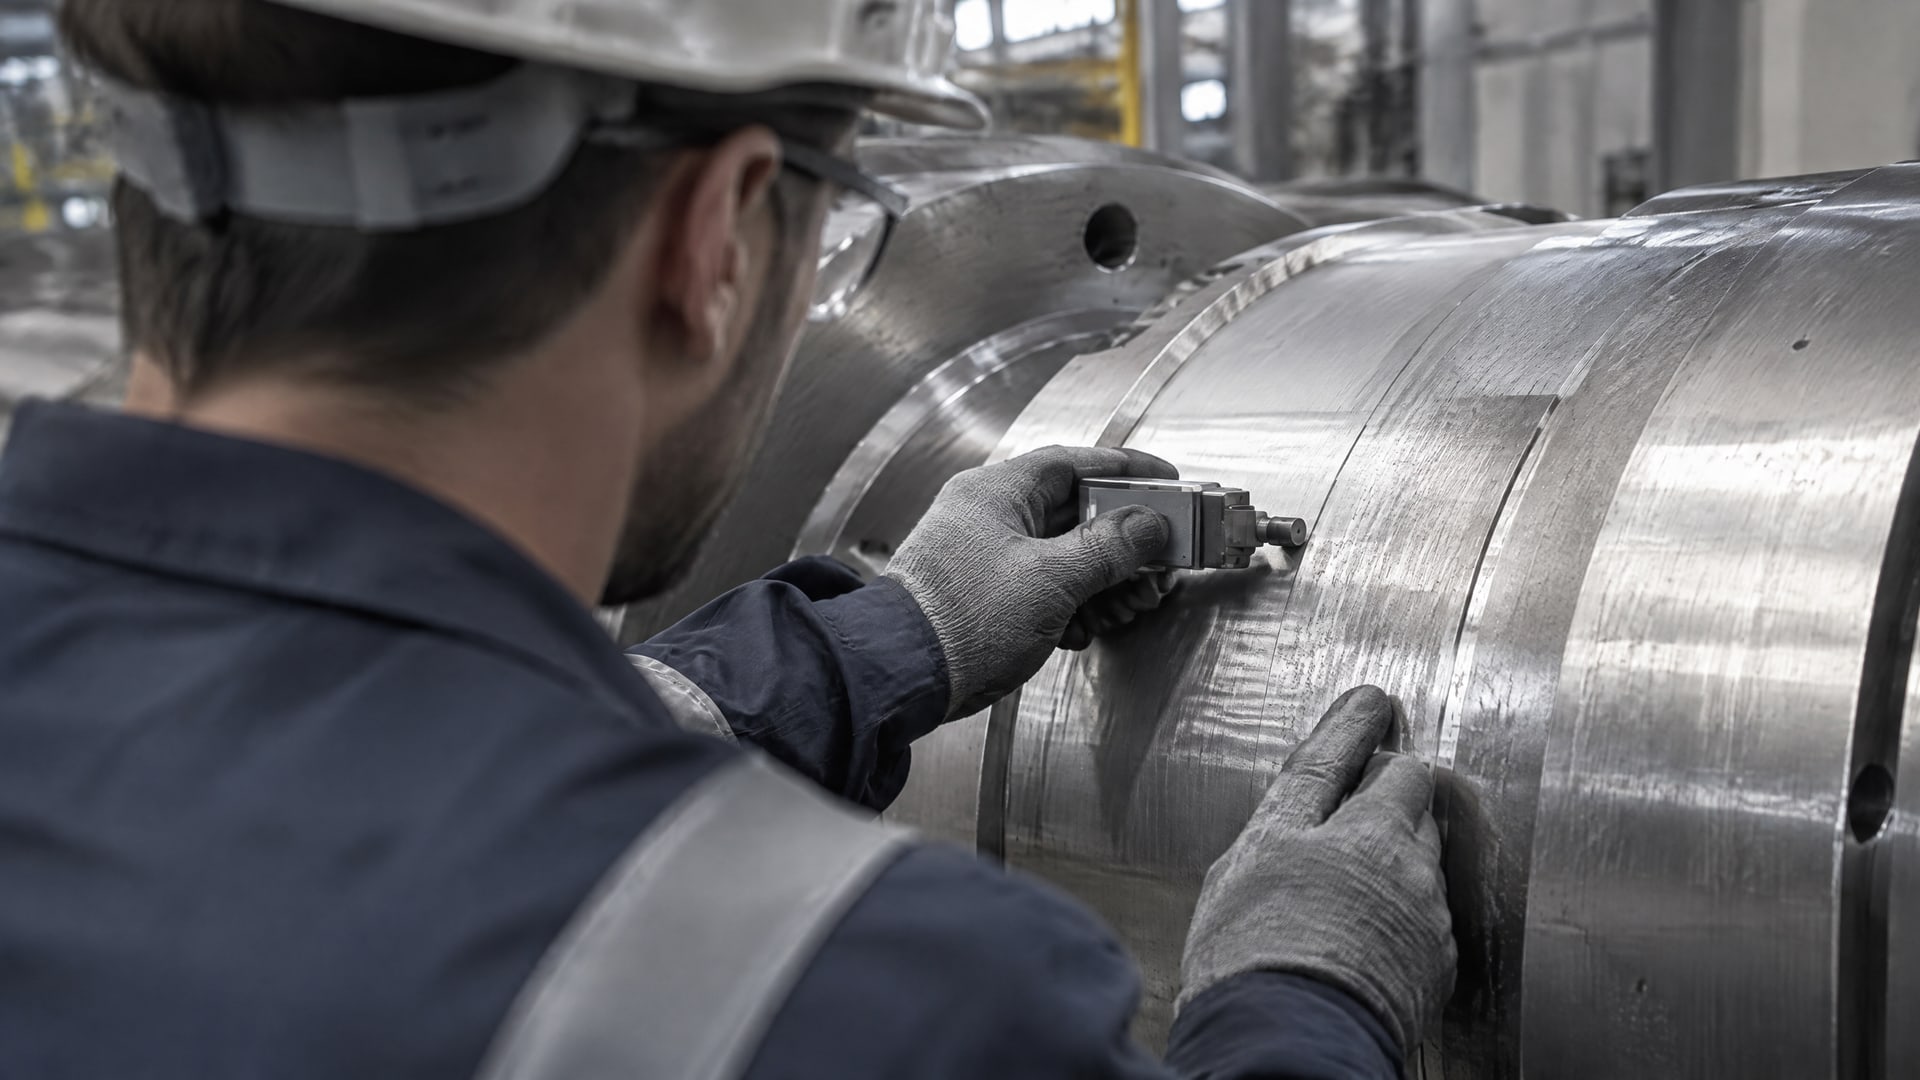
Для высоконагруженных систем, цинкосодержащих покрытий и футеровок профиль поверхности задают в спецификации. Если ориентироваться только на внешний вид после шлифовки, невозможно надежно подтвердить, что полученная риска соответствует требованиям покрытия.
Для получения профиля используют зачистку, абразивную обработку, пескоструй и проволочную щетку. Выбор зависит от задачи и состояния основания. Если нужна угловатая структура профиля, в руководствах рассматривают абразивоструйную обработку; при этом после нее важно убрать рыхлые частицы и остаточную пыль.
Ориентиры по шероховатости показывают, насколько параметры могут отличаться в зависимости от поверхности. Для гладкой поверхности указаны Ra не ниже 1,6 мкм или Ry5 не ниже 8 мкм, тогда как для дробеструйно обработанной поверхности приводится Ry5 от 25 до 100 мкм. Значение до 300 мкм допускается для крупных чугунных деталей в конкретном техническом руководстве. Эти данные нельзя автоматически переносить на любую краску, грунт или металлическую деталь: приоритет имеют требования выбранной системы.
При ремонтной окраске учитывают не только металл, но и старое покрытие. Если его остатки прочно держатся, их очищают от загрязнений и при необходимости дополнительно шероховатят. Иначе новый слой может недостаточно хорошо сцепиться с сохранившейся гладкой поверхностью. Для подготовки металла под адгезионное соединение ASTM D2651-01(2016) описывает механические методы обработки, а для некоторых случаев предусматривает также химическое травление.
Стандарты подготовки металла и контроль результата
Стандарты помогают задать и проверить два разных параметра: чистоту и профиль поверхности.
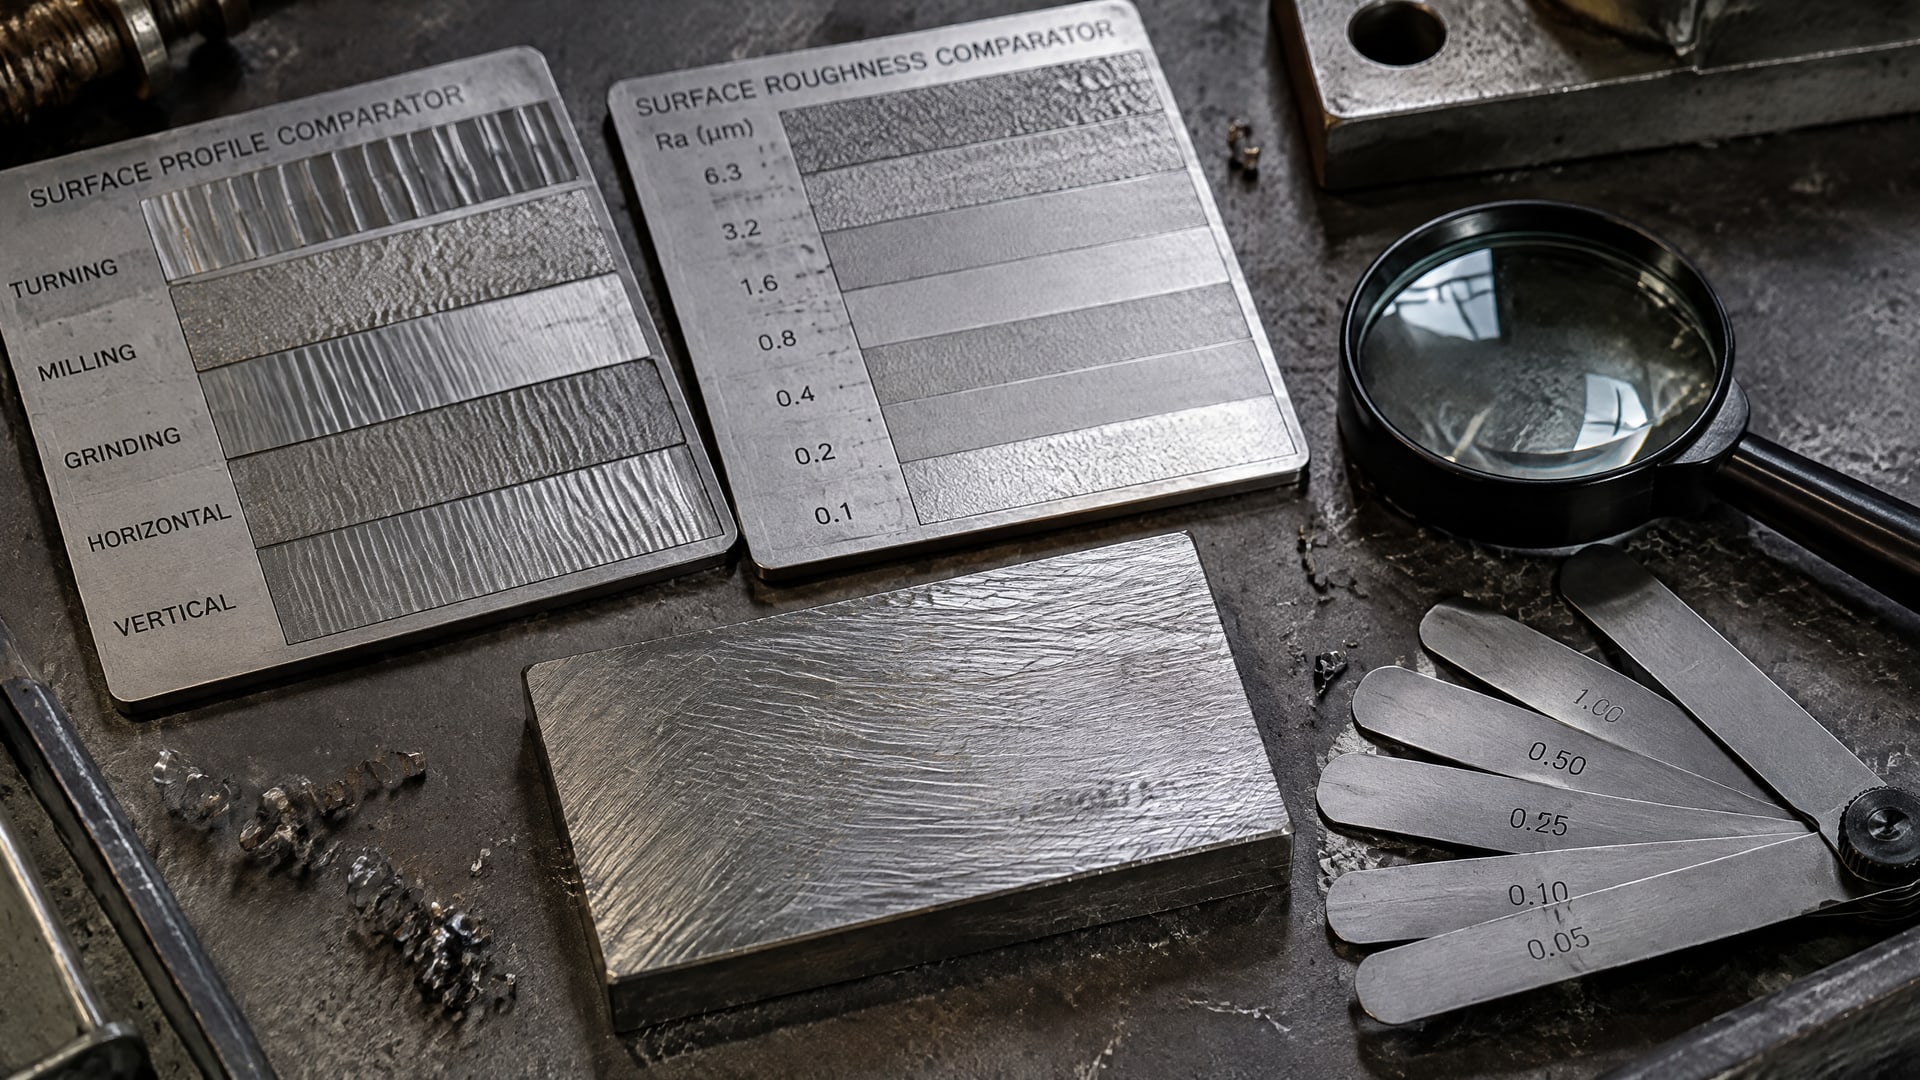
Для оценки профиля используют ISO 8503-1, ISO 8503-2 и ISO 8503-4, а также визуальные эталоны. Степень очистки после абразивоструйной обработки может задаваться по EN ISO 8501-1, включая Sa 2½ или Sa 3.
Для контроля шероховатости после абразивоструйной обработки применяется ASTM D7127. В источнике для этого метода указана область измерения Rt примерно от 10 до 150 мкм. Такой диапазон описывает применимость измерения, а не универсальные требования к шероховатости любого покрытия. Нужный профиль сверяют со спецификацией на работы.
Отдельно проверяют загрязнения. Пыль оценивают по ISO 8502-3, а растворимые соли - по ISO 8502-6 и ISO 8502-9. В приведенных технических требованиях максимальный класс пыли составляет 3, а предел солевого налета - 42 мг/м². Если проект опирается на эти критерии, результаты контроля можно сопоставлять с установленными значениями, а не принимать поверхность только по внешнему виду.
Контроль по стандартам особенно полезен при приемке работ между подрядчиком и заказчиком. В документации можно указать степень очистки, требуемый профиль, методы измерения и критерии по пыли и солям. Тогда спор о том, достаточно ли «заматовали» металл, заменяется проверкой конкретных параметров.
Подготовка старого покрытия и границы применения рекомендаций
При повторной окраске важно оценить состояние сохранившегося слоя.
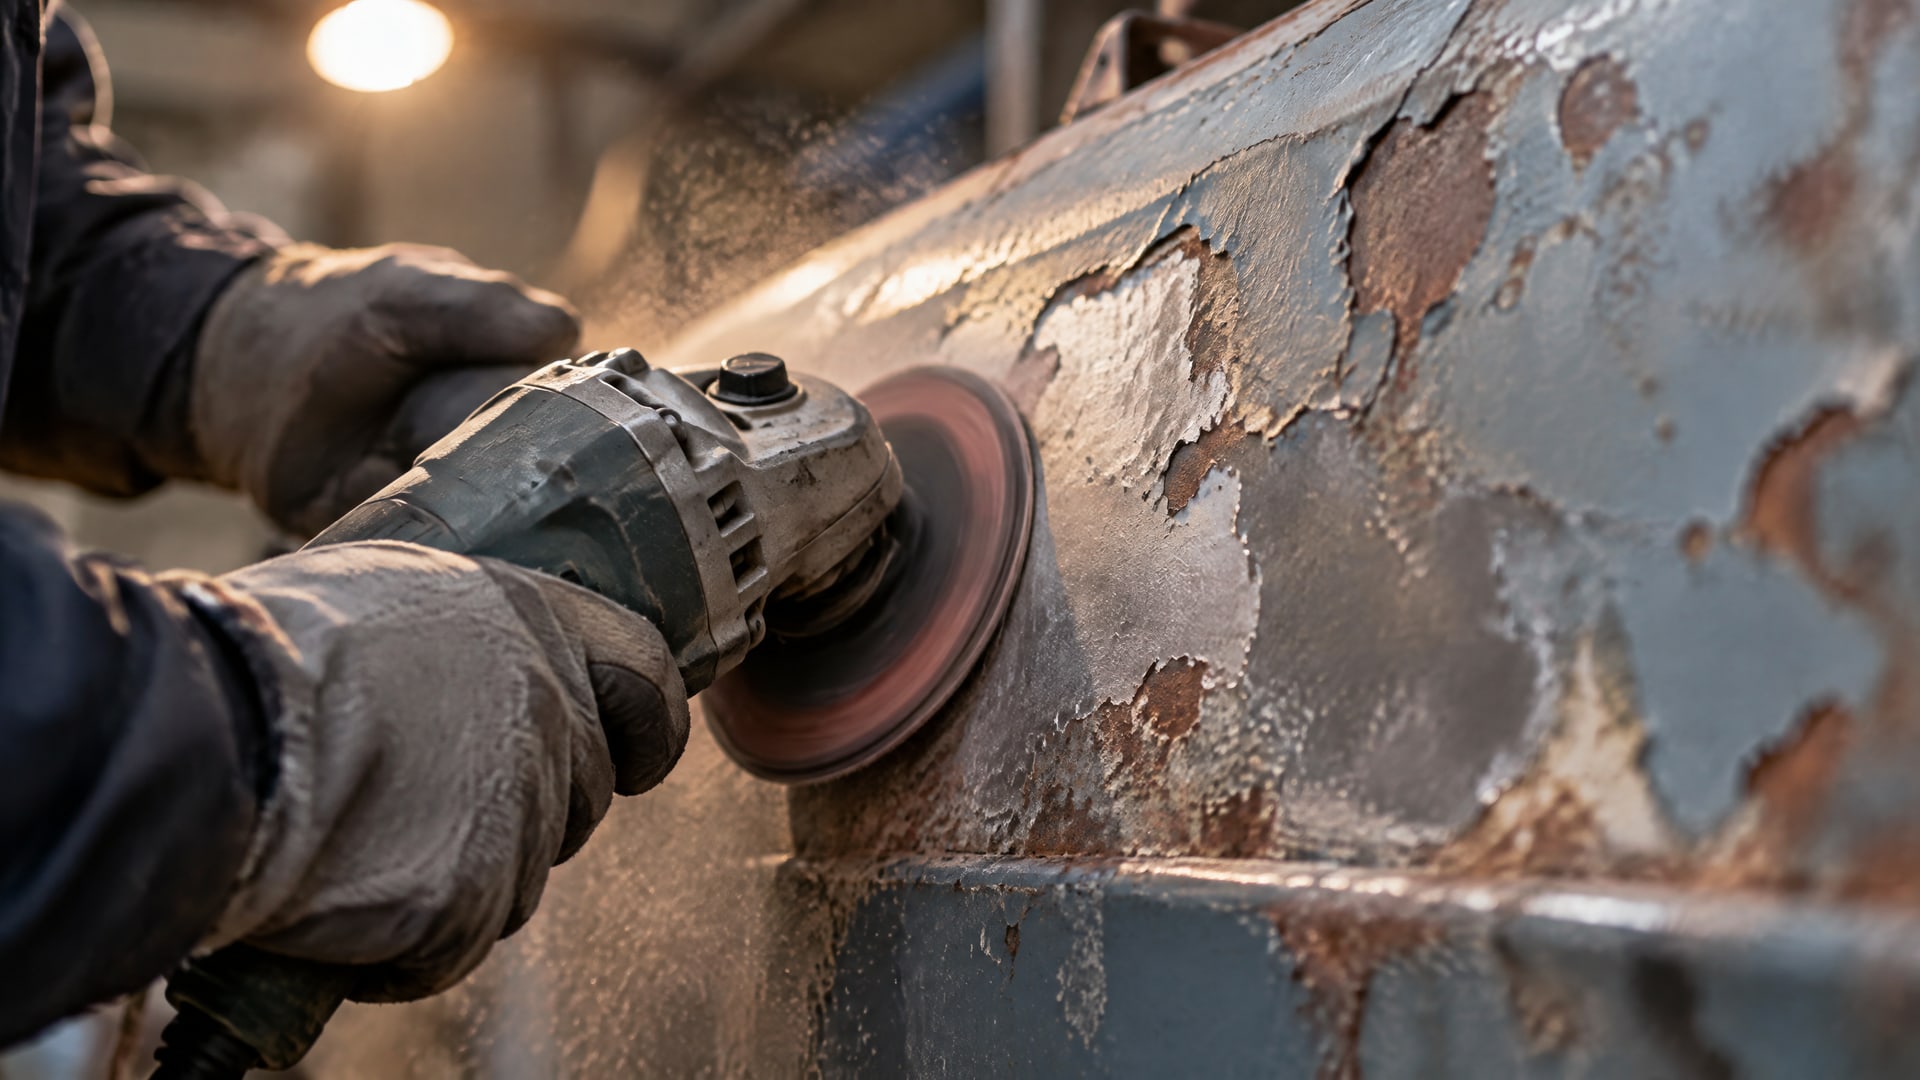
Непрочное покрытие удаляют, а прочно держащиеся остатки очищают от загрязнений и при необходимости шероховатят. Это требование отражено в ISO 8501-2:1994. Сам факт, что старый слой визуально держится, не означает, что новая краска получит подходящую поверхность для сцепления.
Для подготовки металлической поверхности под клей механическая обработка также служит одним из базовых методов. ASTM D2651-01(2016) перечисляет для нержавеющей стали, в частности, обработку проволочной щеткой, шлифование и абразивоструйную обработку. После абразивной обработки поверхность очищают от рыхлых частиц; для ряда сплавов механический способ может дополняться химической обработкой.
Механическую подготовку металла нельзя без оговорок переносить на полимерные процессы. Общий принцип очистки и абразивной активации может быть полезен при работе с адгезией между слоями полимеров, но конкретные режимы для 3D-печати и полиэфирной смолы зависят от материала и технологии. Приведенные здесь значения Ra, Ry5, Sa и требования стандартов относятся к подготовке металлических поверхностей и не задают параметры обработки полимеров.
Часто задаваемые вопросы
Чем грубее риска, тем лучше адгезия?
Нет. Профиль должен соответствовать системе покрытия: слишком малая шероховатость может ухудшить механическое сцепление, а чрезмерно грубая - затруднить сплошное укрытие поверхности. В технических требованиях приводят определенные значения, например Ra не ниже 1,6 мкм для гладкой поверхности и Ry5 от 25 до 100 мкм после дробеструйной обработки.
Достаточно ли прошкурить металл перед покраской?
Нет. До механической обработки удаляют масло и жир, а после нее - пыль, соли и рыхлые частицы. Иначе покрытие контактирует с загрязнениями, а не с подготовленным основанием. Чистоту и профиль проверяют раздельно, используя требования к степени очистки, методы контроля загрязнений и эталоны либо измерения шероховатости.
Какая степень очистки нужна перед нанесением покрытия?
Для многих промышленных покрытий в руководствах указывают Sa 2½ по EN ISO 8501-1, а для более жестких условий может требоваться Sa 3. Выбор зависит от условий эксплуатации и конкретной системы покрытия. Степень очистки следует сверять с технической спецификацией, а не назначать одинаковой для всех металлических деталей.
Как проверить готовность поверхности?
Проверяют степень очистки, профиль и наличие загрязнений. Для оценки профиля применяют методы и эталоны по ISO 8503, пыль оценивают по ISO 8502-3, а растворимые соли - по ISO 8502-6 и ISO 8502-9. Конкретные пределы и способ измерения должны быть заданы в требованиях к работам.
Как улучшить адгезию на 3D-принтере или между слоями полиэфирной смолы?
Это задачи адгезии между слоями полимеров, а не подготовки металла. Общий принцип - очистка и абразивная активация поверхности - может быть применим, но значения шероховатости и режимы обработки из рекомендаций для металла переносить нельзя. Их подбирают отдельно под материал, состав и технологический процесс.
Заключение
Чтобы улучшить адгезию финишного покрытия к металлу, недостаточно создать заметную риску. Нужно обезжирить поверхность, подобрать шероховатость под систему покрытия, после механической обработки удалить пыль и соли, а затем подтвердить результат подходящими методами контроля.
Следующий шаг - сверить техническую документацию на покрытие и зафиксировать в спецификации степень очистки, требуемый профиль и критерии контроля загрязнений. Так подготовка поверхности становится проверяемой частью технологического процесса, а не субъективной оценкой по внешнему виду.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.