
Как увеличить срок службы инструмента при фрезеровании закаленной стали
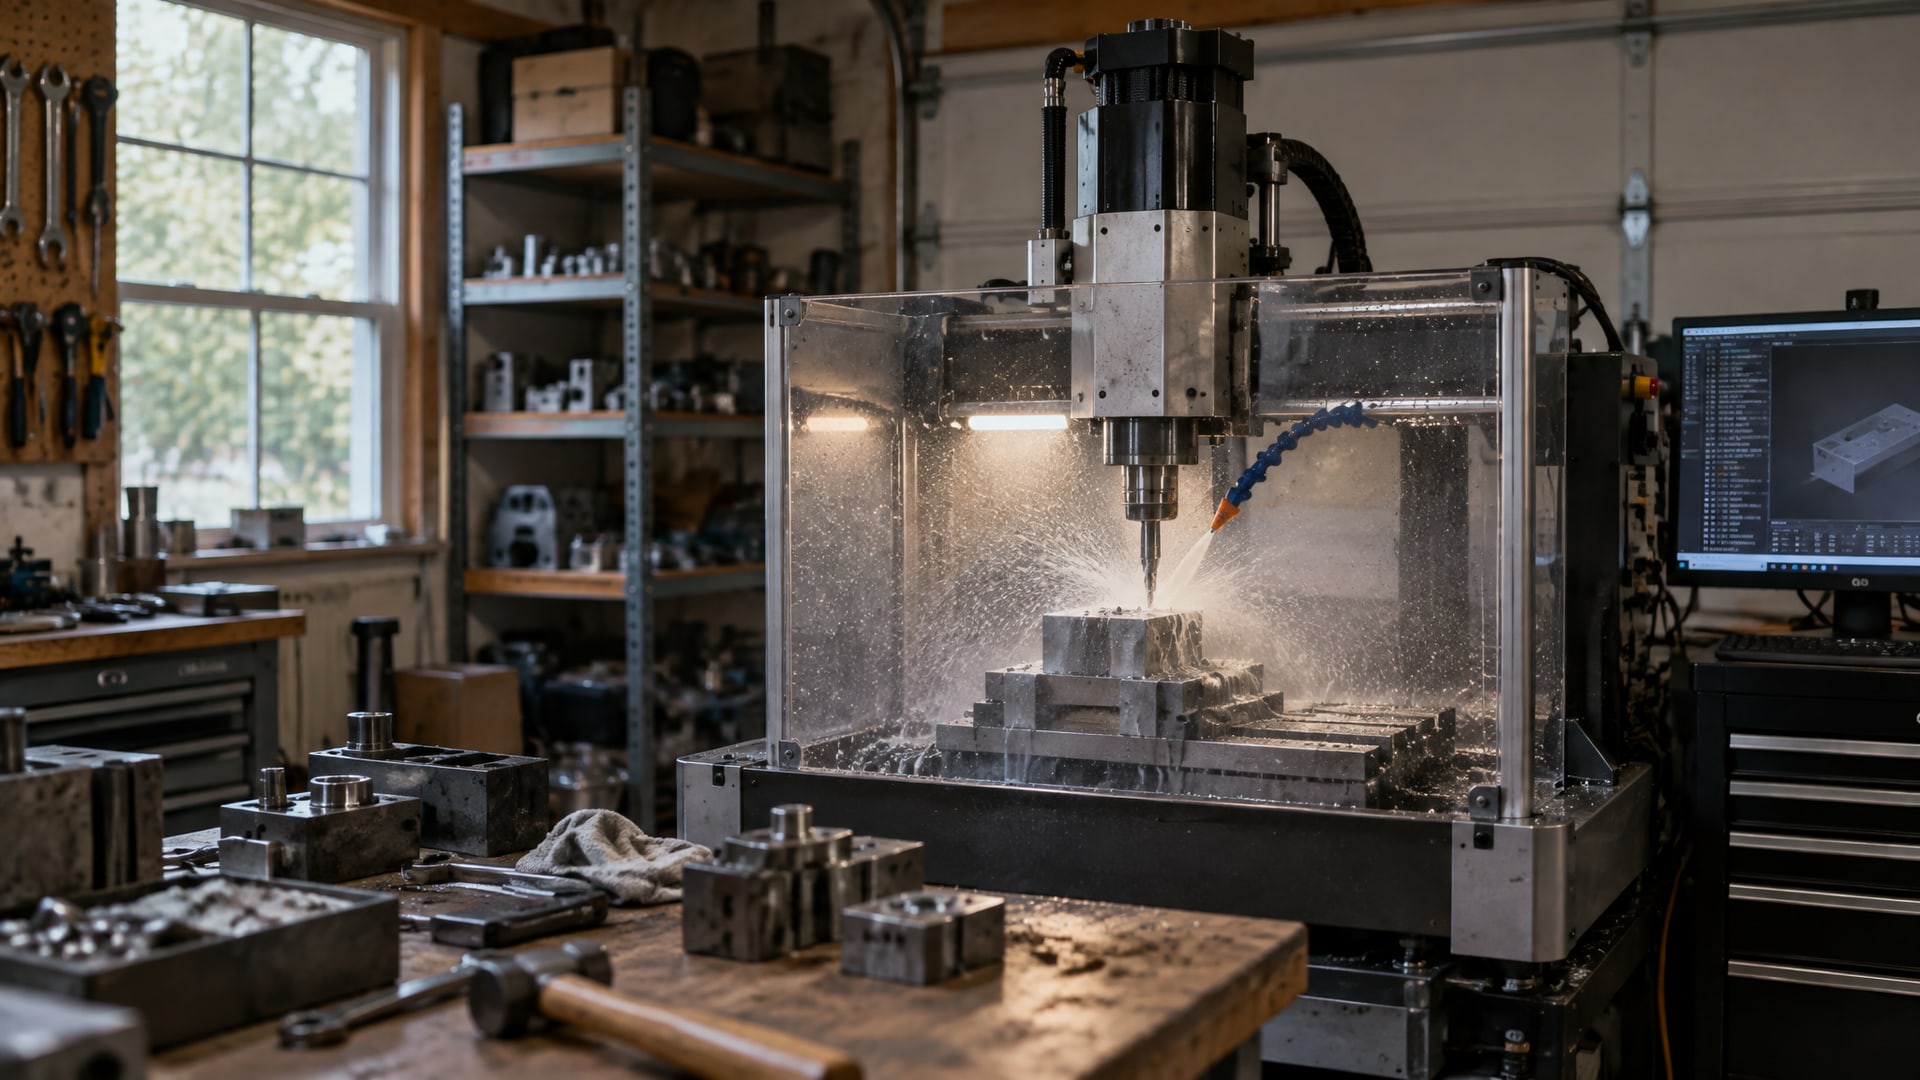
Фреза, работающая по закаленной стали, изнашивается критически быстро - порой в несколько раз быстрее, чем по мягкому металлу. Причина не только в твердости материала, но и в тепловых напряжениях, которые возникают на режущей кромке. Стойкость инструмента зависит от правильно подобранного режима, охлаждения и стабильности теплового режима. Инженеры и закупщики часто решают эту проблему через выбор СОЖ, однако не все понимают, что увеличить стойкость фрезы возможно только при комплексном подходе - выбор стратегии охлаждения, снижение вибраций, корректировка глубины резания и подачи на зуб действуют вместе.
В этой статье разберем, на какие рычаги действовать в первую очередь, какие режимы использовать для закаленных сталей, и почему порой СОЖ не помогает, а вредит.
Почему СОЖ не всегда помогает увеличить стойкость фрезы
Распространенное заблуждение - чем больше смазочно-охлаждающей жидкости, тем дольше работает фреза.
На практике все сложнее. Для фрезерования закаленных сталей проблема в том, что режущая кромка нагревается до 800–1000 °C, и внезапное охлаждение вызывает микротрещины и выкрашивание кромки. Это явление называют термическим ударом, и оно может сократить стойкость в 2–3 раза, а в экстремальных случаях - в 2–5 раз.
Если СОЖ подается нестабильно - то ее нет, то она льется - кромка получает перепад температур с каждым проходом. Эффект хуже, чем полностью сухая обработка. Поэтому эксперты советуют не начинать с «просто лить СОЖ», а сначала выбрать стратегию. Для многих операций по закаленной стали наиболее безопасным считают сухое резание с воздушным обдувом или технологию MQL (минимальное количество смазки), которая подает микроскопическое количество масла с воздухом - без резких перепадов температуры.
Если же СОЖ применяется, она должна подаваться обильно и непрерывно. В практических материалах указывают, что при интенсивной обработке закаленной стали требуется подача 5–15 л/мин, чтобы эффективно вымывать стружку и стабилизировать температуру зоны резания. Слабое распыление - бесполезно и опасно.
Режимы резания для уменьшения износа фрезы на закаленной стали
Главный рычаг повышения стойкости - это правильный режим резания.
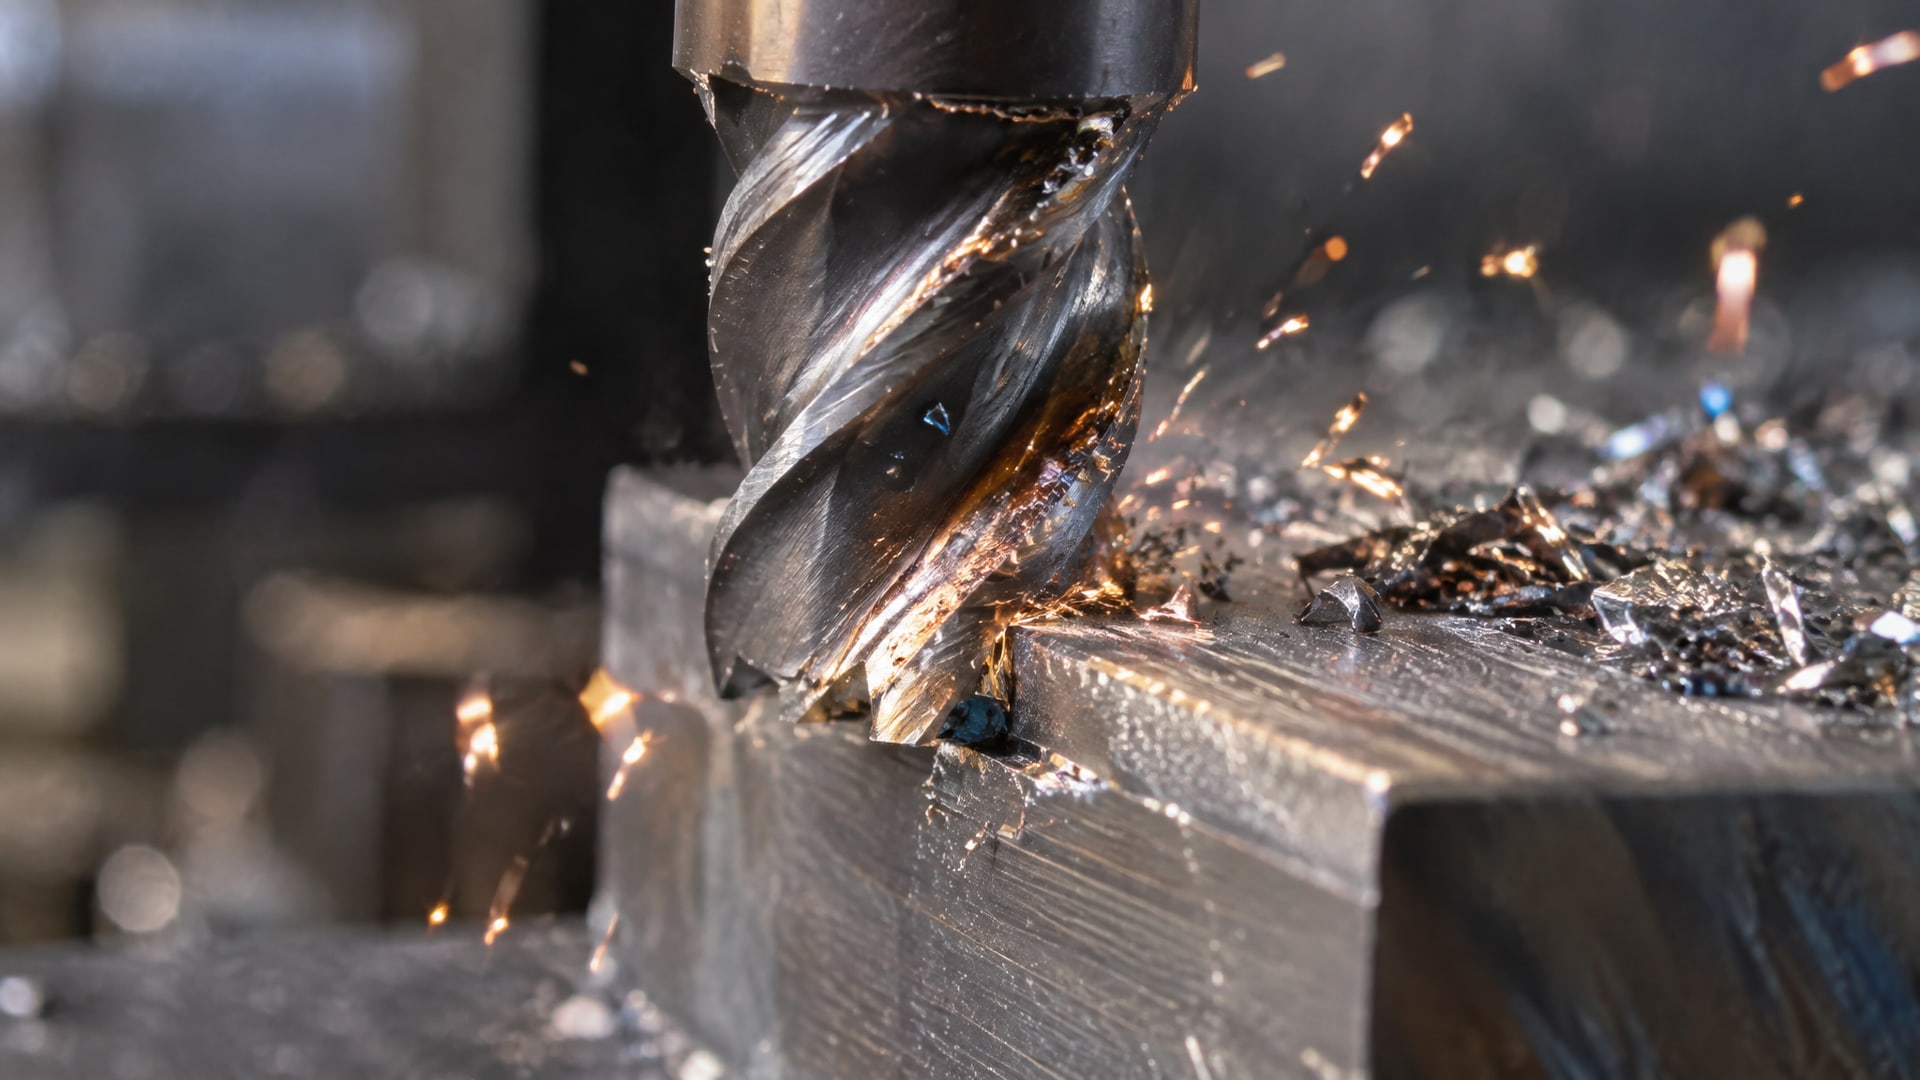
Для твердосплавных фрез, которые чаще всего применяют при фрезеровании закаленных сталей, рекомендуемые параметры:
Скорость резания: 50–150 м/мин (в зависимости от твердости стали и геометрии фрезы).
Подача на зуб: 0,05–0,2 мм/зуб.
Глубина резания: 1–3 мм.
Для керамического инструмента скорость может быть выше -200–400 м/мин, однако требует жесткой системы станка и безупречной геометрии. Экспериментальные данные показывают, что снижение скорости резания даже на 10 % может заметно продлить стойкость, тогда как ее увеличение на 10 % способно сократить стойкость на 25–60 %. Это объясняется тем, что с ростом скорости экспоненциально возрастает температура в зоне контакта.
При умеренных режимах стойкость твердосплавной фрезы может составлять 10–20 часов непрерывной работы, однако это зависит не только от режима, но и от жесткости станка, вибраций и способа удаления стружки. Малая глубина резания и умеренная подача критичны: они не позволяют перегружать кромку и провоцировать выкрашивание.
Вибрации и жесткость как фактор стойкости инструмента
Даже идеально подобранный режим резания не спасет фрезу, если система станка «болтается».
Вибрации усиливают нагрузки на кромку, вызывают фреттинг (микросмещение инструмента в патроне) и ускоряют износ. Для закаленной стали жесткость системы особенно важна, так как малейшие колебания провоцируют дополнительные тепловыделения и трещины на кромке.
Основные действия по снижению вибраций:
Минимизировать вылет инструмента за пределы патрона; каждый дополнительный миллиметр вылета экспоненциально повышает риск колебаний.
Проверить зажим инструмента и убедиться, что фреза не люфтит в колете.
Использовать жесткие приспособления для закрепления детали, исключить ее смещение.
Проверить биение инструмента относительно оси вращения - оно не должно превышать 0,05 мм.
Если вибрации удается подавить, стойкость фрезы часто возрастает в 1,5–2 раза без изменения режима резания. Это один из самых эффективных рычагов, которые не требуют финансовых вложений, только внимание к технологии.
Выбор СОЖ и ее правильная подача при фрезеровании закаленной стали
Когда операция требует жидкого охлаждения (например, при сложном стружкоудалении или риске перегрева детали), важно выбрать СОЖ с высокой охлаждающей и смазывающей способностью.
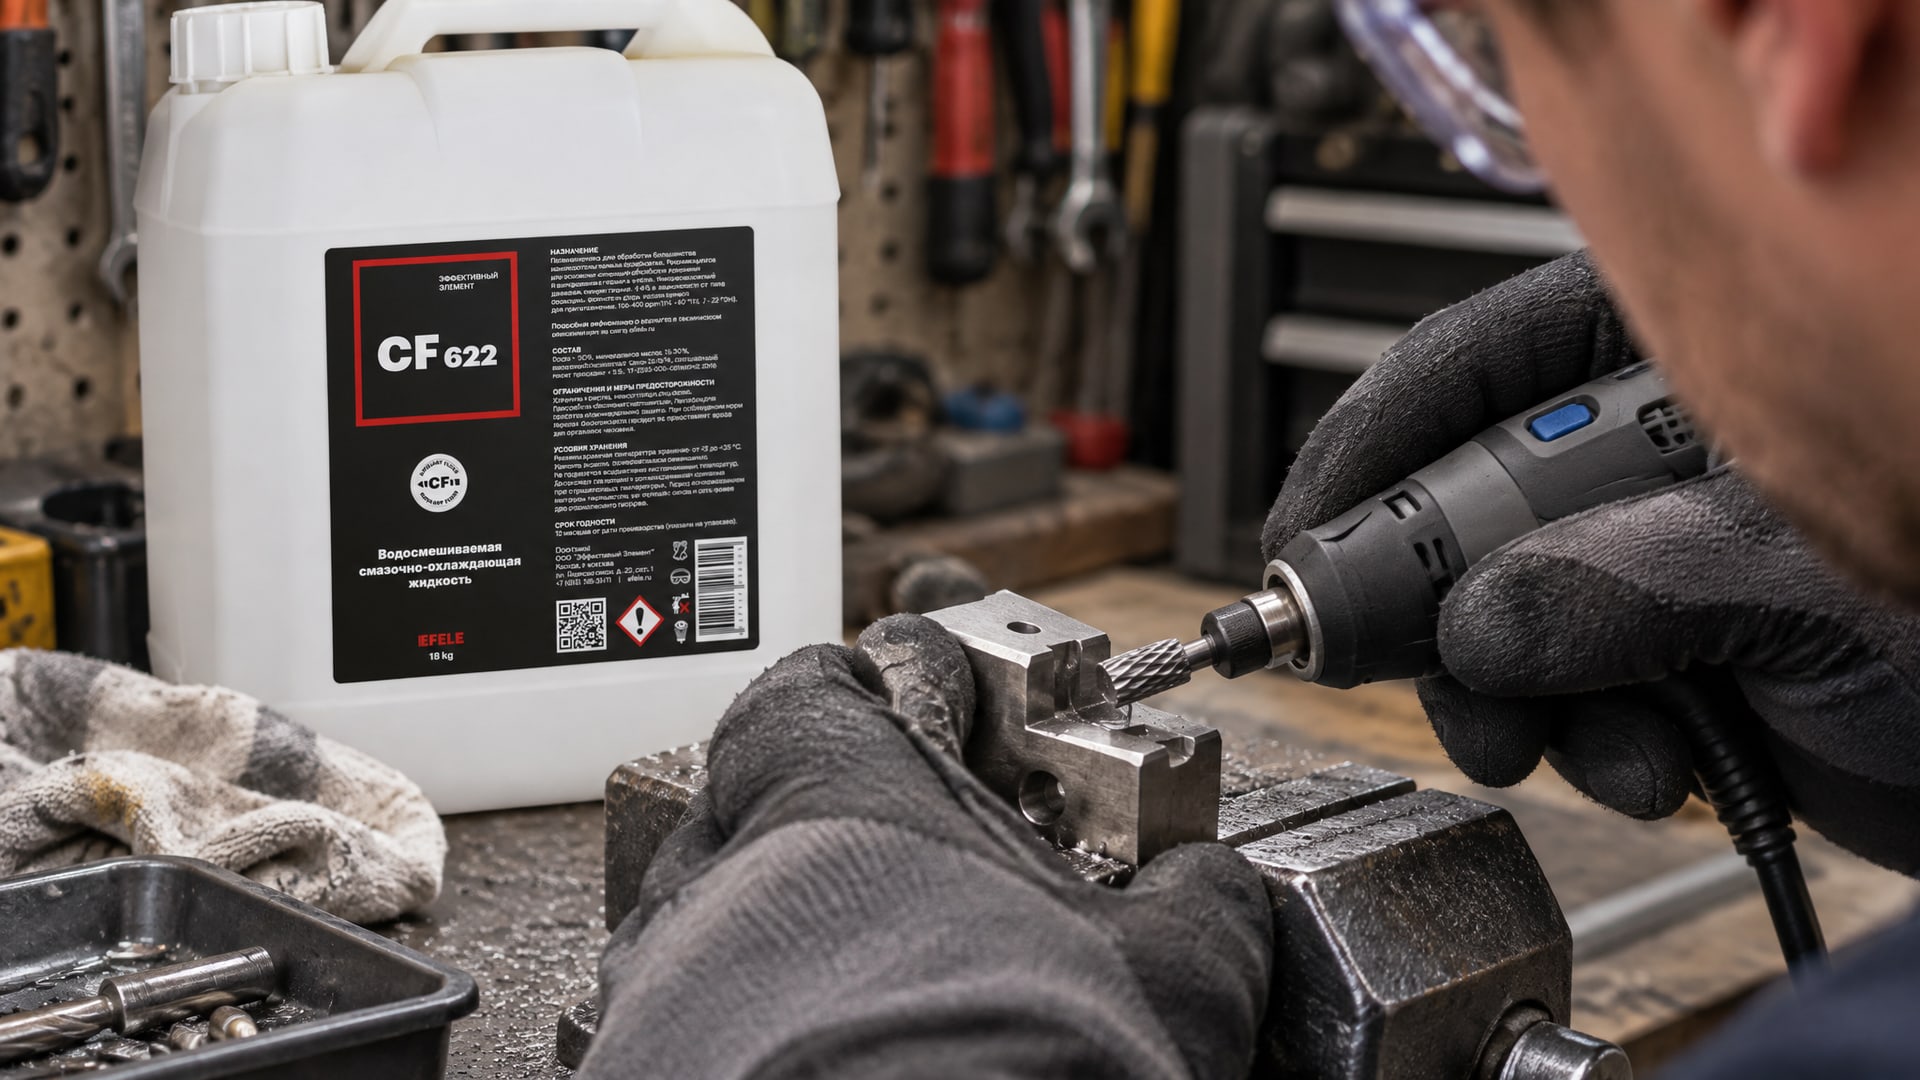
Полусинтетические составы часто рекомендуют за сбалансированное сочетание охлаждения и смазки, что особенно полезно при фрезеровании закаленных сталей, где стройка часто налипает и может создать тепловой очаг. EFELE CF-622 (полусинтетическая СОЖ) обеспечивает хорошее охлаждение и смазывание, снижая риск перегрева инструмента без резких температурных перепадов.
Ключевой момент - способ подачи. Жидкость должна поступать в зону резания непрерывно и обильно, не спорадически. Стабильная подача 5–15 л/мин обеспечивает вымывание стружки и предотвращает локальный перегрев. Если станок не позволяет подать такой объем, лучше отказаться от СОЖ в пользу сухого режима или MQL.
Еще один аспект - качество самой жидкости. Согласно ГОСТ Р 50558-93, смазочно-охлаждающие жидкости должны соответствовать требованиям промышленной чистоты. Загрязненная или окислившаяся СОЖ теряет свои охлаждающие свойства и может содержать абразивные частицы, которые ускоряют износ фрезы. Рекомендуется периодически проверять состояние жидкости и своевременно ее менять.
Совет инженера: как выбрать между сухим резанием и СОЖ
На практике выбор часто зависит от конкретной операции.
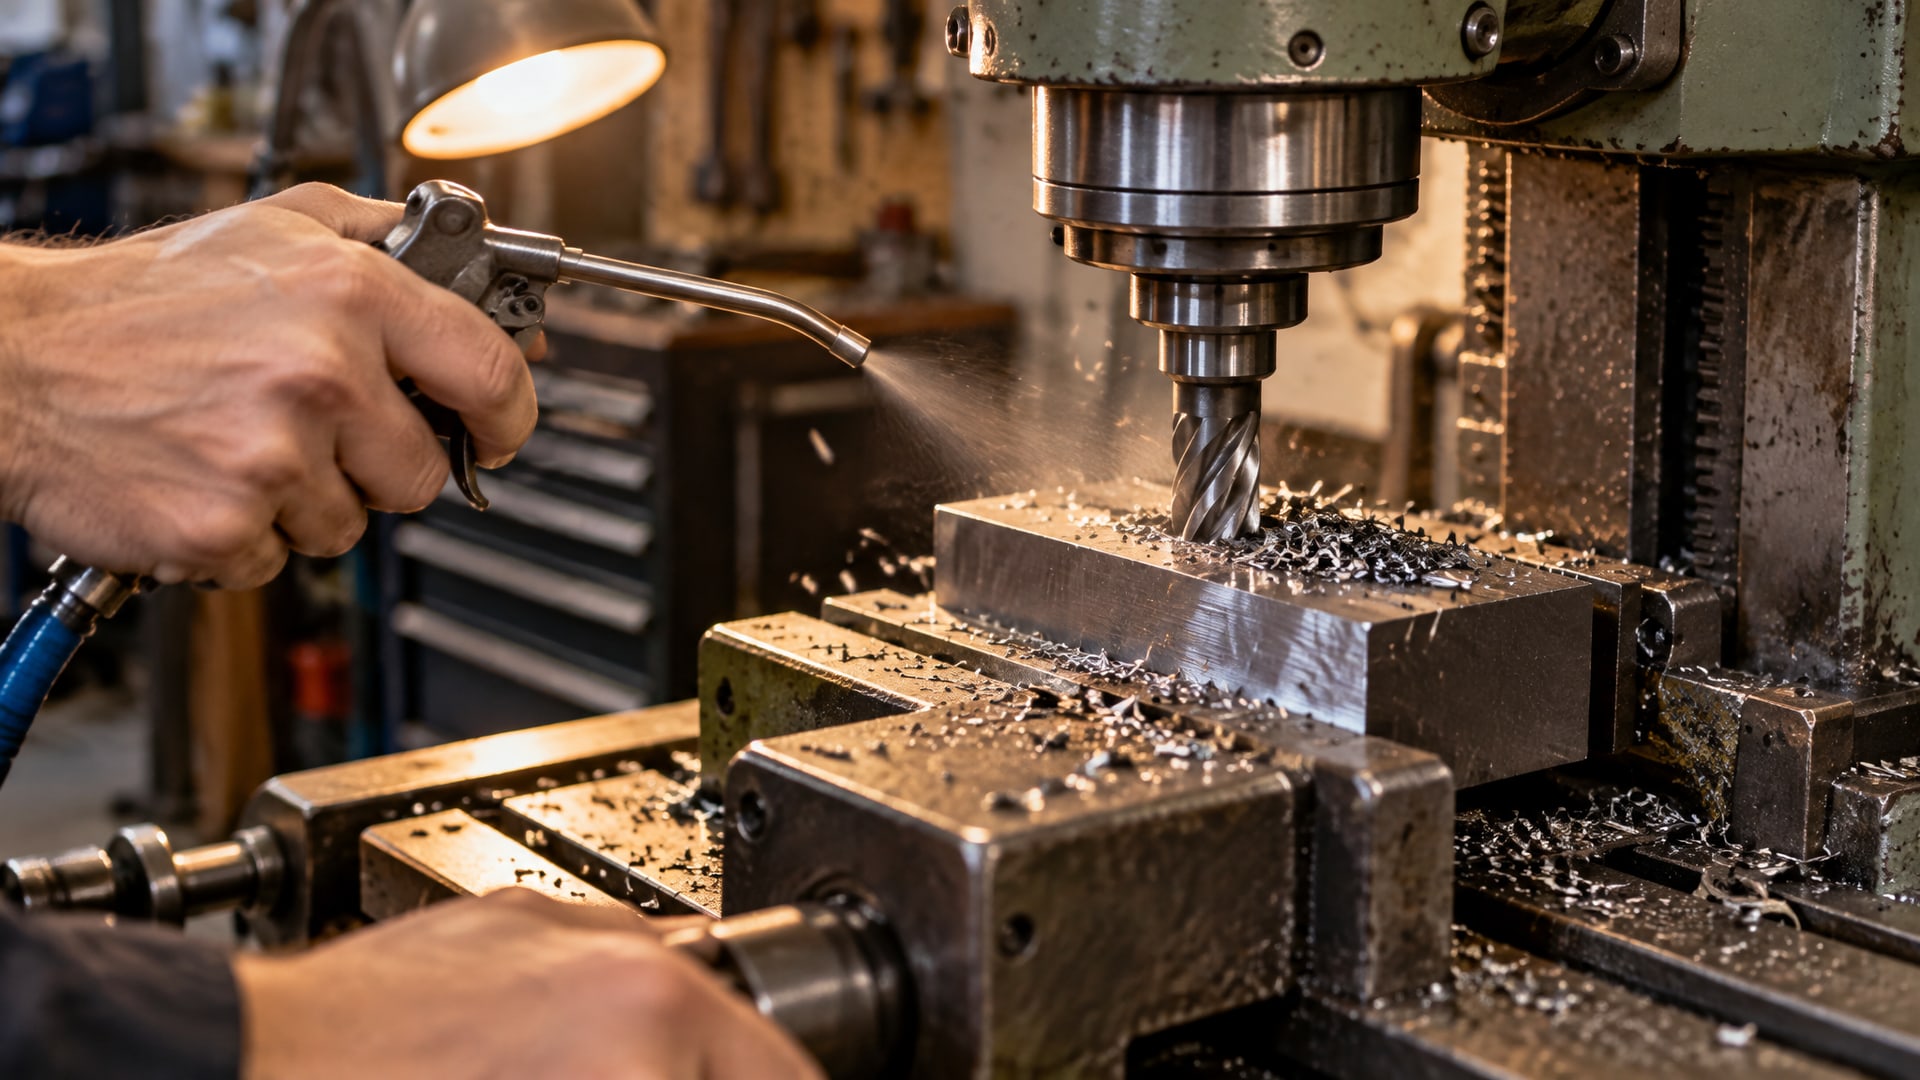
Если фреза выполняет чистовое фрезерование закаленной стали с малой подачей и глубиной 1–2 мм, сухое резание с воздушным обдувом часто дает лучший результат: нет термошока, стойкость предсказуема. Если же операция связана с нарезанием резьбы, глубоким сверлением или черновой обработкой, где стружка налипает и забивает зазоры, масляная СОЖ может заметно помочь вымыванию и охлаждению. Такие задачи требуют обильной непрерывной подачи и стабильной работы системы охлаждения.
Главное - не импровизировать. Если выбрана стратегия сухого резания, ее придерживаются на протяжении всей партии деталей. Если выбрана СОЖ, она работает от начала до конца без перерывов. Смешивание подходов в одной смене - верный способ ускорить поломку инструмента.
Контроль качества поверхности и признаки износа фрезы
При фрезеровании закаленной стали шероховатость поверхности и ее консистентность - первый индикатор состояния фрезы и правильности режима.
Если шероховатость внезапно возросла или появились задиры, это сигнал либо к снижению скорости резания, либо к переходу на новый инструмент. Многие операторы ошибочно увеличивают подачу или скорость, чтобы «прижать» фрезу и компенсировать износ - это приводит к ускоренному разрушению кромки.
Признаки интенсивного износа:
Появление микротрещин на кромке (видны под микроскопом или лупой на 10×).
Выкрашивание кромки по передней грани.
Сине-черное окрашивание кромки (признак перегрева).
Налипание стружки на кромку (признак недостаточной смазки или скорости).
При появлении хотя бы одного из этих признаков инструмент следует заменить или переточить. Продолжение работы изношенной фрезой приводит к дефектам детали и повышает риск поломки станка.
Часто задаваемые вопросы
Почему фреза тупится быстро, если я уже применяю СОЖ?
Причин несколько: слишком высокая скорость резания, нестабильное охлаждение (СОЖ подается с перерывами), большой вылет инструмента за пределы патрона, вибрации станка или чрезмерно глубокий проход. Проверьте, во-первых, подачу жидкости - она должна быть непрерывной, а не пульсирующей; во-вторых, параметры режима; в-третьих, жесткость системы. Часто снижение скорости на 10–15 % и минимизация вибраций продлевают ресурс фрезы на 30–50 %.
Лучше ли обрабатывать закаленную сталь сухо или с СОЖ?
Не существует универсального ответа. Для многих операций сухое резание или MQL безопаснее и предсказуемее, чем нестабильное охлаждение. Если вы решили использовать СОЖ, она должна подаваться обильно (5–15 л/мин) и непрерывно. Если подача невозможна, переходите на сухой режим.
Как влияет на стойкость фрезы снижение скорости резания?
Очень сильно. Даже 10 % снижение скорости может заметно продлить ресурс, так как температура в зоне резания зависит от нее экспоненциально. Увеличение же скорости на 10 % может сократить стойкость на 25–60 %. Ищите оптимум в диапазоне 50–150 м/мин для твердосплавных фрез по закаленной стали.
Какая подача на зуб оптимальна при фрезеровании закаленной стали?
Диапазон 0,05–0,2 мм/зуб считается безопасным. Выбор внутри этого диапазона зависит от жесткости станка и материала инструмента. Начните с нижнего предела (0,05–0,08 мм/зуб) и постепенно увеличивайте, пока качество поверхности остается приемлемым и нет признаков вибрации.
Почему периодическое включение-выключение СОЖ вредит фрезе?
При включении холодная жидкость резко охлаждает нагретую кромку, вызывая микротрещины - термический удар. При выключении кромка вновь нагревается. Эти циклы ускоряют накопление усталостных дефектов и приводят к выкрашиванию. СОЖ должна работать непрерывно от начала до конца операции.
Заключение
Увеличить стойкость фрезы при фрезеровании закаленной стали возможно только при комплексном подходе. Правильный режим резания (скорость 50–150 м/мин для твердосплава, подача 0,05–0,2 мм/зуб, глубина 1–3 мм) работает вместе с подавлением вибраций, минимизацией вылета инструмента и стабильной работой системы охлаждения. СОЖ помогает лишь при непрерывной и обильной подаче; прерывистое охлаждение опаснее, чем полная сухая обработка.
Начните с анализа вашей системы: проверьте жесткость станка и вибрации, снизьте скорость на 10–15 % и убедитесь, что охлаждение (если оно применяется) работает стабильно. Эти простые шаги часто дают результат сильнее, чем дорогой инструмент или новая СОЖ. Контролируйте качество поверхности и признаки износа кромки - это подскажет, нужна ли корректировка режима.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.