
Как выбрать анаэробный герметик для фланцевых соединений вместо прокладок
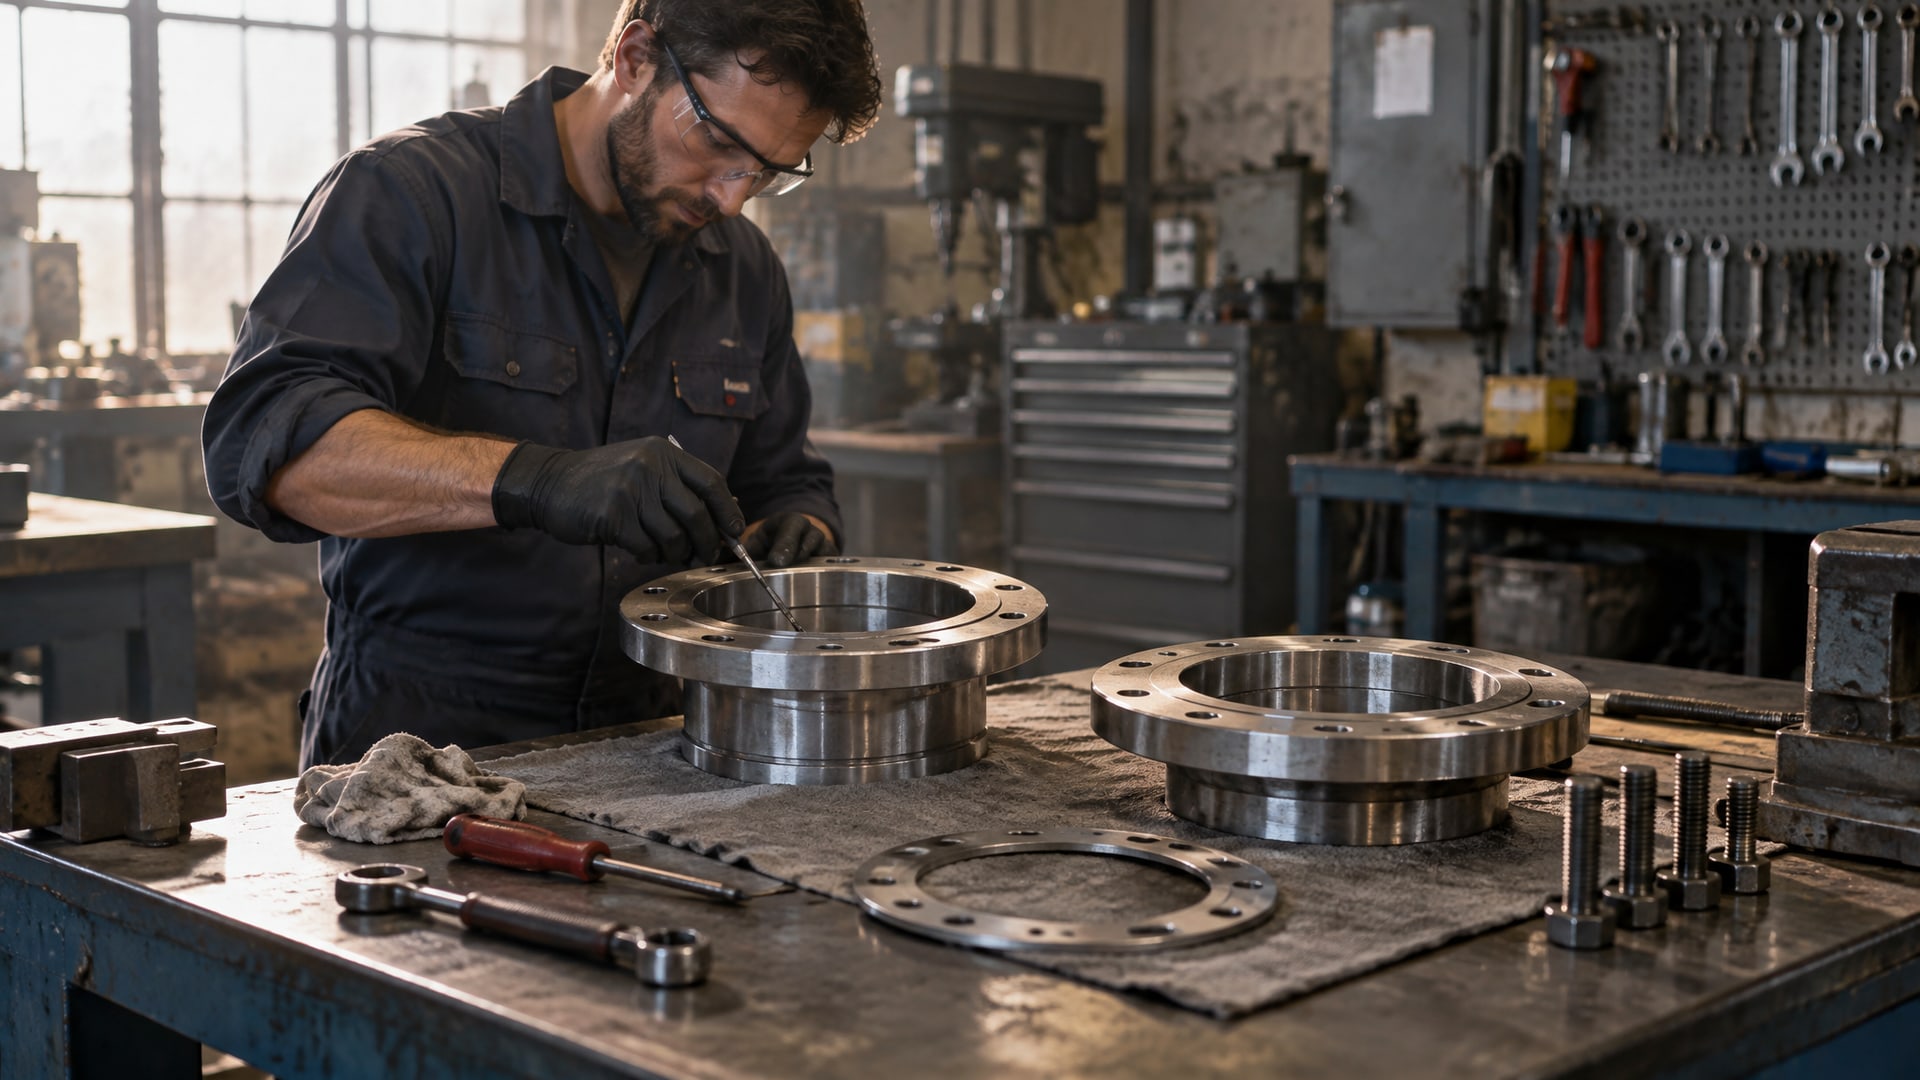
Замена прокладок фланцевых соединений анаэробным герметиком - это не просто альтернатива традиционному способу уплотнения, а осмысленный выбор инженера, когда нужна надежность и долгосрочная герметичность без периодического обслуживания. Анаэробные составы полимеризуются в отсутствие воздуха, заполняя микронеровности жестких металлических фланцев и превращаясь в прочный эластичный уплотнитель, устойчивый к вибрации, тепловым циклам и давлению. Такое решение работает там, где геометрия фланца в порядке, металл активен, и соединение тщательно подготовлено. Статья раскрывает критерии выбора герметика, правила его применения и типичные ошибки, которые приводят к утечкам - информация полезна закупщикам, инженерам и специалистам, отвечающим за надежность узлов на производстве, в сервисе и при ремонте.
Когда анаэробный герметик - правильный выбор вместо прокладки
Анаэробные герметики предназначены для жестких, обработанных металлических фланцев и работают путем заполнения микронеровностей между поверхностями при отсутствии воздуха и в присутствии металла.
Замена прокладки герметиком становится оправданной, когда нужна герметизация фланцевого соединения без периодического обслуживания, а геометрия соединения позволяет добиться надежного результата. Герметик не требует вырезки под форму фланца, не усаживается и не стареет подобно органическим прокладочным материалам, и способен выдерживать вибрацию, тепловые циклы и умеренное давление. При этом замена имеет смысл только на поверхностях, которые исходно предусматривают жидкое уплотнение - трубопроводные крепления, датчики, съемные крышки, техническое обслуживание энергетического и гидравлического оборудования. На критических узлах с нештатными режимами или высокой ответственностью окончательное решение принимает инженер или конструкторская документация производителя оборудования.
Критерии выбора: металл, зазор, температура и давление
Выбор анаэробного герметика начинается с анализа четырех ключевых параметров соединения.
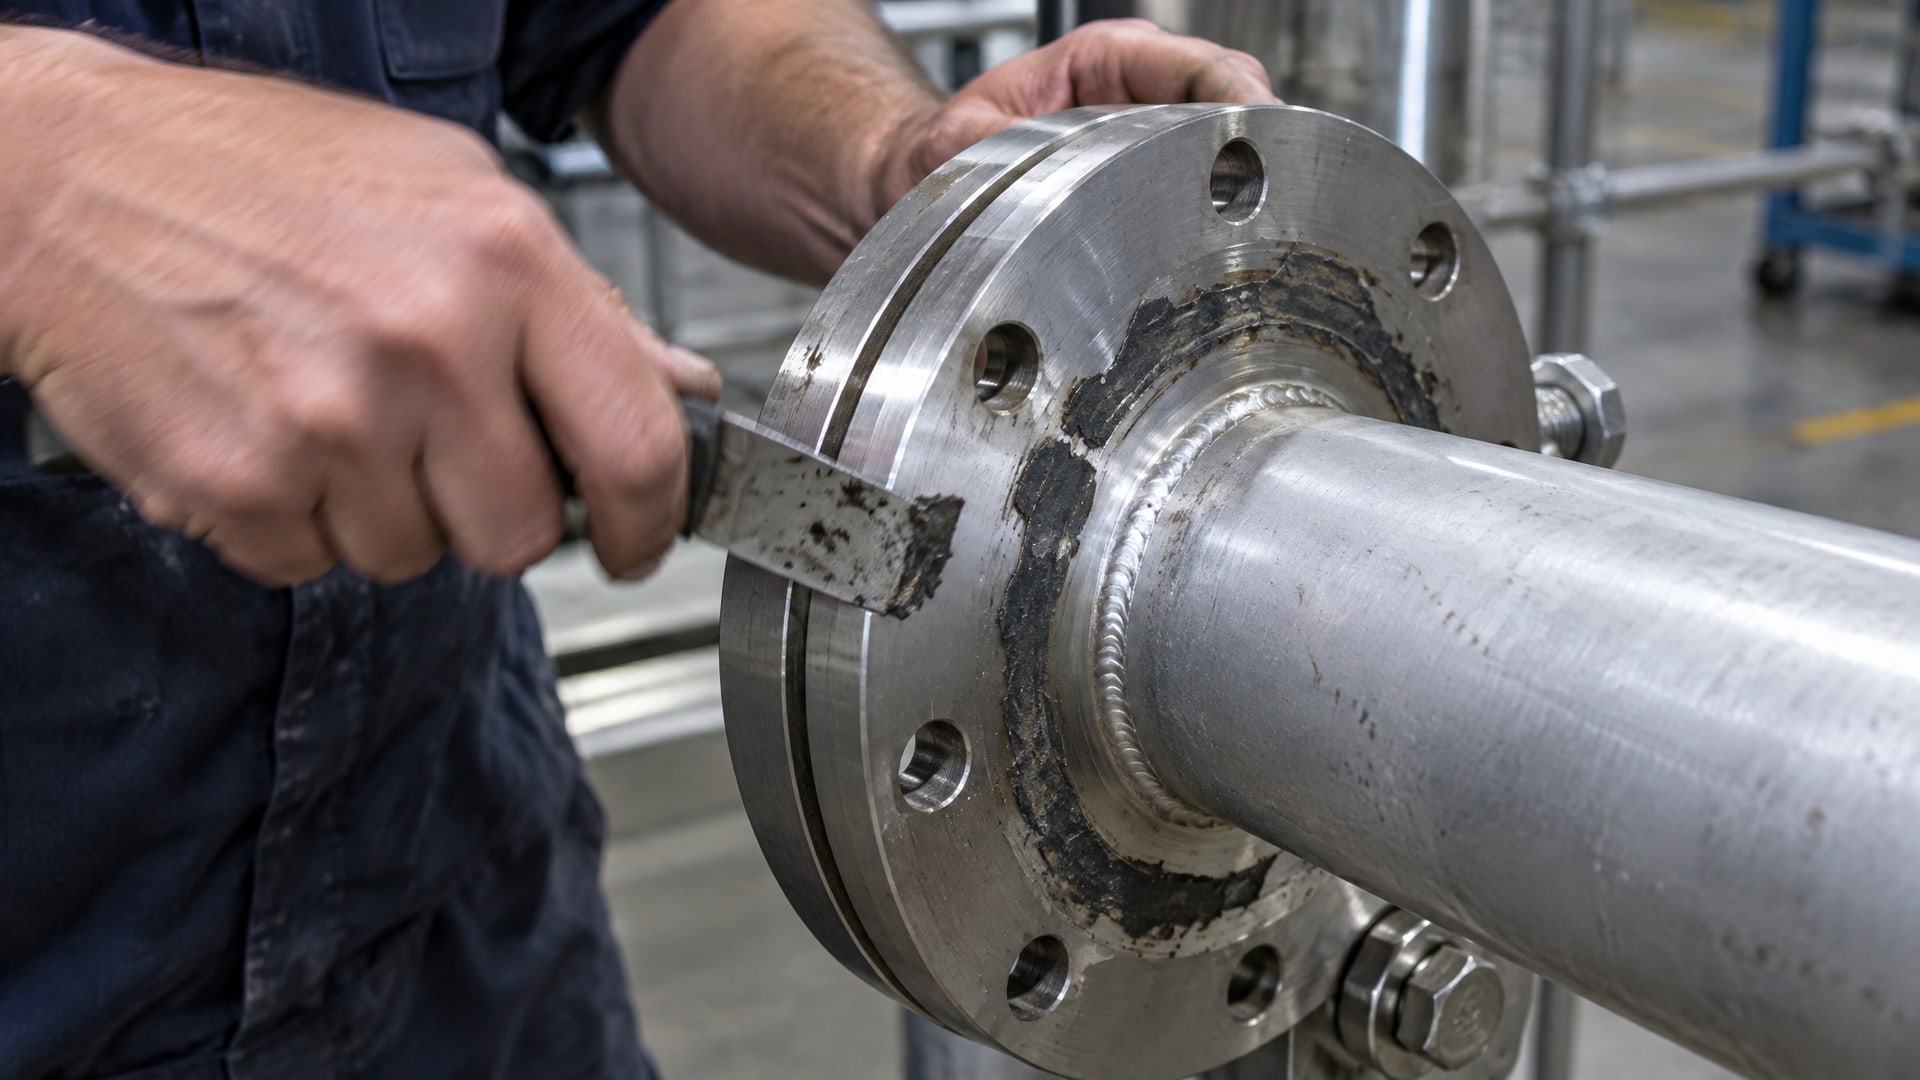
Тип металла и активность поверхности
Анаэробные герметики отверждаются быстро на активных металлах (сталь, латунь, медь), но на пассивных поверхностях (нержавеющая сталь, алюминий, покрытые и оцинкованные поверхности) полимеризация замедляется или может не начаться вообще без активатора. Если фланец изготовлен из нержавейки или алюминия, либо покрыт защитным составом, необходимо предусмотреть применение примера/активатора - специального катализатора, который наносится тонким слоем перед герметиком и стимулирует отверждение. Пренебрежение этим требованием приводит к размазыванию герметика при монтаже и невозможности достичь герметичности.
Допустимый зазор между фланцами
Типичный допустимый зазор для анаэробных фланцевых герметиков составляет до 0,25 мм на непраймированных условиях. Для отдельных составов на жестких обработанных фланцах этот параметр может достигать 0,38 мм. При монтаже фланцев необходимо убедиться, что зазор находится в пределах спецификации: если поверхности прилегают неплотно или имеют выраженный люфт, герметик либо будет выдавлен наружу, либо не заполнит все пространство, оставляя микроканалы утечки. Измерение зазора щупом или визуальная оценка - элементарный контроль перед нанесением.
Температурный диапазон
Стандартный рабочий диапазон анаэробных фланцевых герметиков лежит в пределах от -55 °C до +150 °C или до +200 °C в зависимости от конкретной марки и химического состава. При выборе герметика необходимо сверить этот диапазон с условиями эксплуатации: циклирующие перепады температуры на производстве, чередование холодных пусков и горячих режимов работы, воздействие среды (например, газопровод на улице). Если узел периодически остывает ниже -40 °C или нагревается выше +150 °C, требуется герметик с повышенным температурным диапазоном или согласование режима с производителем оборудования.
Давление и вибрация
Анаэробные герметики обеспечивают немедленную низконапорную герметизацию и устойчивы к вибрации и тепловым циклам после полного отверждения. Для соединений, работающих при давлении выше нескольких бар, или для узлов с интенсивной вибрацией крайне важно обеспечить полное отверждение (24 часа по техлисту) перед вводом в эксплуатацию. Досрочное увеличение нагрузки грозит выдавливанием герметика из зазора и утечкой.
Подготовка поверхности: удаление старого материала и очистка
Подготовка фланцев - это 80% успеха.
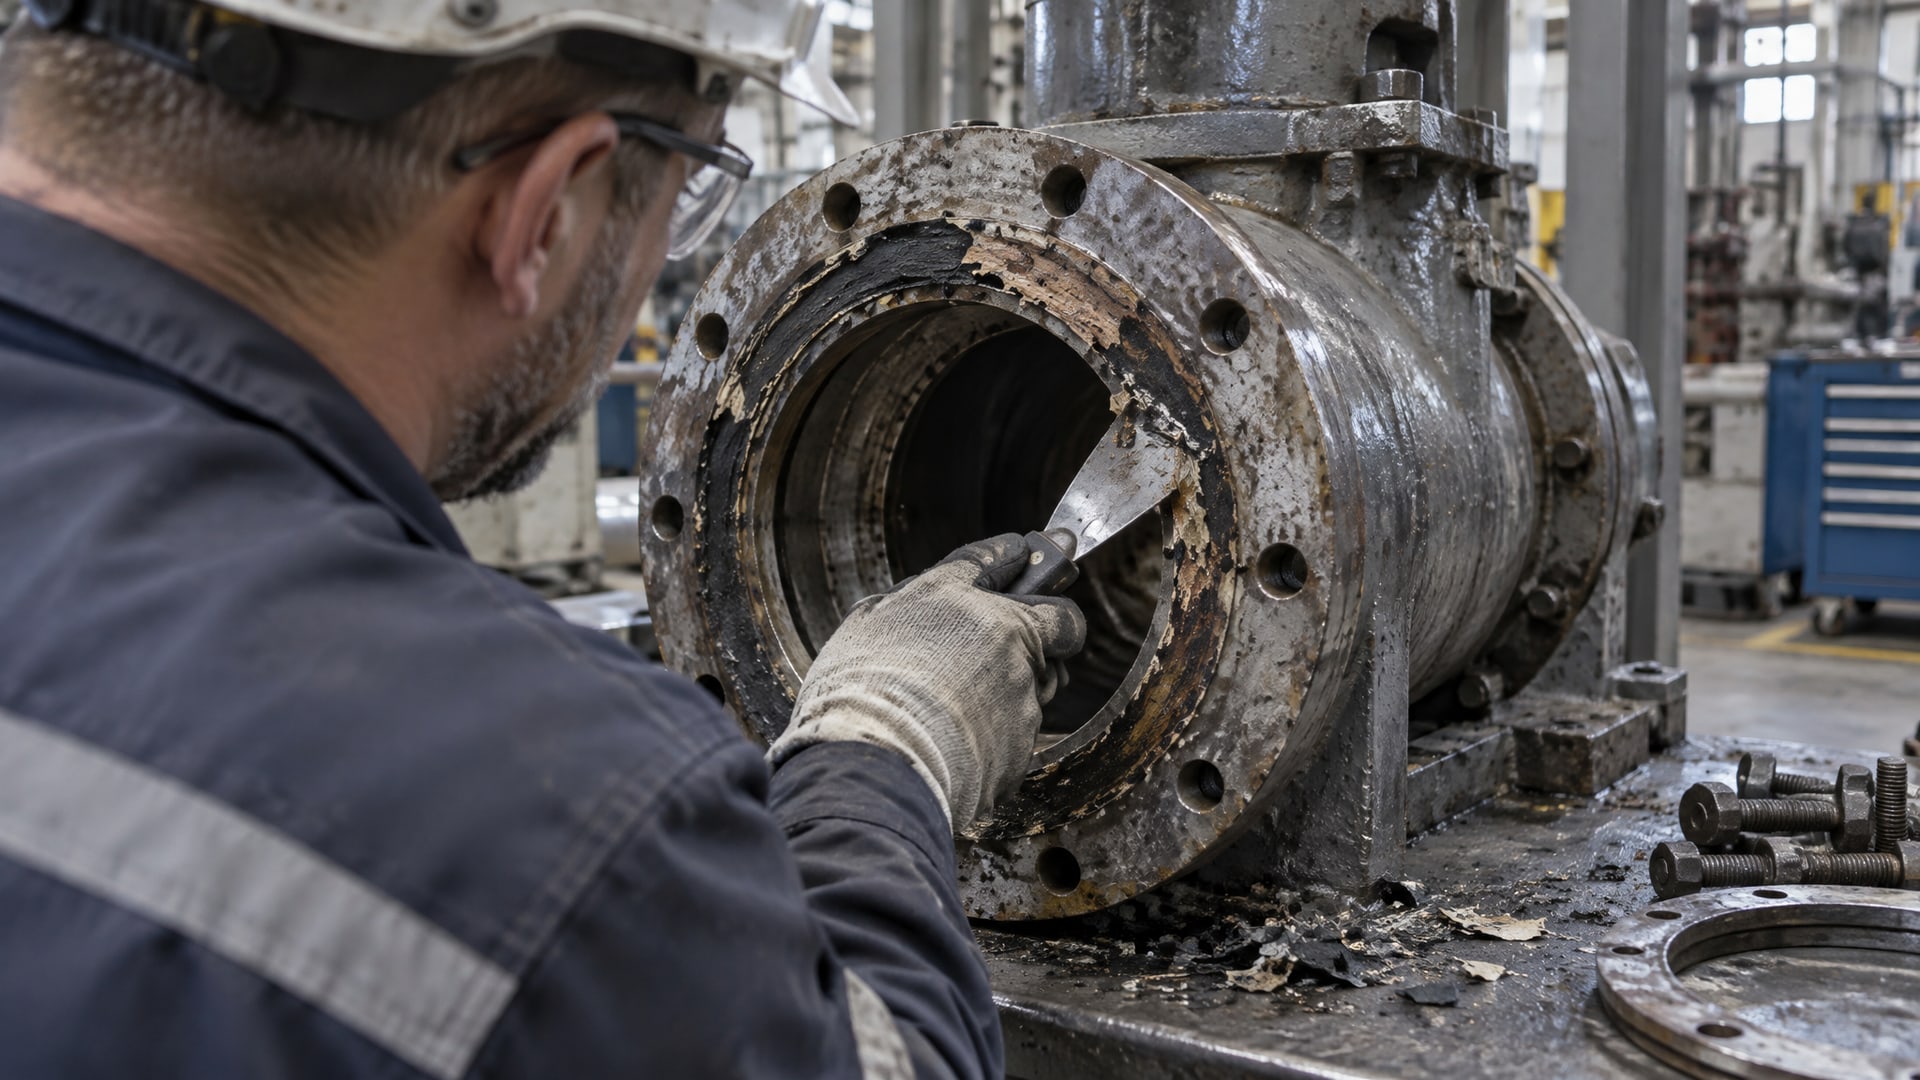
Анаэробный герметик не приклеится на грязь, масло, старую прокладку или ржавчину; его задача - связать две чистые активные поверхности в микроскопическом зазоре.
Удаление старой прокладки и остатков герметика
Со старой прокладки нужно удалить весь материал, включая застывший герметик и остатки клея. Классический способ - скрести мягкой пластиковой или медной щеточкой, деревянной палочкой или скребком. Агрессивные инструменты вроде лезвийных скребков, грубых проволочных кругов или пескоструя не рекомендуются, так как они оставляют глубокие риски и новые пути для утечки жидкости. Если остатки прикипели намертво, применяют специальные растворители (согласно инструкции производителя), размягчающие материал на 15–30 минут.
Обезжиривание и удаление ржавчины
После механической очистки фланец обезжиривается растворителем (уайт-спирит, ацетон или специальный обезжириватель промышленного назначения), чтобы удалить масло, остатки консервирующей смазки и пыль. Ветошь должна быть чистой - остатки волокон или грязи разрушают герметичность. Если на фланце видна ржавчина или окисный слой, его осторожно счищают проволочной щеткой (не грубой!) или пропускают фланец через ванну с преобразователем ржавчины, согласно рекомендациям производителя. Нержавейка и алюминий допускают промывку деионизированной водой или спиртом с последующей сушкой.
Сушка поверхности
Герметик чувствителен к влаге: даже микроскопическая пленка воды или конденсат нарушают адгезию и полимеризацию. После обезжиривания фланец вытирают насухо чистой льняной или хлопковой тряпкой (не синтетикой, которая оставляет наэлектризованные волокна) и при необходимости сушат на воздухе или горячим сжатым воздухом. Проверить готовность поверхности можно визуально: фланец должен быть матовым, без видимого блеска и влаги.
Нанесение герметика и сборка соединения
Правильная техника нанесения и немедленный монтаж определяют герметичность соединения.
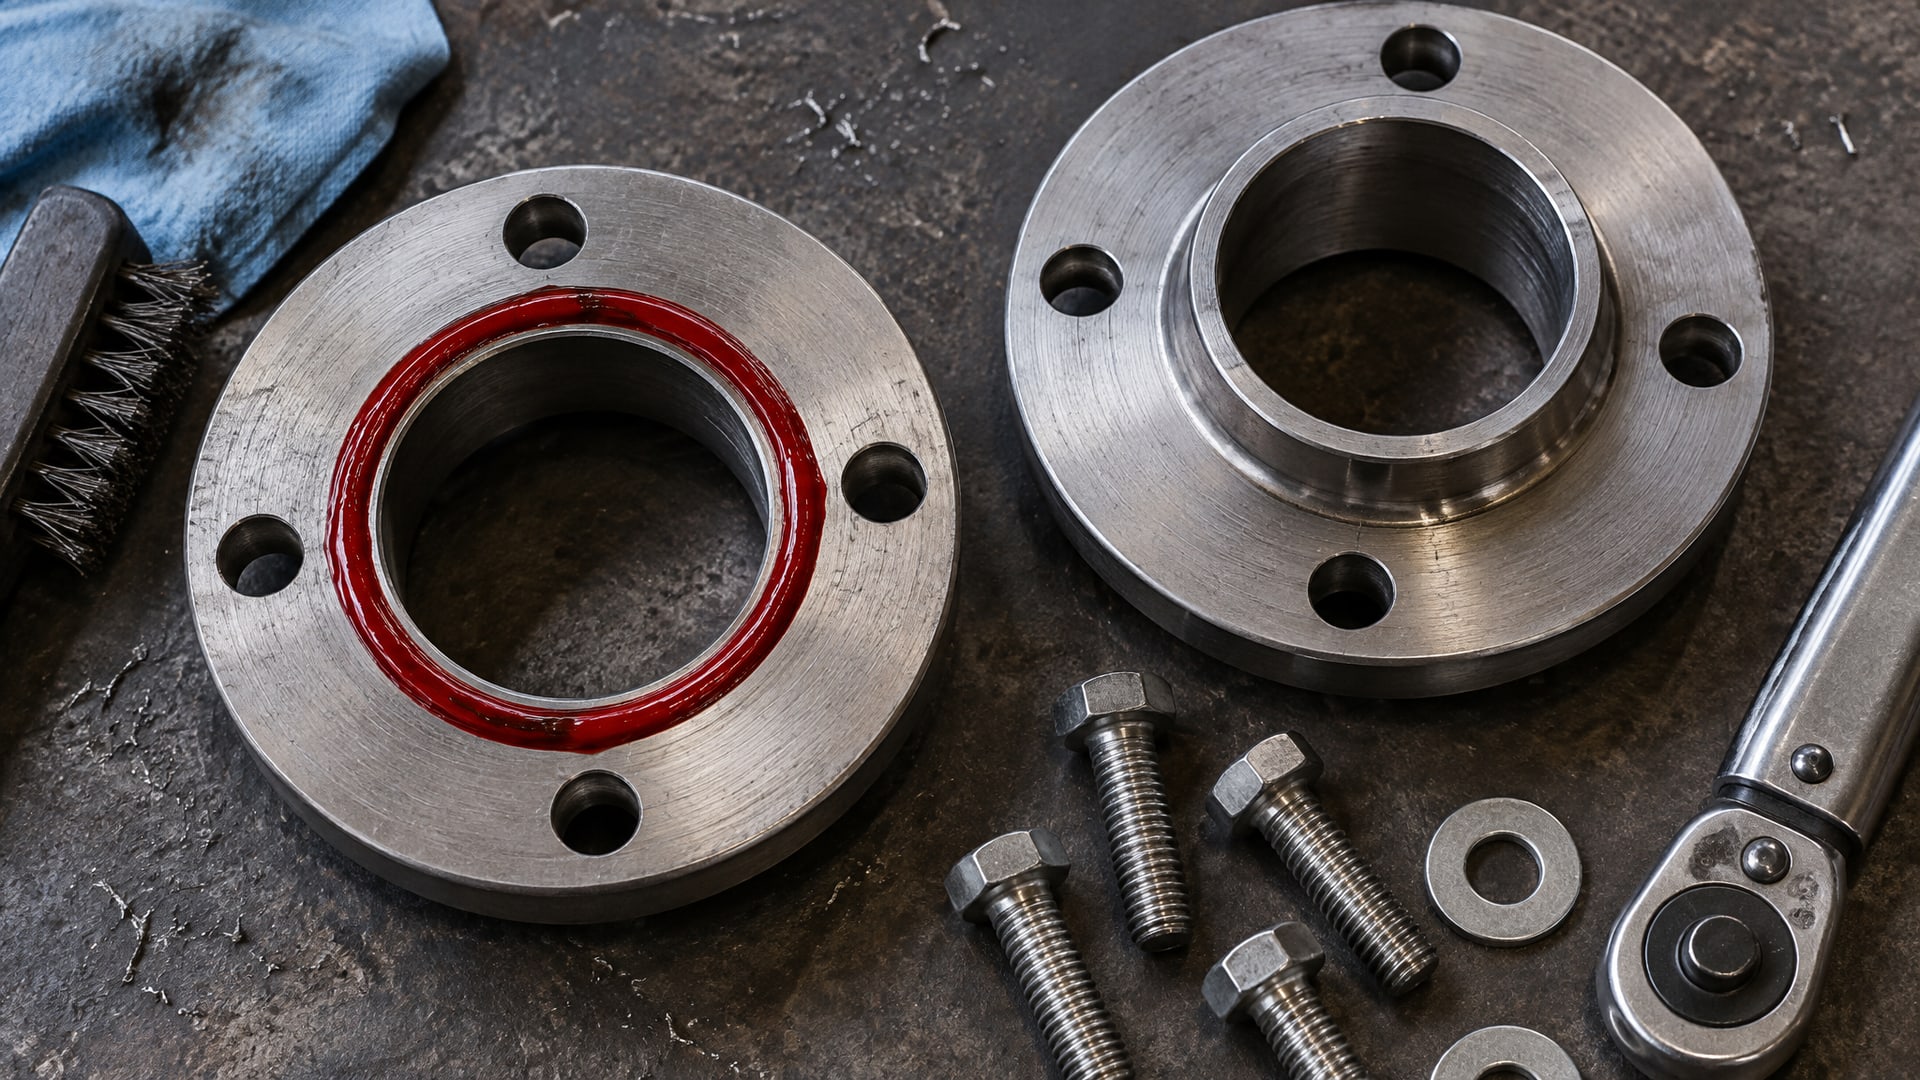
Нанесение непрерывным валиком
Герметик наносят прерывистым или непрерывным валиком толщиной 2–3 мм по одной стороне фланца, предпочтительно ближе к внутренней кромке (со стороны уплотняемой полости). Валик должен охватывать болтовые отверстия, чтобы герметик не выдавился наружу через эти каналы. При нанесении избегают неконтролируемого накопления герметика в одном месте - избыток просто выдавится при сборке и не улучшит герметичность, а напротив, создаст очаги загрязнения. Некоторые производители рекомендуют прерывистый валик (короткие штрихи вокруг периметра) для лучшего заполнения неровностей; выбор зависит от типа герметика и техники, предписанной в техлисте.
Немедленная сборка без смещения
После нанесения герметика фланцы соединяют сразу же, без промедления, чтобы герметик не начал подсыхать на воздухе. При соединении важно избежать бокового смещения фланцев относительно друг друга - такое движение разрывает валик и оставляет микроканалы утечки. Если герметик предусматривает активатор, активатор наносят на вторую поверхность перед монтажом, согласно инструкции.
Крестовая затяжка болтов по спецификации момента
Болты затягивают в порядке крест-накрест (не по кругу подряд), чтобы равномерно распределить нагрузку по всей плоскости фланца. Момент затяжки должен соответствовать спецификации производителя оборудования или стандартам для данного типа фланца - недозатяжка приводит к неполному прилеганию и утечке, перезатяжка деформирует фланец и нарушает герметичность. Контролировать момент помогает динамометрический ключ. Затяжку лучше проводить в два этапа: предварительно на 50% требуемого момента, а затем - окончательно, чтобы герметик успел немного распределиться.
Выдержка на полное отверждение
После сборки соединение оставляют в покое на время, указанное в техлисте герметика. Типичные значения: фиксация болтов и первичная герметизация достигаются за 20–40 минут (это «fixture time», время, за которое можно небольшую нагрузку на соединение, но не в полную силу), а полная полимеризация и максимальная прочность - за 24 часа. Вводить соединение в рабочий режим (давление, нагрев, вибрацию) раньше этого времени нельзя. Остатки герметика, выдавленные наружу, остаются жидкими (потому что на воздухе отверждение не идет) и должны быть удалены сухой тряпкой до запуска узла, чтобы не засохли и не привлекли грязь.
Особенности применения на газопроводах и систем высокого давления
Замена прокладки фланцевого соединения газопровода требует особого внимания к герметичности и безопасности.
Специфика газовых систем
Газ - агрессивная среда для многих герметиков: водяной пар, углеводороды и примеси газа могут взаимодействовать с составом и нарушать его целостность. При выборе герметика для газопровода необходимо убедиться, что он совместим с газом, который транспортируется (природный газ, пар, сжатый воздух), и что рабочий диапазон герметика соответствует температуре среды. Замена прокладки фланцевого соединения газопровода допускается, если производитель газораспределительного оборудования это предусмотрел в технической документации или регламенте.
Контроль герметичности после монтажа
После отверждения герметика соединение проверяют на герметичность методом опрессовки (если конструкция это позволяет) или тестом мыльного раствора при работающей системе. Критерий герметичности - отсутствие пузырей, просачивания или подтеков в течение установленного времени испытания. Если герметичность нарушена, соединение разбирают (требуется время на размягчение герметика), зачищают поверхности и повторяют процедуру с новой порцией герметика.
Ограничения: когда герметик не подойдет
Несмотря на универсальность, анаэробные герметики имеют четкие границы применения.
Деформированные и поврежденные фланцы
Если фланец имеет вмятины, раковины, задиры, заметную коробление или следы грубой обработки, герметик не сможет компенсировать такие дефекты и обеспечить герметичность. Герметик заполняет только микронеровности в пределах нескольких десятков микрометров, но не работает как выравниватель плоскостей. Такие фланцы требуют мехобработки (шлифовки, доводки) или замены перед применением герметика.
Грубые или неподходящие материалы поверхности
Фланцы из очень мягких металлов (алюминий без активатора, свинец), пластика или керамики не гарантируют надежного отверждения герметика. Для таких материалов нужны специальные составы или конструктивные решения; стандартные анаэробные герметики в этом случае неуместны.
Высокие и динамические нагрузки
Соединения, работающие при давлении выше нескольких десятков бар, при экстремальной вибрации или при циклирующих тепловых шоках, требуют более сложных решений (комбинированное уплотнение, металлические прокладки). Герметик в таких условиях может выдавиться или потерять целостность.
Как избежать типичных ошибок при замене
Нанесение на загрязненный фланец
Главная ошибка - попытка сэкономить время на подготовке. Грязь, масло, остатки старого герметика или ржавчина полностью блокируют адгезию герметика к металлу. Результат - видимая подтекание спустя часы или дни после монтажа. Проверить готовность поверхности просто: чистый фланец должен быть матовым, без блеска и влаги.
Использование избытка герметика
Избыток герметика не улучшает герметичность; он лишь выдавится наружу при затяжке болтов и останется жидким (поскольку отверждается только при контакте с металлом и отсутствии воздуха). Пролитый герметик на воздухе - это просто загрязнение, которое нужно удалять перед запуском узла. Правило простое: валик толщиной 2–3 мм, непрерывный по периметру, с охватом болтовых отверстий - этого достаточно.
Ввод соединения в эксплуатацию до полного отверждения
Многие допускают давление на соединение сразу после сборки (за 30–60 минут), полагая, что фиксация болтов означает полную готовность. На самом деле, через 30 минут герметик лишь первично связывает поверхности, а полная прочность и химическая стойкость достигаются за 24 часа. Ранний пуск под давлением приводит к выдавливанию герметика и утечке.
Отсутствие активатора на пассивных металлах
Если применить герметик на нержавейку или оцинкованный фланец без активатора, отверждение будет идти крайне медленно или не пойдет вообще. Герметик останется текучим, размажется при монтаже, и герметичность не будет достигнута. Активатор обязателен для пассивных поверхностей.
Механическая обработка острыми инструментами
Попытка удалить старую прокладку лезвийным скребком или абразивным кругом оставляет микротрещины и риски, которые становятся путями утечки. Используй мягкие материалы (медь, пластик, дерево) и растворители; острый инструмент только для видимых остатков, осторожно.
Сравнение герметика и традиционной прокладки
| Параметр | Анаэробный герметик | Традиционная прокладка |
|---|---|---|
| Периодичность замены | Один раз на несколько лет/не требуется | 1–3 года в зависимости от условий |
| Герметизация микронеровностей | Полная заливка зазора | Частичная (зависит от материала) |
| Стабильность при вибрации | Высокая | Средняя, особенно при интенсивной вибрации |
| Старение и усадка материала | Минимальные | Значительные, снижают герметичность |
| Температурный диапазон | -55…+200 °C (в зависимости от марки) | Зависит от материала (часто -20…+100 °C) |
| Требования к подготовке поверхности | Критичные (чистота, сухость, активность металла) | Менее строгие |
| Время полного отверждения / готовности | 24 часа | Готова сразу после установки |
| Возможность демонтажа | Требует разогрева или растворителя | Простой демонтаж |
| Стоимость материала | Средняя | Низкая |
Герметик выигрывает в надежности и долговечности на системах, где вибрация и тепловые циклы - норма. Прокладка проще в монтаже и сразу готова к работе, но требует периодического обслуживания.
Правильный выбор герметика: пример расчета
Предположим, нужно уплотнить фланцевое соединение на трубопроводе со сжатым воздухом в производственном цехе.
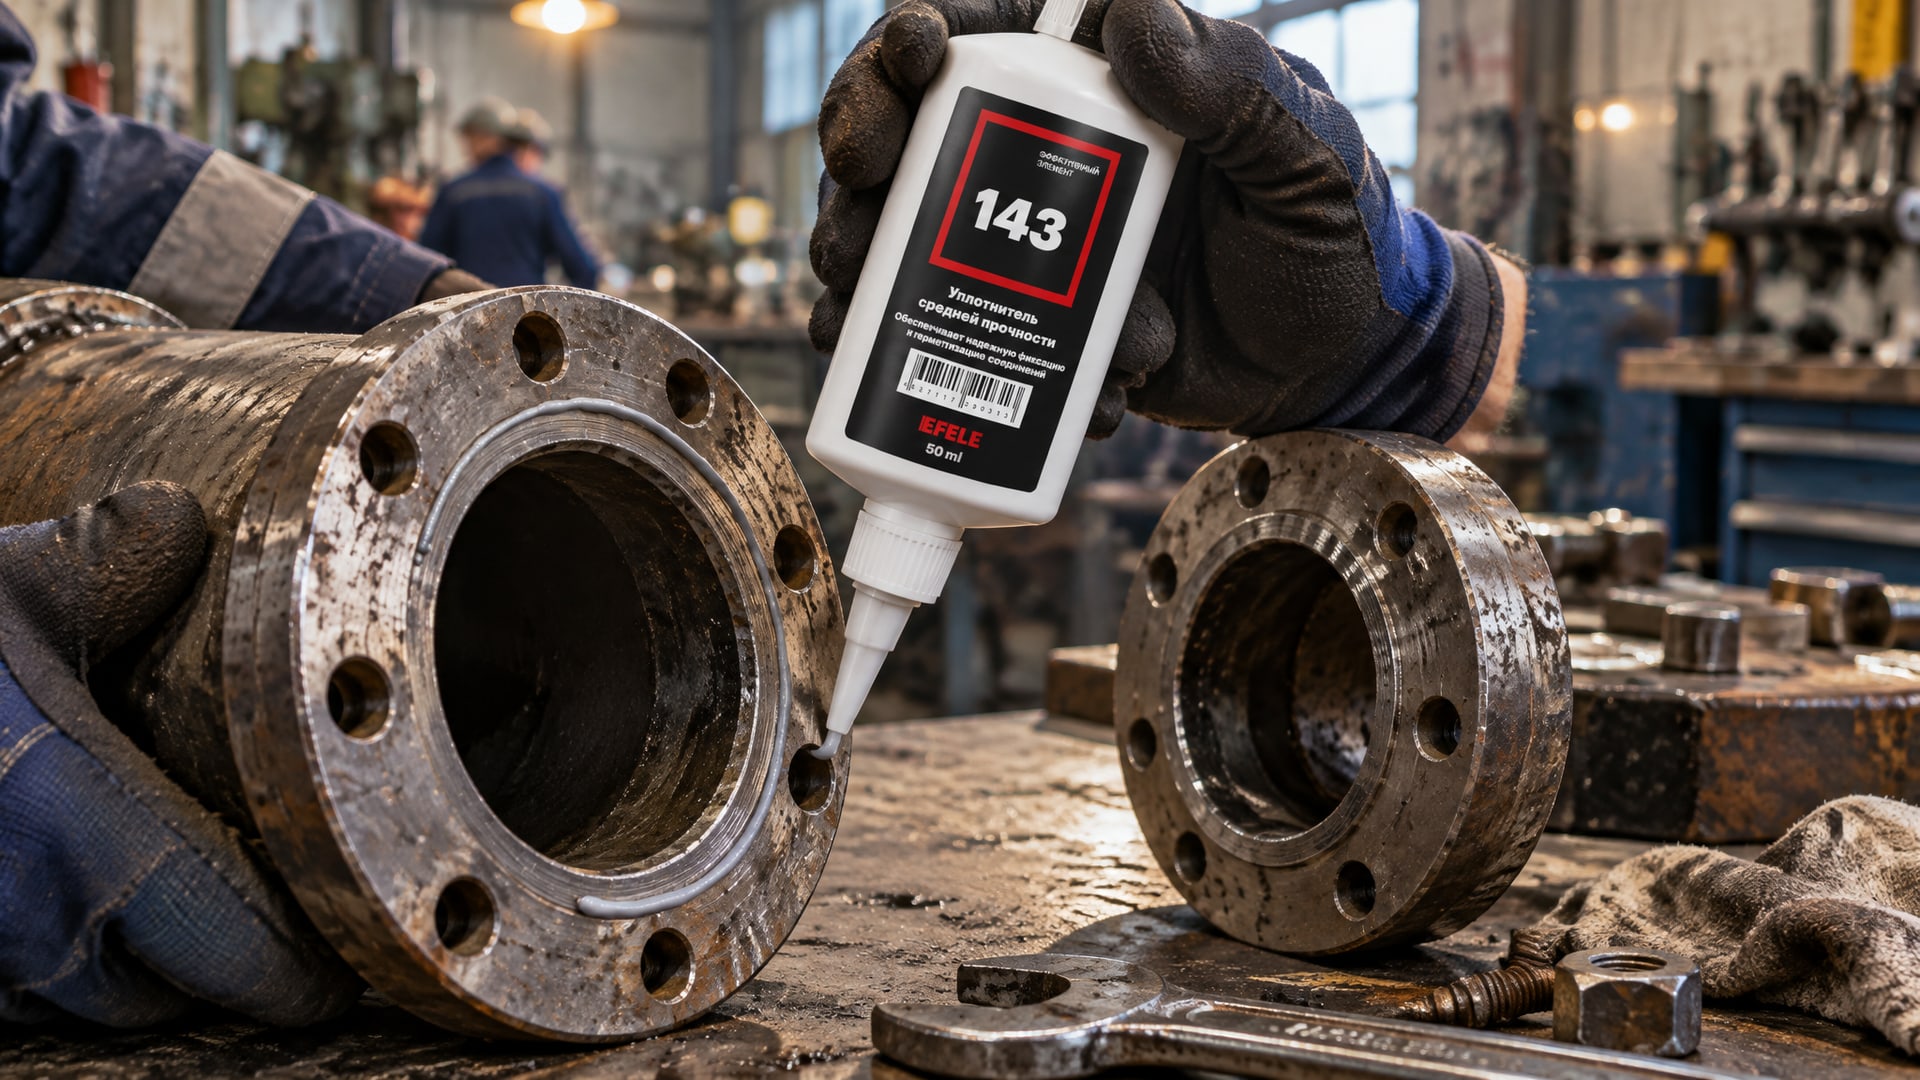
Исходные параметры: - Тип металла фланца: углеродистая сталь без покрытия (активный металл). - Рабочая температура: от +5 °C (ночное охлаждение цеха) до +50 °C (летний нагрев в близости от источника тепла). - Рабочее давление: 6 бар (типично для сжатого воздуха). - Геометрия: фланцы точно обработаны, зазор ~0,15 мм. - Вибрация: средняя (компрессор работает рядом).
Выбор герметика: Подходит стандартный анаэробный герметик среднего класса прочности с рабочим диапазоном -55…+150 °C (это заведомо покрывает условия). Активатор не требуется, так как металл активный. Герметик наносят непрерывным валиком вокруг периметра, болты затягивают крест-накрест, соединение оставляют на 24 часа перед пуском под давление.
Для герметизации фланцевых соединений на производстве часто используют жидкие уплотнители анаэробного типа: они заполняют микронеровности и компенсируют усадку, которую дает традиционная прокладка через год-два эксплуатации. EFELE 143 в таких условиях обеспечивает надежную фиксацию и герметичность соединений, работающих в диапазоне температур от -55 до +150 °C, что покрывает практически все стандартные промышленные сценарии.
Часто задаваемые вопросы
Можно ли применить герметик, если фланец покрыт ржавчиной?
Нет, ржавчина и окислы блокируют адгезию герметика. Необходимо полностью удалить коррозионный слой проволочной щеткой или преобразователем ржавчины, затем обезжирить и высушить поверхность. Только чистый металл обеспечит надежное отверждение герметика и герметичность соединения.
Какова периодичность замены фланцевой прокладки герметиком?
При правильном применении анаэробный герметик не требует замены на протяжении нескольких лет эксплуатации. Герметик не стареет и не усаживается, как органические прокладочные материалы. Замена потребуется только в случае механического повреждения фланца или необходимости демонтажа соединения для обслуживания; после разборки потребуется нанесение нового слоя герметика.
Допускается ли замена прокладок фланцевых соединений на системах с высоким давлением?
Допускается, если производитель оборудования это явно предусмотрел в документации. Для систем высокого давления (более 10 бар) и критических приложений выбор герметика должен согласовываться со специалистом и подтверждаться испытаниями герметичности. Герметик не универсален и требует проверки совместимости с конкретным давлением, средой и материалом фланца.
Замена прокладки фланца выхлопной трубы на герметик: возможна ли?
Это зависит от температуры выхлопа и конструкции. Стандартные анаэробные герметики работают до +150…+200 °C; если выхлоп работает при более высоких температурах (что типично для выхлопных систем автомобилей), применяют специальные высокотемпературные герметики. Для промышленных выхлопных систем следует уточнить рабочую температуру и выбрать герметик с соответствующим диапазоном.
Что делать, если после монтажа герметиком соединение начало подтекать?
Первый признак подтекания - нарушение герметичности. Возможные причины: недостаточная подготовка поверхности (масло, грязь, ржавчина), недостаточная затяжка болтов, ввод в эксплуатацию до полного отверждения (24 часа), деформированный фланец. Необходимо разобрать соединение, зачистить поверхности, устранить видимые дефекты и повторить процедуру с новой порцией герметика.
Заключение
Замена прокладок фланцевых соединений анаэробным герметиком - это взвешенный выбор, когда геометрия фланца в порядке, металл подходящего типа, и процесс монтажа выполнен правильно. Герметик не требует вырезки под форму, не усаживается и не стареет, устойчив к вибрации и тепловым циклам. Однако успех зависит от пяти факторов: чистая сухая поверхность, активный металл (или активатор), правильный зазор, непрерывный валик и полное отверждение перед пуском. Пренебрежение хотя бы одним из этих пунктов приводит к утечкам и потере герметичности. Перед внедрением герметика в новый узел стоит проконсультироваться с производителем оборудования и провести пробный монтаж с контролем герметичности - это гарантирует, что решение действительно работает в ваших условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.