
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные вал-втулочные фиксаторы решают одну из типичных проблем промышленного монтажа: обеспечение надежной фиксации цилиндрических соединений без использования шпонок, шпилек и резьбы. Они отверждаются в зазоре между металлическими поверхностями при отсутствии воздуха, создавая монолитное соединение, которое противостоит сдвигу, проворотам и микроподвижкам в эксплуатации. Выбор правильного состава зависит от трех факторов: диаметрального зазора между валом и втулкой, требуемой прочности на сдвиг и температурного режима работы. Инженеры и закупщики часто ошибаются, выбирая фиксатор по маркировке или по наиболее «сильному» варианту, вместо того чтобы сверяться с техническими параметрами. Статья разберет, как правильно подобрать состав, какие существуют классы продуктов и на что обращать внимание при монтаже.
Целевой аудитории - технических специалистам ремонтных служб, инженерам конструкторских отделов и снабженцам - эта информация поможет избежать переделок и сэкономить на расходе материалов.
Зазор как главный критерий выбора
Диаметральный зазор между валом и втулкой - это первичный параметр, на который опирается вся классификация анаэробных фиксаторов.
Составы условно делятся на две группы: для малых зазоров (до 0,006 дюйма, или примерно 0,15 мм) и для больших зазоров (до 0,010 дюйма, примерно 0,25 мм). Для малых зазоров производители указывают менее вязкие рецептуры, которые проникают в узкую щель и быстро смачивают обе поверхности. Для больших зазоров выбирают более густые составы с лучшей способностью к gap fill, то есть к заполнению пустот.
Ошибка многих инженеров в том, что они выбирают состав с запасом, исходя из логики «берем побольше, оно будет крепче». На практике это приводит к обратному эффекту: если вязкость и режим отверждения не соответствуют фактическому зазору, состав либо не заполнит промежуток полностью, либо будет отверждаться неравномерно. Результат - падение прочности соединения.
Правило подбора по зазору
Перед тем как заказать материал, необходимо измерить реальный диаметральный зазор с помощью щупа или микрометра. Если зазор попадает в нижний диапазон (близко к 0,05–0,10 мм), берут низковязкий retaining compound; если зазор ближе к верхней границе допуска (0,20–0,25 мм), выбирают состав с лучшим заполняющим свойством. Это правило действует для всех марок, независимо от того, используются ли местные или импортные аналоги.
Прочность на сдвиг и динамические нагрузки
Анаэробные фиксаторы классифицируют не только по зазору, но и по прочности на сдвиг (shear strength), которая измеряется в psi (фунтах на квадратный дюйм).
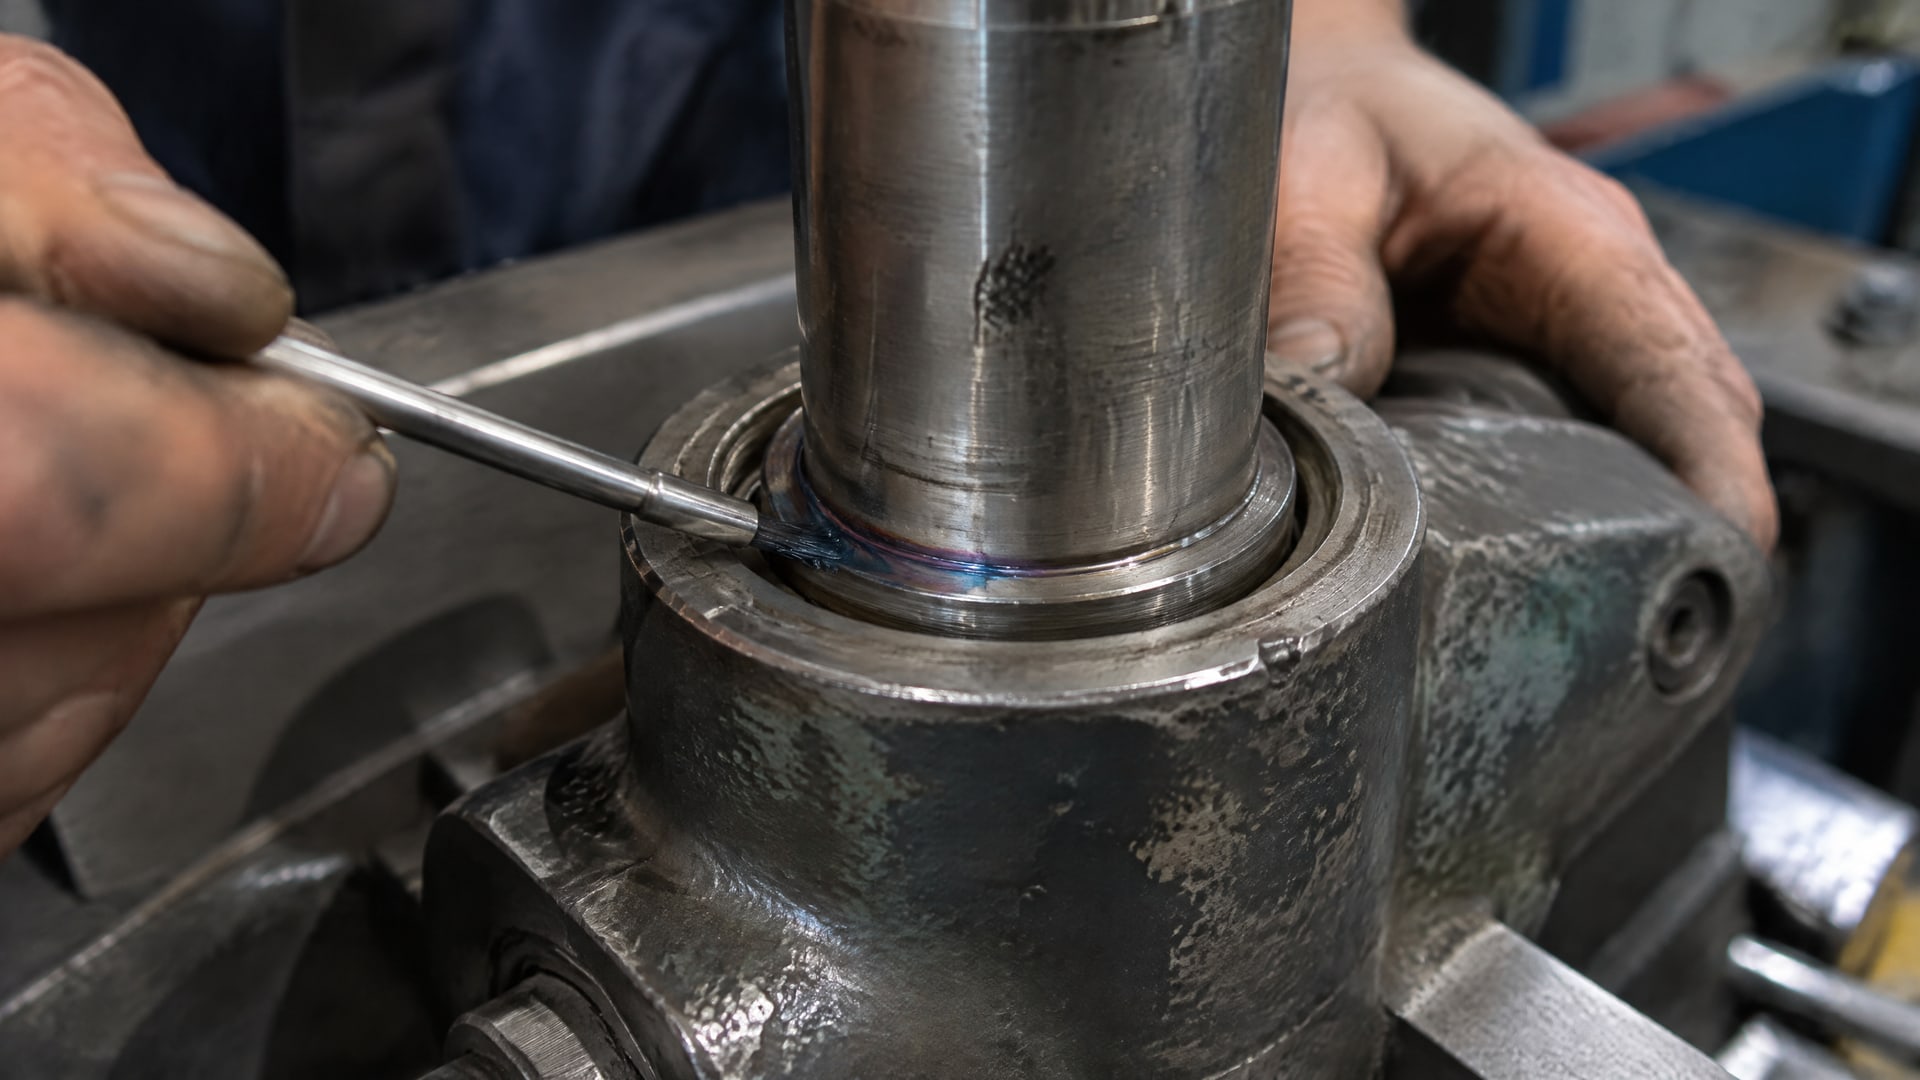
Типовые значения для ряда продуктов находятся в диапазоне 3 335–4 500 psi. Более высокие значения гарантируют надежность под воздействием осевых и радиальных нагрузок, особенно в условиях вибрации и динамического сдвига.
Для посадок подшипников, шкивов, муфт и любых узлов с осевой нагрузкой производители выделяют отдельную категорию high-strength retaining compounds. Но выбор не сводится к максимальной прочности. Нужно соотнести требуемую прочность с фактическим зазором и условиями монтажа. Если зазор малый, а нагрузка значительная, можно использовать состав средней крепости; если зазор большой и нагрузка динамическая, без высокопрочного варианта не обойтись.
Таблица соответствия зазора и типовой прочности
| Диаметральный зазор | Рекомендуемый класс | Типовой диапазон shear strength | Область применения |
|---|---|---|---|
| До 0,15 мм | Низковязкий | 3 335–3 800 psi | Компактные соединения, малые подшипники, ступицы без динамики |
| 0,15–0,25 мм | Средней вязкости | 3 800–4 200 psi | Вал-втулка с умеренной нагрузкой, шкивы, валики |
| 0,20–0,30 мм | Высокопрочный | 4 200–4 500 psi | Высокие осевые и радиальные нагрузки, вибрация, тяжелые условия |
Температурная стойкость и условия эксплуатации
Одна из ключевых характеристик вал-втулочного фиксатора - его термостойкость.
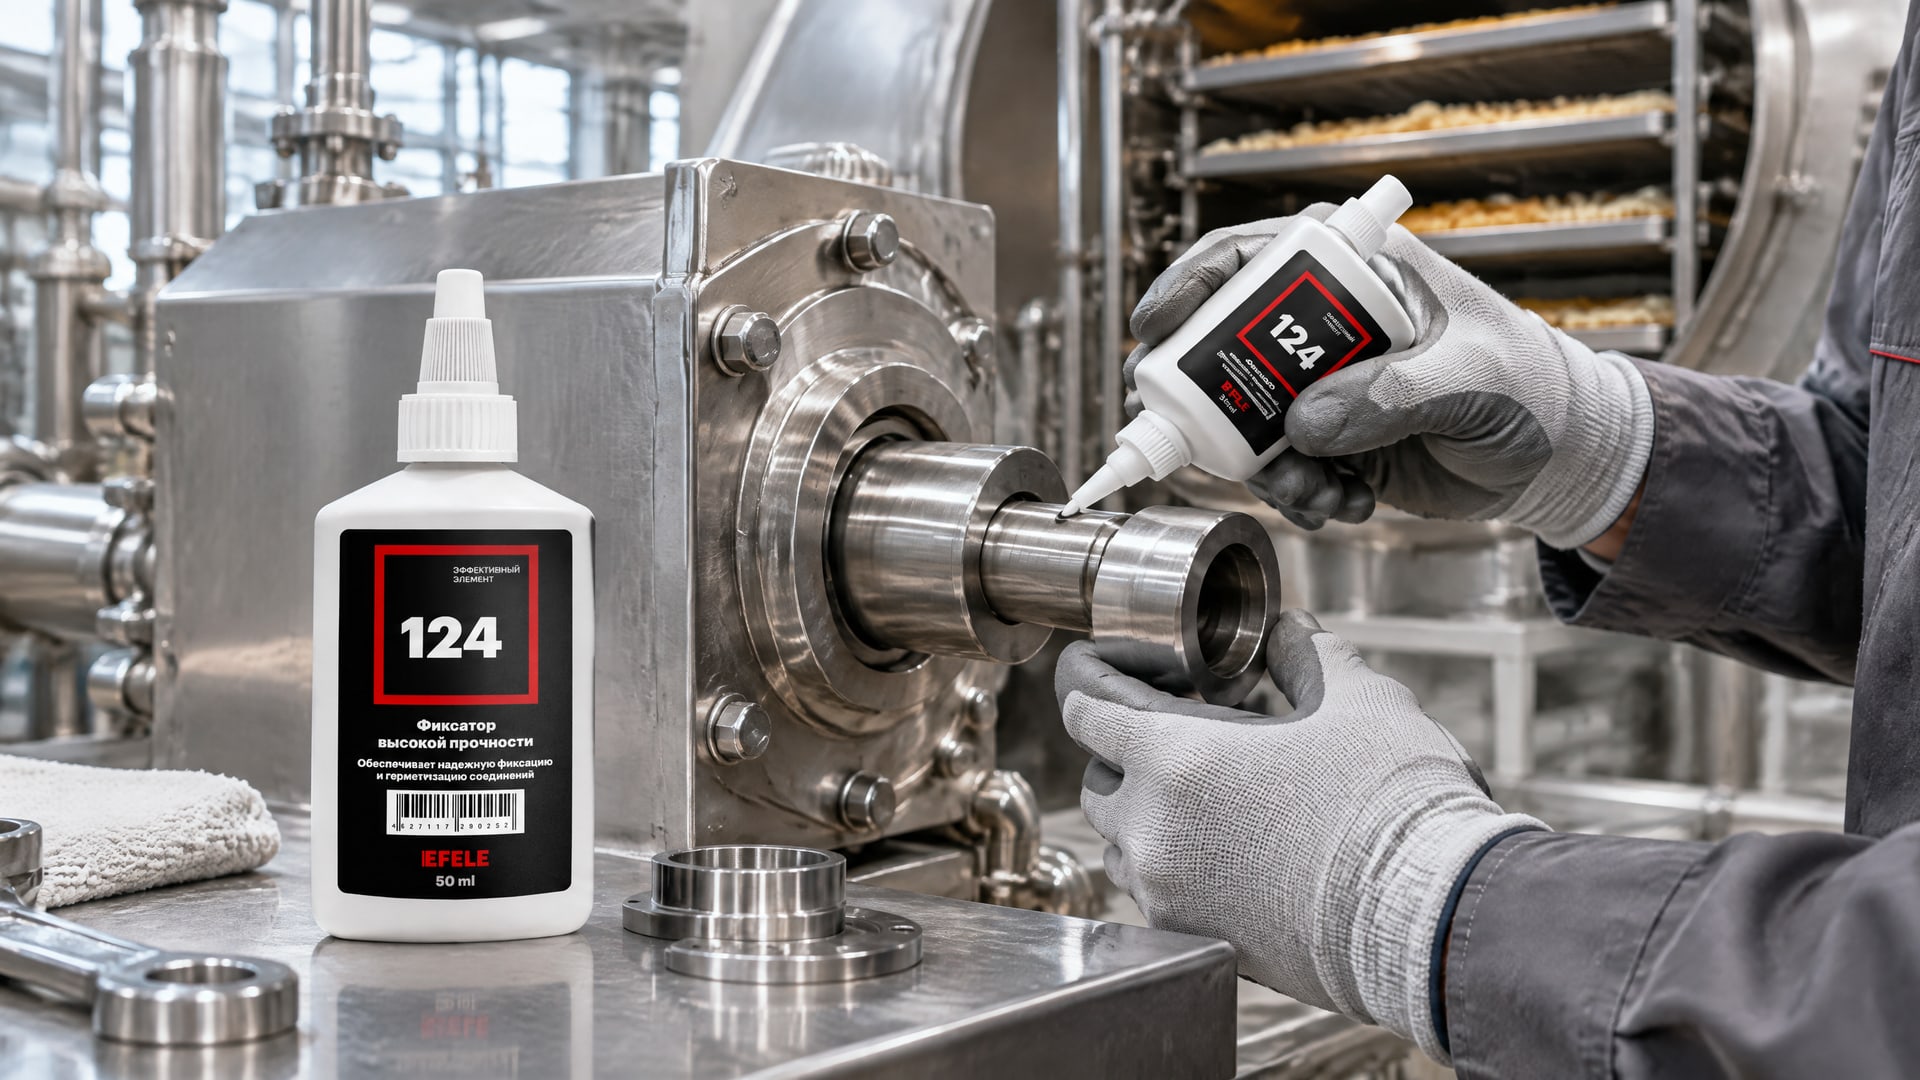
В каталогах производителей встречаются значения порядка 300–355 °F (примерно 150–180 °C). Этого достаточно для большинства промышленных узлов, но есть исключения: машины, работающие в зоне печей, сушильных камер или в условиях интенсивного трения, требуют проверки верхнего предела температуры конкретного состава.
Материал также должен выдерживать нижний температурный предел эксплуатации без потери эластичности. При холодных условиях монтажа (сборка в неотапливаемом цехе) отверждение замедляется, и здесь пригодится активатор, который ускорит полимеризацию даже при низких температурах окружающей среды.
Для специализированных применений, где соединение находится в контакте с пищевыми продуктами или где необходимо исключить загрязнение готовой продукции, существуют составы с пищевыми допусками. Такие решения позволяют применять анаэробные фиксаторы на линиях фасовки и упаковки. EFELE 124 предназначена для фиксации вал-втулочных соединений с зазором до 0,15 мм и может использоваться в условиях, где возможен контакт с пищевыми продуктами, что расширяет область применения анаэробных составов в пищевой промышленности.
Роль активаторов и условия отверждения
Анаэробные составы отверждаются медленнее на неактивных металлах (латунь, нержавеющая сталь, хромированные поверхности) и при холодных температурах.
В таких случаях применяют активаторы, которые ускоряют процесс полимеризации. Согласно техническим руководствам, активаторы особенно эффективны при больших зазорах, где отверждение из-за недостатка металлического контакта может занять часы или даже сутки.
Активатор наносится тонким слоем на одну из поверхностей (обычно на внутреннюю - на втулку), после чего сразу же монтируют вал. Использование активатора также критично для сборочного конвейера, где нужно минимизировать время фиксации между операциями. Однако нельзя забывать о подготовке: перед нанесением фиксатора обе поверхности должны быть чистыми и обезжиренными. Загрязнения и масляная пленка нарушают смачивание и приводят к непредсказуемому отверждению и падению прочности соединения.
Разборка и съемность соединения
Если соединение вал-втулка должно разбираться при плановом ремонте, необходимо учитывать параметр breakaway torque (момент сорвать соединение) и prevail torque (момент удержания после первоначального разрушения).
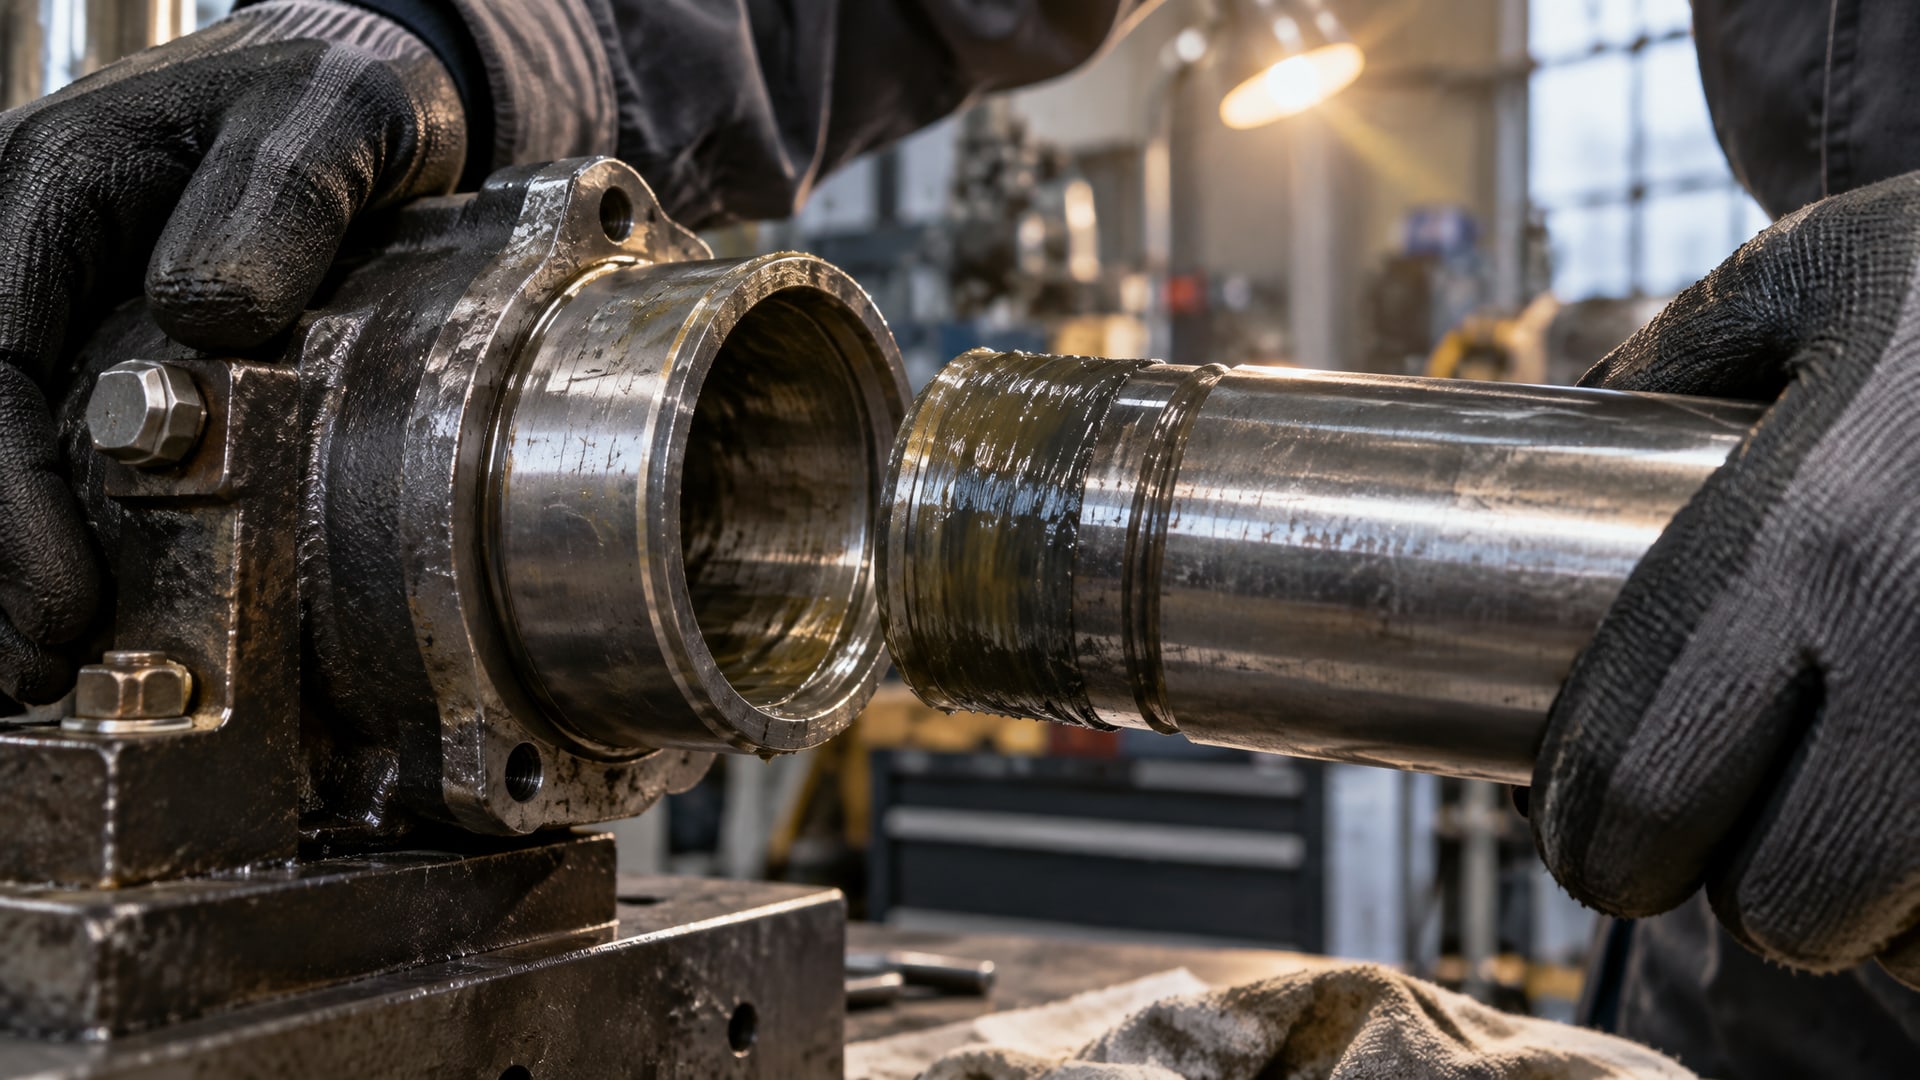
Эти характеристики измеряются в соответствии со стандартом ISO 10964 и позволяют инженеру понять, с какой силой демонтировать узел и какое оборудование (съемник, пресс, нагрев) потребуется.
Для посадок, которые планируется разбирать механическим путем без нагрева, выбирают составы с контролируемым prevail torque - не слишком низким (чтобы соединение не ослабилось в работе), но и не таким высоким, чтобы невозможно было демонтировать. В отдельных случаях применяют специальные низкосдвиговые составы, которые проще расшатываются механически, или же выбирают более высокотемпературный вариант и нагревают соединение перед разборкой (тепло ослабляет полимер).
Для подшипников и шкивов, которые снимаются редко, эксперты часто рекомендуют высокопрочные составы с высоким prevail torque, поскольку надежность в эксплуатации важнее, чем простота демонтажа.
Стандартизованные испытания и сравнение материалов
Для объективного сравнения вал-втулочных фиксаторов разных производителей используются стандартизованные методы испытаний.
ISO 10123 регламентирует методику определения прочности на сдвиг на образцах типа вал-ступица, что дает сопоставимые данные по shear strength. ISO 10964 описывает испытания на breakaway и prevail torque, позволяя оценить усилие, необходимое для демонтажа. ISO 11359-2 и ISO 8302 задают методики для измерения коэффициента теплового расширения и теплопроводности, важные для узлов с высокими температурами.
Эти стандарты важны тем, что позволяют инженерам и закупщикам сравнивать продукты независимо от маркировки или рекламных обещаний. Два состава под разными номерами (например, 638 и 660) могут иметь похожие характеристики по shear strength, но отличаться по gap fill или по времени отверждения. Поэтому всегда нужно смотреть на цифры в техническом листе, а не на название.
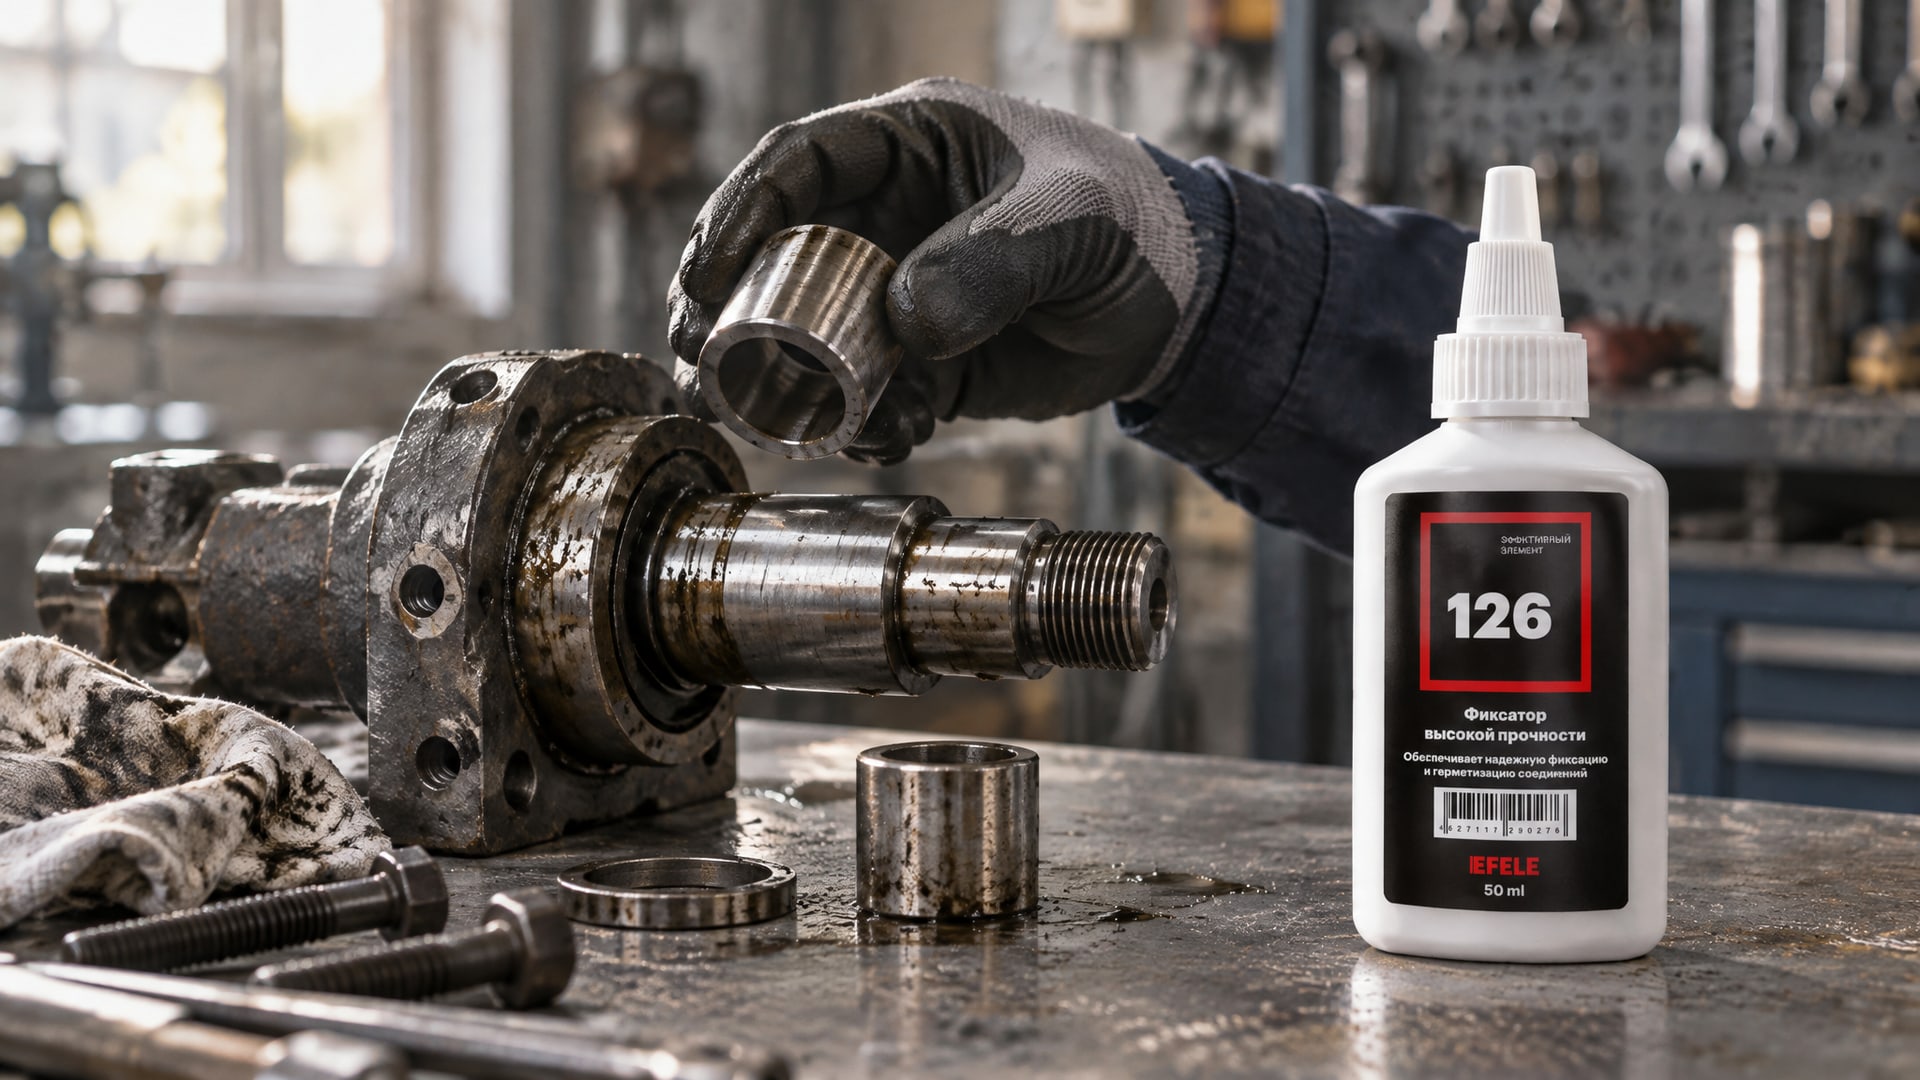
Для высокотемпературных применений, например в машинах для металлообработки или в моторных узлах, выбор ведут не по максимальной марке, а по совокупности: зазор + требуемая температура + условия демонтажа. EFELE 126 в таких случаях обеспечивает термостойкость до необходимого уровня при зазорах до 0,25 мм, сочетая достаточную прочность с предсказуемым отверждением.
Частые ошибки при выборе и монтаже
Выбор по маркировке без сверки техдокументации
Многие закупщики ориентируются на номер состава (638, 660 и т. п.), полагая, что это достаточно для оформления заказа. На практике две разные марки фиксаторов могут быть предназначены для существенно отличающихся зазоров. Нужно всегда запросить технический лист (TDS) и сравнить фактические значения gap fill, shear strength и температурный диапазон.
Предположение, что высокопрочный состав решит все проблемы
Это наиболее распространенное заблуждение. Инженер думает: если нагрузка высокая, значит, беру самый крепкий вариант. Однако если высокопрочный состав имеет индекс вязкости выше, чем требуется для фактического зазора, он не распределится равномерно, оставит воздушные карманы и потеряет прочность. Результат противоположный замыслу.
Пренебрежение активатором на неактивных металлах
Нержавеющая сталь, латунь, хромированные валики - все это примеры неактивных металлов, на которых анаэробный фиксатор отверждается очень медленно. Если активатор не использован, отверждение может занять многие часы, что нарушает ритм сборочного конвейера. Параллельно возрастает риск смещения детали или попадания пыли в зазор во время ожидания.
Пропуск очистки и обезжиривания поверхностей
Загрязнение (пыль, ржавчина, следы масла) снижает смачивание и приводит к неравномерному отверждению. Особенно критично на больших зазорах, где состав должен полностью заполнить промежуток. Очистка занимает 2-3 минуты, но определяет надежность соединения на годы.
Непроверка температурного режима узла в эксплуатации
Инженер выбирает состав по максимальной нагрузке, но забывает уточнить, до какой температуры разогреется узел при трении или в окружающей среде. Если выбран состав со стойкостью 150 °C, а узел нагревается до 170 °C, полимер начнет размягчаться, и соединение ослабнет.
Часто задаваемые вопросы
Чем отличаются вал-втулочные фиксаторы с маркировкой 638 и 660?
Маркировка - это условный номер, обычно указывающий на принадлежность к семейству продуктов одного производителя. Состав 638 и 660 могут отличаться по вязкости, диапазону gap fill и температурной стойкости. Точно определить разницу можно только по техническому листу: посмотреть допустимый зазор, шear strength и верхний предел температуры. Один из них может быть предназначен для зазоров до 0,15 мм, другой - до 0,25 мм. Без TDS выбор - это угадывание.
Нужен ли активатор для малых зазоров на стальных валах?
Для малых зазоров на углеродистой или закаленной стали активатор обычно не требуется, поскольку сталь - активный металл, и отверждение произойдет за 10–30 минут. Однако если поверхность загрязнена маслом или есть защитный слой (покраска, оксидирование), активатор ускорит процесс. На нержавейке или латуни активатор почти всегда необходим.
Что такое breakaway torque и зачем его знать?
Breakaway torque - это момент, необходимый для первоначального разрушения связи между валом и втулкой при демонтаже. Prevail torque - это момент удержания при дальнейшем вращении. Эти параметры определяют, как легко или сложно разобрать соединение при техническом обслуживании. Если соединение должно разбираться механически (не нагреванием), нужно убедиться, что значения не превышают возможности имеющегося оборудования (съемника, торцового ключа).
Как выбрать фиксатор для быстроотверждаемых процессов?
Быстроотверждаемые составы обычно содержат активаторы или имеют пониженный индекс вязкости. На упаковке указывается «fast-curing» или время отверждения (например, «15 мин на углеродистой стали»). При выборе учитывайте, что быстрое отверждение имеет смысл только для конвейерной сборки; если узел монтируется с редкостью несколько раз в смену, разница не критична. Главное - соответствие зазору и нагрузке, а скорость - дополнительное преимущество.
Можно ли использовать один вал-втулочный фиксатор для всех типов соединений на производстве?
Нет. На производстве обычно возникают разные комбинации: малые подшипники с малыми зазорами, тяжелые валы с большими зазорами, соединения на нержавеющей стали или железе, высокотемпературные узлы и узлы при комнатной температуре. Попытка использовать один состав приводит к отказам: либо состав не заполнит большой зазор, либо вязкость не подойдет для малых зазоров. Эффективнее держать на складе 2-3 типовых состава, подобранные с инженером, и применять каждый в своей зоне.
Заключение
Выбор анаэробного вал-втулочного фиксатора начинается с измерения диаметрального зазора и оценки условий эксплуатации. Маркировка (638, 660 и т. п.) - это не спецификация, а только условный номер производителя. Решающее значение имеют технические параметры: gap fill (допустимый диапазон зазора), shear strength (прочность на сдвиг), температурный диапазон и требования к разборке. Высокопрочный состав не гарантирует надежность, если он не соответствует фактическому зазору; низковязкий состав неподходящ для больших промежутков, даже если нагрузка небольшая.
При монтаже не забывайте о подготовке: чистота и обезжиривание поверхностей, применение активатора на неактивных металлах и при холодных условиях, соблюдение времени отверждения перед нагружением. Соответствие между материалом и техническим заданием избегает переделок и гарантирует надежность соединения на весь срок эксплуатации. Следующий шаг: согласуйте техническое задание с инженером, получите технические листы конкретных составов и проведите пилотное испытание на образце перед полномасштабным применением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.