
Как выбрать пищевую смазку H1 для оборудования при постоянной мойке
Пищевое производство требует особого подхода к смазочным материалам. Регулярная мойка, высокие температуры и контакт с санитарной химией создают условия, при которых обычная смазка быстро теряет защитные свойства. Многие закупщики ошибочно полагают, что наличие допуска NSF H1 гарантирует подходящесть смазки для любых условий мойки - на самом деле это минимальный уровень безопасности для случайного контакта с продуктом, а вовсе не доказательство водостойкости или стойкости к CIP-обработке. Для оборудования, работающего в режиме постоянной мойки и дезинфекции, нужно выбирать смазку по совокупности признаков: прежде всего NSF H1, но затем проверить устойчивость к вымыванию, совместимость с химией санитарной обработки и тип загустителя, который определяет реальную стойкость в мокрой среде.
В этой статье разбираем, на какие параметры смотреть при выборе, как проверить спецификацию смазки под условия конкретного производства и какие ошибки приводят к преждевременному выходу узлов из строя.
NSF H1 и ISO 21469: в чем разница и почему обе нужны
NSF H1 - это классификация, которая разрешает смазке находиться в зоне возможного случайного контакта с пищей.
Ключевое слово здесь - случайного: это означает, что допустимая примесь смазки в продукте должна быть минимальной - до 10 ppm для минеральных и синтетических смазок и всего 1 ppm для силиконовых. Однако NSF H1 ничего не говорит о стойкости материала к воде, температуре или химическим агентам.
ISO 21469 - это стандарт, который проверяет не состав смазки, а гигиенические условия ее производства. Иными словами, NSF H1 говорит о том, какая смазка допустима в пищевой зоне, а ISO 21469 гарантирует, что эта смазка была изготовлена в условиях, исключающих микробную контаминацию и загрязнение. Оба стандарта независимы: H1-смазка не обязательно соответствует ISO 21469, и наоборот.
Для оборудования, которое регулярно подвергается мойке, наличие обоих документов - NSF H1 плюс ISO 21469 - дает уверенность и в безопасности продукции, и в надежности производственного процесса смазки. Если в спецификации указана только H1-регистрация, это не означает отсутствие качества, но стоит дополнительно проверить, не требует ли ваша система аудита обязательное соответствие ISO 21469 для критичных узлов.
Водостойкость - главный критерий при выборе для режима постоянной мойки
Во влажной среде и при регулярной мойке водостойкость смазки становится определяющим фактором.
Стандартное испытание на водостойкость называется ASTM D1264 и измеряет, как быстро и полностью смазка вымывается или эмульгируется при контакте с горячей водой. Смазка, которая выглядит приемлемо в сухом производстве, может почти полностью смыться за несколько циклов CIP-обработки.
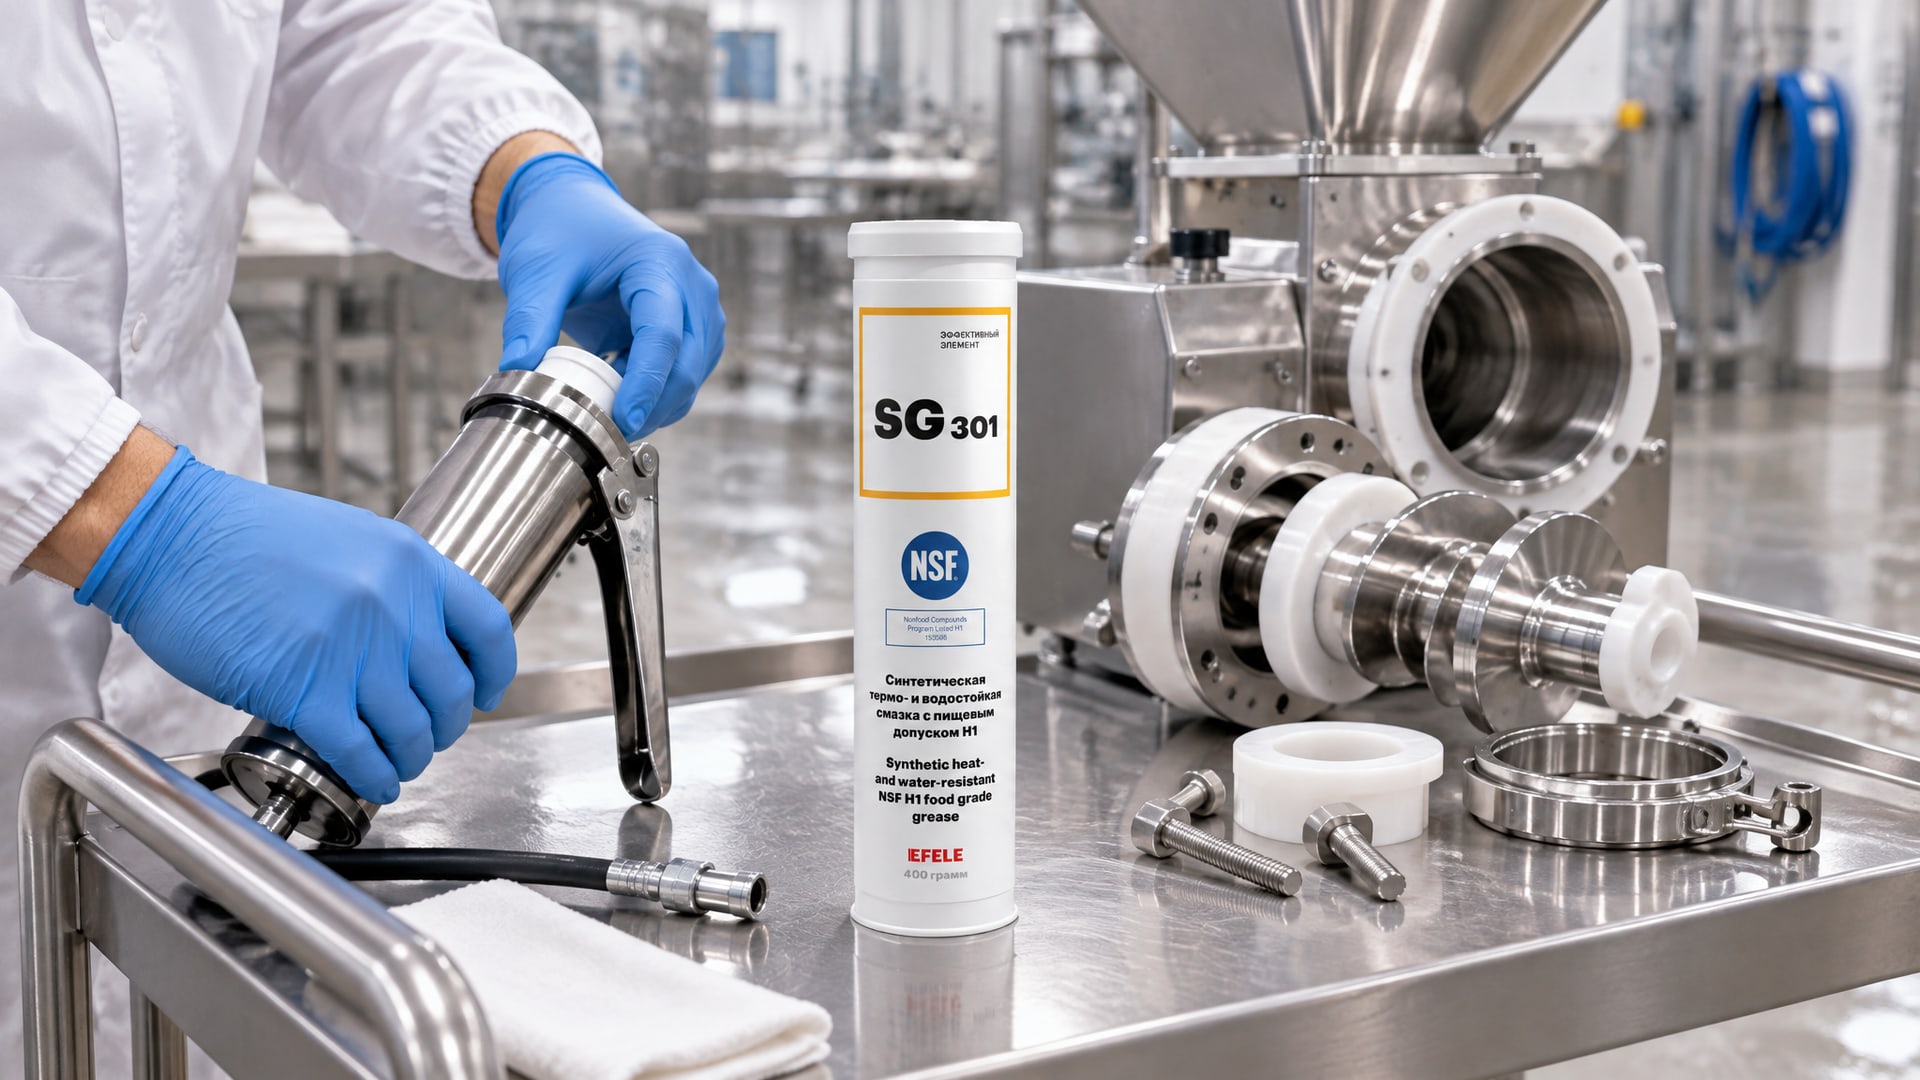
Для зон постоянной мойки рекомендуется ориентироваться на смазки с dropping point выше 200°C - это параметр, который указывает на температуру, при которой смазка теряет консистенцию. Чем выше это значение, тем дольше смазка сохраняет свою структуру при воздействии горячей воды и пара. Для оборудования, подвергающегося частой мойке, особенно эффективна водостойкая многоцелевая смазка типа EFELE SG-301 с пищевым допуском NSF H1, которая сохраняет свои свойства даже при прямом контакте с водой и паром. Такие формулировки специально разработаны для режимов washdown и проходят дополнительное испытание на устойчивость к вымыванию.
При выборе смазки для конвейерных цепей, подшипников направляющих и других узлов, которые попадают под прямую мойку, проверьте в спецификации не только NLGI-класс (обычно 1 или 2 для пищевого оборудования), но и явное указание на водостойкость. Многие производители смазок специально пишут в карточке товара: «Водостойкая пищевая смазка для CIP» или «Для режима washdown» - это прямой сигнал, что материал прошел испытание на эмульгирование и подходит для условий постоянной мойки.
Загустители: какой тип лучше для мокрой среды
Консистенция пластичной смазки определяется загустителем - веществом, которое удерживает масло в нужной форме.
Для пищевых производств с режимом постоянной мойки выбор загустителя критичен: одни материалы размокают, другие держат форму.
Традиционные литиевые загустители хорошо работают в сухих условиях, но в горячей воде они быстро расслаиваются и теряют способность защищать трущиеся поверхности. Polyurea-загустители и calcium-complex формулировки намного лучше сопротивляются эмульгированию, сохраняют адгезию (прилипаемость) к металлу при высокой влажности и не размокают при контакте с щелочными и санитарными средствами.
| Тип загустителя | Стойкость к воде | Адгезия в мокрой среде | Совместимость со щелочами | Примечание |
|---|---|---|---|---|
| Lithium-based | Средняя | Снижается при мойке | Приемлемая | Стандартный выбор, требует частой перезаливки в washdown |
| Polyurea | Высокая | Хорошая | Отличная | Рекомендуется для CIP и прямой мойки |
| Calcium-complex | Высокая | Отличная | Отличная | Оптимален для горячей воды и режима мойки |
Если вы выбираете смазку для цепей, направляющих или подшипников на участках, где неизбежен прямой контакт с водой, предпочтите polyurea или calcium-complex. Эти загустители держат форму при 60-80°C и выше, не разбухают при контакте с водой и сохраняют пленку даже при интенсивной мойке. Проверьте в спецификации или обратитесь к техподдержке: производитель должен явно указать тип загустителя и его поведение при washdown.
Химическая стойкость: совместимость с дезинфицирующими средствами
На пищевом производстве мойка и дезинфекция оборудования часто проводятся щелочными или кислотными растворами.
Обычная пищевая смазка может оказаться несовместима с этими средствами: она расслаивается, теряет адгезию или вступает в реакцию с компонентами чистящего раствора.
При выборе смазки для оборудования, подвергаемого регулярной санитарной обработке, нужно проверить:
Стойкость к щелочным растворам с pH до 12-14 (типичный диапазон для санитарно-гигиенических средств)
Отсутствие разбухания уплотнений и эластомеров при контакте со смазкой в условиях горячей воды
Совместимость с окислителями, если используются хлорсодержащие дезинфектанты
Неразложимость при температуре горячей воды (обычно 50-80°C в режиме CIP)
Производители качественных H1-смазок для пищевого производства всегда указывают химстойкость в технических данных. Если этот пункт отсутствует или смазка описана как «универсальная», это признак того, что материал не специализирован для режима постоянной мойки и может быстро потерять защитные свойства.
Выбор смазки по типу оборудования и условиям мойки
Смазка для конвейерных цепей в режиме мойки должна отличаться от смазки для настольного оборудования столовой.
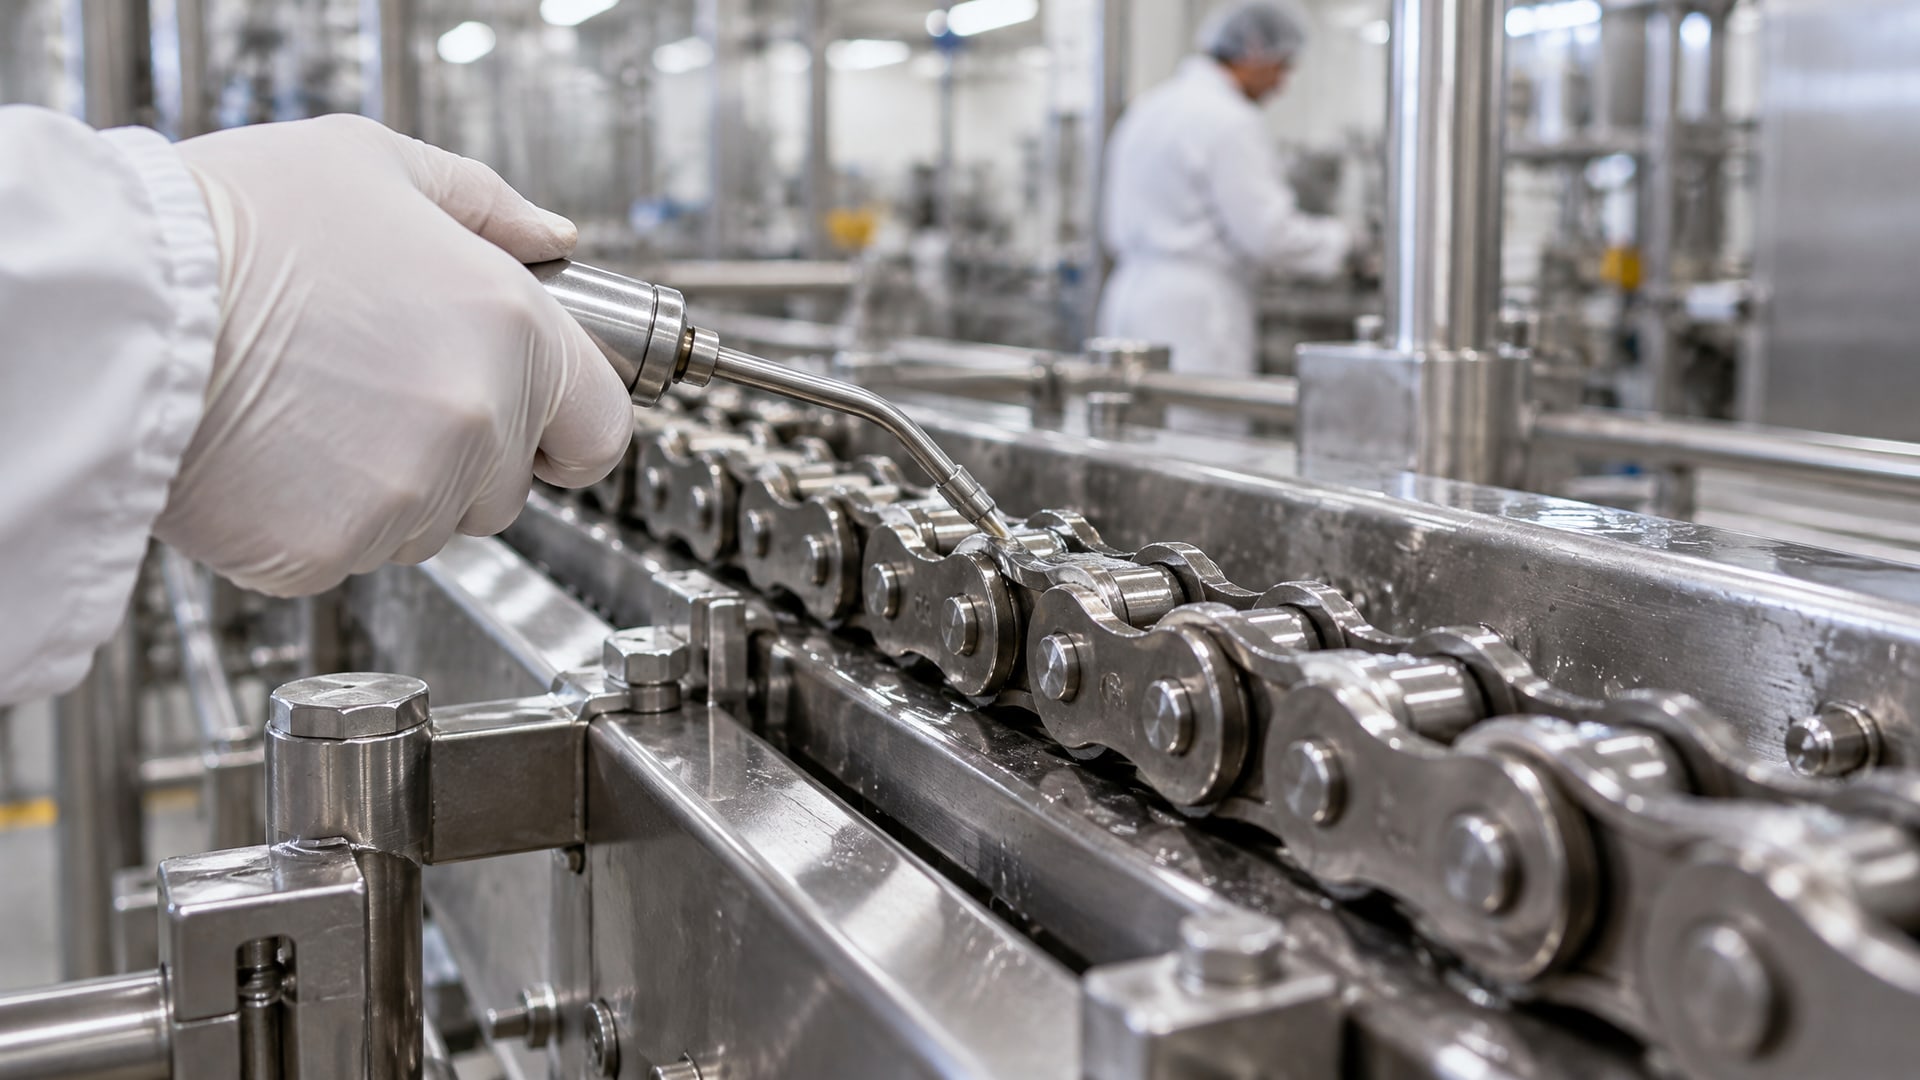
Выбор зависит от того, попадает ли узел под прямую мойку, какова частота санитарных циклов и может ли смазка быть перезалита после каждой чистки.
Для цепных приводов в CIP-зонах нужна смазка с высокой адгезией, чтобы не смыться с первой же подачей воды. Она должна быстро проникать в шарниры и вытеснять воду, образуя защитную пленку. Polyurea-загустители здесь незаменимы: они цепляются к металлу даже при 70°C и высокой влажности.
Для подшипников, расположенных рядом с зоной мойки, но не попадающих под прямой водяной удар, можно использовать стандартные H1-смазки с литиевым загустителем, если они прошли испытание на водостойкость. Главное - предусмотреть более частую переливку смазки (каждые 1-2 месяца вместо полугода в сухых условиях).
Для оборудования, которое регулярно подвергается интенсивной мойке с горячей водой под давлением, стоит рассмотреть возможность переноса точки смазки из зоны прямого водяного удара. Если это невозможно, выбирайте смазку с максимально высоким dropping point (выше 220°C) и явно заявленной стойкостью к washdown-режиму.
В случаях, когда требуется аэрозольное нанесение в труднодоступных местах, можно использовать проникающие составы на основе легких масел типа EFELE SG-396 Spray, которые также обладают пищевым допуском NSF H1 и отличной водостойкостью. Аэрозольная форма удобна для быстрого нанесения перед мойкой и позволяет смазке проникнуть в узкие зазоры, где кисть не достанет.
Практический чек-лист при выборе смазки для режима постоянной мойки
Когда вы рассматриваете смазку для пищевого производства с режимом постоянной мойки, используйте этот чек-лист, чтобы не пропустить ключевые параметры:
Проверьте наличие NSF H1 в спецификации или на упаковке. Без этого допуска смазка не может находиться в зоне возможного контакта с продуктом
Найдите упоминание ISO 21469, если ваша система HACCP это требует, или если вы работаете с импортным оборудованием, требующим стандартизированной гигиены производства
Убедитесь, что в технических данных указан dropping point - предпочтите смазки с dropping point выше 200°C
Проверьте ASTM D1264 (водостойкость) или аналогичный параметр, который показывает, как смазка ведет себя при контакте с горячей водой
Определите тип загустителя в спецификации. Для washdown выбирайте polyurea или calcium-complex вместо обычного lithium
Узнайте совместимость смазки со щелочными и кислотными дезинфектантами, которые используются в вашем производстве
Проверьте NLGI-класс: для мойки обычно используют NLGI 1 или 2, редко выше
Запросите у поставщика рекомендации OEM-производителя оборудования - часто там указаны конкретные марки смазок или требования к параметрам
Не полагайтесь только на название «пищевая смазка» или цену - эти факторы не определяют пригодность материала для конкретных условий. Качественная смазка для режима постоянной мойки стоит дороже стандартной, потому что требует более дорогих добавок и более строгого контроля производства.
Часто задаваемые вопросы
Может ли смазка H1 использоваться везде на пищевом производстве?
Нет. H1 требуется только в зонах, где возможен случайный контакт смазки с пищей. В остальных узлах (например, в электромоторах, далеко от линии упаковки) можно применять другие классы смазок или масел, если они соответствуют требованиям оборудования. H2 - это смазка для зон, где контакт с пищей исключен полностью; ее нельзя использовать рядом с производственными линиями. Выбор класса определяется географией риска контакта, а не названием производства.
Чем отличается NSF H1 от обычной водостойкой смазки?
NSF H1 - это разрешение на использование в пищевой зоне; это касается безопасности продукции, а не технических свойств материала. Водостойкость - это техническое свойство, которое измеряется испытанием ASTM D1264 и показывает, как быстро смазка вымывается при контакте с водой. H1-смазка может быть либо водостойкой, либо нет. Для режима постоянной мойки нужна именно H1-смазка с доказанной водостойкостью, а не просто H1 или просто водостойкая.
Как часто нужно перезаливать смазку в режиме постоянной мойки?
Частота зависит от интенсивности мойки, типа загустителя и того, попадает ли узел под прямой водяной удар. Для смазок с polyurea-загустителем в условиях CIP-мойки переливка требуется каждые 1-2 месяца, тогда как в сухих условиях той же смазки хватает на полгода. Для узлов, не попадающих под прямую мойку, периодичность увеличивается. Лучше установить визуальный контроль: если смазка побелела, расслоилась или смыта водой, это сигнал к переливке независимо от планового графика.
Я вижу в спецификации NLGI 2, но сомневаюсь, подходит ли это для мойки. На что еще смотреть?
NLGI 2 означает консистенцию (как густая смазка), но не говорит о водостойкости. Смотрите дополнительно: dropping point (выше 200°C для мойки), ASTM D1264 (оценка водостойкости), тип загустителя и явное упоминание режимов применения (washdown, CIP, влажная среда). Если это не указано, смазка может быть стандартной NLGI 2, которая быстро смывается в горячей воде.
Нужна ли мне смазка с ISO 21469 или достаточно H1?
Это зависит от вашей системы управления качеством и требований клиентов. Если ваше производство сертифицировано по HACCP или другой пищевой программе, могут потребоваться дополнительные гарантии, включая ISO 21469 (гигиена производства смазки). Если требуемий стандартов нет, H1 достаточно. Однако ISO 21469 - это страховка против бактериальной контаминации смазки, что в пищевой индустрии часто оправданно. Посоветуйтесь с вашим поставщиком: если он работает с крупными производителями, у него почти наверняка есть H1-смазки с ISO 21469.
Заключение
При выборе пищевой смазки для оборудования, работающего в режиме постоянной мойки, недостаточно просто купить материал с допуском NSF H1. Этот допуск - это только первый фильтр: он разрешает смазке находиться в пищевой зоне при случайном контакте с продуктом. Для того чтобы смазка действительно служила в режиме washdown и CIP, нужно проверить ее водостойкость, совместимость с санитарной химией, тип загустителя и, главное, dropping point выше 200°C. Polyurea и calcium-complex загустители работают значительно лучше, чем стандартные литиевые, в горячей воде и щелочных средах.
Вашим следующим шагом должно быть уточнение условий применения смазки на вашем производстве: какие узлы попадают под прямую мойку, какова температура воды, какие дезинфектанты используются, и какова периодичность санитарных циклов. С этой информацией обратитесь к поставщику смазки и запросите спецификацию, которая подтверждает водостойкость и совместимость. Правильный выбор смазки сократит время простоев, продлит срок службы узлов и гарантирует безопасность вашей продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.