
Как выбрать пищевую смазку H1 для оборудования работающего при постоянной мойке
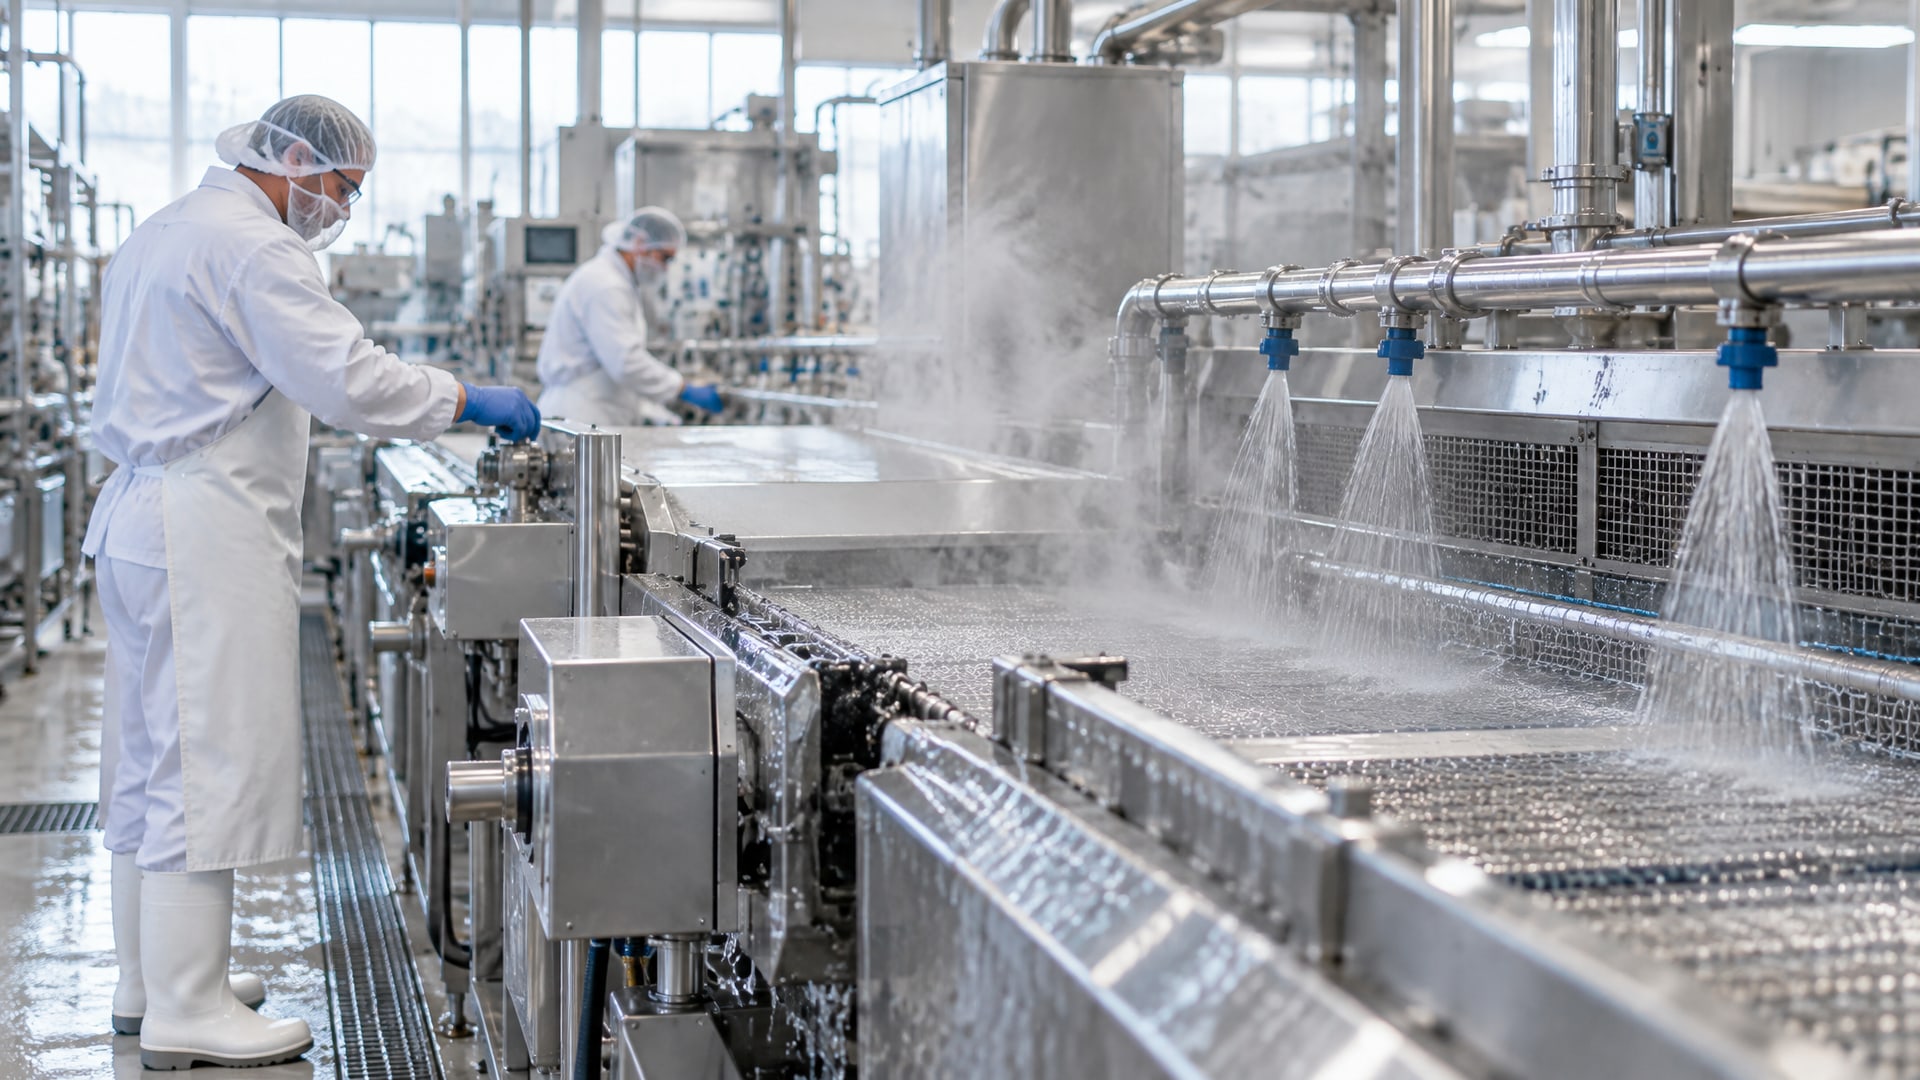
На пищевых производствах оборудование подвергается частым циклам мойки водой, паром и химическими средствами. Обычная промышленная смазка в таких условиях вымывается, теряет адгезию и перестает защищать узлы от износа и коррозии. Пищевая смазка с допуском NSF H1 - это не просто маркировка, а совокупность свойств: стойкость к воде и моющим средствам, предотвращение смыкания между поверхностями, защита от ржавления и способность оставаться на узле несмотря на постоянную мойку. Статья разбирает, как правильно подобрать такую смазку для конвейеров, цепей, подшипников и валов, работающих в зонах CIP и постоянной дезинфекции, и какие характеристики смотреть в технических данных, чтобы не ошибиться при закупке.
Инженерам, закупщикам и техническим специалистам пищевых производств важно понимать, что выбор смазки напрямую влияет на надежность оборудования, стерильность продукции и общую гигиену производственного цеха.
Почему NSF H1 недостаточно для мойки: три критерия выбора
Маркировка NSF H1 означает, что смазка безопасна при инцидентном попадании в пищу до 10 ppm и одобрена для зон с риском контакта с продуктом.
Однако на пищевых производствах мойка - это не редкий инцидент, а ежедневная реальность. Смазка в таких условиях испытывает давление воды, высокую температуру пара, контакт с моющими и дезинфицирующими средствами.
Для оборудования, работающего в условиях постоянной мойки, одной маркировки H1 мало. Нужны дополнительные свойства:
Водостойкость (washout resistance). Смазка должна сохранять свою консистенцию и адгезию под потоком горячей воды и пара. Если она вымывается в первые 20-30 минут мойки, узел остается без защиты и начинает окисляться.
Стойкость к моющим и дезинфицирующим средствам. На пищевых производствах используют щелочные и кислые растворы. Смазка не должна разбухать, расслаиваться или терять консистенцию при контакте с этой химией.
Коррозионная защита. В условиях постоянной влажности и контакта с химическими средствами металлические узлы (в том числе нержавейка 316L) подвержены точечной коррозии и фреттингу. Смазка должна содержать ингибиторы коррозии.
Закупщики часто ошибаются, считая, что "пищевая" смазка автоматически подходит для CIP и washdown-зон. На самом деле пищевой допуск H1 и свойства для мойки - разные требования. Их нужно проверять отдельно в техническом листе.
Узлы в зонах постоянной мойки: где смазка работает в критичных условиях
На пищевых производствах оборудование, работающее при постоянной мойке, включает несколько типов узлов, и каждый требует особого внимания при выборе смазки:
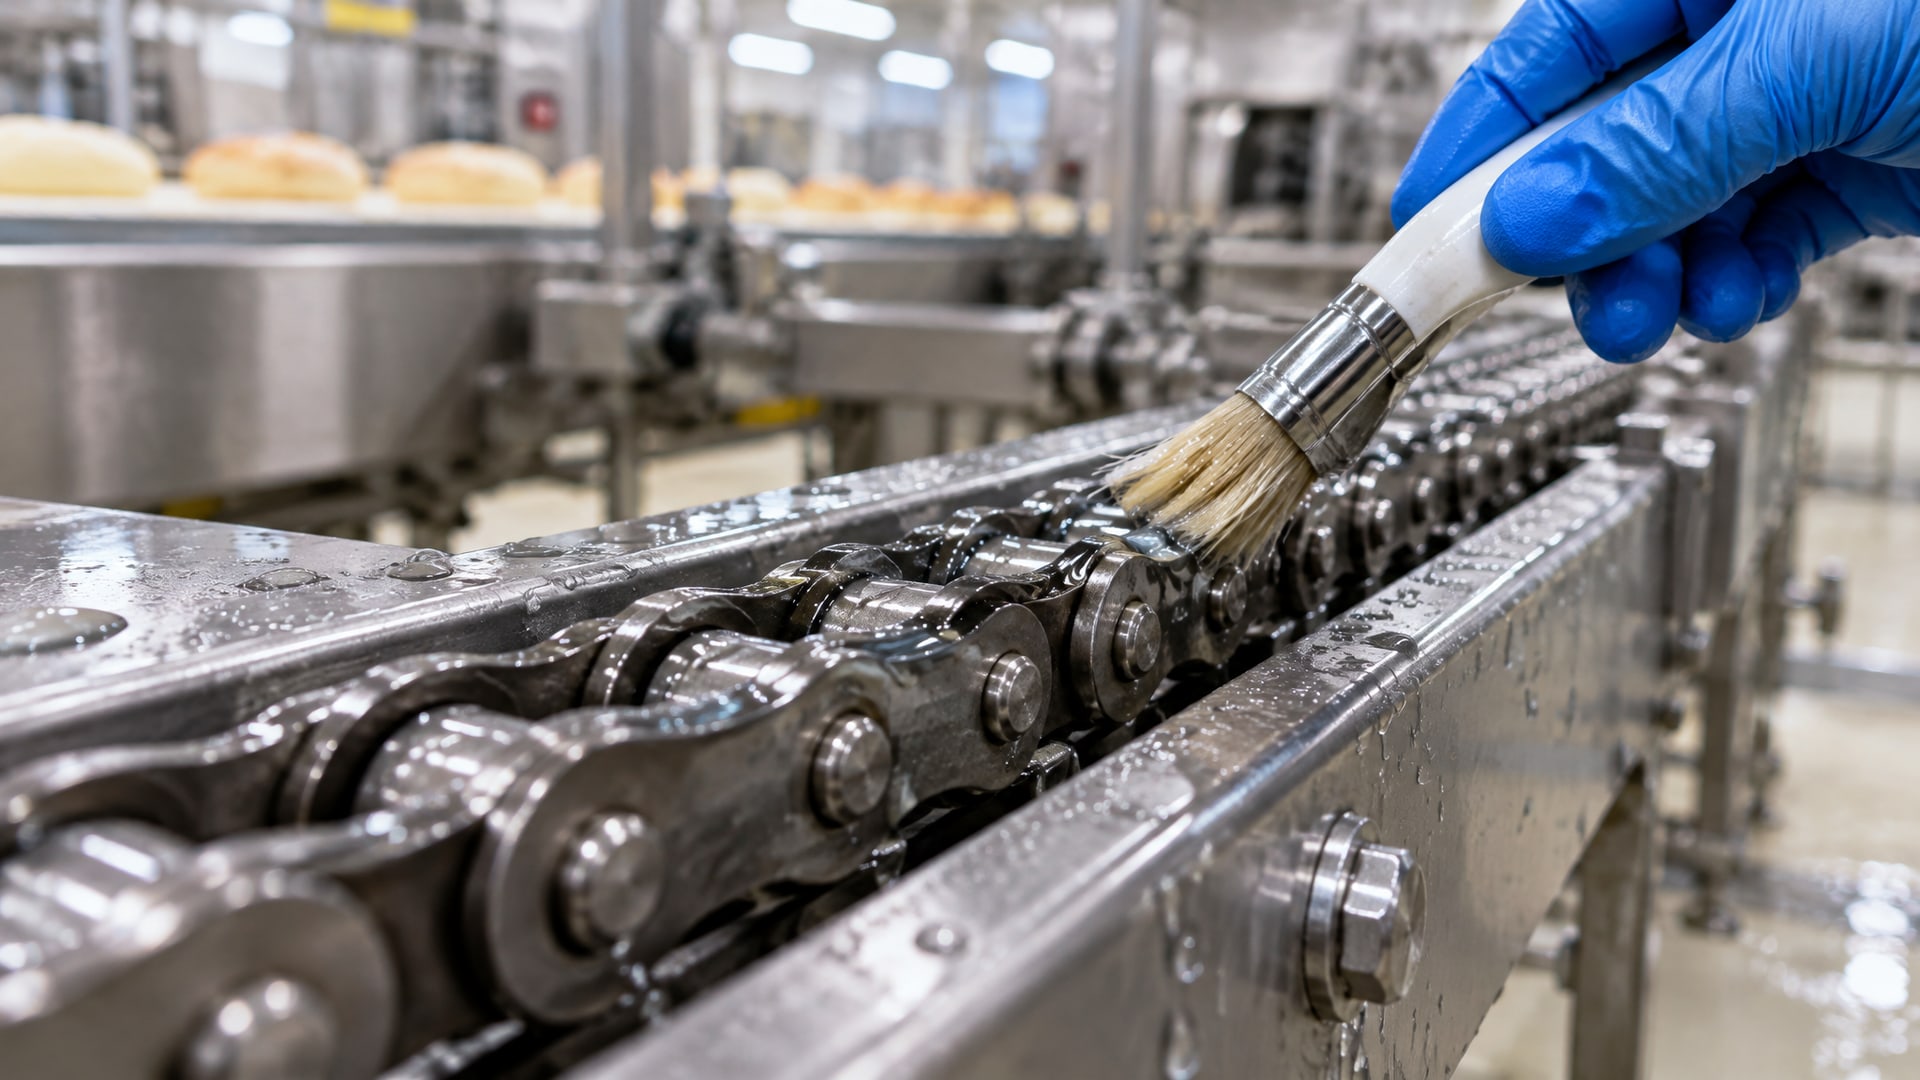
Цепи и конвейеры. Они движутся в открытом пространстве и принимают на себя прямой поток воды, пара и моющих средств. Смазка должна оставаться на звеньях и не вымываться за один цикл мойки, иначе через несколько дней появится заедание и ускоренный износ. Именно для таких узлов критична не просто водостойкость, но стойкость к смыванию при высоком давлении.
Подшипники и валы в открытых зонах. Если подшипник расположен над конвейером или рядом с моечной станцией, во время санитарной обработки он получает прямой контакт с водой и химией. Смазка здесь должна быть густой (обычно NLGI 2), чтобы под давлением мойки не выдавливалась из-за уплотнения, и содержать водорепеллентные добавки.
Уплотнения и сальники. В условиях постоянной влажности уплотнения быстро изнашиваются. Смазка вокруг сальника должна защищать от попадания воды внутрь узла и при этом оставаться на месте.
Редукторы и термоформовочное оборудование. Если редуктор расположен рядом с зоной мойки или подвергается периодической санитарной обработке, масло в нем может деградировать от контакта с паром и конденсатом.
Для каждого типа узла в техническом листе смазки должны быть указаны испытания на washout-стойкость, коррозионную защиту и совместимость с моющими средствами.
Какие параметры смотреть в техническом листе (TDS)
Закупщик и инженер должны сверить пять параметров в TDS прежде, чем утвердить смазку для пищевого производства с постоянной мойкой:
| Параметр | Что проверять | Минимальный порог |
|---|---|---|
| NSF H1 регистрация | Отметка о регистрации в NSF или эквивалентный допуск | Обязателен |
| Washout-стойкость (ASTM D1264 или аналог) | Потеря массы смазки при мойке горячей водой и паром | Не более 3-5% при 60 °C, 30 минут |
| Коррозионная защита (ASTM B117 или соль-туман) | Защита медь-стальной пластины от ржавления | Не менее 100 часов без коррозии |
| Совместимость с материалами | Проверка расхождения с 316L нержавейкой и эластомерами | Без растекания, разбухания резины |
| Совместимость с моющими средствами | Проверка на щелочные (pH 12-13) и кислые (pH 2-3) растворы | Без расслоения, без изменения консистенции |
Для оборудования, работающего в условиях постоянной мойки, рекомендуется использовать водостойкие смазки с пищевым допуском NSF H1, такие как EFELE SG-397, которая обладает противозадирными свойствами и устойчивостью к воде и пару. В TDS этого продукта указана потеря массы не более 3% при испытании в горячей воде, что подтверждает его стойкость к washdown-условиям.
Если в TDS написано просто "водостойкая" без цифр испытаний, это красный флаг - попроси у поставщика результаты испытаний по ASTM D1264 или эквивалентным стандартам.
Базовые масла и загустители: почему они влияют на поведение при мойке
Свойства смазки при постоянной мойке зависят от того, из чего она сделана.
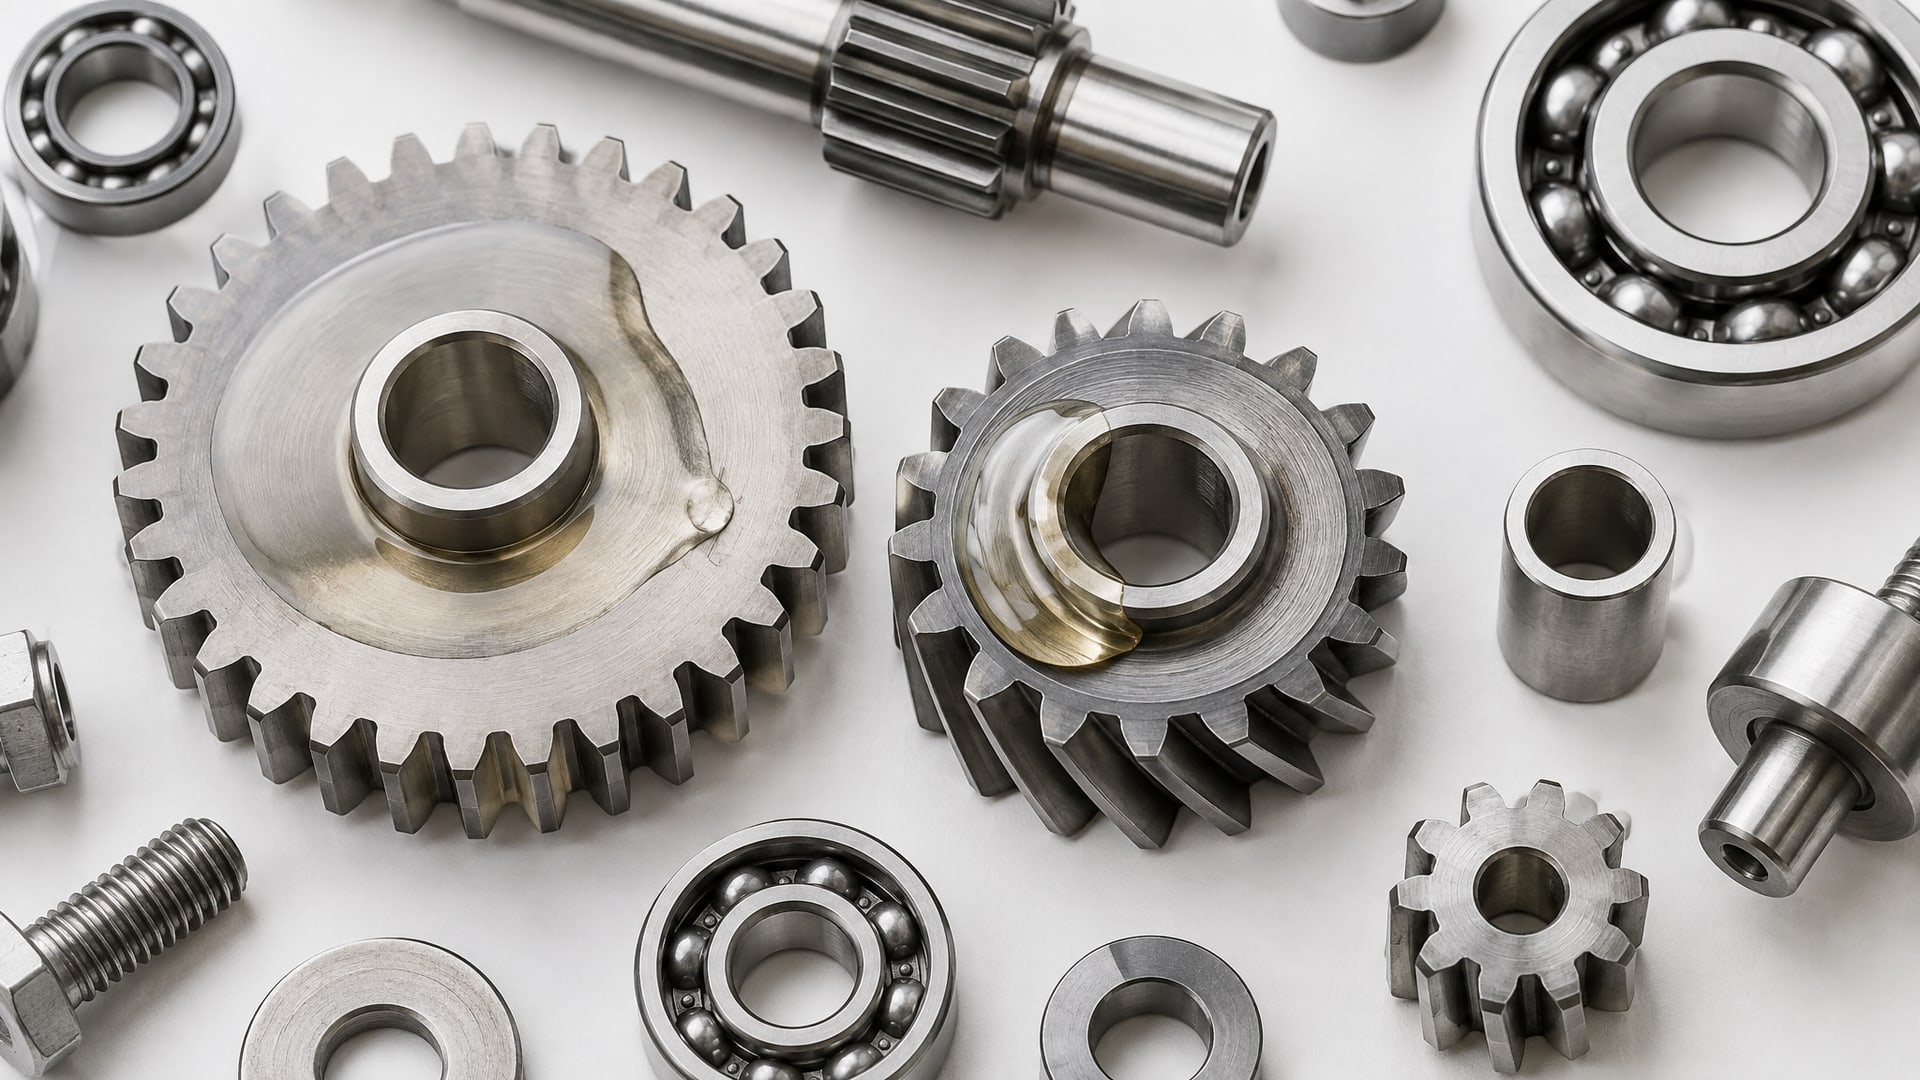
Вот основные компоненты и их влияние:
Базовые масла. Для пищевого производства используют минеральные масла пищевого качества (white mineral oil USP), синтетические углеводороды (PAO) или растительные базы. Минеральное масло хорошо впитывает воду, но менее стойко к окислению; PAO лучше стоит давление и температуру, но дороже; растительные базы быстро стареют. Для washdown-зон чаще выбирают PAO или смешанные композиции, потому что они дольше сохраняют пленку.
Загустители. Алюминиевые комплексы (aluminum complex) дешевле, но могут деградировать в щелочной среде; кальциевые сульфонаты (calcium sulfonate) лучше переносят мойку и химию; полиуреи (polyurea) обеспечивают высокую водостойкость и подходят для экстремальных условий. Для CIP и постоянной мойки предпочтительны кальциевые сульфонаты или полиуреи.
Проверь в TDS, какой загуститель использован, - это прямо влияет на стойкость смазки к мойке.
Правила применения и ошибки при закупке
Ошибка 1: подумать, что H1 одного - достаточно.
Вывод: всегда требуй дополнительные сведения о washout-стойкости и коррозионной защите перед закупкой.
Ошибка 2: наносить смазку толстым слоем перед мойкой. При постоянной мойке смазку наносят тонкой пленкой на чистый узел, не "слоем в несколько миллиметров". Излишек в первые же минуты мойки вымывается, а узел остается без защиты. Оптимально - точечное нанесение один раз в 1-3 дня в зависимости от интенсивности мойки.
Ошибка 3: использовать общепромышленную смазку в закрытом узле с мыслью, что "редко попадает в продукт". Для пищевого производства все узлы, где теоретически возможен контакт смазки с продуктом (даже через 5 лет эксплуатации), должны быть защищены H1. Риск не стоит экономии на смазке.
Ошибка 4: менять смазку при каждой смене закупщика или поставщика. Разные партии одной марки могут отличаться, а переход на новый продукт требует переквалификации процесса. Если смазка доказала свою надежность, закупай ее стабильно.
Ошибка 5: не проверять совместимость с моющими средствами, которые используют на производстве. На разных производствах применяют разные химические растворы (щелочные, кислые, с отбеливателем). Смазка должна соответствовать именно вашей химии, а не средней "все щелочи".
Когда требуется особая термо- и водостойкость для высоконагруженных узлов, например, в тестомесах или термоформовочном оборудовании, оптимальным выбором будет EFELE SG-392. Эта смазка на базе полиуреи обеспечивает стойкость как к механическим нагрузкам, так и к длительному контакту с водой и паром.
Мойка и дезинфекция: как подобрать смазку для CIP-систем
На производствах с CIP (Clean-In-Place) оборудование моется автоматически по заранее запрограммированному циклу: горячая вода, щелочной раствор, горячая вода, кислый раствор, горячая вода, финальная холодная вода.
Этот процесс повторяется ежедневно или даже несколько раз в день. Смазка, которая справляется с одной мойкой, может не выдержать цикл CIP.
Для CIP-систем нужна смазка, которая разработана специально под частые циклы очистки. Она должна не только сохранять консистенцию, но и оставаться адгезивной после каждого контакта с горячей водой и химией. Типичные требования к смазке для CIP:
Стойкость к щелочным (до pH 13) и кислым (до pH 2) растворам
Потеря массы при горячей воде не более 5% за 30-60 минут
Точка коррозии медной пластины не менее 100 часов
Совместимость с эластомерами, используемыми в оборудовании
При выборе смазки для CIP попроси у поставщика результаты испытаний именно на CIP-циклы, а не общих washout-тестов. Разница существенна - CIP-смазка переносит чередование горячего, щелочного, кислого и холодного контактов в одном цикле.
Мойка тары и ящиков: особенности выбора
На пищевых производствах ящики из пластика или дерева тоже проходят через системы мойки вместе с оборудованием.
Если в вашем цехе установлена машина для мойки ящиков на пищевом производстве, требования к смазке для направляющих и цепей этой машины те же - NSF H1 с водостойкостью и коррозионной защитой.
Особенность: ящики могут соприкасаться с продуктом, поэтому смазка на направляющих должна быть максимально инертна не только к пище, но и к остаткам моющих средств. Если смазка попадет на поверхность ящика и потом на продукт (даже в ничтожных количествах), это должно быть безопасно.
Правила мойки рук на пищевом производстве подразумевают, что и оборудование должно быть гигиенично. То есть смазка должна быть либо в недоступных зонах, либо защищена уплотнением, либо нанесена в минимальном количестве и быстро сохнуть.
Часто задаваемые вопросы
Чем отличается NSF H1 от просто "пищевой" смазки?
NSF H1 - это проверенный и зарегистрированный допуск на случайный контакт с пищей до 10 ppm. "Пищевая" смазка может быть просто марой, которая не вредит при контакте, но не прошла официальную сертификацию NSF. При закупке требуй документ о регистрации в NSF, а не просто слово "пищевая" на упаковке.
Можно ли использовать одну и ту же смазку для всех узлов пищевого оборудования?
Зависит от условий работы. Для узлов в открытых зонах мойки нужна высокая водостойкость; для закрытых редукторов достаточно обычной H1; для подшипников скольжения может потребоваться другая консистенция. Проверь рекомендации изготовителя оборудования и требования к каждому узлу перед выбором универсального решения.
Как часто менять смазку в условиях постоянной мойки?
Интервал зависит от интенсивности мойки, температуры воды и состава смазки. Обычно при ежедневной мойке смазку проверяют раз в неделю (визуально на присутствие воды и плесени) и переносят каждые 1-2 месяца. При CIP-циклах несколько раз в день интервал может быть короче. Рекомендация есть в TDS - смотри там.
Что делать, если в смазке появилась вода или плесень?
Это признак, что смазка потеряла стойкость к влажности или неправильно хранится. Немедленно замени на новую; используемую выбрось. Проверь условия хранения (закрытая посуда, не в сыром помещении) и рассмотри возможность перехода на более водостойкую смазку.
Дороже ли смазка для пищевого производства чем обычная промышленная?
Да, потому что она содержит дополнительные присадки для стойкости к воде, моющим средствам и коррозии, а также требует дополнительных испытаний и сертификации. Однако разница в цене обычно окупается за счет более редкой переносимости и меньшего износа оборудования.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не просто подбор по маркировке NSF, а проверка комбинации свойств: пищевого допуска, водостойкости, коррозионной защиты и совместимости с используемыми на производстве моющими средствами. Маркировка H1 гарантирует безопасность при контакте с пищей, но не обеспечивает стойкость к washdown-условиям, CIP-циклам и постоянной влажности.
Перед закупкой требуй у поставщика технический лист (TDS) с результатами испытаний на washout-стойкость (ASTM D1264), коррозионную защиту (соль-туман, не менее 100 часов) и совместимость с вашей химией мойки. Проверь, какой загуститель и какое базовое масло использованы - это напрямую влияет на поведение смазки при мойке. Если документация неполная, обратись к поставщику за уточнением либо выбери другой продукт. Инвестиция в правильную смазку экономит затраты на внеплановый ремонт, предотвращает контаминацию продукции и продлевает срок службы оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.