
Как выбрать средний фиксатор резьбы для узла, который придется разбирать
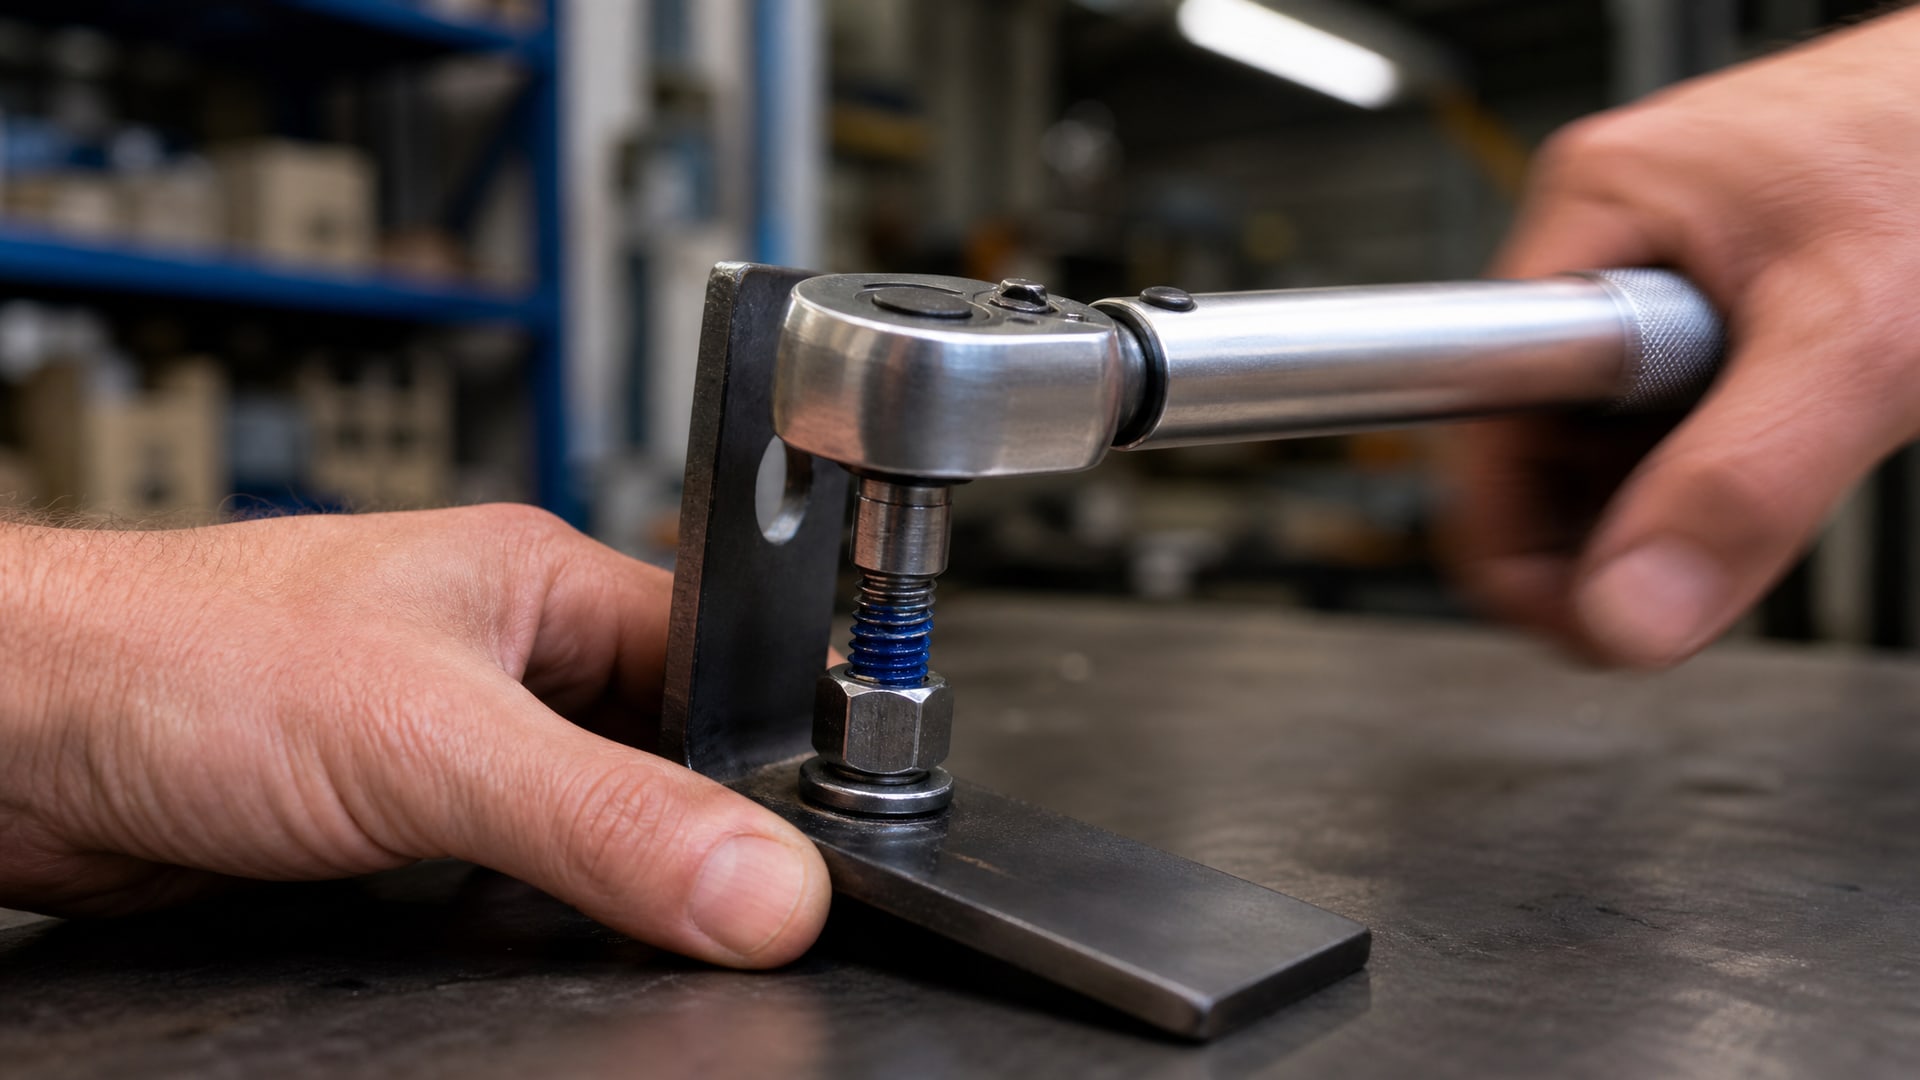
Средний фиксатор резьбы - это компромисс между надежностью и удобством обслуживания. Он предотвращает самопроизвольное отвинчивание под вибрацией, но позволяет разбирать узел обычным ручным инструментом без нагрева и повреждения крепежа. Для промышленных объектов, где плановое обслуживание и ремонт входят в стандартный режим работы, это означает экономию времени и снижение риска брака при демонтаже.
Статья поможет инженеру, закупщику и специалисту по техническому обслуживанию ориентироваться в выборе анаэробного фиксатора по его фактической прочности, а не по маркетинговому названию. Вы узнаете, как средняя прочность соотносится с частотой разборки, какие параметры проверять и на что обращать внимание при подборе конкретного состава.
Почему для разборных узлов нужна именно средняя прочность
Низкая прочность фиксатора рассчитана на разборку за счет ослабления полимерной структуры со временем и может оказаться недостаточной, если узел работает под вибрацией.
Высокая прочность обеспечивает стабильное соединение, но требует нагрева для демонтажа и создает риск повреждения крепежа или резьбовой части. Средняя прочность занимает промежуточное положение: она дает запас против самоотвинчивания при колебаниях и ударных нагрузках, но позволяет разобрать соединение стандартным инструментом при плановом обслуживании.
Опыт показывает, что для узлов, которые разбирают несколько раз в год при техническом обслуживании, средняя прочность оказывается наиболее практичным решением. Вибрирующие валы, крепежные элементы шатунов, крышки люков оборудования, кронштейны датчиков - все эти конструкции получают достаточную фиксацию от среднепрочного состава без излишних сложностей при ремонте.
Как понимать параметры прочности: момент срыва и момент отворачивания
При выборе фиксатора часто встречаются два показателя: момент срыва (момент разрушения) и момент отворачивания (ручное усилие, необходимое для откручивания).
Для среднепрочных составов типичные значения на болте М10:
Момент срыва: 15–25 Н·м
Момент отворачивания: 10–26 Н·м (в зависимости от условий испытаний и состава)
Эти показатели приводят по стандарту ISO 10964, который описывает методику испытаний анаэробных резьбовых фиксаторов на стальном крепеже без покрытия. В реальности значения колеблются в зависимости от материала и покрытия крепежа: оцинкованный болт может потребовать чуть большее усилие, чем стальной без покрытия.
По классификации, соединение с моментом свыше 15 Н·м принято рассматривать как трудноразъемное. Для узлов, которые нужно разбирать вручную, значения в диапазоне 10–20 Н·м считаются комфортными: они обеспечивают фиксацию без риска повреждения крепежа при откручивании обычным гаечным ключом.
Роль вибрации в выборе между низкой и средней прочностью
Вибрационные нагрузки часто становятся причиной самопроизвольного отвинчивания, особенно если фиксатор вообще не применен.
Низкая прочность фиксатора защищает от вибрации, но требует более частой проверки и подтяжки соединения. Средняя прочность дает лучший баланс: запас расхождения резьбы под вибрацией выше, чем при использовании низкопрочного состава, и одновременно разборка остается возможной ручным инструментом.
Для узлов с регулярной вибрацией (например, гайки крепления вибросита, болты дверцы редуктора, крепеж фильтра на вибрирующей поверхности) средняя прочность является стандартным выбором. Если же узел находится в абсолютно статичных условиях и разбирается часто, можно обойтись низкой прочностью - тем самым упростив будущий демонтаж.
Основные параметры при подборе фиксатора средней прочности
Температурный диапазон
Среднепрочные составы работают при температурах от −55 до +150 °C или до +180 °C в зависимости от формулы. Если узел находится на открытом воздухе в холодном климате или рядом с нагревающимся оборудованием, нужно убедиться, что выбранный материал одобрен для этих условий. При длительной работе выше +150 °C полимер начинает размягчаться, и прочность соединения падает.
Диаметр крепежа и максимальный размер резьбы
Средняя прочность обычно применяется для крепежа примерно до М36 в разъемных узлах. Для более крупного крепежа или конических резьб нужно проверить карточку продукции - производители часто ограничивают применение среднепрочных составов определенным диапазоном размеров. Очень мелкий крепеж (М4–М5) может потребовать меньше фиксатора, чем предусмотрено стандартной подачей материала.
Время фиксации и полного отверждения
Большинство среднепрочных составов обеспечивают ручную прочность за 5–20 минут, но полное отверждение происходит за несколько часов. Это важно, если узел нужно перемещать или транспортировать сразу после сборки. Время фиксации зависит от материала крепежа, зазора и температуры: на оцинкованном крепеже процесс может быть медленнее, в зазоре более 0,5 мм фиксатор работает медленнее.
Зазор в резьбе и вязкость материала
Вязкость фиксатора выбирают под ожидаемый зазор. Для плотных резьб с минимальным люфтом подходят низковязкие составы; для резьб с большим зазором нужны более вязкие варианты. Если зазор более 0,5 мм, материал должен иметь соответствующую консистенцию, чтобы не вытекать из соединения и при этом достаточно заполнить пустоты.
Подготовка резьбы: очистка и обезжиривание
Успешное применение фиксатора напрямую зависит от подготовки поверхности.
Грязь, коррозия и масло препятствуют проникновению материала в микроскопические неровности резьбы, и фактическая прочность соединения падает ниже расчетной.
Обязательный алгоритм:
Удалить механическую грязь, ржавчину, старый фиксатор щеткой или салфеткой.
Пропитать резьбу растворителем (обезжиривателем) и дать испариться.
Высушить поверхность и проверить, чтобы в резьбе не было влаги.
Нанести фиксатор тонким равномерным слоем на несколько витков болта или вкручиваемого элемента.
Без этих шагов даже качественный среднепрочный материал может вести себя непредсказуемо. Контрольные испытания на образцах показывают, что разница в моменте отворачивания между чистой и загрязненной резьбой может составлять 30–40 % и более.
Влияние материала и покрытия крепежа на выбор фиксатора
Анаэробные фиксаторы полимеризуются под действием следов металла и влаги.
Различные покрытия крепежа влияют на скорость и полноту отверждения:
Углеродистая сталь без покрытия - эталонная поверхность, для которой обычно приводятся табличные значения момента срыва и отворачивания.
Оцинкованный крепеж - отверждение происходит медленнее из-за защитного слоя; производители часто указывают более низкие значения прочности или требуют увеличить время выдержки перед нагружением.
Нержавеющая сталь - содержит меньше активных центров для полимеризации; для нее нужны специальные составы с активаторами, а прочность может быть ниже, чем на углеродистой стали.
Никелированный или хромированный крепеж - требует контрольной проверки момента отворачивания на образцах, так как скорость отверждения и финальная прочность непредсказуемы.
Если в узле используется оцинкованный болт, стоит проверить техлист фиксатора: часто там указаны отдельные значения для этого типа поверхности.
Выбор фиксатора средней прочности по условиям работы
Для узлов с регулярной разборкой (плановое обслуживание)
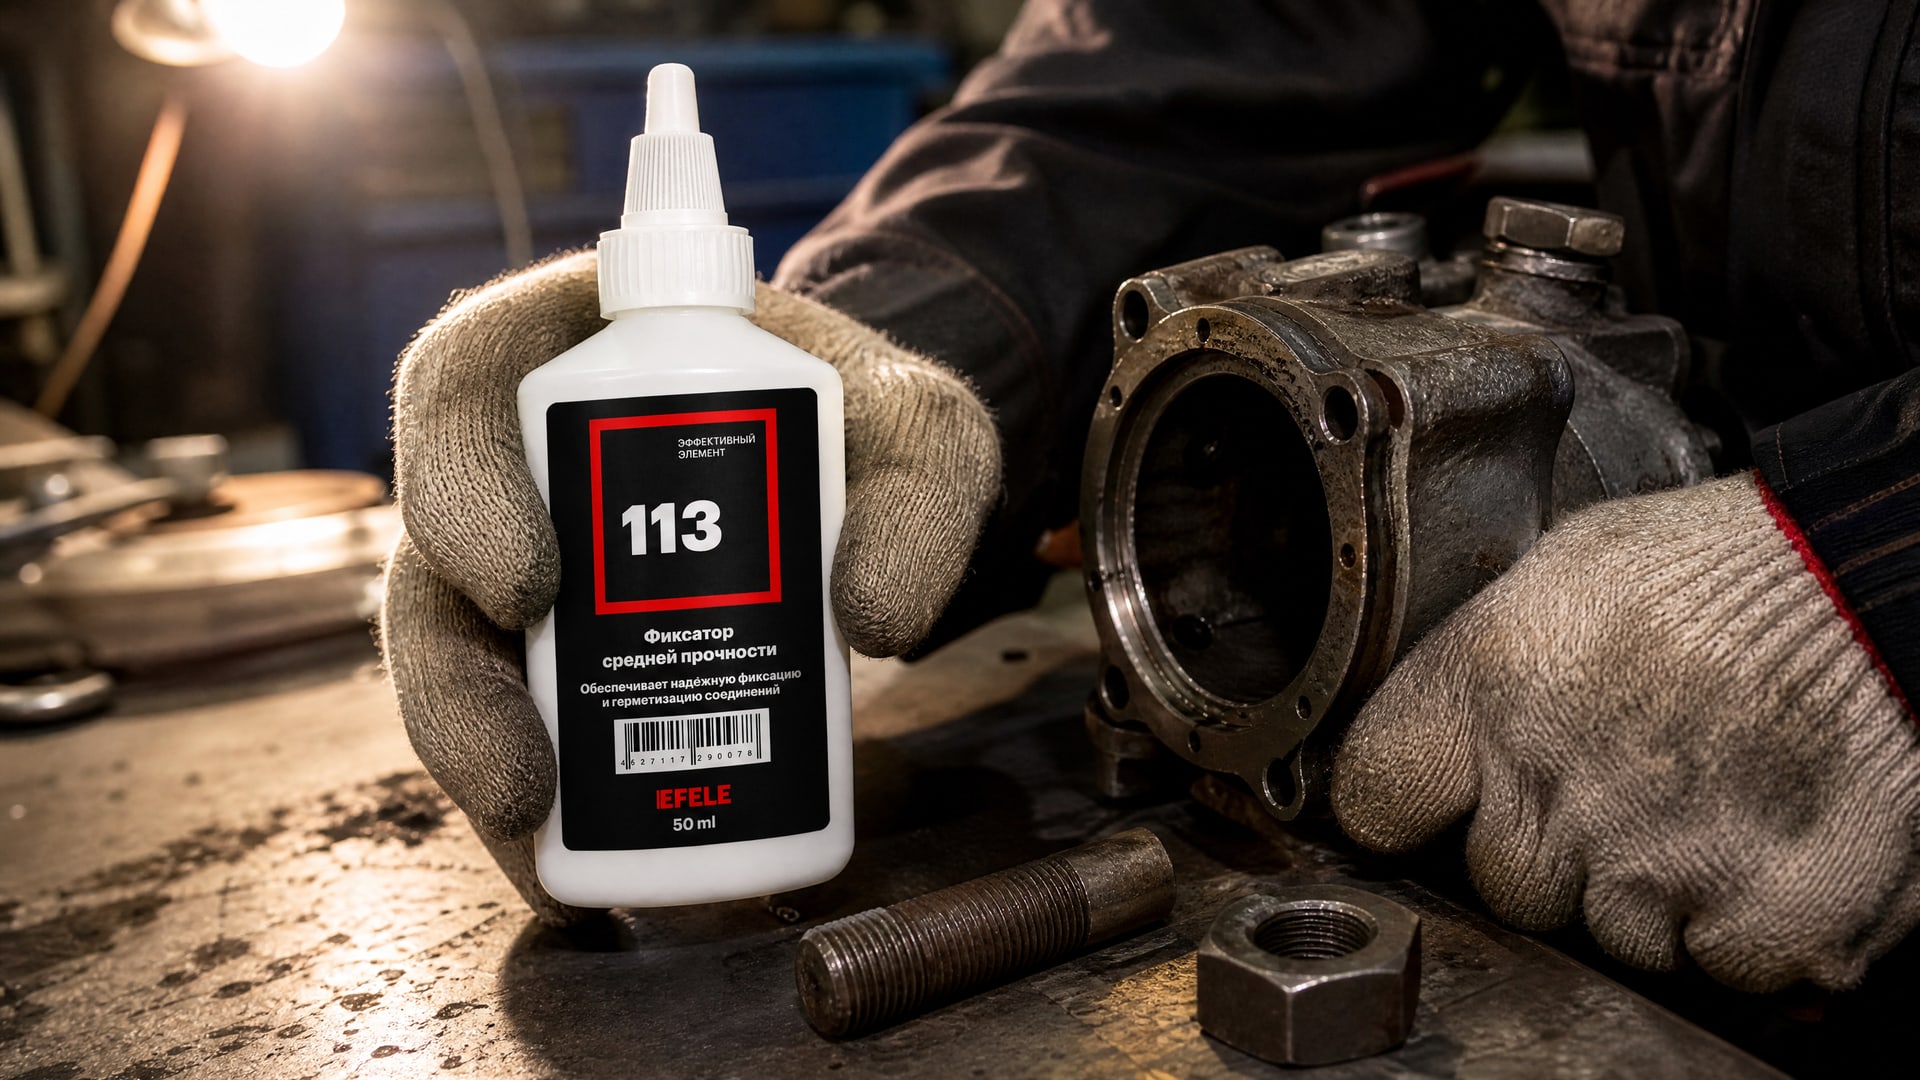
Если узел разбирают несколько раз в год при техническом обслуживании или сезонном ремонте, средняя прочность - стандартный выбор. Момент отворачивания 10–20 Н·м позволяет разобрать соединение одним гаечным ключом за несколько секунд. Такие узлы встречаются на крышках люков, крепежах датчиков, штуцерах трубопроводов. EFELE 113 получила распространение на производствах именно потому, что обеспечивает надежную фиксацию при вибрации и при этом разбирается без перегрева или повреждения крепежа.
Для узлов с повышенной вибрацией, но редкой разборкой
Если соединение испытывает регулярные колебания и ударные нагрузки, но разбирается реже одного раза в год, можно выбрать среднепрочный состав с моментом отворачивания в верхней части диапазона (20–26 Н·м). Это даст дополнительный запас против самоотвинчивания, а разборка все равно останется возможной ручным инструментом при условии, что инструмент достаточно длинный и поверхность крепежа не повреждена.
Для ответственных узлов с требованием контроля
Если узел критичен для безопасности или надежности, рекомендуется провести контрольное испытание на образце. Возьмите крепеж того же типа, покрытия и размера, что используется в узле, подготовьте его по описанной выше методике, нанесите фиксатор и дайте отвердеть в условиях, максимально приближенных к реальным. Затем измерьте момент отворачивания. Если реальное значение существенно отличается от табличного, это свидетельствует о проблеме с подготовкой поверхности или несоответствием типа крепежа спецификации.
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать, если нужна разборка без нагрева?
Средняя прочность - правильный выбор для разборных узлов без нагрева. Она обеспечивает фиксацию от самоотвинчивания при вибрации и позволяет откручивать болт обычным ручным инструментом. Момент отворачивания обычно составляет 10–20 Н·м для среднего крепежа, что комфортно для демонтажа.
Фиксатор резьбы средней прочности и средней фиксации - это одно и то же?
По смыслу это близкие понятия, но не идентичные. Прочность обычно выражается в момент срыва или момент отворачивания (Н·м). Фиксация может означать устойчивость соединения к самоотвинчиванию при вибрации. Для практических целей разборного узла смотрите конкретные значения момента отворачивания в карточке продукции, а не на маркировку по названию.
Что делать, если реальный момент отворачивания оказался намного выше табличного?
Если при откручивании понадобилось значительно большее усилие, чем указано в спецификации, это может означать: неправильную подготовку резьбы, слишком толстое нанесение фиксатора, использование крепежа с непредвиденным покрытием или слишком долгое хранение узла до разборки. Проверьте процесс подготовки: грязь, коррозия и влага препятствуют нормальному отверждению и могут привести к непредсказуемой прочности.
Подойдет ли средний фиксатор резьбы для узла, который разбирают каждый день?
Нет, для ежедневной разборки лучше выбрать фиксатор низкой прочности. Средняя прочность рассчитана на разборку несколько раз в месяц или в год. При ежедневном демонтаже средний материал может закаменеть и потребовать нагрева для разборки, что усложнит работу.
На какие параметры обращать внимание при выборе фиксатора средней прочности?
Проверьте момент отворачивания для конкретного размера крепежа, температурный диапазон, время фиксации и полного отверждения, рекомендуемый зазор, и совместимость с материалом крепежа (особенно важно для оцинкованных и нержавеющих болтов). Все эти параметры должны быть указаны в техническом листе.
Заключение
Выбор среднего фиксатора резьбы для узла, который придется разбирать, начинается с оценки частоты демонтажа и условий работы. Если разборка плановая, несколько раз в год, и соединение испытывает вибрацию, средняя прочность обеспечит оптимальный баланс между надежностью и удобством ремонта. Момент отворачивания в диапазоне 10–26 Н·м позволяет разобрать узел обычным ручным инструментом, а температурный диапазон от −55 до +180 °C охватывает большинство промышленных приложений.
Следующий шаг - проверить конкретный состав по техническому листу, убедиться в совместимости с материалом и покрытием крепежа, подготовить резьбу по методике (очистка и обезжиривание), и при необходимости провести контрольное испытание на образце. Такой подход гарантирует предсказуемый результат и позволит избежать сюрпризов при ремонте.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.