
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - это анаэробный клей, который полимеризуется в отсутствие кислорода и без доступа влаги, фиксируя соединение вала с отверстием втулки. Выбор правильного состава критичен для надежности узла: при неверном подборе фиксатор либо не загустеет в зазоре, либо потеряет прочность при рабочей температуре, либо затвердеет слишком долго и осложнит монтаж.
Основной критерий подбора - не универсальность продукта, а сочетание трех параметров: диаметральный зазор между валом и втулкой, максимальная рабочая температура и допустимое время фиксации. Инженеры и закупщики часто делают ошибку, выбирая состав "по имени" или по репутации вместо того, чтобы сверить техлист с реальными условиями узла. Статья разберет, как правильно измерить зазор, соотнести его с температурой эксплуатации и подобрать фиксатор, который обеспечит долгосрочное удержание без неожиданных отказов.
Диаметральный зазор как главный критерий подбора
Диаметральный зазор (обозначается как gap или radial clearance) - это расстояние между внешним диаметром вала и внутренним диаметром отверстия втулки.
Его часто путают с радиальным зазором в подшипниках, но здесь это одна и та же величина: толщина пленки фиксатора, которая должна заполнить промежуток и отвердеть.
От размера зазора зависит вязкость нужного фиксатора. Низковязкие составы (по аналогии с маслами) хорошо текут в узкие зазоры 0,025–0,15 мм и обеспечивают быструю фиксацию. Средневязкие и gap-filling фиксаторы покрывают диапазон 0,05–0,38 мм. Для ремонтных посадок с искусственно увеличенным зазором существуют особо вязкие составы, допускающие заполнение зазоров до 0,5 мм и выше.
Если выбрать фиксатор слишком жидким для большого зазора, состав не задержится в соединении и будет вытекать или высыхать неравномерно. Если выбрать слишком вязкий для малого зазора - он не заполнит промежуток полностью, останутся воздушные карманы, и прочность будет ниже расчетной. Поэтому перед закупкой нужно реально измерить зазор микрометром или штангенциркулем на двух-трех местах соединения и взять среднее значение.
Роль рабочей температуры в выборе состава
Температура эксплуатации - второй критический параметр.
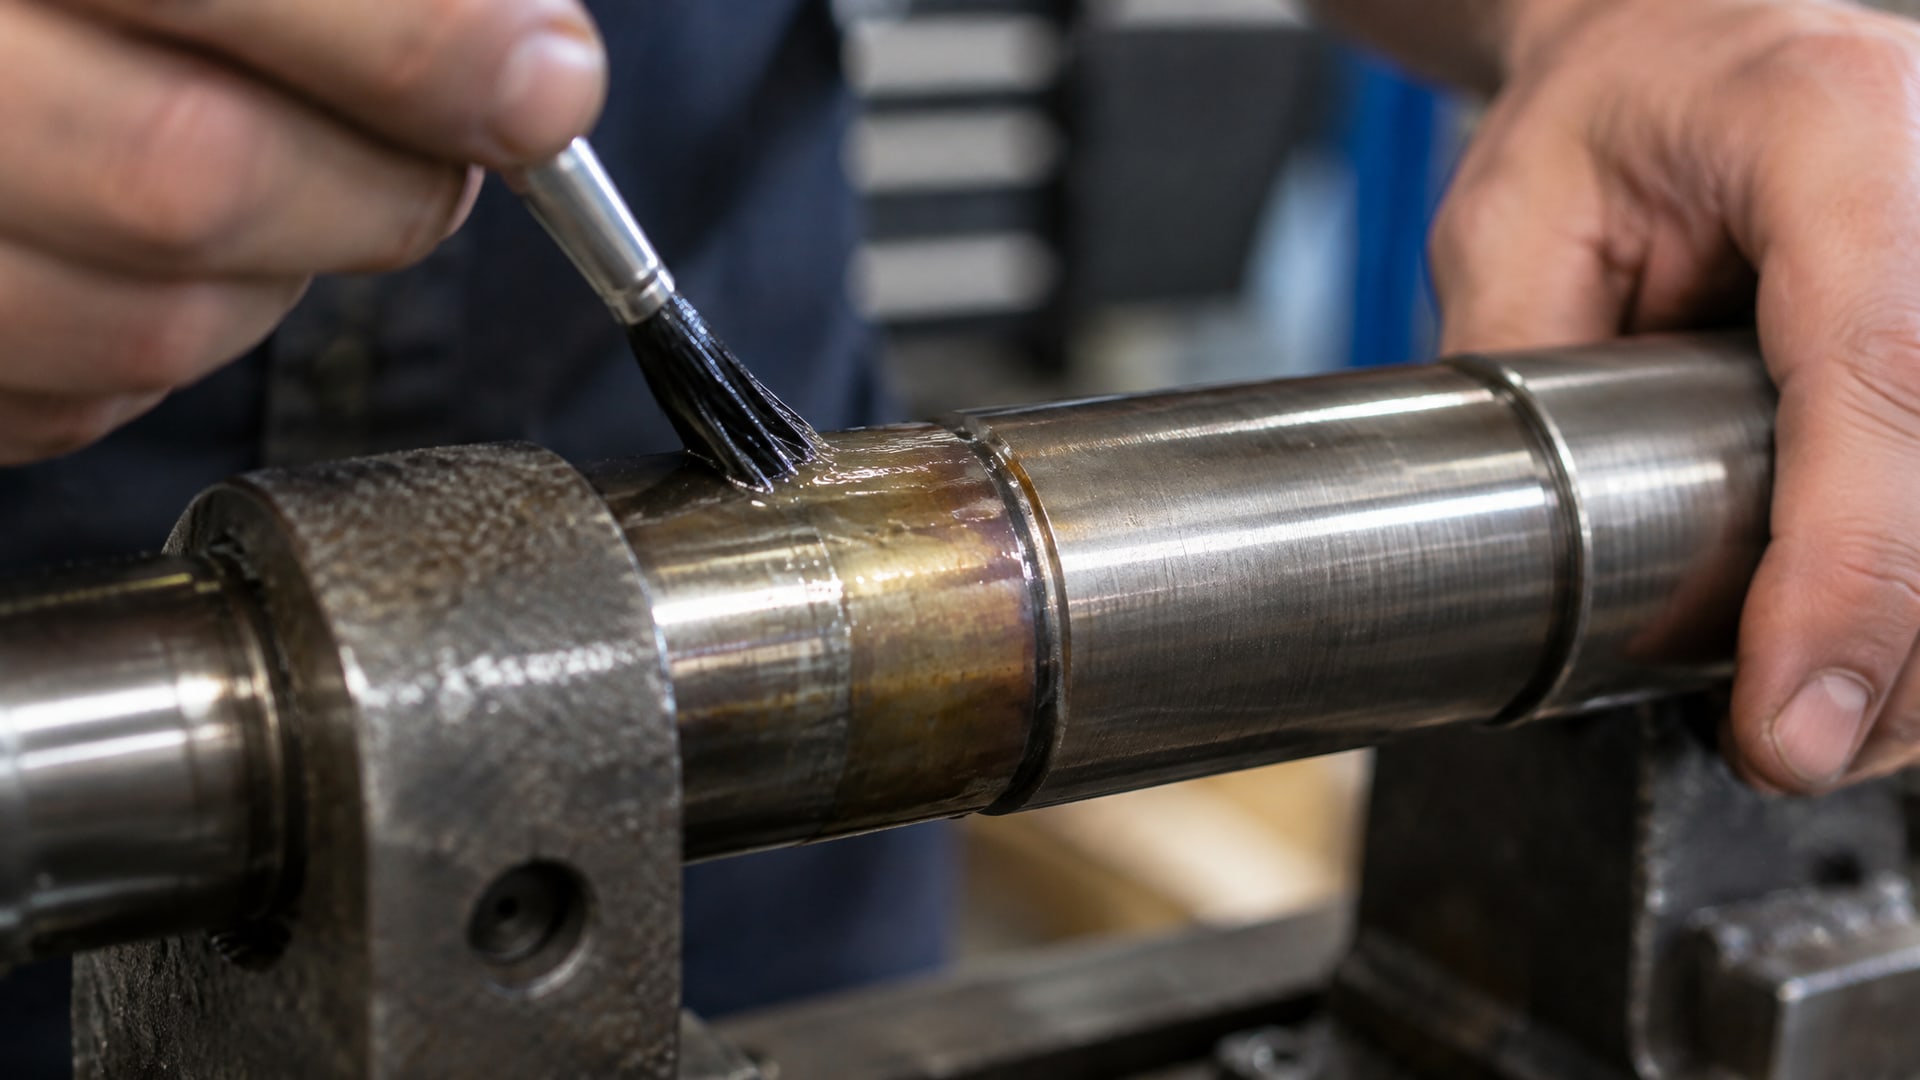
Анаэробные фиксаторы работают благодаря отверждению полимера, и этот полимер имеет предел теплостойкости. Стандартные составы держат прочность до +150 °C. При превышении этой температуры полимерная матрица начинает размягчаться, и узел может ослабнуть.
Для узлов, работающих выше +150 °C, требуются высокотемпературные фиксаторы. В справочных материалах указаны составы с рабочим диапазоном до +175 °C и до +230 °C. Эти рецептуры содержат специальные добавки и армирующие элементы, благодаря чему сохраняют несущую способность при экстремальном нагреве.
Важный момент: указанная в техлисте максимальная температура - это именно рабочая температура после отверждения, а не температура окружающей среды при нанесении. При монтаже фиксатора в холодном цехе (даже зимой) состав отвердеет нормально, если технологический процесс позволяет. Однако если вал или втулка нагреты выше +80 °C на момент нанесения, некоторые составы могут полимеризоваться слишком быстро или вообще не затвердеть.
Время фиксации и его влияние на производственный цикл
Время фиксации - интервал между нанесением и началом нормального нагружения узла - варьируется от 10 минут до часа и более.
Быстротвердеющие составы типичны для массового производства, где нужна высокая производительность. Медленные составы распространены в ремонте, когда требуется время на выравнивание детали перед полимеризацией.
В техлистах часто указано время фиксации при +23 °C и стандартном зазоре. Если температура окружающей среды ниже (+5…+15 °C), фиксация замедляется на 50–100 %. Если выше (+40…+50 °C), ускоряется на 20–30 %. Большой зазор замедляет отверждение, потому что состав должен полимеризоваться в толще пленки, а не только на поверхности контакта.
При выборе нужно учитывать возможности производства. Если линия сборки требует быстрого цикла и детали можно нагрузить за 10–15 минут, выбирают быстрофиксирующийся состав. Если есть возможность выдержать узел в зажиме 60–100 минут, можно взять более вязкий состав с лучшей работой в больших зазорах.
Маслостойкость и состояние поверхностей
Если вал или втулка имеют остаточное масло от предыдущего производства или ремонта, обычный фиксатор может не загустеть.
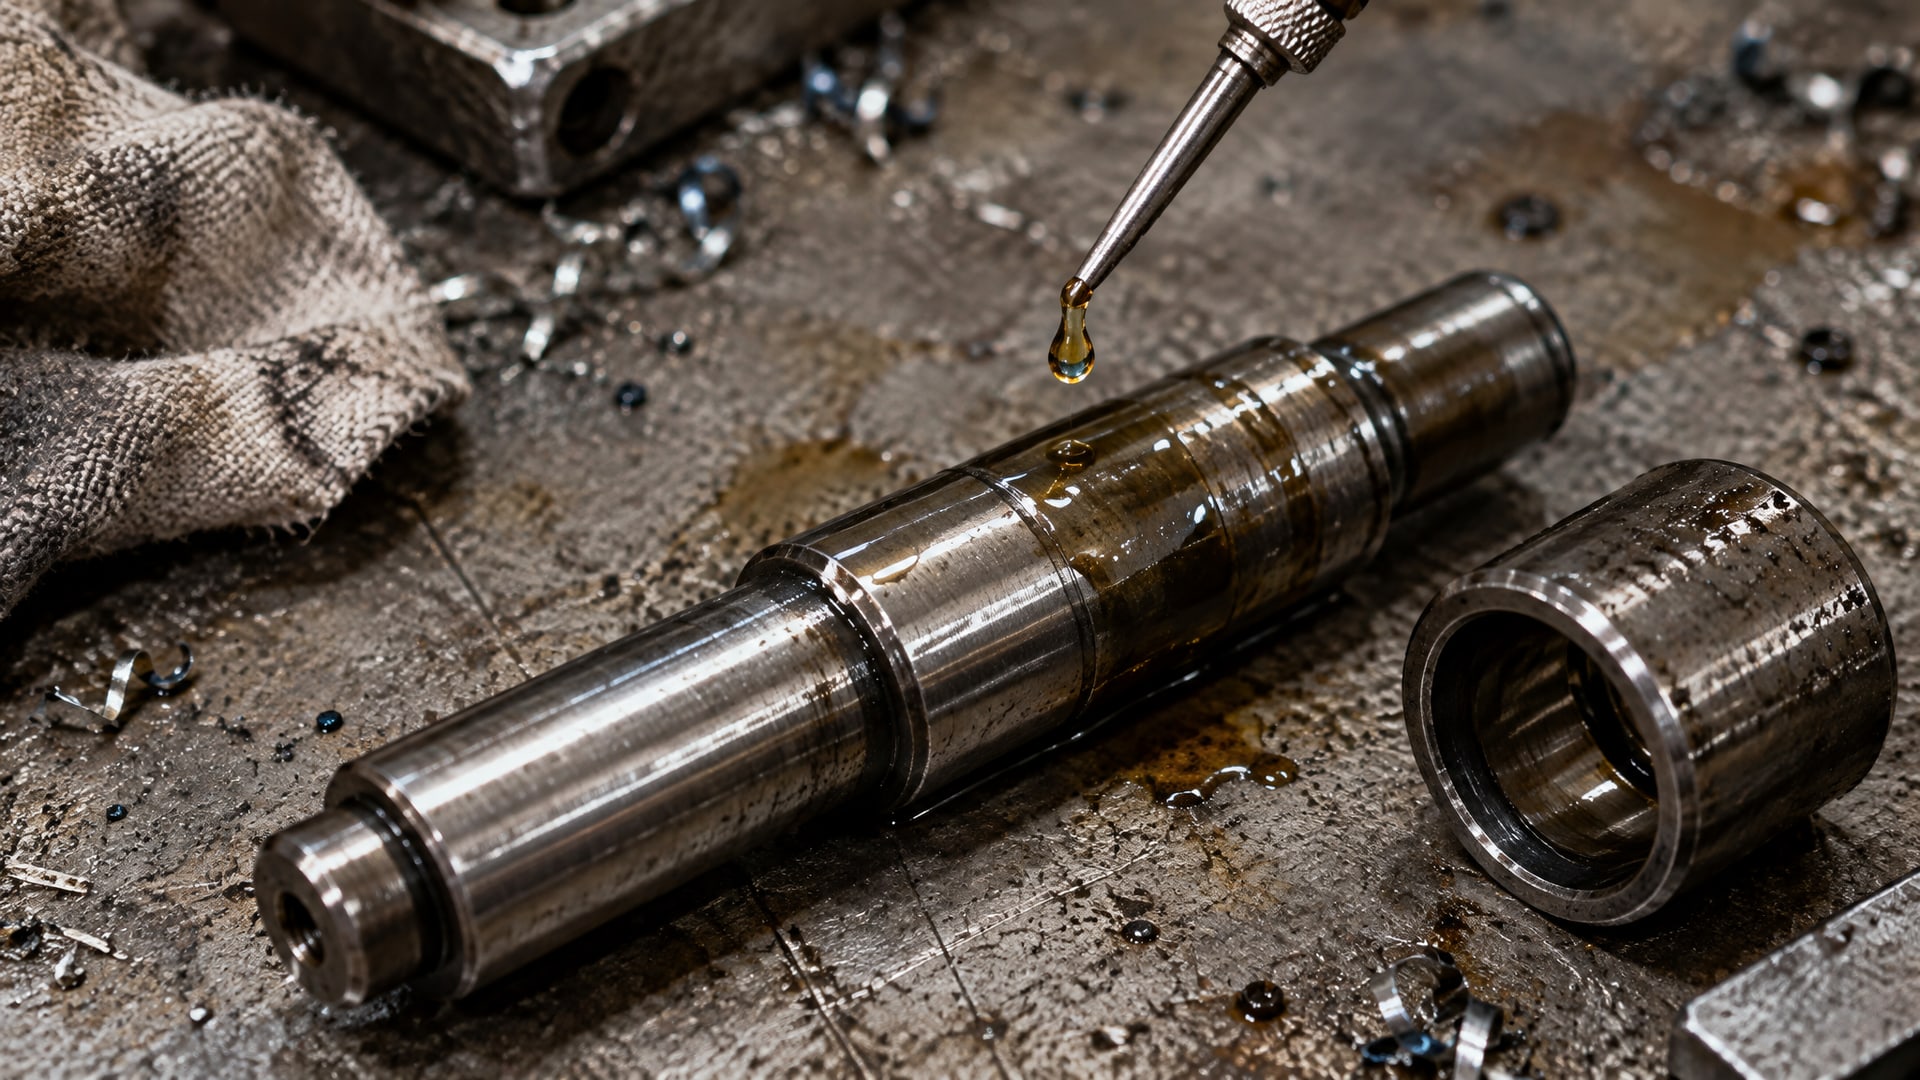
Масло создает защитный слой, препятствующий контакту анаэробного клея с металлом. В таких случаях требуется либо обезжиривание поверхности перед нанесением, либо использование маслостойких составов, рассчитанных на работу в условиях наличия смазки.
Подготовка поверхности - ключевой, но часто пропускаемый этап. Перед нанесением фиксатора вал и отверстие нужно очистить от окислов, грязи и старой смазки. Рекомендуется обезжирить детали лакокрасочным растворителем или ацетоном за 15–30 минут до монтажа. После сушки нельзя трогать рабочие поверхности руками - отпечатки пальцев содержат жиры, которые снизят адгезию.
На шероховатость поверхности тоже стоит обратить внимание. Гладкие полированные валы (Ra 0,4–0,8 мкм) требуют более вязких фиксаторов, чем грубые (Ra 3–6 мкм). На грубой поверхности фиксатор лучше закрепляется механически, в порах металла.
Выбор фиксатора для высоконагруженных ремонтных посадок
Ремонтные посадки часто требуют восстановления первоначального размера вала после износа.
Номинальный вал диаметром 20 мм может остаться после эксплуатации 19,95 мм, и его нужно либо хромировать, либо восстанавливать путем гальванического наращивания, либо использовать фиксатор с увеличенным зазором. В последнем случае вал 19,95 мм вставляют в стандартное отверстие диаметром 20 мм, и зазор составляет 0,05 мм.
Для таких посадок часто выбирают высокопрочные фиксаторы, которые обеспечивают максимальное удержание и компенсируют зазор. Однако прочность не заменяет правильный выбор по вязкости и температуре. Если ремонтный узел работает при +180 °C, а высокопрочный состав рассчитан только на +150 °C, прочность будет потеряна из-за деградации полимера, а не из-за расчета на малую нагрузку.
В сложных ремонтных случаях рекомендуют предварительно охладить вал (например, в морозилке 15–20 минут) или нагреть втулку феном до +40…+60 °C перед сборкой. Это облегчает введение вала в отверстие и позволяет нанести фиксатор с достаточной толщиной пленки. После сборки узел выдерживают при комнатной температуре до полного отверждения.
Сравнение стандартного и высокотемпературного фиксаторов
| Параметр | Стандартный фиксатор | Высокотемпературный фиксатор |
|---|---|---|
| Рабочая температура | -55 до +150 °C | -55 до +230 °C |
| Оптимальный зазор | 0,025–0,25 мм | 0,05–0,38 мм |
| Время фиксации при +23 °C | 10–30 минут | 60–100 минут |
| Полное отверждение | 24 часа | 24–48 часов |
| Применение | Общемашиностроительные узлы, двигатели до +150 °C | Турбины, компрессоры, ДВС высокого давления |
| Маслостойкость | Базовая | Повышенная |
Высокотемпературные составы дороже стандартных из-за использования дорогих наполнителей и синтетических полимеров. Но экономия на стоимости фиксатора часто оборачивается гораздо большими расходами, если узел отказывает в поле из-за недостаточной теплостойкости. Поэтому при превышении +140 °C стоит немедленно переходить на высокотемпературный состав.
Анаэробные вал-втулочные фиксаторы: быстроотверждаемые варианты
На рынке широко представлены быстротвердеющие анаэробные фиксаторы, которые полимеризуются за 10–15 минут при комнатной температуре.
Они идеальны для конвейерного производства, где нужна высокая пропускная способность. Такие составы часто имеют низкую вязкость, хорошо текут в узкие зазоры (до 0,127 мм) и обеспечивают быструю фиксацию без риска смещения детали.
Быстрота отверждения достигается за счет каталитических добавок и ускорителей, которые активируют полимеризацию уже в тонких зазорах. Однако цена за эту скорость - обычно ограничение по рабочей температуре (+120…+150 °C) и более узкий диапазон допустимых зазоров. Если узел будет работать при нестандартной температуре или в очень широком зазоре, быстрый фиксатор может не подойти.
В цехах часто берут быстрый фиксатор для серийной сборки стандартных узлов (подшипниковых кольца, шестерни на валах редукторов) и переходят на медленные высокотемпературные составы для ремонта и специальных позиций. Многие закупщики возвращаются к стандартному быстротвердеющему фиксатору второй год подряд, потому что он покрывает 80–90 % типовых задач и не требует переквалификации сборочной бригады.
Практические примеры выбора для типовых узлов
Редуктор с цилиндрическими шестернями: Зазор между валом и втулкой шестерни обычно составляет 0,05–0,10 мм. Рабочая температура +60…+90 °C (при нормальном охлаждении). Поверхности покрыты остаточным машинным маслом. Нужен низковязкий стандартный фиксатор с маслостойкостью и быстрым отверждением (15–20 минут).
Узел навески двигателя внутреннего сгорания: Вал диаметром 15 мм, отверстие кронштейна. Зазор после механической обработки 0,08 мм. Максимальная рабочая температура окружающего металла +180 °C (близко к головке блока цилиндров). Нужен высокотемпературный фиксатор для зазора 0,05–0,15 мм.
Ремонт изношенного коленвала редуктора: Вал уменьшился с 25 мм до 24,88 мм. Зазор в стандартной втулке 0,12 мм. Требуется максимальная прочность и надежность на срок не менее 5 лет. Рабочая температура +120 °C. Рекомендуется высокопрочный фиксатор с вязкостью на верхнем пределе (gap-filling), позволяющий заполнить 0,12 мм с хорошей механической фиксацией.
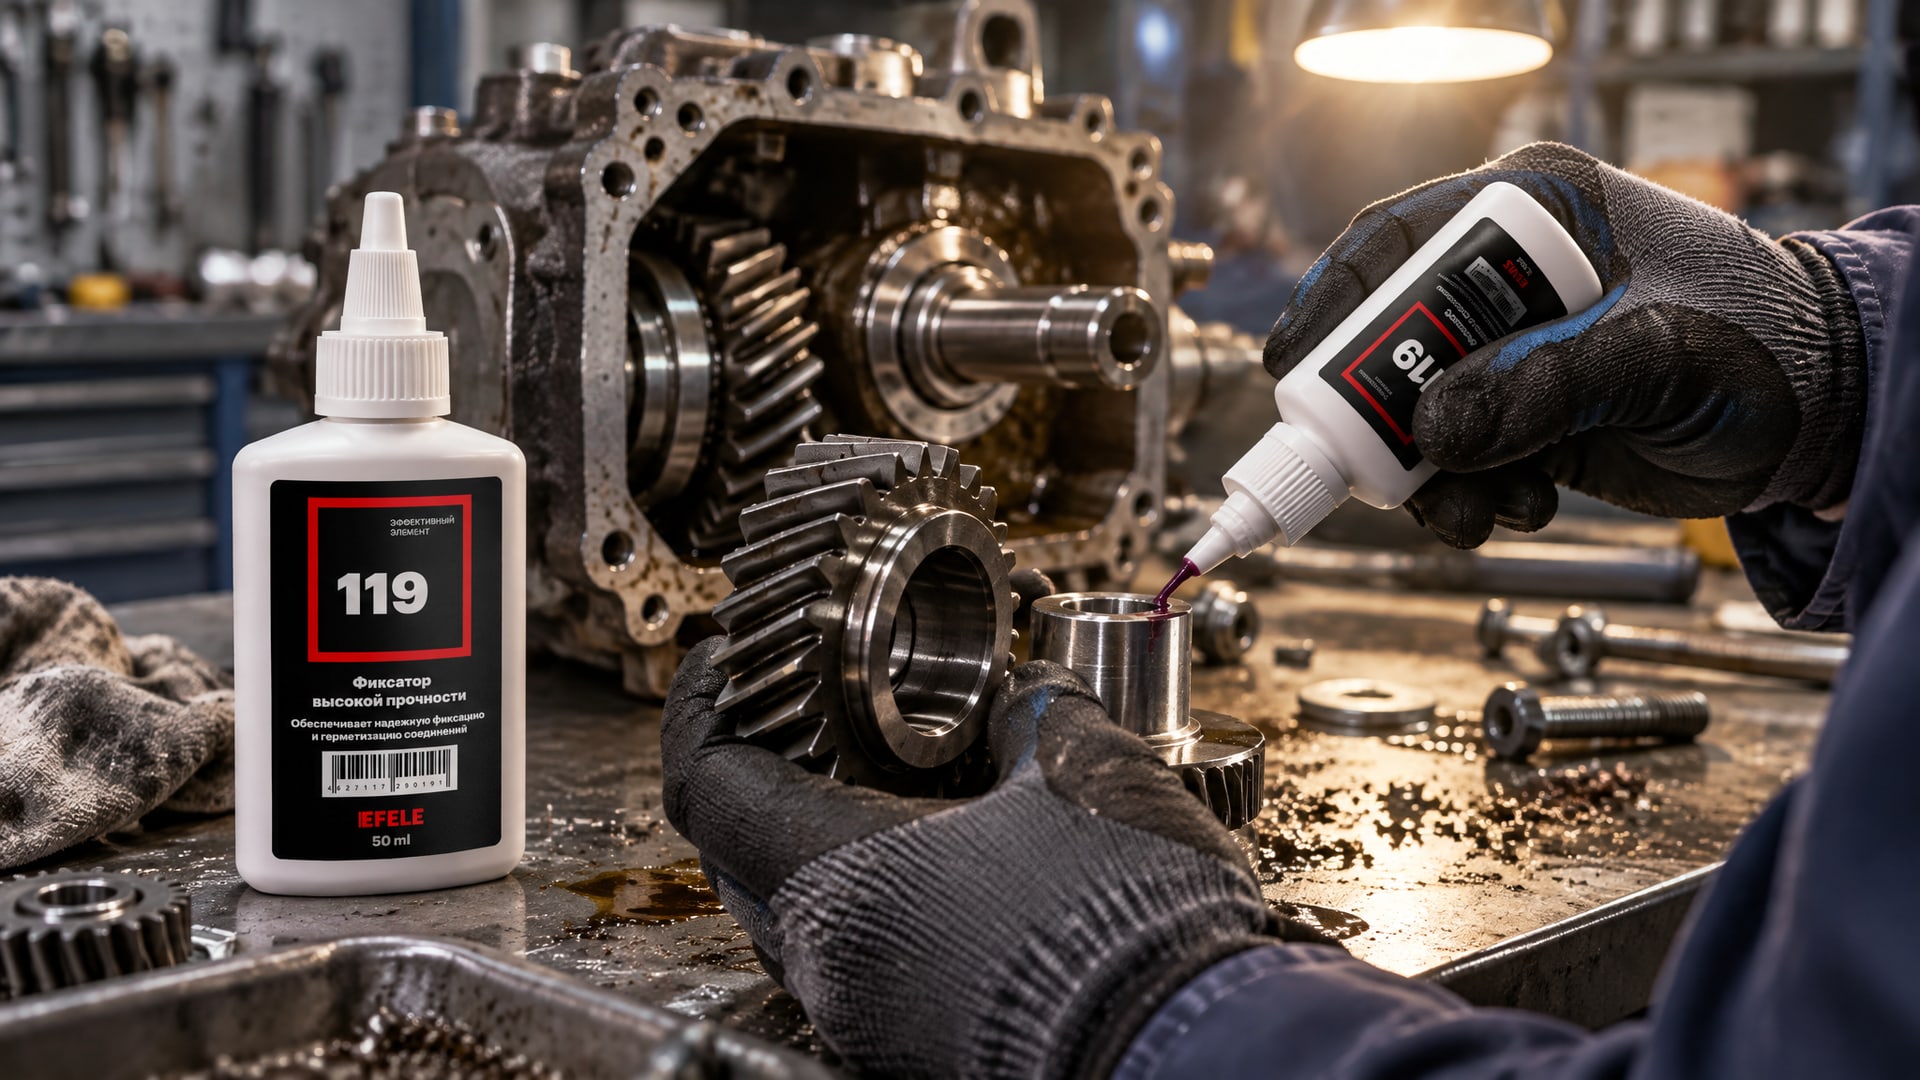
Для вал-втулочных соединений с большими зазорами (до 0,3 мм) и высокими температурами эксплуатации (до +280 °C) используют особо термостойкие составы типа EFELE 119 (анаэробный клей, рабочий диапазон -55…+280 °C, заполнение зазоров до 0,3 мм, полное отверждение 24 часа). Такие материалы распространены в авиакосмической промышленности и на турбокомпрессорах.
Таблица быстрого подбора по параметрам
| Зазор, мм | Температура, °C | Время фиксации | Рекомендуемый тип |
|---|---|---|---|
| 0,025–0,10 | -55…+150 | 10–15 мин | Низковязкий быстрый |
| 0,10–0,15 | -55…+150 | 20–30 мин | Средневязкий стандартный |
| 0,15–0,25 | -55…+150 | 30–60 мин | Вязкий gap-filling |
| 0,05–0,15 | +160…+230 | 60–100 мин | Высокотемпературный |
| 0,20–0,38 | +160…+230 | 90–120 мин | Высокотемпературный gap-filling |
| > 0,30 | +200…+280 | > 120 мин | Особо вязкий высокотемпературный |
Часто задаваемые вопросы
Можно ли использовать один универсальный фиксатор для всех типов посадок?
Нет. Универсального фиксатора не существует: каждый состав оптимален в своем диапазоне зазоров и температур. Попытка использовать низковязкий фиксатор в большом зазоре приведет к просачиванию и потере прочности. Обратное - заполнение малого зазора вязким составом - вызовет неполное насыщение промежутка и образование пустот.
Чем отличается вал-втулочный фиксатор от резьбового?
Резьбовые фиксаторы (локтайты для болтов и винтов) имеют другую вязкость и содержат активаторы, так как должны проникать в микропоры резьбы. Вал-втулочные фиксаторы гуще, с акцентом на заполнение радиального зазора и механическую фиксацию. Использование резьбового состава вместо вал-втулочного приведет к слабой фиксации и протеканиям.
Почему высокотемпературный фиксатор твердеет дольше?
Высокотемпературные полимеры требуют более длительной цепочки полимеризации для стабилизации при высоких температурах. Специальные наполнители и перекрестные связи формируются медленнее, чем в стандартных составах. Это цена за теплостойкость и является нормальной закономерностью.
Если зазор не указан в чертеже, как его определить?
Микрометром или штангенциркулем нужно измерить наружный диаметр вала (минимум в трех местах по длине) и внутренний диаметр отверстия втулки (тоже в трех местах). Зазор = внутренний диаметр минус наружный диаметр. Возьмите среднее значение из 6 измерений и добавьте 10 % запаса при выборе вязкости фиксатора.
Влияет ли зазор на фиксацию подшипников при монтаже вала в подшипник?
Вал-втулочный фиксатор улучшает удержание кольца подшипника на валу или в корпусе, но не заменяет правильный допуск. Если внутреннее кольцо подшипника должно иметь переходную или легкую прессовую посадку, фиксатор дополняет эту посадку, усиливая прочность при динамических нагрузках и вибрации.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре - задача, требующая внимательного анализа трех ключевых параметров: диаметрального зазора, рабочей температуры и допустимого времени фиксации. Ошибочно полагать, что "сильный" или дорогой фиксатор подойдет для любого узла. Реальность показывает, что правильно подобранный состав в нужном диапазоне вязкости и температуры обеспечивает надежное удержание и долгую работу, тогда как универсальный подход ведет к неожиданным отказам в поле.
Начните с измерения реального зазора микрометром, определите максимальную рабочую температуру эксплуатации и проверьте наличие масла на поверхностях. Сверьте эти параметры с таблицей выбора в техлисте нужного фиксатора. Если узел требует высокую фиксирующую способность при +180 °C и выше, не экономьте на переходе на высокотемпературный состав. Если нужна максимально быстрая фиксация в узком зазоре при нормальной температуре, выбирайте низковязкий быстротвердеющий состав. Правильный выбор - это инвестиция в надежность и в отсутствие переделок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.