
Как заменить вырубную прокладку фланца двигателя на анаэробный формирователь прокладок
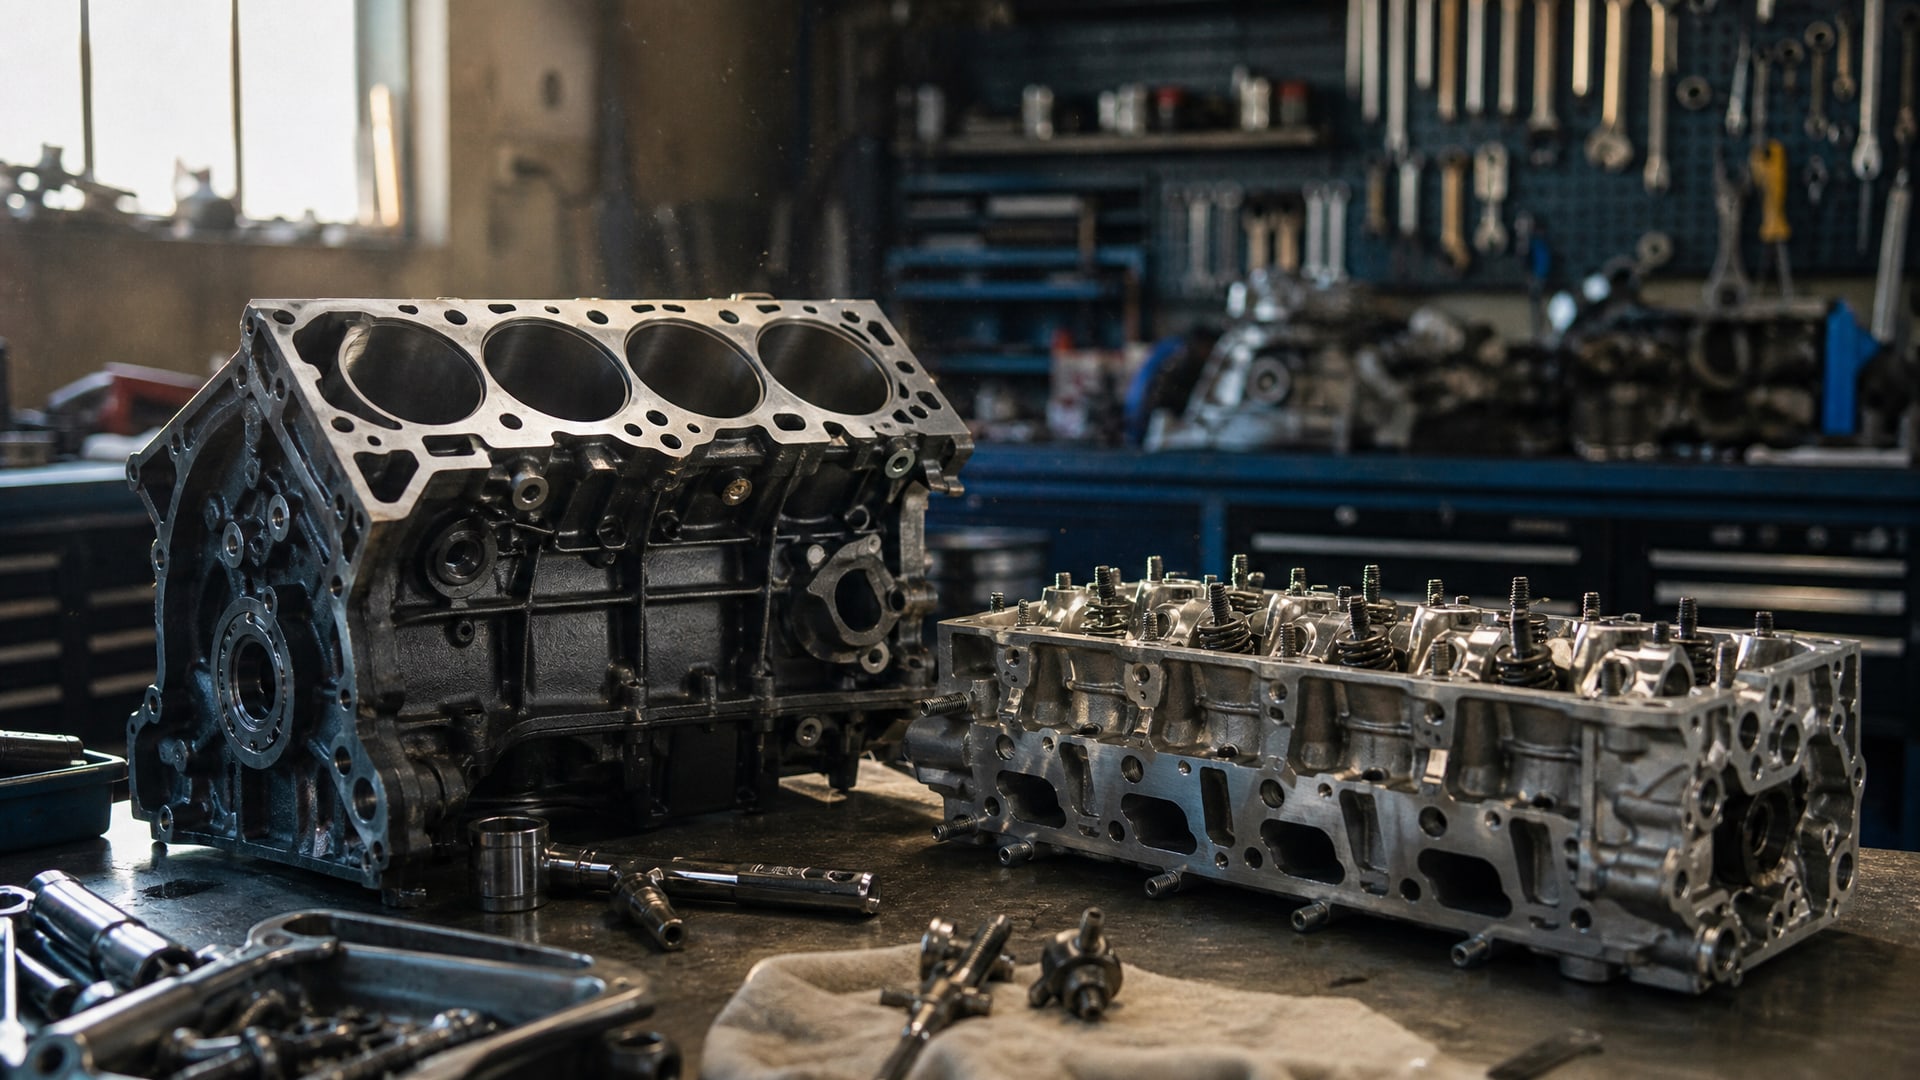
Вырубные прокладки фланцевых соединений двигателя часто деградируют из-за температурных циклов, давления и воздействия масла. Замена такой прокладки на анаэробный формирователь прокладок решает проблему герметизации без полной разборки и замены комплектующих. Анаэробный герметик для фланцев двигателя отверждается в отсутствие кислорода, заполняя микронеровности между чистыми металлическими поверхностями и создавая тонкий герметичный слой вместо толстой прокладки.
Статья рассчитана на инженеров, техспециалистов и снабженцев, которые занимаются ремонтом и восстановлением фланцевых соединений двигателей и хотят понять, когда переход на формирователь прокладок возможен и как его правильно выполнить.
Когда вырубная прокладка может быть заменена на анаэробный герметик
Решение использовать анаэробный формирователь прокладок вместо традиционной вырубной прокладки принимается на основе состояния фланца и характера соединения.
Это уплотнение подходит исключительно для жестких металлических фланцев двигателя, где детали сопрягаются плотно и без люфта.
Если поверхность фланца не имеет заметных деформаций, глубоких царапин, точечной коррозии и соответствует параметрам шероховатости Ra 0,8–3,2 мкм, замена на анаэробный герметик целесообразна. При превышении допустимого максимального зазора 0,1–0,25 мм герметик не обеспечит надежное уплотнение, и сначала требуется восстановление геометрии поверхности.
Фланцевый герметик вместо прокладки наиболее эффективен в случаях, когда требуется быстрый ремонт без замены комплектующих, соединение должно выдерживать вибрацию и колебания температуры в диапазоне, предусмотренном составом, а применяемое масло или охлаждающая жидкость химически совместимы с герметиком. Перед выбором обязательно сверяются со спецификацией анаэробного материала на предмет совместимости с рабочей средой.
Подготовка фланцевых поверхностей перед применением формирователя
Качество герметизации анаэробным формирователем прокладок полностью зависит от чистоты и сухости фланцевых поверхностей.
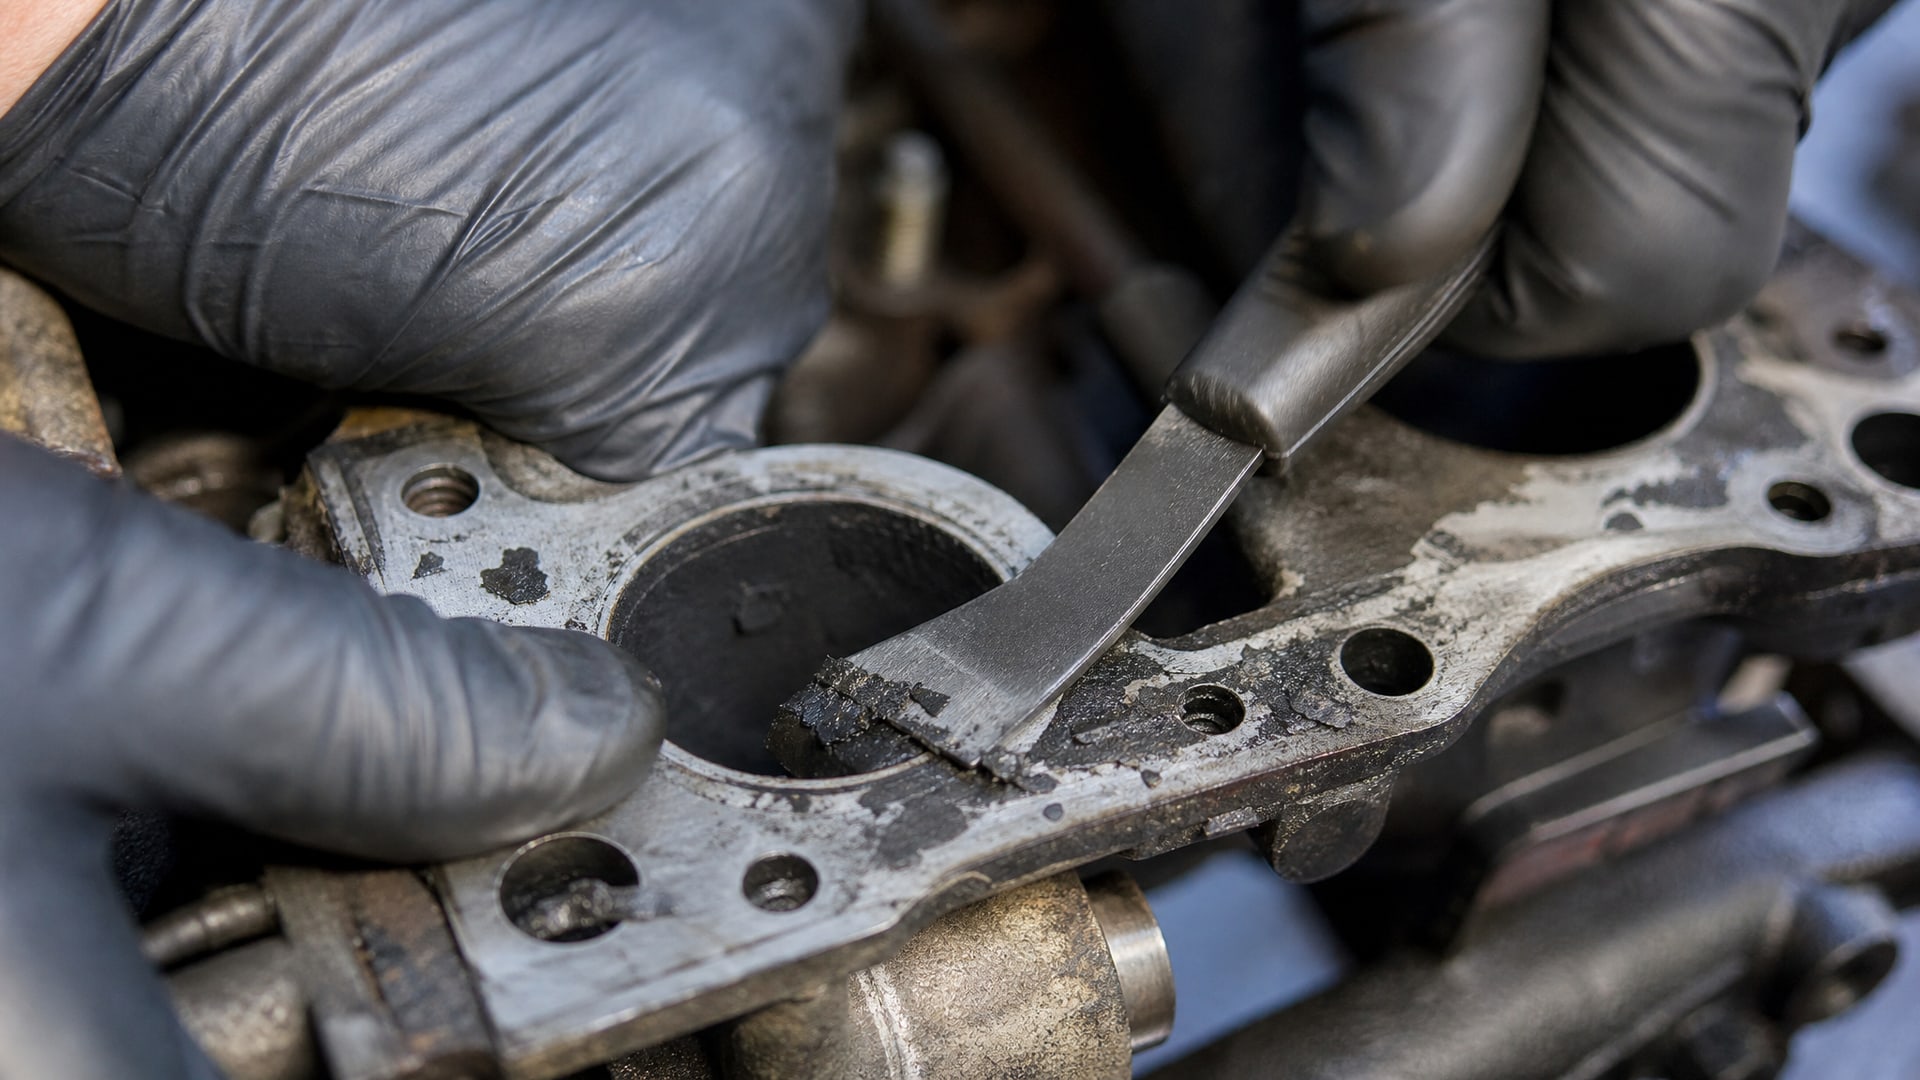
Любые остатки старой прокладки, герметика, краски, масла, грязи и оксидов ржавчины препятствуют адгезии и замедляют или полностью блокируют отверждение.
Очистка и удаление старых материалов
Старую прокладку удаляют полностью, используя пластиковые или мягкие металлические скребки. Агрессивные инструменты, такие как острые лезвия и жесткие металлические щетки, могут создать новые царапины и микротрещины, которые превратятся в каналы утечки. Остатки герметика и окисленные слои снимают до чистого металла без рытвин и сколов.
Затем фланец обезжиривают непромывным растворителем или специализированным очищающим раствором. После обезжиривания поверхность промывают чистой тканью и полностью высушивают естественным образом или воздушным потоком. Влага и остатки растворителя препятствуют адгезии анаэробного материала и его отверждению.
Контроль шероховатости и плоскостности
Для машинно обработанных фланцев рекомендуемые параметры поверхности включают шероховатость Ra 0,8–3,2 мкм (Rz 3–21 мкм), плоскостность не более 0,1 мм на 400 мм длины. Если поверхность не соответствует этим параметрам, требуется микрофинишная обработка или шлифовка поверхности перед нанесением герметика.
Заметные впадины, точечная коррозия и локальные выступы увеличивают зазор сверх допустимого и предотвращают равномерное распределение анаэробного материала. При максимальном допустимом зазоре 0,1–0,25 мм герметик может полностью заполнить только микронеровности, а не компенсировать серьезные дефекты геометрии.
Нанесение анаэробного формирователя и техника сборки
Правильная геометрия нанесения герметика определяет успех уплотнения.
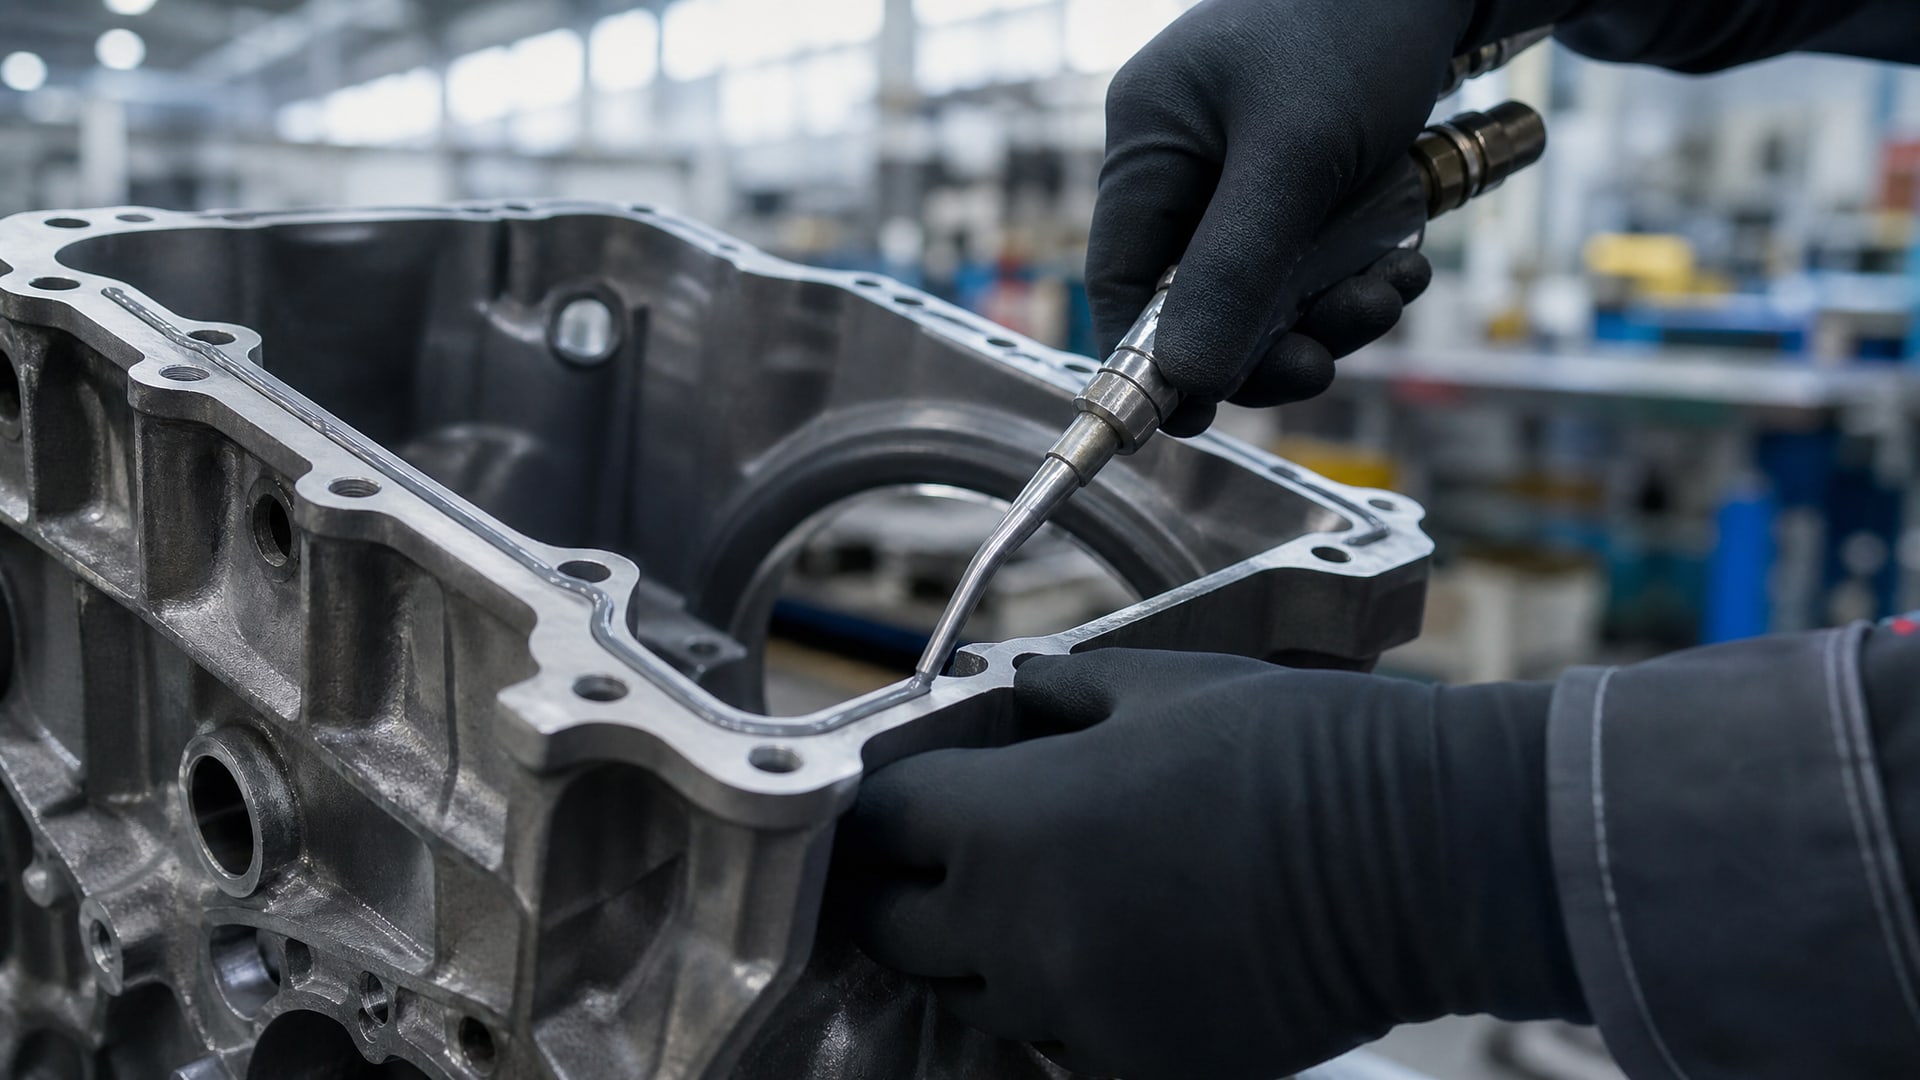
Формирователь прокладок наносится непрерывным валиком непосредственно перед сборкой фланца, пока материал еще жидкий и не начал схватываться.
Схема и параметры нанесения валика
Валик наносят по внутреннему краю фланца и вокруг каждого отверстия под болты. Минимальная ширина перекрытия на основной поверхности фланца составляет 5 мм, вокруг болтов - не менее 3 мм. Валик должен быть сплошным, без разрывов и пропусков, так как любой разрыв создает путь утечки.
На пассивных металлах (нержавеющей стали, алюминии, хромированных и гальванических покрытиях) перед нанесением герметика на одну из поверхностей наносят тонкий слой праймера или активатора. Это ускоряет и гарантирует полное отверждение анаэробного материала, особенно при низкой температуре в цехе или при затяжных ремонтных работах.
На активных углеродистых сталях активатор необязателен, но может использоваться для повышения надежности отверждения при неопределенных условиях окружающей среды.
Сборка и затяжка болтов
Фланец собирают сразу после нанесения валика, пока герметик еще не начал полимеризоваться. Детали сводят плавно и без заметного бокового сдвига, чтобы не разорвать нанесенный валик и не создать каналы утечки. Латеральное смещение или поворот после нанесения герметика смазывает валик и нарушает его целостность.
Болты затягивают крест-накрест и равномерно, соблюдая рекомендуемый крутящий момент для данного соединения. Неравномерная затяжка создает локальные зоны разжатия, где герметик не будет вытеснен из зазора и останется в жидком состоянии, что замедлит или полностью заблокирует отверждение. Болты подтягивают еще раз через несколько часов после начального отверждения.
Излишки герметика, выступившие наружу, убирают чистой тканью до полного отверждения материала. Снаружи, на открытом воздухе, анаэробный герметик отверждается значительно медленнее, чем в зажатом зазоре, поэтому удаление излишков облегчает контроль качества и внешний вид соединения.
Режимы отверждения и время достижения работоспособности
Анаэробный формирователь прокладок схватывается в две стадии: первичная фиксация и полное отверждение.
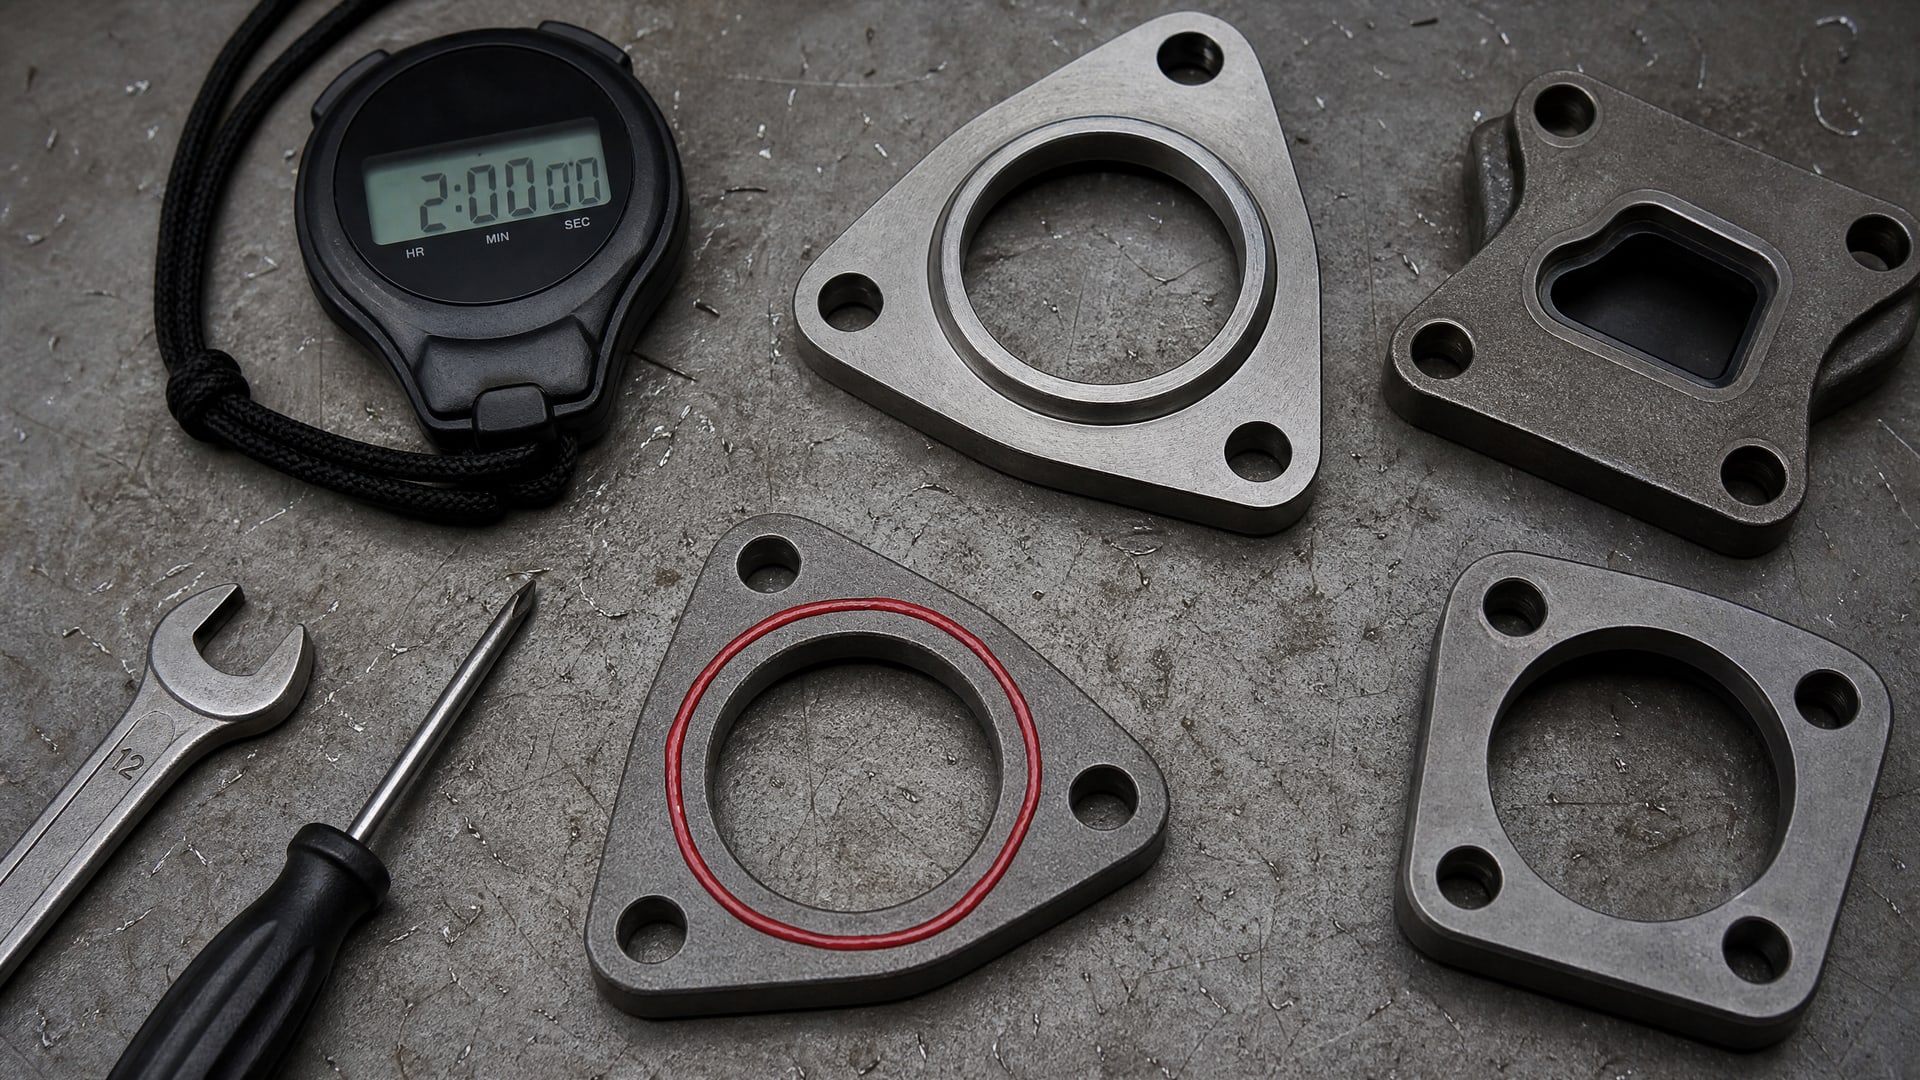
Понимание этих сроков критично для безопасного запуска оборудования и предотвращения преждевременных утечек.
Первичная герметизация и ранняя прочность
При комнатной температуре (18–25 °C) первичная герметизация достигается за 2–6 часов в зависимости от конкретного состава и толщины герметизирующего слоя. На этом этапе фланец можно осторожно перемещать и разбирать без потери герметичности, но механическая прочность еще недостаточна для полноценной эксплуатации.
Герметик, созданный анаэробной полимеризацией, набирает раннюю прочность неравномерно: центр валика полимеризуется быстрее, чем периферия. Именно поэтому излишки на поверхности удаляют до начала отверждения - иначе они останутся мягкими и повлияют на качество уплотнения.
Полное отверждение и ввод в эксплуатацию
Полное отверждение и максимальная прочность обычно достигаются после 24 часов выдержки при комнатной температуре. На пассивных металлах, при низкой температуре цеха (ниже 15 °C) или при использовании очень плотных контактов, полное отверждение может потребовать 48 часов.
Ввод фланца в эксплуатацию рекомендуется не раньше, чем через 24 часа после сборки. Преждевременная работа под давлением, вибрацией или температурным воздействием может выдавить еще не полностью отвердевший герметик из зазора и привести к утечкам.
Герметик для фланцев двигателя, применяемый на практике в условиях производства, нередко требует соответствия определенному температурному диапазону. На линиях фасовки масла или в ремонтных мастерских специалисты берут составы, которые сохраняют герметичность в диапазоне –40…+200 °C или –50…+180 °C в зависимости от конкретного применения и вида рабочей жидкости.
Выбор анаэробного герметика под конкретный тип двигателя и среду
Существует множество анаэробных формирователей прокладок с разными характеристиками, и выбор зависит от материала фланца, рабочей среды, температурного диапазона и требуемой вязкостью текучести.
Типы герметиков по вязкости и текучести
Анаэробные герметики выпускаются в разных консистенциях: от жидких, которые легко текут в узкие зазоры, до более вязких, которые держат форму на вертикальных поверхностях. Для фланцевых соединений двигателя рекомендуют среднюю вязкость, которая обеспечивает достаточное растекание в зазор и при этом не стекает с вертикальных фланцев.
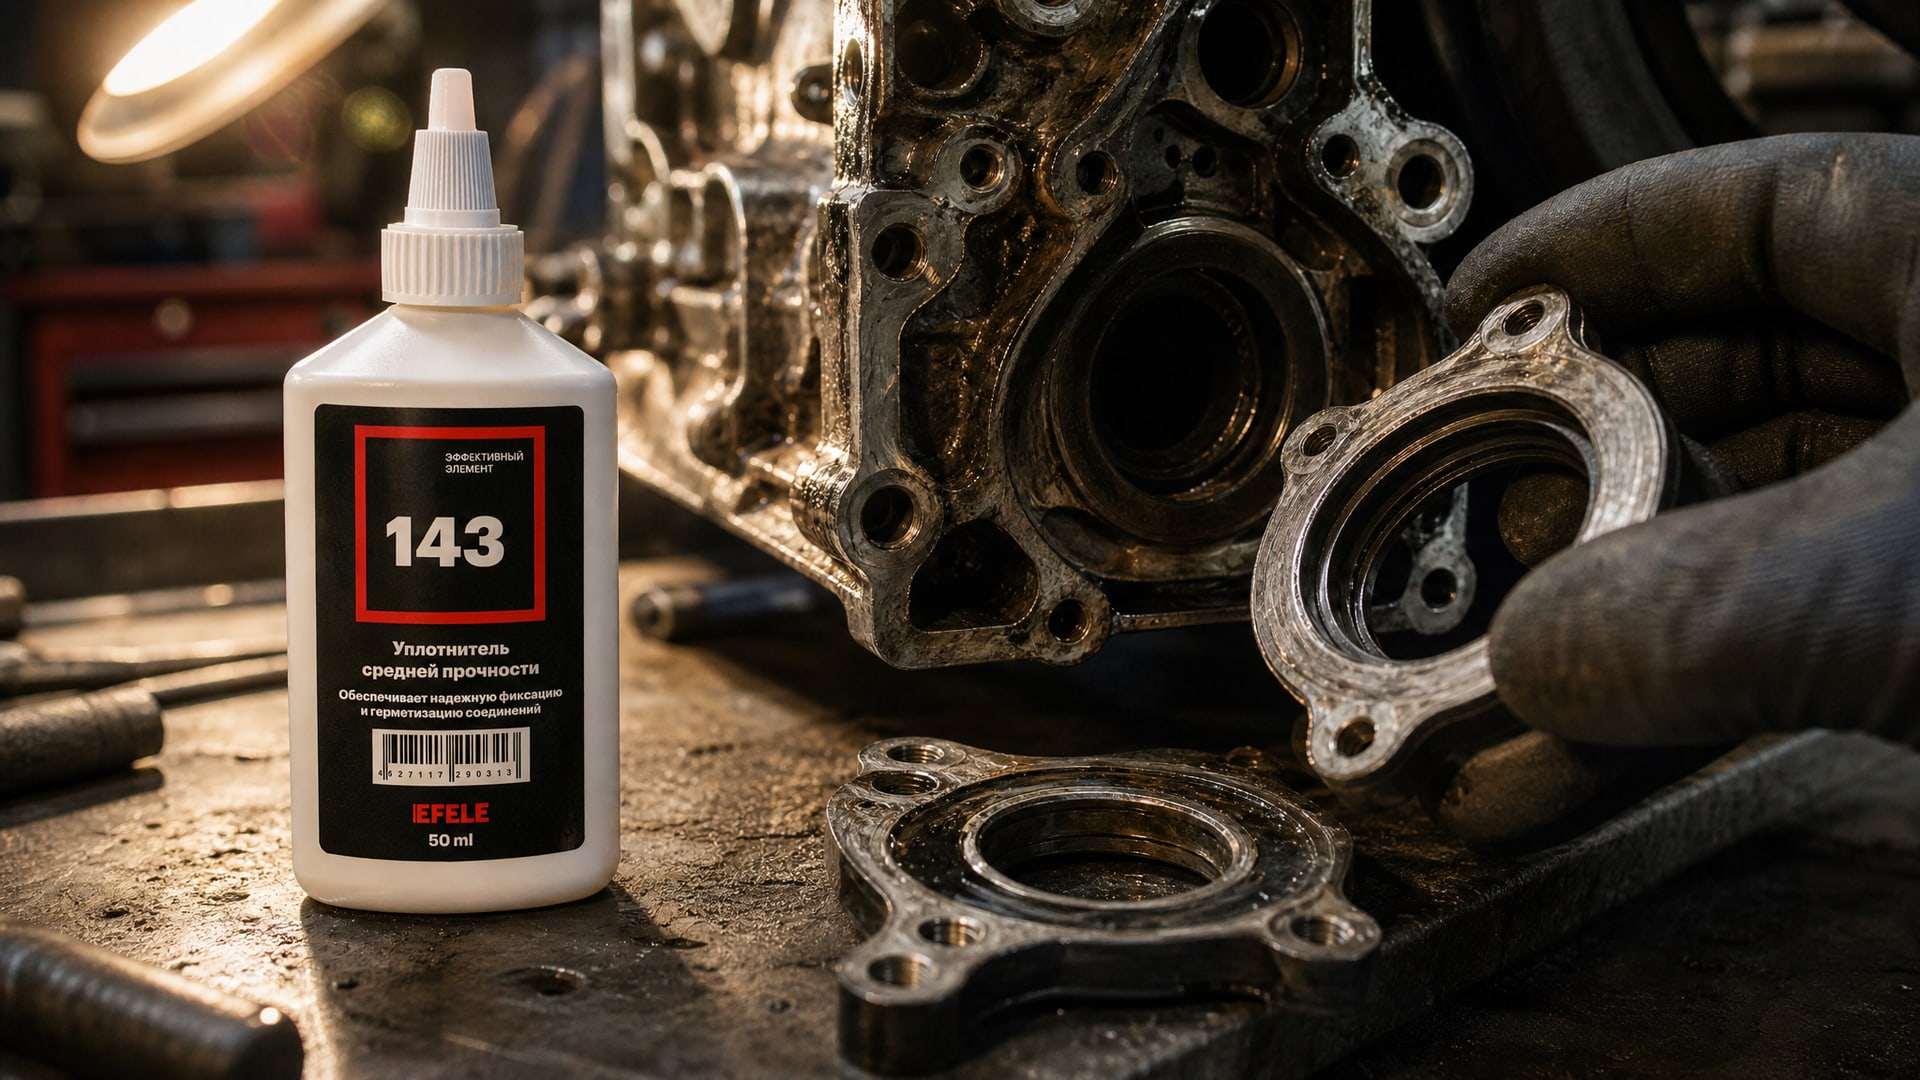
Жидкие анаэробные герметики используют на горизонтальных или слегка наклонных фланцах с узкими, контролируемыми зазорами. Для герметизации фланцевых соединений, требующих разборки, идеально подходит анаэробный жидкий уплотнитель EFELE 143, который обеспечивает надежную герметизацию, устойчивость к высоким температурам и совместимость с синтетическими маслами двигателя.
Совместимость с рабочими средами
Перед выбором герметика необходимо проверить его химическую совместимость с маслом, охлаждающей жидкостью или другой рабочей средой, которая будет находиться в контакте с герметиком. Некоторые анаэробные составы теряют адгезию под длительным воздействием определенных классов масел или агрессивных сред.
Рекомендуется изучить техдаты герметика на предмет перечисленных совместимых сред и температурных диапазонов. Если предполагаемая рабочая среда не указана в спецификации, следует провести тест совместимости на образце герметика или проконсультироваться с техподдержкой производителя.
Частые ошибки и как их избежать
Неудача при замене вырубной прокладки на анаэробный герметик часто связана не с недостатками самого материала, а с нарушениями техники подготовки и нанесения.
Ошибка 1: недостаточная подготовка поверхности
Одна из самых распространенных причин утечек - остатки масла, старого герметика или грязи на фланце. Даже тонкий слой пленки, невидимый невооруженным глазом, блокирует адгезию анаэробного материала. Герметик в таких местах отверждается медленнее или не отверждается вообще, оставаясь мягким, и под давлением выдавливается из зазора.
Решение: очищайте фланцы механически (пластиковыми скребками, мягкими щетками), затем обезжиривайте непромывным растворителем, полностью высушивайте и проверяйте визуально перед нанесением герметика.
Ошибка 2: нанесение толстого слоя вместо тонкого валика
Некоторые специалисты предполагают, что чем толще слой герметика, тем лучше герметизация. На самом деле анаэробные составы рассчитаны на тонкий контролируемый валик толщиной 0,5–1,0 мм. Толстый слой не полимеризуется равномерно, центр остается мягким, а под давлением весь излишек выдавливается из зазора.
Решение: наносите герметик непрерывной линией вокруг фланца, соблюдайте рекомендуемую ширину перекрытия 5 мм на основной поверхности, удаляйте значительные излишки до отверждения.
Ошибка 3: сборка фланца с боковым сдвигом
После нанесения герметика некоторые мастера пытаются отрегулировать положение детали, слегка сместив ее в сторону или повернув. Такое смещение разрывает нанесенный валик и создает каналы утечки. Герметик теряет свою целостность, и под давлением жидкость пройдет по этим трещинам.
Решение: сводите фланцы плавно и прямолинейно, без поворотов и смещений. Затягивайте болты крест-накрест и равномерно, без локальных перекосов.
Ошибка 4: ввод в эксплуатацию до полного отверждения
Многие причисляют потерю герметичности к дефекту материала, хотя на самом деле фланец введен в эксплуатацию раньше, чем герметик полностью полимеризовался. При давлении и вибрации еще мягкий герметик постепенно выдавливается из зазора, оставляя открытые каналы.
Решение: выдерживайте фланец без нагрузки не менее 24 часов при комнатной температуре перед запуском оборудования. На пассивных металлах или при температуре цеха ниже 15 °C увеличьте время выдержки до 48 часов.
Ошибка 5: отсутствие активатора на пассивных поверхностях
На нержавеющей стали, алюминии и гальванических покрытиях анаэробный герметик отверждается медленнее, чем на углеродистой стали. Без активатора процесс может затянуться на несколько суток или остановиться на полпути. Герметик остается пластичным, не набирает прочность и легко вымывается из зазора при первом же воздействии масла.
Решение: перед нанесением герметика нанесите тонкий слой праймера или активатора на одну из пассивных поверхностей согласно инструкции производителя. Это гарантирует полное отверждение в разумные сроки.
Контроль качества герметизации после сборки
После сборки фланца и выдержки герметика рекомендуется проверить герметичность соединения перед полноценным вводом в эксплуатацию.
Существует несколько методов контроля разной сложности.
Гидравлический тест низкого давления
На оборудовании, допускающем гидравлический тест, используют низкий пробный уровень давления до 0,03 МПа (0,3 бар) на короткое время. Это позволяет выявить явные утечки без риска разрушения только что герметизированного соединения. Если давление держится без падения в течение 15–30 минут, герметизация считается удачной.
Визуальный контроль и тест мыльным раствором
Для менее ответственных соединений или в условиях цеха применяют визуальный осмотр линии герметика на предмет капель масла, потеков или иных признаков утечки. При необходимости подозрительные области смачивают мыльным раствором: появление пузырей указывает на наличие утечки.
Контроль давления в системе
На работающем оборудовании с гидравлической или пневматической системой герметичность проверяют по стабильности давления. Постоянное падение давления при выключенных потребителях указывает на утечку, в том числе через герметизированный фланец.
Если утечка обнаружена в течение первых часов после сборки, фланец разбирают, осматривают герметизирующий валик на предмет разрывов, нарушений целостности или неправильной геометрии, переподготавливают поверхности и собирают заново.
Часто задаваемые вопросы
Можно ли анаэробный формирователь прокладок использовать на любом фланце?
Нет. Анаэробный герметик работает только на жестких металлических фланцах с малым, контролируемым зазором и под условием отсутствия воздуха в линии герметизации. На деформируемых соединениях, с большими зазорами или постоянным доступом воздуха анаэробные составы неэффективны. Для таких случаев используют прокладочные материалы другого типа.
Какой срок годности у анаэробного герметика в закрытой упаковке?
Срок годности зависит от конкретного состава и условий хранения. Большинство анаэробных формирователей прокладок сохраняют рабочие свойства 12–24 месяца при хранении в прохладном месте вдали от света и в герметичной упаковке. При открытии упаковки материал контактирует с воздухом и начинает полимеризоваться; оставшийся герметик рекомендуется плотно закрыть и использовать в течение нескольких недель.
Что делать, если герметик выдавился из зазора во время затяжки болтов?
Если герметик выступает из зазора во время затяжки болтов, это нормально для фланцевых герметиков. Внешний излишек удаляют чистой тканью до полного отверждения. Количество герметика в зазоре достаточно для герметизации, так как избыток всегда вытесняется под давлением болтов. Главное - не разорвать внутренний валик боковым смещением.
Нужен ли активатор для углеродистой стали?
Для углеродистой стали активатор обычно не требуется. Анаэробный герметик хорошо отверждается на активной поверхности углеродистого железа без дополнительных средств. Активатор рекомендуется на пассивных металлах (нержавеющей стали, алюминии, хромированных покрытиях) и в условиях низкой температуры окружающей среды.
Как долго нужно ждать перед запуском оборудования?
Минимальное время выдержки составляет 24 часа при комнатной температуре. На пассивных металлах или при температуре ниже 15 °C рекомендуется 48 часов. Преждевременный запуск может привести к выдавливанию еще не полностью отвердевшего герметика и потере герметичности. После 24 часов герметик уже обеспечивает первичную герметизацию, но механическая прочность продолжает расти в течение последующих суток.
Совместим ли анаэробный герметик с синтетическими маслами?
Большинство современных анаэробных формирователей прокладок совместимы с минеральными, полусинтетическими и синтетическими маслами. Однако некоторые составы могут терять свойства при длительном воздействии определенных классов синтетики или биотопливо. Перед выбором герметика обязательно проверьте его техдаты на совместимость с конкретным маслом.
Заключение
Замена вырубной прокладки фланца двигателя на анаэробный формирователь прокладок - это эффективный способ восстановления герметичности без полной переборки соединения, при условии соблюдения техники подготовки, нанесения и выдержки. Ключ к успеху лежит в чистоте и сухости поверхностей, правильной геометрии валика, плавной сборке без смещения и достаточном времени на полное отверждение материала.
Следующий шаг: оцените состояние вашего фланца (шероховатость, плоскостность, наличие дефектов), выберите анаэробный герметик, соответствующий материалу, рабочей среде и температурному диапазону, тщательно подготовьте поверхности, нанесите герметик согласно инструкции и выдержите фланец не менее 24 часов перед нагрузкой. При соблюдении этих условий герметизация будет надежной и долговечной.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.