
Контроль качества анаэробных фиксаторов: проверка нанесения на производстве
Контроль качества анаэробных фиксаторов включает проверку подготовки резьбы, места нанесения и выдержки, а также выборочное испытание собранного соединения на крутящий момент. Одного визуального осмотра недостаточно: он показывает, где оказался состав, но не подтверждает механическую прочность соединения после отверждения.
Статья поможет инженерам и техническим специалистам выстроить проверку на производственной линии, а закупщикам - определить, какие параметры и методы контроля нужно закрепить в требованиях к процессу. Разберем признаки дефектов фиксации резьбы, применение УФ-контроля и моментных испытаний, а также документирование результатов.
Как организовать контроль качества анаэробных фиксаторов
Удобнее разделить проверку на этапы: подготовка резьбы, дозирование и размещение состава, сборка, выдержка и оценка результата.
Такая последовательность помогает понять, на каком шаге возникло отклонение, если соединение не прошло проверку. Запись только о том, что фиксатор нанесен, не дает информации о чистоте резьбы или условиях отверждения.
До нанесения проверьте, что резьбовые поверхности очищены от загрязнений. Загрязнение может остановить или ухудшить отверждение, поэтому чистота резьбы входит в контроль процесса, а не остается только требованием к подготовке. Метод очистки следует фиксировать в производственной процедуре, чтобы при разборе дефекта можно было установить, как готовили соединение.
При нанесении проверяйте, попал ли состав в предусмотренную зону и нет ли пропусков или смещения. Если конкретный состав флуоресцирует под УФ-светом, такое освещение позволяет быстрее обнаружить отклонения на линии. Однако результат этой проверки относится к наличию и расположению состава: УФ-флуоресценция сама по себе не показывает, насколько прочным стало соединение.
После сборки учитывайте время отверждения. Максимальную прочность обычно ожидают через 24 часа, поэтому поверхностное схватывание нельзя считать подтверждением полной работоспособности. Для приемки важно указать в процедуре, когда после сборки выполняют контрольный моментный тест и когда соединение допускают к нагрузке.
В регламенте также зафиксируйте причину возможного отказа, метод очистки, выбранный класс фиксатора, момент затяжки и план демонтажа или ремонта. Эти сведения помогают сопоставить параметры процесса с результатами испытания. Конкретные критерии приемки задают с учетом применяемого состава и требований к узлу, а не по одному универсальному значению момента.
Методы контроля фиксаторов резьбы после сборки
Основной механический метод - испытание резьбовой сборки на крутящий момент.
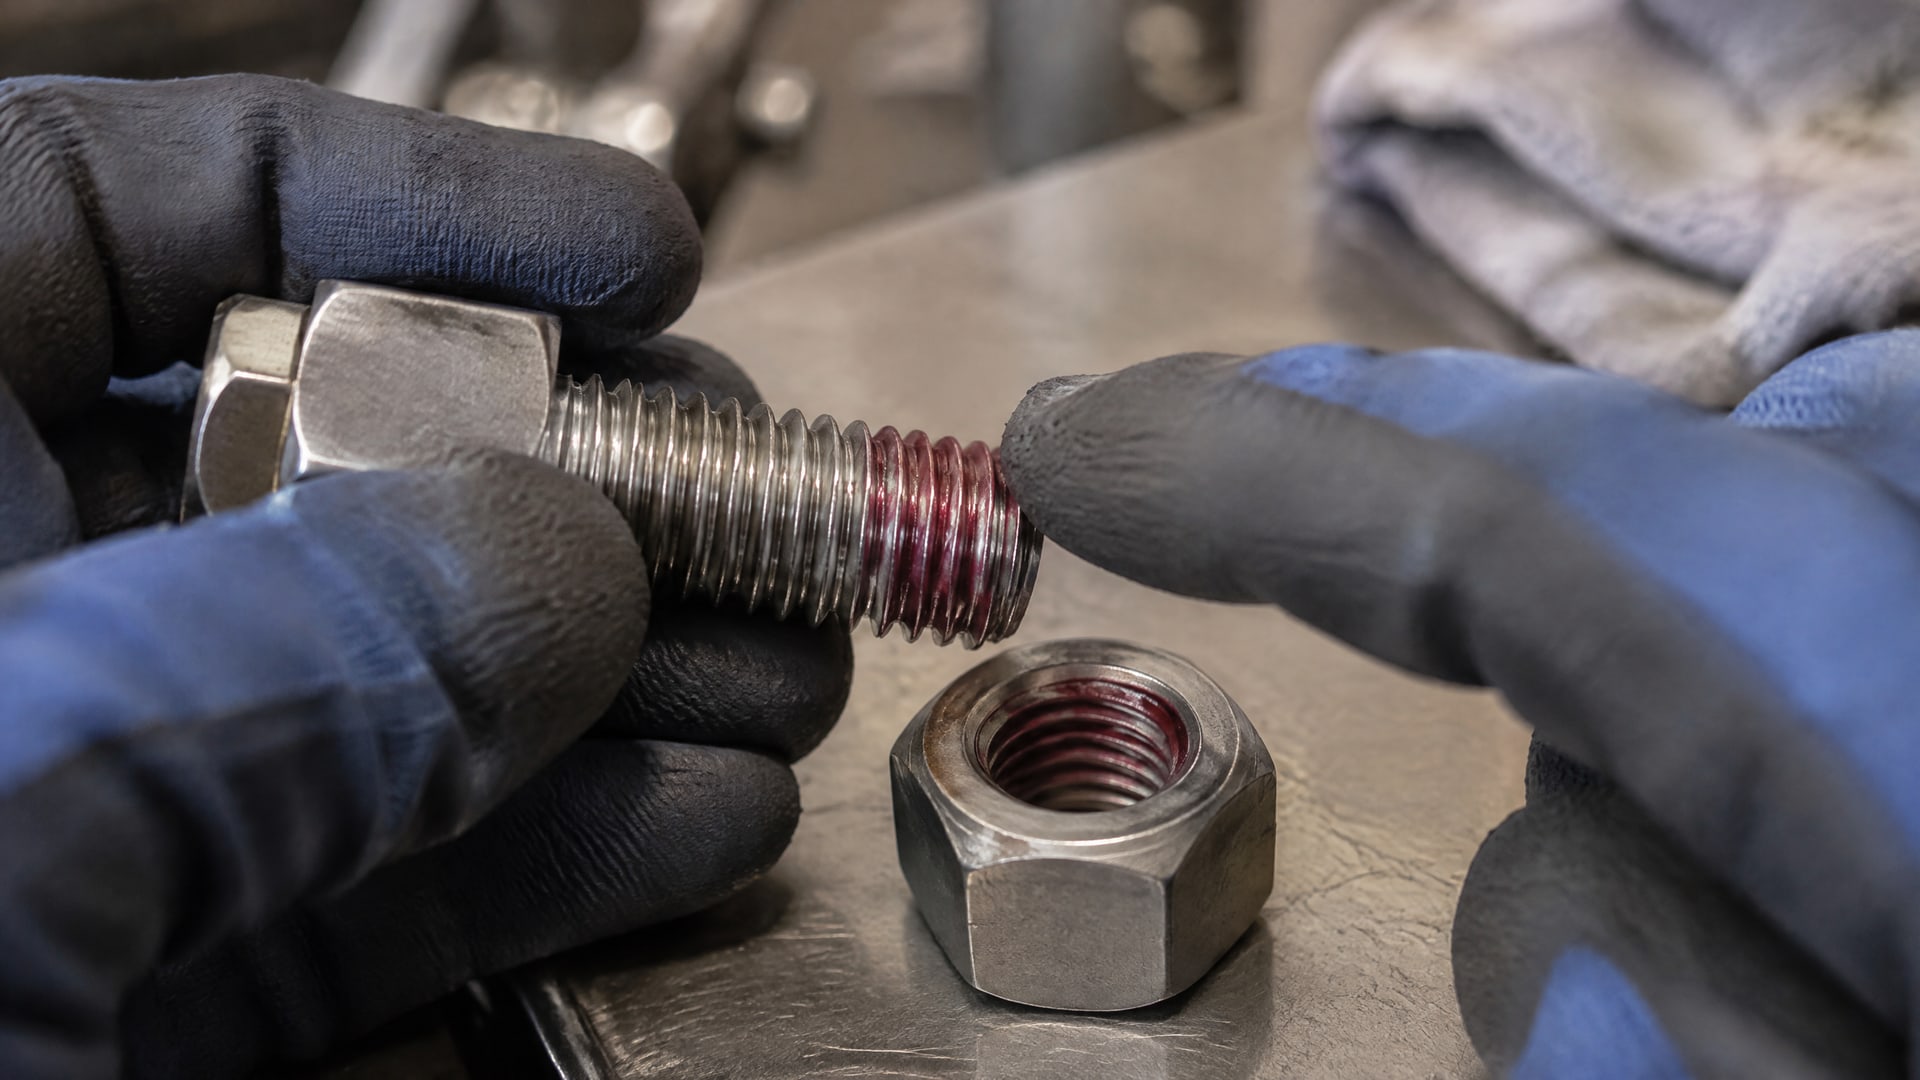
DIN EN ISO 10964 описывает измерение момента срыва и момента проворачивания после заданного времени отверждения. Аналогичный североамериканский метод для оценки фиксаторов резьбы - ASTM D5649. В технических данных составов эти параметры приводят для сравнения и подтверждения работоспособности после отверждения.
Момент срыва показывает усилие, необходимое для начала движения соединения при разборке. Момент проворачивания характеризует сопротивление дальнейшему вращению. При сравнении результатов важно учитывать время отверждения и условия испытания: без этих сведений цифры могут описывать разные состояния соединения. Универсальные пороговые значения для приемки источники не задают, поэтому их нельзя переносить на любой узел без проверки требований к конкретному составу и сборке.
Если нужно оценить не только работу фиксатора, но и связь с параметрами сборки, применяют ISO 16047. Этот стандарт используют для испытаний момента затяжки и усилия зажима резьбовых соединений. Такой подход полезен, когда контроль качества связывают с фактической сборкой узла, а не только с характеристиками состава после отверждения.
Испытание на момент обычно проводят выборочно по установленной процедуре. В ней фиксируют время выдержки, способ испытания и полученные значения момента срыва и проворачивания. Если соединение не прошло проверку, сопоставьте результат с данными о подготовке резьбы, нанесении и сборке. Это помогает отличить недостаточное отверждение от отклонений, связанных с качеством самой сборки.
Визуальная проверка, контрольная выдавка и УФ-свет
Осмотр нужен для обнаружения явных отклонений, но не заменяет проверку прочности.
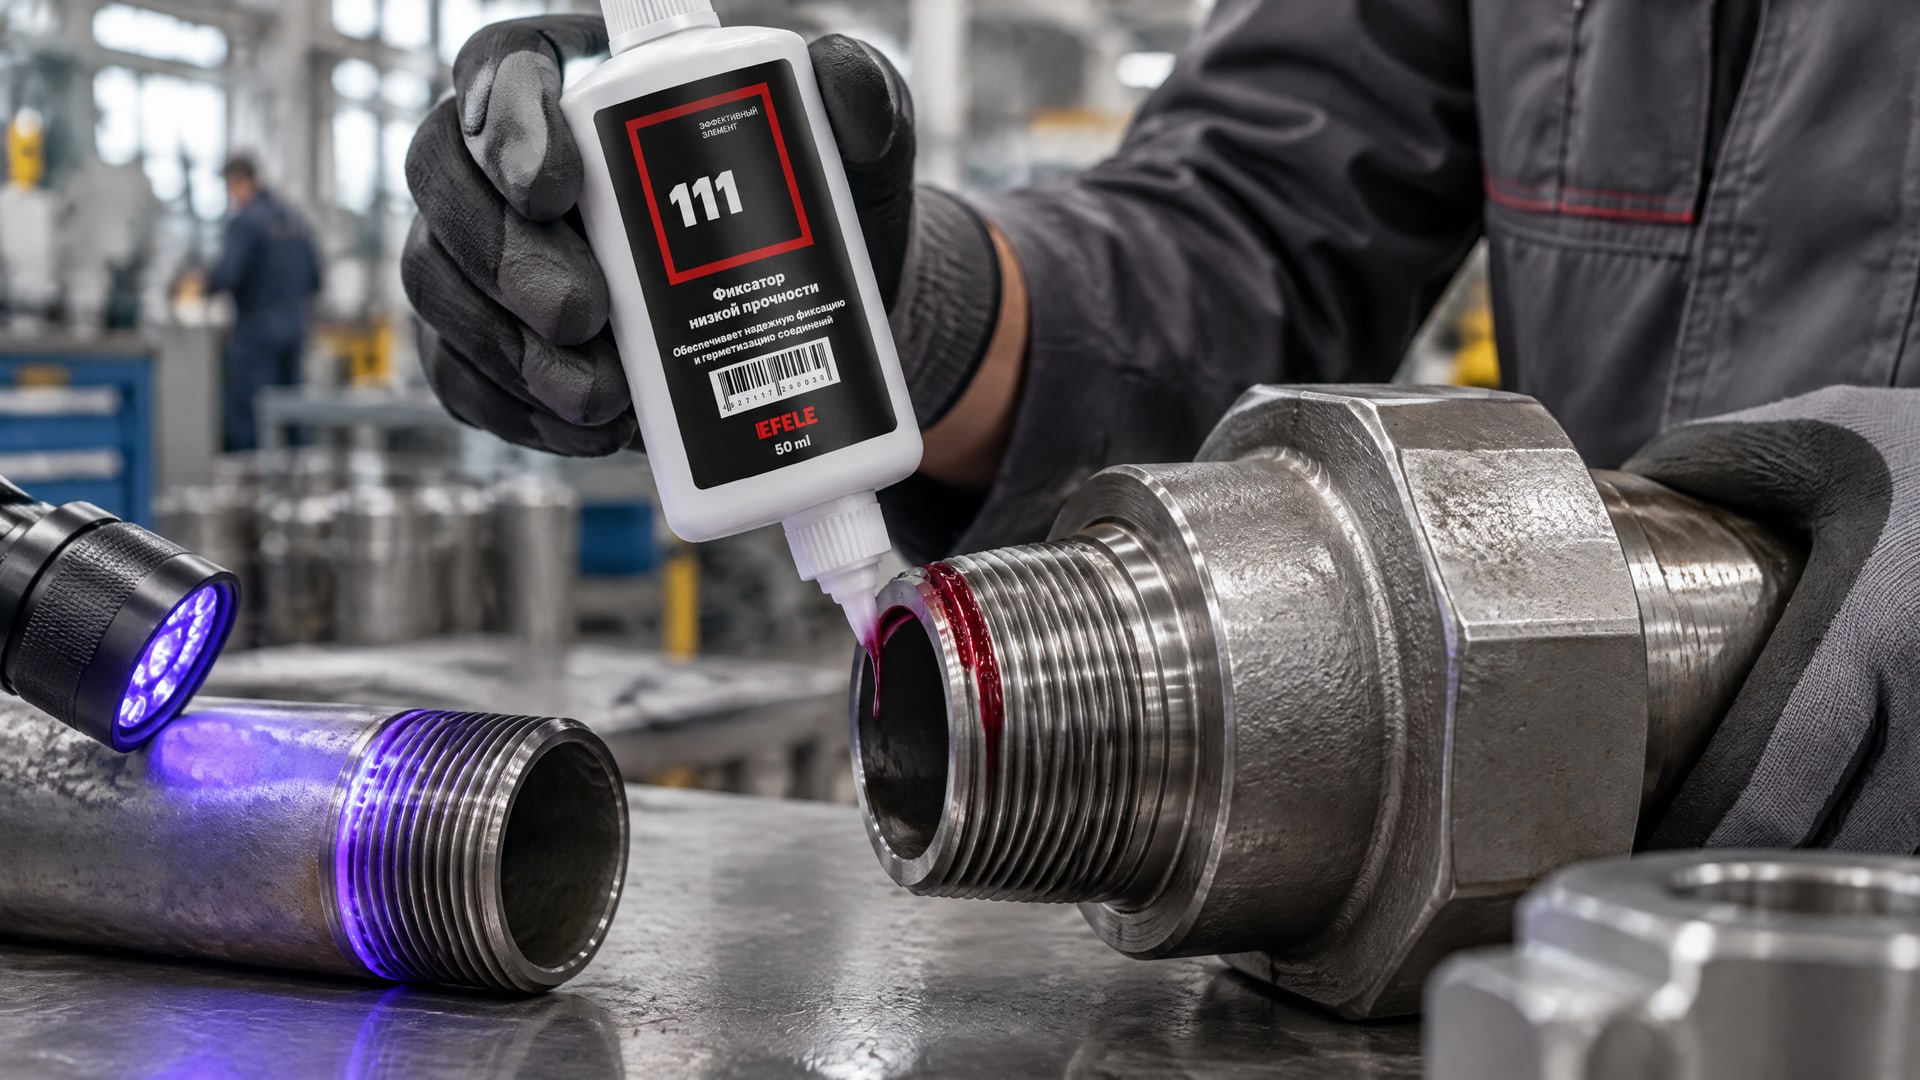
По внешней части резьбы можно оценить, присутствует ли состав в ожидаемой зоне и не сместилось ли нанесение. При этом видимая пленка сверху не доказывает, что скрытая часть резьбового соединения полностью отверждена.
Для дополнительной оценки используют контрольную выдавку - часть состава, выступившую по кромке соединения. Если она стала плотной и нелипкой, скрытая часть резьбы, как правило, тоже отверждена. Если выдавка остается жидкой или липкой, отверждение может быть неполным. Это практический индикатор состояния состава, но не количественное измерение прочности соединения.
УФ-контроль применим, если конкретный анаэробный фиксатор флуоресцирует под ультрафиолетом. Он помогает заметить пропуски, недостаточное нанесение и смещение зоны. До внедрения такой проверки нужно установить, подходит ли она для выбранного состава: сама возможность УФ-контроля зависит от его свойств.
Для демонстрации применения этих методов на производстве можно включить EFELE 111 в процедуру контроля как пример анаэробного клея. При этом фиксировать нужно не только видимый след нанесения, но и подготовку резьбы, выдержку и результаты моментного испытания. Так проверка показывает, что именно произошло с соединением, а не только подтверждает наличие состава на поверхности.
Дефекты фиксации резьбы: что проверять при отклонениях
Причину неудовлетворительного результата ищут по всей последовательности сборки.
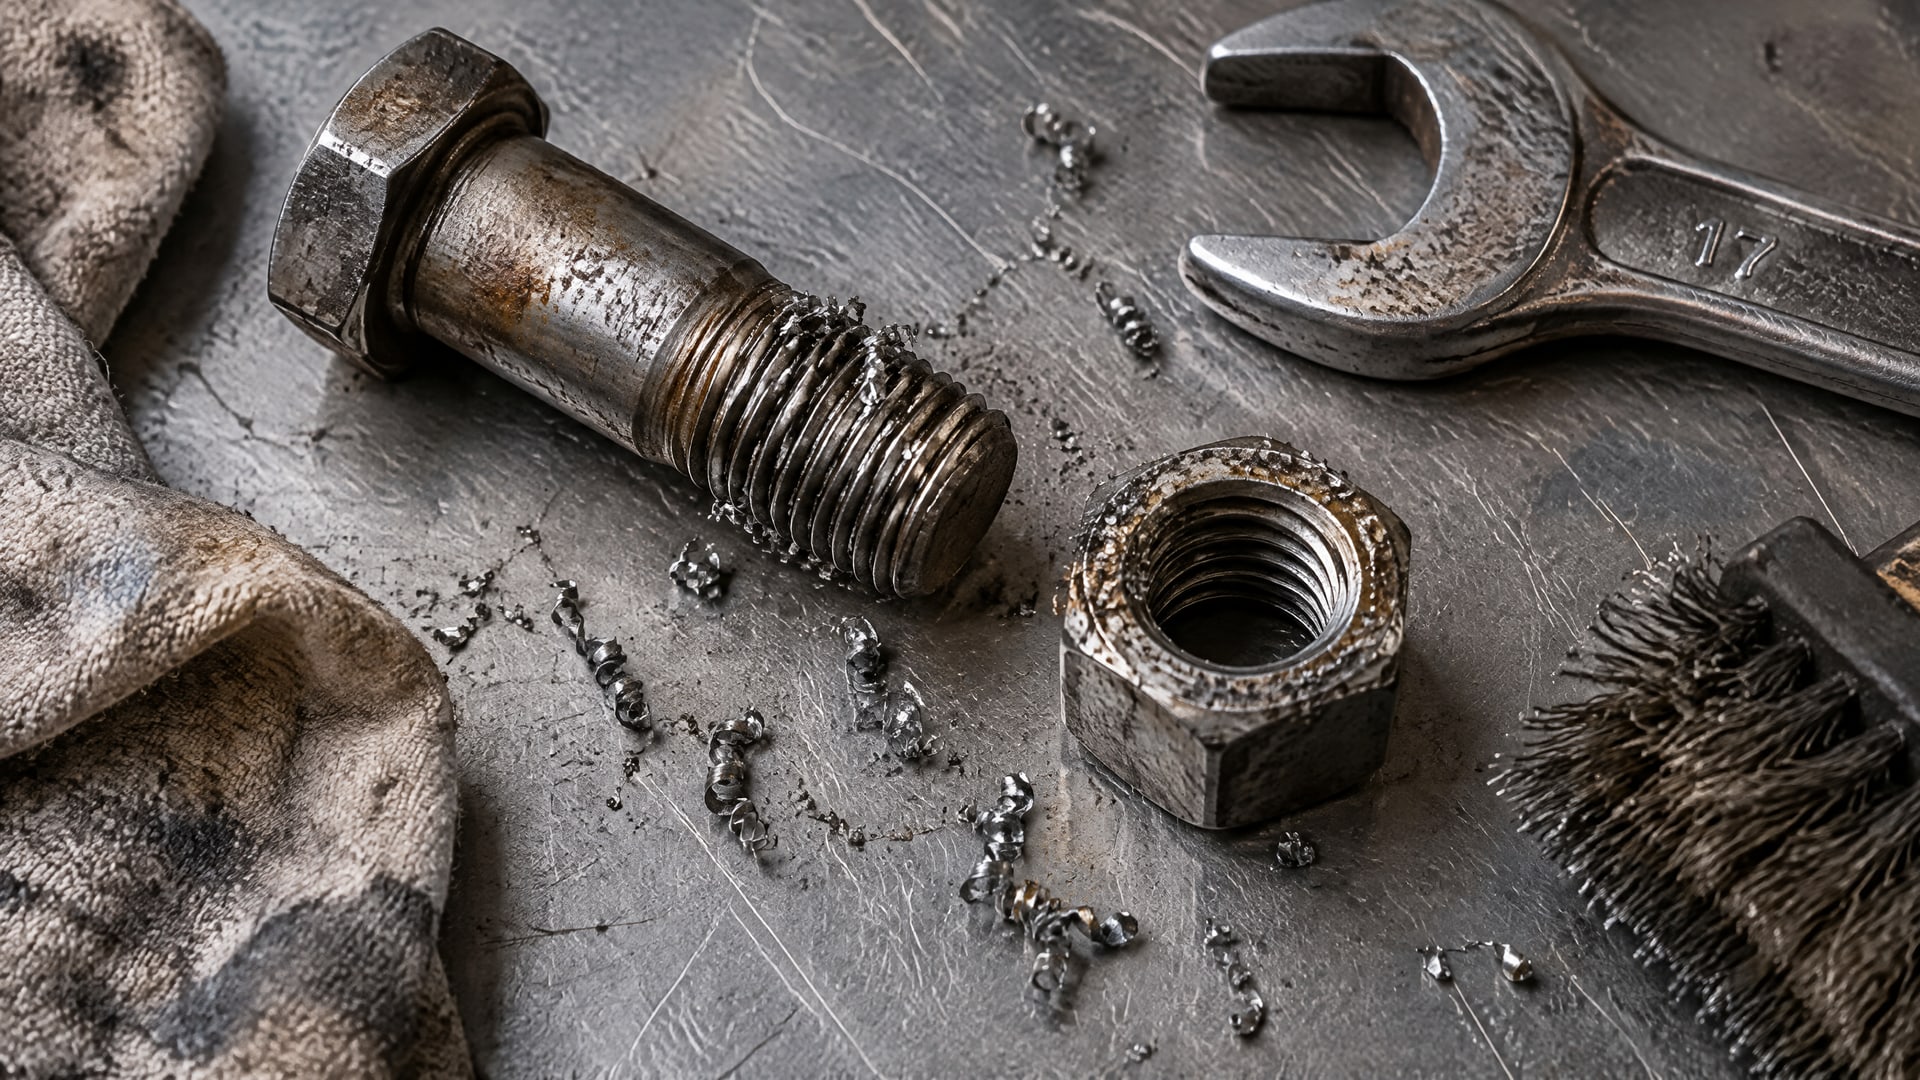
Загрязнение резьбы может ухудшить или остановить отверждение, поэтому при отклонении проверьте сведения об очистке и состоянии поверхностей до нанесения. Одного осмотра готового соединения может быть недостаточно, чтобы установить этот фактор.
При эксплуатации осматривают соединение на предмет следов проворота, фреттинга, повреждения головок, подтекания масла через резьбовой интерфейс и движения между соединяемыми деталями. Эти признаки указывают на необходимость дальнейшей проверки, но каждый из них сам по себе не устанавливает причину дефекта. Результаты осмотра сопоставляют с моментом затяжки, выдержкой и результатами моментного теста.
Качество фиксации зависит и от соответствия класса прочности условиям применения. Слишком высокая прочность затрудняет демонтаж, а слишком низкая может не удержать крепеж при сильной вибрации. Поэтому в процедуре следует указывать выбранный класс фиксатора и предусматривать план демонтажа или ремонта. Это важно и для инженера, который задает требования к соединению, и для снабженца, который сверяется со спецификацией при закупке.
Если соединение работает во влажной, масляной или химически агрессивной среде, проверяйте не только фиксацию, но и стойкость состава к этой среде по техническим данным и испытаниям после выдержки или старения. При разборе отказа полезно документировать причину, метод очистки, класс фиксатора, момент затяжки и условия проверки. Такая запись делает результаты контроля сопоставимыми между производственными партиями и помогает корректировать процесс.
Как закрепить проверку нанесения фиксатора резьбы в регламенте
В производственной инструкции разделите контроль на проверки до сборки, после нанесения и после выдержки.
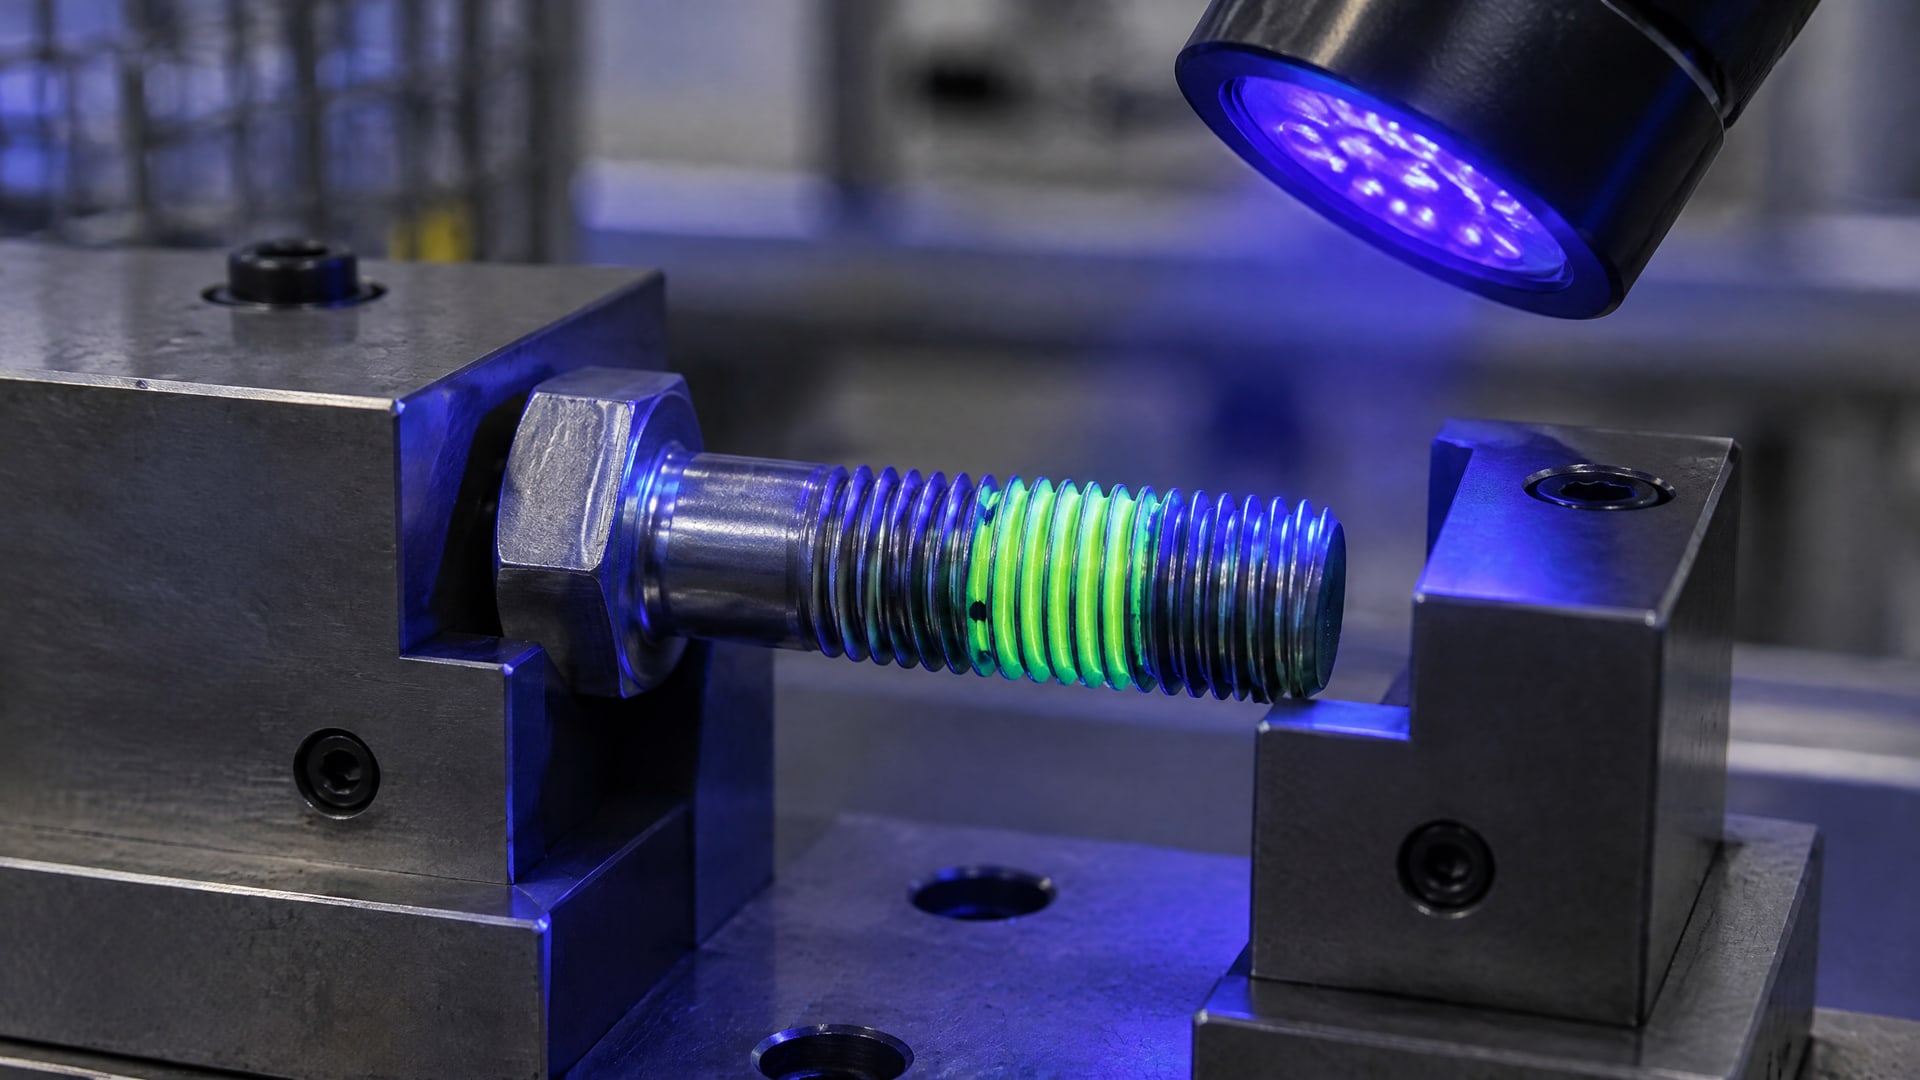
До сборки записывайте, как очищают резьбу. После нанесения проверяйте расположение состава, а при наличии флуоресценции используйте УФ-контроль для поиска пропусков и смещения зоны.
Для оценки результата укажите, когда проводят моментное испытание и какие параметры фиксируют. В регламент можно включить момент срыва и момент проворачивания по DIN EN ISO 10964 или ASTM D5649. Если требуется связать испытание с моментом затяжки и усилием зажима, учитывайте ISO 16047. Метод выбирают под задачу: визуальная проверка, контрольная выдавка и УФ-свет отвечают на разные вопросы и не заменяют друг друга.
Не задавайте единый момент приемки для всех соединений без учета применяемого состава и требований к узлу. Критерии должны быть определены для конкретной сборки и условий испытания. Отдельно укажите время выдержки: максимальную прочность обычно ожидают через 24 часа, поэтому контроль и допуск к эксплуатационной нагрузке планируют с учетом этого срока.
Чтобы результаты можно было использовать при анализе дефектов, фиксируйте метод подготовки резьбы, выбранный класс фиксатора, момент затяжки, время выдержки, способ проверки и полученные значения. При обнаружении отклонения дополните запись причиной отказа и планом демонтажа или ремонта. Такой регламент связывает качество нанесения с состоянием готового соединения, а не только с соблюдением операции на линии.
Часто задаваемые вопросы
Как проверить анаэробный герметик на резьбовом соединении?
Сначала проверьте расположение состава и, если он флуоресцирует, используйте УФ-свет для выявления пропусков. Затем оцените контрольную выдавку: плотное нелипкое состояние обычно указывает на отверждение скрытой части. Для оценки механической прочности применяют моментные испытания после заданной выдержки.
Достаточно ли увидеть состав на резьбе, чтобы принять соединение?
Нет. Визуальный осмотр показывает наличие и расположение состава, но не подтверждает механическую прочность соединения. Поверхностная пленка также не гарантирует полного отверждения внутри резьбы. Для более полной оценки совмещают проверку нанесения, контрольную выдавку, учет времени выдержки и выборочное испытание на крутящий момент.
Что показывает испытание по DIN EN ISO 10964?
DIN EN ISO 10964 описывает измерение момента срыва и момента проворачивания на стандартных резьбовых сборках после заданного времени отверждения. Эти параметры используют для оценки фиксаторов и сравнения результатов. При интерпретации важно учитывать условия испытания и выдержку, а критерии приемки определять для конкретного соединения.
Можно ли использовать УФ-свет как единственный метод контроля?
Нет. УФ-свет помогает выявить пропуски, недостаточное нанесение и смещение зоны, если применяемый состав флуоресцирует. Он не подтверждает механическую прочность соединения. Поэтому УФ-проверку используют как часть комбинированного контроля, вместе с учетом подготовки резьбы, времени отверждения и моментным испытанием.
Заключение
Контроль качества анаэробных фиксаторов строят как последовательность проверок: подготовка резьбы, нанесение, выдержка и оценка собранного соединения. Визуальный осмотр, контрольная выдавка и УФ-свет помогают выявлять отклонения, а моментные испытания дают оценку механического поведения соединения после отверждения.
Следующий шаг - закрепить в производственной инструкции метод очистки, параметры нанесения, время до проверки, способ моментного испытания и порядок регистрации результатов. Для конкретного узла согласуйте критерии приемки с требованиями к сборке и техническими данными выбранного фиксатора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.