
Контроль концентрации СОЖ в станке без рефрактометра
Поддерживать стабильную концентрацию смазочно-охлаждающей жидкости в станке - значит держать под контролем качество обработки, стойкость инструмента и надежность финального продукта. Когда концентрация уходит за допустимые пределы, растет износ, падает чистота поверхности, инструмент ломается раньше. Проблема усложняется тем, что на производстве часто нет под рукой рефрактометра. Что делать в этом случае? Насколько точными могут быть альтернативные методы и как не допустить дорогостоящих ошибок при разведении и корректировке? В этой статье разберем практические способы определить и поддерживать нужную концентрацию, опираясь на хорошо зарекомендовавшие себя на цехах методы и лабораторный контроль.
Знание этих подходов особенно критично для инженеров и снабженцев, которые работают с централизованными системами смазки или берут на себя ответственность за качество рабочей эмульсии в небольших цехах. Статья даст вам конкретные формулы расчетов, понятные схемы контроля и решения на случай, если прибора нет в наличии.
Почему без рефрактометра сложнее: косвенные методы вместо прямого измерения
Рефрактометр дает результат за 30 секунд -2 минуты с точностью ±0,2–0,5%.
Это скорость, которая позволяет оперативно реагировать на колебания концентрации прямо в цехе. Без него приходится полагаться на методы, которые дольше и требуют аккуратности.
Главная трудность - что визуальная оценка совсем не надежна. Эмульсия может выглядеть однородной и молочной, а концентрация при этом на 15–20% ниже нормы или выше. На глаз такие отклонения не поймать. Кроме того, загрязнение и окисление со временем меняют внешний вид, но это не означает, что концентрация изменилась. Поэтому пытаться «держать смазку в норме по виду» - опасная иллюзия.
Испарение воды, унос эмульсии со стружкой, долив свежей жидкости - все это уводит концентрацию от расчетной. На линиях фасовки или при высоких скоростях шпинделя потери видны через несколько дней. В открытых системах смазки процесс идет быстрее, в закрытых - медленнее, но идет везде.
Расчетный метод: контроль при приготовлении и доливе
Самый надежный способ избежать беды - правильно считать объемы при первичной заливке и при каждой корректировке.
Вот формула, которая работает:
Объем концентрата = (объем системы × требуемая концентрация %) / 100
Пример: нужно залить станок емкостью 40 л при концентрации 5%. Объем концентрата = 40 × 5 / 100 = 2 л. Остаток -38 л чистой воды.
Если концентрация упала и нужна корректировка (скажем, упала с 5% до 3%), то простое долеивание воды не поможет - надо добавить концентрат. Формула корректировки:
Требуемый объем концентрата = (текущий объем системы × (требуемая % – текущая %)) / 100
Допустим, в той же 40-литровой системе концентрация упала до 3%, а нужна 5%. Добавить нужно: 40 × (5 – 3) / 100 = 0,8 л концентрата. После этого хорошо перемешать.
Условия, на которые нужно обратить внимание:
Вода - чистая, без примесей; желательно дистиллированная или мягкая водопроводная. Жесткая вода может повлиять на стабильность эмульсии.
Тара и все емкости для смешивания - вымыты и сухие. Остатки старой жидкости или грязь испортят новую смесь.
Смешивание - медленное, поэтапное; концентрат добавляют в воду, а не наоборот.
После приготовления раствор отстаивается 15–30 минут перед использованием, чтобы вышли пузырьки воздуха.
При таком подходе первичное разведение дает точность, близкую к ±1–2%, если соблюдены все условия. Дальше - уже дело в наблюдении за системой и вовремя сделанных корректировках.
Титрование кислотой: лабораторный метод для проверки
Когда нужна уверенность или проверка расчетов, используют химическое титрование.
Это лабораторный метод, и его часто применяют для сильнощелочных СОЖ, потому что там визуальная оценка особенно ненадежна.
Суть простая: в пробу эмульсии добавляют кислоту известной концентрации до момента, когда индикатор меняет цвет (эмульсия нейтрализуется). По количеству затраченной кислоты вычисляют концентрацию исходной жидкости. Точность метода выше - порядка ±1–2% при условии соблюдения технологии.
Минусы: нужны химические реактивы (кислота, индикатор), проба в пробирке, время на титрование - около 15–30 минут. Это не оперативный метод, но для проверки стабильности раз в неделю подходит. На практике так делают, когда есть сомнения или после переборки системы.
Для щелочных эмульсий берут соляную кислоту (HCl) и индикатор (обычно метиловый оранжевый). Процедура:
Отобрать пробу эмульсии в мерный стакан - примерно 10 мл.
Добавлять кислоту по каплям, перемешивая, пока цвет не перейдет из желтого в оранжевый.
Записать объем затраченной кислоты.
По тарировочной кривой (готовится заранее с известными образцами) определить концентрацию.
Без опыта лучше не браться - попросить это сделать в лаборатории или у поставщика СОЖ.
Сухой остаток: выпаривание для уточнения состава
Еще один способ - прокалить или выпарить пробу эмульсии и посмотреть, сколько твердого вещества (масло, присадки) осталось.
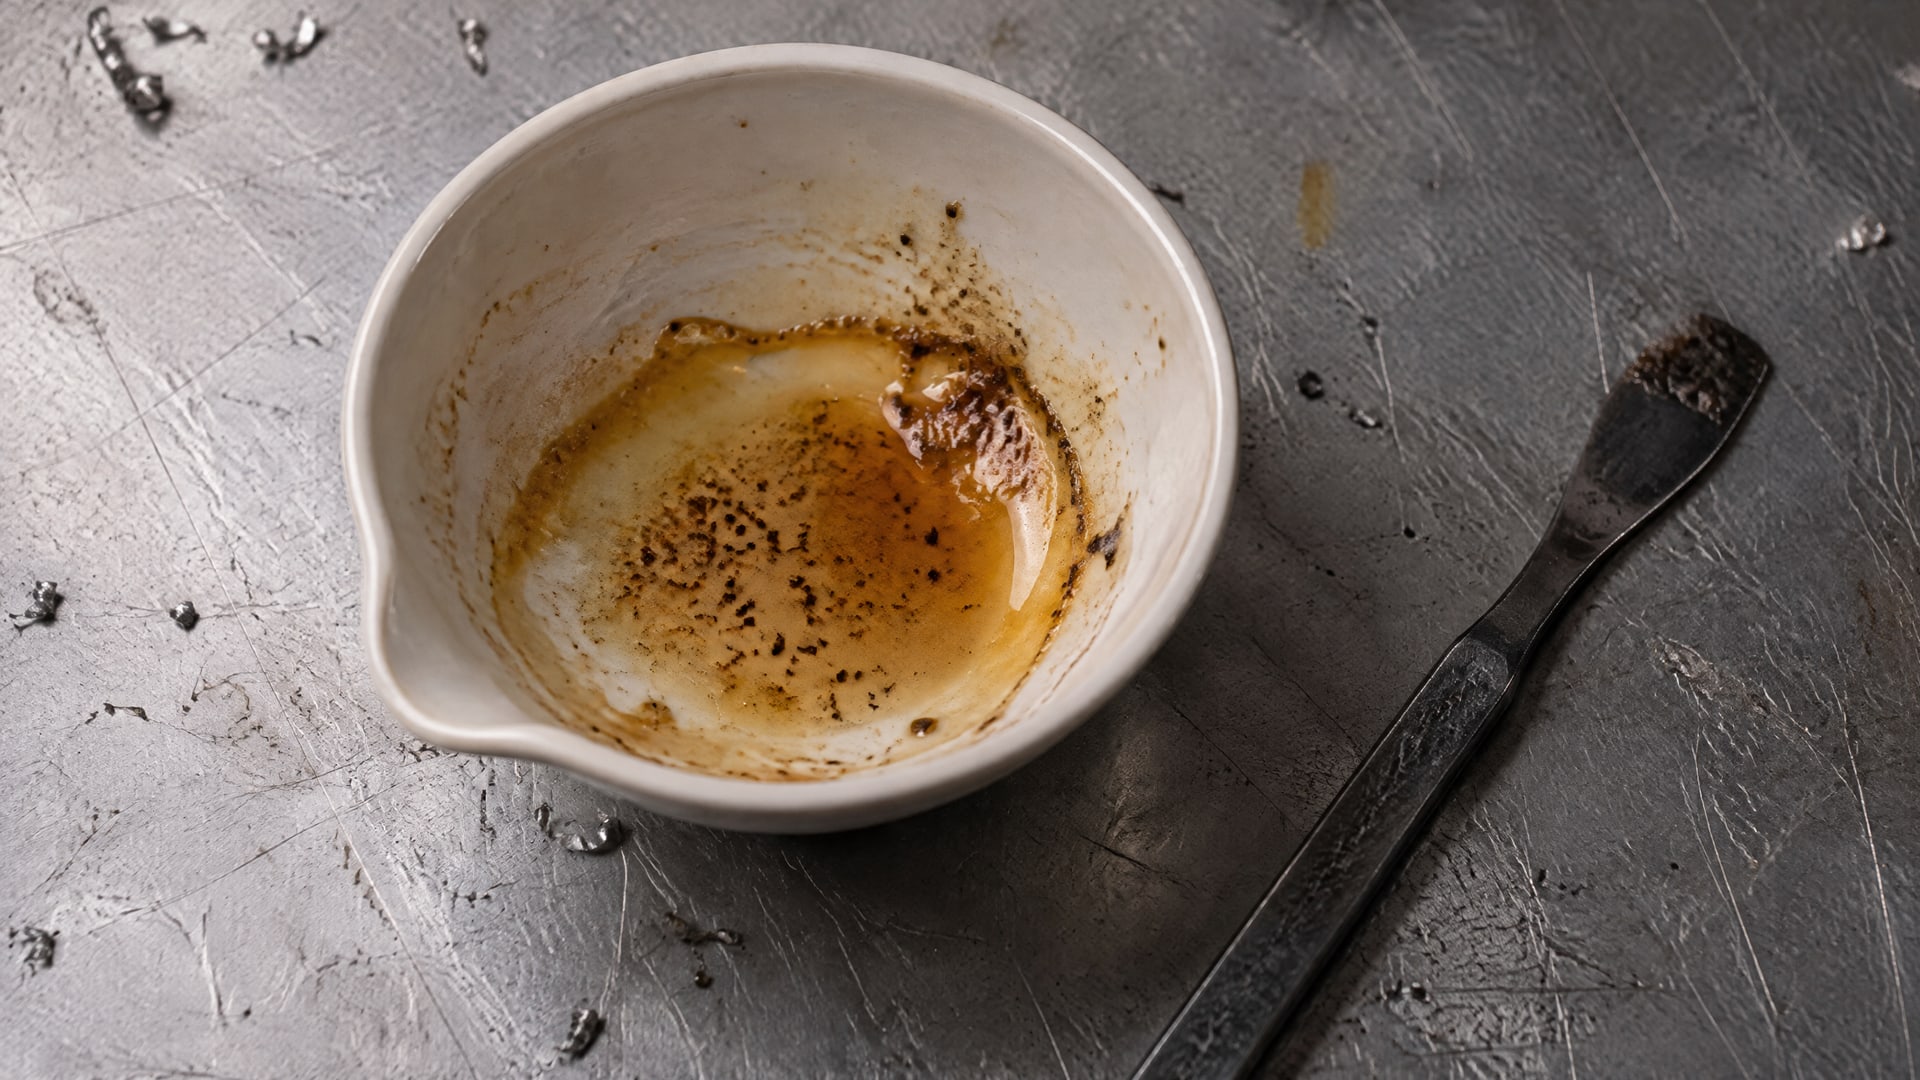
Это не совсем прямое измерение концентрации, но косвенно показывает, насколько разведена жидкость.
Метод немного архаичный, и на производстве его используют редко, но в лабораториях встречается. Нужна специальная посуда, муфельная печь или горелка, и время - как минимум 30–60 минут на прокаливание. После охлаждения взвешивают остаток и считают процент. Точность такая же, как у титрования, но процесс медленнее.
На практике этот метод берут в ход, когда подозревают загрязнение эмульсии или нужна полная история состава жидкости перед отправкой в утилизацию. Для оперативного контроля слишком тяжелый.
Ежедневный график контроля и допустимые отклонения
На цехах, которые работают серьезно, установлен режим:
Концентрация: ежедневно, в одно и то же время (например, перед началом смены). Допустимое отклонение - ±10% от нормы производителя или примерно ±0,5% в абсолютном значении (все зависит от технологии и СОЖ).
pH: один-два раза в неделю. Норма обычно 8–10 для водорастворимых эмульсий. pH ниже 7,5 говорит об окислении и усталости жидкости; выше 11 - возможны проблемы с коррозией.
Визуальная оценка: каждую смену. На что смотреть - расслоения (отделение масла от воды), комков, неприятного запаха, налета на поверхности.
Таблица типовых норм по операциям:
| Операция | Рекомендуемая концентрация, % | Допуск, % |
|---|---|---|
| Токарная обработка стали | 4–6 | ±0,5 |
| Шлифовка | 3–4 | ±0,3 |
| Фрезеровка алюминия | 2–3 | ±0,3 |
| Нарезание резьбы | 5–7 | ±0,5 |
Если концентрация выходит за пределы допуска, нужна корректировка по формуле (см. раздел выше). Если pH ниже 7,5 - стоит подумать о замене жидкости.
Когда нужна лабораторная проверка: признаки проблем
Даже если считаете по формулам и соблюдаете график, периодически полезно сверяться с лабораторией.
Вот когда это особенно важно:
После первой заливки, чтобы убедиться, что расчет верный.
Если заметили перепады концентрации, которые не объясняются испарением или уносом (может быть, течь в системе).
Когда pH начал расти или падать ниже нормы за короткое время.
Перед ремонтом или заменой нескольких литров жидкости в большой системе.
Если качество обработки вдруг упало, а других причин не видно (износ инструмента, неправильные режимы исключены).
Поставщик СОЖ часто делает такую проверку бесплатно или за небольшую плату - просто нужно прислать пробу в герметичной бутылке. Результаты приходят за день-два.
Для точного контроля концентрации на производстве, особенно если проверки нужны часто и в разных точках системы, закупщики возвращаются к приборам. На практике рефрактометр окупается очень быстро, потому что экономит время и исключает ошибки. Инструмент типа EFELE Рефрактометр для СОЖ (Brix 0–20%) позволяет оперативно проверять концентрацию прямо у станка, без привязки к лаборатории, и дает результат с точностью ±0,2–0,5% за полминуты. Это особенно полезно, когда система большая или когда нужно быстро среагировать на внезапное изменение.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ только по внешнему виду?
Нет. Эмульсия может выглядеть однородной и молочной при концентрации как 3%, так и 7%. Внешний вид меняется и от загрязнения, и от окисления, а не только от разведения. Визуальная оценка помогает заметить грубые проблемы (расслоение, комки), но для точного контроля нужны измерения.
Что будет, если долить только воду вместо корректировки по формуле?
Концентрация упадет еще больше. Если она уже упала с 5% до 4%, то долив воды сделает ее, скажем, 3,2%. Результат - ухудшение охлаждения, рост вязкости, инструмент будет перегреваться и быстрее ломаться. Нужно добавить концентрат по формуле.
Как часто делать проверку концентрации?
На стабильных операциях - ежедневно, в одно время. На высоконагруженных или с большим уносом жидкости - два раза в день. Если система закрытая и герметичная, то, возможно, два-три раза в неделю можно. Но подстраховаться ежедневным контролем лучше.
Титрование требует спецоборудования и опыта. Есть ли проще?
Да, расчет по формуле при разведении. Если при приготовлении соблюдены условия (чистая вода, правильное перемешивание), точность достаточна. Титрование - для проверки, если сомневаетесь. А для оперативного контроля лучше все же использовать рефрактометр, если позволяет бюджет.
Почему pH важен наряду с концентрацией?
Потому что pH показывает химическое состояние жидкости. Если pH упал, это означает окисление, усталость присадок, - жидкость начинает терять защитные свойства. Концентрация может быть в норме, но эмульсия уже не работает как надо. pH - это индикатор здоровья системы.
Заключение
Контроль концентрации СОЖ без рефрактометра возможен, но требует дисциплины и формул. Расчетный метод при разведении и корректировке - самый надежный для малых и средних цехов. Титрование и определение сухого остатка - для проверки и лабораторного подтверждения. Визуальная оценка - только вспомогательный инструмент, чтобы заметить явные проблемы.
Ежедневный контроль, соблюдение допусков (±10% от нормы) и регулярная проверка pH держат систему стабильной. На практике закупщики и инженеры часто комбинируют методы: считают по формулам день за днем, а раз в неделю-две проверяют лабораторией или, если позволяет, рефрактометром. Это гарантирует, что качество обработки не упадет и инструмент будет служить дольше. Начните с расчетов и ежедневного наблюдения - этого хватит, чтобы держать концентрацию под контролем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.