
Контроль концентрации СОЖ в станке: методы без рефрактометра
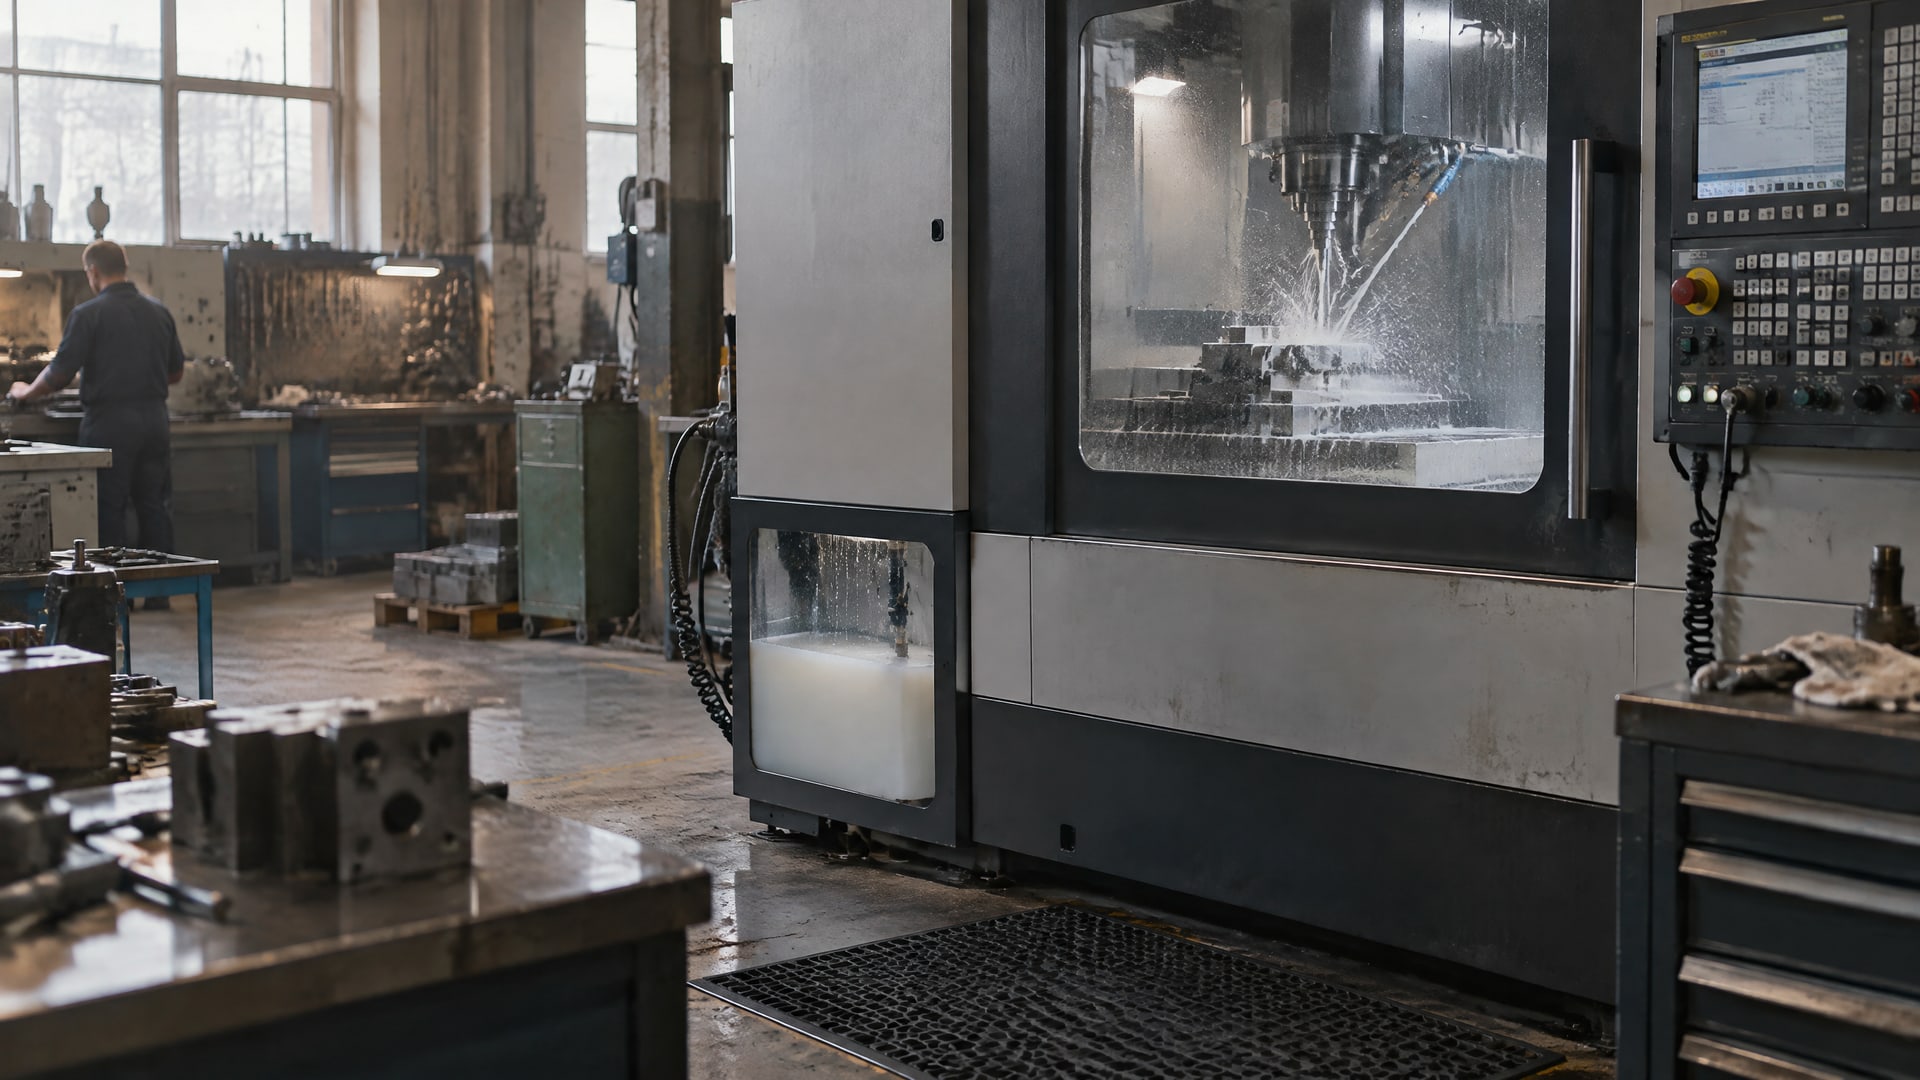
Стабильная концентрация СОЖ - одна из главных задач при обслуживании металлообрабатывающих станков. От нее зависят долговечность инструмента, качество обработки, устойчивость эмульсии к коррозии и микробному поражению. Однако не на каждом участке есть рефрактометр, а заказ в лабораторию отнимает время. В статье разберем, как держать концентрацию под контролем, если портативного прибора под рукой нет, какие альтернативные методы действительно работают и на что опираться при ежедневной проверке. Информация полезна инженерам, технологам и снабженцам, которые отвечают за уход за СОЖ и хотят избежать дорогостоящих простоев из-за разрушения эмульсии или коррозии деталей.
Концентрацию СОЖ стоит проверять ежедневно или минимум один-два раза в неделю, в зависимости от размера ванны и интенсивности работы станка. Регулярный контроль предотвращает как недоконцентрацию (которая ведет к коррозии и росту бактерий), так и пере-концентрацию (которая вызывает пену и избыточный расход).
Почему визуальный контроль не работает
На первый взгляд, кажется, что правильная эмульсия имеет узнаваемый вид: молочная, однородная, без слоев и запаха.
На практике этот подход заводит в ловушку. Эмульсия меняет оттенок в зависимости от типа СОЖ, степени окисления, количества микрочастиц в системе и наличия посторонних масел. Разбавленная смесь может выглядеть нормально, если в ванне много производственной пыли и продуктов износа. Пере-концентрированная жидкость образует излишнюю пену, но это можно заметить только при работе станка, а не при стоячей проверке.
Главная ошибка - опираться на цвет и прозрачность. Посторонние масла, попадающие в систему при обслуживании станка или из-за утечки смазки привода, плавают на поверхности или образуют тончайший слой. При отборе пробы сверху вы можете захватить именно этот слой, и показатель окажется завышенным. Если же внизу ванны скопилось осадков и абразивных частиц, верхние слои будут казаться чище и светлее, чем они есть на самом деле.
Кроме того, визуальный контроль не поможет вовремя обнаружить, что концентрация начала медленно падать из-за постоянного уноса жидкости при вытягивании детали из ванны (так называемый drag-out). Вы заметите проблему только когда коррозия или пена уже нанесли ущерб.
Титрование как альтернатива портативному прибору
Кислотное титрование - лабораторный метод, который дает точный результат независимо от загрязнений и посторонних масел.
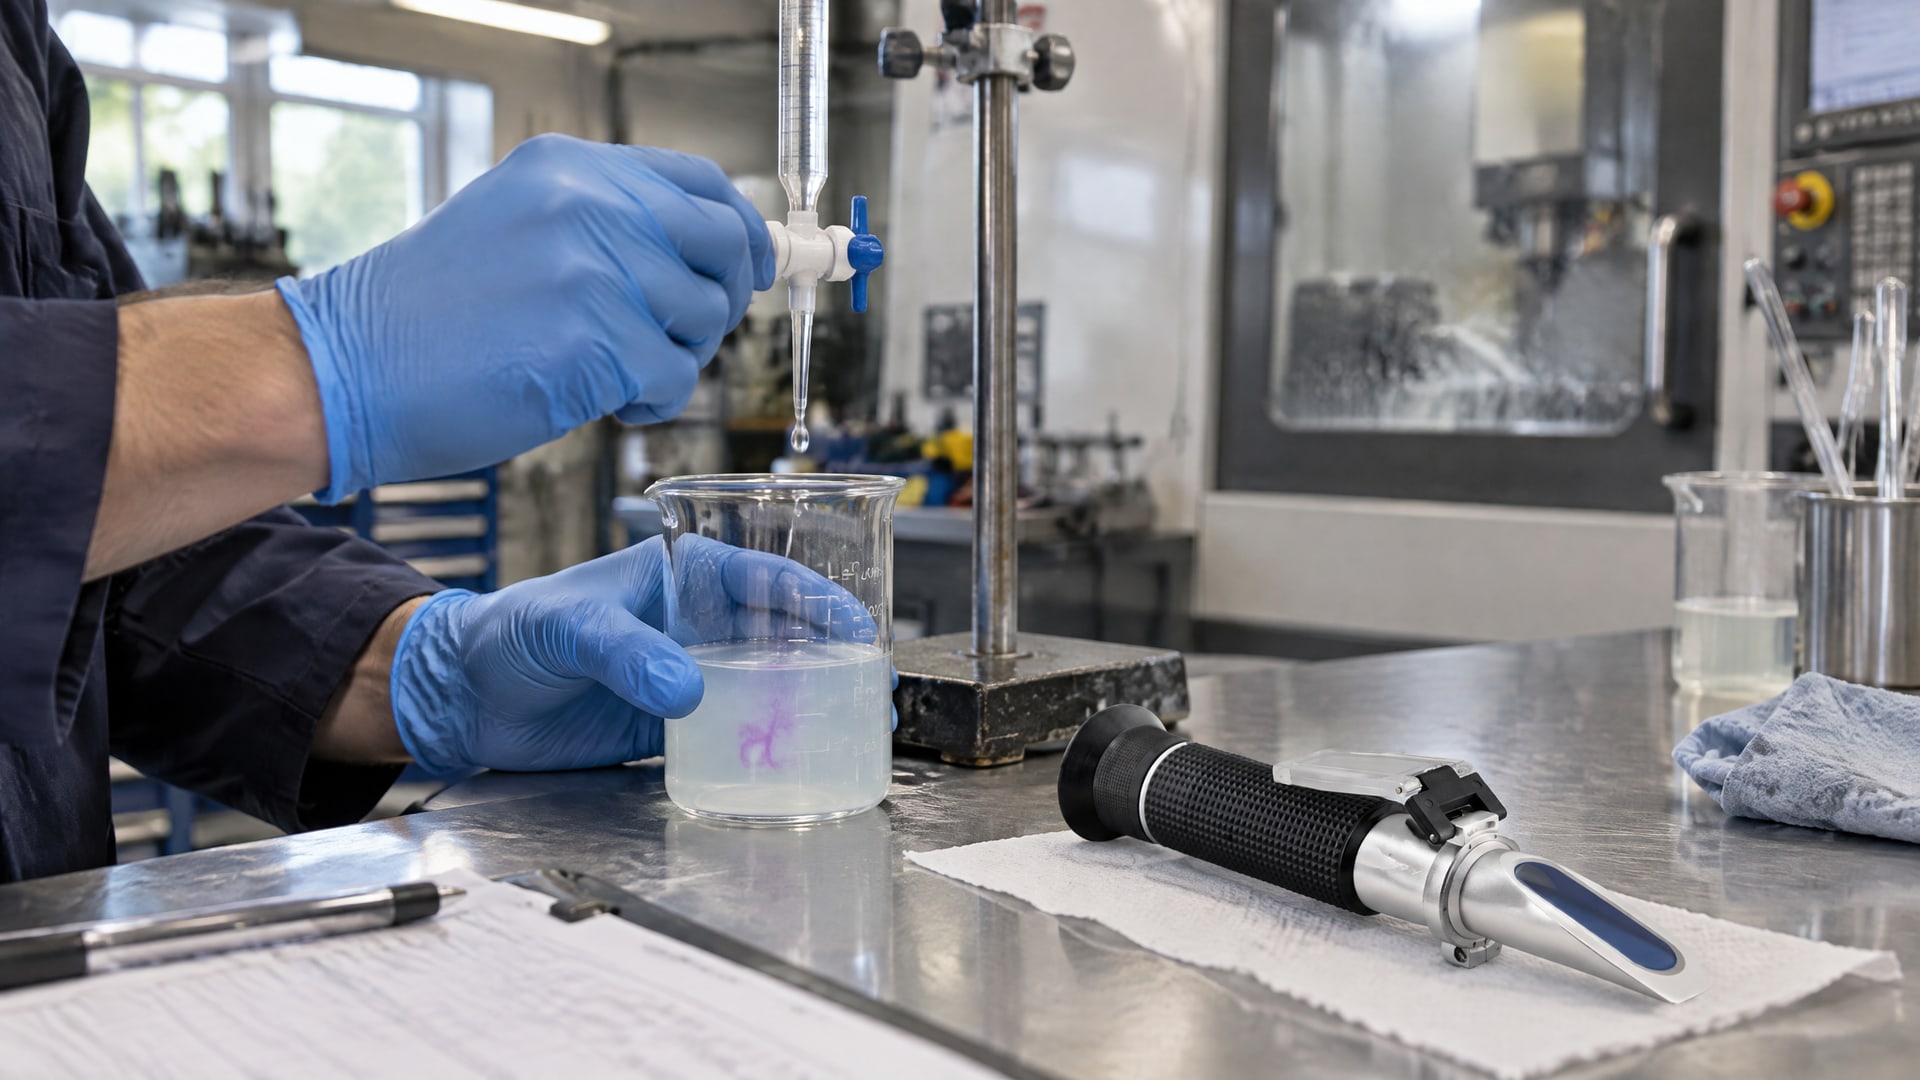
Методика обозначена стандартом DIN 51368 и используется для верификации концентрации водосмешиваемых СОЖ. Принцип прост: в пробу жидкости добавляют титрант (реактив) до момента, когда индикатор изменит цвет. По количеству израсходованного титранта рассчитывают концентрацию.
Преимущество титрования в том, что оно не реагирует на цвет, прозрачность и присутствие посторонних масел. Даже если в системе плавает неэмульгированное масло, титрование даст результат, который отражает именно концентрацию СОЖ. Недостаток - нужна лаборатория, реактивы, знание методики и время на проведение анализа (обычно 20-30 минут). На производстве такой контроль реально организовать еженедельно или при возникновении подозрений на проблему.
Многие производители СОЖ предоставляют в техдокументации пошаговое описание титрования для своей жидкости или рекомендуют аккредитованные лаборатории. Если вы работаете с одной и той же СОЖ несколько лет, имеет смысл несколько раз провести титрование, чтобы понять реальную концентрацию и сравнить ее с показаниями рефрактометра. Обычно картина бывает ясна: рефрактометр может дать завышенный результат в 1,5-2%, если в системе есть посторонние масла, а титрование покажет истину.
Регулярный долив как ключ к стабильности
Гораздо важнее частых проверок - система регулярного поддержания уровня жидкости.
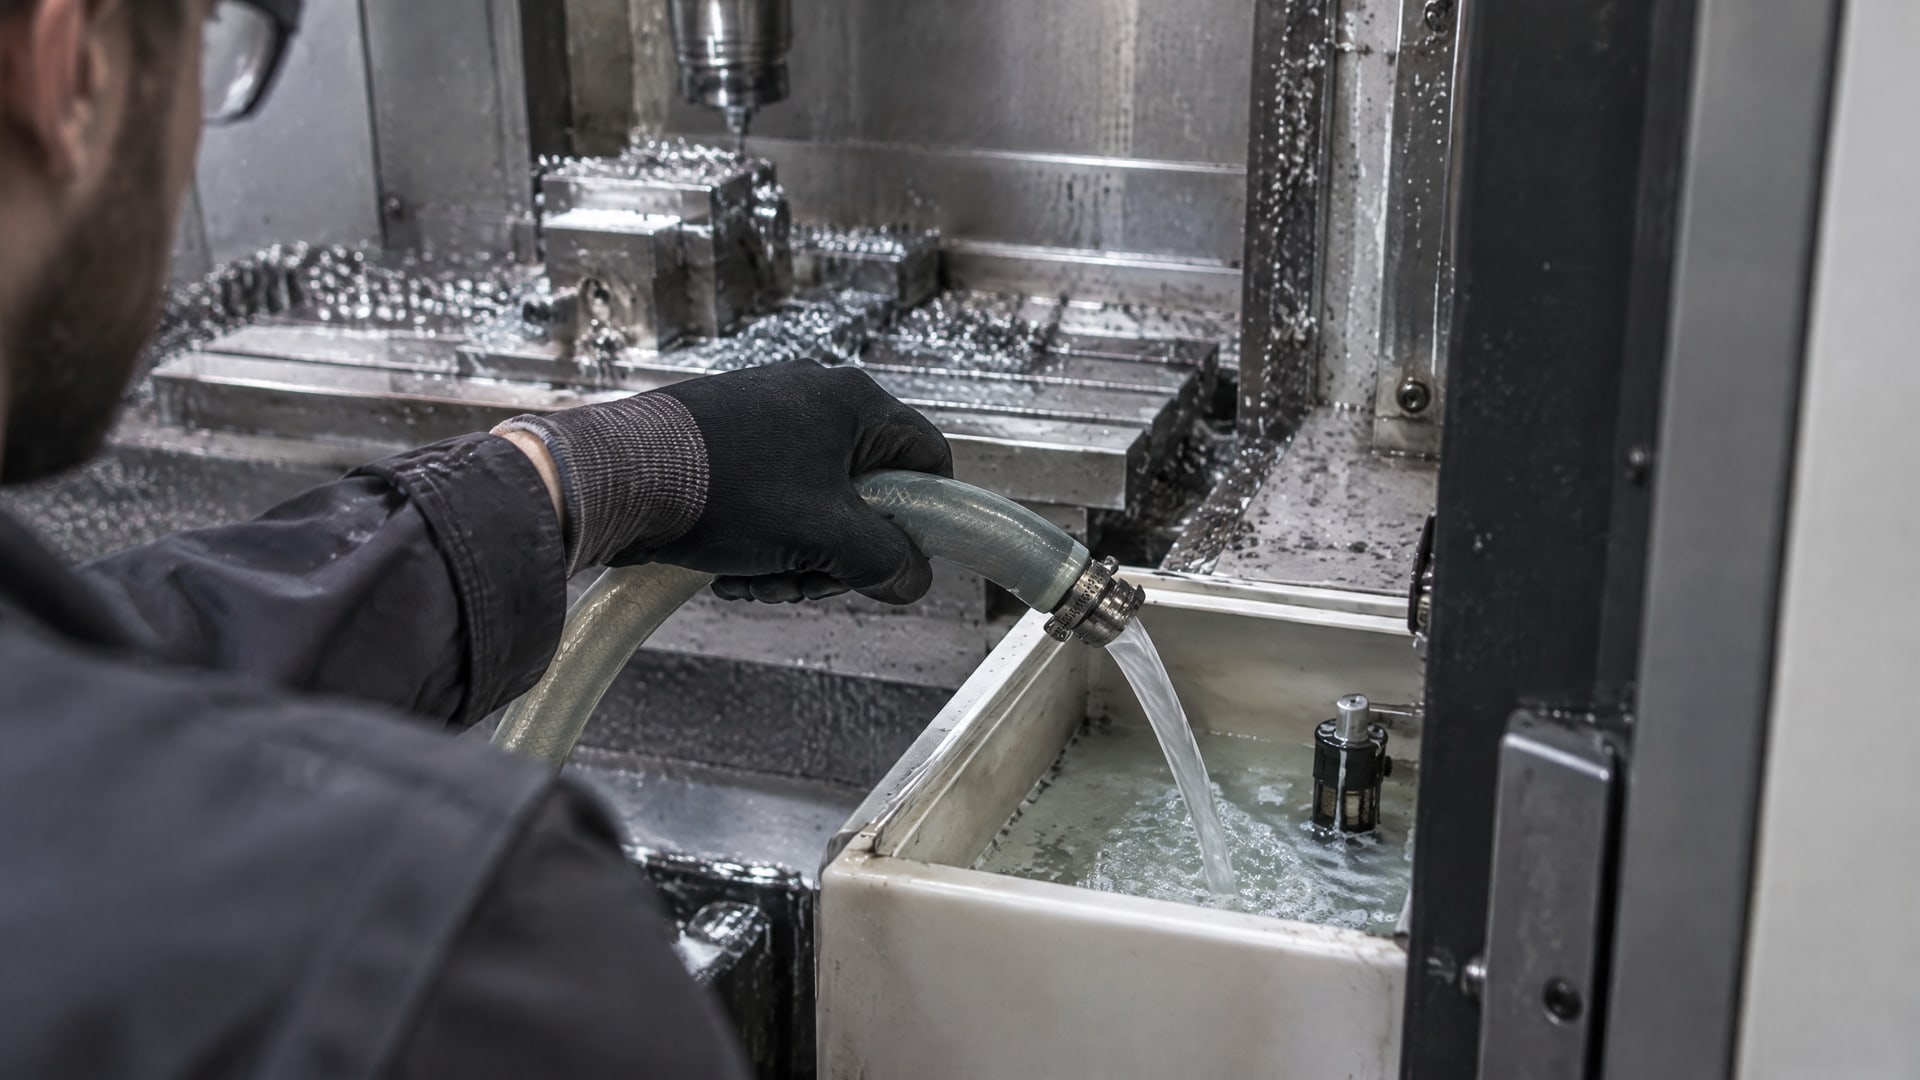
Именно недостаточный долив (или его полное отсутствие, когда полагаются на «авось») приводит к постепенному снижению концентрации. Вода испаряется быстрее, чем основа СОЖ, и если доливать просто воду, концентрация падает линейно. Через две-три недели система переходит в состояние недоконцентрации: коррозия начинается незаметно, а микробы получают благодатную среду для размножения.
Правильный подход: доливайте только правильно приготовленную смесь (концентрат плюс вода в пропорции, указанной в техкарте СОЖ). Измеряйте это на глаз только в пропорции «один к трем» или «один к девяти» - в зависимости от типа. Если концентрация важна, готовьте запас разбавленной смеси в мерных канистрах и доливайте дозированно. Такой подход дает гораздо более предсказуемый результат, чем еженедельные измерения и хаотичные попытки исправить концентрацию допиливанием.
Периодичность долива зависит от интенсивности работы. На маленьком участке с одним станком это может быть раз в 3-5 дней. На линии фасовки или в цехе с несколькими станками - ежедневно. Важно вести простой журнал: дата долива, объем, концентрация (если она была измерена). Через месяц вы увидите закономерность и сможете автоматизировать процесс.
Отбор репрезентативной пробы и калибровка
Если все же решите проверить концентрацию (хоть рефрактометром, хоть титрованием), отбор пробы должен быть правильным.
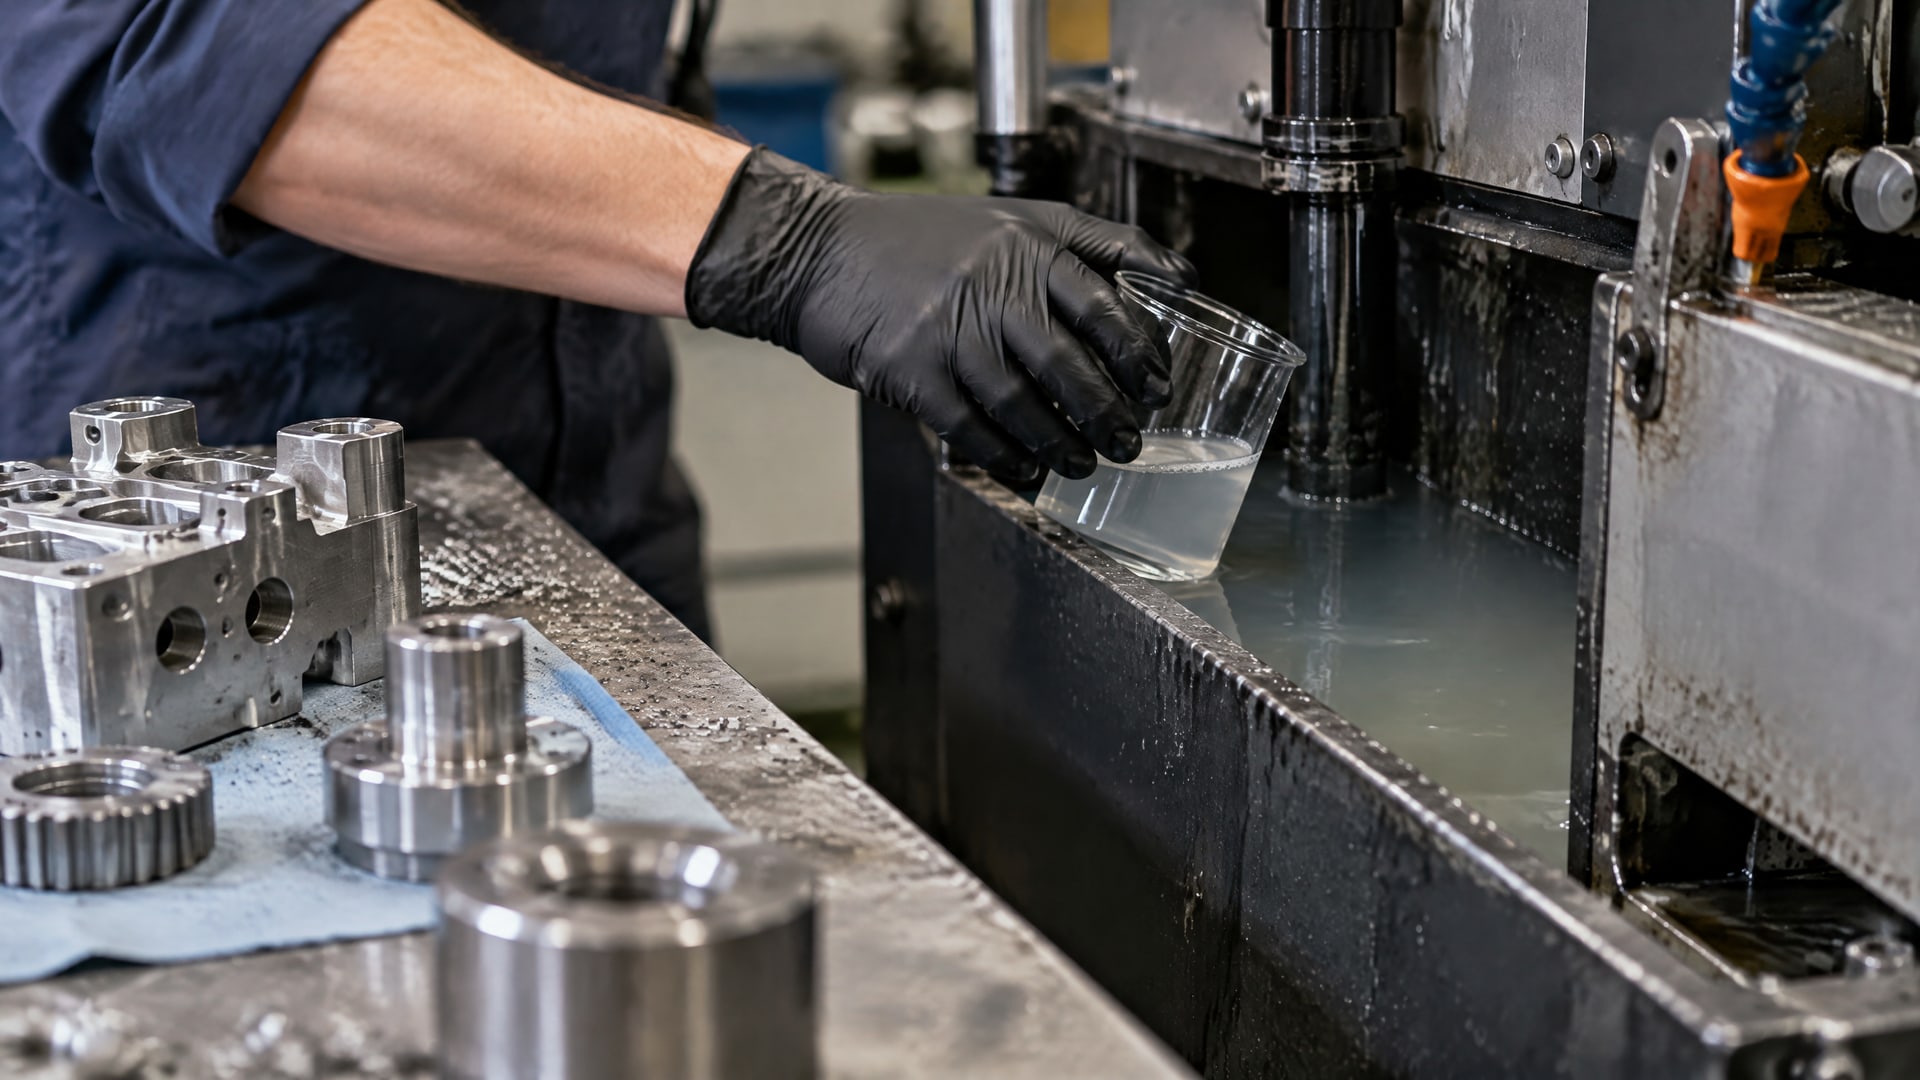
Берите жидкость не с поверхности, а из середины или нижних слоев ванны. Сверху часто плавает постороннее масло, которое исказит результат. Используйте чистую кружку или шприц, вытирайте их влажной ветошью перед отбором. Количество пробы - примерно 50-100 мл, достаточно, чтобы прибор (или лаборант) работал комфортно.
Если вы используете рефрактометр, обязательно калибруйте его перед каждой сессией измерений. Нанесите каплю чистой дистиллированной воды на призму, закройте защитное стекло и посмотрите сквозь окуляр. Вы должны увидеть границу ровно на линии «0» шкалы. Если граница смещена, отрегулируйте прибор винтом калибровки. Только после этого измеряйте пробу. Непокалиброванный рефрактометр дает ошибку в 2-3%, что может привести к неправильному решению о доливе.
После измерения рефрактометр нужно очистить. Нанесите каплю чистой воды на призму, промокните мягкой салфеткой (ни в коем случае не вытирайте сильно, можно повредить оптику). Закройте крышку. Отложите прибор в сухое место. Раз в квартал протрите призму спиртом и дайте ей высохнуть.
Понимание коэффициента преломления и расчет истинной концентрации
Рефрактометр измеряет не саму концентрацию, а показатель преломления света жидкостью.
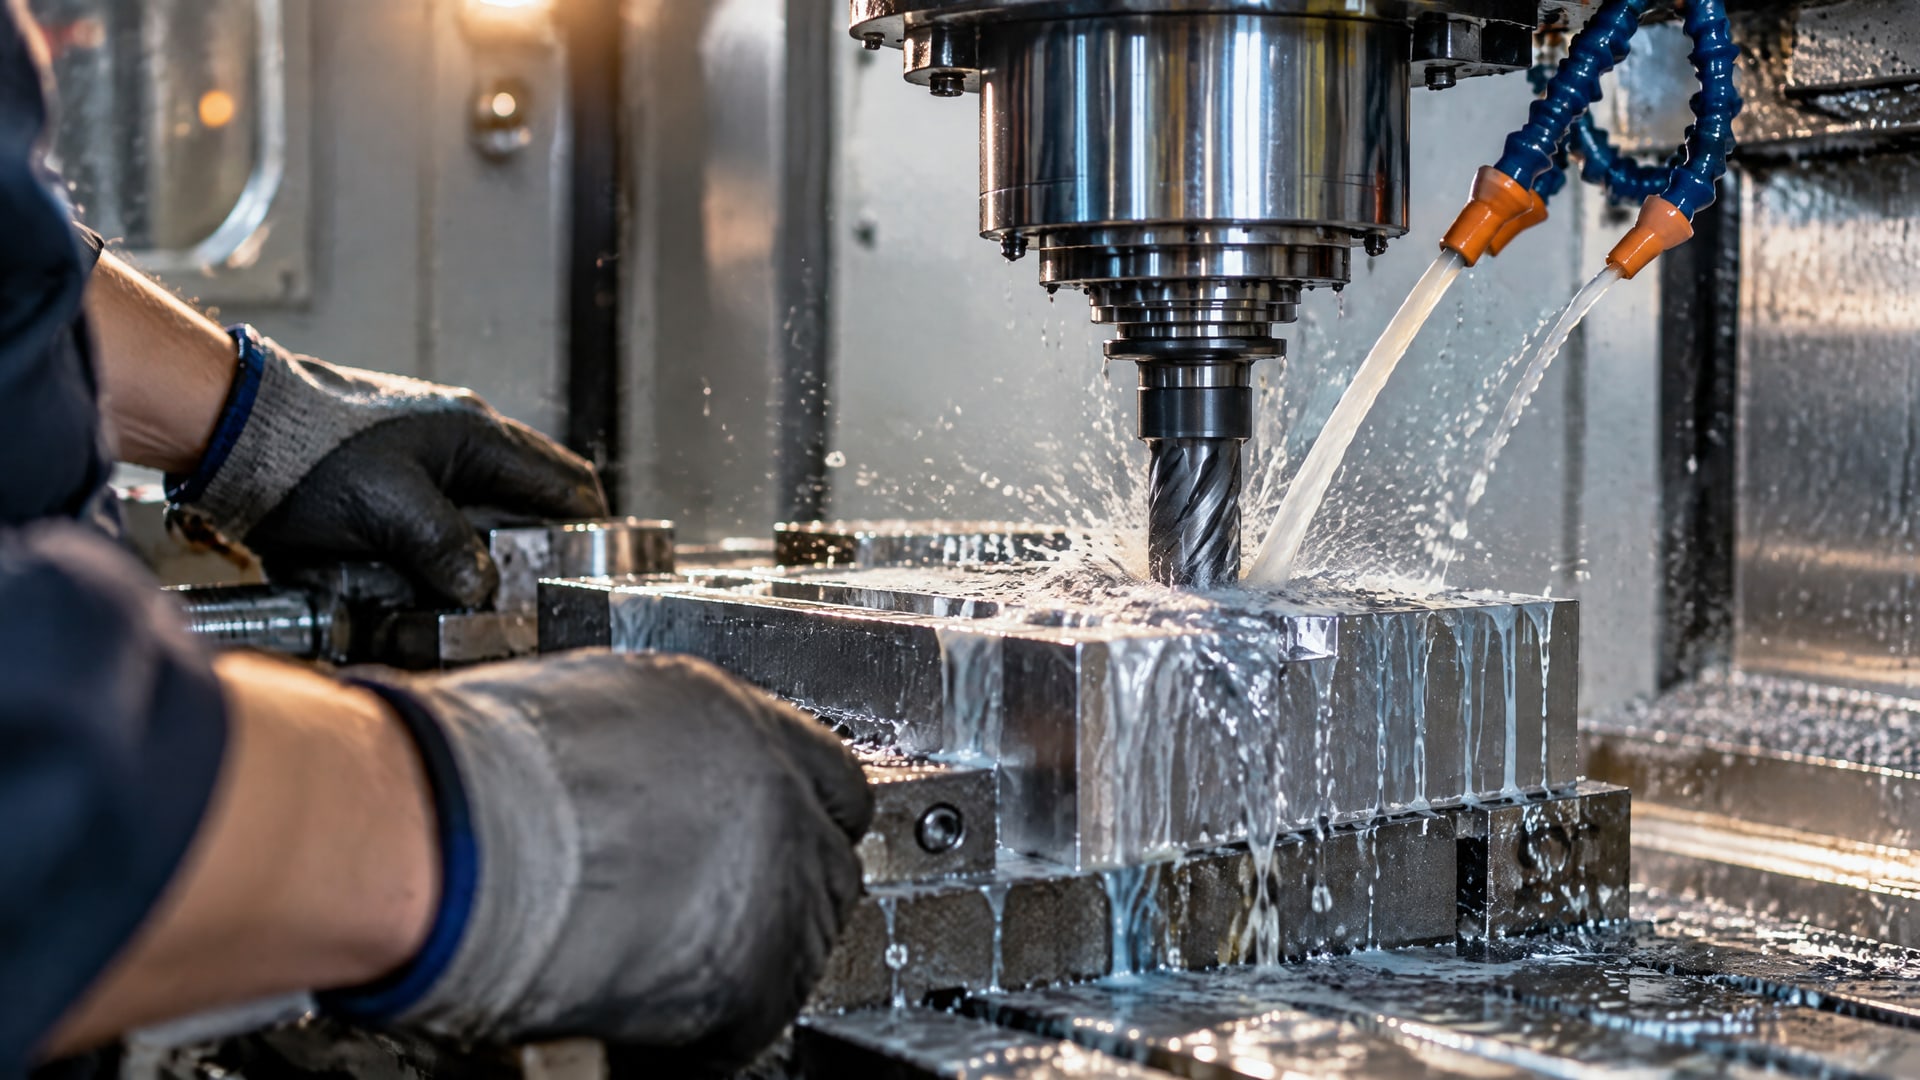
Прибор выдает значение в градусах Brix - условных единицах сахаристости. Чтобы перевести это в проценты реальной концентрации СОЖ, нужно знать коэффициент именно этой жидкости.
Производитель СОЖ указывает этот коэффициент в техкарте или на упаковке. Например, коэффициент может быть 1,2 или 1,5. Формула простая: истинная концентрация (%) = показание рефрактометра (Brix) × коэффициент СОЖ. Если прибор показал 8 Brix, а коэффициент вашей СОЖ равен 1,5, то реальная концентрация = 8 × 1,5 = 12%.
Без коэффициента вы не сможете правильно интерпретировать показание. Часто технические специалисты забывают это правило и берут Brix за прямую концентрацию - получается систематическая ошибка. Если в вашей организации несколько типов СОЖ, на каждый рефрактометр или в журнал контроля наклейте стикер с коэффициентом нужной жидкости. Это страхует от ошибок.
Кроме того, помните, что рефрактометр реагирует на любые растворенные и взвешенные вещества, включая посторонние масла и загрязнения. Если в системе есть масло из подшипников привода или из гидравлики станка, показание поднимется на 1-2 Brix. Это не означает, что концентрация СОЖ повысилась - это означает, что пришло время чистить систему.
Частота контроля в зависимости от условий
Минимальная периодичность - один-два раза в неделю.
Но в ряде случаев нужна ежедневная проверка. Маленькие ванны емкостью 50-100 литров теряют жидкость быстрее и требуют постоянного мониторинга. Высоконагруженные операции (глубокое сверление, фрезерование с большой подачей) вызывают быстрый унос жидкости за счет drag-out. Если станок работает в две или три смены, начало каждой смены - хороший момент для быстрой проверки уровня и (по возможности) концентрации.
Если вы заметили необычно быстрое падение концентрации (за неделю вместо привычных двух недель), это сигнал. Возможные причины: утечка в системе (нужна проверка шлангов и патрубков), избыточный drag-out (нужно пересмотреть режимы обработки) или образование слоя посторонних масел. На этом этапе имеет смысл провести титрование, чтобы отделить истину от артефактов рефрактометра.
Для контроля вводите простую систему: журнал или таблица в общем доступе с датой, временем, номером станка, замеренной концентрацией (или отметкой об отсутствии прибора) и действиями. Если концентрация упала на 2-3% за неделю - в норме. Если упала на 5% - нужна диагностика. Эта таблица станет основой для анализа проблем и основанием для решений по модернизации (например, установка проточной фильтрации или перевод на другой тип СОЖ).
Признаки недоконцентрации и пере-концентрации
Даже без приборов можно заметить симптомы, которые указывают на проблему с концентрацией.
Недоконцентрация проявляется быстрой коррозией на свежеобработанных деталях (даже если они храны в сухом цехе), запахом гнили (признак размножения анаэробных бактерий), деградацией эмульсии (расслоение, появление осадка), а также липкостью и застреванием инструмента в ванне. На поверхности детали появляются оранжевые или коричневые пятна ржавчины.
Пере-концентрация видна по пене, которая не проходит долго после отключения станка, по жирным отпечаткам на руках оператора, иногда по неприятному запаху. Работающий станок производит много пены - это снижает отвод тепла, инструмент перегревается, а эффект смазки падает. Расход СОЖ скачет вверх, потому что пена невидимо вытягивается из ванны.
Ни один из этих признаков не заменит точное измерение, но они служат поводом для экстренной проверки. Если у вас возникло подозрение - отберите пробу и проверьте. Не полагайтесь на интуицию и опыт коллеги: концентрация СОЖ - это параметр, который должен быть задокументирован цифрой.
Организация системы контроля без рефрактометра на участке
На малых и средних производствах часто нет централизованной лаборатории.
В этом случае имеет смысл организовать систему поэтапно. Первый этап - выбрать один тип СОЖ, чтобы не путать коэффициенты преломления. Второй этап - найти небольшую лабораторию (или договориться с соседним предприятием) проводить ежемесячное титрование 2-3 проб. Третий этап - на основе этих данных откалибровать рефрактометр: провести две-три проверки одной пробы одновременно рефрактометром и титрованием, чтобы понять, какая систематическая поправка нужна.
Точный рефрактометр для СОЖ EFELE (диапазон Brix 0-20%) рекомендуется как основной инструмент для повседневного контроля на участке, когда требуется быстрое принятие решения: нужен долив или нет. После калибровки по титрованию он дает результаты, которыми можно доверять.
Четвертый этап - ввести процедуру: ответственное лицо (оператор или технолог) проверяет концентрацию в определенное время (например, в начало смены), записывает в журнал, при необходимости готовит и добавляет правильно разбавленную смесь. Это занимает 5-10 минут и предотвращает большинство проблем.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ, посмотрев на цвет?
Нет, это ненадежно. Цвет зависит от типа СОЖ, загрязнений, степени окисления и посторонних масел. Разбавленная смесь может выглядеть нормально, если в ванне грязь, а пере-концентрированная - выглядеть бледнее обычного. Только приборное или лабораторное измерение дает правильный ответ.
Как часто нужно проверять концентрацию, если нет рефрактометра?
Минимум один-два раза в неделю, но лучше - два раза в неделю плюс визуальный контроль состояния жидкости. Для маленьких ванн и высоконагруженных станков - ежедневно. Если организована система регулярного долива правильно разбавленной смеси, периодичность может снизиться до еженедельной проверки.
Что делать, если после измерения рефрактометром концентрация не совпадает с расчетной?
Проверьте, правильно ли вы применили коэффициент преломления этой СОЖ. Убедитесь, что рибор откалиброван по чистой воде. Если коэффициент и калибровка в порядке, в системе могут быть посторонние масла - возьмите пробу с разных уровней ванны и сравните показания.
Можно ли просто доливать воду и не проверять концентрацию?
Нет, это быстро приводит к недоконцентрации. Вода испаряется и не заменяет концентрат. Через 2-3 недели слепого долива воды концентрация упадет настолько, что начнется коррозия и рост бактерий. Доливайте только правильно приготовленную смесь.
Как узнать, какой коэффициент преломления у нашей СОЖ?
Посмотрите в техкарте (техдокументацию) СОЖ, на упаковке или спросите у поставщика. Коэффициент обозначается как «refractometer factor» или просто цифра (например, 1,2 или 1,5). Если не найдете - договоритесь с лабораторией провести 2-3 сравнительных измерения (титрование и рефрактометр одновременно) для откалибровки.
Заключение
Стабильная концентрация СОЖ - это результат системной работы, а не эпизодических проверок. Если у вас нет рефрактометра, главное - организовать регулярный долив правильно приготовленной смеси и проводить контроль (хотя бы визуально) один-два раза в неделю. Альтернативой портативному прибору служит кислотное титрование, которое дает точный результат и помогает откалибровать рефрактометр, если вы решите его приобрести.
Следующий шаг: выберите один тип СОЖ, уточните коэффициент преломления у поставщика, наладьте систему ежемесячного титрования в лаборатории и введите журнал контроля на своем участке. Это минимальный набор действий, который защитит ваши станки от коррозии и обеспечит стабильный результат обработки на долгие месяцы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.