
Обработка жаропрочных сплавов: как выбрать СОЖ для глубокого сверления без налипания
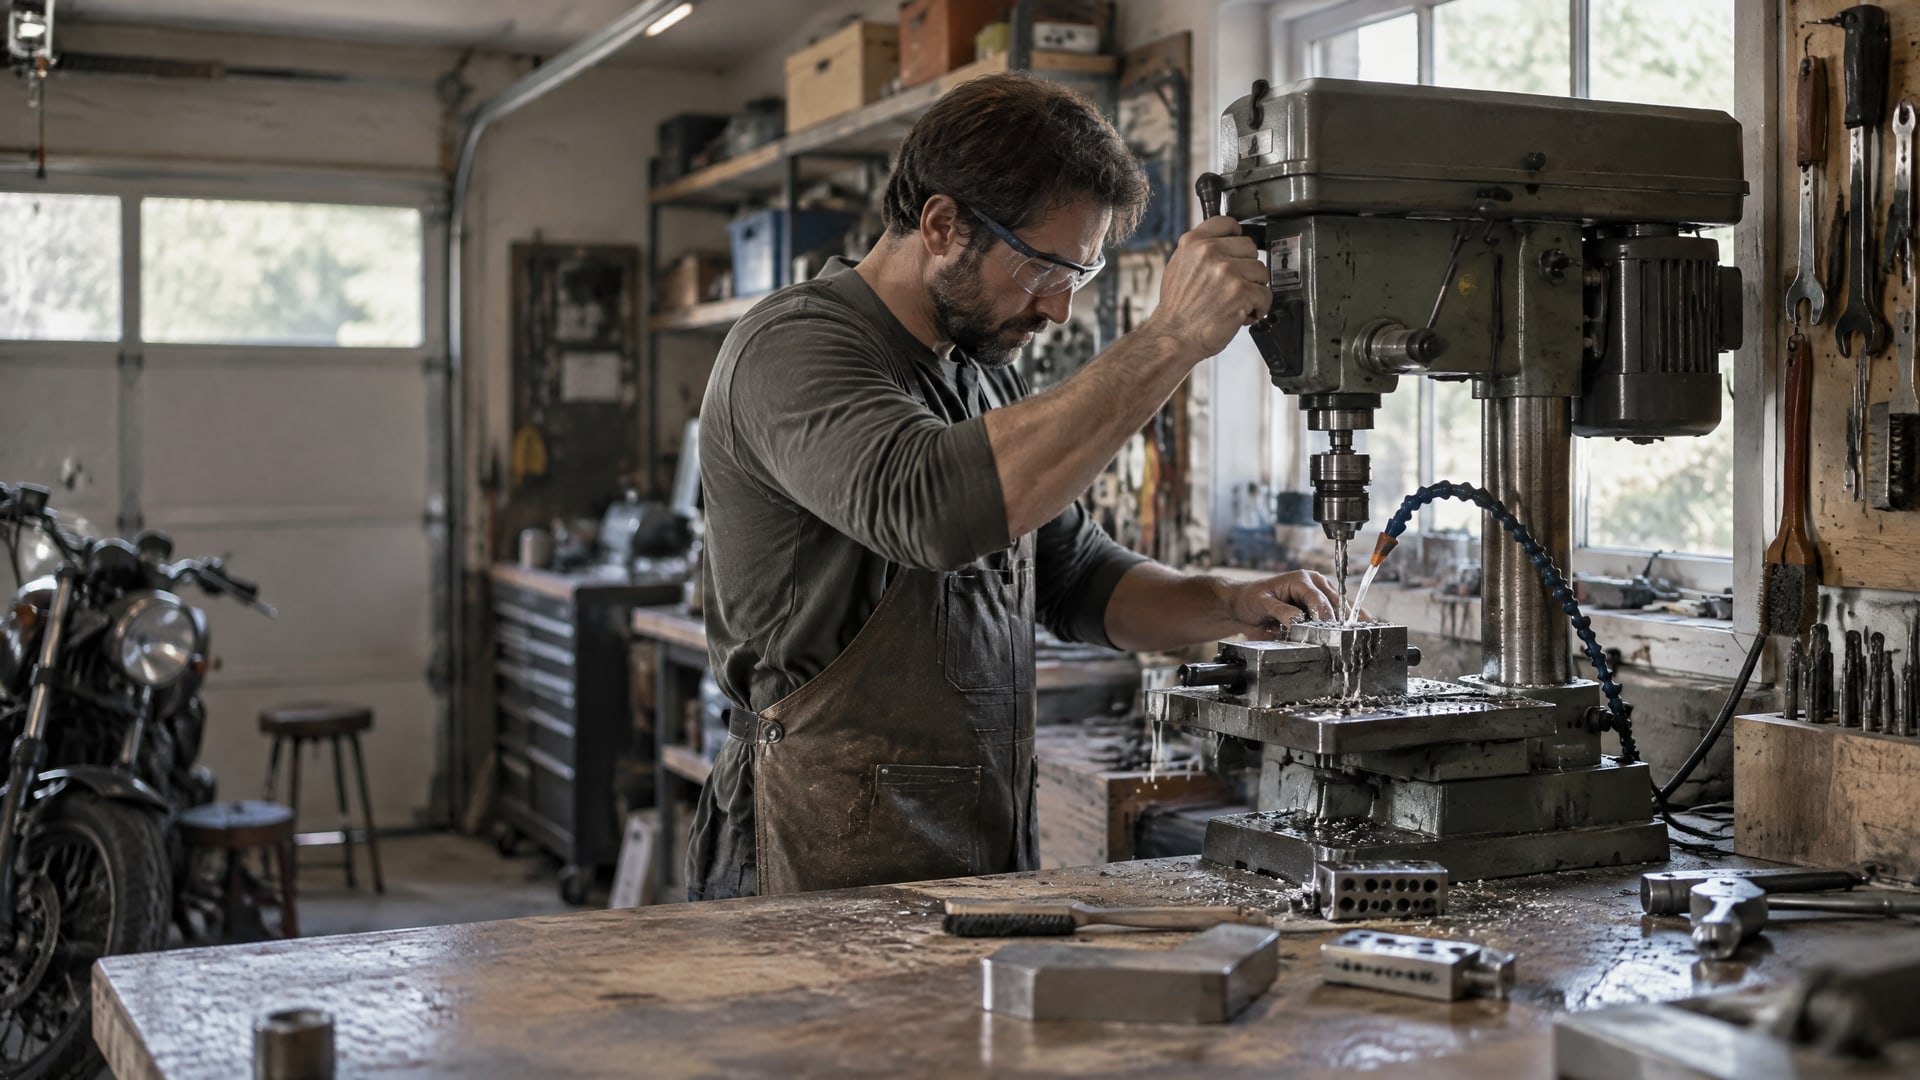
Для глубокого сверления жаропрочных сплавов нужна СОЖ, которая не только отводит тепло, но и смазывает зону резания и помогает удалять стружку. При глубине отверстия свыше 3×D приоритет обычно отдают внутренней подаче через инструмент; также учитывают давление и расход жидкости, качество фильтрации и режим резания. Одна лишь высокая концентрация эмульсии или интенсивное внешнее охлаждение не гарантируют отсутствия налипания.
Статья будет полезна инженерам, технологам и закупщикам, которым нужно подобрать СОЖ для титана, никелевых сплавов и других труднообрабатываемых материалов. Разберем, как увязать свойства жидкости с возможностями станка и инструмента, почему возникают налипание и повторное резание стружки, а также какие данные нужны для выбора состава под конкретную операцию.
Обработка жаропрочных сплавов: что должна делать СОЖ
При сверлении титана и жаропрочных сплавов материал нагружает режущую кромку, а стружку нужно непрерывно выводить из глубокого канала.
Если жидкость не доходит до зоны резания или не обеспечивает достаточное смазывание, стружка задерживается, начинает повторно резаться, а на кромке может возникать налипание. Поэтому выбирать состав только по способности охлаждать недостаточно.
Для глубокого сверления предпочтительна внутренняя подача СОЖ через инструмент. При глубине свыше 3×D она помогает доставить жидкость к режущей кромке и вымывать стружку из отверстия. Внешний полив хуже справляется с этой задачей, особенно в глубоких каналах. При глубине 5×D и более возрастают требования к давлению и каналам подачи.
Для титана и жаропрочных сплавов в качестве ориентира указывают давление до 70 bar, а в производственных режимах глубокого сверления встречаются значения 70+ bar через инструмент. Это не универсальная настройка для любого станка: фактические параметры должны соответствовать возможностям оборудования и инструмента. Помимо давления, важен расход. Для малого диаметра нужен напор в узком канале, а для более крупного отверстия важен достаточный поток, который уносит стружку.
В выборе состава ориентируются на смазывающую способность и противозадирные свойства. Для труднорежущих материалов применяют маслянистые, EP-активные СОЖ или эмульсии с усиленным смазывающим действием. Жидкость должна помогать резанию и стружкоудалению, а не только снижать температуру. Поэтому синтетический состав без выраженной смазывающей способности может уступать масляному или EP-усиленному варианту при глубоком сверлении титана и суперсплавов.
СЖ для глубокого сверления: подача, давление и фильтрация
Подбор СОЖ для глубокого сверления начинают с проверки системы станка.
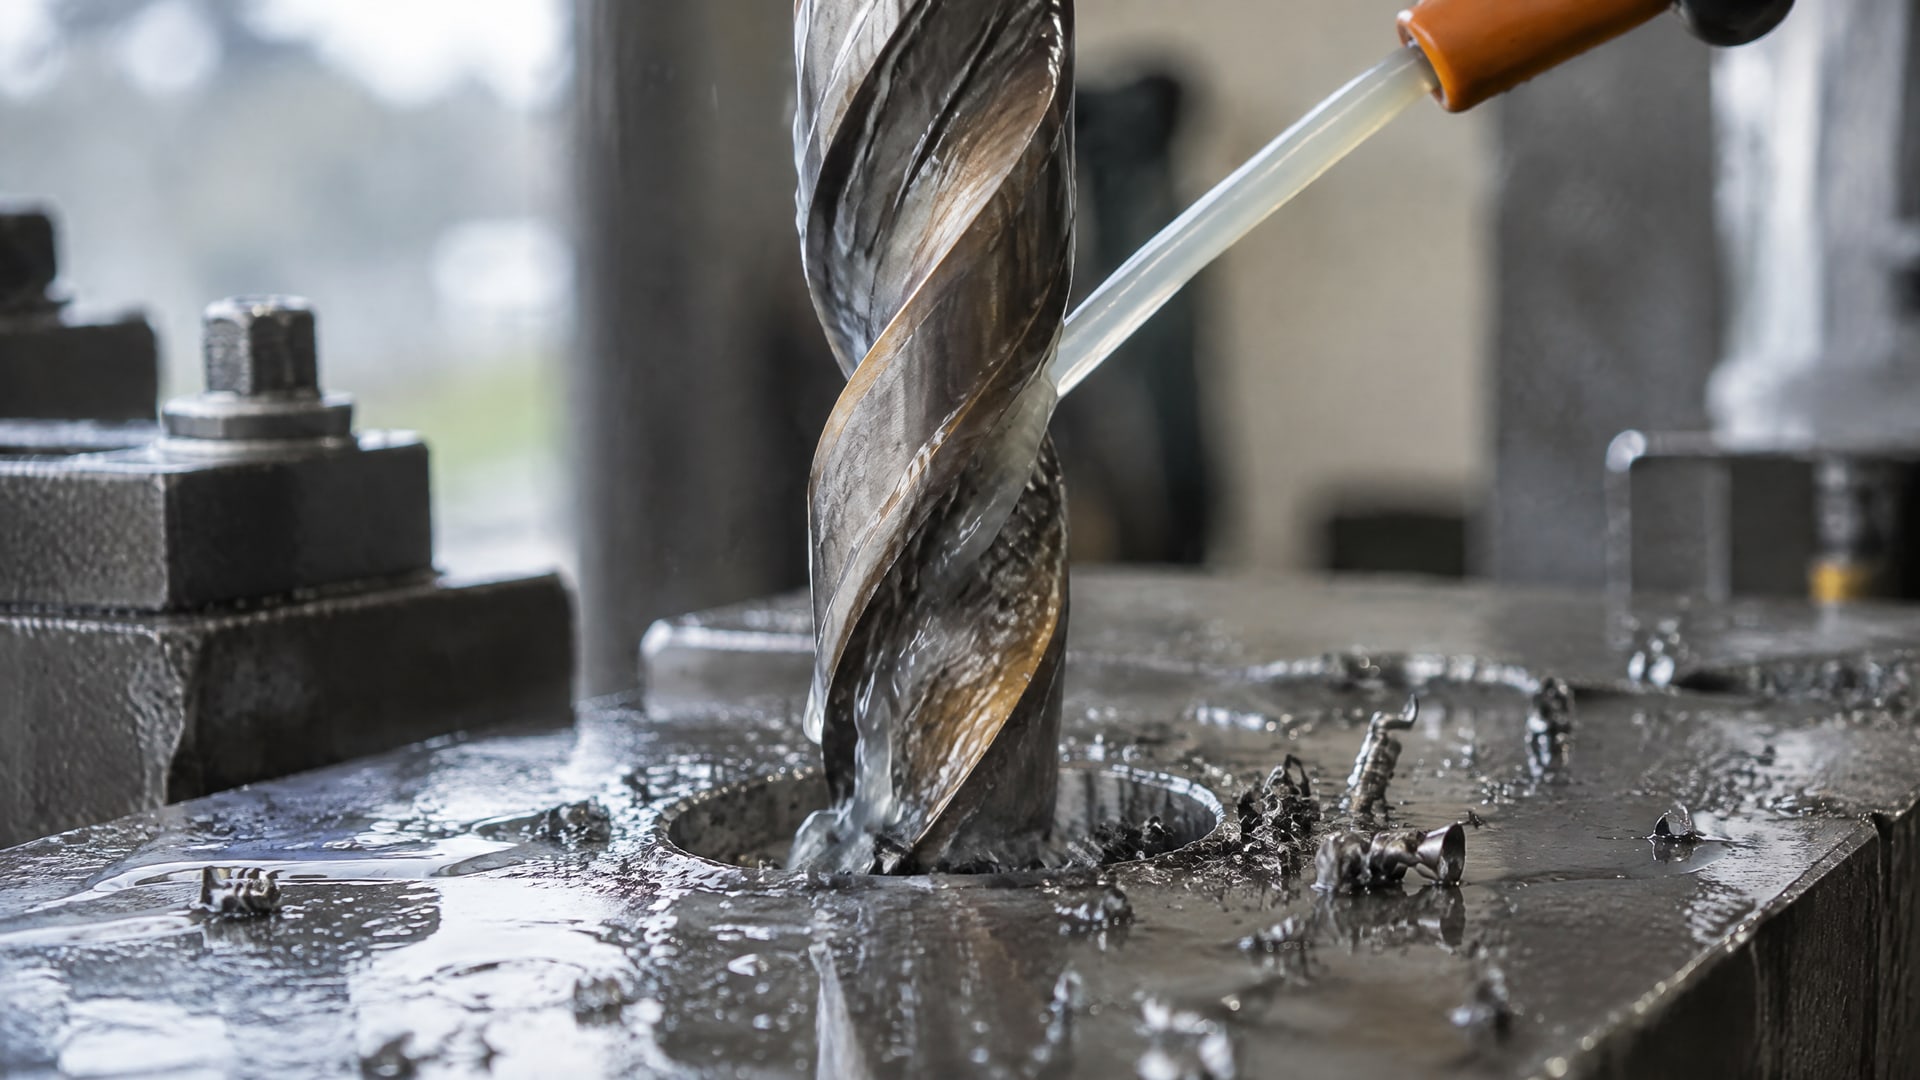
Нужно выяснить, подается ли жидкость через инструмент, какой напор она обеспечивает и достаточно ли расхода для выноса стружки. Если оборудование не поддерживает внутреннюю подачу или не создает нужного давления, свойства жидкости сами по себе не обеспечат стабильное сверление.
Ориентир по давлению для титана и жаропрочных сплавов составляет до 70 bar; для глубоких отверстий также применяют режимы 70+ bar через инструмент. Эти значения не заменяют рекомендации изготовителей станка и инструмента. При оценке расхода учитывают диаметр отверстия: малому каналу необходим напор, а более крупному сечению требуется достаточный поток для удаления стружки.
Не менее важна фильтрация. Для систем высокого давления с подачей СОЖ через инструмент приводят ориентир ≤20 µm. Загрязнения могут нарушить подачу через небольшие каналы и ухудшить отвод стружки. Поэтому инженеру следует проверять не только установленную фильтрацию, но и ее соответствие системе подачи и условиям обработки.
Внешний полив может быть достаточен для обычных операций, но глубокое отверстие предъявляет другие требования: СОЖ должна доходить до зоны резания и выносить стружку до ее уплотнения в канале. Чем больше глубина относительно диаметра, тем важнее согласовать давление, расход и пропускную способность каналов. При глубине свыше 3×D внутренний подвод особенно актуален, а при 5×D и более требования к подаче возрастают.
Выбирая СОЖ, не стоит подменять один параметр другим. Высокое давление не исправит недостаточную смазывающую способность, а высокая концентрация не устранит проблемы с фильтрацией или стружкоудалением. Результат зависит от всей связки: жидкость, система подачи, инструмент и режим резания.
Смазывающая способность и концентрация эмульсии
Для обработки титана и жаропрочных сплавов составу важно не только охлаждать зону резания, но и снижать трение на контакте инструмента с материалом.
Поэтому при выборе рассматривают масляные или EP-усиленные СОЖ и водосмешиваемые составы с повышенной смазывающей способностью. Универсальный ответ вроде «добавить больше концентрата» не учитывает химическую основу жидкости и условия операции.
В рекомендациях для титана встречается концентрация эмульсии порядка 10-12%, а для сложных задач глубокого сверления водосмешиваемых составов приводят диапазон 8-15%. Это ориентиры, а не назначение для любой СОЖ. Рабочую концентрацию определяют по требованиям конкретного состава и операции, сверяясь с документацией на жидкость.
Если главная проблема - налипание, стоит выяснить, достаточно ли выражены смазывающие и противозадирные свойства СОЖ. Простое повышение концентрации не обязательно устранит причину: налипание также может быть связано с недостаточной подачей инструмента, неподходящей геометрией или плохим выводом стружки. Слишком малая подача провоцирует трение вместо стабильного резания, способствует наклепу и ухудшает стружкоудаление.
При выборе водосмешиваемой жидкости учитывают не только процент концентрата, но и то, как состав будет подаваться к режущей кромке. Для глубокой операции важны внутренний подвод и стабильный поток. Если технология допускает применение масла, его смазывающая способность может быть значимым преимуществом; однако конкретный вариант должен соответствовать станку и инструменту.
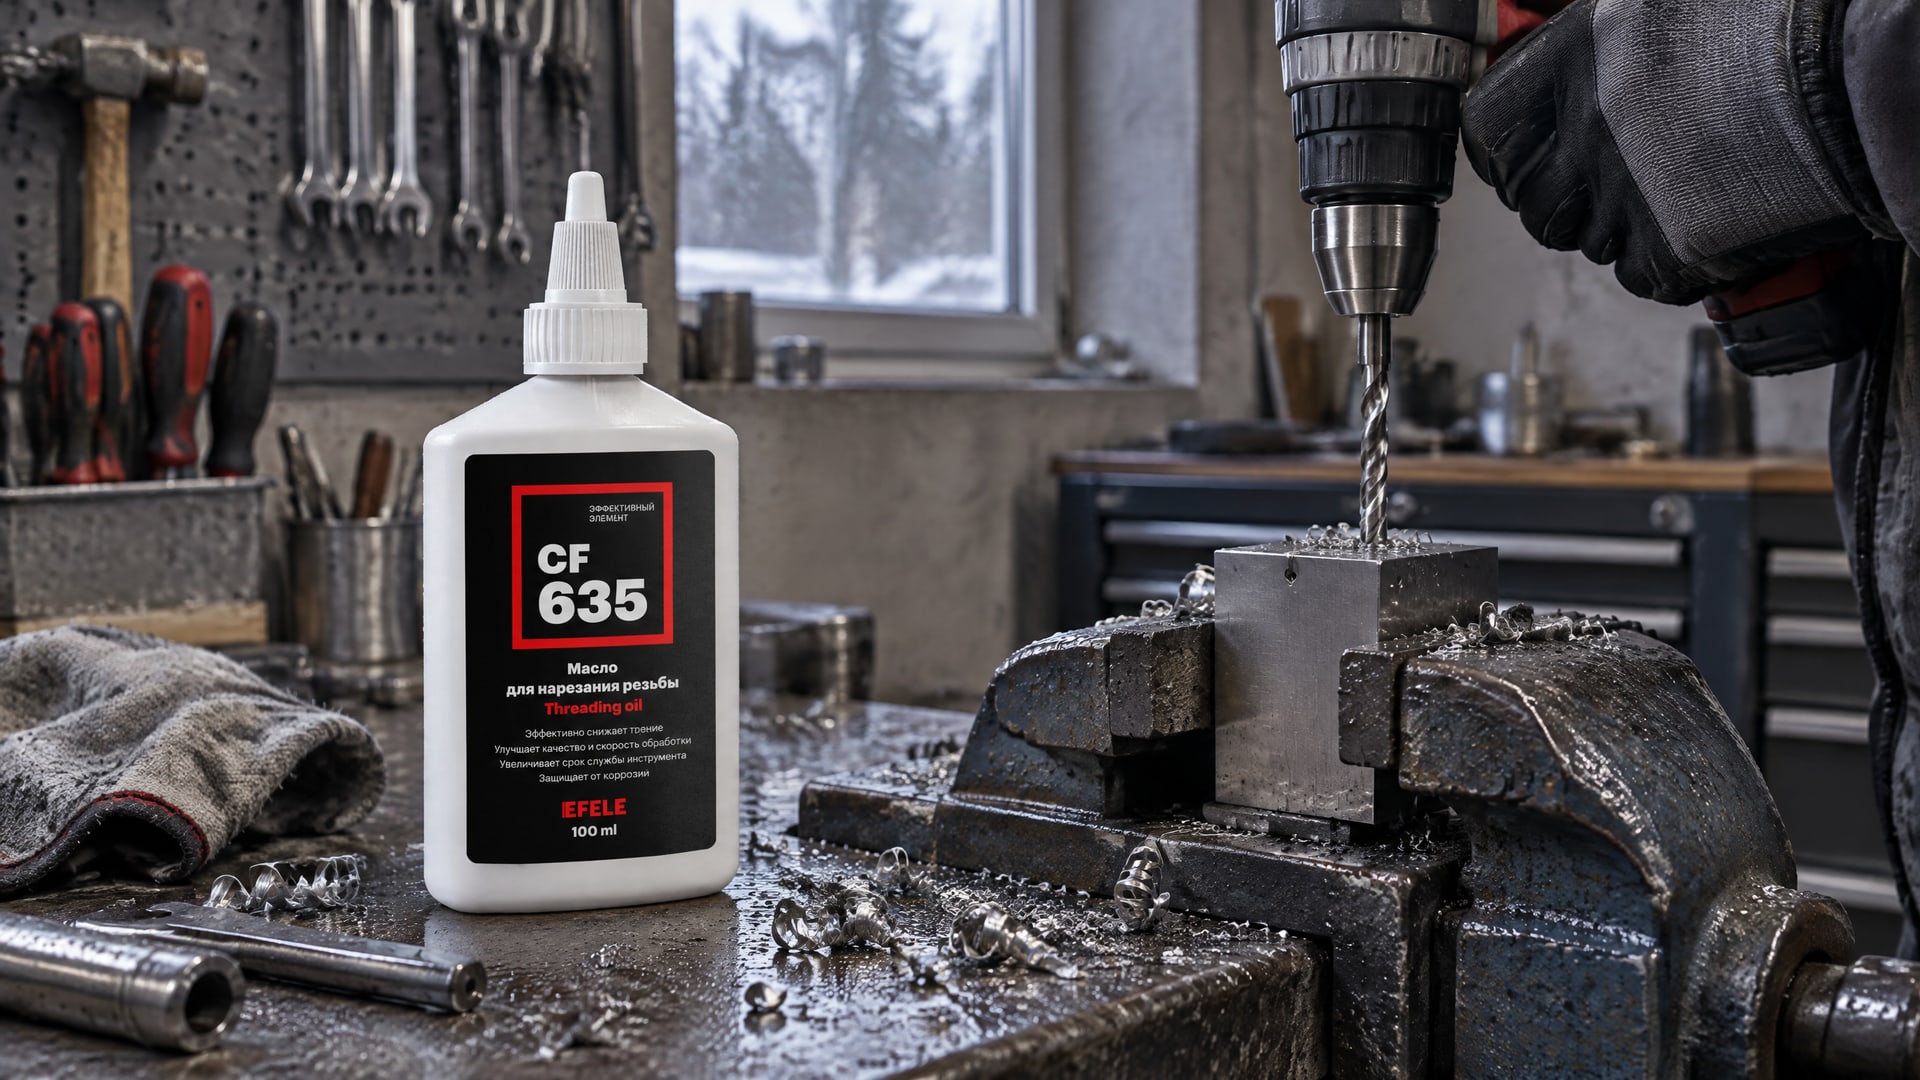
Для операций сверления, нарезания резьбы и обработки труднообрабатываемых сплавов в линейке EFELE есть специализированное масло EFELE CF-635. Оно предназначено в том числе для обработки титана и труднообрабатываемых сплавов. При глубоком сверлении его применение следует соотнести с устройством системы подачи: масло не заменяет необходимый напор, фильтрацию и возможность отвода стружки из канала.
Обработка жаропрочных сталей и сплавов: почему одной СОЖ недостаточно
Обработка жаропрочных сталей и сплавов требует подбора режима под конкретный материал и операцию.
Даже подходящая СОЖ не исправит неподходящую геометрию сверла или недостаточную подачу. Для титана в технических рекомендациях отмечают острую режущую кромку, а для никелевых сплавов - более прочную геометрию инструмента. Следовательно, свойства инструмента и подача жидкости должны соответствовать обрабатываемому материалу.
Низкая подача может привести к тому, что инструмент не режет устойчиво, а трет материал. Это повышает температуру, способствует наклепу и затрудняет выход стружки. При таком режиме даже интенсивное охлаждение не гарантирует отсутствия налипания. Технологу важно проверить, соответствует ли подача рекомендованной для выбранного сверла, а затем оценить состояние кромки и характер стружки.
Выводить стружку нужно до того, как она уплотнится в отверстии. Для этого согласуют внутреннюю подачу, давление и расход. В качестве ориентиров для сложных операций используют до 70 bar и выше 70 bar через инструмент; при глубине свыше 3×D внутренний подвод особенно важен, а при 5×D и более требования к системе возрастают. Конкретные параметры выбирают по возможностям станка и инструмента, а не только по марке сплава.
Подбор также зависит от размера канала и условий фильтрации. Для систем высокого давления с подачей через инструмент указывают тонкую фильтрацию порядка ≤20 µm. Если оборудование не обеспечивает требуемую подачу или чистоту СОЖ, процесс может оставаться нестабильным, несмотря на подходящие смазывающие свойства жидкости. Поэтому проверяют всю технологическую цепочку, а не только состав в баке.
Особенности обработки жаропрочного сплава ЭИ868
Для выбора СОЖ под ЭИ868 недостаточно знать только марку сплава.
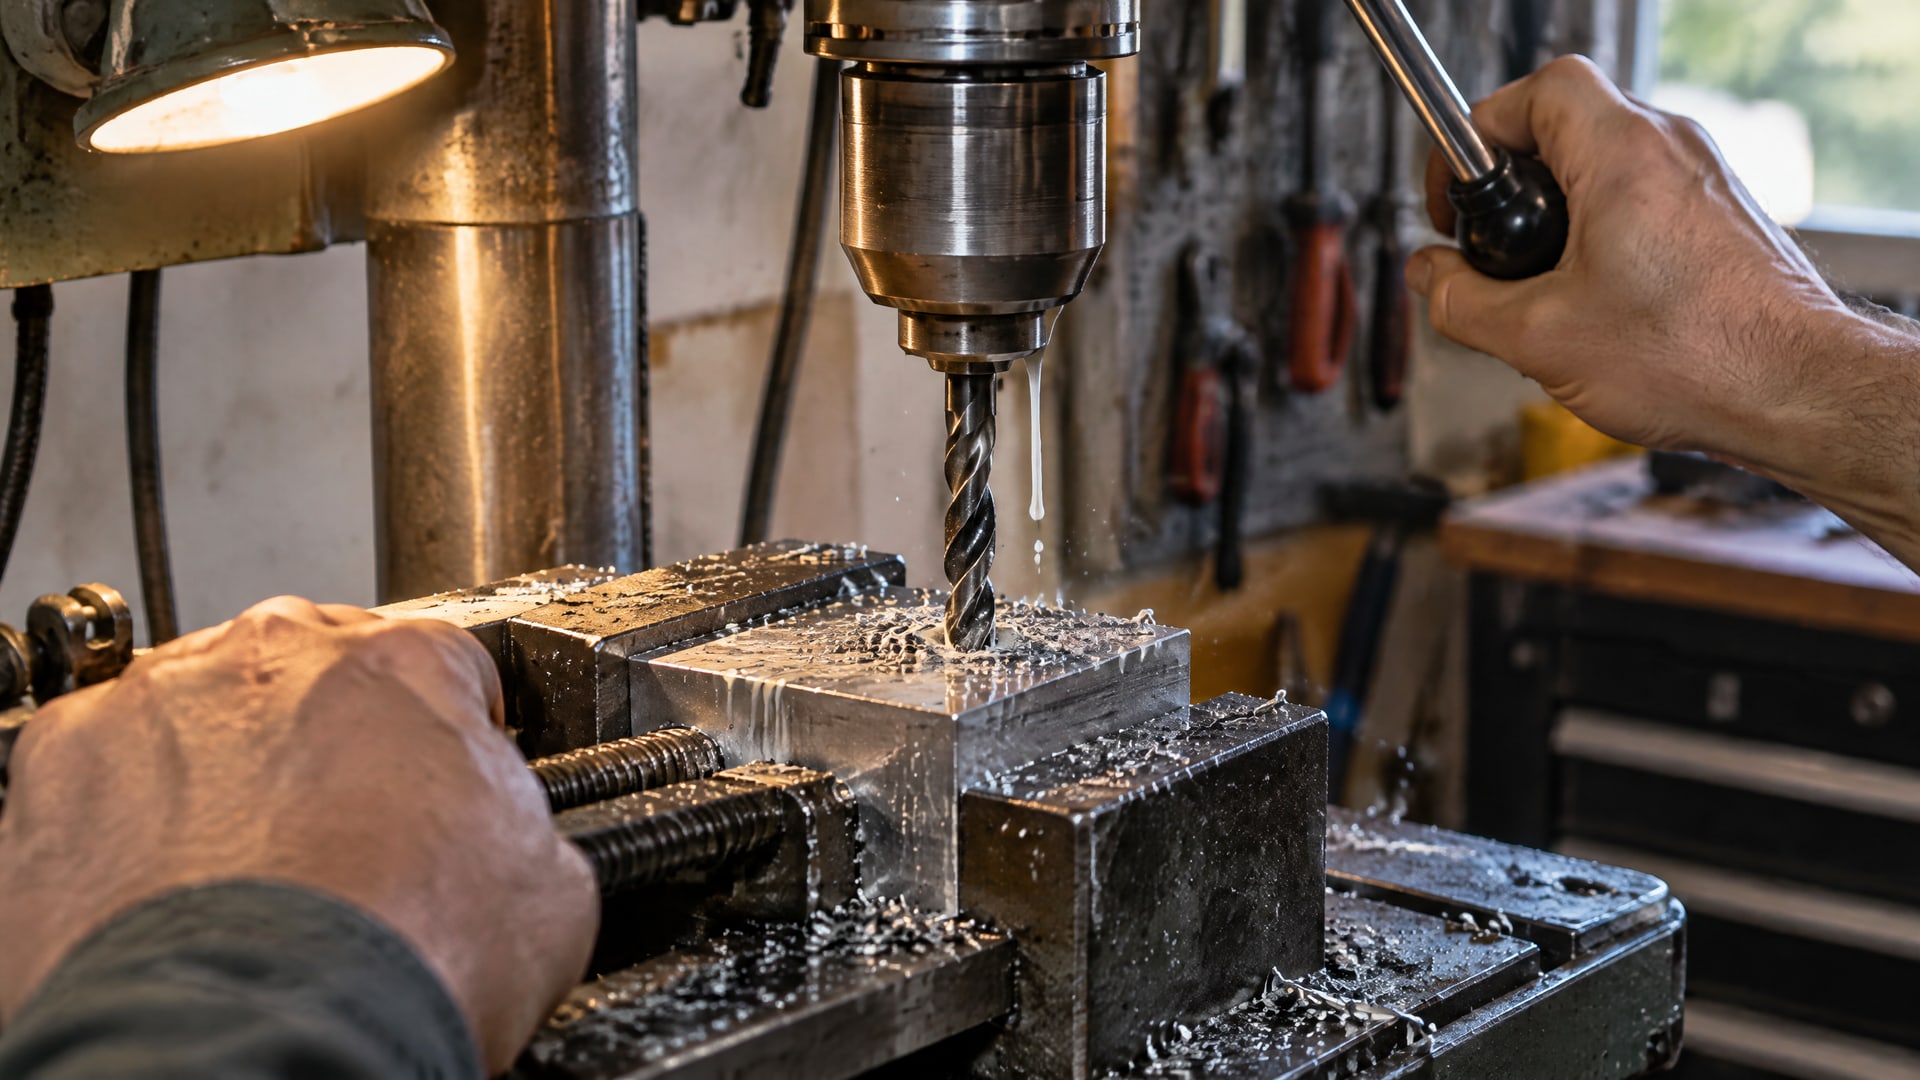
Важны состояние материала, операция и параметры конкретного сверления. Данные о химическом составе, твердости после термической обработки и рекомендуемых режимах резания нужны, чтобы уточнить нагрузку на инструмент и условия применения жидкости. Без них нельзя корректно назначить концентрацию эмульсии или режим подачи.
Общие принципы для жаропрочных сплавов применимы и при предварительной оценке задачи: важны смазывающая способность СОЖ, удаление стружки, внутренний подвод и возможности системы высокого давления. В качестве ориентиров для глубокого сверления рассматривают давление до 70 bar и выше 70 bar в производственных режимах. Для отверстий глубже 3×D внутреннюю подачу считают особенно важной, а при 5×D и более требования к каналам и напору растут.
При выборе состава также оценивают его смазывающие свойства. Для сложных задач глубокого сверления водосмешиваемых составов приводят диапазон 8-15%, а для титана встречается ориентир 10-12%. Эти значения нельзя автоматически переносить на ЭИ868: концентрацию и совместимость с процессом следует определять по документации конкретной СОЖ и условиям обработки.
Справочник по механической обработке жаропрочных никелевых сплавов может помочь с исходными данными по инструменту и режимам, но выбор жидкости нужно проверять отдельно для операции и системы станка. Для технологического решения зафиксируйте состояние материала после термической обработки, диаметр и глубину отверстия, тип подачи СОЖ, доступные давление и расход, а также требования к фильтрации. Эти параметры позволят предметно оценить, подойдет ли выбранный состав для обработки ЭИ868.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления титана?
Для глубокого сверления титана рассматривают маслянистую или EP-усиленную СОЖ с выраженной смазывающей способностью. Важна и подача через инструмент: при глубине свыше 3×D она помогает доставить жидкость к режущей кромке и удалить стружку. Давление, расход и фильтрацию подбирают с учетом возможностей станка и инструмента.
Что важнее при выборе СОЖ: давление или расход?
Нужны оба параметра. В узких каналах важен достаточный напор, который помогает подать жидкость к зоне резания; в более крупных отверстиях важен расход, обеспечивающий вынос стружки. Для глубокого сверления также учитывают внутреннюю подачу и фильтрацию порядка ≤20 µm для систем высокого давления через инструмент.
Можно ли сверлить жаропрочный сплав внешним поливом?
Для глубоких отверстий внешний полив обычно хуже удаляет стружку из канала, чем подача через инструмент. При глубине свыше 3×D внутренний подвод особенно важен, а при 5×D и более возрастают требования к давлению и каналам. Если станок не обеспечивает нужную подачу, стабильность процесса может снижаться.
Подойдет ли обычная эмульсия, если увеличить концентрацию?
Не обязательно. Для титана и жаропрочных сплавов важны смазывающая способность и противозадирные свойства, поэтому увеличение концентрации само по себе не гарантирует отсутствия налипания. Для отдельных задач приводят ориентиры 10-12% для эмульсии при обработке титана и 8-15% для водосмешиваемых составов при сложном глубоком сверлении, но режим нужно сверять с документацией на СОЖ.
Что нужно знать для подбора СОЖ под ЭИ868?
Нужно уточнить состояние материала после термической обработки, параметры отверстия, инструмент и систему подачи жидкости. Для глубокого сверления важны внутренний подвод, давление, расход и фильтрация; ориентир для систем высокого давления составляет ≤20 µm. Без данных о состоянии сплава нельзя надежно назначить концентрацию и режим обработки.
Заключение
Для обработки жаропрочных сплавов без налипания выбирают СОЖ с хорошей смазывающей способностью и согласуют ее с системой внутренней подачи, давлением, расходом, фильтрацией, инструментом и подачей. Для глубоких отверстий ориентируются на внутренний подвод свыше 3×D, а при 5×D и более особенно внимательно проверяют возможности станка и удаление стружки.
Следующий шаг - зафиксировать марку и состояние материала, глубину и диаметр отверстия, тип сверла и параметры подачи СОЖ. Затем сопоставить их с требованиями жидкости и оборудования; для ЭИ868 отдельно уточнить состояние после термической обработки и режим резания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.