
Обучение нанесению антикоррозионного покрытия на промышленной площадке

Качество антикоррозионного покрытия зависит не только от выбранного материала: важны подготовка поверхности, соблюдение порядка смешивания и разбавления, навыки аппликатора и контроль готового слоя. Поэтому обучение технических специалистов заказчика стоит строить вокруг реальных операций на площадке: от очистки и подготовки основания до инспекции, ремонта и подкраски.
Статья полезна инженерам, техническим специалистам и снабженцам, которые организуют нанесение защитных систем или рассматривают замену импортного покрытия. Разберем, как составить программу обучения, какие параметры контролировать на стальных трубах и металлоконструкциях и чем отличаются задачи наружных и внутренних покрытий.
Зачем обучать специалистов заказчика технологии нанесения антикоррозионного покрытия
Даже подходящий материал не гарантирует защиту, если поверхность подготовили неправильно, компоненты смешали с отклонениями от процедуры или нанесли состав с нарушением технологии.
В программах подготовки аппликаторов поэтому отдельно рассматривают подготовку поверхности, типы покрытий, нанесение, инспекцию и контроль качества. Обучение помогает связать эти операции в единый процесс, который можно повторять на производственной площадке.
Квалификация исполнителей важна и для сложных промышленных объектов. NACE No. 13 / SSPC-ACS-1 устанавливает требования к образованию, обучению, опыту, знаниям и навыкам специалистов, работающих с защитными покрытиями на стальных и бетонных конструкциях. Программа Industrial Coating Application (ICA) построена на базе этого стандарта и готовит к сертификационным экзаменам уровней SSPC C6, C7, C12 и CAS. Это ориентир для структурирования компетенций, а не замена проектной спецификации или производственного регламента.
На площадке обучение полезно проводить на тех операциях, которые специалисты будут выполнять в работе. Для разных задач требуются разные навыки: нанесение кистью и валиком, распыление, работа с многокомпонентными системами, подготовка поверхности абразивной очисткой или водоструйным способом. Состав программы зависит от оборудования, покрытия и условий объекта, поэтому общий теоретический курс лучше дополнить практикой на типовых деталях или участках.
Важна и роль тех, кто принимает результат. Инженер или представитель заказчика должен понимать, какие параметры проверяются на каждом этапе, какие отклонения требуют остановки работ и как документируют исправления. Без такого общего порядка подрядчик и заказчик могут по-разному трактовать требования к качеству, а дефекты обнаружатся уже после завершения работ.
Как построить программу обучения на промышленной площадке
Программу удобно делить на модули по ходу процесса.
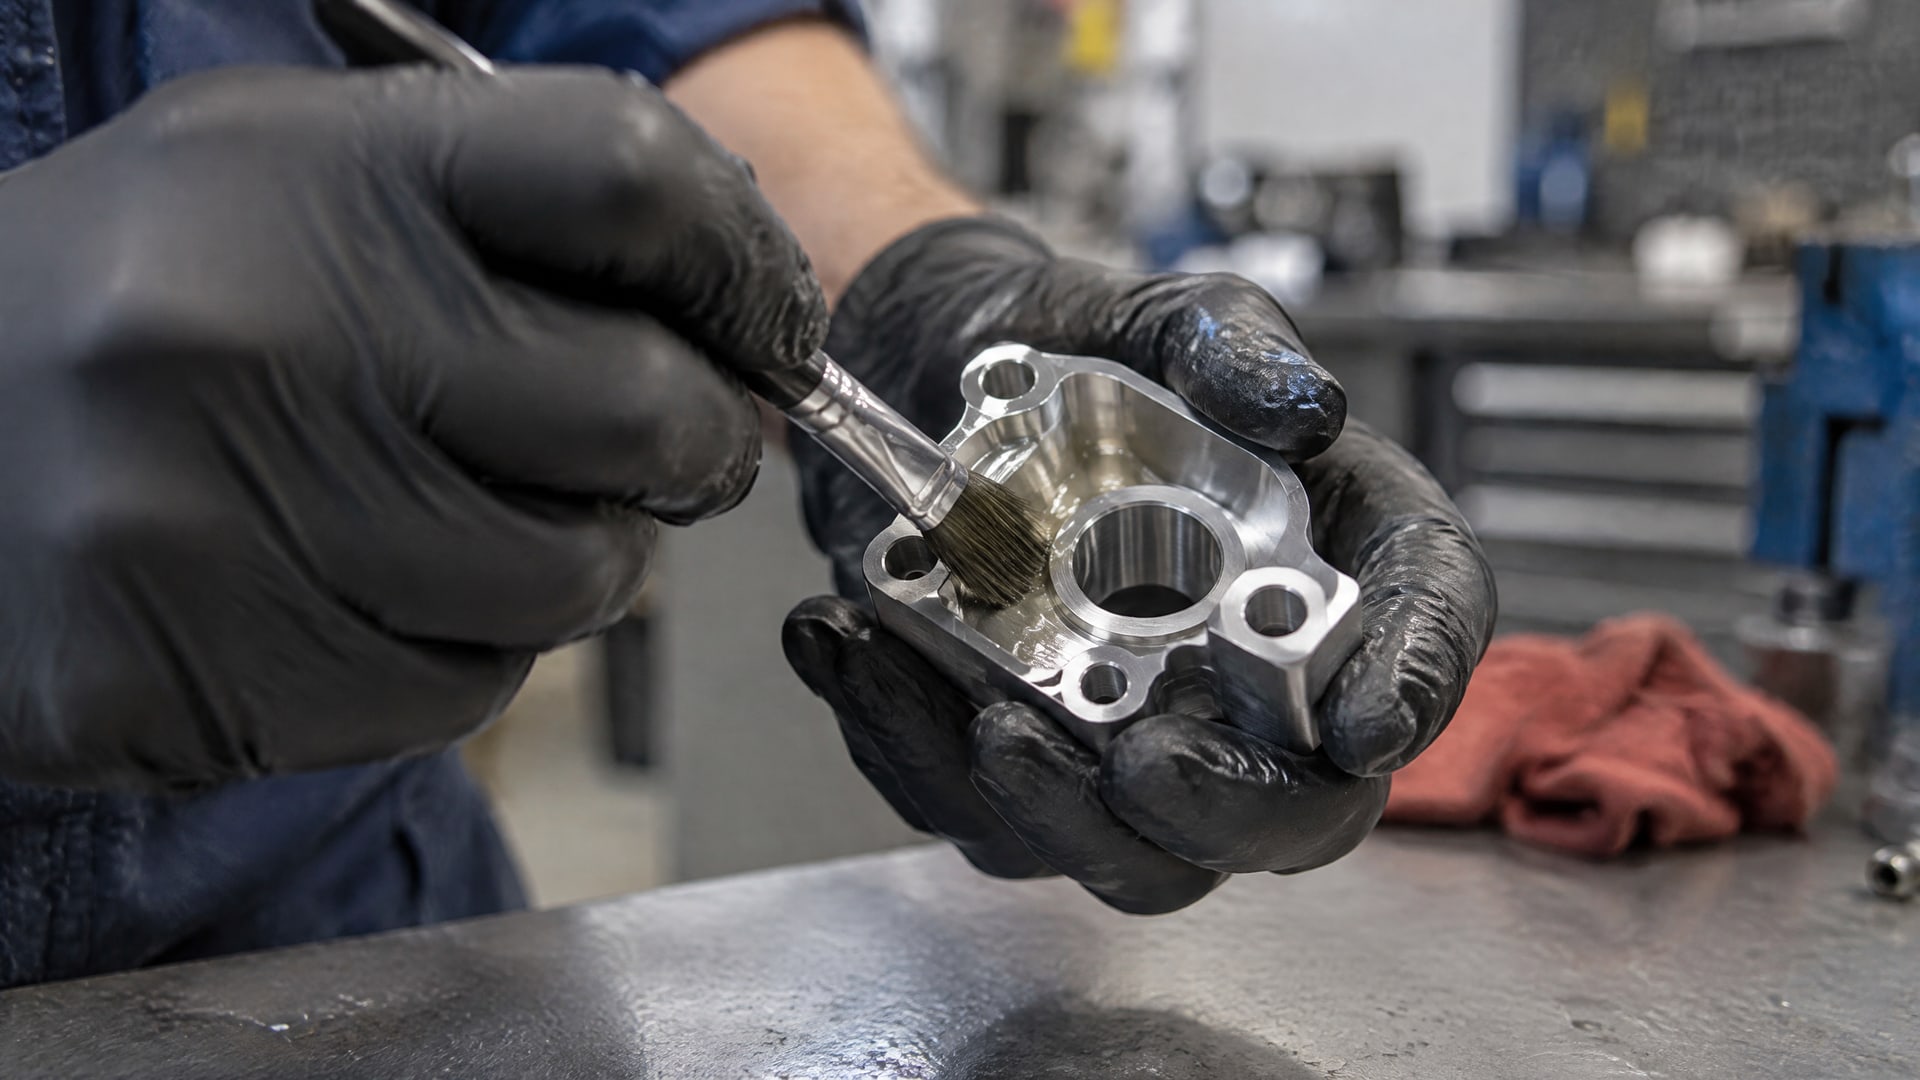
Сначала специалисты разбирают требования к системе и поверхности, затем осваивают подготовку и нанесение, после этого переходят к инспекции, ремонту и оформлению результатов контроля. Такой порядок связывает теорию с действиями аппликатора и позволяет обучать не только маляров, но и инженеров, отвечающих за приемку.
Базовые модули
Подготовка поверхности: очистка, обезжиривание, проверка чистоты и готовности основания.
Типы покрытий и требования к их смешиванию и разбавлению.
Способы нанесения и контроль равномерности пленки.
Инспекция и контроль качества на промежуточных и финальных этапах.
Ремонт, подкраска и оценка участков после исправления.
Безопасность работ и организация зоны нанесения.
Для исполнителей программу адаптируют под конкретные операции. В перечнях профессиональных навыков встречаются нанесение кистью и валиком, работа оператором абразивной очистки, промышленное распыление, нанесение многокомпонентных составов и высоконапорная водоструйная обработка. Не каждому специалисту требуется владеть всеми способами: набор определяется применяемым оборудованием и технологией объекта.
Обучение не должно сводиться к демонстрации правильного нанесения. Участник должен отработать полный цикл: оценить состояние поверхности, подготовить ее, выполнить смешивание и разбавление по процедуре, нанести покрытие, проверить результат и при необходимости провести ремонт. Для заказчика важно заранее определить, кто отвечает за каждую операцию и кто фиксирует ее выполнение.
Отдельно стоит обучить взаимодействию при приемке. Специалисты должны сверяться со спецификацией, согласовать последовательность контроля и порядок действий при обнаружении дефекта. В качестве отраслевого ориентира для окраски металлических поверхностей в цехе, на площадке и при ремонте используют SSPC-PA 1. Требования конкретного объекта при этом устанавливают проектная документация и применимые технические условия.
Подготовка поверхности и нанесение: что отрабатывать на практике
Подготовка основания определяет, насколько стабильно покрытие ляжет на поверхность.
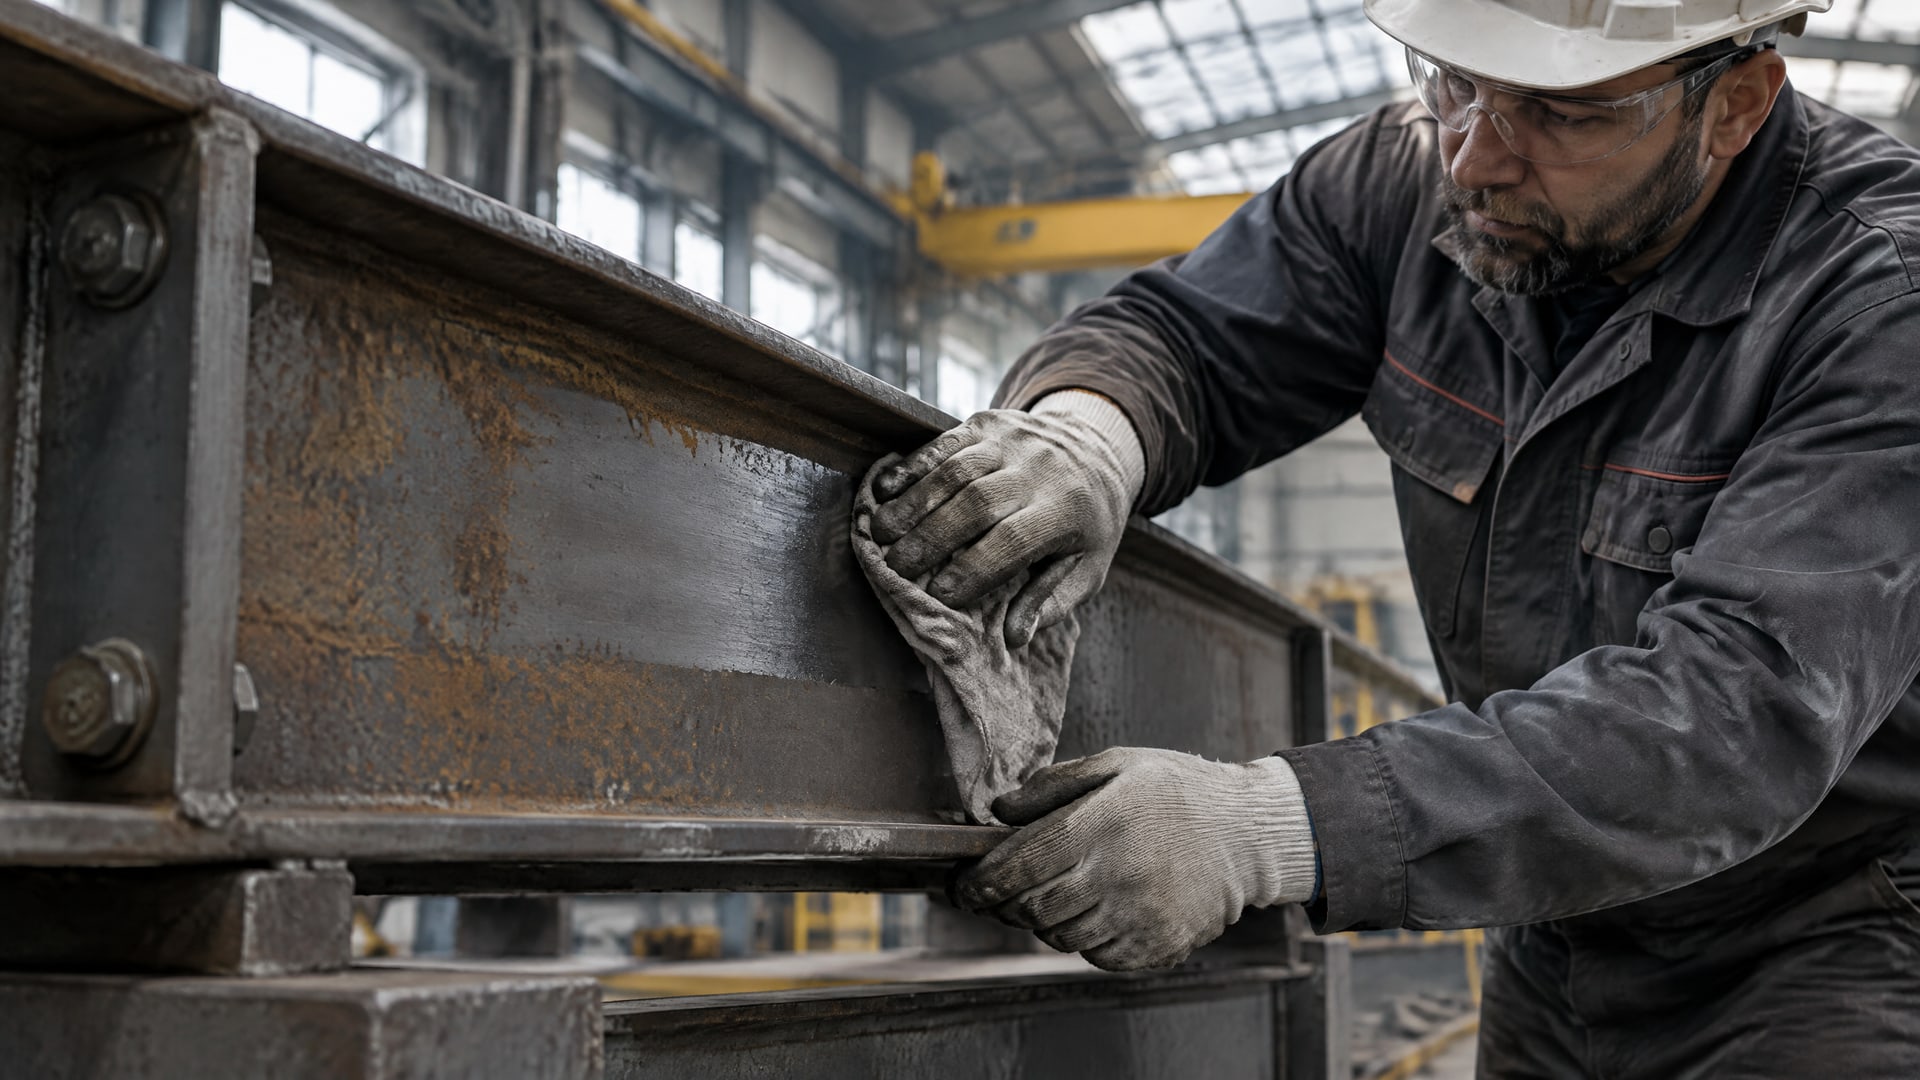
В обучающих программах ей отводят отдельный блок: очистку и обезжиривание, удаление загрязнений, оценку чистоты и подготовку перед нанесением. Практику лучше проводить на тех же типах поверхностей, с которыми специалисты встретятся на производстве: например, на элементах металлоконструкций или стальных трубах.
До начала работ участники должны понимать последовательность операций и критерии перехода к следующему этапу. Поверхность сначала очищают и подготавливают, затем проверяют ее готовность к нанесению. Если обнаружены загрязнения или состояние основания не соответствует процедуре, нанесение откладывают до устранения причины. Это снижает риск того, что дефект подготовки будет скрыт последующими слоями.
Следующий блок практики посвящают смешиванию и разбавлению. Эти операции должны выполняться по установленной процедуре: произвольное изменение пропорций или добавление растворителя ради более удобного распыления затрудняет получение воспроизводимого слоя. Обучение должно объяснять, где специалист сверяется с документацией, как фиксирует выполнение операции и кому сообщает об отклонениях. Универсального правила «чем жиже, тем лучше» нет.
При нанесении отрабатывают выбранный для объекта способ и контроль равномерности пленки. Затем участники изучают инспекцию, выявление дефектов, ремонт и подкраску. Ремонтные операции нужно разбирать отдельно от первичного нанесения: на практике они могут требовать иной последовательности подготовки и контроля, а качество исправленного участка влияет на общую защиту поверхности.
Для контроля процесса полезно использовать контрольные точки: готовность поверхности, правильность подготовки состава, качество нанесения и состояние покрытия после завершения работ. Перечень проверок и допустимые параметры берут из требований к конкретной системе. Обучение не должно подменять эти документы общими рекомендациями: его задача - научить специалистов выполнять операции и применять критерии приемки, заданные для объекта.
Антикоррозионное покрытие трубопроводов: наружные и внутренние системы
Трубопроводы требуют отдельного рассмотрения, поскольку система покрытия зависит от того, защищают наружную или внутреннюю поверхность, а также от того, выполняют нанесение на заводе или на площадке.
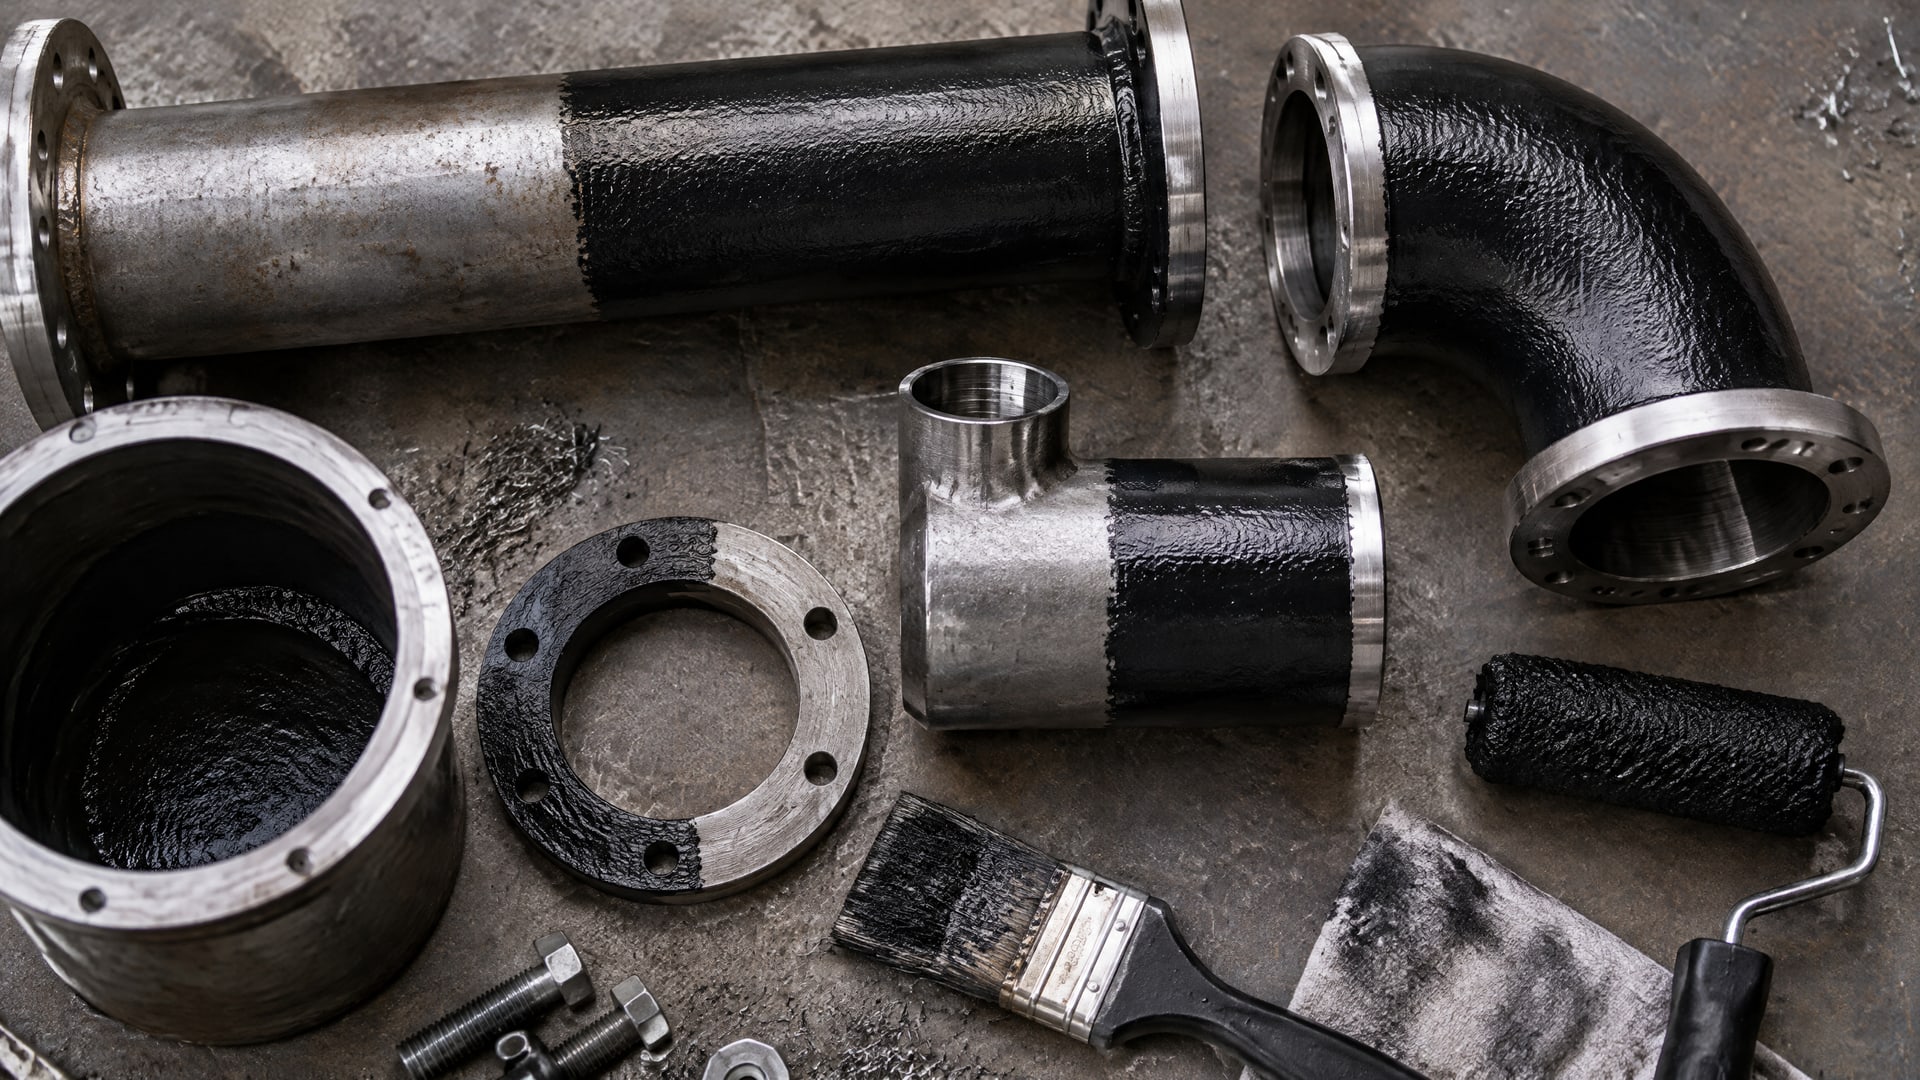
Нельзя считать, что одно антикоррозионное покрытие одинаково подходит для всех этих задач. Для наружных трубопроводных систем важны требования к заводскому нанесению, стыкам, ремонту и контролю после обращения с трубой.
Для внешних трехслойных полиэтиленовых и полипропиленовых покрытий стальных труб требования к заводскому нанесению устанавливает ISO 21809-1:2018. Этот стандарт относится к защите сварных и бесшовных стальных труб, применяемых в нефтегазовом транспорте. При обучении специалистов необходимо различать заводской процесс и полевые работы, включая подготовку и ремонт участков соединения.
Параметры толщины нельзя переносить с одной системы на другую. В отраслевых обзорах для FBE-покрытий по ISO 21809-2 приводится типичный номинал 400 мкм и диапазон 300-600 мкм для отдельных проектов. Для внешних систем 3LPE и 3LPP по ISO 21809-1 указывается типичная толщина порядка 1,3-4,7 мм в зависимости от класса покрытия и массы трубы. Эти значения служат контекстом для подготовки, но фактические требования нужно проверять по спецификации проекта и документации системы.
В программу обучения по трубопроводам включают проверку толщины, адгезии, отверждения, повреждений при обращении с трубой и совместимости полевого ремонта с основным покрытием. Для отдельных систем также контролируют напряжение при проверке сплошности покрытия и стойкость к катодному отслаиванию. Специалистам важно понимать не только метод проверки, но и то, какие требования к нему заданы для конкретного объекта.
Внутренние антикоррозионные покрытия стальных труб решают другую задачу, поэтому их нельзя выбирать по принципу «подойдет то же, что снаружи». Для них отдельно рассматривают условия эксплуатации, способ нанесения и требования приемки. Конкретные критерии устанавливаются документацией проекта: приведенные выше положения ISO 21809-1:2018 относятся к внешним трехслойным системам.
Контроль качества и замена импортного покрытия
План контроля следует составлять до начала работ.
В нем определяют, на каких этапах проверяют подготовку поверхности, смешивание, нанесение и готовое покрытие, кто выполняет инспекцию и как фиксируют результаты. Такой порядок помогает обнаруживать отклонения до того, как они станут скрыты следующим этапом или потребуют масштабного ремонта.
Для трубопроводов набор параметров зависит от типа системы. При проверке могут учитываться толщина, адгезия, отверждение, сплошность, повреждения при транспортировке и обращении, а также стойкость к катодному отслаиванию. При этом параметры, применимые к внешнему покрытию труб, не следует автоматически переносить на внутренние покрытия или металлические конструкции другого назначения.
При замене импортного покрытия сравнивают не только цвет, стоимость или удобство нанесения. Проверяют соответствие требованиям проекта, совместимость с подготовкой поверхности и оборудованием, толщину, методы контроля и условия эксплуатации. Для трубопроводов отдельно оценивают совместимость ремонта в зоне стыка с основной системой. Подбор по названию или общему назначению не подтверждает эквивалентность.
Снабженцу полезно подключаться к обсуждению до закупки. Инженерная служба определяет требования к работе покрытия и контролю, а закупщик сверяет их с документацией предлагаемой системы и условиями поставки. Если нужные подтверждения отсутствуют, решение о замене откладывают до уточнения характеристик и согласования с ответственными специалистами.
Отдельный вопрос - экономия растворителя и снижение выбросов VOC. В качестве направлений рассматривают покрытия с высоким содержанием сухого остатка, водные, не содержащие органического растворителя и отверждаемые излучением системы. Выбор зависит от совместимости с условиями эксплуатации и технологией нанесения: сама по себе низкая эмиссия не доказывает пригодность материала для конкретного объекта.
Как снизить расход растворителя без потери управляемости процесса
Экономию растворителя нельзя строить на произвольном разбавлении состава.
Сначала устанавливают, допускает ли технология выбранного покрытия разбавление и в каком порядке его выполняют. Затем обучают операторов соблюдать процедуру и фиксировать отклонения. Это помогает поддерживать воспроизводимость нанесения и снижает риск проблем с толщиной и равномерностью пленки.
При выборе решения рассматривают не только состав, но и способ нанесения. Покрытия с высоким содержанием сухого остатка, водные, бессольвентные и системы радиационного отверждения могут снижать потребность в органических растворителях или выбросы VOC. Однако перейти на такой материал можно только после проверки его соответствия условиям службы и производственному процессу.
На учебном участке специалисты могут сопоставить этапы нанесения и контроля для действующей и рассматриваемой систем. Важно проверить, какое оборудование понадобится, как организуют подготовку поверхности и какие параметры будут принимать на площадке. Результат такой оценки должен опираться на документацию и практическую отработку, а не на предположение, что новый материал автоматически потребует меньше ресурсов.
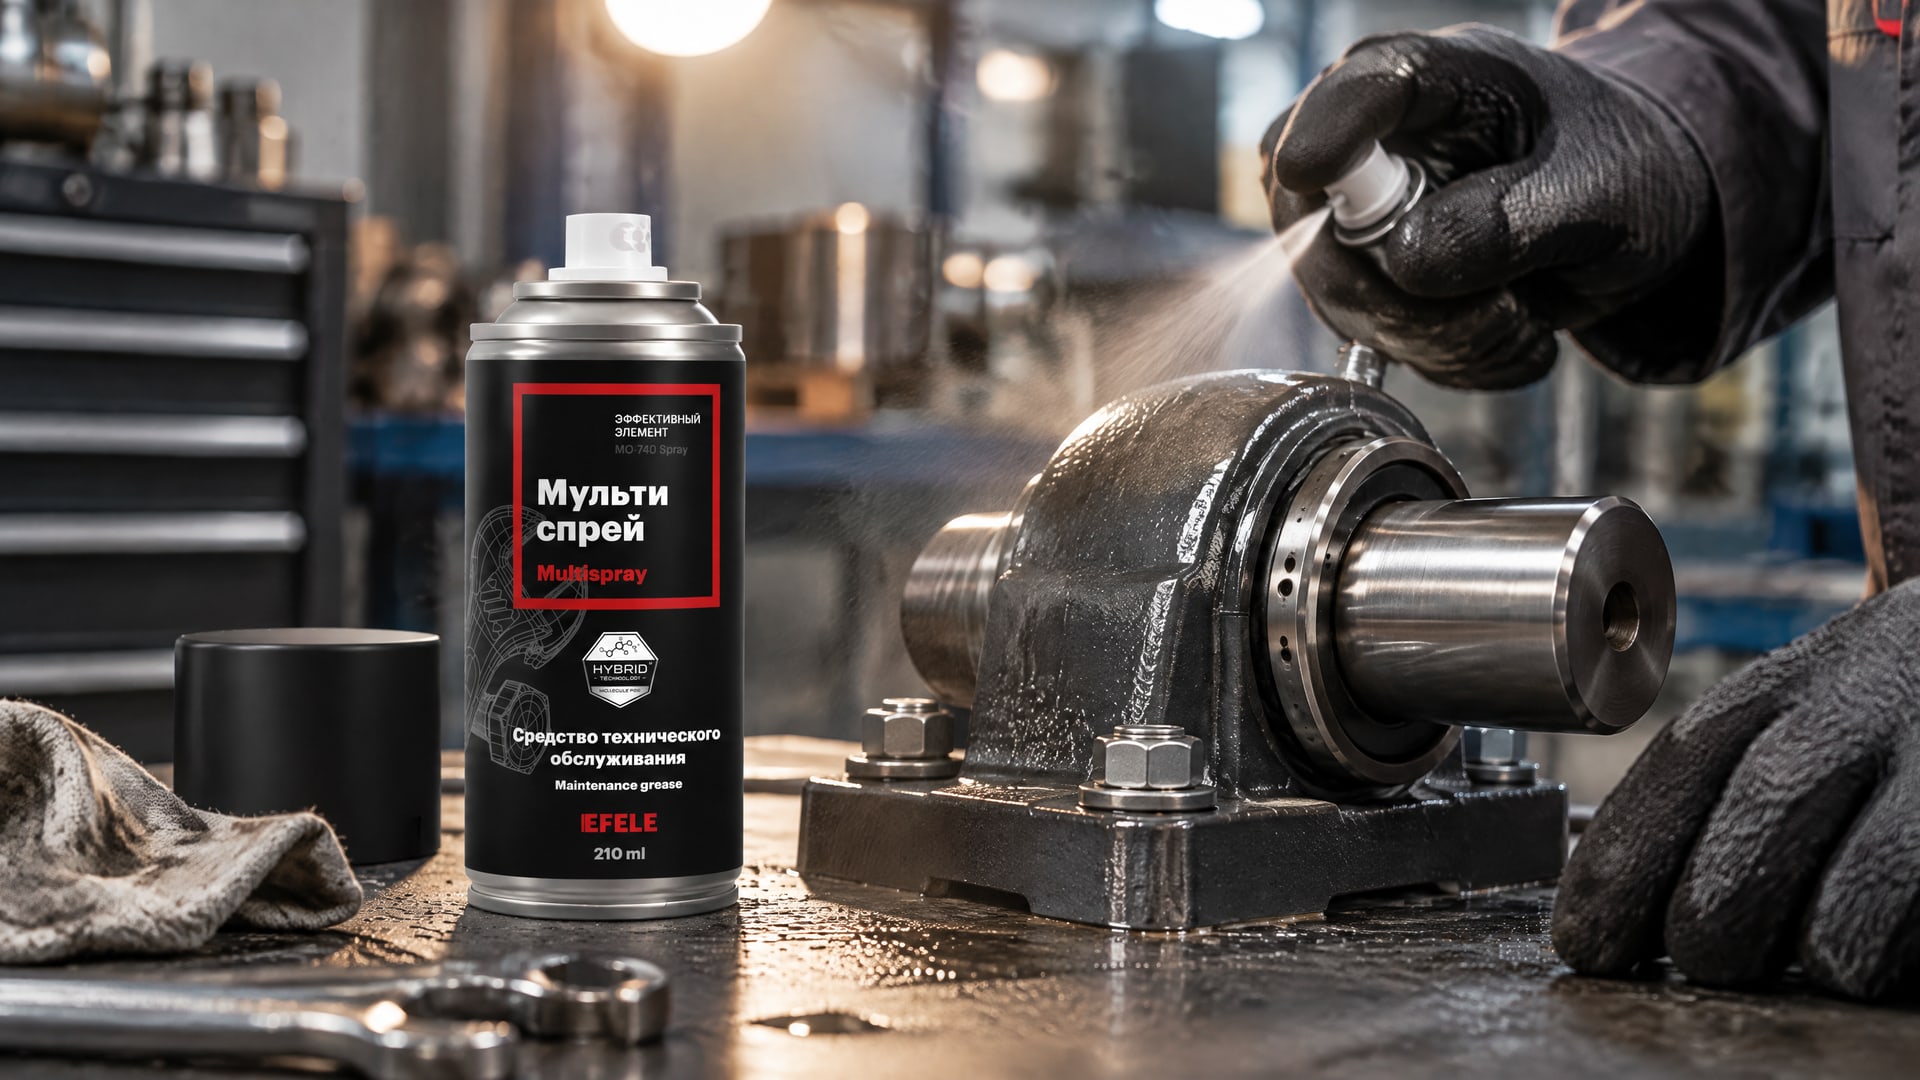
Для обслуживания подвижных узлов, не относящихся к самой системе покрытия, возникает отдельная задача: защитить металлические детали от коррозии и восстановить подвижность механизмов. В таких случаях мультиспрей EFELE MO-740 Spray применяют для защиты оборудования от коррозии и восстановления подвижности. Это решение для оборудования, а не замена антикоррозионного покрытия, которое наносят на подготовленную поверхность по отдельной технологии.
Часто задаваемые вопросы
Как обучить специалистов нанесению антикоррозионного покрытия?
Постройте обучение по этапам производственного процесса: подготовка поверхности, смешивание и разбавление, нанесение, инспекция, контроль качества и ремонт. Практику проводите на оборудовании и типах поверхностей, с которыми специалисты работают на площадке. Критерии приемки и контрольные параметры берите из документации конкретной системы и требований объекта.
Чем отличаются наружные и внутренние антикоррозионные покрытия труб?
Они предназначены для разных поверхностей и условий работы, поэтому требования к системе, нанесению и приемке могут отличаться. ISO 21809-1:2018 описывает заводское нанесение внешних трехслойных полиэтиленовых и полипропиленовых покрытий на стальные трубы для нефтегазового транспорта. Требования к внутреннему покрытию определяют отдельно по документации проекта.
Как выбрать замену импортному покрытию?
Сравните требования проекта с документацией предлагаемой системы: назначение, условия эксплуатации, подготовку поверхности, способ нанесения, толщину и методы контроля. Для трубопроводов отдельно проверьте совместимость полевого ремонта с основной системой. Цвет и стоимость сами по себе не подтверждают соответствие покрытия техническим требованиям.
Можно ли снизить расход растворителя простым разбавлением?
Нет. Разбавление выполняют только в соответствии с технологией конкретного покрытия. Самовольное изменение состава может повлиять на воспроизводимость нанесения, равномерность и толщину пленки. Для снижения потребности в растворителе рассматривают также системы с высоким содержанием сухого остатка, водные, бессольвентные и отверждаемые излучением покрытия, если они подходят условиям объекта.
Заключение
Обучение технологии нанесения антикоррозионного покрытия должно охватывать весь рабочий цикл: от подготовки поверхности и смешивания состава до контроля, ремонта и приемки. Для трубопроводов необходимо отдельно учитывать наружные и внутренние системы, заводское и полевое нанесение, а параметры выбирать по документации конкретного проекта.
Следующий шаг - составить для объекта перечень операций и контрольных точек, затем сверить его с требованиями к покрытию и оборудованию. На этой основе можно подготовить программу практического обучения для аппликаторов, инженеров и специалистов, принимающих результат работ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.
Узнайте, как правильно определить максимальную скорость подшипника с твердосмазочным покрытием, учитывая все важные факторы.