
Пищевая смазка для дозатора: как H1 влияет на скорость и точность фасовки порошков
H1-смазка влияет на скорость и точность фасовки порошков косвенно: при правильном подборе она помогает снизить трение и износ узлов, поддерживать стабильное движение дозатора и уменьшать незапланированные остановки. Сама маркировка H1 точность дозирования не гарантирует. Важно, чтобы смазка подходила конкретному узлу по вязкости, консистенции, нагрузке, скорости и условиям мойки.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку дозатора пищевой фасовочной машины. Разберем, что означает H1, какие требования учитывать для разных механизмов и как связать выбор смазочного материала с повторяемостью цикла и фактической производительностью линии.
Как пищевая смазка для дозатора связана со скоростью и точностью фасовки
Дозатор должен повторять заданное движение от цикла к циклу.
Если в его механизме растет сопротивление, появляются колебания хода или усиливается износ, это может нарушить стабильность работы оборудования. В результате оператору приходится чаще проверять и перенастраивать машину, а незапланированные остановки сокращают фактическое время фасовки.
Пищевые смазки влияют на производительность не напрямую. Их задача - обеспечить подходящий режим трения в конкретном узле и помочь сохранить его работоспособность. При грамотном подборе смазка способствует снижению трения и износа, поддерживает стабильное движение и тем самым помогает дозатору воспроизводить цикл без лишних колебаний.
При этом H1 само по себе не означает, что продукт ускорит фасовку или повысит точность. Маркировка говорит о допустимости только случайного контакта с пищей. Если смазка слишком густая для быстроходного механизма, не подходит к нагрузке или несовместима с уплотнениями, она может увеличить сопротивление движению. Поэтому пищевой допуск и эксплуатационные свойства рассматривают вместе.
Практически важно разделять два результата:
Стабильность механики: узел движется с предсказуемым сопротивлением, а износ и незапланированные остановки не нарушают работу линии.
Точность фасовки: зависит от настройки и состояния дозатора, конструкции машины и стабильности его цикла. Смазка поддерживает работу механизма, но не заменяет регулировку оборудования.
Таким образом, увеличение производительности фасовочной машины связывают не с одной заменой смазки, а с устранением причин нестабильной работы. Оценивают состояние механизма, условия эксплуатации и соответствие смазочного материала конкретному узлу.
Что означает H1 для фасовки порошков
H1 предназначен для оборудования, где возможен случайный контакт смазки с пищей.
В материалах по требованиям FDA для таких ситуаций указывается предел до 10 ppm. Это не разрешение на постоянное попадание смазки в продукт и не замена санитарного контроля.
Базовое нормативное требование для H1-смазок в США связано с 21 CFR 178.3570. Международный стандарт ISO 21469 устанавливает гигиенические требования к смазкам, которые могут контактировать с продуктом, и охватывает формуляцию, производство, использование и обращение с ними. H1-регистрация и ISO 21469 связаны с пищевой безопасностью, но это не одна и та же проверка: наличие одной маркировки не подтверждает автоматически другую.
Для фасовочной линии закупщику важно проверять документы на конкретную смазку, а не ориентироваться только на описание «пищевая». В документации ищут подтверждение регистрации H1 и соответствия 21 CFR 178.3570. Если для предприятия важна сертификация ISO 21469, ее проверяют отдельно. В источниках для силиконовых масел также встречается предел 1 ppm; он относится к указанной категории масел и не должен переноситься на все H1-смазки.
H1 снижает риск при случайном контакте, но не отменяет правила эксплуатации оборудования. Требуются санитарный контроль, соблюдение регламента смазки и проверка совместимости материала с узлом и его уплотнениями. Для фасовки порошков это особенно важно в зонах, где механизмы расположены рядом с продуктом и упаковкой.
Как подобрать смазку для узлов фасовочной машины
У фасовочной машины нет единого режима трения.
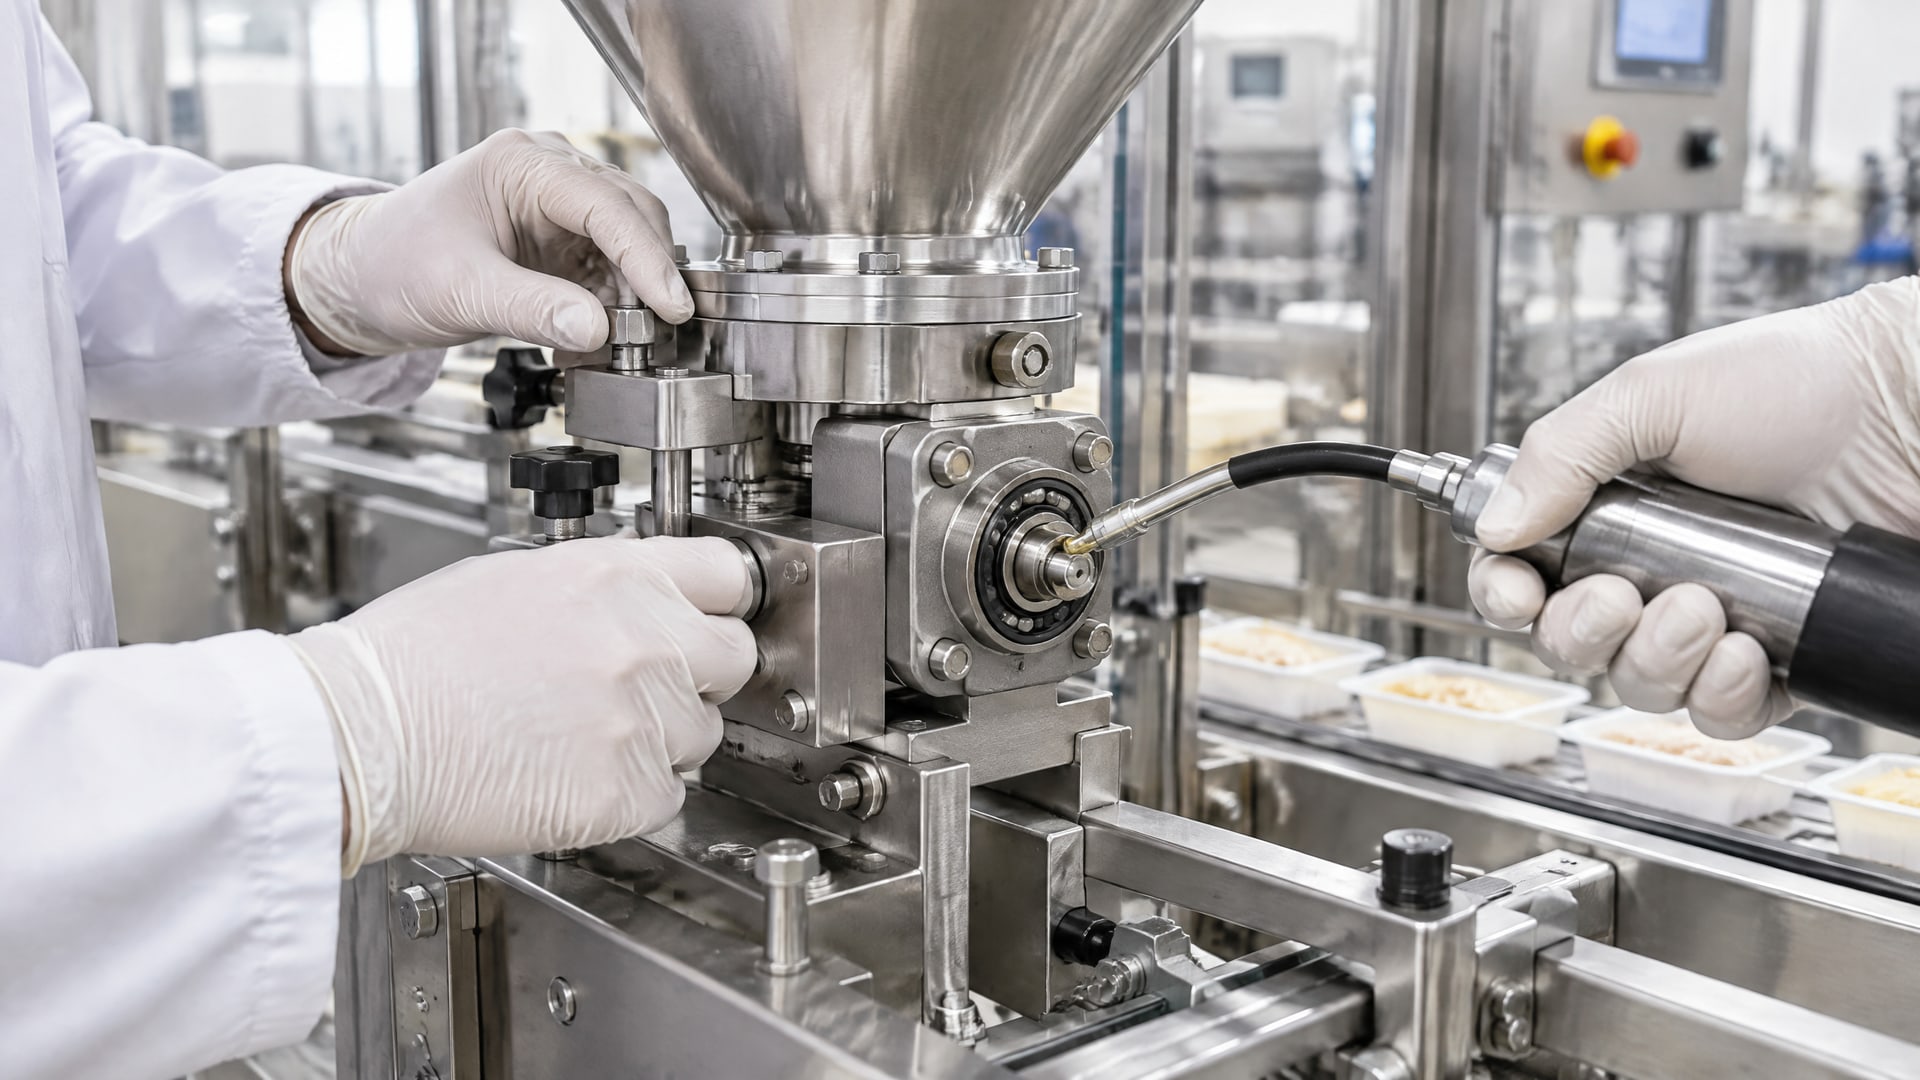
Дозирующие механизмы, подшипники, направляющие и приводы различаются по скорости, нагрузке и характеру движения. Поэтому одна H1-смазка не обязательно подходит для всех точек оборудования.
Для точечного дозирующего механизма важна стабильность хода. В направляющих оценивают движение сопряженных деталей и нагрузку, а для подшипников учитывают скорость и условия работы. Если машина часто контактирует с водой, паром или моющими средствами, проверяют устойчивость смазки к этим воздействиям. Также уточняют совместимость с уплотнениями и особенности обслуживания узла.
Перед выбором полезно сопоставить несколько параметров:
Назначение точки смазывания: дозатор, подшипник, направляющая или привод.
Скорость и характер движения: вращение, возвратно-поступательное движение или циклическая работа.
Нагрузка и температура узла.
Воздействие воды, пароочистки и моющих средств.
Совместимость смазки с материалами уплотнений.
Документы, подтверждающие H1-регистрацию и требуемые предприятию характеристики.
Не стоит подбирать материал только по консистенции или пищевой маркировке. Если характеристики смазки не соответствуют узлу, сопротивление и нагрев могут увеличиться, а движение - стать менее стабильным. В итоге потенциальный эффект для точности фасовки теряется, даже если требования к случайному контакту с пищей выполнены.
Почему мойка и износ влияют на стабильность дозирования
На фасовочных линиях смазочный материал должен работать в условиях, заданных производственным процессом.
Частые мойки и контакт с водой или моющими средствами могут влиять на состояние смазки в узле. После обслуживания важно соблюдать регламент нанесения и убедиться, что выбранный материал подходит для конкретных условий эксплуатации.
Износ также влияет на повторяемость движения. Когда детали работают с повышенным трением, механизм может двигаться с переменным сопротивлением. Это не означает, что смазка сама по себе исправит изношенную деталь или компенсирует неверную настройку дозатора. Однако подходящий материал помогает снизить трение и износ, а значит, поддержать предсказуемую работу исправного и правильно настроенного узла.
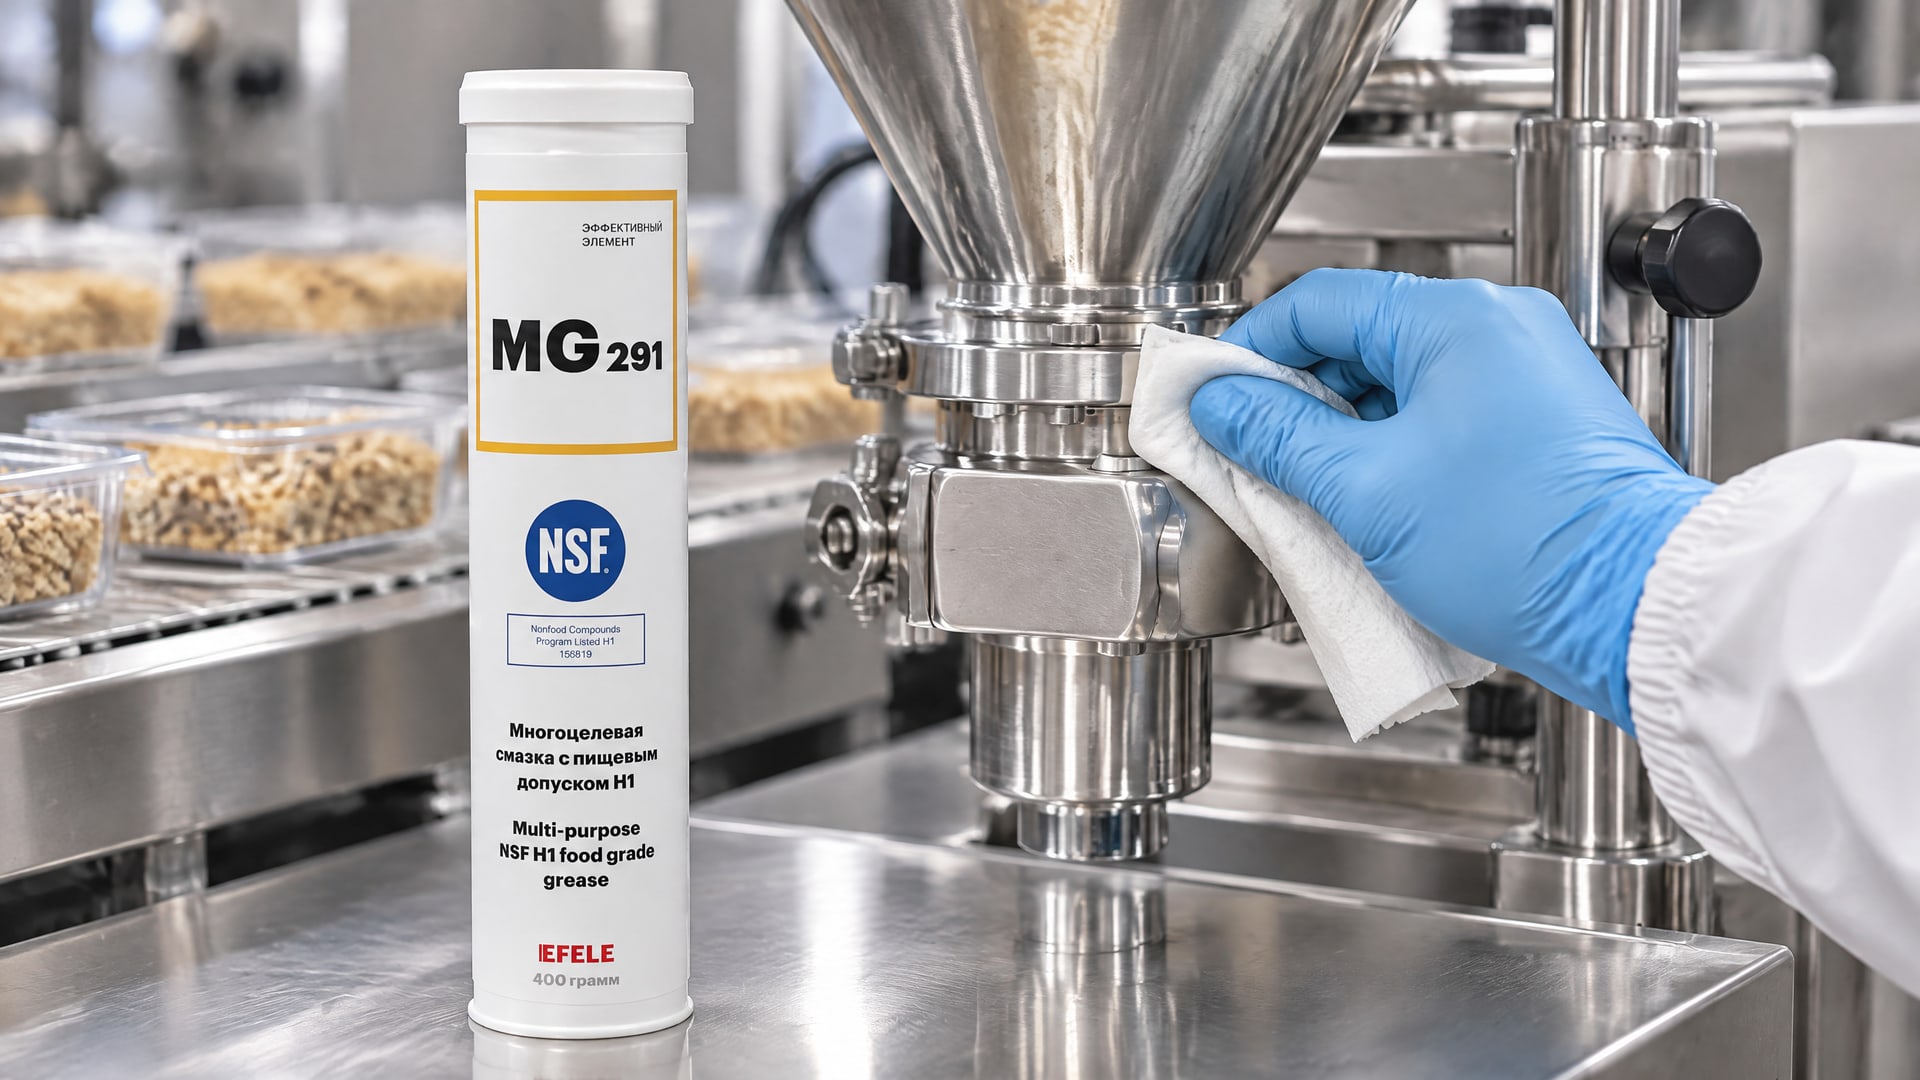
При затруднениях после мойки или нестабильном ходе сначала определяют причину: состояние деталей, наличие смазки, совместимость материала с условиями обслуживания и корректность применения. Если узел испытывает высокую нагрузку или работает с циклическим движением, выбор смазки должен учитывать именно этот режим. В качестве варианта для точки, где возможен случайный контакт с пищей, рассматривают EFELE MG-291 (NSF H1), предварительно сверяя характеристики и совместимость с требованиями узла.
Снижение простоев возможно, когда смазка, регламент обслуживания и состояние механизма рассматриваются как единая система. Если после замены смазки сохраняются колебания хода или неточность дозирования, необходимо проверять настройки и износ деталей, а не связывать проблему только с пищевым допуском.
Как оценить влияние смазки на производительность линии
Чтобы понять, повлиял ли подбор смазки на работу фасовочной машины, сравнивают состояние и поведение узла до и после обслуживания.
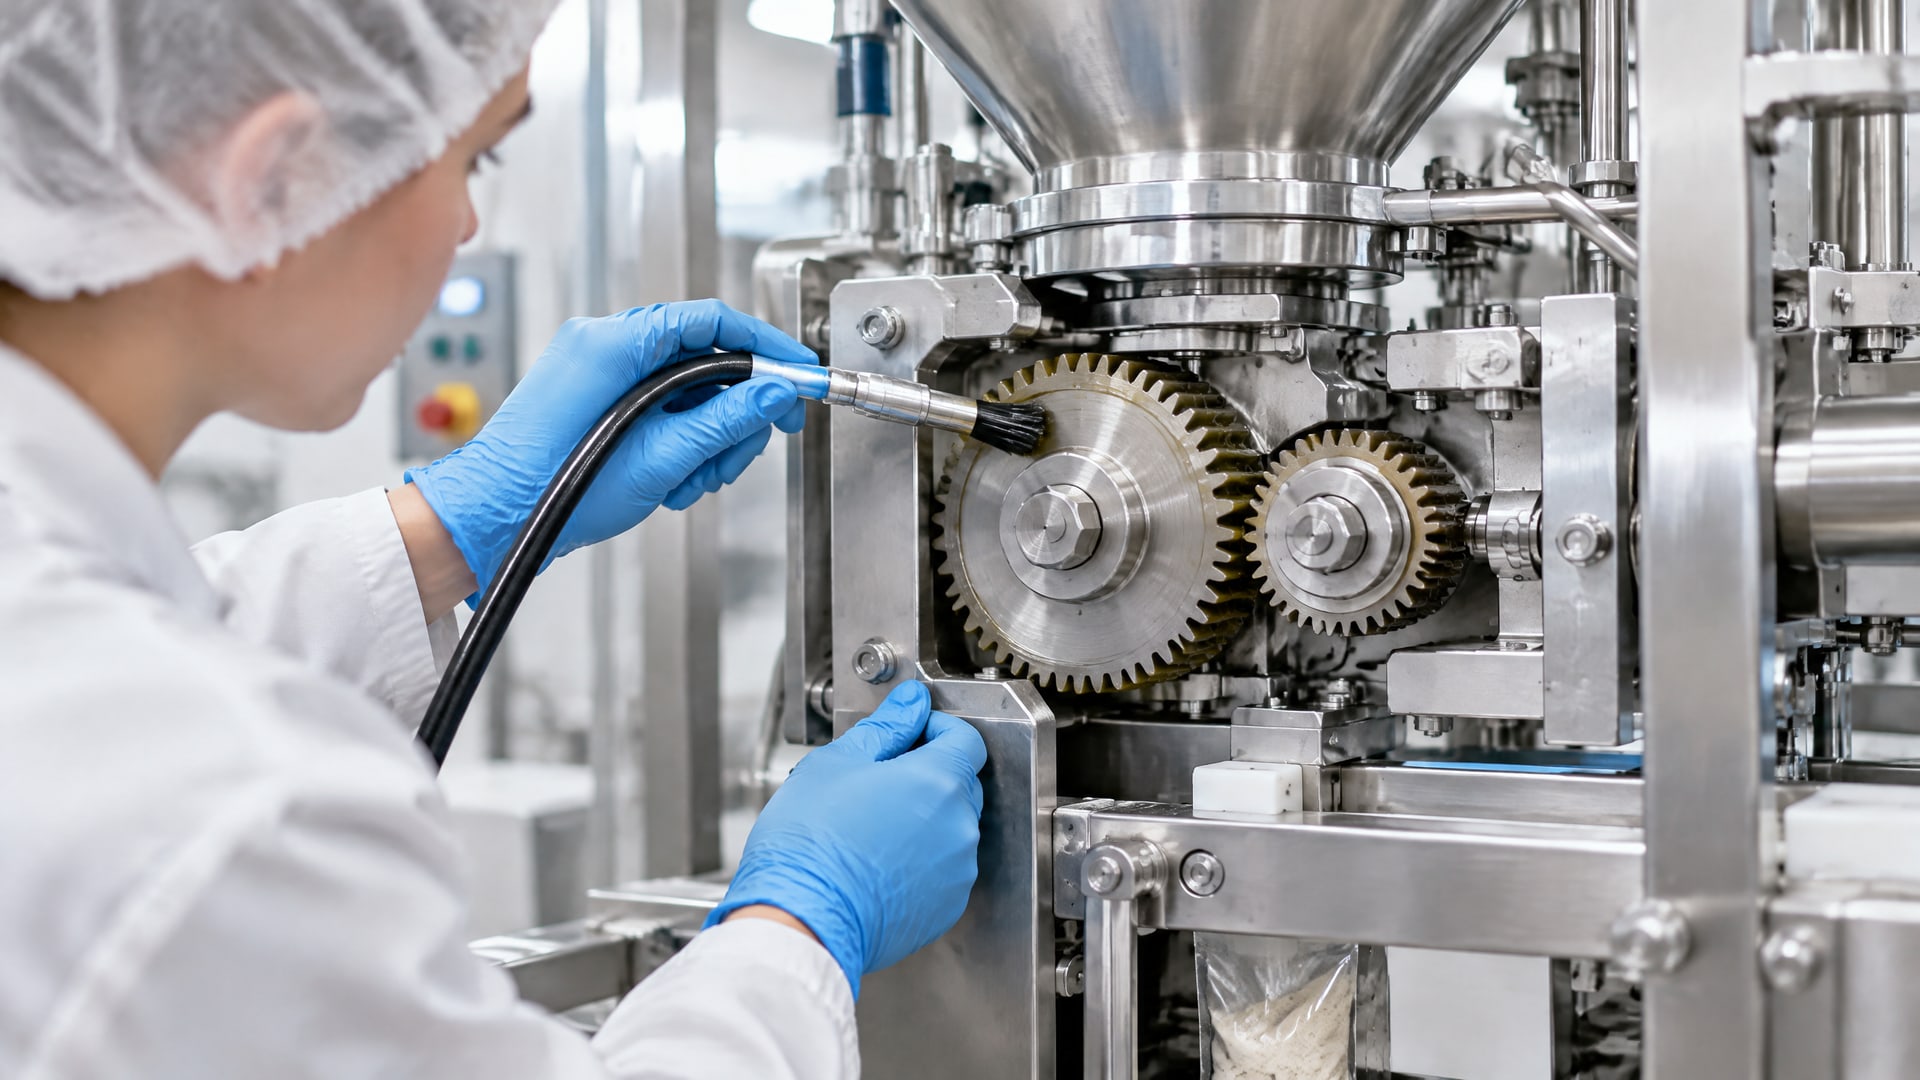
Оценка должна учитывать не только скорость линии, но и стабильность движения механизма, повторяемость цикла, частоту остановок и необходимость внеплановой корректировки.
Полезно фиксировать условия эксплуатации: какой узел обслуживали, какой материал применили, как часто проводится мойка и какие отклонения наблюдались до замены. Такой подход помогает отделить эффект смазки от влияния настройки дозатора, износа деталей и других причин. Если меняется сразу несколько параметров, определить причину улучшения или ухудшения сложнее.
При выборе и последующей проверке результата придерживаются последовательности:
Определяют конкретную точку смазывания и режим ее работы.
Сверяют требования узла с техническими характеристиками смазки.
Проверяют документы H1 и, если необходимо, ISO 21469.
Учитывают воздействие воды, пароочистки и моющих средств.
После обслуживания оценивают стабильность движения, простои и повторяемость цикла.
Так можно проверить, помогает ли решение поддерживать требуемую работу оборудования. Если характеристики дозирования остаются нестабильными, дополнительно проверяют настройку машины и техническое состояние механизма. Смазка важна для надежности узла, но не является самостоятельной настройкой фасовочного процесса.
Часто задаваемые вопросы
Смазка H1 автоматически повышает точность фасовки?
Нет. H1 обозначает допустимость случайного контакта с пищей, но не гарантирует точность дозирования. Результат зависит от соответствия смазки узлу по вязкости, консистенции, нагрузке, скорости и температуре. Также важны состояние деталей и настройка дозатора. Неподходящий материал может увеличить сопротивление движению даже при наличии пищевого допуска.
Можно ли одной пищевой смазкой обслуживать все узлы фасовочной машины?
Не обязательно. Дозатор, подшипник, направляющая и привод работают в разных режимах трения и скорости. Для выбора учитывают нагрузку, характер движения, температуру, воздействие воды и моющих средств, а также совместимость с уплотнениями. H1 подтверждает возможность случайного контакта с пищей, но не универсальность смазки для оборудования.
Что проверять при выборе H1-смазки для фасовки порошков?
Проверьте регистрацию H1 и соответствие 21 CFR 178.3570, а при необходимости - сертификацию ISO 21469. Затем сопоставьте характеристики смазки с режимом конкретного узла, мойкой, нагрузкой и совместимостью с уплотнениями. Для силиконовых масел в отдельных источниках приводится предел 1 ppm, тогда как общий предел случайного контакта указывается как 10 ppm.
Отменяет ли H1 санитарный контроль оборудования?
Нет. H1 снижает риск при случайном контакте смазки с пищей, но не разрешает загрязнение продукта и не заменяет санитарные процедуры. На предприятии по-прежнему соблюдают регламент обслуживания, контролируют состояние оборудования и применяют смазку в соответствии с назначением. Маркировка H1 не отменяет проверку совместимости и условий работы узла.
Заключение
Смазка дозатора пищевой фасовочной машины влияет на скорость и точность фасовки косвенно: правильно подобранный материал помогает снизить трение и износ, поддерживать стабильное движение механизма и уменьшать незапланированные остановки. H1 подтверждает допустимость только случайного контакта с пищей, но сама по себе не гарантирует повторяемость дозирования.
Следующий шаг для инженера или снабженца - определить узлы, расположенные рядом с продуктом, сверить их режим работы с характеристиками смазки и проверить подтверждающие документы. После обслуживания оценивают стабильность цикла и состояние механизма, не забывая отдельно контролировать настройку дозатора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.