
Пищевая смазка высокие температуры: как выбрать для печей и конвейеров
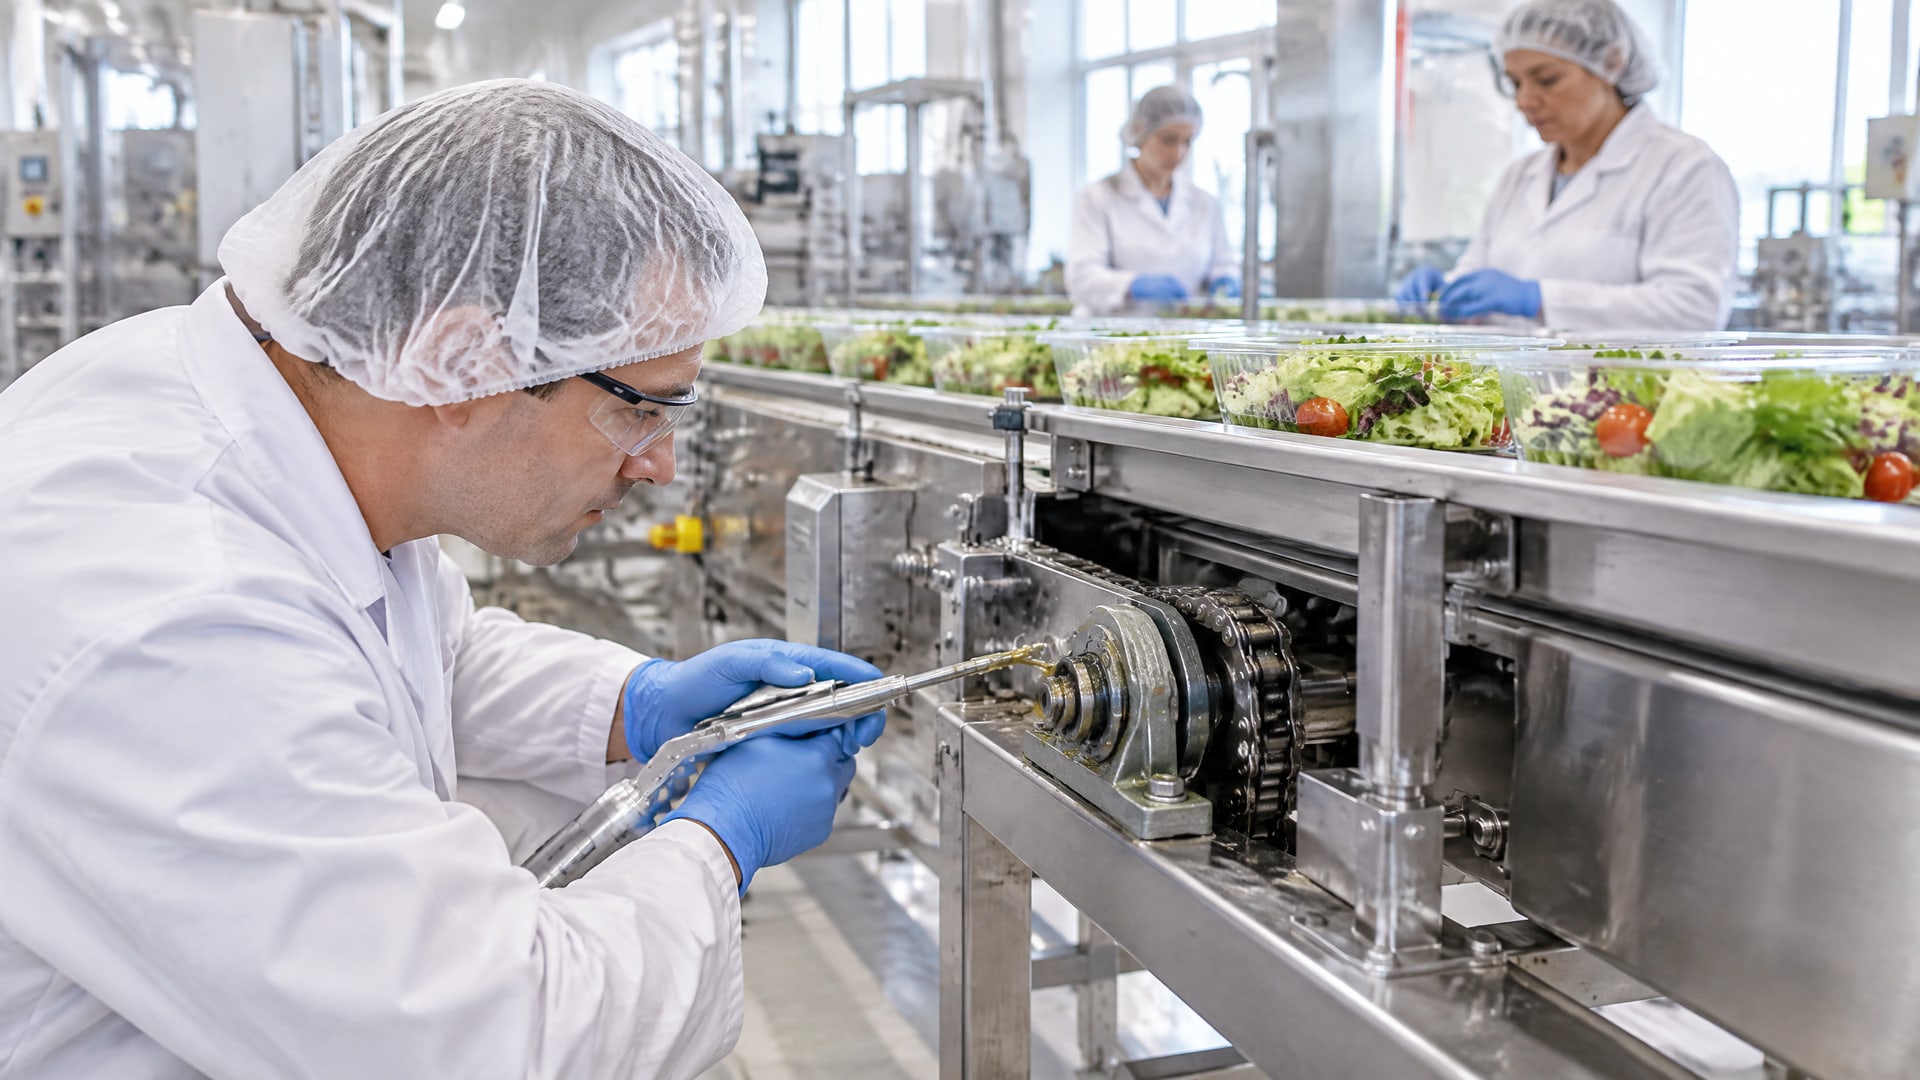
Выбор пищевой смазки для высокотемпературных узлов требует понимания различия между допуском по пищевой безопасности и реальной тепловой стойкостью. H1 - это категория смазочных материалов, предназначенная для случайного контакта с продуктом, но это обозначение ничего не говорит о том, выдержит ли смазка температуру 200, 260 или 300 градусов. На практике производства часто сталкиваются с проблемой: смазка с допуском H1 деградирует, образует отложения на цепях и подшипниках, или быстро высыхает при длительном нагреве. Статья объясняет, на что действительно смотреть при подборе смазки для печного и конвейерного оборудования, и как избежать дорогостоящих остановок.
Это руководство для технических специалистов, инженеров и закупщиков, которые сталкиваются с выбором смазки для пекарен, кондитерских цехов, линий фасовки и других участков с высокотемпературными узлами.
Что означает допуск H1 и почему его недостаточно
H1 - это регистрация по стандарту NSF (National Sanitation Foundation), которая подтверждает, что смазка безопасна при случайном, технически неизбежном контакте с пищей.
Ключевое слово здесь «случайном»: это применяется к смазке в подшипниках крышки конвейера, на цепях, которые могут опустить на продукт, или на уплотнениях емкостей. Для прямого внесения смазки в продукт (в пищевой допуск H1 НЕ годится; это требует 3H).
Однако H1 на этикетке говорит только о составе и обработке; температурный допуск зависит исключительно от типа базового масла и загустителя. Один H1-продукт может работать до 150-180 °C, другой - до 260 °C, третий - до 300 °C. Многие закупщики ошибочно полагают, что раз на смазке написано H1, она подойдет для любой печи или конвейера. На практике неправильный выбор приводит к:
Окислению и образованию лаковых отложений на цепях и подшипниках (смазка быстро деградирует).
Вытеканию или испарению смазки из узлов, оставляя их сухими.
Потере вязкости и снижению защиты от износа.
Кокефикации (образованию твердых углеродистых отложений), которая может заклинить цепь или подшипник.
Поэтому первый шаг - найти техдокументацию (TDS) на интересующую смазку и проверить, какая именно температура указана для постоянной работы, а какая - для кратковременных пиков.
Синтетические базовые масла и высокотемпературные формулы
Для применений выше 180 °C минеральные масла быстро теряют эффективность.
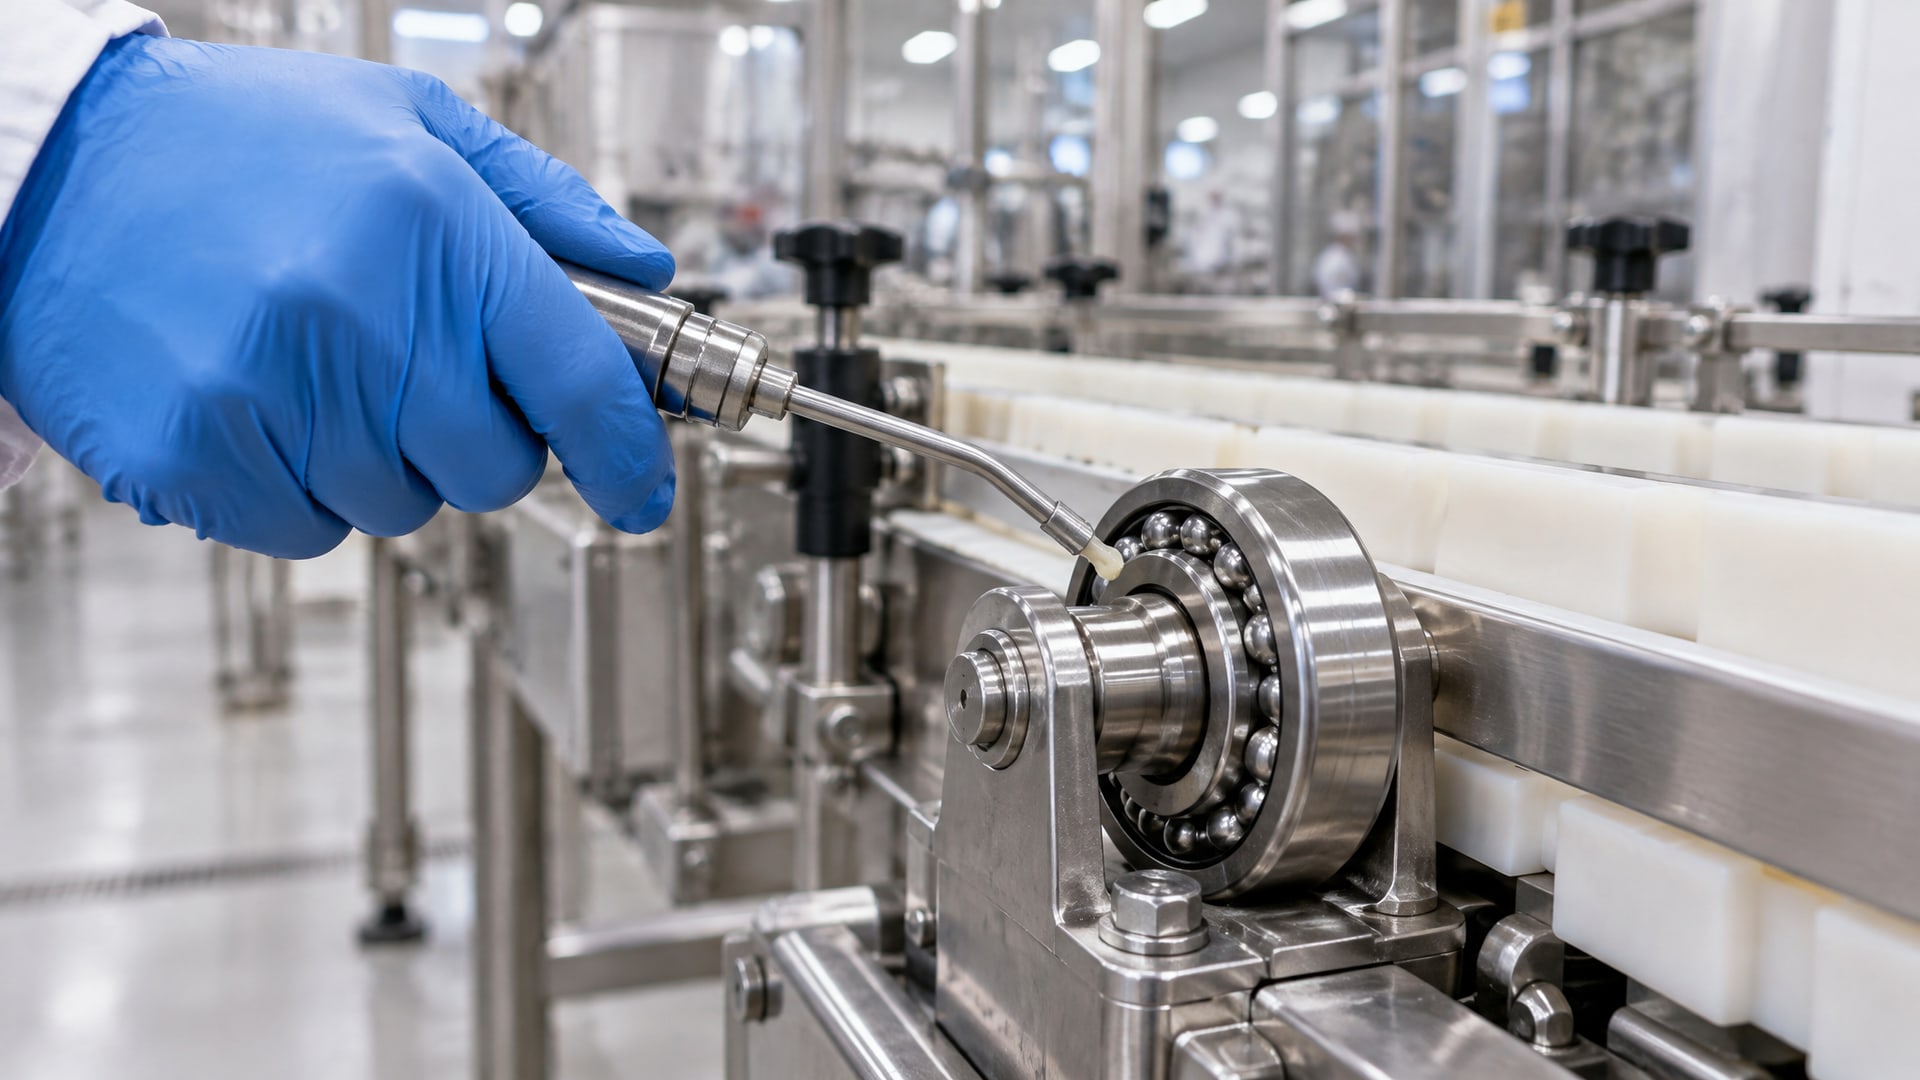
Высокие температуры ускоряют окисление, при котором масло превращается в твердые смолистые вещества. Именно поэтому большинство высокотемпературных H1-смазок производят на синтетической основе.
Основные типы синтетических базовых масел для пищевых смазок
Polyol ester (эфиры) выдерживают температуры до 240-260 °C и обладают хорошей адгезией, то есть держатся на поверхности лучше, чем минеральные масла. Они устойчивы к окислению, но требуют внимательной совместимости с уплотнениями и пластиками.
Синтетические PAO (полиальфаолефины) стабильны при нагреве, обеспечивают текучесть при низких температурах и часто используются для диапазонов от -20 °C до 200 °C. Это хороший выбор, если максимум не превышает 200 °C.
Фторированные или PTFE-содержащие формулы применяют для экстремальных случаев (260-300 °C и выше). Они дороже, но держат высокую температуру и практически не испаряются. На практике такие смазки нужны редко, в основном для печей с прямым нагревом выше 270 °C.
Работа с цепями печей часто требует не пластичной смазки, а жидкого масла. Для этого применяют цепные масла на эфирной основе, которые текут по цепи, не коксуют и сохраняют вязкость при температурах до 230-270 °C. Такие масла обладают высокой адгезией и устойчивостью к смыванию водой - важно, если цепь находится во влажной зоне или подвергается мойке.
Высокие температуры в печах и на конвейерах: выбор по типу узла
Разные узлы требуют разного подхода, даже если температура одна и та же.
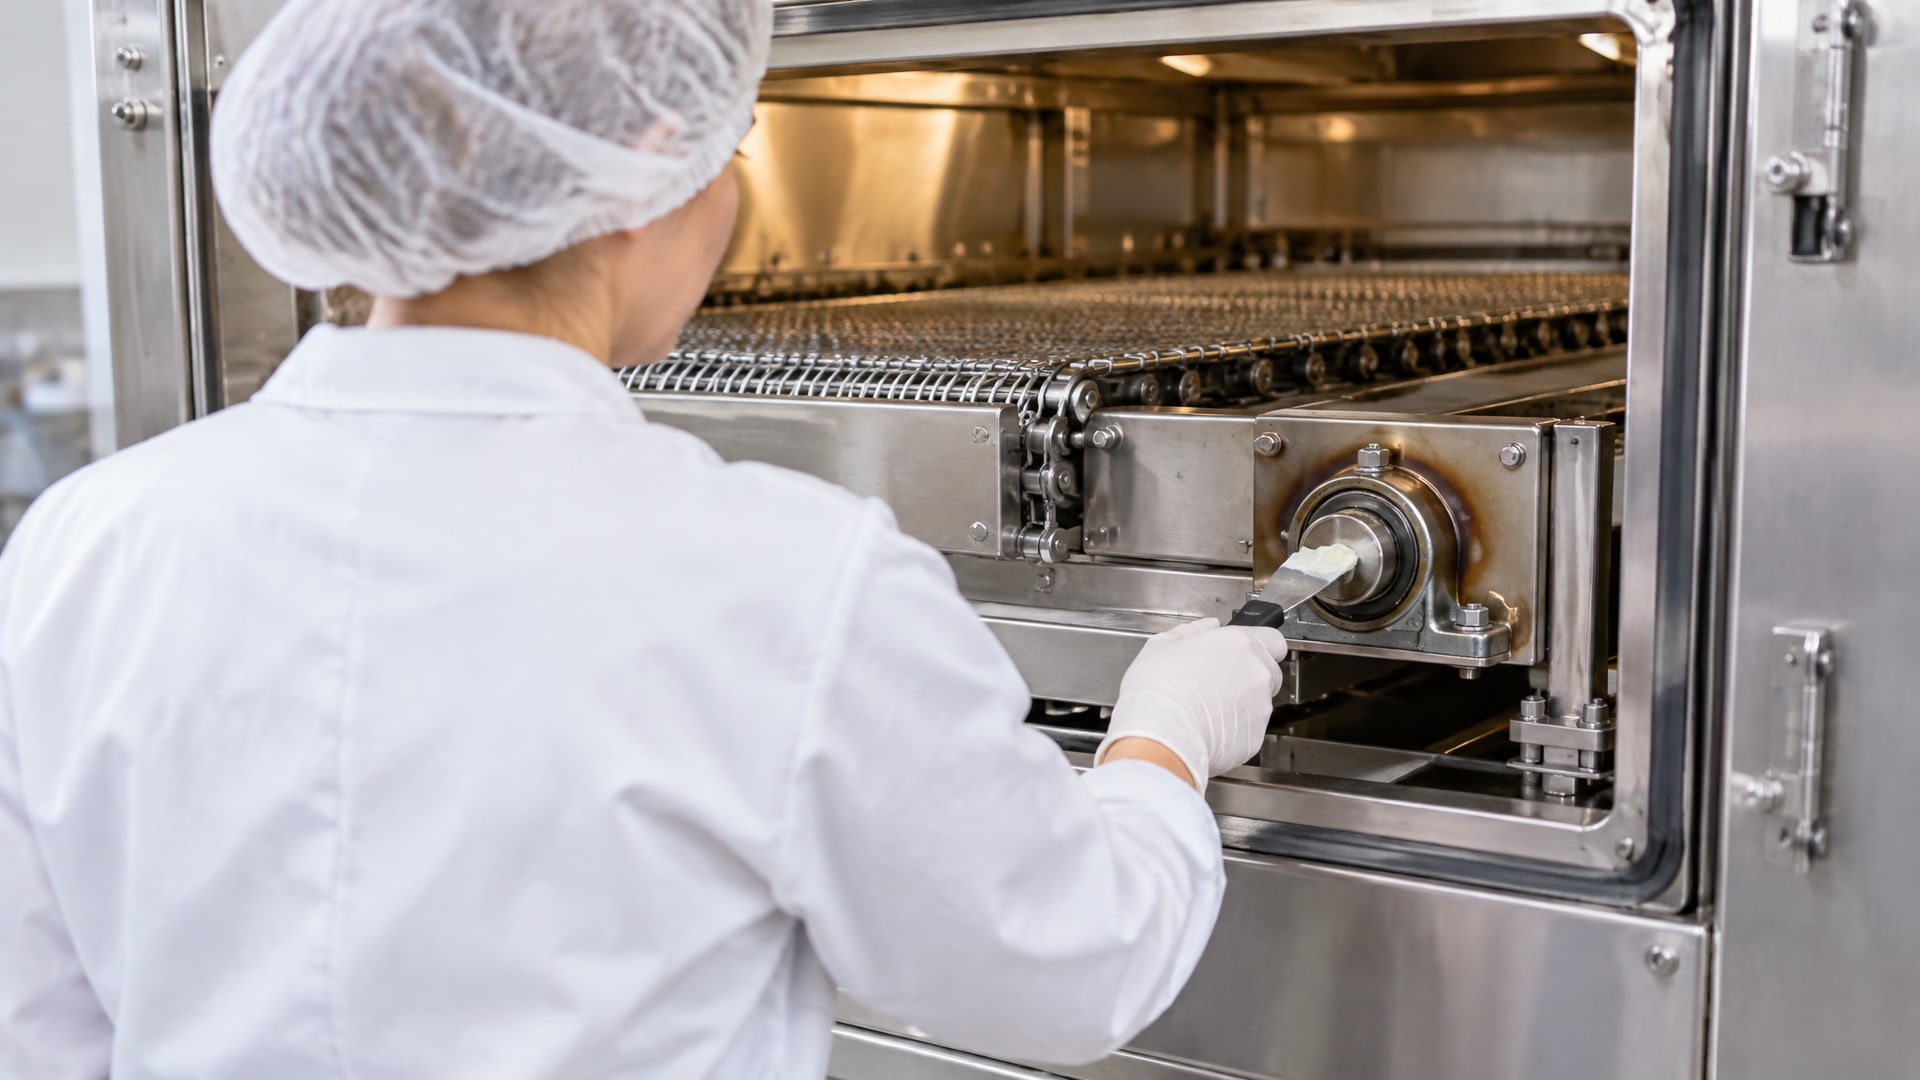
Подшипники и направляющие печного оборудования
Подшипники в печах и прессах испытывают сочетание нагрева, нагрузок и часто влаги (если печь открыта или находится в цехе с мойкой). Здесь нужна пластичная смазка (NLGI 2 - стандартный выбор), которая держит температуру, не вытекает, и защищает от коррозии.
Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260 °C, на практике используют термо- и химстойкие составы. Например, на участках с интенсивной влажностью и периодической влажной уборкой смазка должна сохранять защитные свойства даже при контакте с водой и моющими растворами. При выборе обращают внимание на то, чтобы смазка не размягчалась и не вымывалась.
Совместимость с уплотнениями - отдельный вопрос. Высокотемпературные смазки на эфирной основе могут слегка разбухивать стандартные резиновые манжеты. Нужно проверить, какие материалы уплотнений установлены, и убедиться, что смазка совместима.
Цепные передачи в печах и на линиях
Цепи печного оборудования часто работают при 200-300 °C и требуют жидкого масла, а не густой смазки. Масло должно равномерно течь по цепи, смазывать шарниры, и при этом не образовывать отложений. При неправильном выборе образуется коксе - черный твердый нагар, который слипает звенья цепи и создает риск разрыва.
Для высокотемпературных цепных передач предпочитают эфирные масла. Они лучше держат цепь смазанной, не испаряются как обычные минеральные масла, и переносят длительный нагрев до 230 °C и выше. Когда температура в печи достигает 300 °C, интервалы между смазываниями сокращают - вместо недели переходят на 2-3 дня, чтобы компенсировать потери от испарения и окисления.
Смыв водой - проблема для цепей в открытых печах и во время мойки. Цепное масло с высокой адгезией держится на металле крепче, даже если его поливают водой. Это особенно важно на линиях фасовки, где после работы проводится санитарная обработка.
Направляющие линий фасовки и упаковки
На конвейерах и направляющих салазок скорость движения часто высока, температура 150-200 °C, и нужна тонкая пленка смазки, чтобы не было подтеков на продукт. Здесь работают пластичные смазки NLGI 1 или даже полусухие высокотемпературные составы (которые снижают риск миграции смазки на готовый продукт).
Если линия подвергается мойке водой или горячим паром, смазка должна оставаться на месте после обработки. Водостойкие формулы лучше сохраняют защиту. Если применяется дезинфицирующий раствор, смазка не должна взаимодействовать с его компонентами.
Температура, окисление и выбор интервалов смазывания
Окисление - главный враг высокотемпературной смазки.
При нагреве молекулы масла реагируют с кислородом воздуха, образуя смолы и органические кислоты. Процесс ускоряется по мере повышения температуры: при 100 °C смазка окисляется медленно, при 200 °C - в 10 раз быстрее, при 300 °C - в 100 раз быстрее.
Как температура влияет на срок службы смазки
Производители высокотемпературных смазок указывают рабочий диапазон, например «-40 °C до 260 °C». Это означает, что смазка технически может находиться в этом диапазоне, но срок ее службы сильно зависит от того, насколько близко она находится к верхней границе.
Если диапазон 150-200 °C и оборудование работает при 150 °C, смазка может служить 6-12 месяцев. Если то же оборудование нагреется до 190 °C (ближе к верхней границе), срок службы упадет вдвое или втрое. Если произойдет скачок до 220 °C - смазка может деградировать в течение нескольких дней.
Поэтому инженеры и закупщики должны:
Знать реальную температуру узла (часто завышают или занижают).
Выбирать смазку с запасом (если максимум 200 °C, лучше взять смазку на 260 °C, чтобы иметь марку прочности).
Сокращать интервалы смазывания, если температура приближается к верхней границе допуска.
Менять смазку чаще, если оборудование часто работает на максимуме.
Практическое правило: если узел постоянно работает выше 200 °C, смену смазки лучше запланировать на 3-4 месяца вместо обычных 6-12 месяцев.
Вода, влага и дезинфекция: комбинированные требования
На пищевых производствах смазка редко встречает только тепло.
Обычно к высокой температуре добавляются влага, вода для мойки, пар и агрессивные щелочные моющие растворы. Это усложняет выбор, потому что нужно учитывать сразу несколько свойств.
Водостойкость и адгезия
Минеральные масла плохо держат воду: они либо отталкивают ее (образуя эмульсию), либо вода вытесняет смазку из узла. Синтетические масла, особенно эфиры, обладают лучшей адгезией и задерживают воду в виде микротонких прослоек, не позволяя ей вымыть смазку.
На практике это означает: если цепь печи периодически поливают горячей водой или паром для санитарной обработки, выбирать нужно смазку с явно указанной водостойкостью, а не просто «высокотемпературную».
Совместимость с моющими средствами
Щелочные моющие растворы (pH 12-14) могут реагировать с некоторыми компонентами смазки, особенно с присадками. Если смазка содержит серные EP-присадки (extreme pressure, противозадирные компоненты), щелочь может их «убить», и тогда защита от износа упадет.
Высокотемпературные пищевые смазки, разработанные для влажных условий, обычно имеют щелочеустойчивые присадки. Проверить это можно в техдокументации под пунктом «совместимость» или по результатам теста на устойчивость к щелочам и кислотам.
Пар и конденсат
Если оборудование работает в пароочищаемых условиях, конденсат может скапливаться в подшипниках и узлах. Смазка должна отводить эту воду (образуя стабильную эмульсию) и не разделяться на слои. Это свойство называют эмульсионной стойкостью, и оно указано в техлистах высокотемпературных пищевых смазок.
Чек-лист выбора пищевой смазки для высоких температур
При подборе смазки рекомендуется пройтись по следующим пунктам, чтобы избежать ошибок:
Допуск NSF H1: убедиться, что на техлисте (TDS) явно указано H1 registration; фраза «food safe» или «suitable for food contact» - недостаточно.
Рабочая температура: найти в техлисте длительный диапазон (например, -40 °C до 260 °C) и убедиться, что максимум выше реальной температуры узла минимум на 30-50 °C в качестве запаса.
Тип базового масла: для постоянной работы выше 180 °C должны быть синтетика (полиэфиры, PAO, фторированные составы), а не минеральное масло.
NLGI или вязкость: проверить консистенцию (для пластичных смазок) или класс вязкости (для масел) и убедиться, что она подходит для типа узла (подшипник, цепь, направляющая).
Водостойкость и эмульсионная стойкость: если оборудование подвергается мойке или находится в парозоне, убедиться, что смазка имеет явную водостойкость и не расслаивается при контакте с водой.
EP/AW свойства: для узлов с высокими нагрузками (подшипники, цепи, направляющие с давлением) убедиться, что смазка содержит противозадирные присадки.
Совместимость с уплотнениями: проверить, какие материалы уплотнений установлены (резина, PTFE, пластик), и убедиться в совместимости со смазкой (особенно для синтетических эфиров, которые могут разбухивать некоторые эластомеры).
Совместимость с моющими средствами: если применяются щелочные или кислотные санитарные растворы, убедиться в их совместимости со смазкой.
Интервал смазывания: указан в техлисте для стандартных условий; при приближении к верхней границе температуры интервал нужно сократить.
Поставщик и наличие техподдержки: выбирать надежного поставщика, который может предоставить техническую консультацию и гарантировать качество и наличие на складе.
Практические примеры подбора для типовых узлов
Печь хлебопекарная: цепь, нагревается до 280 °C
Задача: смазать цепь редуктора ротационной печи, которая перемещает камеру внутри печи при 280 °C, плюс периодическая влажная уборка.
Решение: нужно цепное масло, работающее до 300 °C, на синтетической эфирной основе, с водостойкостью и адгезией. Такое масло текет по цепи равномерно, не коксует, и сохраняет защиту даже после мойки. Интервал смазывания -2-3 дня (вместо обычной недели), потому что при 280 °C потери от испарения существенны. Допуск H1 позволяет использовать такое масло на оборудовании, которое контактирует с хлебом косвенно (через стенки печи).
Конвейер фасовки печенья: направляющие салазок, 180 °C
Задача: направляющие салазок нуждаются в смазке, чтобы салазки скользили плавно; конвейер проходит через зону упаковки с регулярной влажной мойкой; температура 180 °C.
Решение: пластичная смазка NLGI 2 или NLGI 1, на синтетической основе (PAO или полиэфир), с водостойкостью и адгезией. Наносят тонкую пленку, чтобы не было видимых подтеков. После мойки смазка остается на месте благодаря адгезии. Смену планируют на 4-6 месяцев. Если температура иногда скачет выше 200 °C, выбирают смазку на 260 °C.
Подшипники валков прессовального модуля упаковщика: 220 °C, влажная среда
Задача: подшипники валков нагреваются до 220 °C, среда влажная, валки сжимают упаковку с изделиями, нагрузка средняя.
Решение: пластичная смазка NLGI 2, на синтетической эфирной основе, с EP-присадками (противозадирными), водостойкостью и совместимостью с уплотнениями подшипника. Проверяют, совместима ли смазка с материалом манжет подшипника (есть риск разбухания). Смену планируют на 3-4 месяца, потому что 220 °C - это уже высокая температура.
Часто задаваемые вопросы
Можно ли использовать H1-смазку, которая указывает максимум 180 °C, если оборудование работает при 200 °C?
Нет, не рекомендуется. Хотя один раз выдержит, при постоянной работе выше допуска смазка быстро окисляется, теряет вязкость и перестает защищать узел от износа. Лучше выбрать смазку с запасом - на 260 °C.
В чем разница между NLGI 1 и NLGI 2 при высокой температуре?
NLGI 2 - более густая смазка, подходит для подшипников и статичных узлов. NLGI 1 - более жидкая, лучше циркулирует в централизованных системах смазки и при интенсивном движении. При высокой температуре NLGI 1 может быть более текучей и быстрее вытекать, поэтому для стационарных подшипников часто остаются на NLGI 2, даже если температура высокая.
Почему высокотемпературная смазка дороже обычной?
Потому что синтетические базовые масла и специальные присадки для стабилизации при нагреве дороже минерального масла. Также требуется более тщательный контроль качества. Однако смена реже, и срок службы оборудования дольше, поэтому общая стоимость владения часто ниже.
Если на смазке написано H1, значит ли это, что она пищевая и безопасная для контакта с продуктом?
H1 - это допуск для случайного контакта, то есть смазка не должна попадать в продукт намеренно. Если вероятность контакта существует, но техника должна его исключать (редуктор под конвейером, подшипник в закрытом узле), H1-смазка подходит. Для прямого внесения в продукт нужны другие категории (3H).
Что делать, если после мойки смазка вымывается с цепи или подшипника?
Это признак низкой адгезии. Нужно выбрать смазку с лучшей адгезией (обычно это синтетические эфиры вместо минеральных масел) и проверить, что она явно указана как водостойкая в техлисте. Также можно чаще смазывать узел после мойки, чтобы восстановить пленку.
Заключение
Выбор пищевой смазки для высокотемпературных узлов - это не просто поиск смазки с допуском H1 на этикетке. H1 говорит о безопасности при пищевом контакте, но температурный диапазон, водостойкость, адгезия и совместимость с материалами уплотнений - это отдельные параметры, которые нужно проверять в техдокументации.
Главные правила: для постоянной работы выше 180 °C выбирайте синтетику (полиэфиры, PAO, фторированные составы), проверьте водостойкость, если оборудование подвергается мойке, сократите интервалы смазывания при приближении к верхней границе допуска, и убедитесь в совместимости с уплотнениями и моющими средствами. Следующий шаг - получить от поставщика техлист (TDS) интересующей смазки, сверить параметры с вашим оборудованием, и при необходимости проконсультироваться с техническим отделом производителя перед закупкой партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.