
Пищевые смазки для мойки: как выбрать для оборудования с частой влажной уборкой
Пищевая смазка - это не просто масло с сертификатом H1. Когда оборудование моется каждый день под горячей водой, использованием щелочных моющих средств или прямой струей в зоне CIP, обычная пищевая смазка смывается за часы, оставляя узлы без защиты. Статус NSF H1 подтверждает безопасность при случайном контакте с едой, но не гарантирует, что смазка останется на месте после мойки.
В этой статье разбираемся, чем отличаются пищевые смазки друг от друга в условиях частой влажной уборки, на какие тесты и стандарты смотреть закупщику, и почему просто "H1-смазка" - недостаточно точный критерий для выбора. Материал адресован инженерам, техническим специалистам и снабженцам, работающим с оборудованием на пищевых производствах, в столовых, на линиях фасовки и в ремонтных службах.
NSF H1 и ISO 21469: что они гарантируют и чего - нет
NSF H1 - это американская регистрация для смазок, допустимых при случайном контакте с пищей.
Случайный контакт означает риск миграции смазки в продукт на уровне до 10 ppm (частей на миллион); для силиконовых масел этот ориентир еще строже - до 1 ppm. Смазка считается H1 только если прошла гигиенические тесты NSF и включена в реестр.
ISO 21469 - это международный стандарт, который задает требования к гигиеническому проектированию, формуляции и производству пищевых смазок. Если смазка имеет ISO 21469, это значит, что она не только не вредна, но и разработана с учетом санитарных требований пищевой индустрии. Однако ни H1, ни ISO 21469 не описывают поведение смазки в воде и под струей.
Здесь начинается главная ошибка закупщиков: они полагают, что H1-смазка автоматически подходит для оборудования с частой мойкой. На деле H1 - это про безопасность при контакте с едой, а не про долговечность в воде. Смазка может быть полностью безопасна для пищи и при этом смываться за 30 минут интенсивной мойки, оставляя узлы ржаветь и изнашиваться.
Водостойкость: какие тесты показывают реальное поведение в мойке
Когда оборудование попадает под мойку, смазке грозят две опасности: размывание водой (water washout) и смывание водяной струей (water spray-off).
Первый процесс происходит в стоячей или медленно текущей воде; второй - под прямой струей, как на конвейерах, в моечных туннелях и в зонах CIP.
Тест ASTM D1264 измеряет водовынос в условиях замачивания - смазку помещают в контакт с дистиллированной водой и регистрируют, какой процент смазки вытекает или растворяется. Норма для пищевых смазок обычно закладывается на уровне менее 5%, а для очень требовательных применений - менее 1%.
Тест ASTM D4049 - это spray-off resistance, куда более жесткий. Смазку наносят на поверхность, а затем пускают под нее горячую воду под давлением. Стандарт считает смазку пригодной для washdown-зон, если она удерживает более 90% от исходного количества. В отраслевых источниках специалисты часто подчеркивают, что для мойки именно D4049 релевантнее, чем просто D1264.
На практике закупщики проверяют у производителя именно эти два показателя - водовынос и spray-off resistance - перед тем, как согласиться на смазку для зоны частой мойки. Если производитель не предоставляет данные D4049, это часто означает, что смазка не прошла жесткий тест или вообще не тестировалась.
Влияние CIP-химии и температуры на выбор смазки
Частая мойка на пищевых производствах редко ограничивается просто водой.
Обычно используется полный CIP-цикл: горячая щелочь (NaOH), затем горячая кислота (азотная или фосфорная), потом ополаскивание горячей водой температурой 85°C и выше. За одну мойку смазка испытывает резкую смену pH, тепловой шок и агрессивную химию одновременно.
Не все пищевые смазки одинаково переносят такой стресс. Масляная основа должна оставаться стабильной при контакте с щелочами и кислотами. Загуститель (вещество, которое делает масло пластичной смазкой) тоже должен сохранять консистенцию и адгезию при pH 2-14 и при перепадах температуры.
Именно поэтому для моечного оборудования на пищевых производствах часто выбирают смазки на основе кальций-сульфонатного комплекса (calcium sulfonate complex). Эта группа загустителей изначально разработана для влажных и жестких условий; они держат воду лучше, чем простые литиевые загустители, и обладают хорошей адгезией даже после мойки горячей водой. Алюминиевые комплексные загустители и полиуреновые загустители тоже показывают высокую водостойкость в отраслевых обзорах, но требуют более аккуратного подбора по химии CIP.
Температурный диапазон применения смазки тоже критичен: если оборудование моется горячей водой 85°C и выше, нужна смазка, одобренная на такой диапазон. Стандартная пищевая смазка может потечь при такой температуре, или загуститель начнет деградировать.
Различия между стандартной пищевой смазкой и водостойкой H1-смазкой
Рынок пищевых смазок условно делится на две группы: базовые H1-смазки, которые отвечают санитарным требованиям, но оптимальны для сухих или умеренно влажных условий, и специальные водостойкие H1-смазки, разработанные именно для частой мойки и CIP-цикла.
Базовая пищевая смазка (например, на литиевой или силиконовой основе) достаточна для узлов, которые моются раз в конце смены или под слабой водяной струей. Ее проще найти, она часто дешевле, и для большинства пищевых производств ее хватает.
Водостойкая H1-смазка - это совсем другое изделие. Ее формуляция с самого начала строится на стойкости к воде: подбирается состав базового масла (часто синтетические или высокоочищенные минеральные масла), используются загустители из группы кальций-сульфонатных комплексов или полиуренов, добавляются присадки, которые выталкивают воду (демульгирующие присадки). Результат: смазка держит влагу в течение нескольких мойк, сохраняет консистенцию после контакта с горячей водой и щелочью, и остается на месте под прямой струей.
Закупщик сталкивается с выбором: купить дешевую базовую смазку и менять ее часто, или купить специальную водостойкую смазку и реже ее менять. На практике в зонах частой мойки вторая схема часто оказывается дешевле: специальная смазка держит дольше, снижает риск ржавления и износа узлов из-за высыхания, и при регулярной мойке не требует экстренной переподачи.
Загустители: какие выбирают для моечных условий
На консистенцию и водостойкость пластичной смазки влияет не масло, а загуститель.
NLGI-класс (например, NLGI 2) показывает только жесткость смазки, но ничего не говорит о ее поведении в воде.
Кальций-сульфонатные комплексные загустители обладают встроенной стойкостью к воде: сама химия комплекса гидрофобна, и такие смазки часто демонстрируют водовынос менее 1-5% по ASTM D1264. Они хорошо работают при температурах до 120°C, совместимы со щелочью и слабыми кислотами, и сохраняют адгезию после мойки. Это рабочий стандарт для конвейеров, цепей и подшипников в зонах CIP.
Алюминиевые комплексные загустители тоже держат воду, но немного хуже, чем кальций-сульфонатные. Зато они обычно дешевле и хорошо работают при средних температурах (до 100°C). Их часто выбирают для оборудования с умеренной мойкой и без экстремального теплового стресса.
Полиуреновые загустители - это синтетический вариант, разработанный специально для экстремальных условий. Они обладают высокой водостойкостью, стабильны в широком диапазоне температур (часто -30 до +120°C), и хорошо сочетаются с синтетическими маслами. Цена выше, но надежность тоже выше. Такие смазки часто встречаются в оборудовании, где мойка совмещена с холодильной камерой или там, где требуется очень длительное действие смазки между подачами.
Литиевые загустители - самые распространенные и дешевые, но для мойки не рекомендуются. Они впитывают воду, теряют консистенцию при контакте с влагой, и вымываются довольно легко. Хороши для сухих условий, но в washdown-зонах их быстро заменяют на более специализированные варианты.
Стойкость к смыванию на практике: конвейеры, цепи и высоконагруженные узлы
На конвейерах пищевого производства, в том числе на конвейерах мойки, смазка должна делать две задачи сразу: защищать рабочие поверхности от трения и ржавления, и при этом не вымываться за часы мойки.
Для конвейерных цепей часто выбирают жидкие или полужидкие пищевые смазки с хорошим проникающим эффектом. Такие смазки быстро попадают в зазоры между звеньями цепи, вытесняют оттуда влагу, и создают тонкий защитный слой. Вязкость таких составов обычно ниже, чем у стандартных пластичных смазок, и они держат воду за счет демульгирующих присадок, а не за счет загустителя.
Для высоконагруженных подшипников и шпинделей, которые моются под прямой струей, выбирают более густую смазку (часто NLGI 2 или NLGI 3) на кальций-сульфонатной основе. Такая смазка плотно сидит в корпусе подшипника, не выбивается из узла при мойке, и удерживает влагу благодаря комплексному загустителю. Срок ее службы между переподачами может растянуться на несколько недель - в зависимости от интенсивности мойки и температуры.
На практике закупщики выбирают смазку, исходя из трех параметров одновременно: типа узла (конвейер, подшипник, шпиндель), интенсивности мойки (один раз в день, несколько раз в день, CIP-цикл) и доступности переподачи (есть ли система централизованной смазки, или смазка наносится вручную). Если переподача сложная, выбирают более водостойкую смазку, даже если она дороже. Если переподача простая, могут выбрать базовую смазку и менять ее чаще.
Выбор смазки в зависимости от типа оборудования и условий мойки
На пищевом производстве используются совершенно разные узлы, и каждый требует своего подхода.
Конвейеры с роликами и направляющими регулярно попадают под мойку. Здесь нужна смазка, которая держит влагу после смывания, но при этом не образует липкие комки. Обычно выбирают жидкую или полужидкую H1-смазку с проникающим эффектом, потому что она быстро попадает в узкие зазоры и вытесняет воду. Пример такого применения - линии фасовки, упаковки и охлаждения.
Подшипники и опорные узлы часто закрыты корпусом, но вода может просачиваться внутрь через микрозазоры. Для таких узлов выбирают пластичную H1-смазку на кальций-сульфонатной основе, которая держит воду долгое время и не вытекает при мойке. Чем выше нагрузка на подшипник, тем более жесткая смазка нужна (часто NLGI 2 или выше).
Цепные передачи - один из самых сложных случаев. Цепь постоянно движется, смазка в ней быстро размешивается, и если она не стойкая к воде, за несколько часов мойки цепь ржавеет. На практике для цепей выбирают специальные цепные H1-смазки с высокой адгезией и демульгирующими присадками; такие смазки часто поступают в виде спрея, чтобы можно было быстро нанести ее между звеньями.
Швы уплотнений и манжеты тоже требуют защиты. Если смазка не совместима с резиной уплотнения (может разбухать), она быстро разрушит уплотнение, и узел начнет течь. Перед выбором смазки нужно проверить совместимость со спецификацией узла.
Электромеханические системы (электродвигатели, редукторы) обычно герметичны, но рядом с ними часто собирается конденсат от мойки. Для таких узлов выбирают смазку, которая отвечает H1, водостойкая, и при этом изолирует электрические контакты от влаги.
Практический алгоритм выбора водостойкой пищевой смазки
Закупщик должен ответить на пять вопросов:
Первый вопрос: обязателен ли пищевой допуск? Если узел может попасть в зону случайного контакта с едой или находится в пищевой производственной зоне, нужна H1-смазка, сертифицированная NSF. Если узел чисто механический (редуктор в служебном помещении), может подойти и обычная смазка, но на практике в России закупщики часто предпочитают единую спецификацию для всех узлов производства - проще с логистикой и контролем.
Второй вопрос: какова интенсивность мойки? Один раз в конце дня, ежедневно под струей, или полный CIP-цикл несколько раз в день? Если мойка ежедневная или CIP, однозначно нужна специальная водостойкая H1-смазка. Если мойка редкая, может подойти базовая.
Третий вопрос: какова температура мойки? Если вода холодная (до 40°C), подойдет любая пластичная смазка. Если горячая (60-85°C), нужна смазка, одобренная на эту температуру. Если используется CIP с кипятком или паром, нужна специальная термостойкая H1-смазка.
Четвертый вопрос: какую химию использует мойка? Простая вода - одно, но если есть щелочь, кислота или биоциды, нужна смазка, которая совместима с этой химией. Закупщик должен попросить у производителя данные о совместимости со средой.
Пятый вопрос: есть ли возможность регулярной переподачи смазки? Если да, можно выбрать более доступную базовую смазку и менять ее чаще. Если нет (например, редуктор герметичный, или переподача вручную), нужна более дорогая водостойкая смазка, которая держит долго.
После ответов на эти пять вопросов закупщик должен проверить у производителя три документа: лист технических данных (TDS) с указанием H1-статуса и ISO 21469, тесты ASTM D1264 и D4049 с цифрами водовынесения, и совместимость с уплотнениями и материалами узла.
На практике много производственных узлов в нашей стране смазываются составами, которые не подходят по водостойкости. Узлы ржавеют, требуют частого ремонта, и в итоге производство платит больше, чем если бы с самого начала выбрало правильную смазку. Поэтому хотя бы базовая проверка водостойкости по ASTM D4049 - это не переплата, а инвестиция в надежность.
Примеры водостойких H1-смазок для условий частой мойки
На российском рынке пищевых смазок есть несколько ориентиров, на которые ссылаются специалисты.
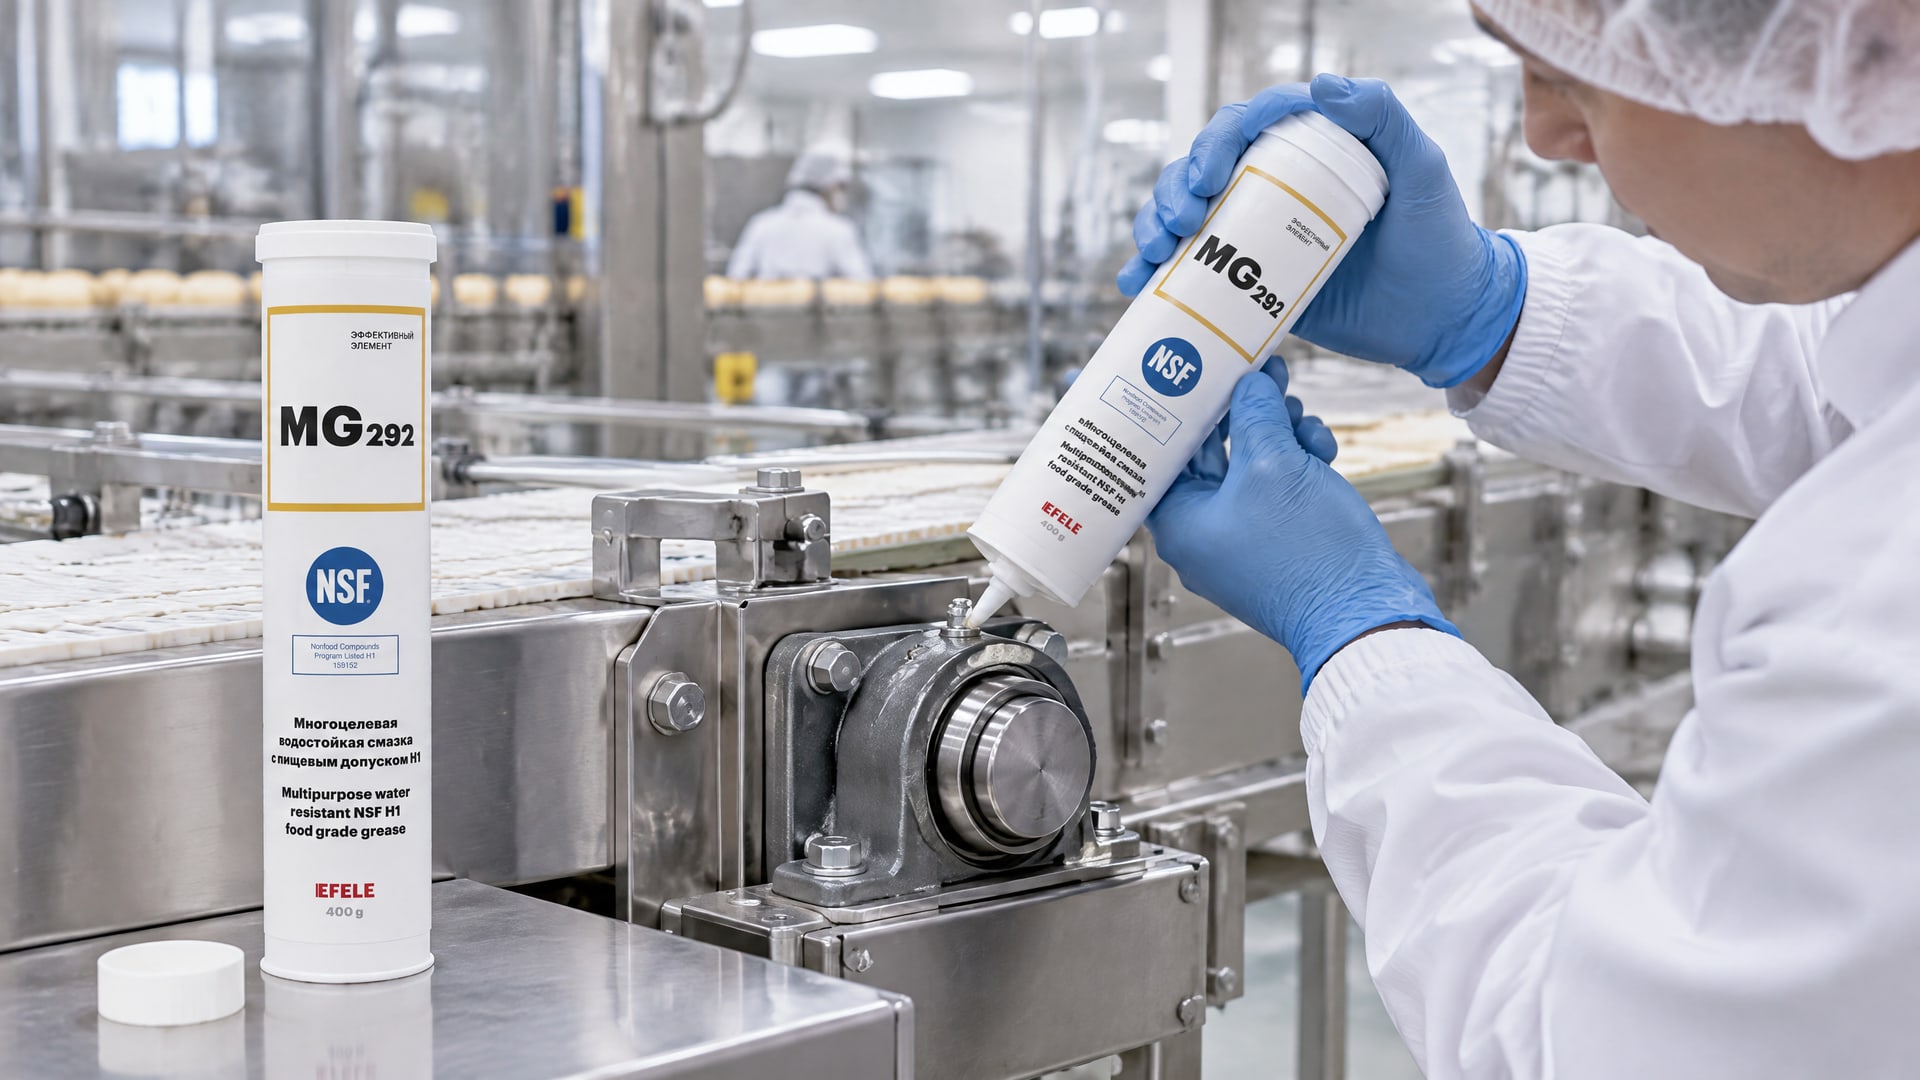
EFELE MG-292 (водостойкая, NSF H1) - NLGI 2, -30…+120°C, кальций-сульфонатная база - это пример смазки, разработанной именно для высоконагруженных узлов в условиях частой мойки. Состав обеспечивает высокую адгезию, демульгирующие свойства и сохраняет консистенцию после контакта с горячей водой и щелочью.
EFELE SG-392 (термо-водостойкая, NSF H1) - NLGI 2, -20…+150°C, синтетическая полиуреновая основа - еще один вариант для особенно жестких условий, когда нужна одновременно высокая температурная стабильность и водостойкость. Такие смазки часто выбирают для оборудования, где мойка совмещена с парогенератором или горячей обработкой.
Большинство закупщиков в ремонтных и сервисных службах рекомендуют начать именно с таких комплексных водостойких составов, потому что на них проверены данные по washout и spray-off, и в цехах с ними уже есть опыт применения. Первый раз вникать в выбор пищевой смазки для мойки - это сложно, и проверенный состав снижает риск ошибки.
Часто задаваемые вопросы
Почему простая пищевая смазка быстро смывается с конвейера?
Базовые пищевые смазки обычно содержат литиевые или простые минеральные загустители, которые не предназначены для водостойкости. При контакте с водой такие загустители впитывают влагу, теряют консистенцию и быстро вымываются под струей. Для мойки нужны смазки на кальций-сульфонатной, алюминиевой или полиуреновой основе, которые изначально разработаны для водостойкости.
Достаточно ли проверить H1-статус и NLGI-класс?
Нет, это только половина информации. H1 гарантирует безопасность для пищи, а NLGI показывает консистенцию, но ничего не говорит о водостойкости. Нужны тесты ASTM D1264 (water washout) и ASTM D4049 (spray-off resistance), которые показывают реальное поведение в мойке.
Можно ли использовать одну пищевую смазку для всех узлов?
На практике можно, если выбрать универсальную водостойкую смазку, которая одобрена для широкого диапазона температур и совместима с большинством материалов. Это упрощает логистику и контроль. Однако для некоторых узлов (например, для критичных шпинделей или редукторов с высокой вязкостью масла) может понадобиться специальный состав.
Как часто менять пищевую смазку в условиях ежедневной мойки?
Это зависит от интенсивности мойки, типа узла и качества смазки. Базовая смазка может требовать замены еженедельно, специальная водостойкая смазка - раз в месяц или реже. На практике закупщики часто ориентируются на визуальный контроль: если смазка потемнела, потеряла консистенцию или на узле появилась ржавчина, пора менять.
Какая связь между CIP-мойкой и выбором смазки?
CIP-мойка использует щелочь, кислоту и горячую воду подряд - это экстремальный стресс для смазки. Нужна смазка, которая совместима со щелочью и кислотой, стабильна при температуре 85°C и выше, и держит воду после такого цикла. Не все пищевые смазки это выдерживают; нужны составы на синтетической основе с комплексными загустителями.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не выбор «H1 да или нет». Пищевой допуск (H1 и ISO 21469) - это база, но для washdown-зон критичны три другие характеристики: водовынесение по ASTM D1264 (менее 5%), water spray-off resistance по ASTM D4049 (более 90% сохранения), и совместимость со средой (щелочь, кислота, температура).
На практике закупщик должен начать с ответа на пять простых вопросов: обязателен ли H1, какова интенсивность мойки, какова температура, какую химию использует мойка, и возможна ли регулярная переподача. После этого попросить у производителя лист технических данных с тестами водостойкости и начать пробу на одном-двух узлах. Если смазка держит мойку неделю-две без ржавления и сохраняет консистенцию, значит, выбор правильный; если за несколько дней узел ржавеет или смазка вытекает, нужно перейти на более специализированный состав.
Такой подход избегает обычных ошибок, когда смазка за деньги куплена, но через неделю узлы ржавеют, и приходится экстренно переделывать спецификацию. Правильная пищевая смазка для мойки работает тихо: узел защищен, смазка держит долго, и производство не думает о неправильном выборе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.