
Пищевые смазки для мойки: выбор смазок H1 для оборудования с частой санитарной обработкой
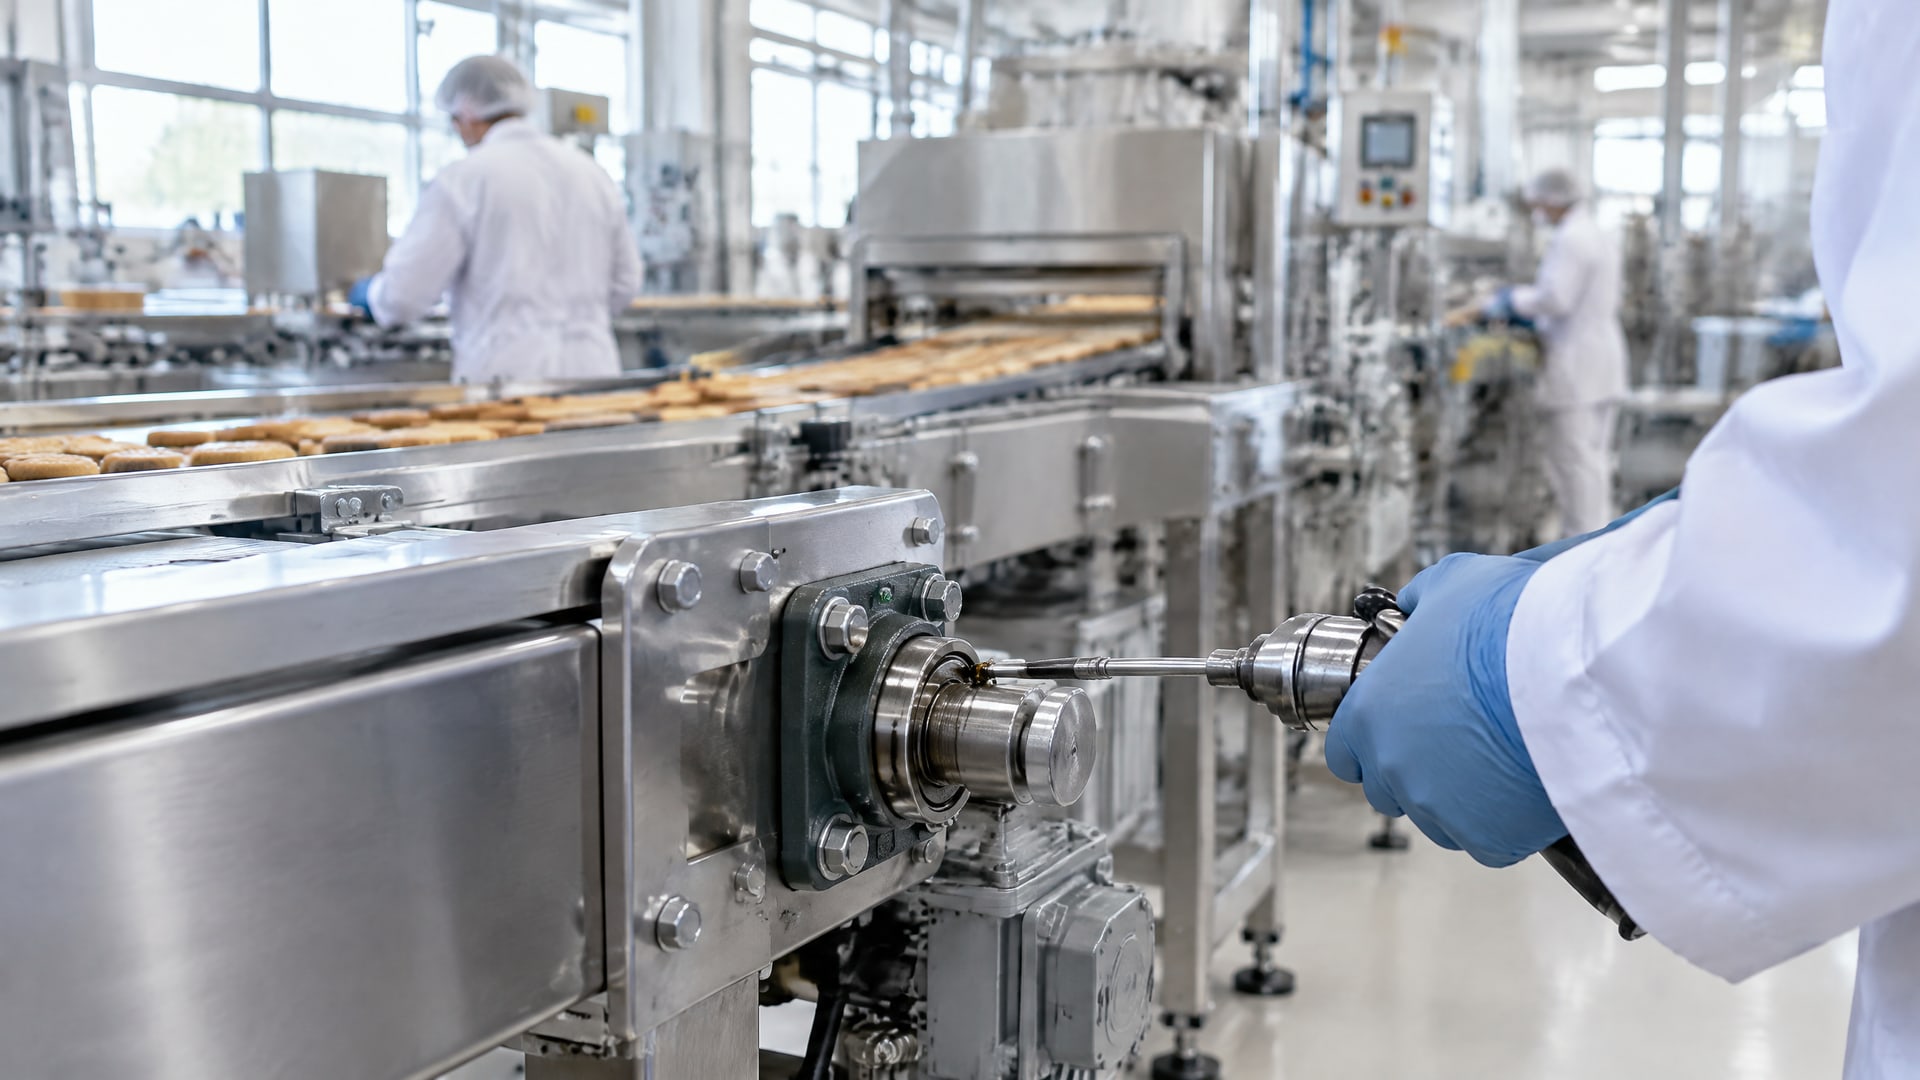
Пищевое оборудование, подвергаемое частой мойке и дезинфекции, требует особого подхода к выбору смазочных материалов. Обычная смазка не выдержит агрессивного воздействия воды, пара, щелочных и кислотных санитарных средств - она вымывается, теряет адгезию и перестает защищать узлы от коррозии и трения. Смазка с допуском NSF H1 решает только половину задачи: этот статус подтверждает допустимость случайного контакта с пищей, но не гарантирует стойкость к мойке. Для оборудования конвейеров, моечных линий, холодильных установок и печей нужна смазка, которая сочетает пищевую безопасность с реальной водостойкостью и устойчивостью к химическим моющим средствам.
Технические специалисты и закупщики часто путают эти критерии, выбирая продукт только по наличию H1-регистрации, а потом сталкиваются с преждевременным выходом подшипников и цепей из строя. В этой статье разберемся, на какие параметры смотреть при подборе смазки для пищевого оборудования, работающего в условиях частой санитарной обработки, и как отличить действительно стойкую смазку от продукта, имеющего только пищевой допуск.
Что означают NSF H1 и ISO 21469: база для пищевых смазок
Допуск NSF H1 означает, что смазка содержит только компоненты, одобренные для случайного контакта с пищей в технически неизбежных количествах.
Это не пропуск на жидкое масло на столе фасовочной линии, а разрешение на применение в узлах, где капли смазки могут случайно попасть в готовый продукт: в подшипниках конвейера, в суставах рычагов, в направляющих пищевых цехов.
ISO 21469 идет дальше: это международный стандарт, который задает гигиенические требования ко всему жизненному циклу смазки - от выбора исходных компонентов и технологии производства до упаковки, логистики и контроля на месте применения. Если смазка сертифицирована по ISO 21469, это означает, что производитель документально подтвердил соблюдение норм санитарии и прослеживаемости на каждом этапе.
На практике для зарубежных рынков (США, ЕС, Мексика) требуется именно NSF H1. В России и странах ближнего зарубежья ISO 21469 часто выступает дополнительным признаком качества и подходит для аудитов, HACCP-систем и международных стандартов безопасности пищевой продукции. Многие производители пищевого оборудования сейчас требуют от поставщиков смазки наличие обоих допусков.
Важный момент: наличие H1 и ISO 21469 само по себе не означает, что смазка выдержит мойку под давлением или горячий щелочной раствор. Это лишь подтверждение безопасности компонентов. О стойкости к влаге и агрессивной химии нужно смотреть отдельно в техническом паспорте продукта.
Водостойкость и устойчивость к мойке: критерии выбора для влажных условий
Для оборудования с частой мойкой главный вопрос - не гарантирует ли ли смазка защиту узлов, когда на них действует вода, пар или моющие средства.
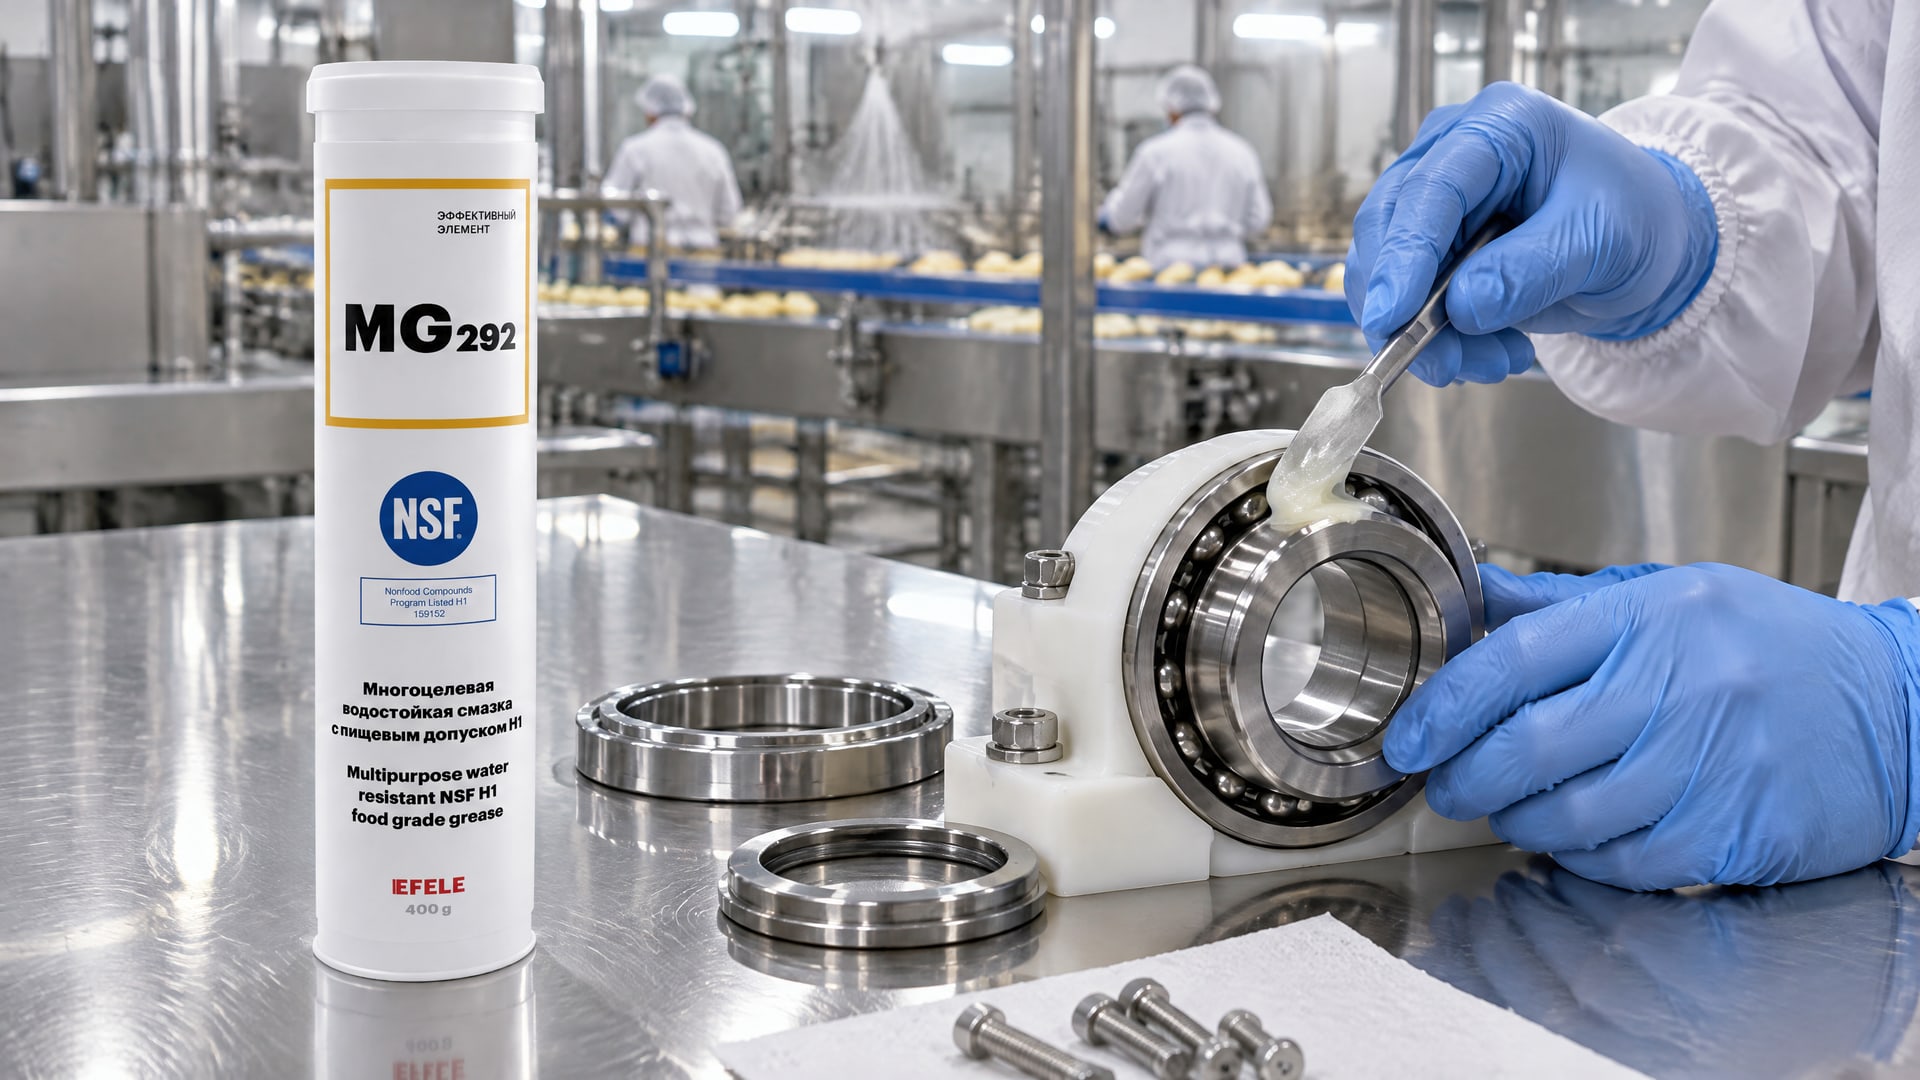
В технических паспортах такие смазки часто описывают как водостойкие (water-resistant), предназначенные для washdown-условий или пригодные для wet environment. Это означает, что смазка либо отталкивает воду, либо содержит ингредиенты, которые препятствуют вымыву и расслаиванию при контакте с влагой.
Для линий, обрабатываемых щелочными моющими средствами (типичный сценарий в пищевой промышленности), смазка должна быть устойчива к caustic washdown - это отдельная характеристика, которая говорит, что смазка не разрушается и не теряет адгезию под действием щелочи. Для парового оборудования важна отметка о стойкости к steam - иначе смазка может окисляться и стареть быстрее.
Практически все эти свойства проверяют по стандартам: устойчивость к воде часто подтверждают методом ASTM D2619 (washout by water), стойкость к щелочи - по ASTM D4170. Если в карточке товара нет ясного указания на такие тесты или на словах «водостойкая», «стойкая к мойке», «для washdown-условий» - лучше уточнить у поставщика или выбрать продукт с четкой документацией.
Пример: смазка EFELE MG-292 разработана с расчетом на высоконагруженные подшипники и скользящие поверхности в условиях частой влажной обработки. Ее водостойкие и антикоррозионные присадки позволяют ей сохранять защитный слой даже после воздействия горячей воды и щелочных растворов, что критично для конвейеров пищевых линий с цикличной санитарной обработкой.
NLGI: выбор консистенции смазки для разных узлов
NLGI - это обозначение консистенции пластичной смазки, никак не связанное с ее пищевой сертификацией или стойкостью к влаге.
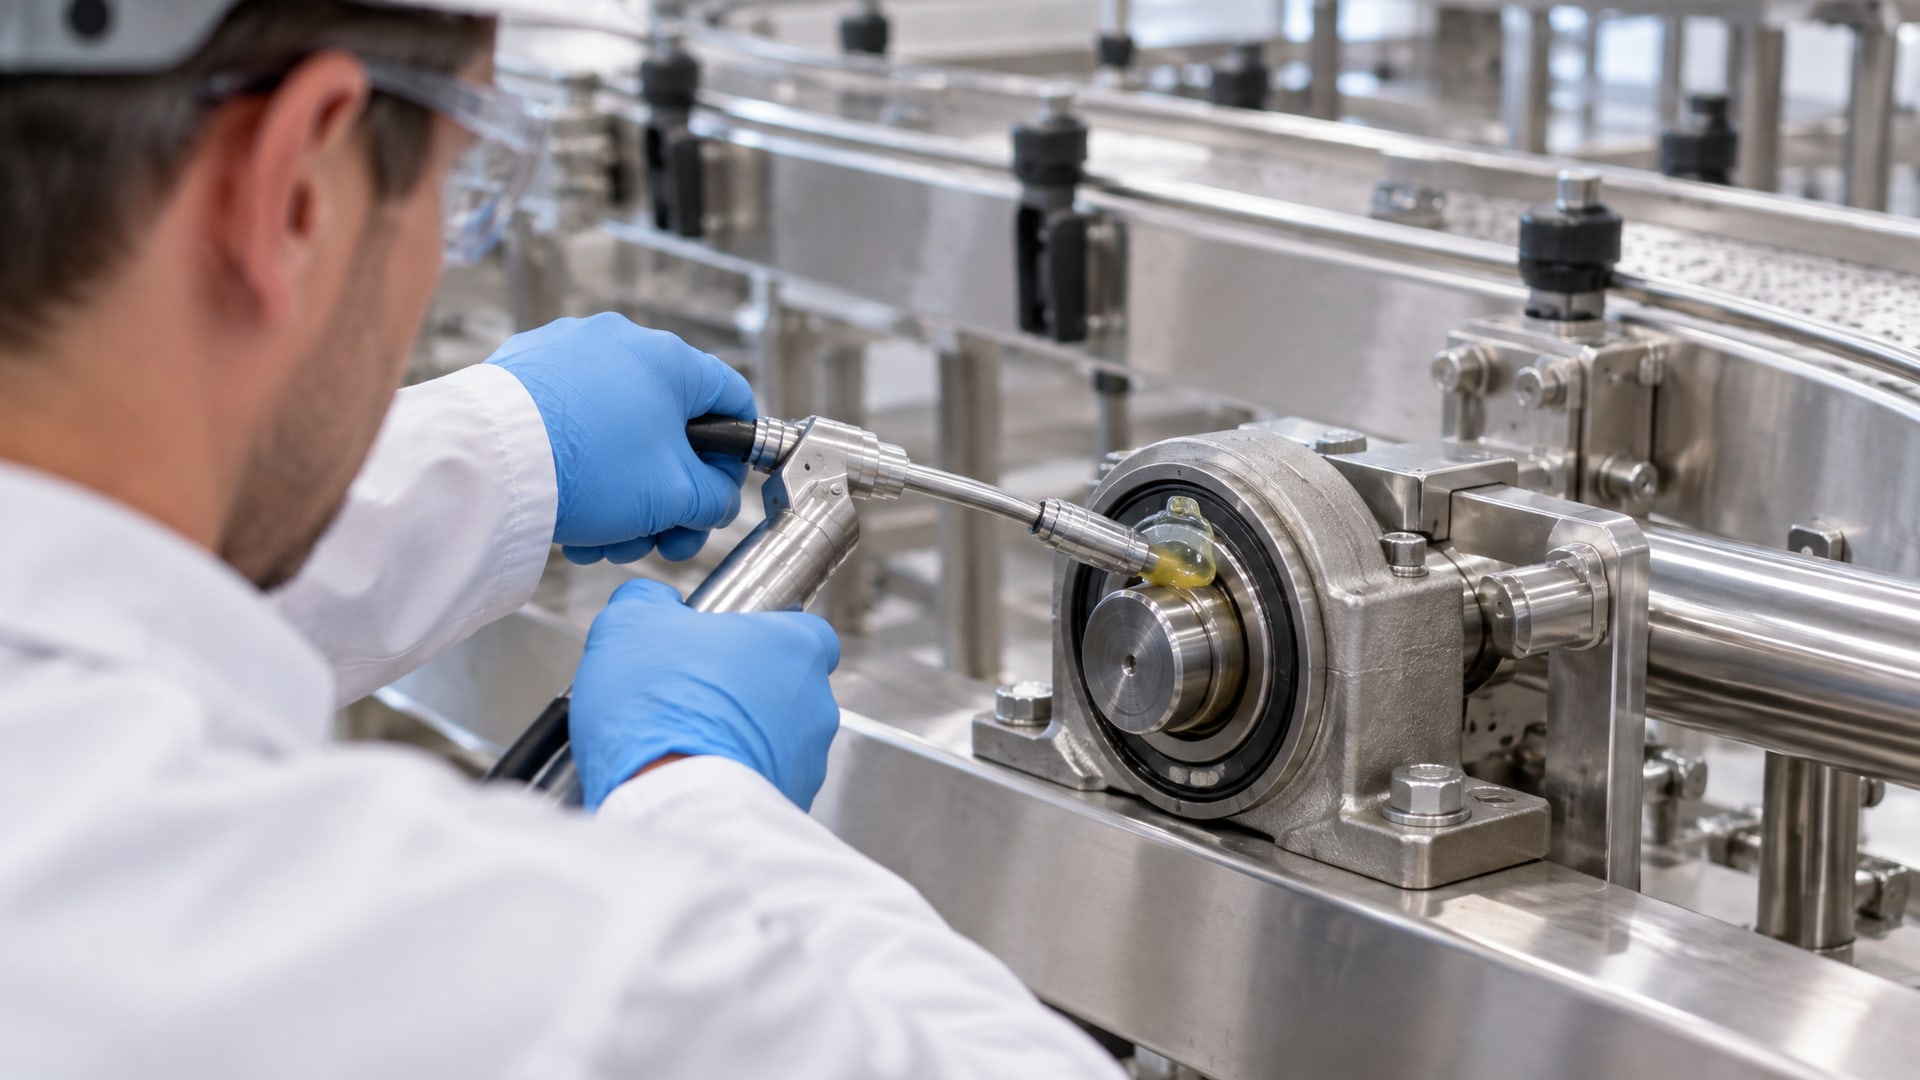
Классы колеблются от очень жидких (000, 00, 0) до густых (2, 3): каждый применяется в своих условиях.
Смазки NLGI 000, 00 и 0 - мягкие, почти жидкие. Их используют в централизованных системах смазки (autolubrication), при низких температурах и в узлах с частым перемешиванием. Если на оборудовании установлена автоматическая подача смазки, вероятнее всего, потребуется именно класс 0 или 00, чтобы смазка легко прокачивалась через трубопроводы и распределительные блоки.
Смазка NLGI 1 - среднемягкая, применяется в узлах с умеренной нагрузкой и смешанным режимом: часть узлов питается от централизованной системы, часть смазывается вручную.
Смазка NLGI 2 - самая распространенная, густая. Ее используют для точечной смазки подшипников, цепей, направляющих и сочленений, где смазка должна оставаться на месте и выдерживать нагрузку. Для пищевого конвейера или печи NLGI 2 часто - это базовый выбор.
Если техническое описание узла говорит о наличии смазочной ниппели и ручном нанесении - берите NLGI 2. Если это автоматическая система с трубопроводом и дозаторами - смотрите на NLGI 0 или 00. Для холодильного оборудования, работающего при минусовых температурах, могут потребоваться еще более мягкие классы, чтобы смазка оставалась пластичной.
Как отличить действительно влагостойкую пищевую смазку от продукта только с H1-регистрацией
Часто встречается ошибка: закупщик видит в каталоге смазку с пометкой «NSF H1» и сразу заказывает ее для линии с мойкой.
Потом выясняется, что за месяц работы смазка вымылась, подшипники начали скрипеть, а коррозия проела сепаратор. Это происходит, потому что H1 - это лишь разрешение на применение в пищевой отрасли, а не свидетельство адаптации смазки к влажным условиям.
На что нужно смотреть при выборе:
В техническом паспорте должны быть слова: «водостойкая», «washdown-resistant», «для влажных условий», «стойкая к пару», «для caustic washdown» или аналогичные. Если этого нет - это просто пищевая смазка, не обязательно водостойкая.
Давай на тесты устойчивости. Ищи ссылки на ASTM D2619 (washout by water), ASTM D4170 (oxidation stability), ISO 11007 (foam test) или похожие стандарты. Если результаты не опубликованы - уточни у поставщика.
Состав: водостойкие смазки обычно содержат специальные противовывертывающие присадки и синтетическое масло-основу (часто полиальфаолефины или сложные эфиры) вместо минерального масла. Посмотри, что указано в составе.
Срок стойкости при хранении и в эксплуатации. Если смазка заявлена как водостойкая, но жизненный цикл всего три месяца после вскрытия упаковки - это признак того, что она быстро деградирует влагой.
Наличие ISO 21469 дополнительно подтверждает, что производитель серьезно подходит к процессу и контролю качества.
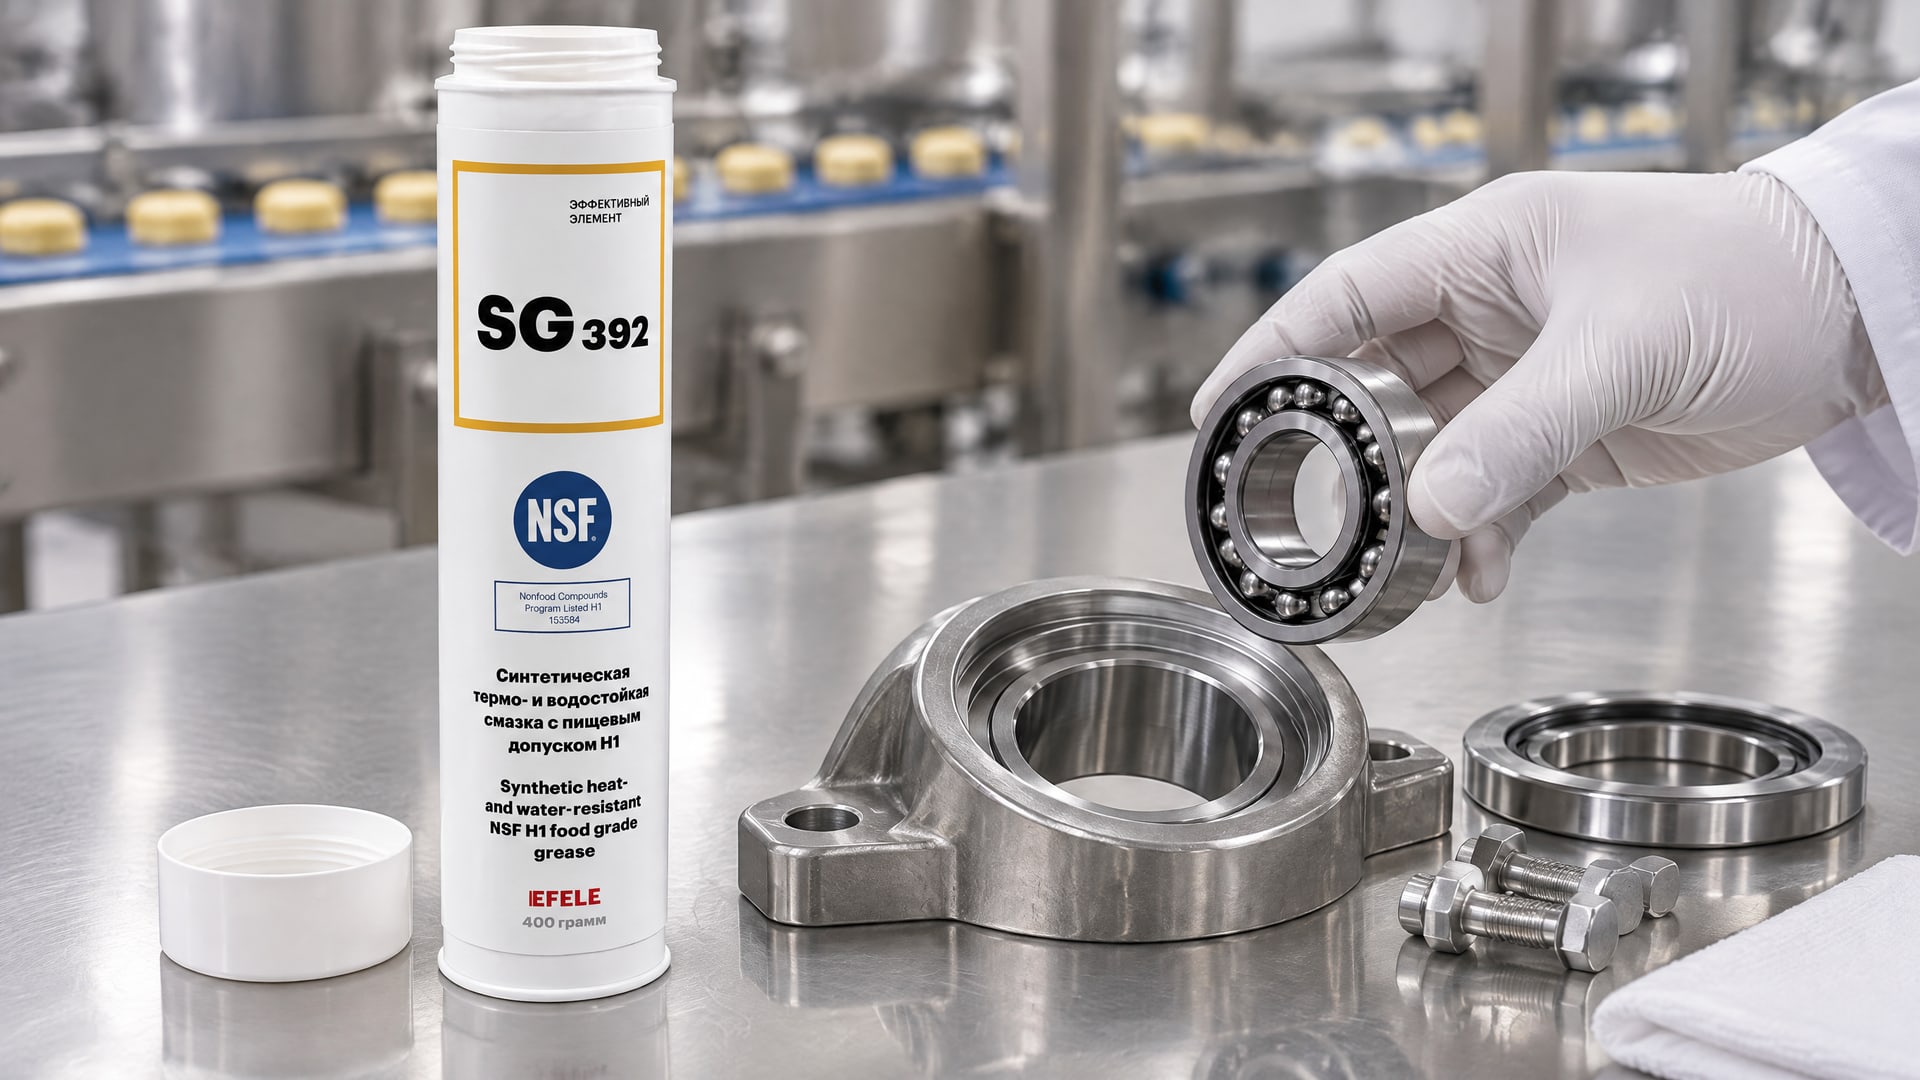
Пример: смазка EFELE SG-392 разработана для подшипников и направляющих пищевого оборудования, которое регулярно подвергается температурным циклам и мойке. Она сохраняет консистентность NLGI 2 при нагреве и охлаждении, выдерживает воздействие воды и щелочных средств, что обеспечивает длительный интервал обслуживания даже в условиях частой влажной обработки пищевых линий.
Узлы и оборудование, где критична водостойкая пищевая смазка
В пищевых цехах с мойкой наиболее уязвимые для вымывания смазки - это:
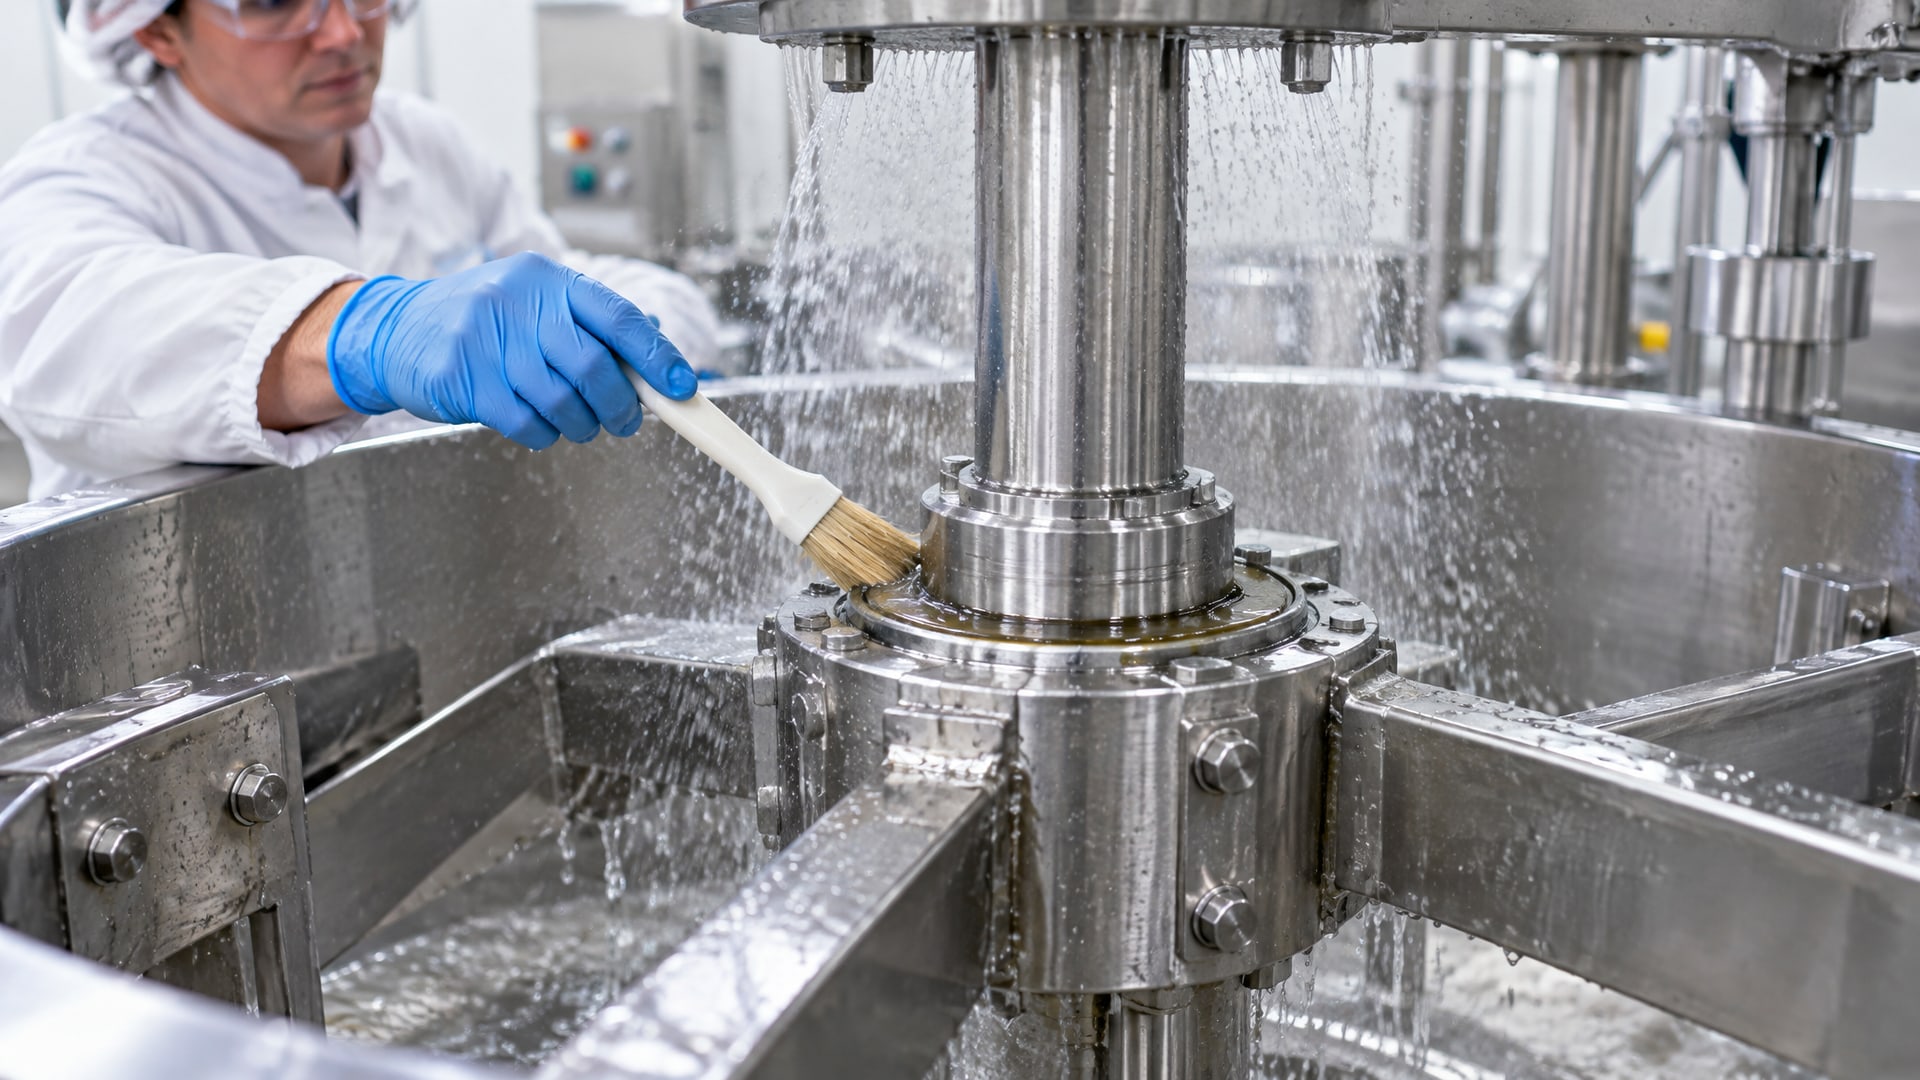
Подшипники валов мешалок и редукторов в моечных зонах. Когда на оборудование идет вода под давлением или горячий пар, смазка из открытых подшипников легко вымывается. Если смазка обычная пищевая, но не водостойкая, подшипник начинает ржаветь за несколько недель.
Цепи и звезды конвейеров. Цепь работает в условиях постоянного трения, нагрева и воздействия воды. Здесь нужна смазка, которая прилипнет к стали и не смоется при следующей мойке.
Направляющие с линейными подшипниками. На многих автоматических линиях фасовки и упаковки установлены направляющие с каретками. Если смазка не водостойкая, люфт начинается рано, точность хода теряется.
Суставы рычагов, шарниры и сочленения в зонах пара. Узлы, подвергаемые горячему пару, требуют смазки, которая окисляется медленнее обычной и выдерживает температурные колебания.
Подшипники и муфты печей, грилей и варочных котлов. Здесь сочетание тепла, влаги и щелочных паров от кипящей воды - самое агрессивное окружение. Смазка должна быть и термостойкой, и водостойкой одновременно.
Для каждого из этих узлов правильный выбор консистенции (NLGI 0, 1 или 2) зависит от конкретной конструкции; общее правило: если оборудование мало двигается (подшипник вращается на малых оборотах или редко), берите более густую консистенцию; если много движения и циклическая нагрузка - может потребоваться более мягкий класс.
Контроль и обслуживание: профилактика вымывания смазки
Даже если вы выбрали правильную водостойкую пищевую смазку, контроль и систематическое обслуживание остаются обязательными.
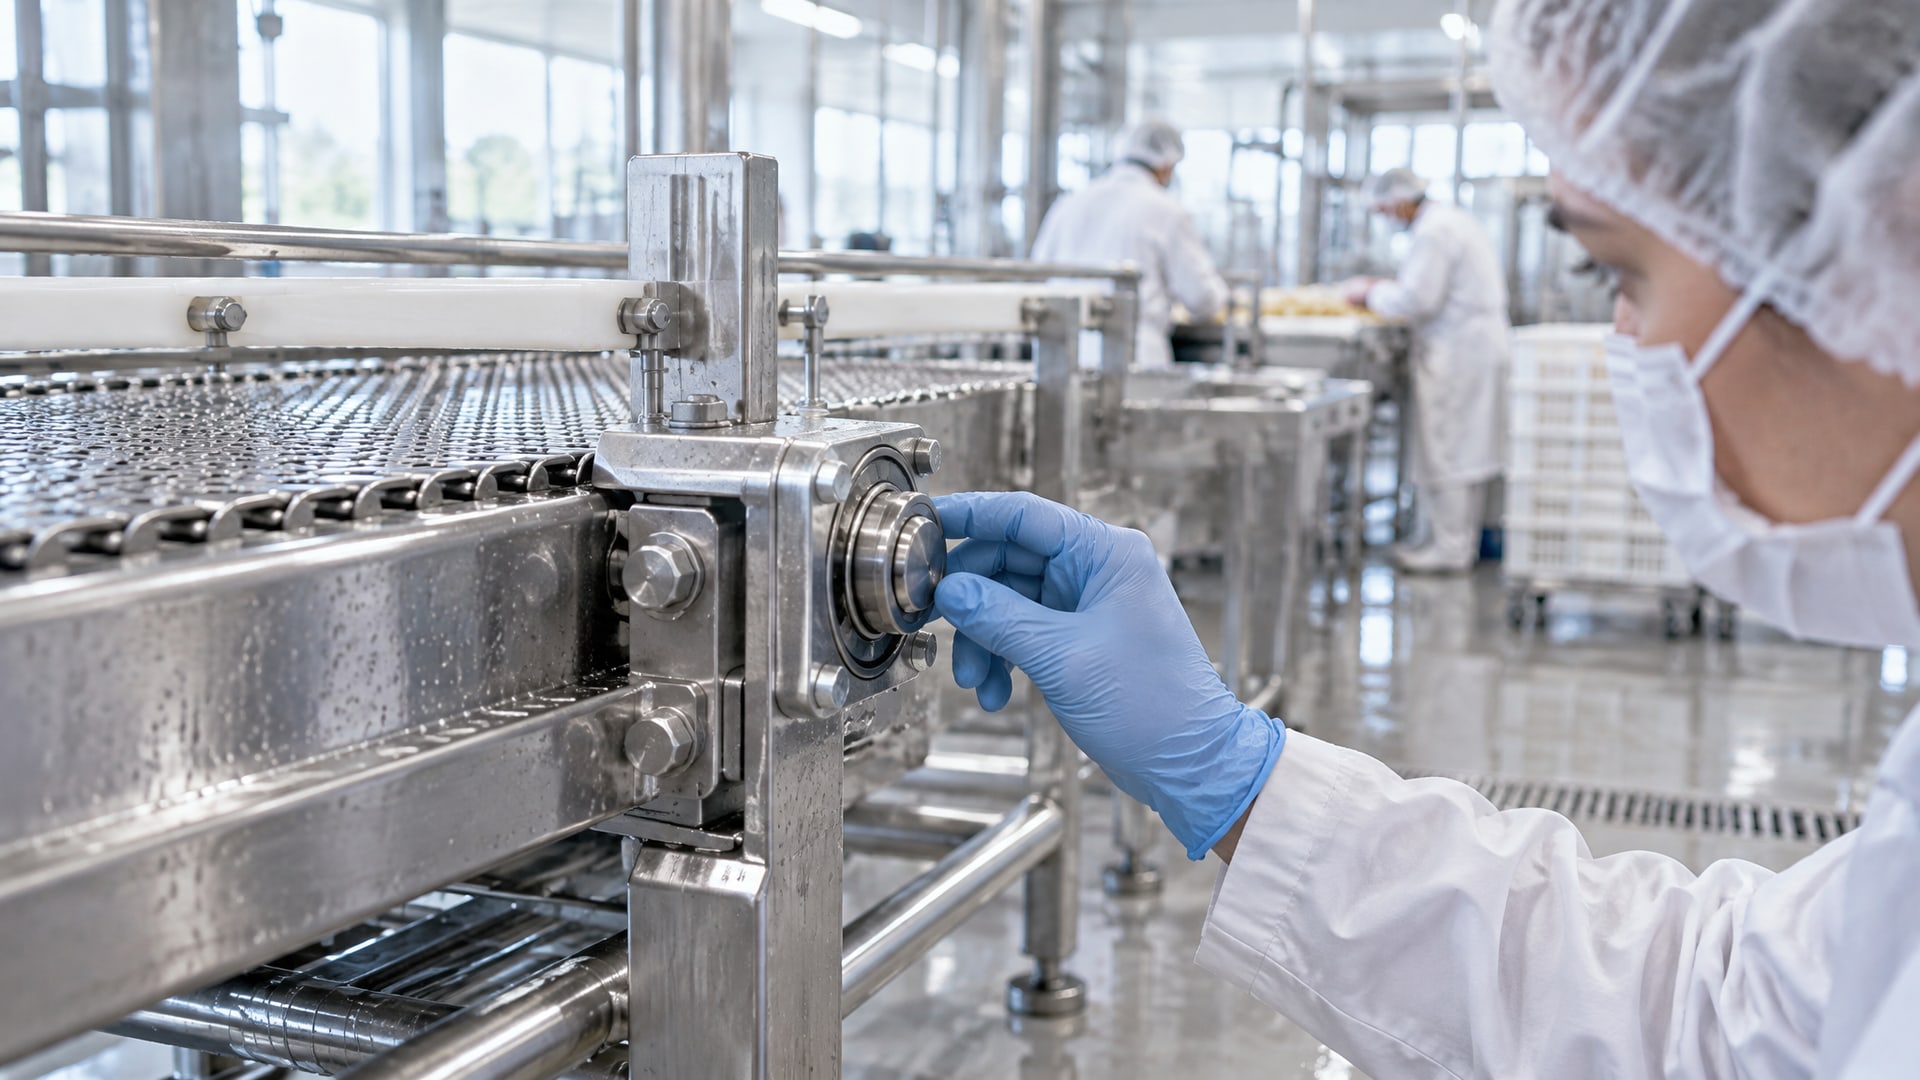
На пищевых линиях часто невозможно полностью избежать контакта смазки с водой, поэтому используется принцип допустимого загрязнения: для минеральных и синтетических H1-смазок допускается случайное загрязнение концентрацией до 10 ppm в готовом продукте, для силиконовых - до 1 ppm.
Практически это означает:
Регулярный осмотр смазанных узлов. После мойки быстро проверьте подшипники, цепи и направляющие. Если вы видите вымытые участки - это сигнал, что смазка теряет адгезию быстрее, чем ожидалось. Возможно, стоит перейти на более густую консистенцию или проверить, правильно ли нанесена смазка (тонкий слой, а не комок).
Интервалы переосмазки. На оборудовании с частой мойкой смазку нужно наносить чаще, чем на сухом оборудовании. Обычно рекомендация: переосмазка после каждой санитарной обработки или два раза в неделю, в зависимости от интенсивности мойки.
Контроль загрязнения. Берите пробы смазки для анализа на наличие воды, железа и других примесей. Анализ масла позволит вовремя заметить, что смазка стареет или загрязняется, и менять ее до того, как она потеряет защитные свойства.
Правильное нанесение смазки. Тонкий равномерный слой держится лучше, чем толстый комок. После нанесения дайте смазке пропитать узел, но не оставляйте избыток, который просто соскребется при следующей мойке.
Часто задаваемые вопросы
Может ли смазка с допуском NSF H1 вымыться при контакте с горячей водой и щелочью?
Да, может. NSF H1 гарантирует только безопасность компонентов при случайном контакте с пищей, но не водостойкость. Смазка с H1, но без специальных противовывертывающих присадок, легко вымывается горячей водой или раствором щелочного моющего средства. Для мойки нужно искать смазку с явным указанием на водостойкость и устойчивость к washdown-условиям.
Какая консистенция NLGI подходит для конвейера пищевой линии, подвергаемого частой мойке?
Для конвейерных цепей и направляющих рекомендуется NLGI 1 или 2, в зависимости от нагрузки и температуры. NLGI 2 - более густая, подходит для умеренных оборотов и точечной смазки; NLGI 1 - промежуточный вариант для условий с более частой мойкой, когда смазка должна быть немного более жидкой, чтобы лучше распределяться. Уточните в техническом паспорте конвейера, какая консистенция рекомендована производителем.
Отличается ли смазка с ISO 21469 от смазки только с NSF H1?
ISO 21469 дополняет NSF H1, подтверждая соблюдение гигиенических требований ко всему жизненному циклу смазки: производству, упаковке, логистике и контролю на месте. H1 - это лишь допуск на компоненты; ISO 21469 - это стандарт процесса и прослеживаемости. Для аудитов, HACCP и требований международных стандартов наличие ISO 21469 имеет значение; для базовой безопасности достаточно H1.
Как часто нужно переосмазывать подшипники оборудования, если оно подвергается ежедневной мойке?
Стандартный интервал для сухого оборудования - раз в месяц или два. При ежедневной мойке интервал сокращается до одного раза в неделю или даже после каждой санитарной обработки. Точный график зависит от типа узла, консистенции смазки и результатов анализа проб. Консультируйтесь с технической поддержкой поставщика смазки.
Может ли синтетическая пищевая смазка быть более водостойкой, чем минеральная?
Да. Синтетические смазки на основе полиальфаолефинов или сложных эфиров обычно имеют лучшие показатели водостойкости и устойчивости к окислению, чем минеральные. Они дольше сохраняют адгезию при контакте с водой и температурных циклах. Если выбор между синтетикой и минеральной смазкой с H1 - для влажных условий предпочтительнее синтетика, при условии что она также имеет соответствующие допуски.
Заключение
Выбор смазки для пищевого оборудования, подвергаемого частой мойке, требует внимания к двум критериям одновременно: пищевой безопасности (NSF H1 и ISO 21469) и реальной стойкости к влаге, пару и щелочным средствам. H1-регистрация - это необходимое, но недостаточное условие; на такую смазку нужно смотреть как на базовый уровень, а потом проверять в техпаспорте, указана ли устойчивость к washdown, caustic washdown и steam-условиям.
Правильная консистенция NLGI, подобранная под конкретный узел и способ подачи смазки, дополняет выбор. Систематическое обслуживание и контроль загрязнения - ключ к долгой работе подшипников и цепей. Начните с уточнения требований производителя оборудования к смазке, проверьте наличие в техпаспорте указаний на водостойкость, а затем согласуйте выбор с поставщиком смазочного материала или технической поддержкой. Это снизит риск преждевременного износа и сэкономит время на переосмазку и ремонт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.