
Подготовка поверхности деталей с внутренними диаметрами: микропескоструй или химическая обработка
Для деталей с внутренними диаметрами выбирают не самый удобный метод сам по себе, а тот, который обеспечивает нужную чистоту и адгезию покрытия по всей поверхности. Микропескоструйная обработка помогает сформировать шероховатый профиль, а химическая подготовка может быть практичнее для каналов и полостей, если их можно обработать и затем полностью промыть. Решение зависит от геометрии детали, требований к покрытию и возможности проверить результат.
Статья полезна инженерам, технологам и снабженцам, которые выбирают подготовку поверхности деталей перед нанесением покрытия или планируют обработку внутренних диаметров. Разберем, чем отличаются методы, когда уместно фосфатирование перед покрытием и какие параметры согласовать до запуска процесса. Отдельно обозначим, почему подготовка поверхностей деталей под сварку требует оценки по своей технологии: приведенные ниже критерии относятся прежде всего к подготовке стали под покрытия.
Как выбрать подготовку поверхности деталей
Подготовка поверхности деталей начинается с требований к результату.
Для окраски или другого покрытия важно определить, что именно требуется удалить, какой профиль поверхности нужен и допустим ли выбранный способ для конкретной геометрии. ISO 8504 задает общие принципы выбора методов подготовки стали перед нанесением покрытий, а ISO 12944-4 разделяет очистку, механическую очистку, абразивоструйную и химическую обработку.
Если покрытию нужна шероховатая основа для механического сцепления, обычно рассматривают абразивоструйную обработку. В техматериалах для таких задач приводятся степень очистки Sa 2½ по ISO 12944-4 и ISO 8501-1 и ориентир по профилю Rz 40–80 мкм. Для некоторых систем указан диапазон Rz 60–100 мкм. Эти значения не универсальны: их сверяют с требованиями конкретного покрытия.
Химический метод рассматривают, когда важны доступ к внутренним каналам и возможность обработать сложную геометрию потоком раствора или погружением. По ISO 12944-4 химическая предобработка обычно включает отдельную очистку, саму обработку распылением, протоком или погружением и финальное промывание. Такой маршрут требует контроля удаления остатков химии из внутренних полостей.
| Критерий | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Основная задача | Очистить поверхность и сформировать профиль | Удалить окалину или загрязнения химическим способом |
| Внутренние диаметры | Подходит, если инструмент обеспечивает обработку поверхности по всей глубине | Может быть практичной при обработке распылением, протоком или погружением |
| Профиль поверхности | Формируется абразивом; результат зависит от его размера и угловатости | Химически очищенная поверхность обычно более гладкая |
| Контроль после обработки | Проверяют чистоту и соответствие заданному профилю | Контролируют промывку и удаление остатков химии |
| Совместимость с покрытием | Уточняют требования к чистоте и шероховатости | Заранее подтверждают совместимость химической предобработки с лакокрасочной системой |
Для детали с внутренними диаметрами решение принимают по всей технологической цепочке, а не только по способу удаления ржавчины. Если полость невозможно качественно промыть и проверить, химический маршрут может создать дополнительные риски. Если струя не обеспечивает равномерную обработку внутренней поверхности, нельзя считать, что требуемая шероховатость получена только потому, что наружная часть детали выглядит чистой.
Когда выбирать микропескоструйную обработку стали
Пескоструйная обработка стали подходит, когда после очистки нужно получить профиль для сцепления покрытия с основанием.
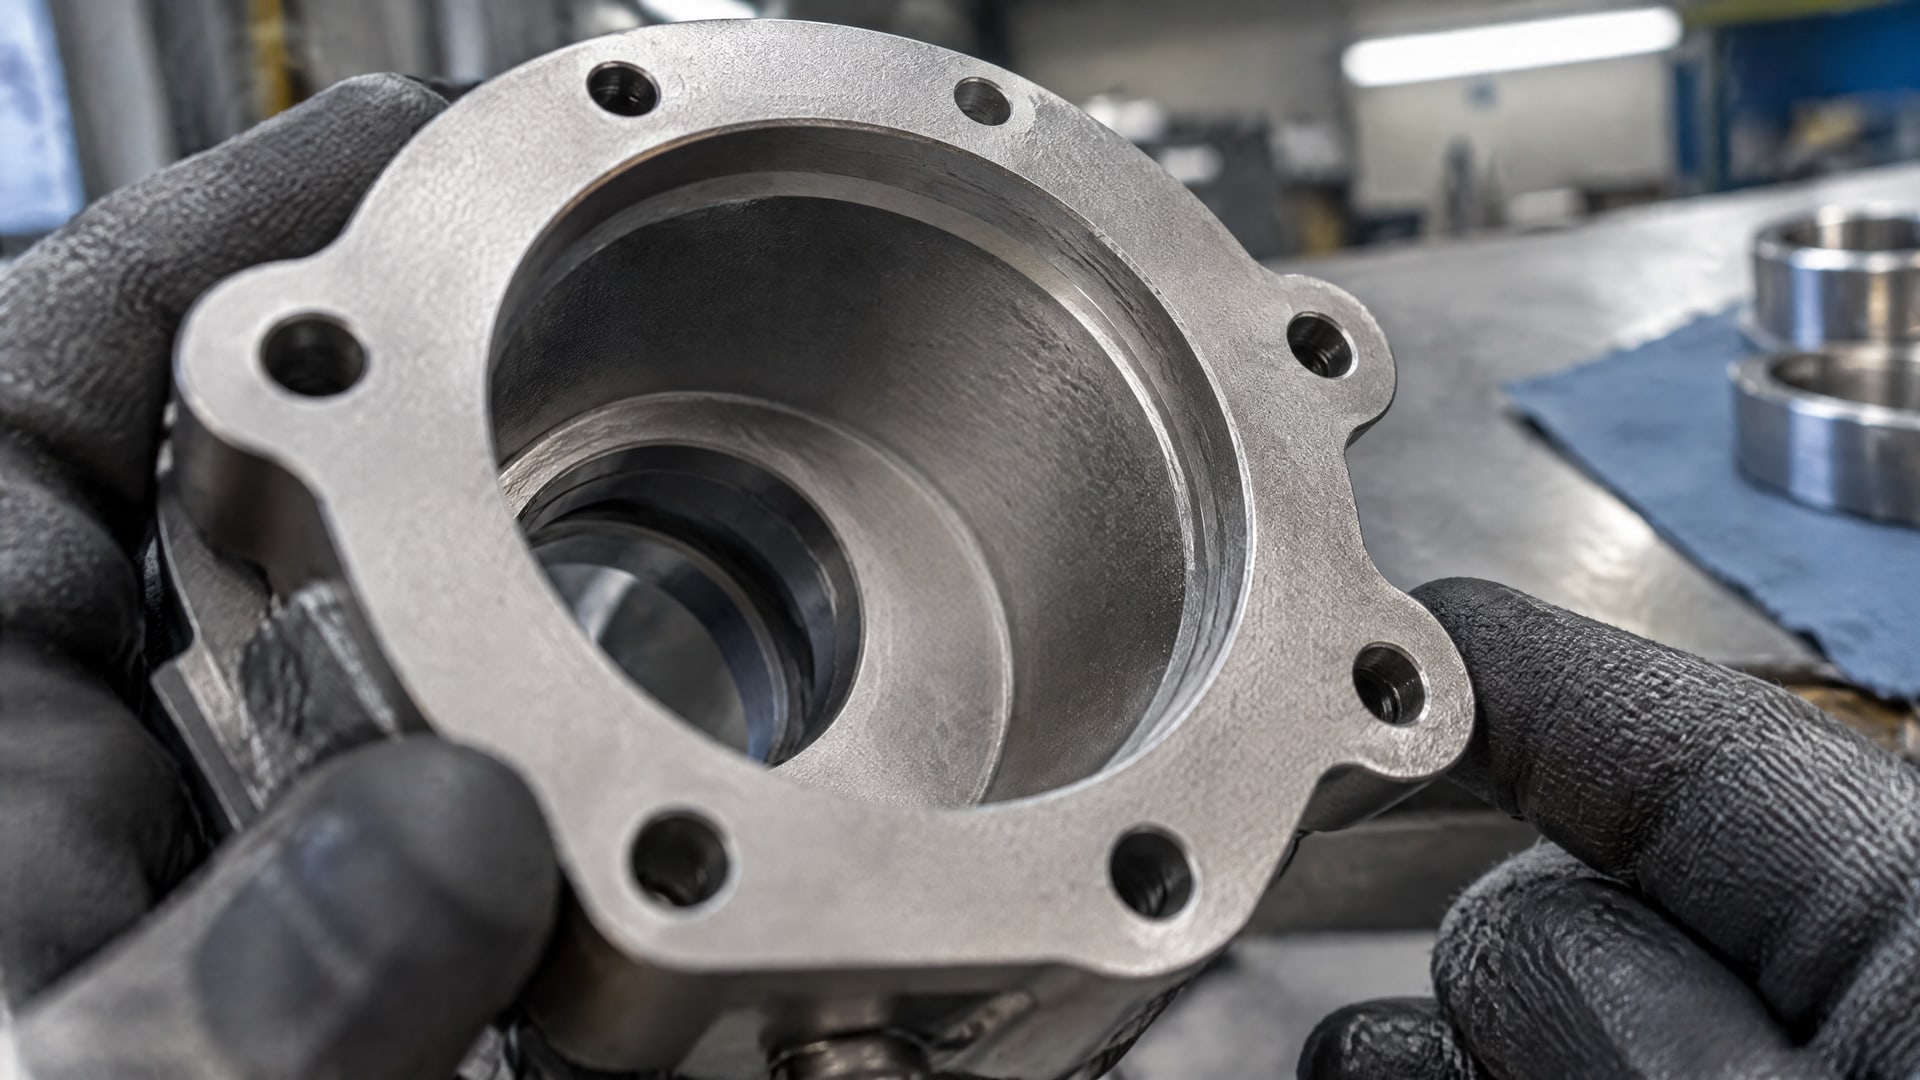
Абразивоструйный метод удаляет ржавчину и окалину и формирует шероховатость, которая может улучшить адгезию грунта. Для некоторых покрытий в технических материалах указана степень очистки Sa 2½ и профиль Rz 40–80 мкм; для других систем приводится Rz 60–100 мкм. Требуемые значения задает спецификация покрытия, а не общий принцип «чем шероховатее, тем лучше».
Результат зависит от абразива: более крупные и угловатые частицы обычно формируют более грубую поверхность. Перед обработкой удаляют масла, жиры, соли, пыль и конденсат. В противном случае загрязнения могут быть вдавлены в профиль и ухудшить адгезию покрытия. Для предварительной очистки перед механической подготовкой применяется SSPC-SP 1 / Solvent Cleaning.
Внутренние диаметры требуют отдельной проверки равномерности воздействия. Сам факт, что деталь обработали струей, не подтверждает одинаковый профиль по всей длине канала. Технологу стоит заранее определить, как будут проверяться степень очистки и шероховатость на внутренних участках, а также как исключат остатки абразива. ISO 12944-4 и ISO 8504 помогают выбрать метод подготовки стали, но конкретные критерии контроля следует брать из требований к покрытию и технологической документации.
После струйной обработки поверхность должна оставаться свободной от загрязнений, включая остатки абразива и сварочные брызги. В одном из технических руководств указан ориентир: грунтовать следует как можно быстрее, в пределах 4 часов после окончания подготовки. Это не универсальный срок для любой детали и покрытия, поэтому технологический интервал сверяют с требованиями применяемой системы. Если деталь будет ожидать нанесения покрытия, порядок хранения и повторной оценки поверхности также задают заранее.
Когда химическая подготовка удобнее для внутренних диаметров
Химическая обработка может быть практичной для каналов и полостей, куда сложно направить абразивную струю с нужной равномерностью.
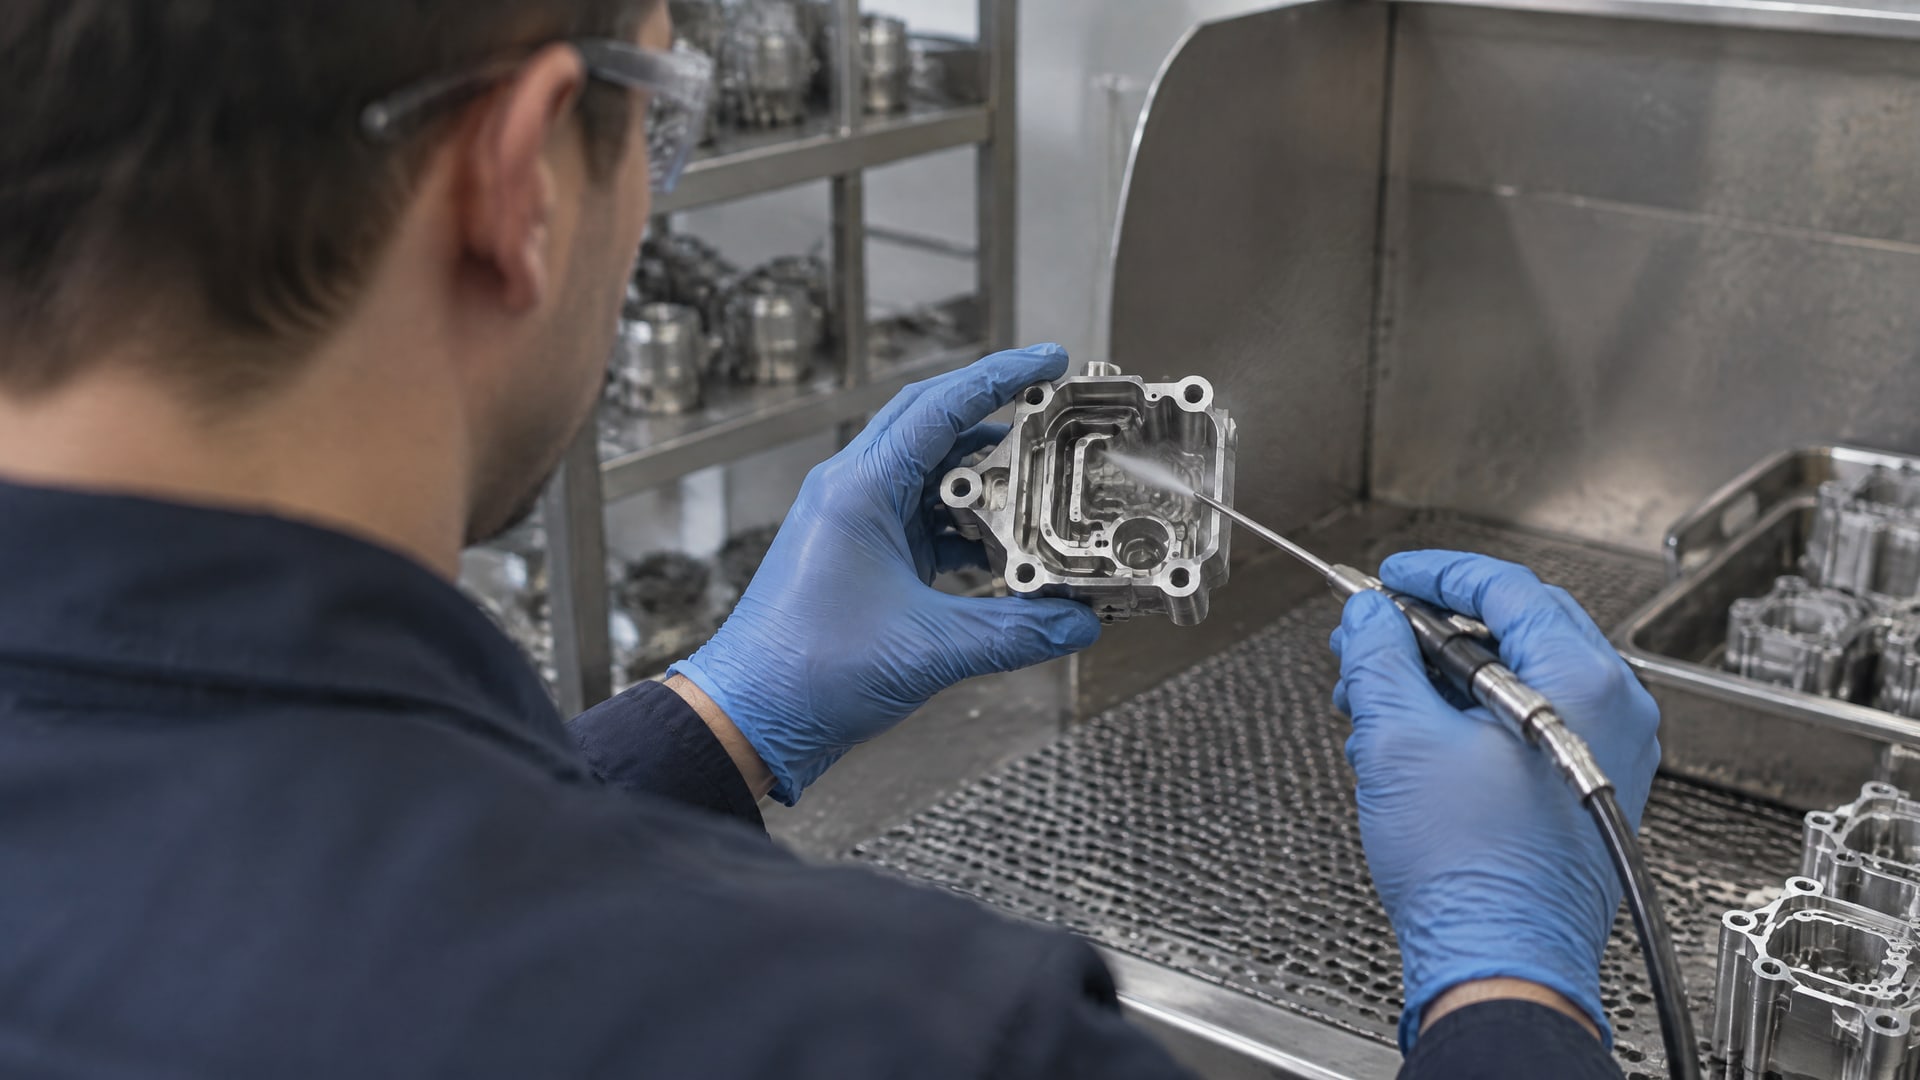
ISO 12944-4 предусматривает нанесение химического состава распылением, протоком или погружением. Для внутренних диаметров особенно важно, чтобы выбранный способ обеспечивал контакт состава со всей требуемой поверхностью, а после обработки позволял провести финальное промывание.
Химическое удаление окалины и ржавчины не всегда дает такой же профиль, как абразивоструйная обработка. В справочных материалах химически очищенные поверхности описаны как обычно более гладкие. Поэтому химическая чистота сама по себе не подтверждает, что достигнута требуемая адгезия покрытия к стали. Если покрытие рассчитывает на механическое сцепление с шероховатой основой, этот момент необходимо проверить по спецификации системы.
Отдельный вариант химической предобработки стали - фосфатирование перед покрытием. В технических материалах для стальных оснований предпочтительным названо цинковое фосфатирование, но оно не служит универсальной заменой всей подготовке. Тип обработки и последовательность операций согласуют с требованиями покрытия. ISO 12944-4 требует заранее подтвердить совместимость химической предобработки с лакокрасочной системой.
Для внутренних полостей технологический план должен описывать не только обработку, но и промывку. Остатки химии в канале могут повлиять на последующее покрытие, поэтому важно предусмотреть способ промывания и контроль его результата. При выборе между химическим способом и микропескоструем сопоставляют доступность поверхности, необходимый профиль, требования к адгезии и возможность удалить остатки после каждого этапа.
Как проверить результат обработки внутренних диаметров
Оценка «выглядит чисто» не заменяет проверку требований к поверхности.
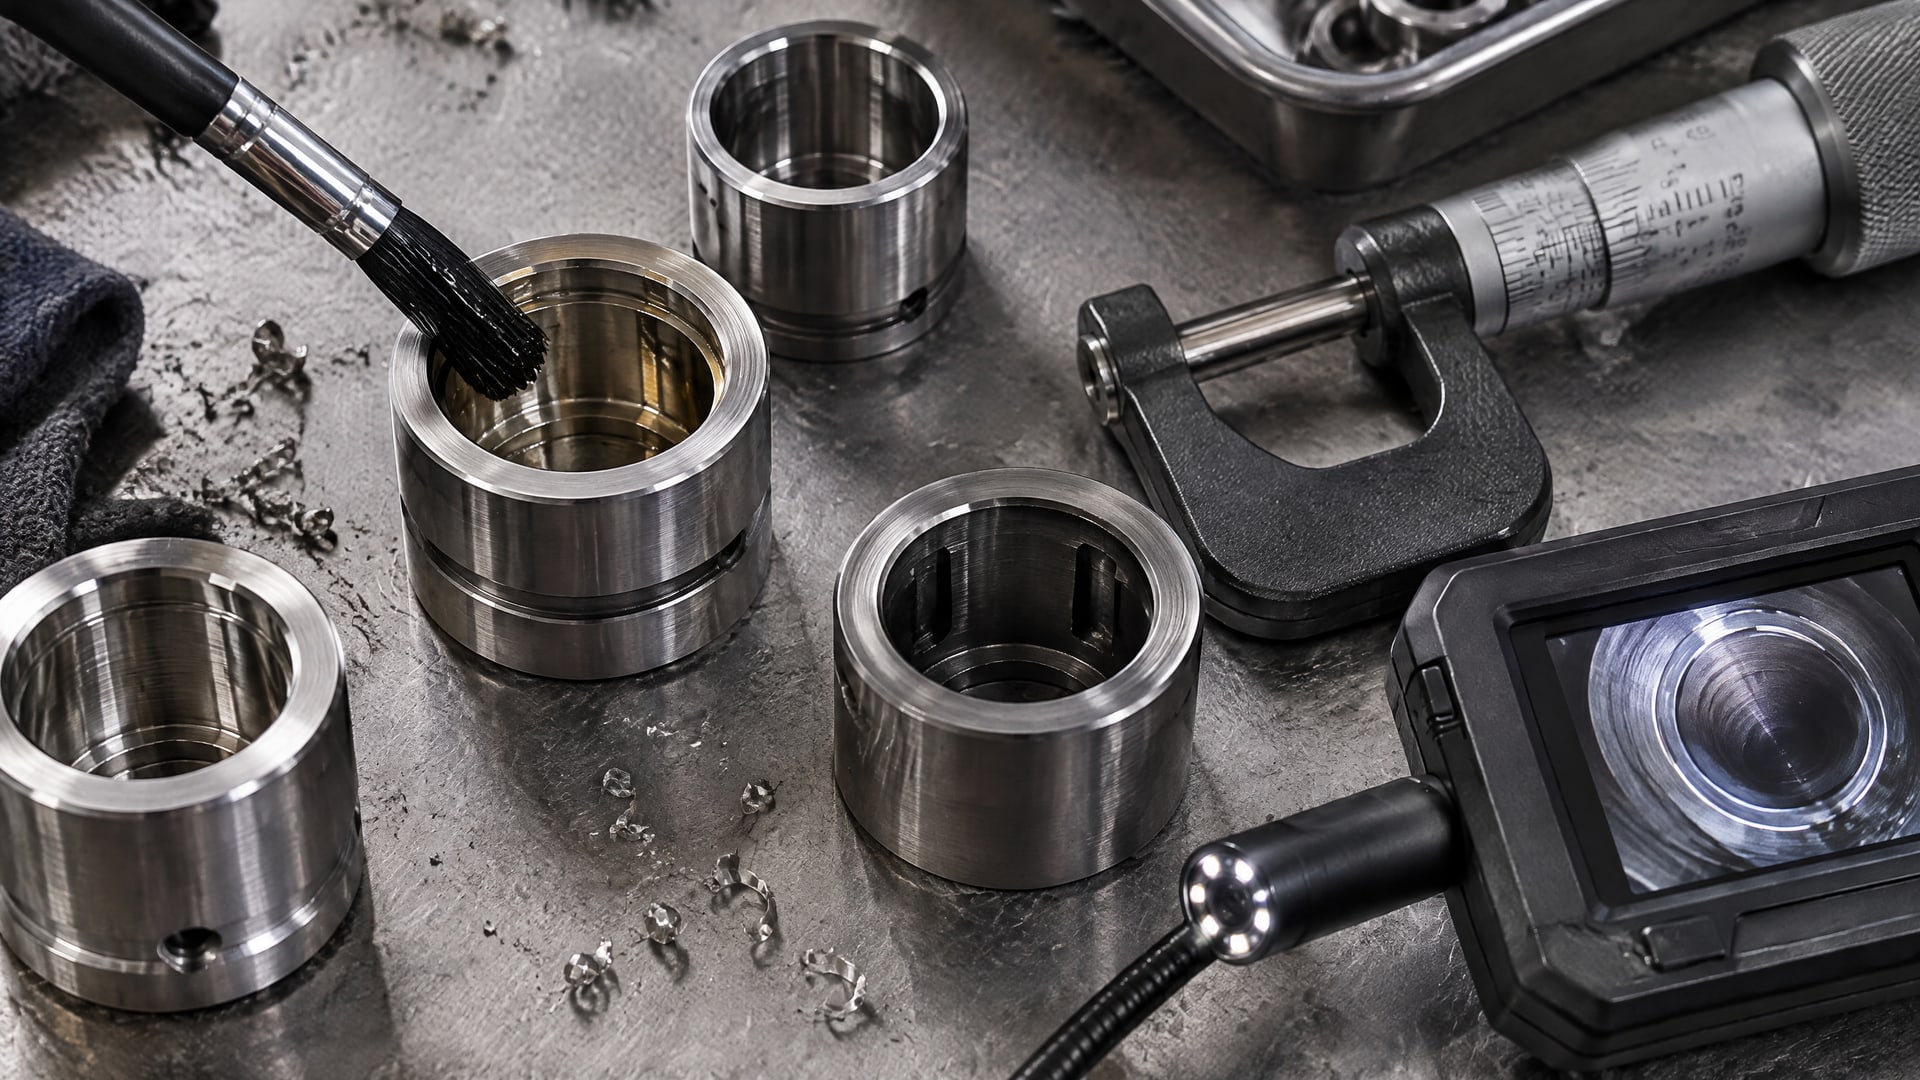
Перед запуском серии зафиксируйте, какие загрязнения должны быть удалены, какая степень очистки требуется и какой профиль нужен для покрытия. Для абразивоструйной подготовки в источниках приводятся Sa 2½ и диапазоны Rz 40–80 мкм или Rz 60–100 мкм для некоторых систем. Эти показатели применяют только тогда, когда они предусмотрены спецификацией конкретного покрытия.
При химическом способе определите, как раствор будет попадать на внутренние участки и как будет удаляться после обработки. В технологической схеме по ISO 12944-4 предусмотрено финальное промывание. Для внутренних диаметров стоит заранее установить, каким способом проверят полноту промывки и отсутствие загрязнений перед следующим этапом. Если производитель покрытия требует подтверждения совместимости с химической предобработкой, это согласование проводят до запуска процесса.
План контроля удобно разделить на этапы:
До обработки проверяют наличие масел, жиров, солей, пыли и конденсата.
После микропескоструя оценивают чистоту, остатки абразива и соответствие заданному профилю.
После химической обработки контролируют промывание и удаление остатков состава.
Перед нанесением покрытия сверяют результат с требованиями лакокрасочной системы.
Для струйной подготовки учитывают время до грунтования: в одном из руководств указан ориентир в пределах 4 часов.
Подготовка поверхностей деталей под сварку требует отдельной технологической инструкции. Приведенные параметры относятся к подготовке стали перед покрытием и не устанавливают требования к подготовке кромок под сварку. Поэтому инструкцию по подготовке поверхностей деталей к сварке формируют по требованиям конкретного процесса сварки, не перенося автоматически на нее критерии Sa 2½ или указанные диапазоны шероховатости.
Что наносить после подготовки: покрытие и защита внутренних поверхностей
После очистки важно понять, какую функцию должна выполнять последующая обработка.
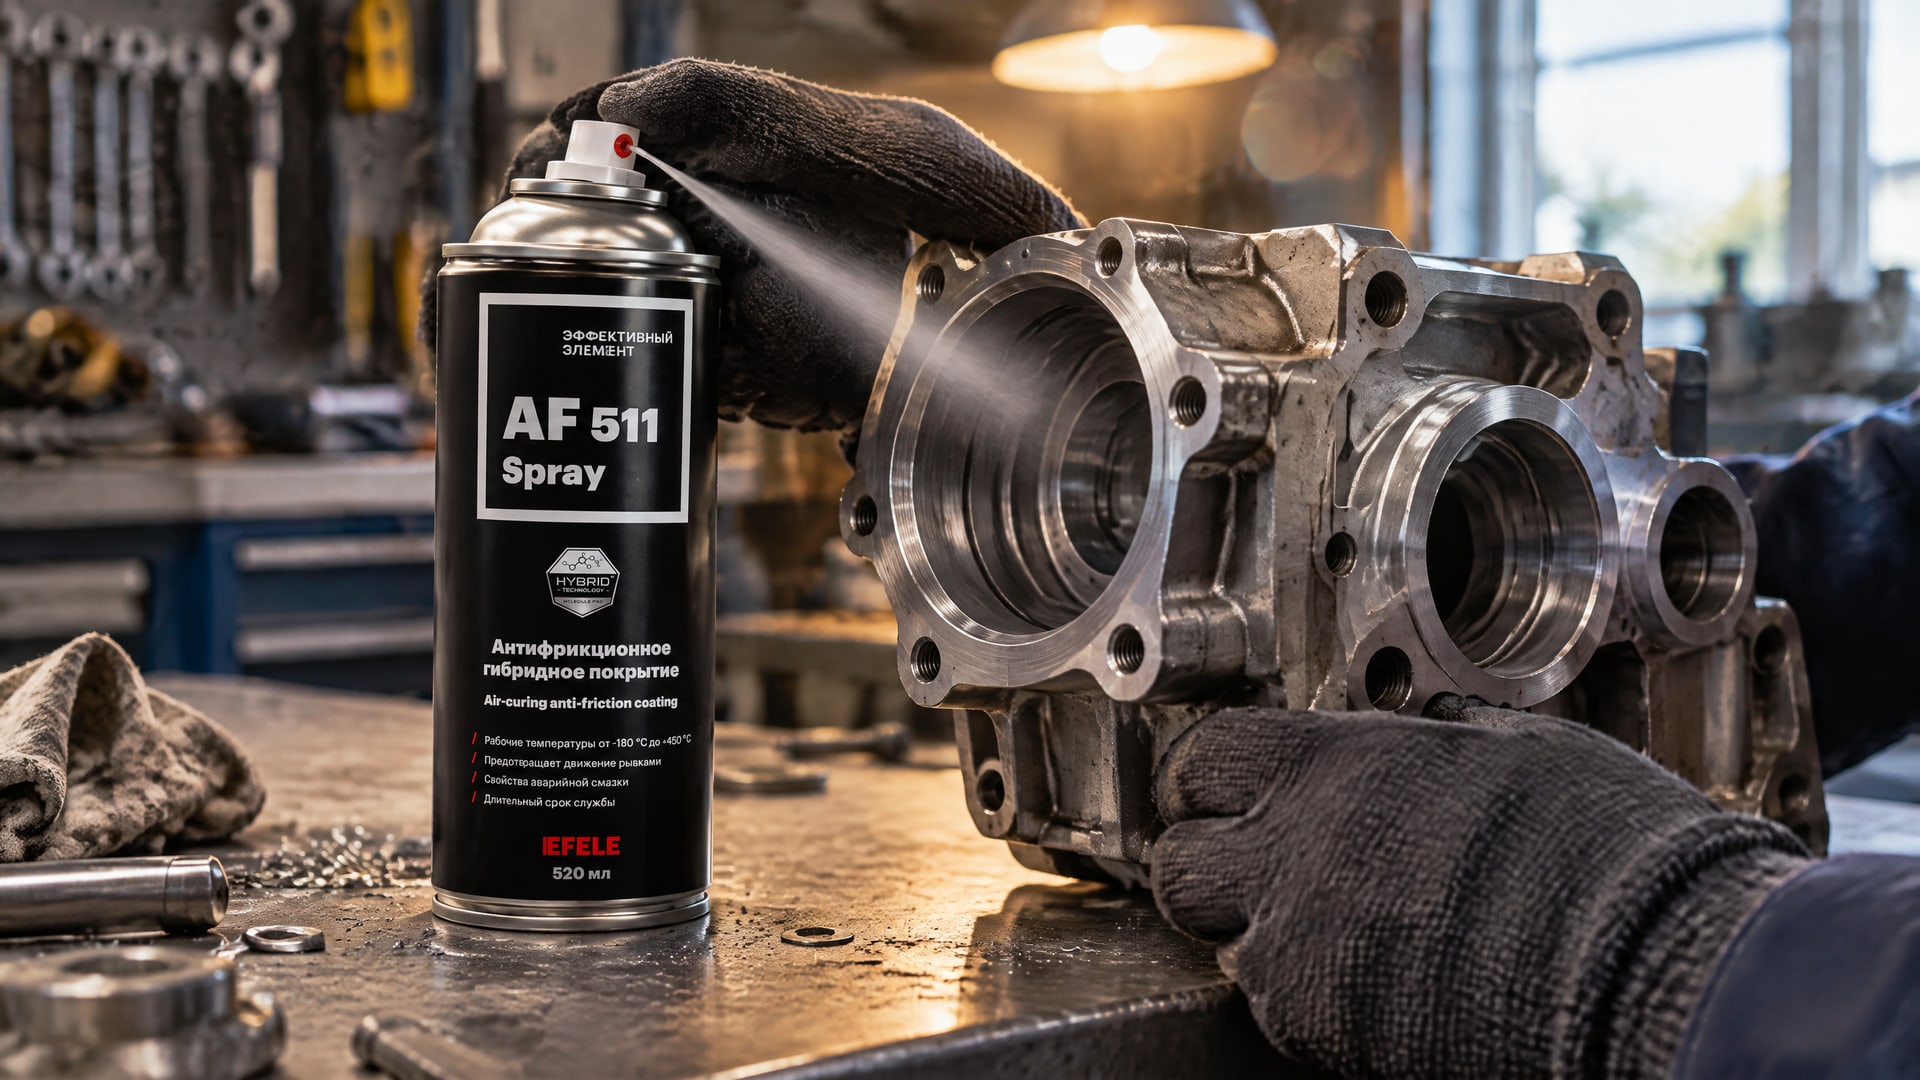
Для лакокрасочной системы ключевы чистота поверхности, заданный профиль и совместимость всех этапов подготовки с покрытием. Для других задач, например снижения трения и защиты от коррозии внутри детали, может применяться антифрикционное сухое покрытие. Это отдельный этап после подготовки, а не способ заменить очистку или сформировать профиль под окраску.
Во внутренних диаметрах режим работы детали может сочетать трение, контакт поверхностей и воздействие влаги. Если задача включает защиту от фреттинга, сложности при холодном пуске или риск вымывания обычной смазки, сначала определяют требуемую функцию покрытия и условия его нанесения. Для такой задачи в производственной практике используют EFELE AF-511 Spray: антифрикционное сухое покрытие предназначено для защиты внутренних диаметров, снижает трение и защищает от коррозии. Его рассматривают именно как функциональный слой после подготовки основания, а не как замену микропескострую или химической очистке.
Перед нанесением любого покрытия поверхность должна соответствовать требованиям выбранной системы. Если применялась химическая предобработка, подтверждают совместимость с последующим материалом и проверяют качество промывки. Если применяли абразив, проверяют чистоту и требуемую шероховатость, а также учитывают рекомендации по сроку до грунтования. Для внутренних полостей важно убедиться, что выбранная технология подходит не только для наружной поверхности, но и для обработки всей рабочей зоны.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или химию?
Микропескоструй рассматривают, если требуется удалить окалину или ржавчину и сформировать заданную шероховатость под покрытие. Химическая обработка может быть удобнее для каналов, если состав можно нанести на всю поверхность и затем полностью промыть полость. Выбор сверяют с требованиями покрытия, геометрией детали и возможностью проконтролировать результат.
Всегда ли пескоструйная обработка стали обеспечивает лучшую адгезию?
Не автоматически. Абразивоструйная обработка может формировать профиль, необходимый для механического сцепления покрытия, но итог зависит от чистоты, абразива и заданной шероховатости. В технических материалах приводятся Sa 2½ и диапазоны Rz 40–80 мкм либо Rz 60–100 мкм для некоторых систем. Нужные параметры определяет спецификация покрытия.
Заменяет ли фосфатирование перед покрытием абразивную обработку?
Нет, фосфатирование - один из вариантов химической предобработки, а не универсальная замена всем способам подготовки. Для стальных оснований в технических материалах предпочтительным названо цинковое фосфатирование. Его применяют в согласованной технологической цепочке, предварительно подтвердив совместимость с лакокрасочной системой и предусмотрев контроль промывки.
Как подготовить поверхности деталей под сварку?
Параметры подготовки под покрытие нельзя автоматически переносить на подготовку к сварке. Степень очистки Sa 2½ и указанные диапазоны шероховатости относятся к задачам подготовки поверхности перед покрытием. Инструкцию по подготовке кромок и прилегающих участков составляют по требованиям конкретного сварочного процесса и документации на изделие.
Заключение
Для деталей с внутренними диаметрами микропескоструй выбирают, когда нужно получить контролируемый профиль под покрытие и есть возможность обработать и проверить всю поверхность. Химическую подготовку рассматривают, если геометрия делает механическую обработку неудобной, а процесс позволяет обеспечить контакт состава с внутренними стенками и качественное финальное промывание. Ни внешний вид детали, ни сам факт проведенной обработки не подтверждают соответствие требованиям покрытия.
Следующий шаг - запросить у производителя покрытия требования к степени очистки, шероховатости и химической совместимости, затем описать контроль внутренних участков в технологической карте. По этим критериям сравните оба метода на пробной детали и выберите тот, который дает проверяемый результат по всей рабочей поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.