
Покрытие алюминиевого сплава: почему бытовой PTFE не всегда подходит промышленным механизмам
Бытовое антипригарное покрытие и промышленное покрытие алюминиевого сплава решают разные задачи. В механизмах PTFE часто применяют не как отдельный декоративный слой, а вместе с твердым анодным покрытием: PTFE пропитывает его поры или соосаждается с ним. Такая система рассчитана на контроль твердости поверхности, трения и износа, поэтому выбирать ее нужно по условиям работы детали, а не только по слову «тефлон».
Статья пригодится инженерам, техническим специалистам и снабженцам, которые подбирают защитные покрытия алюминиевых сплавов для узлов скольжения или планируют ремонт анодированного слоя. Разберем, чем промышленная обработка отличается от бытового покрытия, какие ограничения по сплаву учитывают и почему восстановление поврежденной поверхности не всегда сводится к локальной подкраске.
Покрытие алюминиевого сплава: промышленная система, а не просто PTFE
Слово «тефлон» само по себе не сообщает, как устроен слой, насколько он связан с алюминиевой деталью и рассчитан ли на работу в паре трения.
Для промышленных деталей PTFE нередко используют в составе системы с твердым анодным покрытием. Политетрафторэтилен пропитывает анодный слой либо соосаждается с ним, а не просто наносится как отдельная пленка поверх металла.
Такую обработку описывает SAE AMS 2482: твердое анодное покрытие на алюминиевых сплавах с пропиткой PTFE или его соосаждением. Спецификация NASA PRC-5011 также рассматривает процесс для алюминиевых сплавов. Его назначение связано с контролем твердости поверхности, трения и износа. Поэтому промышленное покрытие нельзя оценивать только по внешнему виду или по общему обозначению PTFE.
Чем отличается бытовой антипригарный слой
Бытовое антипригарное покрытие создают для своей области применения. В механизме же важны условия контакта: нагрузка, скорость скольжения, число циклов, состояние сопряженной поверхности и необходимость сухой смазки. Одинаковое название материала не гарантирует одинакового устройства покрытия и одинаковой работы детали.
Промышленные фторполимерные покрытия применяют на скользящих направляющих, втулках, шестернях, шарнирах и пневмоэлементах. В этих узлах покрытие может снижать трение и помогать бороться с залипанием и неравномерным скольжением. Но результат зависит от конкретного состава и режима эксплуатации. В источниках для промышленных покрытий приведены диапазоны коэффициента трения 0,05–0,20 и 0,02–0,08. Это разные ориентиры, а не гарантированное значение для любой детали: на него влияют нагрузка, скорость и состав покрытия.
При выборе полезно уточнять не только тип фторполимера, но и технологию его нанесения, подготовку поверхности и требования спецификации. Если деталь должна работать без жидкой смазки, важно оценивать всю систему покрытия и фактический режим контакта. Одной надписи «низкое трение» в описании недостаточно, чтобы подтвердить пригодность для конкретного механизма.
Защитные покрытия алюминиевых сплавов и выбор материала
Покрытие выбирают с учетом назначения детали и состава алюминиевого сплава.
Это особенно важно для PTFE-импрегнированных анодных систем: химический состав основы может ограничивать применимость процесса. По NASA PRC-5011, для рассматриваемой обработки установлены ограничения: меди должно быть менее 5%, кремния - менее 8%, а их суммарное содержание - менее 8%.
Эти пределы нельзя переносить на любые покрытия алюминиевых сплавов или считать универсальными требованиями к алюминию. Они относятся к области применения конкретной спецификации. Перед запуском детали в обработку нужно сверить марку и состав сплава с требованиями выбранного процесса. Если материал не соответствует ограничениям, одного изменения толщины или вида PTFE-слоя может быть недостаточно.
Какие параметры уточнить до нанесения
При подборе покрытия полезно зафиксировать условия работы узла и требования к поверхности. Инженеру и закупщику важно сверить как минимум:
марку алюминиевого сплава и сведения о содержании меди и кремния;
будет ли покрытие работать в скользящем контакте и нужна ли сухая смазка;
нагрузки, скорость, число циклов и состояние сопряженной детали;
требуется ли именно твердый анодный слой с PTFE-пропиткой или соосаждением;
требования выбранной спецификации и допуски на геометрию детали.
Для промышленных покрытий в источниках приведены значения коэффициента трения от 0,02 до 0,20 в зависимости от системы и условий. Эти диапазоны не заменяют испытания или проверку по спецификации. Если узел испытывает ударные нагрузки, работает при повышенной температуре или загрязняется, применимость покрытия стоит подтверждать для конкретного режима, а не выводить из общего свойства PTFE.
Покрытия алюминиевых сплавов по стандарту
Формулировку «покрытия алюминиевых сплавов ГОСТ» не стоит автоматически связывать с любым покрытием на основе PTFE. В рассмотренных материалах промышленную систему описывает SAE AMS 2482, а NASA PRC-5011 задает отдельные требования к процессу. Номер ГОСТ для этой системы в источниках не указан, поэтому его нельзя подставлять вместо применимой спецификации. При закупке или передаче детали в обработку следует сверяться с документацией на конкретный процесс.
Подготовка поверхности влияет на результат
Даже подходящий состав не компенсирует неправильную подготовку детали.
Для PTFE на анодированном алюминии важны очистка, состояние основы, профиль поверхности и свойства анодного слоя. В одном из практических руководств описаны абразивная подготовка поверхности и шероховатость 100–250 microinches RMS для открытия пор и удержания покрытия. Это данные конкретной технологии, а не универсальная норма для любого алюминиевого сплава.
В том же руководстве для отверждения указана температура 725–800°F. Ее нельзя принимать за общий температурный режим нанесения всех промышленных PTFE-покрытий: условия зависят от конкретного процесса. При передаче детали подрядчику важно запросить требования именно к выбранной системе, включая подготовку поверхности и режим обработки.
Почему анодирование и PTFE не одно и то же
Анодирование, PTFE-импрегнация и нанесение декоративного фторполимерного слоя - разные операции. В промышленном варианте твердый анодный слой и PTFE работают как система: первый формирует основу покрытия, второй входит в пористый слой или соосаждается с ним. Поэтому указание только материала «PTFE» не описывает полностью технологию и свойства поверхности.
Отдельного внимания требует герметизация анодного слоя. В практическом источнике отмечено, что sealing PTFE-импрегнированной поверхности может снизить удержание смазочного компонента. Поэтому герметизацию применяют не во всех таких системах. Решение зависит от технологии, а не от общего правила для любого анодированного алюминия.
Если для детали важны размеры и посадки, подготовительные и финишные операции нужно учитывать заранее. Изменение состояния поверхности может повлиять на геометрию, поэтому параметры обработки должны быть согласованы с требованиями к детали и спецификацией. При этом нельзя переносить значения шероховатости и температуры из одной технологии на другую без проверки.
Снижение трения скольжения: что проверить в рабочем узле
Промышленное PTFE-покрытие применяют там, где нужны низкое трение, сухая смазка или снижение склонности к залипанию.
Среди типичных деталей - направляющие, втулки, шарниры, шестерни и пневмоэлементы. Однако эти области применения не означают, что любое фторполимерное покрытие одинаково подходит для всех перечисленных узлов.
Коэффициент трения нельзя рассматривать отдельно от нагрузки и скорости. Приведенные для промышленных покрытий диапазоны 0,05–0,20 и 0,02–0,08 показывают, что единого значения для всех систем нет. На результат также влияют состояние поверхности и состав покрытия. Поэтому паспортное число без условий испытания не дает достаточного основания для выбора.
Как оценить пригодность покрытия
Перед выбором полезно описать реальный режим работы: есть ли скольжение, какова нагрузка, насколько важна устойчивость к износу и требуется ли работа без жидкой смазки. Затем эти условия сверяют с требованиями к покрытию и спецификацией. Если узел склонен к stick-slip, важно оценивать поведение всей пары трения, а не только материал одной детали.
Для инженера важны технологические характеристики покрытия, для снабженца - однозначное обозначение процесса и возможность сопоставить предложение со спецификацией. Запись «тефлоновое покрытие» этого не обеспечивает. Точнее указывать систему, например твердое анодное покрытие с PTFE-пропиткой или соосаждением, и ссылаться на применимый документ, если он задан проектом.
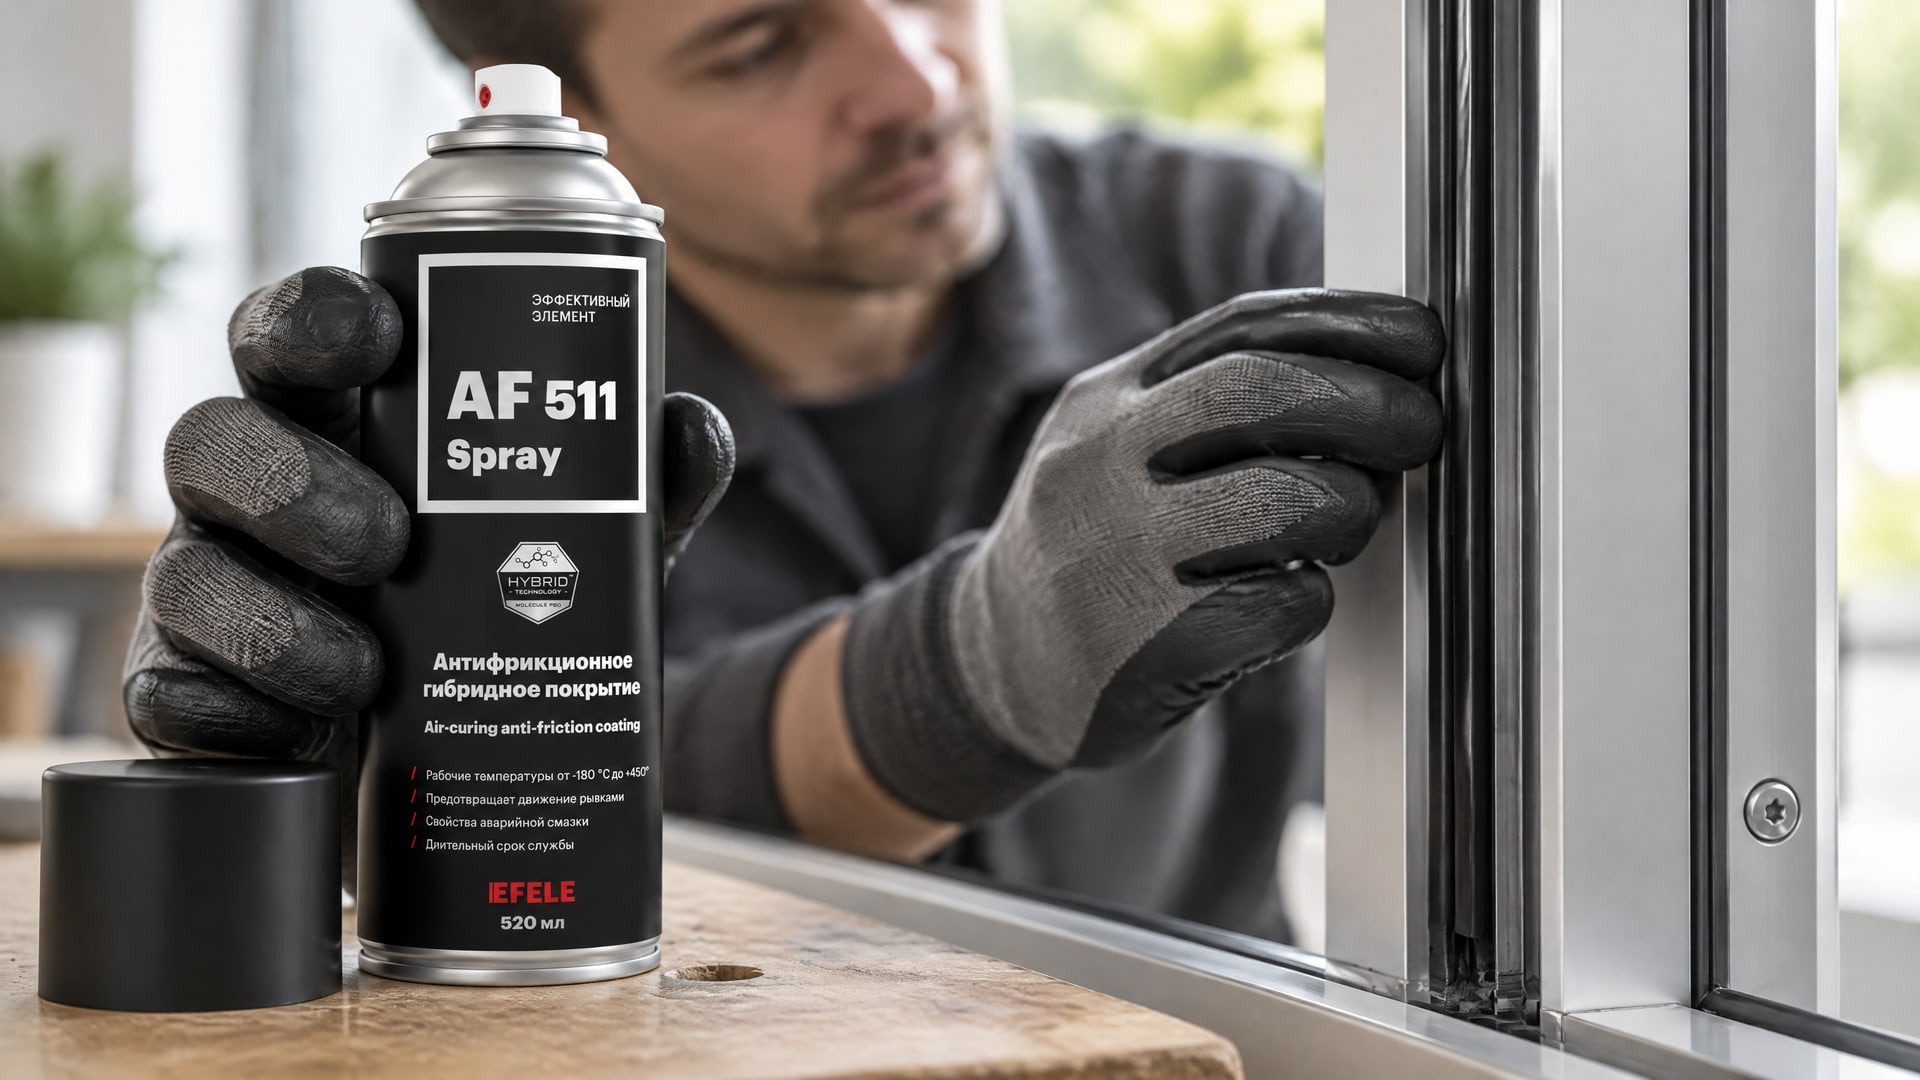
Если задача связана с алюминиевой деталью и скольжением резиновой прокладки, нужно учитывать не только износ поверхности, но и характер контакта прокладки с корпусом. Для корпуса из сплава Д16 при такой задаче может применяться антифрикционное сухое покрытие EFELE AF-511 Spray. Это вариант для обеспечения скольжения прокладки, а не основание считать, что любое повреждение анодного слоя устранено без восстановления самой поверхности.
Восстановление тефлонового покрытия и ремонт анодированного слоя
Стертый или поврежденный слой не всегда можно восстановить нанесением нового состава поверх старого.
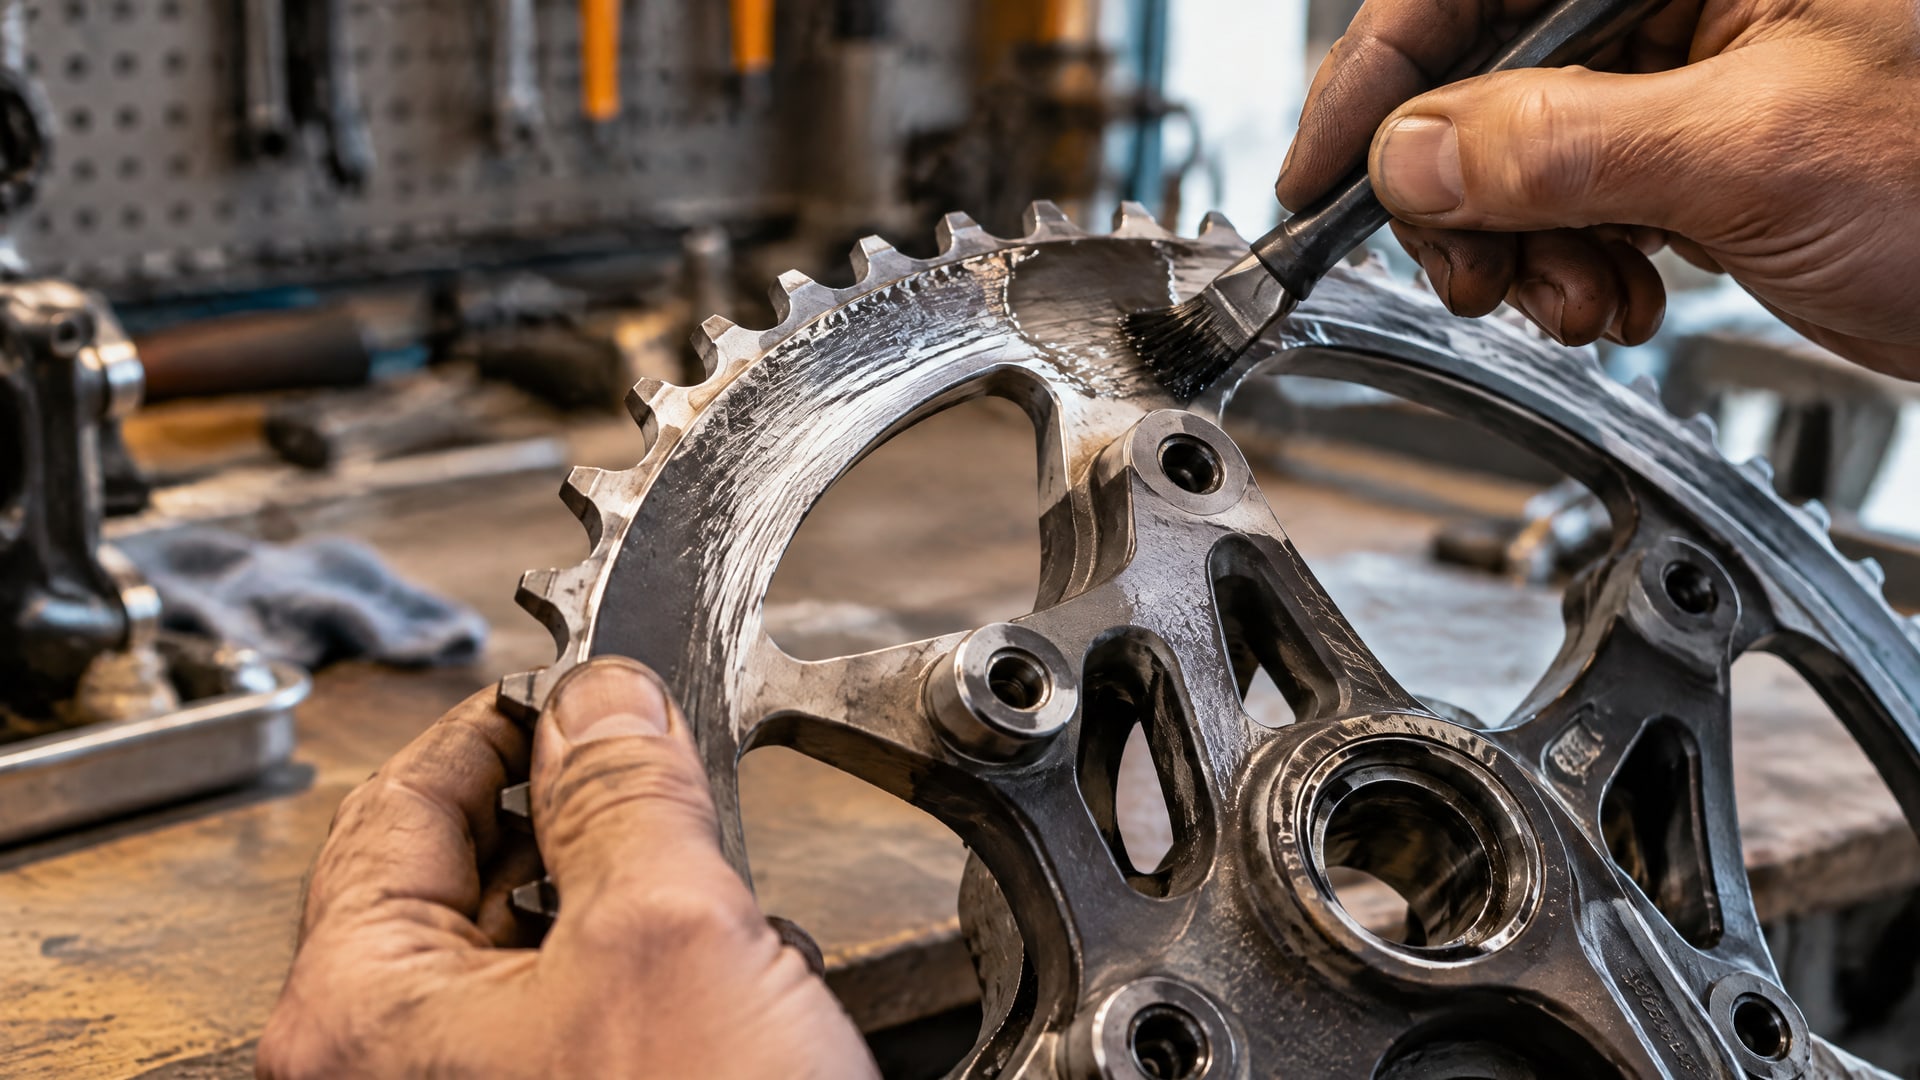
Если разрушено анодное покрытие, ремонт может потребовать удаления прежнего слоя и повторной обработки. А когда повреждена основа металла, убрать царапины и задиры без механической обработки основания нельзя. Поэтому локальная косметическая подкраска не всегда возвращает детали рабочие свойства.
Что считать восстановлением
Сначала нужно определить, что именно повреждено: только фторполимерный компонент, анодный слой или сам металл. От этого зависит объем ремонта. Если пострадала основа, одного нанесения PTFE поверх дефекта недостаточно. Если поврежден анодный слой, может потребоваться технологическое восстановление системы, а не простое покрытие участка.
Термин «восстановление тефлонового покрытия» часто используют для разных операций, поэтому в заявке на ремонт стоит описать фактическую проблему: износ, царапины, задиры, нарушение скольжения или повреждение основы. Затем ремонтную технологию сверяют со спецификацией детали и требованиями к геометрии. Универсального способа локального ремонта для всех покрытий алюминиевых сплавов приведенные материалы не устанавливают.
Если требуется восстановить поверхность корпуса и обеспечить скольжение резиновой прокладки, для детали из алюминиевого сплава Д16 может рассматриваться EFELE AF-511 Spray. При этом важно не смешивать назначение сухого антифрикционного покрытия с полноценным восстановлением поврежденного анодного слоя: способ ремонта определяют по состоянию основы и требованиям к узлу.
Часто задаваемые вопросы
Подходит ли бытовое антипригарное покрытие для алюминиевого механизма?
Не по одному лишь названию материала. Для промышленной детали важны конструкция покрытия, подготовка поверхности, нагрузка, скорость и требования к износу. На алюминии PTFE часто используют в составе системы с твердым анодным слоем. Ее параметры сверяют с применимой спецификацией и режимом работы узла.
Какой стандарт описывает покрытие алюминиевых сплавов с PTFE?
В источниках указана SAE AMS 2482, описывающая твердый анодный слой на алюминиевых сплавах с PTFE-пропиткой или соосаждением. Также процесс рассматривает NASA PRC-5011. Эти документы не следует называть ГОСТами: номер ГОСТ для такой системы в источниках не приведен.
Можно ли нанести новое покрытие поверх поврежденного анодированного слоя?
Не всегда. Если поврежден только внешний компонент, порядок ремонта определяют по технологии покрытия. При повреждении анодного слоя обычно требуется повторная обработка, а если пострадал основной металл, царапины и задиры нельзя убрать без механической обработки основания. Сначала нужно оценить глубину дефекта и требования к геометрии.
Как выбрать алюминиевый сплав для антипригарного покрытия?
Сначала проверяют, подходит ли химический состав сплава под выбранный процесс. Для NASA PRC-5011 указаны ограничения по меди и кремнию: менее 5% меди, менее 8% кремния и менее 8% их суммарного содержания. Эти пределы относятся к данной спецификации, а не ко всем покрытиям алюминия.
Заключение
Бытовое антипригарное покрытие нельзя автоматически считать подходящим решением для промышленного механизма. Для снижения трения скольжения на алюминии применяют системы, в которых PTFE сочетается с твердым анодным слоем; выбор зависит от состава сплава, нагрузки, скорости и требований к износу. Поврежденный слой не всегда можно восстановить локально, особенно если затронута основа металла.
Следующий шаг - определить марку и состав алюминиевого сплава, описать режим работы детали и сверить их с требованиями конкретной технологии. В техническом задании укажите тип покрытия, применимую спецификацию и требования к подготовке поверхности, а перед ремонтом установите, поврежден ли только покрывающий слой или также металл.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Выбирайте смазку для подшипников EFELE MG-221 или MG-252 по условиям работы: температуре, скорости, нагрузке и влажности.

Рассчитайте расход растворителя для обезжиривания и подготовки поверхности под покрытия MODENGY, оптимизируя затраты и избегая ошибок.

Узнайте, как покрытие для задвижек предотвращает прикипание гаек на шпильках, защищая резьбовой контакт от заедания и коррозии.

Узнайте, как правильно организовать обучение по нанесению антикоррозионного покрытия для инженеров и технических специалистов.